Co je epoxidová výztuž?
Epoxidová ocelová výztuž pro odolnost proti korozi
Definice a výroba epoxidové výztuže
Epoxidová výztuž (ECR) , také formálně označovaná jako tavením pojená epoxidem povlakovaná ocelová výztuž (FBECR) , je uhlíková ocelová betonářská výztuž s továrně naneseným práškovým epoxidovým povlakem vytvrzovaným teplem, který slouží jako fyzická bariéra proti korozi. Povlak brání chloridovým iontům, vlhkosti a kyslíku – základním složkám elektrochemického korozního článku – v dosažení ocelového podkladu. ECR je jedním z nejčastěji předepisovaných systémů protikorozní ochrany pro železobetonové konstrukce vystavené rozmrazovacím solím, mořské vodě nebo jiným prostředím obsahujícím chloridy.
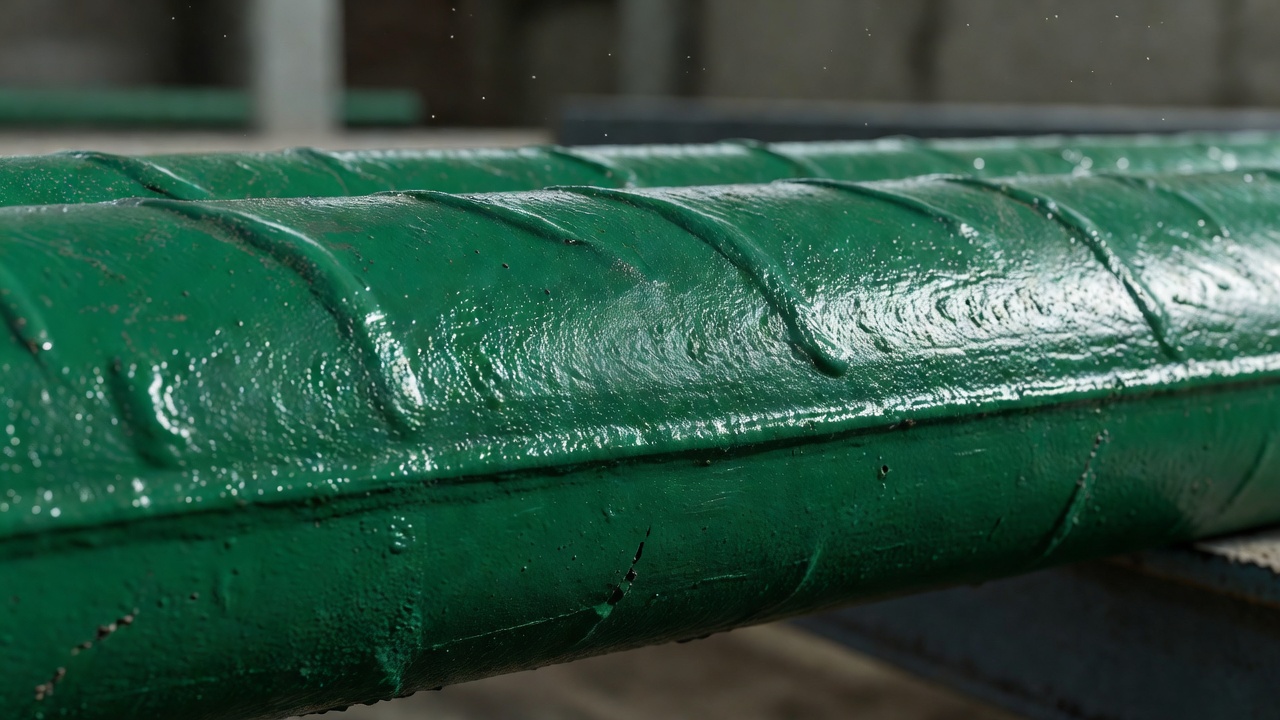
Výrobní proces ECR zahrnuje několik přesně řízených kroků. Betonářské pruty, obvykle vyrobené z oceli ASTM A615 třídy 40 až 100 nebo z nízkolegované oceli ASTM A706 pro seismické a svařitelné aplikace, se nejprve důkladně očistí, aby se odstranila okují, rez, nečistoty, olej a další kontaminanty. Příprava povrchu se provádí abrazivním tryskáním na téměř holý kov (norma SSPC-SP10 / NACE No. 2), čímž se vytvoří profil povrchu o hloubce 25 až 75 mikrometrů (1 až 3 mils), který podporuje mechanickou přilnavost epoxidového povlaku.
Po očištění se pruty indukčně zahřejí přibližně na 232 °C, přičemž přesná teplota závisí na konkrétní formulaci epoxidového prášku a velikosti prutu. Zahřáté pruty pak procházejí elektrostatickou stříkací kabinou, kde jsou záporně nabité částice epoxidového prášku (obvykle o průměru 30 až 150 mikrometrů) stříkány směrem k uzemněným, kladně nabitým prutům. Elektrostatický náboj vytváří silnou přitažlivost mezi částicemi prášku a ocelovým povrchem, což umožňuje rovnoměrné pokrytí i na žebrech a deformacích prutu.
Při kontaktu s horkým ocelovým povrhem částice prášku tají, slévají se dohromady a procházejí chemickou síťovací (vytvrzovací) reakcí. Tento proces tavení přeměňuje práškový termoplast na souvislý, termosetingový povlak, který je chemicky a mechanicky spojen s ocelí. Celý cyklus od kontaktu prášku po úplné vytvrzení trvá přibližně 30 až 60 sekund. Povlakované pruty pak procházejí vodním ochlazením nebo chlazením okolním vzduchem, aby se před manipulací dostaly pod teplotu skelného přechodu epoxidu (obvykle 100 °C až 120 °C).
Výsledná tloušťka povlaku je obvykle 175 až 300 mikrometrů (7 až 12 mils) , přičemž ASTM A775/A775M vyžaduje minimální průměrnou tloušťku 175 mikrometrů (7 mils) pro pruty #3 až #6 a 200 mikrometrů (8 mils) pro pruty #7 a větší. Minimální povolená tloušťka v jednom místě je 130 mikrometrů (5 mils). Nadměrné tloušťce povlaku nad 300 mikrometrů (12 mils) se zabrání, protože silnější povlaky jsou křehčí a náchylnější k praskání při ohýbání nebo tepelném namáhání.
Kontrola kvality v lakovně zahrnuje nepřetržité monitorování tloušťky povlaku pomocí magnetických měřidel, detekci poruch pomocí 67,5V detektoru s mokrou houbou podle ASTM G62 k identifikaci pórů nebo tenkých míst a vizuální kontrolu povrchových vad. Institut pro ocelovou betonářskou výztuž (CRSI) provozuje dobrovolný certifikační program pro lakovny epoxidových povlaků, přičemž certifikované provozy procházejí pravidelnými audity k zajištění souladu s normami ASTM a osvědčenými postupy v oboru.
ECR byla poprvé představena ve Spojených státech v roce 1973 na projektu mostní desky v Pensylvánii. V 80. letech se stala standardní protikorozní ochranou pro dálniční mostní desky v celé Severní Americe. Data z více než 30 let polního chování ze studií Federální správy dálnic (FHWA), hodnocení státních dopravních správ a nezávislých výzkumných institucí poskytují rozsáhlý soubor poznatků o dlouhodobém chování tohoto materiálu.
Specifikace povlaku: ASTM A775 a ASTM A934
Výrobu a výkonnost epoxidové výztuže řídí dvě hlavní normy ASTM:
ASTM A775/A775M – Standardní specifikace pro epoxidem povlakované ocelové betonářské pruty se vztahuje na deformované a hladké ocelové betonářské pruty s tavením pojeným epoxidovým povlakem nanášeným elektrostatickým stříkáním v rovných délkách. Tato norma se zabývá pruty, které jsou vyrobeny (řezány a ohýbány) buď před nebo po povlakování, i když je nejčastěji spojována s pruty povlakovanými v rovných délkách před výrobou. Klíčové požadavky zahrnují: minimální průměrnou tloušťku povlaku 175 µm (#3–#6) nebo 200 µm (#7+), pružnost povlaku ověřenou ohybem kolem trnu předepsaného průměru bez praskání, přilnavost měřenou nožovou zkouškou, a odolnost proti korozi hodnocenou solnou mlhou nebo cyklickým korozním testem. Norma také stanovuje povolené limity oprav a postupy oprav.
ASTM A934/A934M – Standardní specifikace pro epoxidem povlakované prefabrikované ocelové betonářské pruty se vztahuje na epoxidem povlakované pruty, které byly vyrobeny (řezány a ohýbány) před nanesením povlaku. Tato norma byla vyvinuta pro specifické výzvy povlakování předem ohnutých prutů, kde samotný proces ohýbání může vytvářet koncentrace napětí, které musí povlak zvládnout. Pruty A934 obvykle používají pružnější formulaci epoxidového prášku. Fialový epoxidový povlak často (ale ne vždy) viděný na prutech A934 je vizuálním identifikátorem tohoto produktu. Požadavky na pružnost, přilnavost a chování při ohybu jsou přizpůsobeny prefabrikované konfiguraci.
Klíčové rozdíly ve výkonnosti mezi A775 a A934 lze shrnout v následujícím srovnání:
| Vlastnost | ASTM A775 | ASTM A934 |
|---|---|---|
| Povlak nanášen | Před nebo po výrobě | Pouze po výrobě |
| Stav prutu při povlakování | Převážně rovné délky | Předem řezané a ohýbané tvary |
| Typická barva | Zelená (nejběžnější) | Fialová nebo tmavě zelená |
| Formulace epoxidu | Standardní pružnost | Zvýšená pružnost |
| Zkouška ohybem | Ohyb po povlakování | Předem ohnuté, poté povlakované |
| Odolnost proti nárazu | Standardní požadavky | Může se lišit podle tvaru |
| Typické aplikace | Standardní mostní desky, vozovky | Složité armovací koše, těsné ohyby |
Kromě těchto výrobkových norem poskytuje ASTM D3963 – Standardní specifikace pro epoxidem povlakované ocelové betonářské pruty a spoje standardní postupy pro manipulaci, skladování a instalaci ECR. Zahrnuje postupy polních oprav, přijatelné opravné materiály a požadavky na zajištění kvality.
Požadavky na manipulaci a ukládání
Epoxidová výztuž vyžaduje výrazně pečlivější manipulaci než nepovlakovaná černá výztuž. Systém povlaku je účinný pouze tehdy, zůstane-li neporušený a souvislý od lakovny až po konečnou betonáž. ASTM D3963 stanovuje protokoly pro manipulaci, skladování a instalaci, které jsou začleněny do projektových specifikací.
Během přepravy musí být svazky ECR umístěny na polstrovaných podpěrách (dřevěné lavice nebo pryží polstrovaná ocel) s neabrazivními popruhy nebo lany. Řetězy, ocelová lanka nebo jiné abrazivní vázací materiály jsou zakázány, protože mohou proříznout povlak. Pruty musí být zvedány pomocí textilních závěsů nebo polstrovaných rozpěrných nosníků, řetězy nebo nepovlakované ocelové háky nesmí nikdy přijít do přímého kontaktu s povlakovanými povrchy.
Na staveništi musí být ECR skladována na zvýšených podpěrách (nejméně 150 mm nad úrovní terénu), aby se zabránilo kontaktu prutů s blátem, stojící vodou a zemní vlhkostí. Pokud skladování přesáhne 30 dní, musí být pruty zakryty neprůsvitnými plachtami (blokujícími světlo) pro ochranu před ultrafialovým (UV) zářením, které časem degraduje epoxidový polymer a způsobuje křídování, křehnutí a ztrátu přilnavosti. Plachta musí také zabránit kondenzaci tím, že umožní větrání pod ní.
Jakékoli řezání nebo ohýbání ECR na stavbě, pokud to inženýr povolí, musí být provedeno pomocí polstrovaných matric a podpěr, které nepoškozují povlak. Řezačky prutů musí mít pryžové nebo plastové vložky. Ohýbání musí používat trny s pryžovým povrchem a rychlost ohýbání musí být řízena, aby se zabránilo náhlým ostrým nárazům, které by mohly povlak odštípnout.
Vázání armovacích sítí ECR používá plastem povlakovaný vázací drát nebo drát z nerezové oceli, aby se zabránilo oděru povlaku v místech vázání. Standardní černý žíhaný vázací drát není povolen, protože může při utažení proříznout epoxid. Podpěry výztuže (stoličky, podložky, distančníky) musí být také plastem povlakované nebo vyrobené z neabrazivního materiálu, jako je plast, pryž nebo nerezová ocel.
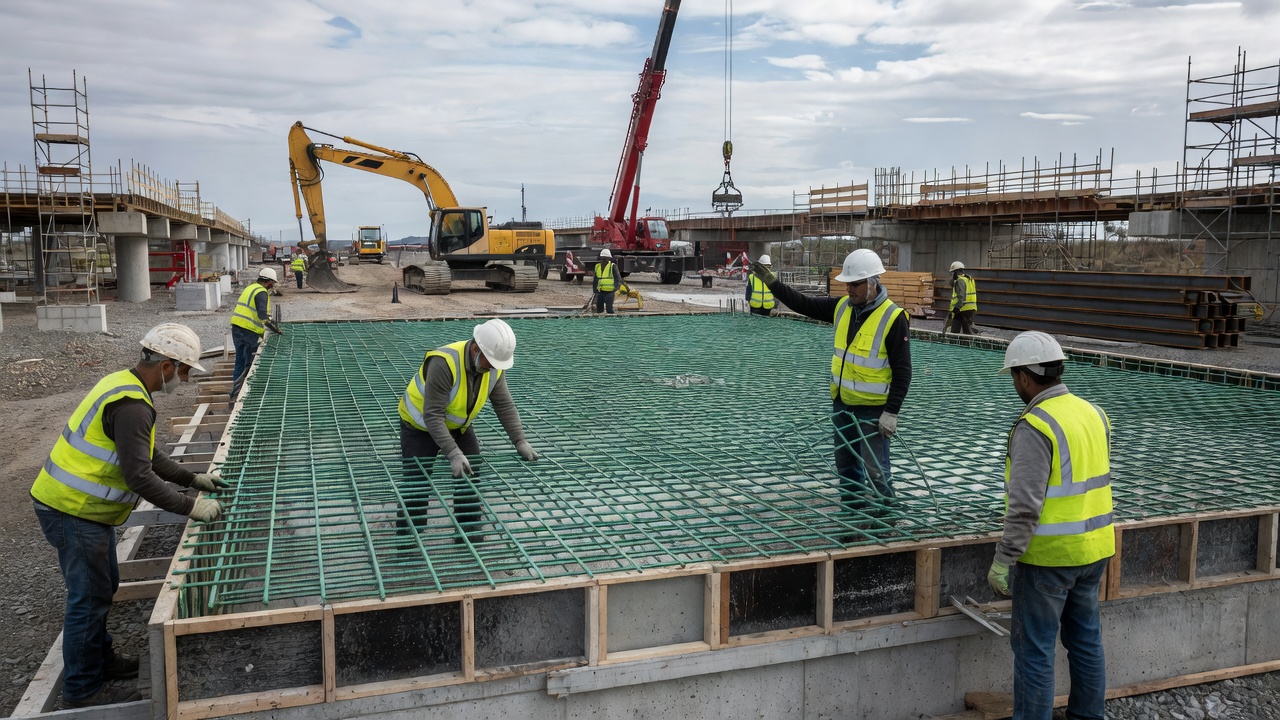
Během betonáže musí pracovníci chodící po armovacích sítích nosit boty s měkkou podrážkou, aby nedošlo k poškození povlaku. Betonářské hadice se nesmí táhnout přes povlakované pruty a vibrátory musí mít pryžové hlavice. Návrh betonové směsi musí používat kamenivo, které během ukládání neodírá povlak.
Pevnost spoje mezi ECR a betonem je ve srovnání s nepovlakovanými pruty snížena, protože epoxidový povrch má nižší součinitel tření. ACI 318 (Stavební předpisy pro konstrukční beton) vyžaduje úpravy kotevní délky a délky napojení pro ECR. U prutů s krytím menším než 3 průměry prutu nebo světlou vzdáleností menší než 6 průměrů prutu je faktor kotevní délky 1,5. U všech ostatních prutů je faktor 1,2. To znamená, že ECR vyžaduje o 20 % až 50 % delší délky zakotvení ve srovnání s nepovlakovanými pruty, aby se dosáhlo stejného návrhového napětí. Projektanti musí tyto nárůsty zohlednit ve svých armovacích výkresech.
Poškození povlaku a opravy
I při nejlepších manipulačních postupech je určitý stupeň poškození povlaku během přepravy, manipulace a ukládání nevyhnutelný. ASTM A775 a ASTM D3963 vyžadují, aby všechna viditelná poškození povlaku byla opravena před betonáží. Poškození zahrnuje řezy, škrábance, oděrky, odštěpky a otlaky, které odhalují podkladový ocelový podklad.
Proces opravy používá dvousložkovou tekutou epoxidovou opravnou hmotu speciálně formulovanou pro tento účel. Opravný materiál musí splňovat požadavky na výkonnost podle ASTM A775, včetně přilnavosti, pružnosti, chemické odolnosti a vlastností protikorozní ochrany. Polní oprava se řídí těmito kroky:
- Očistěte poškozené místo na holou ocel pomocí nekovové abrazivní podložky nebo brusného papíru k odstranění rzi, nečistot a uvolněného povlaku. Čištění rozpouštědlem (aceton nebo MEK) odstraňuje olej nebo mastnotu.
- Srovnejte okraje stávajícího povlaku kolem poškození, aby se vytvořila hladká přechodová zóna pro opravu.
- Smíchejte dvousložkový epoxid podle pokynů výrobce a dbejte na dosažení jednotné barvy indikující úplné promíchání.
- Naneste opravný materiál v několika tenkých vrstvách (obvykle 2 až 3 vrstvy) čistým štětcem nebo aplikátorem, přičemž se postupně dosáhne předepsané tloušťky povlaku (minimálně 175 µm / 7 mils). Každá vrstva musí před nanesením další zaschnout do lepivého stavu.
- Nechte plně vytvrdnout podle pokynů výrobce (obvykle 24 hodin při 23 °C, déle při nižších teplotách).
Maximální povolená opravovaná plocha je kumulativně nejvýše 2 % plochy povrchu prutu na lineární stopu. Pokud poškození překročí tuto hranici, musí být prut vyřazen a nahrazen, pokud inženýr konkrétně neschválí dodatečné opravy v jednotlivých případech. V praxi projekty se špatnými manipulačními postupy často vyžadují rozsáhlé polní opravy, které jsou náročné na práci a přinášejí potenciální problémy s kvalitou, pokud nejsou provedeny správně.
Opravné materiály by měly pocházet ze schválených zdrojů a jejich trvanlivost musí být před použitím ověřena. Expirované nebo nesprávně skladované materiály nemusí dosáhnout adekvátního vytvrzení nebo přilnavosti. Některé dopravní správy udržují seznamy schválených produktů pro opravné hmoty ECR. Dodavatelé musí předložit navrhované opravné materiály ke schválení jako součást plánu kontroly kvality.
Dlouhodobá výkonnost a problémy s odlupováním
Dlouhodobá výkonnost ECR v betonu byla rozsáhle studována. Studie FHWA Dlouhodobá výkonnost epoxidem povlakované ocelové výztuže v betonu silně kontaminovaném chloridy (publikační č. FHWA-HRT-04-090, červen 2004) patří k nejkomplexnějším výzkumům. Tato studie vystavila zkušební desky agresivnímu cyklickému vlhčení 15% roztokem NaCl a sušení po dobu až 96 týdnů (test Southern Exposure), následovanému venkovní expozicí po další 4 roky.
Klíčová zjištění z této a dalších studií zahrnují:
ECR v obou vrstvách (horní a spodní) vykazovala výjimečnou výkonnost. Pokud byla ECR v rovných délkách použita v obou armovacích vrstvách, průměrná hustota makročlánkového proudu byla maximálně 2 % nejvyššího případu s černou výztuží, a to i v případě, že povlaky výztuže obsahovaly úmyslné předexistující defekty (póry a poškozená místa). Tato úroveň korozní odolnosti se blíží nerezové výztuži. Zlepšení je přisuzováno třem faktorům: (1) snížení dostupné katodické plochy, (2) vyššímu elektrickému odporu mezi vrstvami a (3) snížené kinetice katodické reakce.
ECR pouze v horní vrstvě se spodní vrstvou z černé výztuže snížila náchylnost ke korozi nejméně na 50 % případu s černou výztuží, a to i v případě, že povlak horní vrstvy byl poškozen. Ohýbaná ECR v horní vrstvě v kombinaci se spodní vrstvou z černých prutů si však vedla nejhůře ze všech konfigurací ECR. Ohýbané pruty vykazovaly větší poškození povlaku v místech ohybu, což vytvářelo lokalizovaná místa iniciace koroze.
Odlupování povlaku – ztráta přilnavosti mezi epoxidovým povlakem a ocelovým podkladem – bylo pozorováno u vzorků s vysokými hustotami makročlánkového proudu. Odloupaná místa vykazovala vlasové trhliny v povlaku, puchýře a korozi podkladové oceli. Kritickým zjištěním z výzkumu FHWA však je, že ztráta přilnavosti přímo nekoreluje s korozním chováním. Pruty s výrazným odlupováním, ale neporušeným povlakem stále poskytovaly vynikající korozní ochranu, protože povlak zůstával fyzickou bariérou. FHWA konstatovala, že „přilnavost se zdá být špatným ukazatelem dlouhodobé výkonnosti povlakovaných prutů v betonu kontaminovaném chloridy."
Faktory ovlivňující dlouhodobou výkonnost zahrnují: rozsah počátečního poškození povlaku (předexistující póry, škrábance a tenká místa), zda je ECR použita v jedné nebo obou vrstvách, hloubku betonového krytí, kvalitu betonu (propustnost, vodní součinitel), šířku a hustotu trhlin v betonu, úroveň expozice chloridům (míra aplikace soli, mořské prostředí) a přítomnost doplňkových ochranných systémů.
Po 30 letech provozu zjistily polní studie na mostních deskách v Minnesotě, že ECR je v celkově „dobrém až velmi dobrém" stavu s žádnou nebo jen mírnou korozní aktivitou. Studie MnDOT potvrdila, že mostní desky s výhradně epoxidovou výztuží překonávají desky se smíšenou výztuží (ECR nahoře, černá dole) a vykazují méně trhlin na horním i spodním povrchu desek. Desky se smíšenou výztuží se zhoršovaly rychleji, zejména na mostech s ocelovými nosníky ve srovnání s předpjatými betonovými nosníky.
Významnou obavou je odlupování v důsledku katodické ochrany. Výzkum z Virginia Transportation Research Council (zpráva 98-R5) zjistil, že katodická polarizace epoxidových povlaků v betonu vede k odlupování na okraji defektů povlaku. Zatímco úrovně delaminace v laboratorních studiích neovlivnily mechanickou výkonnost (charakteristiky tahového štěpného porušení), je třeba při navrhování systémů katodické ochrany pro konstrukce s ECR zohlednit potenciální zvýšení požadavků na proud CP v průběhu času.
ECR vs. nerezová a galvanizovaná výztuž
Výběr korozivzdorné výztuže vyžaduje vyvážení výkonnosti, nákladů, požadavků na manipulaci a předpokládané životnosti. Na trhu jsou tři hlavní možnosti:
Epoxidová výztuž (ECR) nabízí nejnákladově efektivnější protikorozní ochranu pro většinu aplikací. Cenová přirážka oproti černé výztuži činí přibližně 30 % až 50 % v závislosti na velikosti a množství prutů. ECR vyžaduje pečlivou manipulaci, UV ochranu během skladování a polní opravy poškození povlaku. Kotevní délky musí být zvýšeny o 20 % až 50 %. Při správné specifikaci a instalaci je dosažitelné prodloužení životnosti o 15 až 30 let oproti černé výztuži v chloridovém prostředí.
Nerezová výztuž (obvykle ASTM A955, třídy 316LN nebo 2205 duplex) nabízí nejvyšší odolnost proti korozi. Nerezová ocel spoléhá na samoopravný pasivní film (oxid chromitý), který se při poškození sám obnovuje. Je prakticky imunní vůči korozi způsobené chloridy v běžném betonovém prostředí. Cenová přirážka činí 500 % až 1 000 % oproti černé výztuži (5 až 10násobek ceny), což ji pro většinu projektů činí prohibitivní. Pro kritickou infrastrukturu v extrémním mořském prostředí, kde je prvořadá dlouhodobá spolehlivost (např. pobřežní mosty na Floridě, hráze na Blízkém východě), je však předepsána nerezová ocel. Nerezová výztuž nevyžaduje opravy povlaku ani zvláštní manipulaci.
Galvanizovaná výztuž (ASTM A767, žárově zinkovaná) poskytuje zinkový povlak, který nabízí obětní (katodickou) ochranu. Zinek koroduje přednostně a chrání ocel i v místech škrábanců a řezných konců, kde je zinek narušen. Galvanizovaná výztuž je tolerantnější k poškození při manipulaci než ECR, nevyžaduje UV ochranu a nepotřebuje opravy drobného poškození povlaku. Zinkový povlak při reakci s čerstvým betonem vytváří krystaly hydroxy-zinečnanu vápenatého, které vytvářejí ochrannou krystalickou vrstvu zlepšující pevnost spoje. Cenová přirážka je podobná jako u ECR (30 % až 50 % oproti černé výztuži). Korozní produkty zinku jsou méně objemné než oxidy železa, čímž se snižuje riziko odštěpování betonu.
| Vlastnost | ECR (ASTM A775) | Galvanizovaná (ASTM A767) | Nerezová (ASTM A955) |
|---|---|---|---|
| Cena oproti černé výztuži | +30–50 % | +30–50 % | +500–1000 % |
| Mechanismus ochrany | Bariérový povlak | Obětní (zinek) | Pasivní film |
| Citlivost na manipulaci | Vysoká (vyžaduje opravy) | Nízká (samochranná) | Velmi nízká |
| Citlivost na UV | Ano (nutno zakrýt) | Ne | Ne |
| Pevnost spoje | Snížená (faktor 1,2–1,5) | Normální (zlepšená) | Normální |
| Nutnost polních oprav | Ano (epoxidová oprava) | Minimální (zinková barva) | Ne |
| Životnost v chloridech | 20–40 let | 30–50 let | 75–100+ let |
| Ochrana řezných konců | Obnažená ocel | Zinek chrání | Pasivní film se samoopravuje |
Některé agentury se v konkrétních aplikacích od ECR odklonily. Provincie Québec, Virginia DOT a Florida DOT byly mezi prvními, které zavedly omezení používání ECR v pobřežních podvodních prvcích. New York a New Jersey nyní u mostních projektů předepisují galvanizovanou výztuž. Federální správa dálnic (FHWA) v některých případech poznamenala, že „epoxidová výztuž v pobřežní podvodní aplikaci je náchylnější ke korozi než holá výztuž," a to kvůli obtížnosti udržení integrity povlaku ve složitých geometriích armovacích košů podvodních konstrukcí a neschopnosti dosáhnout plného pokrytí v místech těsných ohybů.
U mostních desek – na rozdíl od pobřežních podvodních konstrukcí – však ECR nadále vykazuje dobré výsledky a zůstává standardem pro většinu dopravních správ. Výzkum FHWA jednoznačně ukazuje, že ECR v obou vrstvách funguje v aplikacích mostních desek téměř identicky jako nerezová ocel. Klíčem je řádná specifikace, zajištění kvality povlaku a důsledná polní inspekce.
ECR v mostních deskách
Mostní desky jsou v Severní Americe zdaleka největší aplikací epoxidové výztuže. Deska je přímo vystavena rozmrazovacím solím přenášeným dopravním postřikem a horní armovací vrstva leží pouze 50 až 75 mm pod opotřebitelným povrchem. Bez protikorozní ochrany začne černá výztuž v mostní desce typicky korodovat během 5 až 15 let v solném prostředí, což vede k praskání, odštěpování a delaminaci, které vyžadují nákladné opravy nebo výměnu desky.
Typická konfigurace výztuže mostní desky se skládá z horní vrstvy (příčné pruty uložené na podélných distribučních prutech) a spodní vrstvy (hlavní podélné pruty nesoucí zatížení). U starších konstrukcí (70.–90. léta) bylo běžné používat ECR pouze v horní vrstvě a černou výztuž ve spodní vrstvě – tzv. smíšená výztuž. Logika byla taková, že pouze horní vrstva je blízko zdroje soli a potřebuje ochranu.
Studie MnDOT publikovaná v roce 2019 (zpráva 2019-09) hodnotila 506 mostů s deskami se smíšenou výztuží a 35 kontrolních desek s výhradně epoxidovou výztuží, postavených mezi lety 1973 a 1990. Zjištění byla jednoznačná: desky s výhradně epoxidovou výztuží překonaly desky se smíšenou výztuží ve všech metrikách. Desky s výhradně epoxidovou výztuží vykazovaly méně trhlin na horním povrchu a méně trhlin a odštěpování na spodní straně. Desky se smíšenou výztuží se zhoršovaly rychleji, zejména na mostech s ocelovými nosníky.
Mechanismus špatné výkonnosti smíšených desek je elektrochemicky dobře pochopen. Když chloridy dosáhnou horní vrstvy trhlinami v betonovém povrchu, iniciují korozi v místech defektů povlaku na horní ECR. Vzhledem k tomu, že povlak má defekty (póry, škrábance, tenká místa), tvoří se mikrokorozní články. Nepovlakovaná spodní vrstva z černých prutů se svým velkým vodivým povrchem slouží jako účinná katoda v makročlánkovém korozním obvodu. Výsledkem je urychlená koroze v místech defektů povlaku na horních prutech, často soustředěná v úzkých pásech kolem každého defektu.
Když obě vrstvy používají ECR, dostupná katodická plocha je dramaticky snížena, protože jak anodické, tak katodické povrchy jsou povlakované. Elektrický odpor mezi vrstvami je také vyšší. Makročlánkový proud klesá na méně než 2 % případu s černou výztuží – v podstatě dosahuje úrovně korozní odolnosti nerezové oceli.
Praktické důsledky pro navrhování a údržbu mostů jsou významné. MnDOT nyní předepisuje výhradně epoxidovou výztuž v mostních deskách všude tam, kde se očekává vysoká expozice chloridům. Výzkum také doporučil zdokonalené inspekční postupy zahrnující specifické hodnocení hustoty trhlin na spodní straně desek, protože praskání v tomto místě je časným indikátorem koroze spodní vrstvy u desek se smíšenou výztuží.
Inspekce stavu ECR
Inspekce epoxidové výztuže probíhá ve třech kritických fázích: v lakovně, při dodání na staveniště a bezprostředně před betonáží. Inspekce před betonáží je nejdůležitějším krokem zajištění kvality a vyžaduje proškolené inspektory, kteří rozumí důsledkům defektů povlaku na výkonnost.
V lakovně inspekce zahrnuje ověření: tloušťky povlaku (magnetická měřidla na statisticky platném vzorku), kontinuity povlaku (67,5V detektor poruch s mokrou houbou podle ASTM G62), pružnosti (ohybové zkoušky na reprezentativních vzorcích), přilnavosti (nožová zkouška k ověření, že se povlak neodlupuje a neodštipuje) a vizuálního vzhledu (hladký, rovnoměrný, bez stékanců, prohnutí, puchýřů nebo holých míst). Certifikační dokumentace z lakovny by měla obsahovat čísla šarží, výsledky zkoušek a stav certifikace CRSI.
Při dodání na staveniště inspekce ověřuje, že poškození během přepravy je v přijatelných mezích. Pruty s poškozením přesahujícím 2 % na lineární stopu by měly být vyřazeny a vráceny. Tato inspekce také ověřuje, že manipulační zařízení (závěsy, podložky, podpěry) odpovídá požadavkům ASTM D3963.
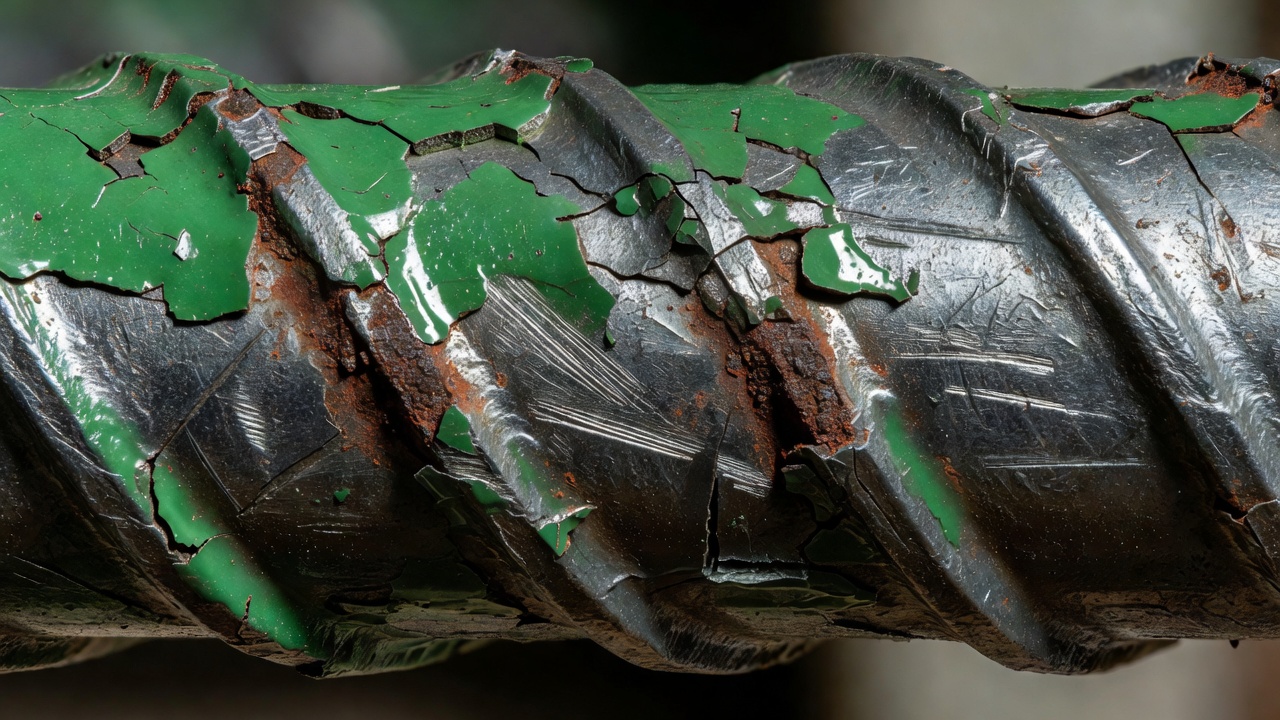
Bezprostředně před betonáží je celý armovací koš zkontrolován na:
- Poškození povlaku – všechny řezy, škrábance, oděrky a holá místa jsou identifikovány a označeny k opravě
- Kvalitu oprav – dokončené opravy musí být plně vytvrzené, jednotného vzhledu a odpovídající tloušťky
- Vázací drát – použit pouze plastem povlakovaný nebo nerezový vázací drát, černý drát je zamítnut
- Podpěry výztuže – všechny podpěry musí být plastem povlakované nebo z neabrazivního materiálu
- Řezné konce – všechny pruty řezané na stavbě musí mít řezné konce opatřeny schválenou dvousložkovou epoxidovou opravnou hmotou
- Přilnavost povlaku – podezřelá místa zkontrolována nožem, aby se zajistilo, že se povlak neodlupuje
- Rozestupy a krytí – ověřit, že rozestupy prutů a rozměry betonového krytí odpovídají schváleným výrobním výkresům
Pokyny od Epoxy Interest Group a CRSI zdůrazňují, že inspekce před betonáží by měla být dokumentována fotografiemi a písemnými zprávami. Veškeré opravy provedené během této inspekce musí být dokončeny a vytvrzeny před betonáží. Beton nesmí být ukládán, dokud inspektor neschválí stav ECR.
Po betonáži není další inspekce povlaku možná. Výkonnost systému ECR je tedy zcela závislá na kvalitě počáteční instalace. To je důvod, proč dopravní správy investují značné prostředky do školení inspektorů ECR a programů zajištění kvality.
Polní inspekce stávající ECR v provozu (retrospektivní hodnocení stavu) je náročnější, protože pruty jsou zabudovány v betonu. Techniky používané pro hodnocení stavu zahrnují: mapování půlčlánkového potenciálu k identifikaci oblastí aktivní koroze, měření hloubky betonového krytí (krytoměr/pachometr), testování obsahu chloridů na betonových jádrech odebraných z podezřelých oblastí, impact-echo a georadar k detekci delaminace a praskání a destruktivní pitvu (vybourání betonu) pro přímé vyšetření stavu prutů, když je vyžadováno podrobné posouzení.
ECR s doplňkovou ochranou
Epoxidová výztuž může být použita v kombinaci s jinými systémy protikorozní ochrany k zajištění vicevrstvé obrany pro obzvláště agresivní prostředí nebo kritické konstrukce.
Katodická ochrana (CP) může být aplikována na konstrukce s ECR jako sanační strategie, když již koroze iniciovala v místech defektů povlaku. Interakce mezi CP proudy a epoxidovými povlaky však vyžaduje pečlivé inženýrské posouzení. Výzkum ukazuje, že katodická polarizace může urychlit odlupování povlaku na okraji defektů. Studie Virginia Transportation Research Council (98-R5) prokázala, že testované úrovně CP byly účinné v prevenci další koroze, ale odlupování nastalo kolem okrajů defektů. Inženýři musí navrhovat systémy CP pro konstrukce s ECR s vhodnými limity proudové hustoty a monitorovacími protokoly.
Systémy katodické ochrany s vnuceným proudem (ICCP) pro konstrukce s ECR používají titanové nebo smíšené oxidy kovů jako anody zabudované do betonu nebo instalované v drážkách vyříznutých do povrchu. Katodická ochrana obětními anodami s použitím zinkových nebo hliníkových anod se také používá, typicky pro lokalizovanou ochranu (např. kolem oprav nebo v konkrétních korozních horkých místech).
Betonové těsnicí a penetrační hmoty (silany, siloxany, metakryláty) aplikované na betonový povrch snižují pronikání chloridů tím, že činí beton hydrofobním nebo blokují povrchové póry. I když těsnicí hmoty přímo nechrání výztuž, snižují rychlost akumulace chloridů na úrovni ECR, čímž prodlužují dobu do iniciace koroze. Těsnicí hmoty jsou obzvláště účinné v kombinaci s ECR, protože snižují množství chloridů, které se dostanou k místům defektů povlaku.
Přísady inhibující korozi (dusitan vápenatý, aminové alkoholy, organické inhibitory) mohou být přidány do betonové směsi k zajištění druhé linie obrany. Tyto chemikálie fungují stabilizací pasivního filmu na oceli nebo interferencí s katodickou reakcí. Při použití s ECR poskytují ochranu v místech defektů povlaku, kde je ocel obnažena. Kombinace ECR plus inhibitoru koroze se někdy nazývá přístup „opasek a šle".
Vysoce výkonný beton (nízký vodní součinitel, přísady doplňkových cementových materiálů jako popílek nebo struska, snížená propustnost) snižuje rychlost transportu chloridů betonovým krytím. Nízko-propustné betonové krytí (vodní součinitel ≤ 0,40, minimální tloušťka 75 mm) výrazně zvyšuje výkonnost ECR tím, že snižuje jak množství chloridů dosahujících výztuže, tak obsah vlhkosti na povrchu prutů.
Ocelová výztuž plátovaná nerezovou ocelí je hybridní produkt, kde je tenká vrstva nerezové oceli metalurgicky spojena s uhlíkovým ocelovým jádrem. To poskytuje korozní odolnost nerezové oceli za zlomek ceny plných nerezových prutů. Je však stále výrazně dražší než ECR a používá se pouze v nejnáročnějších aplikacích.
Rozhodnutí použít doplňkovou ochranu s ECR závisí na předpokládané životnosti, závažnosti expozice a důsledcích korozního selhání. Pro mostní desku s 75letou návrhovou životností v prostředí s agresivními solemi poskytuje kombinace ECR v obou vrstvách, nízko-propustného betonu (vodní součinitel ≤ 0,40), minimálně 75 mm krytí a penetrační těsnicí hmoty aplikované každých 5 až 10 let robustní vicevrstvý systém, u kterého bylo prokázáno dosažení požadované životnosti.
Pro letištní vozovky – dráhy, pojezdové dráhy a odbavovací plochy – je použití ECR méně běžné než u dálničních mostů, protože primární výztuží v betonových vozovkách jsou často ocelové trny ve spárách spíše než souvislé sítě. Tam, kde je předepsána souvislá výztuž (souvisle vyztužený betonový kryt, CRCP) nebo kde se intenzivně používají chemické rozmrazovací prostředky, může ECR poskytovat podobné výhody protikorozní ochrany. Požadavky na krytí a expoziční podmínky u letištních vozovek se liší od mostů a návrh by se měl řídit pokyny ICAO Annex 14 (Letiště) a poradních oběžníků FAA (řada AC 150/5370) pro návrh a výstavbu vozovek.
Budoucnost ECR se neustále vyvíjí. Probíhá výzkum vylepšených epoxidových formulací s vyšší pružností, lepší UV odolností a zvýšenou přilnavostí. Vývoj dvouvrstvých povlaků (základní nátěr bohatý na zinek plus epoxidový vrchní nátěr) nabízí potenciál kombinace bariérové a obětní ochrany. V nejbližší době však řádně specifikovaná, udržovaná a instalovaná ECR zůstává jedním z nejspolehlivějších a nejnákladově efektivnějších řešení protikorozní ochrany pro železobetonovou infrastrukturu vystavenou chloridům.
Často kladené otázky
- Co je epoxidová výztuž a jak funguje?
- Epoxidová výztuž (ECR) je ocelová betonářská výztuž potažená tavením pojeným epoxidovým práškem, který vytváří ochrannou bariéru. Povlak brání chloridovým iontům, vlhkosti a kyslíku v dosažení ocelového povrchu, čímž zabraňuje elektrochemické korozi. Nanáší se v továrně elektrostatickým stříkáním na pruty zahřáté přibližně na 232 °C, kde prášek taje, roztéká se a vytvrzuje do souvislého povlaku o typické tloušťce 175 až 300 mikrometrů (7 až 12 mils).
- Jaké jsou normy ASTM pro epoxidovou výztuž?
- ECR se řídí dvěma hlavními normami ASTM: ASTM A775/A775M se vztahuje na tavením pojené epoxidem povlakované ocelové betonářské pruty v rovných délkách, nanášené před výrobou. ASTM A934/A934M se vztahuje na epoxidem povlakované prefabrikované ocelové betonářské pruty, které byly řezány a ohýbány před povlakováním. Obě normy stanovují požadavky na tloušťku povlaku, kontinuitu, pružnost, přilnavost a opravy. Pruty splňující A775 mají obvykle známou zelenou barvu, zatímco pruty A934 se často vyrábějí ve fialové barvě.
- Jaké jsou hlavní příčiny poškození epoxidového povlaku?
- K poškození epoxidového povlaku dochází především během manipulace, přepravy a ukládání. Mezi běžné příčiny patří: tažení prutů po hrubých površích, shození svazků, nárazy od nástrojů, oděr od vázacího drátu, ohýbání nebo řezání po povlakování, UV záření při dlouhodobém nekrytém skladování (nad 30 dní) a tepelné cyklování během provozu. ASTM D3963 stanovuje standardní postupy pro manipulaci a skladování ECR.
- Jak se opravuje poškozený epoxidový povlak?
- Veškeré viditelné poškození povlaku musí být opraveno před betonáží podle normy ASTM D3963. Oprava využívá dvousložkovou tekutou epoxidovou opravnou hmotu splňující požadavky normy ASTM A775 na výkonnost. Poškozená místa se očistí na holý kov, opravný materiál se nanáší v několika tenkých vrstvách do dosažení předepsané tloušťky suchého filmu (obvykle 175–300 µm) a nechá se vytvrdnout. Rozsah oprav nesmí překročit 2 % plochy povrchu prutu na lineární stopu, pokud inženýr neschválí jinak.
- Jak si stojí epoxidová výztuž ve srovnání s nerezovou nebo galvanizovanou výztuží?
- Nerezová výztuž nabízí nejvyšší odolnost proti korozi, ale stojí 5–10krát více než ECR. Galvanizovaná výztuž (ASTM A767) poskytuje obětní zinkovou ochranu, která je tolerantnější k poškození při manipulaci, ale nabízí nižší dlouhodobou odolnost vůči chloridům. ECR představuje nejlepší rovnováhu mezi cenou a korozní odolností pro většinu aplikací. Výzkum FHWA ukazuje, že ECR v obou vrstvách (horní i spodní) funguje téměř stejně dobře jako nerezová ocel a snižuje makročlánkový proud na méně než 2 % úrovně černé výztuže.
- Kdy by měla být epoxidová výztuž kontrolována?
- ECR by měla být kontrolována ve třech kritických fázích: (1) ve výrobním závodě po nanesení povlaku podle ASTM A775, (2) při dodání na staveniště kvůli ověření, že nedošlo k poškození během přepravy, a (3) bezprostředně před betonáží k identifikaci a opravě jakéhokoli poškození vzniklé při instalaci. Kontrola před betonáží je nejdůležitějším krokem zajištění kvality.
- Lze epoxidovou výztuž použít s katodickou ochranou?
- Ano, ale s opatrností. Katodickou ochranu (CP) lze použít k rehabilitaci konstrukcí s ECR, kde poškození povlaku vedlo ke korozi. Výzkum Virginia Transportation Research Council však ukazuje, že katodická polarizace epoxidových povlaků může vést k odlupování (ztrátě přilnavosti) na okraji defektů povlaku. Požadavky na proud CP se mohou v průběhu času zvyšovat s postupujícím odlupováním. Měly by se používat ochranné úrovně CP, které minimalizují delaminaci filmu.
- Co je odlupování povlaku u epoxidové výztuže?
- Odlupováním se rozumí ztráta přilnavosti mezi epoxidovým povlakem a ocelovým podkladem. Může k němu dojít v důsledku koroze v místech defektů povlaku, vlivem proudů katodické ochrany, tepelného cyklování nebo dlouhodobého působení vlhkosti. Výzkum FHWA zjistil, že ztráta přilnavosti nemusí nutně korelovat s korozním chováním – pruty s výrazným odlupováním mohou stále poskytovat korozní ochranu, pokud povlak zůstává fyzicky neporušený a přilnutý v kritických místech.
- Proč by si měly mostní desky s výhradně epoxidovou výztuží vést lépe než desky se smíšenou výztuží?
- Pokud je pouze horní vrstva z ECR a spodní vrstva z černých (nepovlakovaných) prutů, může vzniknout makročlánek. Chloridy pronikají k horní vrstvě trhlinami, a přestože jsou horní pruty povlakované, na místech defektů povlaku se tvoří korozní mikročlánky. Velká nepovlakovaná spodní vrstva slouží jako účinná katoda, která pohání anodickou korozi v místech defektů horní vrstvy. Pokud jsou obě vrstvy epoxidově povlakované, jsou omezeny jak anodické, tak katodické oblasti, což snižuje makročlánkový proud na méně než 2 % případu s černou výztuží.
- Existují státy nebo agentury, které přestaly používat epoxidovou výztuž?
- Několik agentur se od ECR v konkrétních aplikacích odklonilo kvůli obtížím se zajištěním instalace bez defektů. Provincie Québec, Virginia DOT a Florida DOT patřily mezi první, které omezily nebo ukončily používání ECR v určitých pobřežních podvodních prvcích. New York a New Jersey nyní u mostních projektů předepisují galvanizovanou výztuž. U mostních desek (na rozdíl od pobřežních podvodních konstrukcí) však ECR nadále vykazuje dobré výsledky a zůstává standardem pro mnoho dopravních správ, zejména při použití v obou vrstvách (horní i spodní).
- Jaká je správná ochrana epoxidové výztuže proti UV záření?
- Podle ASTM D3963 musí být epoxidová výztuž skladovaná venku zakryta neprůsvitnými plachtami (blokujícími světlo), aby byl povlak chráněn před ultrafialovým zářením. Přímé UV záření může způsobit degradaci epoxidu, jeho křídování a křehnutí. Pokud skladování přesáhne 30 dní, měly by být pruty zvednuté nad zemí, zakryté a skladované v dobře větraných podmínkách, aby se minimalizovala kondenzace a hromadění vlhkosti.
- Jaká tloušťka povlaku je vyžadována u epoxidové výztuže?
- Normy ASTM A775/A775M a ASTM A934/A934M vyžadují minimální průměrnou tloušťku povlaku 175 mikrometrů (7 mils) pro pruty #3 až #6 a 200 mikrometrů (8 mils) pro pruty #7 a větší. Minimální tloušťka v jednom místě je 130 mikrometrů (5 mils). Maximální tloušťka je obvykle 300 mikrometrů (12 mils), protože silnější povlaky mohou být křehčí a náchylnější k poškození při manipulaci.
- Ovlivňuje epoxidový povlak pevnost spoje mezi výztuží a betonem?
- Ano. Epoxidový povlak snižuje součinitel tření mezi prutem a betonem ve srovnání s nepovlakovanou ocelí. ACI 318 vyžaduje, aby kotevní a napojovací délky u epoxidem povlakovaných prutů byly zvýšeny faktorem 1,2 až 1,5 v závislosti na tloušťce povlaku a krytí. U prutů s krytím menším než 3 průměry prutu nebo světlou vzdáleností menší než 6 průměrů prutu je faktor 1,5. Ve všech ostatních případech je faktor 1,2. To je kritický konstrukční aspekt při specifikaci ECR.
- Jaká je maximální povolená opravovaná plocha na epoxidové výztuži?
- ASTM A775 povoluje opravy poškozených míst až do kumulativního součtu 2 % plochy povrchu prutu na lineární stopu. Pokud poškození překročí tento limit, měl by být prut vyřazen, pokud inženýr konkrétně neschválí dodatečné opravy. Všechny opravy musí používat schválené tekuté epoxidové opravné materiály a být aplikovány tak, aby dosáhly stejné nominální tloušťky povlaku jako původní tovární aplikace.
- Jak se testuje kontinuita povlaku u epoxidové výztuže?
- Kontinuita povlaku se ověřuje pomocí nízkonapěťového (67,5 V) detektoru poruch s mokrou houbou podle ASTM G62. Zkouška identifikuje póry, prázdná místa a tenká místa v povlaku, kde je obnažený ocelový podklad. Všechny zjištěné defekty musí být označeny a opraveny. Zkouška se provádí na každém prutu během procesu kvalifikace povlaku a v případě potřeby se používá také pro polní inspekci vyrobených armovacích košů.
- Jaký je rozdíl mezi zelenou a fialovou epoxidovou výztuží?
- Zelený povlak (obvykle zelený nebo světle zelený) je spojen s pruty ASTM A775 povlakovanými před výrobou v rovných délkách. Fialová barva (někdy také tmavě zelená) je spojena s pruty ASTM A934 povlakovanými po výrobě (řezání a ohýbání). Barevný rozdíl vyplývá z různých práškových formulací optimalizovaných pro jednotlivé procesy. Fialová formulace (A934) poskytuje dodatečnou pružnost, aby vyhověla předem vytvořeným ohybům bez praskání. Výkonnostní charakteristiky jsou podobné a barvy slouží jako vizuální identifikátor výrobního procesu.
- Jak dlouho se epoxidová výztuž používá?
- Tavením pojená epoxidová výztuž byla poprvé použita v roce 1973 na projektu mostní desky v Pensylvánii. V následujících desetiletích se stala standardní korozivzdornou výztuží pro dálniční konstrukce ve Spojených státech. K dispozici jsou nyní data z více než 30 let polního chování ze studií FHWA, výzkumu MnDOT a hodnocení dalších státních dopravních správ. Zatímco raná výroba měla problémy s kontrolou kvality, moderní provozy certifikované CRSI vyrábějí konzistentní a vysoce kvalitní ECR.