Co je pěnobitumen?
Proces pěnění: Od horkého bitumenu do pěny s nízkou viskozitou
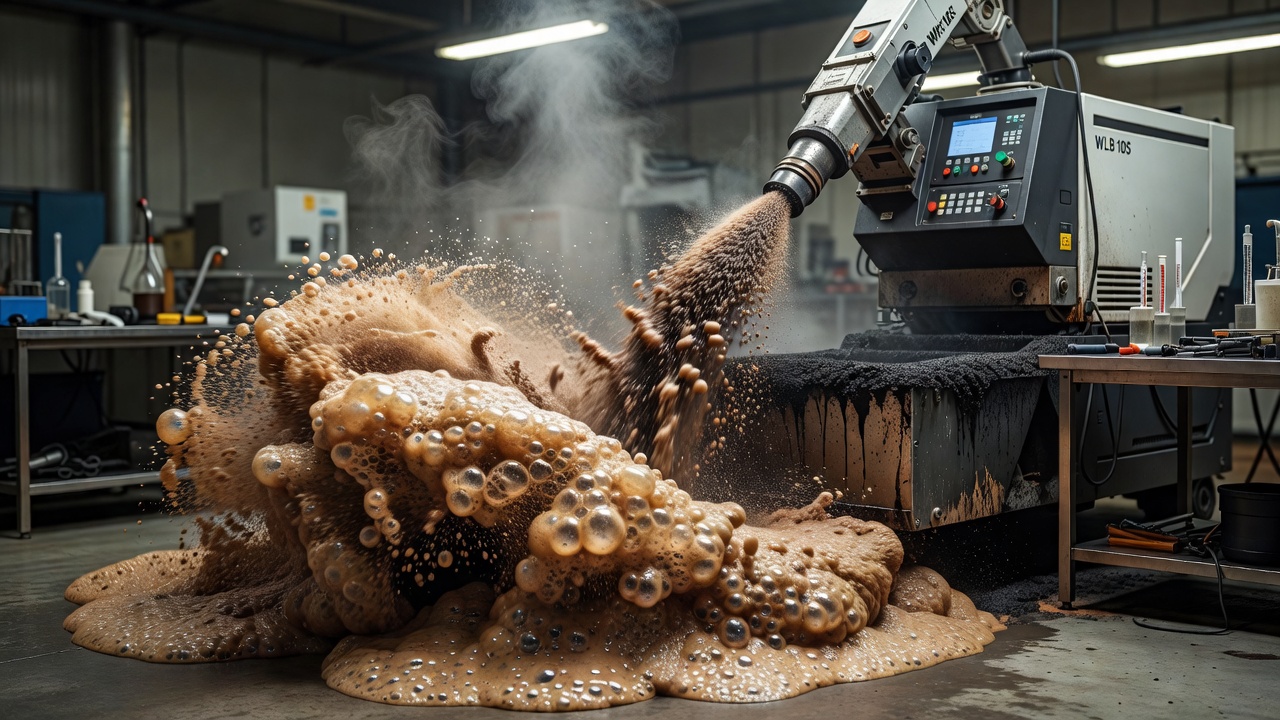
Pěnobitumen (také známý jako pěnobitumen) vzniká injektováním malých množství chladné vody a komprimovaného vzduchu do horkého bitumenu pod vysokým tlakem v rámci specialně navržené rozepňovací komory. Základní fyzikální fenomén podkládajíc pěnění je explozivní odpaření vody při kontaktu s horkým bitumenem. Když voda při okolní temperatúře se setká s bitumenem při 160°C až 180°C, okamžitě se konvertuje na páru, zažívajíc objemové rozepnění přibližně 1 600 krát při atmosferickém tlaku. Tato pára se uvězní uvnitř viskózní bitumenové fáze, čímž vzniká pěná struktura složená z tisíců tenkostěnných bitumenových bublin naplněných párou a vzduchem.
Proces pěnění probíhá v rozepňovacích komorách integrovaných do systému injekce pojiva recyklačných strojů. Podle specifikací Wirtgen Group, vzduch a voda jsou injektovány při tlaku přibližně 5 bar (500 kPa) do bitumenu ohřátého mezi 160°C a 180°C (320-347°F). Horký bitumen je kontinuálně podáván přes rozepňovací komoru, kde injektovaná voda, typicky 1% až 3% masy bitumenu, a komprimovaný vzduch způsobují, že bitumen rychle rozepňuje se na přibližně 10 až 20 krát svého původního objemu. Celý cykl rozepnění a kolapsu probíhá v rámci sekund až minut, činíc proces pěnění striktně dočasným stavem.
Mechanizm pěnění dramaticky snižuje zřejmou viskozitu bitumenu. V svém horkém, nepěném stavu má bitumen viskozitu přibližně 0,1 až 0,5 Pa·s při 180°C v závislosti na penetrační třídě. Během pěnění, bitumen je transformován do tenkofilmové celulární struktury s enormní povrchovou ploščadí, snižujíc svou zřejmou viskozitu na frakci nepěné hodnoty. Snížená viskozita a zvýšená povrchová ploščad umožňují rovnoměrné rozptýlení velmi malých množství pojiva, až 1,5% masy kameniva, přes chladný, vlhký skelet kameniva. Mechanizm bodového přivaření, který vzniká z této disperze, je fundamentálně odlišný od plného pokrytí dosaženého horkým mícháním asfaltu nebo emulzí, činíc pěnobitumen unikálně vhodným pro recyklačné aplikace, kde je žádáno minimální přidání pojiva při zachování strukturální integrity.
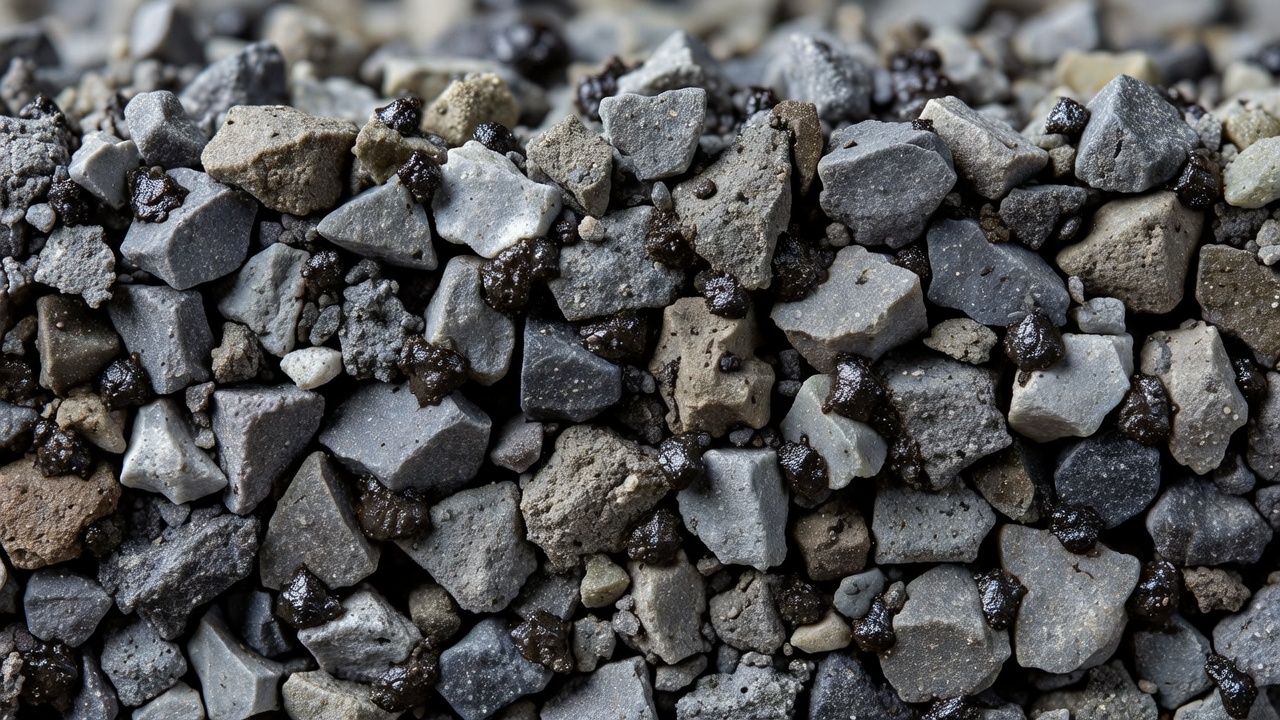
Užitečná analogie pro rozumění procesu pěnění srovnává pěnobitumen s pekárem, který bije jajko do pěny před mícháním s muku. Zbité jajko zvyšuje objem a snižuje viskozitu, umožňujíc mu rovnoměrně se rozložit přes muku v malých množstvách. Podobně, pěnobitumen rozepňuje se na velký objem a stav nízké viskozity, umožňujíc mu dispergovat se přes kamenivo jako tenké filmy v kontaktních punktech částeček, aniž by plně pokrylo každý povrch částečky. Po kolapsu pěny, bitumen zůstává koncentrován v těchto kontaktních punktech, efektivně bodově přivařujíc částečky kameniva dohromady v kohezivní masu.
Wirtgen WLB 10 S mobilní laboratorní zařízení pro pěnobitumen je průmyslovým standardem pro výrobu pěnobitumen v laboratorii pro návrh směsi a kontrolu kvality. Tato mikroprocesorově řízená jednotka umožňuje precizní kontrolu a variaci množství vody (obsahu pěné vody), tlaku vzduchu a temperatúry bitumenu. WLB 10 S je typicky připojena k WLM 30 dvouválcovému mícháči s kapacitou šarže přibližně 25-30 kg pro výrobu testových vzorků. Caltrans California Test Method 313 a Australian Standard AGPT/T301 formalizují laboratorní procedury pro určení pěných charakteristik bitumenu.
Charakteristiky pěny: Koeficient rozepnění a poločas
Kvalita pěnobitumen je charakterizována dvěma primárními parametry, koeficientem rozepnění (ER) a poločasem (t1/2), plus odvozeným pěným indexem (FI) . Tyto parametry jsou měřeny okamžitě po výstupu pěny z dýzy rozepňovací komory pomocí standardizovaných procedur.
Koeficient rozepnění je definován jako poměr maximálního objemu dosaženého bitumenem v jeho pěném stavu k objemu stejné masy bitumenu, jakmile pěna kompletně opadla do svého původního tekutého stavu. Matematicky, ER = Vmax(pěný) / Vpočátečný(nepěný) . Koeficient rozepnění je míra zřejmé viskozity pěného bitumenu a přímo koreluje s jeho smačivostí, schopností smačit povrchy částeček kameniva. Vyšší hodnoty ER indikují lepší disperzní potenciál, protože pěna se více rozepnula a bude se lehče rozprostírat přes masu kameniva. Typické hodnoty ER pro silničné třídy bitumenu se pohybují od 8 do 20, s minimum 10 běžně specifikovaným pro výrobní aplikace podle směrnic Wirtgen a AASHTO.
Poločas je čas, měřený v sekundách, od momentu, kdy pěnobitumen dosahuje svého maximálního objemu, dok nedekáduje na polovinu toho maximálního objemu. Poločas je míra stability pěny a indikuje časové okno dostupné pro míchání pěného bitumenu s kamenivem, než pěna kolapsuje. Delší poločas poskytuje více pracovního času pro pěnu, aby se dispergovala přes kamenivo. Typické hodnoty poločasu se pohybují od 6 do 40 sekund, s minimum 8 až 12 sekund běžně specifikovaným pro výrobní aplikace. Optimální poločas závisí na času míchání vyžadovaném specifickým recyklačným vybavením, delší míchací trakty vyžadují delší poločasy.
| Parametr | Typický rozsah | Minimum pro výrobu | Metoda měření |
|---|---|---|---|
| Koeficient rozepnění (ER) | 8-20 | ≥ 10 | Objem pěny / objem bitumenu při maximálním rozepnění |
| Poločas (t1/2) | 6-40 sekund | ≥ 8 sekund | Čas od max. objemu do poloviny max. objemu |
| Pěný index (FI) | Mění se podle pojiva | Ploščadový parametr | Ploščad pod křivou rozpadu nad ER = 4 |
Pěný index je složený parametr, který současně uvažuje koeficient rozepnění a poločas. Je definován jako ploščad pod křivou rozpadu pěny nad minimálním prahem koeficientu rozepnění, konvenčně ER = 4. Pěný index poskytuje jednohodnotovou charakterizaci celkové kvality pěny a je zvláště užitečný pro srovnání pěného chování různých pojiv při měnících se podmínkách. Vyšší pěný index indikuje lepší celkový pěný výkon.
Měření těchto parametrů v laboratorii sleduje standardizované procedury. Bitumen je ohřátý na cílovou temperatúru (typicky 160-180°C), voda a vzduch jsou injektovány pod kontrolovanými podmínkami, a pěna je sbírána v standardizovaném kontejneru. Maximální pěný objem je měřen okamžitě čtením výšky pěny v graduovaném kontejneru, a stopky jsou startovány současně. Čas, který uplynul, dok pěna nekolapsuje na polovinu maximální výšky, je zaznamenán jako poločas. Australian standard AGPT/T301 (Determining the Foaming Characteristics of Bitumen) a California Test Method 313 formalizují tyto měřící procedury s požadavky na preciznost. AASHTO TP 101 poskytuje standardizovanou testovou metodu pro návrh směsi pěnobitumen, včetně charakterizace pěny.
Faktory ovlivňujíc kvalitu pěny
Kvalita pěny je ovlivňena komplexním interakcím faktorů týkajících se chemie pojiva, fyzikálních podmínek během pěnění a potenciálních kontaminantů. Rozumění těchto faktorů je esenciální pro dosažení konzistentní kvality pěny v laboratorním návrhu směsi a polní výrobě.
Temperatura bitumenu je jedním z nejkritičnějších parametrů kontrolujících kvalitu pěny. Vyšší temperatúry bitumenu obecně zvyšují koeficient rozepnění, protože více termické energie je dostupné pro konverzi injektované vody na páru, generujíc větší tlak páry a rozsírenější formaci bublin. Avšak, vyšší temperatúry současně snižují poločas, protože viskozita bitumenu je nižší při zvýšených temperatúrách, umožňujíc bublinám páry lehče ujít a pěné struktuře rychleji kolapsovat. Optimální temperatúrný rozsah je typicky 160°C až 180°C pro většinu silničných tříd bitumenu. Pod 155°C, pěnění se stává špatným kvůli nedostatečnému generování páry, voda neodpařuje se dostatečně rychle, aby vytvořila stabilní pěnou strukturu. Nad 190°C, excesivní odpaření páry může destabilizovat pěnu, vytvořit bezpečnostní obavy z rozstříkávání horkého bitumenu a akcelerovat oxidační stárění pojiva. Každé pojivo má optimální temperatúru pěnění, která musí být určena experimentálně.
Obsah pěné vody (FWC), vyjádřený jako procento masy bitumenu, přímo ovlivňuje oba parametry pěny systematickým způsobem. Vyšší obsah vody (2-3%) zvyšuje koeficient rozepnění, protože více páry je generováno na jednotku masy bitumenu, čímž vzniká více interního tlaku a větší rozepnění bublin. Avšak, toto zvýšení koeficientu rozepnění přichází za cenu sníženého poločasu, dodatečná voda vytváří rozsírenější síť bublin, která kolapsuje rychleji. Nižší obsah vody (1-1,5%) produkuje delší poločas, ale nižší koeficient rozepnění. Výzkum publikovaný v Construction and Building Materials (ScienceDirect, 2018) na 35/50 penetrační třídě pojiva zjistil hodnoty poločasu pohybujíc se od přibližně 40 sekund při 1,5% FWC do 20 sekund při 3,5% FWC, demonstrujíc silný inverzní vztah mezi obsahem vody a stabilítou pěny. Optimální FWC balansuje tyto konkurujíc efekty, aby dosáhl jak dostatečnou smačivost (ER ≥ 10), tak adekvátní pracovní čas (poločas ≥ 8 sekund).
Typ a zdroj pojiva významně ovlivňuje pěné chování kvůli rozdílům v chemickém složení. Penetrační třída pojiva ovlivňuje pěnění, měkčí pojiva (např. 160/220 pen) obecně pění se lehče než tvrdší třídy (např. 40/50 pen), protože jejich nižší viskozita umožňuje lehčí formaci bublin a rozepnění. Performance Grade (PG) pojiva specifikovaná pro aplikace pěnobitumen zahrnují PG 64-10 (běžně používaný Caltrans) a PG 64-22 (specifikovaný TxDOT). V Austrálii, Class 170 bitumen je standardním pojivem pro aplikace pěnobitumen. Zdroj ropy, z kterého bitumen je rafinován, má hluboký efekt na pěné chování, bitumeny z různých zdrojů ropy (např. Venezuelan, Arabian, Canadian nebo North Sea crudes) mohou vykazovat markantně odlišné pěné charakteristiky, i když jsou klasifikovány identicky. Tato závislost na zdroji znamená, že změna dodávatele pojiva nebo zdroje ropy bez requalifikace pěných vlastností může vést k neočekávaným změnám v kvalitě pěny během výroby.
Polimer-modifikovaná pojiva (PMBs) často vykazují snížené pěné charakteristiky ve srovnání s nemodifikovanými pojivy. Polimerová síť, zvláště SBS (styren-butadien-styren) blokové kopolimery, vytváří elastickou trojdimenzionální strukturu uvnitř bitumenu, která inhibuje nukleaci a růst bublin. Polimerová síť také zvyšuje efektivní viskozitu filmu pojiva okolo každé bubliny, měníc dynamiku kolapsu pěny. Některá polimer-modifikovaná pojiva vyžadují vyšší obsahy pěné vody nebo vyšší temperatúry, aby dosáhly akceptabilní kvality pěny. Specializované pěné dýzy s modifikovanými geometriemi mohou být nezbytné pro PMB pěnění.
Anti-pěné agenty a kontaminanty mohou vážně poškodit nebo kompletně zabránit pěnění bitumenu. Anti-pěné agenty na bázi silikonu, široce používané v průmyslových procesech, včetně rafinace ropy a manipulace asfaltem, jsou zvláště problematické. Kontaminace v sledových množstvách z silikonových reziduí v transportu bitumenu, skladiščných tankách nebo potrubích může učinit bitumen kompletně neschopným pěnit se, silikonové sloučeniny koncentrují se na površích bublin a destabilizují pěnou strukturu, způsobujíc okamžitý kolaps. Jiné kontaminanty, které mohou ovlivnit pěnění, zahrnují některé chemické aditivy, regenerátory a nečistě vybavení. Aditivy zlepšujíc pěnění (surfaktanty nebo pěné agenty) jsou někdy používany pro zlepšení pěných charakteristik marginálních pojiv. V Austrálii, chemické aditivy jsou okazionálně přidávany pro zlepšení pěných charakteristik Class 170 bitumenu.
Tlak vzduchu a temperatura vody jsou sekundární, ale důležité faktory. Vyšší tlak vzduchu (typicky 5 bar) zvyšuje koeficient rozepnění poskytováním dodatečné energie pro formaci bublin, ale může snížit poločas, pokud je excesivní. Poměr vzduchu k vodě v injekčném systému musí být optimizován pro každé pojivo. Chladnější voda může způsobit termický šok, když kontaktuje horký bitumen, potenciálně snižujíc kvalitu pěny, okolní nebo lehce zvýšená temperatura vody je obecně preferována. Geometrie injekčné dýzy, specificky průměr orifícia a vzor spráje, významně ovlivňuje velikost kapek injektované vody a proto kvalitu pěny. Opotrebované nebo částečně blokované dýzy jsou běžnou příčinou degradace kvality pěny během výroby.
Pěnobitumen v recyklaci in situ chladným postupem (CIR)
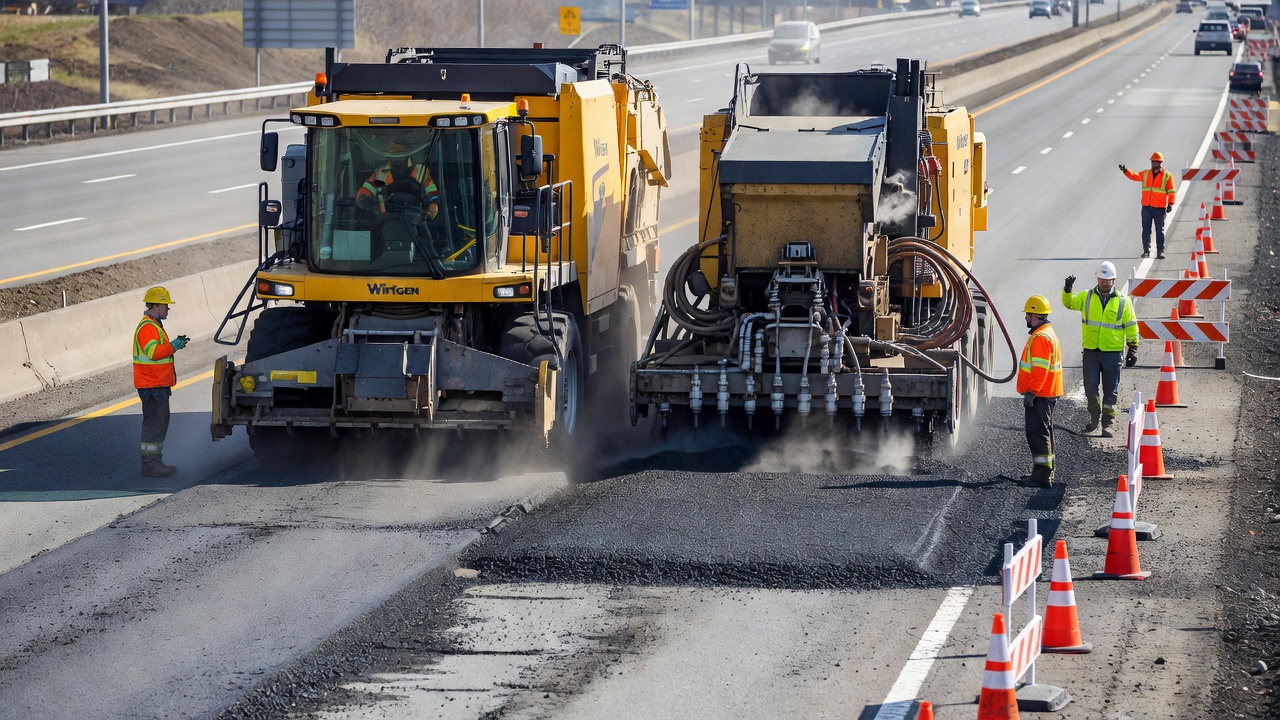
Recyklace in situ chladným postupem (CIR) s pěnobitumenem je technika rehabilitace vozovky, při které existující asfaltová vozovka je frézována, frézovaný materiál je zpracován, míchán s pěnobitumenovým pojivem a aktivními plnivy, a poté umístěn a kompaktován, vše v jednom průchodu bez aplikace tepla. Celý trak se pohybuje vpřed při pracovních rychlostech 10 až 30 stop za minutu, zpracujíc plnou šířinu pásu v jednom průchodu. CIR s pěnobitumenem je jednou z nejnákladově efektivnějších a ekologicky nejtrvalejších metod rehabilitace vozovky, typicky snižujíc náklady o 40-60% ve srovnání s konvenčním frézováním a naplněním rekonstrukcí, při dosažení srovnatelné strukturální výkonnosti.
CIR trak používajíc pěnobitumen typicky sestojí ze čtyř až pěti primárních komponentů operujících v sekvenci. Chladný planer/frézovací mašina frézuje existující vozovku do specifikované hloubky, typicky 3 až 6 palců (75 až 150 mm), produkujíc Reklamovaný Asfaltový Vozovkový materiál (RAP). Drcící a sítovací jednotka zpracuje RAP na specifikovanou maximální velikost částeček, typicky 1,5 až 2,0 palců (37,5 až 50 mm) s kontrolovaným obsahem drobného materiálu. Zpracovaný RAP je transportován do recyklačné mašiny (např. Wirtgen 2200 CR, 3800 CR nebo WR série), která obsahuje systém injekce pěnobitumen. V této jednotce, horký bitumen skladovaný v onboardním ohřátém tanku je pěnen přes injekčné dýzy a míchán s RAP v dvouválcovém pugmil mícháči. Aktivní plniva (cement nebo vápno) jsou rozprašovány na RAP tok před mícháním, buď jako suchý prášek nebo jako suspenze. Po míchání, materiál zpracovaný pěnobitumenem je deponován v okně nebo přímo do pavírní lžíce, která rozprostírá ho na specifikovanou šířinu a profil. Nakonec, kompakcové válce, typicky kombinace pneumatických, vibračných a statických ocelových válců, kompaktují materiál na specifikovanou hustotu.
Typické obsahy pojiva pro CIR s pěnobitumenem se pohybují od 1,5% do 3,0% pěnobitumen pojiva suche masy RAP. To je významně nižší než obsahy pojiva v horkém míchání asfaltu (typicky 4-6%), protože pěnobitumen ne pokrývá plně vše částečky kameniva, ale místo toho vytváří mechanizm bodového přivaření v kontaktních punktech částeček. Mechanizm bodového přivaření je definujíc charakteristikou materiálů zpracovaných pěnobitumenem, pěna selektivně koncentruje se v kontaktních punktech kameniva, kde kapilární síly přitahují pojivo během kompakce, čímž vznikají silné, diskrétní svazy, které budují kohezivní strukturu, zatímco zanechávajíc většinu povrchů kameniva nepokrytých. Toto selektivné svázání je vysoce efektivní z hlediska využití pojiva.
Aktivní plniva, typicky cement nebo hydratovaný vápno v množství 0,5% až 1,5% suche masy RAP, slouží několika kritickým funkcím v CIR s pěnobitumenem. Cement poskytuje raný nárůst pevnosti přes hydratacé reakce, které začínají v rámci hodin po kompakci, zatímco svazy pěnobitumen se vyvíjí pomaleji, jak vlhkost kompakce evaporuje přes dny až týdny. Cement významně zvyšuje odolnost proti vlhkosti, koeficient pevnosti v tahu (TSR) typicky roste z pod 0,60 bez cementu na 0,70-0,85 s přidáním 1% cementu. Cement akceleruje proces tvrdení konsumováním nějaké směsové vody přes hydratacé reakce a zvyšováním pH vodné fáze, což může ovlivnit disperzi pěnobitumen. Kombinace cementu a pěnobitumen produkuje kompozitní pojivový systém, Heidelberg Materials klasifikace termínuje toto QVE (Quick Visco-Elastic), když cement je přítomen, a SVE (Slow Visco-Elastic), když je použit pouze bitumen.
Tvrdení CIR směsí je vyžadováno, než materiál vyvíjí plnou strukturální pevnost a než je umístěna nosná vrstva (typicky horký míchání asfaltový překryv 2-4 palců). Během tvrdení, vlhkost kompakce evaporuje a svazy pěnobitumen vyvíjí svou plnou pevnost. National Center for Asphalt Technology (NCAT) na Auburn University ustanovil standardní laboratorní protokol tvrdení přes rozsírné polní validace: 72 hodin při 40°C v peci s forsovaným průduchem následovaných 24 hodinami při pokojové temperatúře. Tento protokol byl zjisten korelovat s přibližně 100 dny polního tvrdení pod temperaturnými podmínkami. Čas polního tvrdení závisí na počasí, teplé, suché, větrné počasí akceleruje tvrdení, zatímco chladné, vlhké, tiché počasí prodlužuje ho. Provoz může být dovolen na CIR vrstvě během tvrdení, ale těžké náklady by měly být omezeny, dok se nevyvíjí dostatečná pevnost.
Pěnobitumen v reklamaci v plné hloubce (FDR)
Reklamace v plné hloubce (FDR) s pěnobitumenem rozsírá recyklačný koncept za asfaltové vrstvy, aby zahrnul část podkládajících podložních materiálů. V FDR, celá asfaltová vozovková struktura a předurčená hloubka podkládajícího podloží (typicky 8 až 12 palců nebo 200 až 300 mm celkové hloubky) jsou pulverizovány, míchány s pěnobitumenem a aktivními plnivy, a rekompaktovány jako nová, stabilizovaná podložní vrstva. University of California Pavement Research Center (UCPRC) provedl komplexní studii na FDR s pěnobitumenem pro Caltrans (UCPRC-RR-2008-07), poskytujíc fundamentální výzkum pro tuto technologii.
FDR proces s pěnobitumenem začíná s výzkumem místa, včetně jádrování existující vozovky, vzorkování podložních a podložních materiálů, ocenky drenážních podmínek a analýzy provozu. Návrh směsi je proveden pomocí směsi RAP a podložního kameniva, aby se určil obsah pěnobitumen, typ a obsah aktivního plniva a optimální obsah vlhkosti pro kompakci. Před pulverizací, povrch vozovky je předformován, pokud jsou vyžadovány korekce poprečného sklonu. Reklamer (např. Wirtgen WR 250 nebo 3800 CR) pulverizuje plnou hloubku v jednom nebo dvou průchodech, míchá pulverizovaný materiál s pěnobitumenem a aktivním plnivem, a oknuje zpracovaný materiál. Materiál je poté rozprostírán a kompaktován pomocí valcovacího vzoru ustanoveného během kontrolního pásu konstruovaného na začátku projektu. Po periodu tvrdení, během kterého materiál zyskuje pevnost, jak vlhkost evaporuje, nosná vrstva, typicky 2 až 5 palců horkého míchání asfaltu, je umístěna.
UCPRC studia vyprodukovala několik kritických zjistení pro FDR s pěnobitumenem. Ohledně provozní vhodnosti, FDR s pěnobitumenem je vhodný pro autostrády s ročním středním denním provozem (AADT) nepřesahujícím 20 000 vozidel, ačkoli vyšší provozní objemy mohou být uvažovány, pokud je dosažena adekvátní strukturální pevnost. Podloží a drenáž se vyvinuly jako jediný nejdůležitejší faktor kontrolujíc dlouhodobý výkon, studia zjistila, že slabá podloží a špatná drenáž byly primárními příčinami předčasného selhání v FDR projektech. Obsah vlhkosti v vozovkové struktuře ovlivnil pevnost vrstvy pěnobitumen až o 40% mezi vlhkým a suchým sezónem, zdůrazňujíc kritickou důležitost drenáže pro úspěch FDR projektu. Cementové plnivo bylo zjisteno esenciálním, projekty používajíc pěnobitumen bez aktivního plniva vykázaly významně horší výkon než ty s přidáním cementu nebo vápna.
FDR tlustých asfaltových vozovek, vozovky s mnohými překryvy nad slabými granulárními podložími, představuje unikální výzvy. Tyto vozovky typicky mají vysoký obsah RAP (přibližně 90% reklamovaného materiálu) s málem granulárního podložního materiálu, což může vytvořit směs s vysokým obsahem drobného materiálu a pojiva, která je těžká kompaktovat a sklonna k nestabilitě, pokud není správně proporciována. Vysoký obsah RAP také znamená, že stárý pojivo z existující vozovky se stává částí nového pojivového systému, vyžadujíc opatrné uvažení celkového obsahu pojiva (existující stárý pojivo plus nový pěnobitumen). UCPRC studia zjistila, že vrstvy pěnobitumen vykazují temperaturní citlivost s středním koeficientem 1,3 psi/°F (0,016 MPa/°C), což znamená, že strukturální přínos FDR vrstvy se významně mění mezi létem a zimou, faktor, který musí být uvažen v strukturálním návrhu.
Návrh směsi pro materiály zpracované pěnobitumenem
Návrh směsi pro materiály zpracované pěnobitumenem má za cíl určit optimální obsah pěnobitumen, optimální obsah vlhkosti pro kompakci a obsah aktivního plniva vyžadovaný pro dosažení cílových mechanických vlastností. Existuje několik standardizovaných přístupů, s AASHTO PP 94 / AASHTO TP 101 jako primární normou v Spojených Státech.
Proces návrhu směsi začíná s testováním pěnivosti navrženého pojiva. Pomocí WLB 10 S laboratorní pěné jednotky nebo ekvivalentu, pojivo je testováno při různých temperatúrách (typicky 160°C, 170°C a 180°C) a obsahách pěné vody (typicky 1,5%, 2,0%, 2,5% a 3,0%), aby se identifikovala kombinace dávajíc ER ≥ 10 a poločas ≥ 8 sekund. Tato optimální pěná podmínka je používána pro všechnu následujíc přípravu vzorků.
Optimální obsah vody (OWC) pro kompakci je určen kompaktováním RAP nebo směsi kameniva při měnících se obsahách vody pomocí modifikovaného Proctor úsilí (AASHTO T 180–56 000 ft-lbf/ft³). OWC odpovídá obsahu vody, který produkuje maximální suchou hustotu. Tento OWC je používán pro všechny testové vzorky pěnobitumen, protože správná hustota kompakce je esenciální pro dosažení cílových mechanických vlastností.
Příprava vzorků sleduje standardizovanou sekvenci. RAP nebo kamenivo při OWC je mícháno s pěnobitumenem při minimálně třech pokusných obsahách pojiva, typicky 1,5%, 2,0%, 2,5% a 3,0% suche masy kameniva. Specifikované aktivní plnivo (cement nebo hydratovaný vápno při cílovém obsahu, typicky 0,5-1,5%) je přidáno suché do kameniva před přidáním pěnobitumen. Čas míchání je kontrolován, aby odpovídal času míchání v polním recyklačném vybavení. Po míchání, vzorky jsou kompaktovány pomocí buď:
- Superpave Gyratory Compactor (SGC) při 30 gyracích, poskytujíc realističnou orientaci kameniva a hustotu srovnatelnou s polními jádry
- Marshall kladiva při 75 údarech na stranu, produkujíc vzorky s hustotami srovnatelnými s polní kompakcí podle výzkumu Maryland SHA (MD-13-SP909B4E)
Tvrdení kompaktovaných vzorků sleduje NCAT protokol: vzorky jsou umístěny v peci s forsovaným průduchem při 40°C ± 1°C po 72 hodin, poté chladeny při 25°C ± 1°C po 24 hodin. Tento protokol tvrdení simuluje přibližně 100 dní polního tvrdení pod temperaturnými podmínkami.
Testování indirektní pevnosti v tahu (ITS) (ASTM D6931) je primárním indikátorem výkonu. Tvrdené vzorky jsou rozděleny na dvě podskupiny. Suchá podskupina je testována pro ITS při 25°C bez namočení. Namočená podskupina je imerzována v 25°C vodní lázeň po 24 hodin, poté testována pro ITS. Koeficient pevnosti v tahu (TSR) je kalkulován jako poměr namočené ITS k suché ITS, vyjádřený jako procento.
Požadavky na pevnost podle AASHTO PP 94 a průmyslové praxe:
| Vlastnost | Minimální požadavek | Typické hodnoty s 1% cementu |
|---|---|---|
| Suchá ITS | ≥ 45 psi (310 kPa) | 60-100 psi (415-690 kPa) |
| Namočená ITS (24h) | Mění se podle specifikace | 40-75 psi (275-515 kPa) |
| Koeficient pevnosti v tahu (TSR) | ≥ 0,70 (70%) | 0,70-0,85 |
Optimální obsah pěnobitumen je definován jako minimální obsah pojiva, který dosahuje specifikované suché ITS a TSR požadavky. Pokud všechny pokusné obsahy pojiva splňují požadavky, nejnižší obsah pojiva je vybrán. Pokud žádný obsah pojiva nesplňuje požadavky, mohou být nezbytné úpravy obsahu aktivního plniva, třídy pojiva nebo směsi kameniva.
Triaxiální testování (AASHTO T 307) je někdy prováděno pro strukturální návrhové účely, zvláště pro projekty s vysokým provozem. Parametry koheze a frikčního úhlu z triaxiálního testování mohou být použity v mechanisticko-empirických procedurách návrhu vozovky (např. AASHTOWare Pavement ME). Wirtgen data pro Bitumen-Stabilizovaný Materiál s 2,2% bitumenu a 1% cementu vykazuje typické hodnoty koheze 200-300 kPa (29-43,5 psi) a frikční úhly 40-49°, ve srovnání s nezpracovaným kamenivem s kohezí 30-55 kPa (4,4-8 psi), což je 5- až 6-násobné zvýšení koheze při zachování frikčných vlastností skeletu kameniva.
Mechanické vlastnosti podložních vrstev zpracovaných pěnobitumenem
Podložní vrstvy zpracované pěnobitumenem, také nazývané Bitumen-Stabilizované Materiály (BSM) nebo Pěnobitumen Stabilizované Podloží (FASB), vykazují distinktivní kombinaci mechanických vlastností, které je činí vhodnými pro strukturální vrstvy vozovky. Tyto vlastnosti jsou fundamentálně odlišné od obou nezpracovaných granulárních materiálů a horkého míchání asfaltu, vyžadujíc specifické návrhové přístupy.
Indirektní pevnost v tahu (ITS) je primárním návrhovým parametrem a indikátorem kontroly kvality pro materiály zpracované pěnobitumenem. Suché hodnoty ITS 45 až 100 psi (310 až 690 kPa) jsou typické pro dobře navržené směsi obsahujíc 1,5-2,5% pěnobitumen a 1% cementu. Namočená ITS po 24-hodinném imerzí v vodě je typicky 30-60% nižší než suchá ITS, s TSR sloužícím jako kritický indikátor citlivosti na vlhkost. Mechanizm bodového přivaření znamená, že ITS je silně ovlivněna obsahem drobného materiálu kameniva, materiály s vyšším obsahem drobného materiálu (procházec přes síto No. 200) vyvíjí vyšší ITS, protože pěnobitumen preferenciálně pokrývá drobné částečky, čímž vznikají rozsírenější sítě bodového přivaření. Přidání aktivního plniva významně zvyšuje obě suché a namočené ITS přes formaci cementačných hydratacích produktů, které doplňují bitumenové svazy.
Rezilientní modul (Mr) je klíčový strukturální návrhový parametr pro mechanistický návrh vozovky. Výzkum Maryland State Highway Administration doporučuje defaultní návrhové hodnoty 300 000 až 400 000 psi (2 070 až 2 760 MPa) pro podloží stabilizované pěnobitumenem. AustStab Airport Specification (2024) používá konzervativnější návrhové moduly 800 až 1 500 MPa, měníc se s klimatickými podmínkami. Modul je závislý na napětí, snižuje se, jak úroveň napětí roste, vyžadujíc nelineární charakterizaci pro přesný strukturální návrh. Temperaturní citlivost vrstev pěnobitumen, s středním koeficientem 1,3 psi/°F (0,016 MPa/°C), znamená, že pevnost vrstvy se významně mění mezi létem a zimou, produkujíc sezónní změny v strukturální kapacitě vozovky, které musí být uvaženy v analýze životního cyklu.
Koheze a frikční úhel hodnoty z triaxiálního testování demonstrují fundamentální rozdíl mezi materiály zpracovanými pěnobitumenem a nezpracovanými. Nezpracované granulární kamenivo derivuje svou pevnost výlučně z interčástečkového tření, s kohezí typicky méně než 55 kPa (8 psi). Zpracování pěnobitumenem dramaticky zvyšuje kohezi na 200-300 kPa (29-43,5 psi) při zachování frikčního úhlu kameniva 40-51°. Tato kombinace, vysoká koheze z bitumenových bodových svazů plus vysoké tření z interlocku kameniva, produkuje materiál s významně zlepšenou schopností distribuce nákladu a sníženým napětím na podloží.
Citlivost na vlhkost je nejkritičnější trvanlivostní obavou pro podložní vrstvy zpracované pěnobitumenem. UCPRC studia zjistila, že obsah vlhkosti v vozovkové struktuře může ovlivnit pevnost vrstvy pěnobitumen až o 40% mezi vlhkým a suchým sezónem. TSR (Koeficient pevnosti v tahu z ITS testování) je standardním indikátorem odolnosti proti vlhkosti, s hodnotami 0,70 nebo vyšší uvažovanými akceptabilními. Přidání cementu při 1% typicky zvyšuje TSR z přibližně 0,55-0,65 (bez cementu) na 0,70-0,85 (s cementem), činíc přidání aktivního plniva esenciálním pro vlhké prostředí. Špatná drenáž je konzistentně identifikována jako primární příčina předčasného selhání v vozovkách zpracovaných pěnobitumenem, zdůrazňujíc, že materiál musí být zpracován jako drenážně citlivá strukturální vrstva, vyžaduje efektivní podpovrchovou drenáž, aby dosáhl svého návrhového životu.
Odolnost proti vyjetým kolejím a trhlinám byla dokumentována přes polní testové sekce v plné velikosti. NCAT testové sekce na US 280 v Alabamě, které nosily 2,3 milione ESAL přes 3,5 roku, vykázaly žádné trhliny a méně než 0,25 palců (6 mm) vyjetých kolejí v CIR sekcích s pěnobitumenem. Testy toku při 54,5°C potvrzují odolnost materiálů proti permanentní deformaci při vysokých temperatúrách. Odolnost proti fatikálním trhlinám podložních vrstev zpracovaných pěnobitumenem je obecně superiorní než u vrstev zpracovaných cementem, protože bitumenové pojivo poskytuje nějakou flexibilitu, ale inferiorní než u horkého míchání asfaltu kvůli mechanizmu bodového přivaření a vyššímu obsahu vzdušných por.
Inspekce vrstev stabilizovaných pěnobitumenem
Inspekce vrstev stabilizovaných pěnobitumenem pokrývá verifikaci před výstavbou, kontrolu kvality během výstavby a akceptační testování po výstavbě. Asphalt Recycling and Reclaiming Association (ARRA) a RoadResource.org poskytují komplexní QC/QA směrnice, zatímco agenturně specifické specifikace (Caltrans, TxDOT, AustStab) definují akceptační kriteria a frekvenci testování.
Inspekce před výstavbou začíná s verifikací návrhu směsi. Inspektor potvrzuje, že návrh směsi byl proveden akreditovaným laboratoriem na reprezentativních vzorcích RAP a kameniva, které budou setkány na projektu. Používané pojivo je verifikováno, že produkuje akceptabilní pěné charakteristiky (ER ≥ 10, poločas ≥ 8 sekund) při specifikované temperatúře pěnění a obsahu vody. Kontrolní pás, typicky minimum 300 stop (90 metrů) v délce a jedna plná šířina pásu, je konstruován na začátku projektu, aby ustanovil valcovací vzor, procedury kompakce a cílovou hustotu. Hustota dosažená v kontrolním pásu se stává standardem pro akceptaci na zbytku projektu.
Inspekce během výstavby fokusuje se na několik kritických parametrů. Kvalita pěny je verifikována v pravidelných intervalech, koeficient rozepnění a poločas jsou měřeny pomocí kalibrované pěné dýzy a graduovaného vědra, aby se ujistilo, že zůstávají v specifikovaných limitech. Stav dýzy je kontrolován často, zapchané nebo částečně blokované dýzy jsou běžnou příčinou degradace kvality pěny. Kvalita míchání je verifikována vizuální inspekci, reklamovaná směs by měla mít rovnoměrný barvu a texturu bez pásů nepokrytého materiálu nebo viditelných kulek pojiva. Hloubka pulverizace je kontrolována proti specifikované hloubce pomocí měříčů hloubky nebo okazionálního kopání. Rychlost aplikace pojiva je verifikována přes periodické kontroly pomocí kalibrovaných průtokoměrů recykleru a potvrdena metodou konsumpce paliva (sledování změny objemu tanku bitumenu proti zpracované ploščadi). Rychlost aplikace aktivního plniva je verifikována monitorováním kalibrace rozprašovače cementu a kontrolováním šířiny a hustoty rozprašování. Celkový obsah vody v směsi je monitorován, aby se udržel optimální rozsah vlhkosti pro kompakci.
Omezení počasí jsou enforceovány podle specifikacích požadavků. Caltrans Partial Depth Recycling specifikace vyžaduje minimální temperatúru vozovky 60°F (16°C) , minimální temperatúru okolí 50°F (10°C) a rostoucí, a zakazuje výstavbu, pokud jsou předpovídány mrazové temperatúry v rámci 3 dní. Tyto omezení ujistují, že pěna má adekvátní temperatúru, aby se správně formovala, a že kompaktovaná vrstva bude tvrdit, než se vyvíjí mrazové podmínky.
Kontrola kompakce sleduje valcovací vzor ustanovený v kontrolním pásu. Inspektor verifikuje, že specifikované typy válců, váhy a počty průchodů jsou sledovány. Hustota je měřena pomocí nukleárního měříče (ASTM D6938) nebo pískového konusu (ASTM D1556 / AASHTO T 191) metodami v frekvenci specifikované v projektových dokumentech, typicky jeden test na 500 až 2 000 čtverečných yardů zpracované ploščadi. Cílová hustota je typicky 98% maximální suché hustoty dosažené v kontrolním pásu nebo 98% laboratorní maximální suché hustoty z modifikovaného Proctor testování. Pokud hustota padá pod cíl, valcovací vzor je upraven, dok není dosažena skladnost.
Akceptace po výstavbě zahrnuje testování hustoty, verifikaci hloubky vrstvy a měření tolerancí povrchu. Hloubka vrstvy je verifikována přes extrakci jádra nebo měření hloubky v specifikované frekvenci, typicky jeden test na 1 000 až 2 000 pásových stop. Tvrdený povrch je kontrolován pro rovnoměrnost, absenci volného materiálu a skladnost s tolerancími třídy a poprečného sklonu. Dokazní valcovanie s těžkým válcem je někdy prováděno, aby se identifikovaly oblasti nedostatečného podpory vyžadujíc korektivní akci. Před umístěním nosné vrstvy (typicky horký míchání asfaltový překryv 2-5 palců), tvrdený povrch musí být čistý, suchý a volný od volného materiálu.
TxDOT Special Specification 3063 pro FDR s pěnobitumenem inkorporuje testování kontroly kvality kontraktora pro akceptaci, TxDOT validaci výsledků testů kontraktora a minimálně 2 roky supervizorního iskustva vyžadovaného pro personál kontraktora s certifikací přes Soils & Base Certification Program (SB 102). AustStab Airport Specification (2024) uvádí výkonově založenou kontrolu kvality, kde rezilientní modul je primární vlastností návrhu směsi a kompozicionalní konzistence během výroby demonstruje skladnost s aprobovaným návrhem směsi, s cílovými hodnotami kontraktora přesahujíc návrhové hodnoty, aby se uvažila výrobní variabilita.
Pěnobitumen vs asfaltová emulze
Výběr mezi pěnobitumenem a asfaltovou emulzí pro chladné recyklačné a stabilizačné aplikace závisí na projekt-specifických faktorech, včetně dostupnosti pojiva, požadavků na vybavení, výstavbového okna, provozních požadavků, ekologických podmínek a výkonových cílů.
| Vlastnost | Pěnobitumen | Asfaltová emulze |
|---|---|---|
| Příroda | Fyzikální pěna (voda rozepňuje se na páru, poté kondenzuje) | Chemická emulze (surfaktant-stabilizovaná disperze) |
| Role vody | Pěný agent, většinou evaporuje nebo zůstává jako vlhkost kompakce | Nosná tekutina, musí se lámat a evaporovat, aby pojivo fungovalo |
| Typický obsah pojiva | 1,5-3,0% suche masy kameniva | 2,0-4,0% reziduálního asfaltu suche masy kameniva |
| Temperatura výroby | 160-180°C (bitumen) | 50-85°C |
| Vyžadované aditivy | Žádné vyžadovány (voda + vzduch pouze) | Surfaktanty/emulgátory vyžadovány při 0,1-2,0% |
| Čas tvrdení | Krátký, hodiny až dny, pevnost se vyvíjí, jak voda evaporuje | Delší, dny až týdny, vyžaduje chemické lámání poté evaporaci |
| Skladiščný život | Musí být použit okamžitě, pěna kolapsuje v sekundách až minutách | Může být skladován týdny až měsíce v ohřátých tankách |
| Dodávací řetěz | Výroba na místě vyžadována, specializované vybavení potřebné | Výroba v centrálním závodu, transportabilní |
| Temperaturní citlivost | Nižší, vhodný pro chladné počasí a noční výstavbu | Vyšší, vyžaduje teplejší temperatúry pro správné lámání a tvrdení |
Výhody pěnobitumen zahrnují rychlý nárůst pevnosti, směsi vyvíjí blízko plné pevnosti okamžitě po umístění a kompakci, jak vlhkost kompakce evaporuje, na rozdíl od emulze, která vyžaduje chemický proces lámání a může potřebovat dny až týdny tvrdení. UCPRC studia poznamenává, že nárůst pevnosti v směsích pěnobitumen probíhá, jak vlhkost kompakce vysychá, což může probíhat rychle v příznivém počasí. Noční výstavba je proveditelná, na rozdíl od emulze (která vyžaduje teplejší temperatúry pro správné lámání a tvrdení), pěnobitumen může být použit v noční výstavbě podle směrnic Caltrans. Žádné emulgátory nejsou vyžadovány, pěnobitumen používá pouze vodu, vzduch a standardní silničný bitumen, eliminujíc náklady na chemické emulgátory a ekologické obavy spojené s výrobou surfaktantů. Nižší konsumpce pojiva, typické obsahy pěnobitumen (1,5-2,5%) jsou nižší než emulzní reziduální obsahy (2,5-4,0%), snižujíc náklady na materiál. Lepší ranná projízdnost, protože pěnobitumen nezávisí na chemickém procesu lámání, materiál může podporovat výstavbový provoz téměř okamžitě po kompakci.
Výhody asfaltové emulze zahrnují lepší pokrytí kameniva, emulze mohou poskytnout kompletnější pokrytí částeček kameniva, zvláště s drobnějšími materiály, což může být výhodné pro některé typy směsí. Delší pracovitelný čas, emulze mohou být navrženy (přes chemii emulgátoru) pro kontrolované časy lámání, umožňujíc prodloužené pracovní okna pro velkoobjemové umístění. Regeneraci stáreho pojiva, některé navržené emulze obsahují regenerující agenty, které mohou změkčit stárý RAP pojivo, obnovujíc nějaké z jeho reologických vlastností. Skladiščení a transport, emulze mohou být vyrobeny v centrálním závodu a transportovány na místo práce, zatímco pěnobitumen musí být vyroben na místě s specializovaným vybavením. Ustanovený dodávací řetěz, emulze jsou široce dostupné od mnohých dodávatelů po celém světě, zatímco pěnobitumen vyžaduje specializované recyklačné vybavení. Lepší pro tenké zpracování, pro povrchové zpracování (např. suspenzní pečeti, mikrosurfacing), emulze jsou jediným praktickým opcím.
Aplikační scénáře pro pěnobitumen zahrnují CIR a FDR projekty vyžadujíc okamžitý provozní otevření, noční výstavbu nebo výstavbu v chladném počasí, tlustý FDR (8-12 palců), kde rychlé pronikání pojiva a rychlé tvrdení jsou výhodné, ekologické/nízkoemisioné projekty, kde nulové VOC a nižší CO₂ jsou prioritami, a projekty, kde dodávací řetěz pro emulzi není dostupný.
Normy a směrnice
Technologie pěnobitumen je řídena komplexním ramem norem, specifikací a směrnic vyvinutých národními a mezinárodními organizacemi, státními transportními agenturami a průmyslovými těly.
AASHTO Normy, AASHTO PP 94 (Standardní specifikaci pro určení optimálního obsahu asfaltu chladné recyklované směsi s pěnobitumenem) a AASHTO TP 101 (Standardní metoda testu pro určení optimálního obsahu asfaltu chladné recyklované směsi s pěnobitumenem) poskytují primární normy návrhu směsi v Spojených Státech. AASHTO T 245 (Marshall metoda kompakce) je používána pro přípravu vzorků pěnobitumen při 75 údarech na stranu. AASHTO T 167 (Kompresivní pevnost bitumenových směsí) je referencována pro mechanické testování.
ASTM Normy, ASTM D6931 (Indirektní pevnost v tahu bitumenových směsí) je standardní testová metoda pro ITS vzorků pěnobitumen. ASTM D6857 (Maximální specifická gravita a hustota bitumenových silničných směsí) a ASTM D6938 (Hustota in situ nukleárním měříčem) jsou referencovány pro určení hustoty.
Specifikace státních transportních agentur, Caltrans Non-Standard Special Provision PDR-FA specifikuje Recyklaci částečné hloubky s pěnobitumenem pomocí PG 64-10 pojiva, s California Test Method 313 řídícím měření koeficientu rozepnění a poločasu. TxDOT Special Specification 3063 poskytuje státní specifikaci pro Reklamaci v plné hloubce s pěnobitumenem pomocí PG 64-22 pojiva, inkorporujíc testování kontroly kvality kontraktora pro akceptaci. Maryland State Highway Administration vyvinula návrhové hodnoty pro podloží stabilizované pěnobitumenem (FASB) s ER ≥ 10 a poločasem ≥ 8 sekund.
Australian Normy, AGPT/T301 (Určení pěných charakteristik bitumenu), AGPT/T302 (Míchání materiálů stabilizovaných pěnobitumenem), AGPT/T303 (Kompakce testových válců, Dynamická pomocí Marshall padového kladiva) a AGPT/T305 (Rezilientní modul materiálů stabilizovaných pěnobitumenem) poskytují komplexní testovací ram. AustStab Airport Foamed Bitumen Stabilisation Specification (v1, December 2024) poskytuje nejkomplexnější letištní specifickou normu, včetně návrhových modulů pro různé klimatické zóny s usoulasem s FAA AC 150/5370-10H.
ICAO a FAA Ustanovení, ICAO Annex 14, Aerodromes, Volume I a ICAO Doc 9157, Aerodrome Design Manual, Part 3, Pavements referencují národní normy pro pěnobitumen v recyklaci letištní vozovky. AustStab Airport Specification poskytuje návrhové moduly 800-1 500 MPa v závislosti na klimatických podmínkách pro letištní podložní vrstvy stabilizované pěnobitumenem:
| Klimatická zóna | Návrhový modul | Podmínky |
|---|---|---|
| Aridní oblasti, výstavba v suchém sezóně | 1 500 MPa | Nízká expozice vlhkosti |
| Nearidní, žádné provozní otevření mezi pracovními periodami | 1 000 MPa | Střední expozice vlhkosti |
| Nearidní, provoz otevřený mezi pracovními periodami | 800 MPa | Vysoká expozice vlhkosti |
Průmyslové směrnicové dokumenty, Wirtgen Cold Recycling Technology Manual je definitivní praktický průvodník pro výstavbu s pěnobitumenem, pokrývajíc operaci vybavení, návrh směsi a procedury kontroly kvality. Basic Asphalt Recycling Manual (BARM), publikovaný ARRA a FHWA, je základní americký referenční zdroj pro všechny technologie chladné recyklace. ARRA FDR301 (Doporučené směrnice pro vzorkování a testování kontroly kvality pro FDR používajíc bitumenové stabilizačné agenty) a ARRA FD101 (Doporučené výstavbové směrnice pro FDR používajíc bitumenové stabilizačné agenty) poskytují detailní QC/QA protokoly. Jihoafrické CSIR Směrnice pro návrh a použití materiálů zpracovaných pěnobitumenem poskytují pionirskou návrhovou metodologii od jednoho z nejranějších adoptantů technologie. University of California Pavement Research Center Interim Guidelines (UCPRC-GL-2008-01) poskytují California-specifické FDR směrnice pro výběr projektu, návrh směsi, strukturální návrh a výstavbu.
Heidelberg Materials Performance Grade Classification poskytuje systematickou kategorizaci materiálů pěnobitumen založenou na dlouhodobé pevnosti a pracovitelných charakteristikách:
| Třída | Typ | Dlouhodobá pevnost | Pracovitelný čas | Ekvivalentní k |
|---|---|---|---|---|
| B1 | SVE | 1 900 MPa | Až 21 dní | HRA/DBM 160/220 |
| B2 | SVE | 2 500 MPa | Až 21 dní | DBM 100/150 |
| B3 | QVE | 3 100 MPa | Až 4 hodiny | HRA 40/60 |
| B4 | QVE | >4 700 MPa | Až 4 hodiny | DBM/HDM 40/60 |
SVE (Slow Visco-Elastic) designuje materiály používajíc pouze bitumenové pojivo bez Portland cementu, poskytujíc prodloužený pracovitelný čas. QVE (Quick Visco-Elastic) designuje materiály používajíc bitumenové pojivo kombinované s Portland cementem, poskytujíc vyšší dlouhodobou pevnost, ale kratší pracovitelný čas. Tento klasifikacní systém pomáhá v výběru materiálu založeném na projektových požadavcích na rychlost vývoje pevnosti a výstavbové logistice.
Technologie pěnobitumen, s přes 50 lety úspěšné aplikace po celém světě, kontinuálně se vyvíjí přes pokroky v navrhu vybavení pěnění, formulaci pojiva, metodologii návrhu směsi a technologii kontroly kvality. Rozsírající se tělo norem a specifikací, od AASHTO a ASTM do ICAO a letištních specifických směrnic, poskytuje robustní ram pro inženýry, inspektory a materiálové specialisty, aby specifikovali, navrhli a kontrolovali vozovky zpracované pěnobitumenem, které dodávají spolehlivý, dlouhodobý výkon při maximizaci ekologických a ekonomických výhod recyklace vozovky.
Často kladené otázky
- Jaký je rozdíl mezi pěnobitumenem a asfaltovou emulzí?
- Pěnobitumen vzniká injektováním chladné vody a komprimovaného vzduchu do horkého asfaltového pojiva, což způsobuje fyzikální rozepnění přes generaci páry. Asfaltová emulze je chemická disperze kapek asfaltu suspendovaných v vodě přes emulgující agenty (surfaktanty). Pěnobitumen musí být vyroben a použit okamžitě na místě s specializovaným vybavením, zatímco emulze může být vyrobena v centrálním závodu, skladována týdny a transportována. Pěnobitumen typicky používá nižší obsahy pojiva (1,5-3,0%) ve srovnání s emulzí (2,5-4,0% reziduální). Pěnobitumen dosahuje rychlejšího nárůstu pevnosti a je méně temperaturně citlivý, činíc jej vhodným pro chladné počasí a noční výstavbu. Emulze poskytuje kompletnější pokrytí kameniva a může inkorporovat regenerující agenty pro stárý RAP pojivo. Pěnobitumen generuje nulové volatilní organické sloučeniny, emulze také má velmi nízké VOC, ale vyžaduje chemické emulgátory v své výrobě.
- Co jsou koeficient rozepnění a poločas v pěnobitumeně?
- Koeficient rozepnění (ER) je poměr maximálního objemu dosaženého bitumenem v jeho pěném stavu k objemu bitumenu, jakmile pěna kompletně opadla. Je míra zřejmé viskozity pěného bitumenu a přímo koreluje s jeho smačivostí a schopností pokrýt částečky kameniva. Vyšší hodnoty ER indikují lepší disperzní potenciál. Typické hodnoty ER se pohybují od 8 do 20, s minimum 10 běžně specifikovaným pro výrobu. Poločas (t1/2) je čas, měřený v sekundách, od momentu, kdy pěnobitumen dosahuje svého maximálního objemu, dok nedekáduje na polovinu toho maximálního objemu. Poločas měří stabilitu pěny a indikuje časové okno dostupné pro míchání. Typické hodnoty poločasu se pohybují od 6 do 40 sekund, s minimum 8 sekund běžně specifikovaným. Oba parametry jsou měřeny pomocí standardizovaných metod jako AASHTO TP 101, California Test Method 313 nebo Australian AGPT/T301.
- Jak se pěnobitumen používá v recyklaci in situ chladným postupem?
- V recyklaci in situ chladným postupem (CIR) s pěnobitumenem, existující asfaltová vozovka je frézována do hloubky 3-6 palců (75-150 mm), frézovaný materiál je drcen a prosát na specifikovanou maximální velikost částeček, míchán s pěnobitumenovým pojivem (typicky 1,5-3,0% suche masy RAP) spolu s aktivními plnivy jako cement nebo hydratovaný vápno (0,5-1,5%), a poté umístěn a kompaktován, vše v jednom průchodu. Pěnobitumen vytváří mechanizm bodového přivaření v kontaktních punktech částeček, místo kompletního pokrytí všeho kameniva. Aktivní plniva zlepšují raný nárůst pevnosti, zvyšují odolnost proti vlhkosti a akcelerují tvrdení. Po kompakci materiál vyžaduje period tvrdení, během kterého vlhkost evaporuje a pevnost se vyvíjí, typicky 72 hodin při 40°C v laboratorii simuluje přibližně 100 dní polního tvrdení podle výzkumu NCAT.
- Jaké faktory ovlivňují kvalitu pěnobitumen?
- Pět primárních faktorů ovlivňuje kvalitu pěnobitumen: (1) Temperatura bitumenu, vyšší temperatury (typicky 160-180°C) zvyšují koeficient rozepnění, ale snižují poločas, pod 155°C pěnění se stává špatným. (2) Obsah pěné vody (FWC), vyšší obsah vody (2-3% masy bitumenu) zvyšuje koeficient rozepnění, ale snižuje poločas, nižší obsah vody (1-1,5%) produkuje delší poločas, ale nižší koeficient rozepnění. (3) Typ a zdroj pojiva, měkčí penetrační třídy pění se lehče než tvrdší třídy, polymer-modifikovaná pojiva často vykazují snížené pěné charakteristiky, chemie zdroje ropy významně ovlivňuje pěné chování. (4) Anti-pěné agenty, kontaminanty na bázi silikonu mohou vážně poškodit nebo kompletně zabránit pěnění. (5) Tlak vzduchu a temperatura vody, vyšší tlak vzduchu (typicky 5 bar) zvyšuje koeficient rozepnění, ale může snížit poločas, pokud je excesivní, chladnější voda může způsobit termický šok a snížit kvalitu pěny.
- Jaký je proces návrhu směsi pro materiály zpracované pěnobitumenem?
- Návrh směsi pro materiály zpracované pěnobitumenem sleduje AASHTO PP 94 / AASHTO TP 101. Proces začíná testováním pěnivosti pojiva při různých temperatúrách a obsahách vody, aby se identifikovaly podmínky dávajíc ER ≥ 10 a poločas ≥ 8 sekund. RAP nebo kamenivo je poté kompaktováno při různých obsahách vody pomocí modifikovaného Proctor úsilí, aby se určil optimální obsah vody (OWC) pro kompakci. Testové vzorky jsou připravovány při OWC s třemi až čtyřmi pokusnými obsahy pěnobitumen (typicky 1,5%, 2,0%, 2,5%, 3,0%) a specifikovaným obsahem aktivního plniva. Vzorky jsou kompaktovány buď pomocí Superpave Gyratory Compactor při 30 gyracích nebo Marshall kladiva při 75 údarech na stranu. Kompaktované vzorky jsou tvrdeny při 40°C po 72 hodin v peci s forsovaným průduchem, poté chladeny při 25°C po 24 hodin. Měřena je suchá a namočená (24-hodinná vodní lázeň) indirektní pevnost v tahu (ITS). Optimální obsah pěnobitumen je minimální obsah pojiva splňujíc požadavky pevnosti, typicky suchá ITS ≥ 45 psi (310 kPa) s TSR ≥ 0,70.
- Jaké mechanické vlastnosti má podložní vrstva zpracovaná pěnobitumenem?
- Podložní vrstvy zpracované pěnobitumenem (také nazývané Bitumen-Stabilizované Materiály nebo BSM) vykazují hodnoty indirektní pevnosti v tahu (ITS) 45-100 psi (310-690 kPa) pro suché vzorky a minimální koeficient pevnosti v tahu (TSR) 0,70 po 24-hodinném namočení. Hodnoty rezilientního modulu (Mr) se pohybují od 300-400 ksi (2 070-2 760 MPa) podle výzkumu Maryland SHA pro autostrádní aplikace, zatímco AustStab Airport Specification doporučuje konzervativní návrhové moduly 800-1 500 MPa v závislosti na klimatických podmínkách. Materiál vykazuje dramatické zlepšení koheze, od 4,4-8 psi (30-55 kPa) pro nezpracované kamenivo do 29-43,5 psi (200-300 kPa) pro BSM s 2,2% bitumenu a 1% cementu, představujíc 5-6× zlepšení při zachování frikčního úhlu kameniva (40-51°). Materiál vykazuje temperaturní citlivost přibližně 1,3 psi/°F (0,016 MPa/°C), což znamená, že pevnost vrstvy se sezónně mění. Polní testové sekce NCAT na US 280 v Alabamě nevykázaly žádné trhliny a méně než 0,25 palců vyjetých kolejí po 3,5 letech a 2,3 milionech ESAL.
- Jaké testy kontroly kvality se provádějí během výstavby s pěnobitumenem?
- Kontrola kvality během výstavby s pěnobitumenem zahrnuje: (1) Verifikaci kvality pěny, koeficient rozepnění a poločas jsou pravidelně kontrolovány pomocí kalibrované pěné dýzy a měřícího vědra, aby se ujistilo, že zůstávají v specifikovaných limitech (typicky ER ≥ 10, poločas ≥ 8 sekund). (2) Verifikaci rychlosti aplikace pojiva, periodické kontroly pomocí kalibrovaných průtokoměrů na recykleru. (3) Monitorování obsahu vlhkosti, celkový obsah vody v směsi je verifikován, aby se udržel optimální rozsah vlhkosti pro kompakci. (4) Kalibraci rozprašovače aktivního plniva, rychlosti aplikace cementu nebo vápna jsou potvrdeny. (5) Kontrolu kompakce, sleduje se valcovací vzor z kontrolního pásu a hustota je verifikována pomocí nukleárního měříče (ASTM D6938) nebo pískového konusu (ASTM D1556). (6) Hloubku a rovnoměrnost vrstvy, vizuální inspekce a okazionální kopání nebo jádrování. (7) Skladnost s počasím, Caltrans specifikuje minimální temperatúru vozovky 60°F (16°C) a minimální temperatúru okolí 50°F (10°C) a rostoucí, bez výstavby, pokud jsou předpovídány mrazové temperatúry v rámci 3 dní.
- Jaké jsou výhody pěnobitumen nad emulzí pro CIR a FDR?
- Pěnobitumen nabízí několik výhod nad emulzí pro aplikace CIR a FDR: (1) Rychlý nárůst pevnosti, směsi vyvíjí blízko plné pevnosti okamžitě po umístění a kompakci, jak vlhkost evaporuje, na rozdíl od emulze, která vyžaduje chemický proces lámání a může potřebovat dny až týdny tvrdení. (2) Noční výstavba a výstavba v chladném počasí je proveditelná, pěnobitumen je významně méně temperaturně citlivý než emulze, která vyžaduje teplejší podmínky pro správné lámání. (3) Žádné emulgátory nejsou vyžadovány, pěnobitumen používá pouze vodu, vzduch a standardní silničný bitumen, eliminujíc náklady na chemické emulgátory a ekologické obavy. (4) Nižší konsumpce pojiva, typicky 1,5-2,5% pěnobitumen versus 2,5-4,0% emulzního reziduálu, snižujíc náklady na materiál. (5) Lepší ranná projízdnost, materiál může podporovat výstavbový provoz téměř okamžitě, protože nezávisí na chemickém lámání. (6) Vhodný pro materiály s vysokou plastičností, pěnobitumen může efektivně zpracovat materiály s nějakou plastičností, kde emulze může mít problémy. (7) Ekologické výhody, nulové volatilní organické sloučeniny, ≥40% snižení emisí CO₂ ve srovnání s horkým mícháním.
- Jaké normy řídí materiály a výstavbu s pěnobitumenem?
- Klíčové normy zahrnují: AASHTO PP 94, Standardní specifikaci pro určení optimálního obsahu asfaltu chladné recyklované směsi s pěnobitumenem, AASHTO TP 101, plná standardní metoda pro návrh směsi pěnobitumen, California Test Method 313, Určení rychlostí aplikace pěnobitumen (měření koeficientu rozepnění, poločasu), Caltrans PDR-FA Specifikaci, Recyklace částečné hloubky s pěnobitumenem pomocí PG 64-10 pojiva, TxDOT Special Specification 3063, Reklamace v plné hloubce s pěnobitumenem pomocí PG 64-22 pojiva, Australian AGPT/T301, Určení pěných charakteristik bitumenu, AustStab Airport Specification (2024), kompleksní letištní specifikaci pro stabilizovanou podložní vrstvu pěnobitumenem s návrhovými moduly 800-1 500 MPa, Wirtgen Cold Recycling Technology Manual, definitivní praktický průvodník, ARRA BARM (Basic Asphalt Recycling Manual), základní americký referenční zdroj, a Jihoafrické CSIR Směrnice pro návrh a použití materiálů zpracovaných pěnobitumenem. Pro letištní vozovky, ICAO referencuje ASTM a FAA normy přes Annex 14 a Doc 9157 Part 3.
- Jaká je role cementu v návrhu směsi pěnobitumen?
- Aktivní plniva (cement nebo hydratovaný vápno) jsou typicky přidávány v množství 0,5-1,5% suche masy RAP nebo kameniva v směsích s pěnobitumenem. Cement slouží několika kritickým funkcím: zlepšuje raný nárůst pevnosti poskytováním počátečných cementačných hydratacích svazů, které se vyvíjí v rámci hodin po kompakci, zatímco svazy pěnobitumen se vyvíjí pomaleji, jak vlhkost evaporuje. Cement významně zvyšuje odolnost proti vlhkosti, koeficient pevnosti v tahu (TSR) typicky roste z pod 0,60 bez cementu na 0,70-0,85 s přidáním cementu při 1%. Cement akceleruje proces tvrdení konsumováním nějaké směsové vody přes hydratacé reakce a zvyšováním pH vodné fáze. Výzkum University of California Pavement Research Center (UCPRC) pro Caltrans zjistil, že projekty používajíc pěnobitumen bez aktivního plniva vykázaly významně horší výkon. Klasifikacní systém Heidelberg Materials rozlišuje mezi SVE (Slow Visco-Elastic, pouze bitumenové pojivo, bez cementu) a QVE (Quick Visco-Elastic, bitumenové pojivo plus Portland cement) výkonovými třídami.
Toto je referenční položka. TarmacView poskytuje služby inspekce drony a neprodává zařízení ani materiály popsané v tomto slovníku.