Co je magnetická částicová zkouška (MT)?
Magnetická částicová zkouška (MT) pro ocelové konstrukce
1. Princip magnetické částicové zkoušky
Magnetická částicová zkouška (MT), označovaná také jako magnetická částicová inspekce (MPI), je nedestruktivní testovací metoda, která detekuje povrchové a blízko-povrchové nespojitosti ve feromagnetických materiálech, především v železe, oceli, niklu, kobaltu a jejich slitinách. Metoda je založena na fyzikálním principu úniku magnetického toku (MFL) v místech nespojitostí uvnitř zmagnetovaného feromagnetického komponentu.
1.1 Základní fyzika
Když je do feromagnetické součásti zavedeno magnetické pole, siločáry magnetického toku procházejí materiálem rovnoměrně v bezvadném stavu. Feromagnetické materiály mají vysokou magnetickou permeabilitu (relativní permeabilita μr typicky 100–5 000+), což znamená, že snadno koncentrují a vedou magnetický tok. Vzduch a nekovové materiály mají relativní permeabilitu přibližně 1.
Nespojitost, jako je trhlina, dutina, vměstek, překrytí nebo šev, vytváří náhlou změnu magnetické reluktance (magnetického analogu elektrického odporu). Protože permeabilita vzduchu nebo materiálu nekovového vměstku je výrazně nižší než permeabilita okolního feromagnetického materiálu, siločáry magnetického toku nemohou nespojitostí snadno procházet. Místo toho jsou siločáry vytlačovány ven ze součásti v místě nespojitosti, čímž vzniká lokalizované magnetické pole úniku s výraznými severními a jižními póly na obou stranách vady.
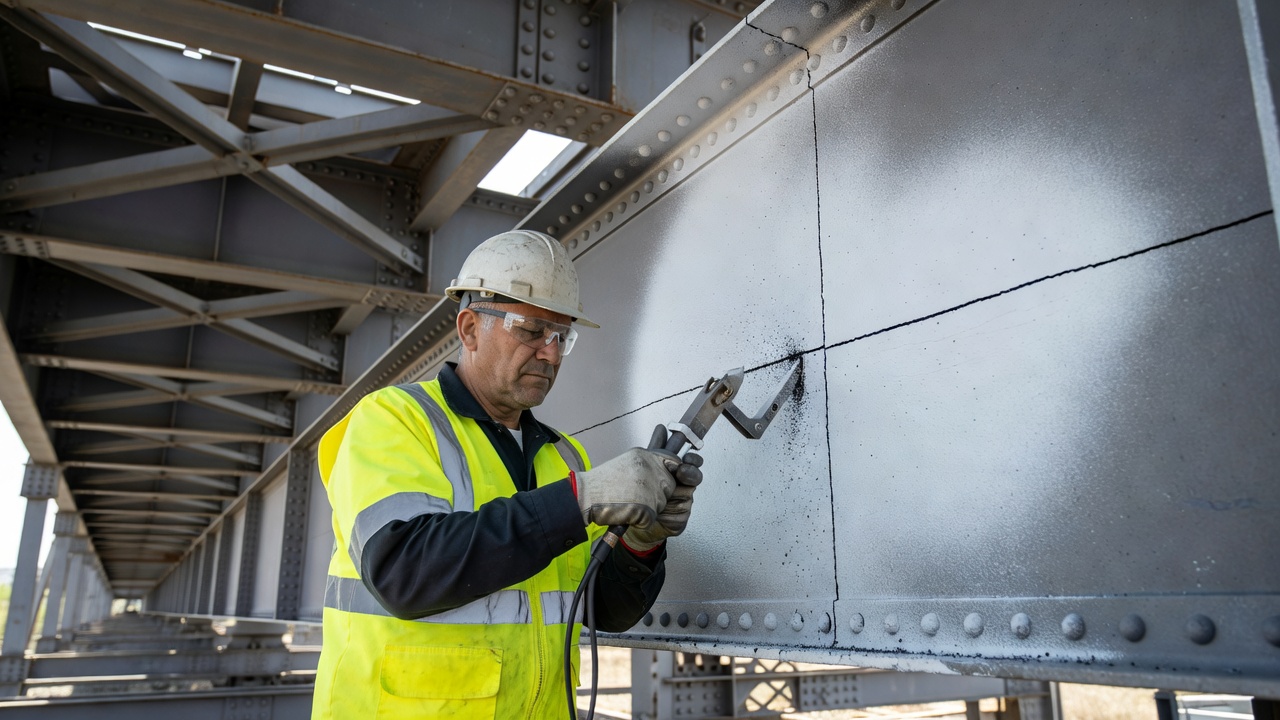
Jemně rozptýlené feromagnetické částice (typicky částice měkkého železa potažené viditelnými nebo fluorescenčními barvivy) aplikované na povrch jsou k těmto únikovým polím přitahovány magnetickými přitažlivými silami. Částice se hromadí na okrajích nespojitosti a vytvářejí viditelné nánosy částic zvané indikace, které odhalují velikost, tvar, polohu a orientaci skryté vady. Šířka nánosu částic je typicky širší než skutečné otevření vady, což umožňuje viditelnost i velmi těsných trhlin.
1.2 Teorie magnetických domén
Feromagnetické materiály se skládají z drobných oblastí zvaných magnetické domény (Weissovy domény), každá o velikosti typicky menší než 100 μm. Každá doména obsahuje zarovnané elementární magnetické momenty. Stěny domén (Blochovy stěny) oddělují sousední domény s různými směry magnetizace. V nezmagnetovaném stavu jsou domény náhodně orientovány a nevytvářejí žádné vnější magnetické pole.
Při působení vnější magnetizační síly (H) se stěny domén pohybují a domény zarovnané s polem rostou na úkor ostatních. K tomu dochází prostřednictvím Barkhausenových skoků, nespojitých, krokem se pohybujících posunů stěn domén detekovatelných jako elektrický šum. S rostoucí intenzitou pole se zarovnává více domén, až je dosaženo magnetické saturace, kdy se materiál efektivně stává jednou velkou doménou se všemi momenty zarovnanými ve směru pole.
Po odstranění vnější magnetizační síly zůstává určitý stupeň zarovnání domén, což je jev remanentního magnetismu neboli remanence. Množství zachovaného remanentního magnetismu závisí na retentivitě materiálu, schopnosti udržet si magnetizaci bez působení vnějšího pole. Vysokouhlíkové a kalené oceli mají typicky vysokou retentivitu, zatímco nízkouhlíkové oceli a měkké železo mají retentivitu nízkou.
1.3 Klíčová magnetická terminologie
| Termín | Definice | Význam pro MT |
|---|---|---|
| Hustota magnetického toku (B) | Hustota siločar magnetického pole na jednotku plochy průřezu | Určuje sílu únikových polí v místech nespojitostí |
| Magnetizační síla (H) | Aplikované magnetické pole indukující magnetizaci | Velikost vnějšího pole aplikovaného během inspekce |
| Permeabilita (μ) | Poměr B/H, snadnost magnetizace | Vyšší permeabilita = snazší magnetizace = silnější úniková pole |
| Reluktance | Odpor vůči magnetickému toku (analogie elektrického odporu) | Nespojitosti vytvářejí cesty s vysokou reluktancí, což vynucuje únik toku |
| Retentivita | Schopnost udržet magnetismus po odstranění magnetizační síly | Určuje, zda je remanentní magnetismus dostačující pro inspekci |
| Koercitivní síla (Hc) | Zpětná magnetizační síla potřebná ke snížení remanentního magnetismu na nulu | Vyšší koercitivní síla = obtížnější odmagnetování |
| Remanentní magnetismus | Magnetické pole zbývající po odstranění vnější magnetizační síly | Lze využít pro inspekci nebo může vyžadovat odmagnetování |
1.4 Klíčový požadavek: Dvě vzájemně kolmé magnetizace
Základním požadavkem MT je, že součást musí být zmagnetována ve dvou vzájemně kolmých směrech, aby byly detekovány vady ve všech orientacích. Únik magnetického toku je maximální, když je nespojitost orientována kolmo k siločárám magnetického pole. Pokud trhlina probíhá rovnoběžně se směrem pole, dochází k nedostatečnému úniku toku pro přitahování částic.
Při cirkulární magnetizaci (pole obepíná součást) jsou nejlépe detekovány podélné nespojitosti rovnoběžné s délkou součásti. Při podélné magnetizaci (pole probíhá podél délky součásti) jsou nejlépe detekovány příčné nespojitosti kolmé k délce součásti. Vady orientované až přibližně 45° od kolmice ke směru pole mohou být stále detekovány, ale citlivost postupně klesá, jak se vada stává více rovnoběžnou s polem.
2. Magnetizační techniky
Volba vhodné magnetizační metody je kritická pro účinné MT. Volba závisí na geometrii součásti, velikosti, vlastnostech materiálu, orientaci vady, na tom, zda je inspekce prováděna v terénu nebo v laboratoři, a na typu dostupného proudu.
2.1 Typy proudů a jejich účinky
| Typ proudu | Hloubka průniku | Nejlepší použití | Charakteristiky |
|---|---|---|---|
| Střídavý proud (AC) | Mělká, hloubka kožního efektu ~0,1–1 mm | Povrchové trhliny, svary | Nejsilnější povrchové pole, minimální remanentní magnetismus, snadné odmagnetování |
| Stejnosměrný proud (DC) | Hluboká, celý průřez | Podpovrchové nespojitosti | Proniká pod povrch, zanechává výrazný remanentní magnetismus |
| Jednocestně usměrněný DC (HWDC) | Nejhlubší průnik | Nejlepší pro podpovrchové vady | Kombinuje hluboký průnik s pulzujícím účinkem, který mobilizuje částice |
AC je preferován pro detekci povrchových nespojitostí, protože kožní efekt koncentruje magnetický tok na povrchu součásti. Při stejné úrovni proudu vytváří AC silnější povrchové magnetické pole než DC. DC nebo HWDC musí být použity, pokud musí být detekovány podpovrchové vady, protože AC tok neproniká významně pod povrch.
2.2 Metoda jha
Metoda jha je nejrozšířenější technikou MT pro terénní inspekce. Ruční podkovovitý elektromagnet (jho) je umístěn svými dvěma póly (rameny) do kontaktu s povrchem součásti. Proud procházející cívkou navinutou kolem jha vytváří magnetické pole mezi dvěma póly, čímž vzniká podélná magnetizace v oblasti mezi nimi.
AC jho, Nejvhodnější pro detekci povrchových trhlin. Střídavé pole se koncentruje na povrchu. AC jha typicky vyžadují po použití jen malé nebo žádné odmagnetování, protože střídavé pole přirozeně odeznívá.
DC jho, Poskytuje hlubší průnik pole schopný detekovat podpovrchové nespojitosti. DC jha vytvářejí silnější pole a po inspekci vyžadují cílené odmagnetování.
Jho s permanentním magnetem, Místo elektromagnetů využívá silné permanentní magnety (neodymové nebo alnico). Není vyžadován žádný zdroj energie, což tato jha činí ideálními pro nebezpečná prostředí (ropné rafinerie, chemické závody, výbušné atmosféry), kde elektrická zařízení představují riziko požáru nebo výbuchu.
Zkouška zdvihu jha (ověření výkonu): Dle ASTM E709 a E1444 musí být ověřena zvedací síla jha. AC jho musí zvednout 10librový (4,5 kg) ocelový blok. DC jho musí zvednout ocelový blok o hmotnosti 40 liber (18 kg) až 50 liber (22,7 kg) v závislosti na rozteči pólů. Tato zkouška zajišťuje, že jho produkuje dostatečnou sílu magnetického pole.
Metoda jha je vysoce přenosná a ideální pro inspekci svarů, posuzování ocelových konstrukcí a terénní údržbu. Omezením je, že každé umístění pokrývá pouze oblast mezi póly, což vyžaduje systematické přemísťování s 90° otočením na každém místě pro dosažení dvou požadovaných směrů magnetizace.
2.3 Metoda dotykových elektrod (prod)
Metoda dotykových elektrod používá dvě ruční měděné nebo měděnoslitinové elektrody (prody) pevně přitisknuté k povrchu součásti. Vysokoproudý proud (typicky 100–500 ampér na palec rozteče elektrod, dle ASTM E709) prochází součástí mezi elektrodami a vytváří cirkulární magnetické pole soustředné kolem dráhy proudu.
Rozteč elektrod se typicky pohybuje od 4 do 8 palců (100 až 200 mm). Vztah mezi proudem a roztečí elektrod se obecně řídí pravidlem 100 ampér na palec (25 mm) rozteče elektrod, s úpravami podle tloušťky materiálu a geometrie průřezu.
Výhody: Vytváří lokalizované magnetické pole o vysoké intenzitě, ideální pro detekci podélných trhlin v tlustých průřezech. Pole proniká hluboko (zejména s HWDC). Elektrody jsou přenosné a vhodné pro terénní použití na těžkých odlitcích, velkých výkovcích a tlustých svarech.
Nevýhody: Riziko jiskření v kontaktních bodech, které může způsobit povrchové popálení a metalurgické poškození. Vyžaduje pevný tlak a čisté kontaktní body. Vytváří nebezpečí požáru v hořlavém prostředí. Technika je náročná na práci při velkých plochách.
Bezpečnostní hlediska: Elektrody nesmí být nikdy pod napětím, když nejsou v kontaktu s pracovním povrchem. Operátoři musí nosit izolované rukavice a stát na izolovaných površích. Dráha proudu nesmí nikdy procházet tělem operátora.
2.4 Metoda cívky
Metoda cívky (také nazývaná solenoidová metoda) umisťuje součást dovnitř nebo vedle elektrické cívky. Když proud prochází vinutím cívky, vzniká podélné magnetické pole podél osy cívky, procházející součástí od jednoho konce ke druhému.
Faktor zaplnění, poměr plochy průřezu součásti k ploše průřezu cívky, významně ovlivňuje sílu pole. U součástí, které zabírají méně než 10 % průřezu cívky, může být síla pole nedostatečná, což vyžaduje techniky ke zlepšení vazby (jako je multimagnetizace nebo použití centrálního vodiče).
Výhody: Vytváří rovnoměrné podélné pole podél celé délky součásti. Žádný elektrický kontakt se součástí, což eliminuje riziko jiskření. Efektivní pro inspekci na výrobní lince u válcových součástí, jako jsou hřídele, nápravy, tyče a trubky.
Nevýhody: Omezeno na součásti, které se vejdou do otvoru cívky. Krátké, robustní součásti (poměr délky k průměru menší než 2:1) se obtížně účinně magnetizují a mohou vyžadovat více technik. Odmagnetování je po magnetizaci cívkou typicky vyžadováno.
2.5 Metoda přímého kontaktu (head shot)
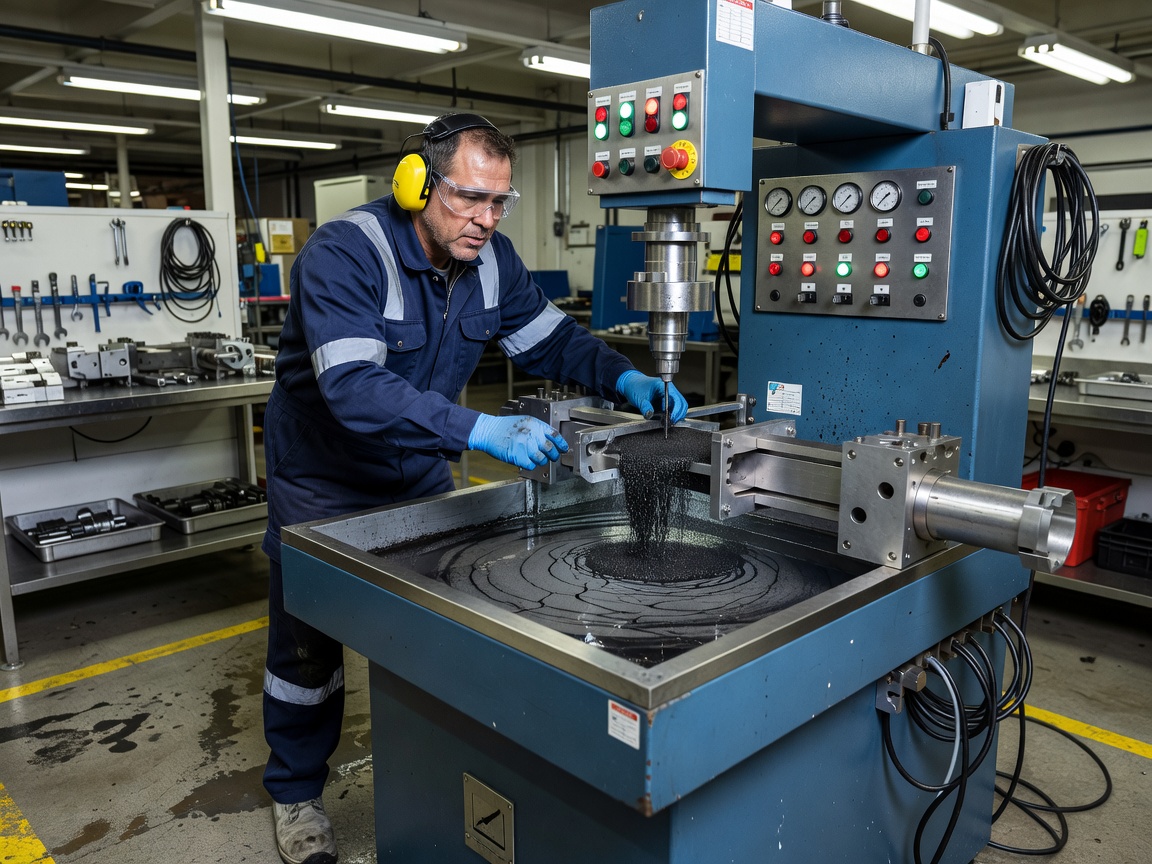
Technika head shot upíná součást mezi dvě vodivé kontaktní desky (hlavní a protikus u stacionární mokré jednotky). Vysoký proud prochází přímo součástí po její délce a vytváří cirkulární magnetické pole soustředné kolem součásti, ideální pro detekci podélných trhlin.
Požadavek na proud pro magnetizaci head shot se řídí poměrem přibližně 300–800 ampér na palec (25 mm) průměru součásti v závislosti na materiálu a specifikaci.
Varianta s centrálním vodičem: U dutých nebo prstencových součástí (ložiska, ozubená kola, pouzdra) je měděný vodič provlečen středovým otvorem. Proud prochází vodičem (nikoli samotnou součástí) a vytváří cirkulární magnetické pole na vnitřním i vnějším povrchu součásti. Tím se zabrání riziku průchodu škodlivých proudů přes přesně obrobené součásti.
Výhody: Vytváří silné, rovnoměrné cirkulární pole. Rychlé a efektivní ve stacionárních stolních jednotkách určených pro výrobní inspekci. Schopné kontrolovat složité tvary.
Nevýhody: Riziko popálení v kontaktních bodech. Nevhodné pro součásti, které by mohly být poškozeny průtokem proudu (obrobené povrchy, citlivé elektronické sestavy). Vyžaduje velký proud u velkých součástí.
2.6 Metoda indukovaného proudu
Metoda indukovaného proudu využívá principu elektromagnetické indukce k vytvoření vířivých proudů ve vodivé součásti bez přímého elektrického kontaktu. Součást funguje jako sekundární vinutí transformátoru. Tato metoda je omezena na kruhové součásti tvořící uzavřenou elektrickou dráhu (kroužky, podložky, ložiska) bez radiálních zářezů nebo hlubokých drážek, které by přerušovaly tok proudu.
Výhody: Žádný elektrický kontakt se součástí, což eliminuje jakékoli riziko jiskření nebo popálení. Ideální pro hotové, přesně obrobené komponenty.
Nevýhody: Funguje pouze na geometriích s uzavřenou smyčkou. Složitější nastavení ve srovnání s jinými metodami. Méně běžné a není k dispozici u všech MT zařízení.
3. Mokré vs suché magnetické částice
Volba mezi mokrými a suchými magnetickými částicemi významně ovlivňuje detekční citlivost, účinnost aplikace a typy vad, které lze spolehlivě identifikovat. Každá metoda má odlišné charakteristiky definované velikostí částic, nosným médiem, aplikační technikou a úrovní citlivosti.
3.1 Metoda suchých částic
Suché částice jsou jemné práškové formulace železa, typicky vyráběné ze sráženého měkkého železa. Velikosti částic se pohybují od přibližně 50 do 150 μm (výrazně hrubší než mokré částice). Částice se aplikují poprašováním pomocí práškové baňky, ručním sypáním nebo stříkací pistolí. Přebytečný prášek je jemně odstraněn nízkotlakým proudem vzduchu, aby se odhalily práškové indikace v místech vad.
| Charakteristiky | Metoda suchých částic |
|---|---|
| Velikost částic | 50–150 μm (hrubé) |
| Nosič | Žádný (suchý prášek) |
| Aplikace | Prášková baňka, sypátko, stříkací pistole |
| Požadavky na povrch | Výborné na drsných površích |
| Detekce podpovrchových vad | Vynikající (větší částice překlenují podpovrchové mezery) |
| Teplotní rozsah | Funguje při extrémních teplotách (horké odlitky do 600 °F / 315 °C) |
| Citlivost (relativní) | Základní (×1) |
| Citlivost na vítr | Špatná, prášek je odfoukáván ve venkovních větrných podmínkách |
Kdy použít suché částice: Drsné odlitky a výkovky, kde by povrchové nerovnosti zachycovaly kapalná nosná média. Součásti o vysoké teplotě kontrolované bezprostředně po zpracování. Priorita detekce podpovrchových vad (větší suché částice jsou citlivější na široká, difuzní úniková pole z podpovrchových vad). Terénní inspekce venku za bezvětří. Prostředí, kde jsou zakázána kapalná nosná média (hořlavé atmosféry, oblasti citlivé na kontaminaci).
3.2 Metoda mokrých částic
Mokré částice jsou jemně rozptýlené železné částice (typicky 1–10 μm velké) suspendované v kapalném nosném médiu. Částice jsou potaženy viditelnými barvivy (červená, černá) nebo fluorescenčními barvivy pro zvýšený kontrast. Používají se dva typy nosných médií:
Nosná média na bázi oleje, Tradiční petrolejové destiláty poskytující vynikající smáčecí vlastnosti a nízkou rychlost odpařování. Hlavní nevýhodou je hořlavost, vyžadující opatrné zacházení a skladování. Bod vzplanutí musí být nad 93 °C (200 °F) dle ASTM E709.
Nosná média na vodní bázi, Nehořlavá, ekonomická a ekologicky preferovaná. Lázně na vodní bázi vyžadují pečlivé složení včetně smáčedel (pro snížení povrchového napětí), inhibitorů koroze (pro zabránění rezivění kontrolované součásti) a odpěňovačů. Koncentrace vodní lázně musí být monitorována refraktometrem.
Koncentrace částic v mokrých lázních je kritická a musí být ověřena pomocí zkoušky usazování v centrifugační zkumavce (perlový test). Akceptovatelná koncentrace je typicky 0,1–0,4 mL usazených částic na 100 mL vzorku lázně. Příliš málo částic snižuje detekční citlivost, příliš mnoho částic vytváří nadměrné pozadí, které maskuje indikace.
| Charakteristiky | Metoda mokrých částic |
|---|---|
| Velikost částic | 1–10 μm (jemné) |
| Nosič | Olej nebo voda |
| Aplikace | Průtokem, stříkáním, ponořením |
| Požadavky na povrch | Hladké, čisté povrchy preferovány |
| Detekce podpovrchových vad | Střední |
| Teplotní rozsah | Omezen nosným médiem (typicky 40–140 °F / 5–60 °C) |
| Citlivost (viditelná) | ×2–3 oproti suché |
| Citlivost (fluorescenční) | ×5–10 oproti suché |
Kdy použít mokré částice: Inspekce na výrobní lince ve stacionárních mokrých jednotkách. Hladké povrchy vyžadující vysokou citlivost. Fluorescenční inspekce vyžadující nejvyšší úroveň citlivosti. Vysoceobjemová opakovaná inspekce podobných součástí. Kritické bezpečnostní komponenty (letectví, automobilový průmysl, jaderná energetika).
4. Viditelné vs fluorescenční magnetické částice
Volba mezi viditelnými a fluorescenčními částicemi určuje světelné prostředí, požadavky na vybavení a praktickou detekční citlivost.
4.1 Viditelné (nefluorescenční) částice
Viditelné částice jsou železné částice potažené barevnými pigmenty, běžně červenými, černými, šedými nebo žlutými, pro kontrast vůči povrchu součásti. Pro optimální kontrast se na povrch součásti před inspekcí typicky nanáší bílá kontrastní barva, která poskytuje jednotné světlé pozadí, na němž jsou tmavé práškové indikace dobře viditelné.
Požadavky na osvětlení: Minimálně 1000 luxů (přibližně 100 foot-candles) bílého světla naměřených na kontrolovaném povrchu. Jedná se o relativně vysokou úroveň osvětlení vyžadující silné pracovní lampy pro vnitřní inspekce. Venkovní inspekce během denního světla mohou této úrovně typicky dosáhnout.
Citlivost: Spolehlivá detekce středních až velkých povrchových trhlin. Těsné trhliny (s šířkou otvoru menší než přibližně 1 μm) nemusí vytvářet dostatečně výrazné indikace. Kontrast mezi bílou podkladovou barvou a tmavým nánosem částic poskytuje dobrou zrakovou ostrost pro typické velikosti vad.
Výhody: Není vyžadováno UV osvětlení. Funguje v jasných venkovních prostředích bez zatemnění. Nižší celkové náklady na vybavení. Jednodušší nastavení a požadavky na školení. Snadnější dokumentace při běžném osvětlení.
Nevýhody: Nižší přirozený kontrast ve srovnání s fluorescenčními částicemi (lidské oko je méně citlivé na jemné rozdíly v jasu ve fotopickém rozsahu než na vysoce kontrastní záře fluorescenčních indikací na tmavém pozadí). Bílá kontrastní barva přidává čas na aplikaci a odstranění. Malé nebo slabé indikace mohou být přehlédnuty.
4.2 Fluorescenční částice
Fluorescenční částice jsou železné částice potažené fluorescenčními barvivy, která absorbují UV-A (černé světlo, dlouhovlnné ultrafialové záření) v rozsahu vlnových délek 320–395 nm (typicky s vrcholem při 365 nm) a vyzařují viditelné světlo ve žlutozeleném spektru přibližně při 555 nm, vlnové délce, na kterou má lidské oko maximální fotopickou citlivost.
Požadavky na osvětlení:
- Intenzita UV-A: Minimálně 1000 μW/cm² na kontrolovaném povrchu, ověřeno pomocí kalibrovaného UV-A radiometru (nikoli univerzálního světloměru).
- Okolní bílé světlo: Maximálně 20 luxů (2 foot-candles), v podstatě zatemněné prostředí. Vyšší úrovně okolního světla potlačují kontrast fluorescenčních indikací.
- Doba náběhu: Rtuťové výbojky vyžadují 5–10 minut náběh, LED UV lampy dosahují plné intenzity okamžitě.
- Adaptace na tmu: Inspektoři by si měli před zahájením fluorescenční inspekce vyhradit 5–10 minut v zatemněném prostoru, aby se oči přizpůsobily podmínkám nízkého osvětlení.
Citlivost: Nejvyšší citlivost ze všech MT metod. Fluorescenční indikace se jeví jako jasné žlutozeleně zářící nánosy na velmi tmavém pozadí, což poskytuje maximální možný kontrast pro lidský zrakový systém. Jemné, těsné trhliny s otvorem menším než 1 μm lze spolehlivě detekovat.
Výhody: 5–10krát citlivější než suché viditelné částice. Vynikající kontrast činí indikace nezaměnitelnými, i velmi malé nánosy jsou viditelné. Ideální pro vysokorychlostní výrobní inspekci, kde inspektor rychle prohlíží velké plochy. Žlutozelená emise na vrcholu citlivosti lidského oka maximalizuje pravděpodobnost detekce.
Nevýhody: Vyžaduje zatemněné prostředí (obtížné nebo nemožné pro venkovní terénní inspekce za denního světla). Vyžaduje UV lampy, UV ochranné brýle a OOP. Doba adaptace na tmu snižuje produktivitu. Vyšší počáteční náklady na vybavení. UV lampy vyžadují periodické ověřování intenzity.
4.3 Porovnání úrovní citlivosti
| Metoda | Relativní citlivost | Minimální spolehlivá detekce trhliny | Typické aplikace |
|---|---|---|---|
| Suché viditelné | ×1 (základní) | 3–6 mm | Drsné odlitky, horké součásti, podpovrchové vady |
| Mokré viditelné | ×2–3 | 2–4 mm | Obecný průmysl, svary, konstrukční ocel |
| Mokré fluorescenční | ×5–10 | 1–2 mm (0,5 mm ideální) | Letectví, kritické bezpečnostní díly, přesné komponenty |
5. Postup a normy (ASTM E709 a ASTM E1444)
Magnetická částicová zkouška se řídí komplexním rámcem národních a mezinárodních norem, které definují požadavky na zařízení, postupové kroky, intervaly kalibrací a kvalifikaci personálu. Dvě nejdůležitější normy ASTM pro MT jsou E709 a E1444.
5.1 ASTM E709, Standardní průvodce pro magnetickou částicovou zkoušku
ASTM E709 je komplexní “mateřská norma” pro MT, pokrývající všechny aspekty metody. Jedná se o průvodce (nikoli praxi), což znamená, že poskytuje podrobné informace a doporučení, ale nestanovuje minimální závazné požadavky.
Rozsah: Pokrývá suché i mokré práškové techniky. Je použitelná pro suroviny (bloomy, bramy, ingoty), polotovary (výkovky, odlitky, protlačky), svary a součásti v provozu jakékoli velikosti, tvaru nebo feromagnetického materiálu.
Klíčové požadavky a doporučení dle ASTM E709:
- Příprava povrchu: Povrchy musí být čisté, suché a bez oleje, mastnoty, rzi, okují, barvy a jiných nečistot, které by mohly maskovat indikace nebo narušovat pohyblivost částic.
- Magnetizace: Jsou vyžadovány dva na sebe kolmé směry magnetizace. U složitých geometrií může být zapotřebí více metod.
- Ověření síly pole: Musí být provedeno pomocí ASTM indikátoru pole (pie gauge), Hallovy sondy nebo kvantitativních indikátorů kvality (QQI) podložek. Indikátor pole je malý křížový kus nízkouhlíkové oceli s umělými vadami v ramenech, který se umístí na součást a sleduje se přitahování částic.
- Výběr částic: Typ, velikost a barva částic musí být zvoleny na základě materiálu, stavu povrchu, hledaného typu vady a světelných podmínek.
- Osvětlení: Minimálně 1000 luxů pro viditelné částice, maximálně 20 luxů okolního bílého světla s minimálně 1000 μW/cm² UV-A pro fluorescenční částice.
- Kvalifikace personálu: Dle ASNT SNT-TC-1A, ANSI CP-189 nebo NAS 410.
- Demagnetizace: Vyžadována, pokud by zbytkový magnetismus mohl narušit následující operace.
- Hlášení: Dokumentace musí obsahovat identifikaci postupu, popis součásti, výsledky (umístění, typ, velikost indikací) a identifikaci inspektora.
Akceptační kritéria: ASTM E709 nestanovuje kritéria pro přijetí/odmítnutí. Ta jsou definována smluvními stranami, inženýrskou konstrukční specifikací nebo platným předpisem.
5.2 ASTM E1444, Standardní praxe pro magnetickou částicovou zkoušku
ASTM E1444 je praxe (nikoli průvodce) specifikující minimální závazné požadavky pro MT, napsaná speciálně pro letecké a kosmické aplikace. Nahradila dřívější vojenskou normu MIL-STD-1949 a je referencována normou NAS 410 pro certifikaci personálu.
Klíčové rozdíly oproti ASTM E709 (přísnější požadavky):
| Požadavek | ASTM E709 (Průvodce) | ASTM E1444 (Letecká praxe) |
|---|---|---|
| Koncentrace částic | Doporučuje ověření | Nařizuje sedimentační zkoušku v centrifugační zkumavce ve stanovených intervalech |
| Intenzita UV-A | Doporučuje minimum 1000 μW/cm² | Nařizuje minimum 1000 μW/cm² s konkrétní frekvencí kalibrace |
| Okolní světlo | Doporučuje maximum 20 luxů | Nařizuje maximum 20 luxů s ověřením |
| Bílé světlo pro viditelnou metodu | Doporučuje minimum 1000 luxů | Nařizuje minimum 1000 luxů s ověřením |
| Frekvence kalibrace | Doporučuje intervaly | Specifikuje přesné kalibrační intervaly |
| Limity demagnetizace | Doporučuje dle potřeby | Specifikuje ≤3 Gauss pro kritické součásti |
| Certifikace personálu | Dle SNT-TC-1A | Dle NAS 410 (letecký průmysl) |
5.3 Kalibrace a ověření výkonnosti
Běžné kontroly kalibrace požadované oběma normami zahrnují:
Zkouška zdvihu jha: Denní ověření, že jho dokáže zvednout specifikovanou hmotnost. AC jho: 10 lb (4,5 kg). DC jho: 40–50 lb (18–22,7 kg) v závislosti na rozteči pólů.
Kontrola intenzity UV-A: Denní ověření pomocí kalibrovaného UV-A radiometru. Minimálně 1000 μW/cm² na kontrolovaném povrchu.
Kontrola intenzity bílého světla: Denní ověření pomocí kalibrovaného luxmetru. Minimálně 1000 luxů pro kontrolu viditelnými částicemi.
Kontrola koncentrace lázně: Sedimentační zkouška pomocí centrifugační zkumavky (perličkový test). Přijatelný rozsah je typicky 0,1–0,4 mL usazených částic na 100 mL vzorku. Frekvence je specifikována postupem.
Kontrola indikátoru pole: Ověření, že magnetické pole je dostatečné, pomocí ASTM pie gauge nebo QQI podložky. Provádí se denně nebo při každé nové konfiguraci součásti.
5.4 Standardní postup MT
Standardizovaný postup MT dle ASTM E709 nebo ekvivalentu obecně zahrnuje tyto kroky:
- Předčištění, Odstraňte všechny nečistoty (mastnotu, olej, rez, okuje, barvu, nátěry) z kontrolovaného povrchu pomocí rozpouštědel, detergentů, abrazivního tryskání nebo broušení.
- Kontrastní nátěr, Aplikujte bílý kontrastní nátěr (pro viditelné částice) nebo zajistěte čistotu povrchu (pro fluorescenční částice).
- Magnetizace, Aplikujte magnetizační sílu pomocí zvolené metody a typu proudu. Součást musí být zmagnetována postupně ve dvou na sebe kolmých směrech.
- Aplikace částic, Aplikujte magnetické částice během působení magnetizační síly (kontinuální metoda). Kontinuální metoda je upřednostňována před reziduální metodou, protože poskytuje nejsilnější přitahování částic.
- Prohlídka, Zkontrolujte povrch za požadovaných světelných podmínek. Sledujte nahromadění částic tvořících indikace.
- Interpretace, Vyhodnoťte indikace jako relevantní (způsobené nespojitostí) nebo nerelevantní (způsobené změnami geometrie, magnetickým zápisem nebo jinými nedefektními stavy).
- Dokumentace, Zaznamenejte umístění, orientaci, velikost a typ indikace a případná měření. Pořiďte fotografie.
- Demagnetizace, Proveďte, pokud to vyžaduje specifikace nebo následující operace.
- Dokončovací čištění, Odstraňte zbytkové částice a kontrastní nátěr ze součásti.
6. Detekční schopnosti
6.1 Detekovatelné typy vad
MT detekuje širokou škálu metalurgických a výrobních vad, pokud se nacházejí na povrchu nebo v blízkosti povrchu feromagnetických materiálů:
| Typ vady | Popis | Typický původ | Detekovatelnost |
|---|---|---|---|
| Únavové trhliny | Progresivní růst trhliny z cyklického zatěžování | Provozní zatížení, vibrace | Výborná, primární aplikace MT |
| Kaličské trhliny | Trhliny z tepelného napětí při tepelném zpracování | Výroba, tepelné zpracování | Výborná, typicky povrchově spojené |
| Brusné trhliny | Mělké, jemné sítě trhlin z abrazivního broušení | Výroba, nesprávné broušení | Výborná, jemné, mělké, povrchově spojené |
| Trhliny z napěťové koroze | Trhliny z tahového napětí a korozního prostředí | Provozní prostředí | Výborná, typicky iniciované na povrchu |
| Kovářské záhyby | Přeložený kov na povrchu z kovářských operací | Výroba, kování | Dobrá, povrchové nebo blízko povrchu |
| Válcovací švy | Podélné trhliny z válcovacích operací | Výroba, válcování | Dobrá, protáhlé, povrchově spojené |
| Studené spoje | Nespojitosti z neúplného slití při odlévání | Výroba, odlévání | Dobrá, otevřené na povrch |
| Trhliny v patě svaru | Trhliny iniciující v patě svaru, šířící se do základního materiálu | Svařování, provozní zatížení | Výborná, povrchově spojené |
| Kořenové trhliny svaru | Trhliny v kořeni svaru (spodní strana) | Svařování, vynucené pnutí | Výborná, pokud je přístupná |
| Podhusové praskání | Vodíkem indukované praskání v TOO | Svařování, vodíkové křehnutí | Dobrá, často podpovrchové |
| Nedostatečné natavení | Nespojená svarová rozhraní | Svařování, nesprávná technika | Dobrá, pokud je na povrchu nebo blízko povrchu |
| Struskové vměstky | Zachycená nekovová struska | Svařování, nedostatečné čištění | Střední, závisí na velikosti a hloubce |
6.2 Minimální detekovatelná velikost vady
Minimální detekovatelná velikost vady závisí na mnoha proměnných, včetně šířky trhliny (těsnosti), hloubky trhliny, orientace vůči magnetickému poli, typu částic, osvětlení, stavu povrchu a dovednosti inspektora.
- Mokrá fluorescenční metoda: Spolehlivě detekuje trhliny o délce 1–2 mm (0,04–0,08 palce). V ideálních laboratorních podmínkách lze detekovat trhliny o délce až 0,5 mm.
- Mokrá viditelná metoda: Spolehlivě detekuje trhliny o délce přibližně 2–4 mm (0,08–0,16 palce).
- Suchá prášková metoda: Typicky detekuje trhliny o délce přibližně 3–6 mm (0,12–0,25 palce).
Pravděpodobnost detekce (POD) pro MT sleduje typické křivky POD pro NDT. Na úrovni 90% pravděpodobnosti s 95% spolehlivostí (90/95 POD) je detekovatelná velikost trhliny pro mokrou fluorescenční MT přibližně 2,0 mm u většiny praktických scénářů kontroly.
6.3 Povrchová vs. podpovrchová detekce
MT detekuje nespojitosti vystupující na povrch s vysokou spolehlivostí a za specifických podmínek může detekovat nespojitosti blízko povrchu až do hloubky přibližně 6 mm (¼ palce) pod povrchem.
| Hloubka | Detekovatelnost | Charakteristika indikace |
|---|---|---|
| Povrch (otevřený) | Výborná | Ostrý, zřetelný, pevně držený vzor částic |
| Podpovrch 0–2 mm | Dobrá | Širší vzor, částice středně drženy |
| Podpovrch 2–6 mm | Střední, vyžaduje DC/HWDC | Difúzní, neostrý vzor, částice volně drženy |
| Nad 6 mm | Slabá až nedetekovatelná | Nedostatečný únikový tok dosahuje povrchu |
Vliv typu proudu na podpovrchovou detekci: Průnik AC je omezen na přibližně 0,1–1 mm vlivem skin efektu, v podstatě pouze povrchová detekce. DC a HWDC pronikají celým průřezem a jsou vyžadovány pro jakoukoli podpovrchovou detekční schopnost. HWDC poskytuje nejhlubší průnik a díky pulzující povaze polovlnně usměrněného proudu udílí částicím mechanické vibrace, čímž zvyšuje jejich pohyblivost a citlivost.
Charakteristika podpovrchových indikací: Indikace podpovrchových vad se jeví širší, difúznější a méně zřetelné než povrchové indikace. Vzor částic může na okrajích působit “neostře” nebo rozmazaně. Částice jsou slabě drženy slabším únikovým polem a mohou být částečně odstraněny jemným proudem vzduchu.
7. Demagnetizace
7.1 Proč je demagnetizace vyžadována
Po MT kontrole zůstává v součásti zbytkový magnetismus. Velikost zbytkového magnetismu závisí na retentivitě materiálu, intenzitě aplikovaného pole a použité magnetizační metodě. Zbytkový magnetismus může způsobit významné problémy v následných operacích:
- Rušení svařování, Magnetický odfuk oblouku způsobuje chaotické vychylování svařovacího oblouku, což vede ke špatné kvalitě svaru, zápalům a struskovým vměstkům.
- Rušení obrábění, Třísky, odřezky a řezné nečistoty jsou přitahovány k zmagnetované součásti, což způsobuje opotřebení nástrojů, poškrábání povrchu a obtížné čištění.
- Rušení citlivých přístrojů, Navigační zařízení (kompasy, magnetometry), elektronické senzory a letecké přístroje mohou být nepříznivě ovlivněny blízkými zmagnetovanými součástmi.
- Rušení následného NDT, Zkouška vířivými proudy, zkouška magnetickým únikovým tokem a další elektromagnetické metody jsou ovlivněny zbytkovým magnetismem.
- Přitahování železných nečistot, V ložiskových sestavách, motorech a hydraulických systémech přitahují zmagnetované součásti železné částice opotřebení, což urychluje opotřebení součástí.
- Bezpečnost personálu, Velké zmagnetované součásti mohou prudce přitahovat železné nástroje, což vytváří nebezpečí stlačení a nárazu.
7.2 Limity zbytkového magnetismu
| Aplikace | Maximální zbytkový magnetismus |
|---|---|
| Nekritické průmyslové součásti | ≤5 Gauss |
| Letecké a kritické součásti (dle ASTM E1444) | ≤3 Gauss |
| Příprava svarového spoje (před svařováním) | 5–40 Gauss (liší se dle procesu) |
| Svařování elektronovým paprskem | <3 Gauss |
| Ložiskové plochy | <3 Gauss |
| Blízkost navigačních zařízení | <2 Gauss (typicky) |
7.3 Metody demagnetizace
Metoda AC doznívání (nejběžnější): Součást je umístěna do AC solenoidové cívky, nebo je AC jho přejížděno po jejím povrchu. Aplikuje se AC proud o maximální dostupné amplitudě, který je pak během několika sekund postupně snižován na nulu. Každý klesající cyklus snižuje uspořádání domén, dokud se domény nevrátí do náhodné orientace. U velkých součástí se používá metoda protahování: součást je protahována AC cívkou a pomalu vyjímána za stálého toku proudu. Rostoucí vzdálenost od cívky vytváří klesající intenzitu pole bez nutnosti proměnné regulace proudu. AC demagnetizace je účinná pro povrchovou demagnetizaci, ale omezená do hloubky vlivem skin efektu.
Metoda reverzujícího DC: Aplikuje se DC proud se střídavou polaritou, přičemž každé následující přepólování má nižší amplitudu než předchozí. Proces pokračuje, dokud amplituda nedosáhne nuly. Tato metoda proniká celým průřezem tlustých součástí a je účinná pro komponenty, které nelze demagnetizovat pouze AC metodami.
Tepelná demagnetizace: Součást je zahřáta nad svou Curieovu teplotu (770 °C/1418 °F pro železo), při které ztrácí feromagnetické vlastnosti. Jak součást chladne v nemagnetickém prostředí (nulové aplikované magnetické pole), nezůstává žádný zbytkový magnetismus. Tato metoda je obecně nepraktická pro velké konstrukce a riskuje změnu materiálových vlastností a způsobení deformace.
Metoda vyrušení (knockdown): Aplikuje se magnetické pole přesně řízené opačné polarity a velikosti k vyrušení zbytkového magnetismu. Jedná se o cílenou techniku vyžadující měření zbytkového pole před aplikací.
7.4 Ověření demagnetizace
Zbytkový magnetismus se ověřuje pomocí gaussmetru s Hallovou sondou. Sonda se umístí na více míst na povrchu součásti a zaznamená se maximální hodnota pole. Průmyslová praxe vyžaduje ověření na více místech a ve více orientacích. U kritických součástí se ověření provádí po všech manipulacích a čisticích operacích, aby se zajistilo, že nedošlo k nové magnetizaci.
8. Magnetická částicová zkouška ocelových mostních prvků
8.1 Regulační rámec
Federal Highway Administration (FHWA) (Federální správa dálnic) nařizuje periodickou kontrolu ocelových mostů ve Spojených státech podle National Bridge Inspection Standards (NBIS) (Národních norem pro prohlídky mostů). Kritická podskupina ocelových mostních prvků, lomově kritické prvky (FCM), vyžaduje kontrolu každých 24 měsíců pomocí metod NDT včetně MT.
Lomově kritické prvky jsou FHWA definovány jako ocelové tahové prvky, jejichž porušení by pravděpodobně způsobilo zhroucení celého mostu. Patří sem: hlavní příhradové tahové prvky, ocelové nosníky v tahových zónách, stropnice, tahové pásnice boxových nosníků, ocelové závěsy, čepové a závěsové sestavy, visutá lana a táhla mostů s věšadlovou konstrukcí.
8.2 Protokol prohlídky ocelových mostů
Typický postup MT kontroly ocelových mostních prvků se řídí těmito kroky:
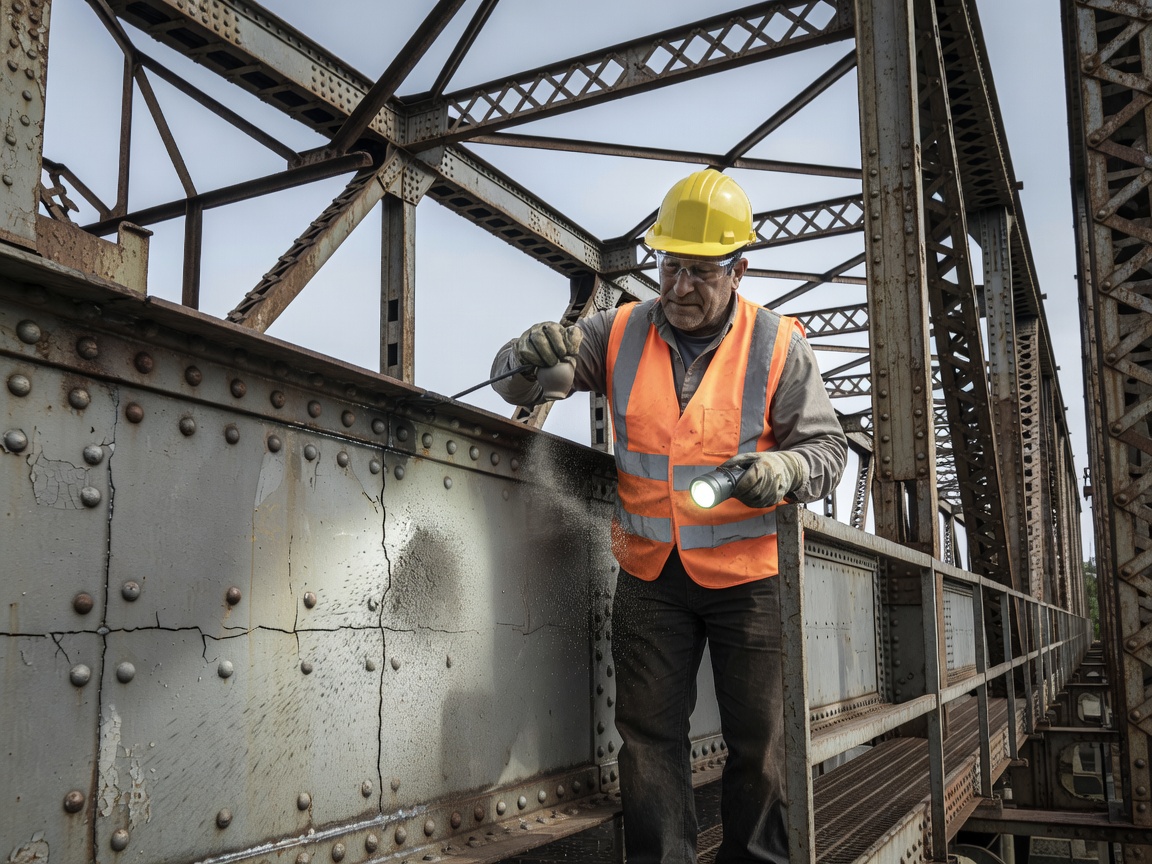
- Odstranění barvy, V podezřelých oblastech (paty svarů, konce svarů, připojení výztuh k stojině, konce krycích plechů) se barva odstraní broušením, jehlovým oklepávačem nebo abrazivním tryskáním. Odstraňovaná oblast musí sahat nejméně 50 mm (2 palce) za podezřelou oblast vady.
- Příprava povrchu, Obroušené povrchy se vyhladí, aby se zabránilo falešným indikacím částic způsobeným drsností povrchu.
- Kontrastní nátěr, Aplikuje se bílý kontrastní nátěr pro zajištění jednotného pozadí pro kontrolu viditelnými částicemi.
- Magnetizace, Použije se AC jho, umístěné nejprve rovnoběžně s osou svaru (pro detekci příčných trhlin) a poté kolmo k ose svaru (pro detekci podélných trhlin). Jho se systematicky posouvá po připravené ploše s překrývajícími se umístěními pólů.
- Aplikace částic, Mokré viditelné magnetické částice se aplikují sprejem nebo aerosolovou nádobkou při zachování magnetizační síly.
- Kontrola, Při minimálně 1000 luxech bílého světla inspektor prohlíží povrch, zda se na něm nevytvářejí nahromadění částic tvořících indikace.
- Dokumentace, Všechny relevantní indikace se změří, vyfotografují a nahlásí s uvedením umístění vzhledem k mostnímu staničení a identifikaci prvku.
8.3 Místa únavových trhlin na ocelových mostech
Únavové trhliny ve svařovaných ocelových mostech se vyskytují na předvídatelných místech identifikovaných desetiletími výzkumu FHWA, Transportation Research Board (TRB) a státních dopravních správ (DOT):
- Paty svarů koutových svarů výztuhy ke stojině a výztuhy k pásnici, nejčastější místo únavových trhlin
- Konce přivařených krycích plechů, kde krycí plech končí na pásnici nosníku
- Přechodové svary pásnic, při změnách šířky nebo tloušťky pásnice
- Deformací indukovaná únava na připojovacích plechách diafragem, způsobená mimorovinnou deformací stojin nosníků
- Čepové a závěsové sestavy, v otvorech pro čepy a přídavných svarech
- Připojení stropnic k nosníkům, ve svařovaných nebo šroubovaných spojích
8.4 Akceptační kritéria dle AWS D1.5
AWS D1.5 Bridge Welding Code (Kapitola 6, Kontrola) definuje akceptační kritéria pro MT indikace na mostních svarech:
- Trhliny a trhlinám podobné lineární indikace, Nepřijatelné bez ohledu na velikost
- Kulaté indikace, Musí být vyhodnoceny, indikace > 1/16 palce (1,6 mm) vyžadují rozhodnutí o dalším postupu
- Lineární indikace, Indikace > 1/8 palce (3,2 mm) jsou typicky odmítnutelné dle většiny kritérií DOT
- Rozhodnutí o postupu, Odmítnutelné indikace vyžadují opravu broušením (pokud je v mezích zesílení svaru) nebo odstranění a převaření
9. Magnetická částicová zkouška pro kontrolu svarů
9.1 Vady svarů detekované MT
Svary ve feromagnetických materiálech patří mezi nejběžnější aplikace MT. Metoda detekuje prakticky všechny typy povrchových a podpovrchových nespojitostí svarů:
| Vada svaru | Popis | Umístění | Typická příčina |
|---|---|---|---|
| Trhlina v patě svaru | Trhlina v patě svaru šířící se do základního materiálu nebo svaru | Pata svaru, linie natavení | Velké vynucené pnutí, vodík, únava |
| Kořenová trhlina | Trhlina v kořenové vrstvě svaru | Kořen svaru (spodní strana) | Velké vynucené pnutí, nedostatečný průvar |
| Kráterová trhlina | Hvězdicová nebo podélná trhlina na konci svaru | Konec svarové housenky | Nesprávné vyplnění kráteru, rychlé tuhnutí |
| Středová trhlina | Trhlina probíhající podél osy svaru | Střed svaru | Smrštění svarového kovu, nesprávný přídavný materiál |
| Příčná trhlina | Trhlina kolmá k ose svaru | Přes líc svaru | Velké vynucené pnutí, vodíkové křehnutí |
| Podhusová trhlina | Vodíkem indukovaná trhlina v tepelně ovlivněné oblasti | Vedle svaru, TOO | Vodík ze svařovacích materiálů, vlhkost |
| Horká trhlina (trhlina z tuhnutí) | Trhlina vzniklá během tuhnutí | Svarový kov | Nečistoty, vysoký obsah síry |
| Studená trhlina (opožděná trhlina) | Trhliny vznikající hodiny až dny po svařování | TOO a svarový kov | Difúze vodíku, zbytkové napětí |
| Nedostatečné natavení | Nespojené rozhraní mezi svarem a základem | Oblast natavení svaru | Nedostatečné teplo, nesprávná technika |
| Povrchová pórovitost | Plynové dutiny otevřené na povrch | Líc svaru | Vlhkost, kontaminace, nesprávné krytí |
9.2 Načasování kontroly svarů
MT před svařováním: Kontrola hran základního materiálu, svarových úkosů a povrchů na existující trhliny, delaminace nebo švy před zahájením svařování. Stehové svary by měly být také zkontrolovány před konečným svařováním.
MT po svařování: Po svaření a ochlazení na okolní teplotu se provádí okamžitá kontrola horkých trhlin a jiných povrchových vad. U materiálů citlivých na vodík (vysokopevnostní oceli, tlusté průřezy > 25 mm, vynucené spoje) je opožděná kontrola 24–48 hodin po svařování povinná, aby byl poskytnut čas pro vznik vodíkem indukovaného praskání.
Mezivrstvová MT: U kritických vícevrstvých svarů může být MT provedena mezi svarovými vrstvami k detekci praskání dříve, než následující vrstvy vadu překryjí.
9.3 Typický postup MT svarů
- Očistěte oblast svaru, Odstraňte strusku, rozstřik, okuje a zbytky svařovacího kouře v okruhu přibližně 75 mm (3 palce) od paty svaru na každé straně.
- Kontrastní nátěr, Aplikujte bílý kontrastní nátěr na svar a přilehlý základní kov.
- První směr magnetizace, Umístěte jho s póly rovnoběžně s osou svaru (pole kolmo ke svaru). Tím se detekují podélné vady svaru (středové trhliny, nedostatečné natavení, kořenové trhliny).
- První aplikace částic, Aplikujte mokré viditelné částice po celé délce připravené oblasti při zachování magnetizace.
- První kontrola, Zkontrolujte indikace. Zdokumentujte nálezy.
- Druhý směr magnetizace, Otočte jho o 90° tak, aby póly byly kolmé k ose svaru (pole rovnoběžně se svarem). Tím se detekují příčné vady svaru (příčné trhliny, trhliny v patě svaru).
- Druhá aplikace částic, Znovu aplikujte částice v kolmé orientaci.
- Druhá kontrola, Zkontrolujte indikace. Zdokumentujte nálezy.
- Demagnetizace, Pokud vyžaduje specifikace.
- Obnova povrchu, Odstraňte kontrastní nátěr a zbytkové částice.
9.4 Normy pro MT svarů
| Norma | Aplikace |
|---|---|
| AWS D1.1 | Norma pro konstrukční svařování, Ocel (budovy, obecné konstrukce) |
| AWS D1.5 | Norma pro svařování mostů (dálniční mosty) |
| ASME Section V Article 7 | Kód pro kotle a tlakové nádoby, Požadavky MT |
| ASME Section VIII Div. 1 | Konstrukce tlakových nádob |
| API 1104 | Svařování a kontrola potrubí |
| API 650 | Svařované ocelové zásobníky |
10. Magnetická částicová zkouška vs. kapilární zkouška
MT a kapilární zkouška (PT) jsou dvě primární povrchové NDT metody. Zatímco obě detekují vady vystupující na povrch, zásadně se liší v použitelných materiálech, fyzice detekce vad, citlivosti a procedurálních požadavcích.
10.1 Přímé srovnání
| Parametr | Magnetická částicová (MT) | Kapilární (PT) |
|---|---|---|
| Použitelné materiály | Pouze feromagnetické (slitiny Fe, Ni, Co) | Jakýkoli neporézní materiál (kovy, plasty, keramika, sklo, kompozity) |
| Detekované vady | Povrchové a blízko povrchu (až ~6 mm) | Pouze vady vystupující na povrch |
| Podpovrchová detekce | Ano, až ~6 mm pomocí DC/HWDC | Ne, nedokáže detekovat podpovrchové vady |
| Minimální detekovatelná šířka | Závisí na únikovém poli, délka trhliny ~1–2 mm (fluorescenční) | ~150 nm šířka otvoru trhliny |
| Detekce skrze nátěr | Ano, lze detekovat skrze tenké nevodivé nátěry (~1–2 mil/25–50 μm barvy) | Ne, povrch musí být čistý a holý |
| Rychlost kontroly | Okamžité výsledky, sekundy na aplikaci | Pomalejší, vyžaduje 10–30 minut vyčkávací dobu |
| Příprava povrchu | Střední, vyžaduje čištění, ale schopnost detekce skrze nátěr snižuje přípravu | Kritická, povrch musí být čistý, suchý, bez všech nečistot |
| Přenositelnost | Dobrá, jha, dotykové elektrody, zdroje | Výborná, aerosolové nádobky |
| Cena zařízení | Vyšší, 500–50 000 USD (jha, stoly, UV lampy) | Nižší, 50–500 USD (spreje, UV světlo) |
| Požadovaná úroveň dovedností | Střední až vysoká, směr magnetického pole, typ proudu, interpretace | Nižší, jednodušší postup |
| Dokončovací čištění | Minimální, ofouknutí prášku | Vyžadováno, odstranění penetrantu a vývojky |
| Demagnetizace | Často vyžadována | Není vyžadována |
| Falešné indikace | Méně časté, fyzika magnetického pole je deterministická | Častější, zachycený penetrant, výtok |
| Trvalý záznam | Fotografie | Fotografie |
10.2 Rozhodovací faktory
Zvolte MT, když:
- Materiál je feromagnetický (ocel, železo, nikl, kobalt)
- Je požadována schopnost podpovrchové detekce (až 6 mm hloubka)
- Rychlost je kritická, MT poskytuje okamžité výsledky bez vyčkávací doby
- Povrch má lehké nátěry, které by se pro PT odstraňovaly
- Je vyžadována vyšší spolehlivost detekce trhlin u feromagnetických slitin
- Kontrolovaná oblast je v prostředí výrobní linky s vysokou průchodností
Zvolte PT, když:
- Materiál je neferomagnetický (hliník, nerezová ocel, titan, slitiny mědi, plasty, keramika, sklo)
- Řeší se pouze vady vystupující na povrch
- Hlavními hledisky jsou přenositelnost a nízká cena zařízení
- Geometrie součásti je složitá a MT magnetizace by byla obtížná (závity, ostré rohy, hluboké dutiny)
- Je k dispozici nižší úroveň dovedností obsluhy
- Kontrola se provádí na nemagnetických svarech (hliníkové konstrukce, nerezové potrubí)
10.3 Praktický příklad: Kontrola ocelového mostu
Při kontrole prvků ocelových mostů je MT trvale upřednostňována před PT, protože:
- Ocel je feromagnetická, MT je přímo použitelná
- Únavové trhliny v mostních prvcích jsou často těsné a mohou iniciovat mírně pod povrchem před proražením na povrch, MT tyto podpovrchové počátky trhlin detekuje
- Mostní svary mohou mít tenké nátěry barvy, které není nutné pro MT zcela odstraňovat
- Rychlost MT (bez vyčkávací doby) je výhodná pro polní kontroly s omezeným časem uzavírky jízdního pruhu
- MT je méně ovlivněna drsností povrchu a polními podmínkami
U hliníkových mostních součástí (konstrukce značení, lávky pro pěší, stožáry osvětlení) musí být použita PT, protože hliník je neferomagnetický a nelze jej zmagnetovat.
11. Normy pro magnetickou částicovou zkoušku v letectví a kosmonautice
11.1 Regulační rámec
MT v letectví se řídí víceúrovňovým regulačním rámcem, který integruje mezinárodní normy, národní letecké úřady a průmyslové specifikace.
| Organizace | Norma/Nařízení | Význam |
|---|---|---|
| FAA | AC 65-31B / 14 CFR Part 43 | Školení a kvalifikace pracovníků NDT, postupy údržby |
| EASA | Part 145 / Annex II | Evropské požadavky na údržbu letadel |
| SAE International | NAS 410 (dříve založeno na ASNT-TC-1A) | Primární norma pro certifikaci pracovníků NDT v letectví a kosmonautice |
| ASTM | ASTM E1444 | Standardní postup pro MT, specifické požadavky pro letectví a kosmonautiku |
| ASTM | ASTM E709 | Standardní průvodce pro MT (referenční dokument) |
| ICAO | Annex 6 (Provoz letadel), Annex 8 (Letová způsobilost) | Mezinárodní rámec pro údržbu letadel a NDT |
| ISO | ISO 9712 | Mezinárodní certifikace pracovníků NDT |
11.2 Specifické požadavky pro letectví a kosmonautiku
MT v letectví a kosmonautice je převážně mokrá fluorescenční, metoda s nejvyšší citlivostí, aplikovaná na kritické bezpečnostní součásti, včetně:
- Součásti podvozku (ocelové slitiny)
- Součásti motorů (hřídele, kotouče, ozubená kola, ložiska)
- Součásti řídicích systémů letadel
- Spojovací prvky, šrouby, svorníky a závitové součásti
- Třmeny, fitinky, konzoly a aktuátory
- Pouze ocelové součásti letadel (hliník, titan a kompozity jsou neferomagnetické)
Klíčové požadavky dle NAS 410 / ASTM E1444:
- Pracovníci musí být certifikováni dle NAS 410 nebo ekvivalentní normy
- Pro samostatné provádění a vyhodnocování MT je vyžadována kategorie II (stupeň II) nebo vyšší
- Povinná recertifikace v pravidelných intervalech (obvykle 5 let)
- Každoroční oční vyšetření, zraková ostrost do blízka (Jaeger J-2 nebo ekvivalent na 30 cm), rozlišování barev (Ishihara nebo Farnsworth D-15) a kontrastní citlivost
- Adaptace na tmu, minimálně 5 minut před fluorescenční kontrolou
- Postupy specifické pro danou součást schválené odpovědným NDT Level III
- Demagnetizace na ≤3 Gauss u letových kritických součástí
- Dokumentované ověření koncentrace lázně ve stanovených intervalech
11.3 Kontext ICAO
Přestože ICAO nevydává podrobné postupy pro MT, rámec stanovený ICAO Annex 6 (Provoz letadel) a Annex 8 (Letová způsobilost) vyžaduje, aby údržba a kontrola letadel, včetně NDT, byla prováděna v souladu se schválenými normami. Státy návrhu a registrace musí zajistit, aby organizace údržby splňovaly akreditaci NADCAP (National Aerospace and Defense Contractors Accreditation Program) nebo ekvivalentní akreditaci pro služby NDT.
Magnetická částicová zkouška zůstává jednou z nejspolehlivějších, nejnákladově efektivnějších a celosvětově nejpoužívanějších metod NDT pro feromagnetické konstrukce. Její kombinace schopnosti detekce povrchových i podpovrchových vad, okamžitých výsledků, přenositelnosti a prokázané účinnosti při detekci trhlin na ocelových mostech, svarech a leteckých součástech z ní činí nepostradatelný nástroj pro hodnocení strukturální integrity. Při aplikaci řádně certifikovanými pracovníky podle zavedených norem (ASTM E709, ASTM E1444, ASME, AWS) poskytuje MT vysokou pravděpodobnost detekce vad, které nejvíce ohrožují bezpečnost ocelových konstrukcí.
Často kladené otázky
- Co je magnetická částicová zkouška (MT) a jak funguje?
- Magnetická částicová zkouška (MT) je nedestruktivní zkušební metoda, která detekuje povrchové a podpovrchové nespojitosti ve feromagnetických materiálech (železo, ocel, nikl, kobalt a jejich slitiny). Metoda funguje tak, že do součásti je vnášeno magnetické pole. V bezvadné součásti procházejí linie magnetického toku materiálem rovnoměrně. Pokud je přítomna nespojitost, jako je trhlina, přehyb nebo šev, dochází k náhlé změně magnetické reluktance (odporu proti magnetickému toku). Vzhledem k tomu, že vzduch má mnohem nižší magnetickou permeabilitu než feromagnetický materiál, linie toku nemohou snadno procházet vzduchovou mezerou v místě nespojitosti. Místo toho linie toku v místě nespojitosti z materiálu unikají a vytvářejí magnetické únikové pole. Jemně rozptýlené feromagnetické částice aplikované na povrch jsou těmito únikovými poli přitahovány a vytvářejí viditelné nahromadění částic (indikace), které odhalují velikost, tvar a umístění nespojitosti. Inspekce vyžaduje magnetizaci ve dvou vzájemně kolmých směrech, aby byly detekovány vady ve všech orientacích.
- Jaké vady může magnetická částicová zkouška detekovat?
- MT detekuje širokou škálu povrchových a podpovrchových vad včetně únavových trhlin, kalících trhlin, brusných trhlin, trhlin vzniklých napětím a korozí, kovářských přehybů, válcovacích švů, studených spojů, nekovových vměstků, vad svarů (trhliny v kořeni, trhliny v patě svaru, kráterové trhliny, středové trhliny, trhliny pod housenkou, nedostatečné natavení, pórovitost) a vodíkem indukované praskání. Metoda vyniká v detekci jemných, těsných povrchových trhlin, které mohou být pouhým okem neviditelné. Při použití mokrých fluorescenčních částic může MT spolehlivě detekovat trhliny o délce již 1–2 mm. Podpovrchové vady až do hloubky přibližně 6 mm (¼ palce) pod povrchem lze detekovat pomocí stejnosměrného nebo polovlnného stejnosměrného proudu. MT však funguje pouze na feromagnetických materiálech a nedokáže detekovat podpovrchové vady hlubší než 6 mm.
- Jaký je rozdíl mezi mokrou a suchou magnetickou částicovou zkouškou?
- Suchá částicová zkouška používá jemný železný prášek o velikosti 50–150 μm, nanášený poprašováním nebo posypem na povrch. Suché částice jsou vynikající pro drsné povrchy, jako jsou odlitky a výkovky, dobře fungují při extrémních teplotách a jsou ideální pro venkovní terénní inspekce. Mají však nižší citlivost na jemné, těsné trhliny. Mokrá částicová zkouška používá železné částice suspendované v kapalném nosiči (olejové nebo vodní bázi) o velikosti částic 1–10 μm. Mokré částice poskytují nejvyšší citlivost, zejména fluorescenční mokré částice, a zajišťují rovnoměrné pokrytí, ideální pro výrobní linky a hladké povrchy. Mokrá fluorescenční MT je přibližně 5–10krát citlivější než suchá viditelná MT. Nevýhodou je, že mokré metody vyžadují čisté povrchy, pečlivé sledování koncentrace lázně (0,1–0,4 ml na 100 ml) a řádnou manipulaci s nosnými kapalinami.
- Jaké jsou hlavní magnetizační metody používané v MT?
- Pět základních magnetizačních metod je: (1) Metoda jha, ruční elektromagnet ve tvaru U přiložený na povrch součásti, ideální pro terénní kontrolu svarů a mobilní použití. Střídavá jha účinně detekují povrchové trhliny a vyžadují minimální odmagnetování. Stejnosměrná jha poskytují hlubší průnik pro detekci podpovrchových vad. (2) Metoda elektrodami, dvě ruční měděné elektrody přitlačené k součásti, které jí propouštějí proud a vytvářejí kruhové magnetické pole. Nejvhodnější pro těžké odlitky a silné průřezy, ale hrozí riziko vzniku oblouku. (3) Metoda cívky, součást je umístěna uvnitř solenoidové cívky, která indukuje podélnou magnetizaci po délce součásti. Účinná pro válcové součásti ve výrobě. (4) Průchod proudu, součást je upnuta mezi vodivé desky a prochází jí proud, což vytváří kruhové pole ideální pro detekci podélných trhlin. (5) Centrální vodič, měděný vodič je provlečen dutými součástmi a nese proud, který vytváří kruhové pole na vnitřních i vnějších površích bez rizika vzniku oblouku na součásti.
- Jaké normy upravují magnetickou částicovou zkoušku?
- Hlavní normy pro MT jsou ASTM E709 (Standard Guide for Magnetic Particle Testing), která je komplexní 'mateřskou normou' pokrývající všechny aspekty metody, a ASTM E1444 (Standard Practice for Magnetic Particle Testing), přísnější letecká norma, která nahradila MIL-STD-1949. ASME Section V Article 7 upravuje MT pro tlakové nádoby a kotle. AWS D1.1 a D1.5 upravují MT pro konstrukční svařování a svařování mostů. V letectví upravuje certifikaci pracovníků NAS 410. ISO 9934-1 je mezinárodní norma. Mezi další normy patří API 1104 (svařování potrubí), API 650 (zásobníky) a různé vojenské a průmyslové specifikace. Ani ASTM E709 ani E1444 nespecifikují kritéria přijetí/zamítnutí, ta jsou definována smluvními stranami nebo příslušným předpisem.
- Jaký je rozdíl mezi MT a kapilární zkouškou (PT)?
- MT i PT detekují povrchové vady, ale zásadně se liší. MT funguje pouze na feromagnetických materiálech (ocel, železo, nikl, kobalt), zatímco PT funguje na jakémkoli neporézním materiálu včetně hliníku, nerezové oceli, plastů, keramiky a skla. MT detekuje povrchové i podpovrchové vady (do hloubky ~6 mm), zatímco PT detekuje pouze vady otevřené na povrch. MT poskytuje okamžité výsledky bez doby vyvíjení, zatímco PT vyžaduje 10–30 minut doby vyvíjení. MT dokáže detekovat vady i přes tenké nevodivé povlaky (~1–2 mil barvy), zatímco PT vyžaduje čisté holé povrchy. MT má obecně vyšší citlivost pro detekci trhlin u feromagnetických materiálů. Náklady na vybavení pro MT jsou vyšší (jha, napájecí zdroje, UV lampy, mokré lavice) oproti PT (spreje, UV světlo). MT často vyžaduje poinspekční odmagnetování, zatímco PT nikoliv. U feromagnetických materiálů je MT obvykle upřednostňována před PT kvůli schopnosti detekce podpovrchových vad, rychlosti a vyšší spolehlivosti.
- Jaký je postup při provádění magnetické částicové zkoušky?
- Typický postup MT zahrnuje následující kroky: (1) Důkladné očištění povrchu, odstranění veškerého tuku, oleje, rzi, okují, barvy a dalších nečistot. (2) Aplikace bílé kontrastní barvy při použití viditelných částic pro zlepšení kontrastu pozadí. (3) Volba vhodné magnetizační metody (jho, elektrody, cívka atd.) a typu proudu (střídavý pro povrchové vady, stejnosměrný/polovlnný stejnosměrný pro podpovrchové). (4) Zmagnetování součásti v jednom směru. (5) Aplikace magnetických částic při zachování magnetizační síly (kontinuální metoda). (6) Inspekce povrchu při odpovídajícím osvětlení, minimálně 1000 lux bílého světla pro viditelné částice, nebo maximálně 20 lux okolního světla s minimálně 1000 μW/cm² UV-A pro fluorescenční částice. (7) Opakování magnetizace v kolmém směru pro zajištění detekce všech orientací vad. (8) Dokumentace všech relevantních indikací pomocí fotografií a měření. (9) Odmagnetování v případě potřeby. (10) Očištění povrchu součásti. Celý proces je rychlý, typicky několik minut na kontrolovanou oblast.
- Kdy je po MT vyžadováno odmagnetování?
- Odmagnetování je vyžadováno, pokud by zbytkový magnetismus mohl narušit následující operace nebo funkčnost. Mezi běžné důvody patří: svařovací operace (magnetické vyfukování oblouku), obrábění (přitahování třísek k povrchům), provoz citlivých elektronických přístrojů nebo navigačního zařízení, následné NDT metody (zejména vířivé proudy), ložiskové plochy (přitahování feromagnetických otěrových částic) a letecké komponenty (přísné limity typicky ≤3 Gauss). Obecné průmyslové limity jsou typicky ≤5 Gauss zbytkového magnetismu. Odmagnetování se nejčastěji provádí metodou útlumu střídavého pole, aplikací střídavého pole a postupným snižováním amplitudy na nulu, nebo protažením součásti střídavou cívkou. U silných součástí vyžadujících hluboký průnik se používá stejnosměrné odmagnetování s obrácením polarity. Tepelné odmagnetování (zahřátí nad Curieovu teplotu, ~770 °C pro železo) poskytuje úplné odmagnetování, ale je pro většinu součástí nepraktické. Ověření se provádí pomocí gaussmetru (Hallova sonda).
- Jak se MT používá pro inspekci ocelových mostů?
- Normy Federální správy silnic (FHWA) National Bridge Inspection Standards (NBIS) vyžadují inspekci lomově kritických prvků (FCM) na ocelových mostech každých 24 měsíců. FCM jsou ocelové tažené prvky, jejichž porušení by vedlo ke zřícení mostu, zahrnují hlavní nosníky, tažené prvky příhradoviny, komorové nosníky, ocelové závěsy, čepové a třmenové sestavy a průvlaky. MT je primární NDT metoda pro detekci únavových trhlin v těchto prvcích. Typický postup zahrnuje: odstranění barvy v místech přechodu svaru a podezřelých oblastech (broušením nebo otryskáváním), aplikaci bílé kontrastní barvy, magnetizaci pomocí střídavého jha ve dvou kolmých směrech, aplikaci mokrých viditelných magnetických částic a inspekci při odpovídajícím osvětlení. Běžná místa únavových trhlin zahrnují přechody svarů u koutových svarů výztuh k stojině, konce přivařených krycích plechů, přechodové svary pásnic a deformačně indukovanou únavu v připojovacích deskách diafragem. AWS D1.5 (Bridge Welding Code) specifikuje kritéria přijetí, trhliny a trhlinám podobné lineární indikace jsou nepřípustné.
- Jaké jsou požadavky na kvalifikaci pracovníků pro MT?
- Certifikace pracovníků MT se řídí normami ASNT SNT-TC-1A (Recommended Practice for Nondestructive Testing Personnel), NAS 410 (letecký průmyslový standard) nebo ISO 9712 (mezinárodní norma). Existují tři úrovně certifikace. Úroveň I provádí specifické MT operace pod dohledem. Úroveň II samostatně nastavuje zařízení, provádí zkoušky, interpretuje výsledky a podává zprávy. Úroveň III vyvíjí postupy, školí pracovníky a řídí NDT programy. Pro leteckou MT dle ASTM E1444 a NAS 410 musí pracovníci absolvovat každoroční oční vyšetření (zrak do blízka, rozlišování barev a kontrastní citlivost). Certifikace vyžaduje doložené hodiny školení (typicky 40 hodin ve třídě pro úroveň I, dalších 40 hodin pro úroveň II), praktické zkoušky a písemné testy. Recertifikace je vyžadována v intervalech stanovených příslušnou normou, typicky každých 5 let.