Co je vozovka z válcovaného betonu (RCC)?
Definice a charakteristiky
Vozovka z válcovaného betonu (RCC) je typ nevyztužené betonové vozovky konstruované ze směsi betonu s nulovým sednutím, která se pokládá vysokohustotní asfaltovou pokládkovou technikou a zhutňuje na konečnou hustotu pomocí vibračních a pneumatických válců. Na rozdíl od konvenční vozovky z portlandského cementového betonu (PCC) neobsahuje RCC žádnou ocelovou výztuž, trnky, spojovací tyče a nevyžaduje bednění. Materiál dosahuje své konstrukční kapacity prostřednictvím fyzického propojení hustě zhutněných částic kameniva spojených matricí hydratované cementové pasty. Americký betonový institut (ACI), Výbor 327, definuje RCC jako “beton zhutněný válcováním – stavební metoda, která používá asfaltovou pokládkovou techniku a válcové zhutňování k výrobě vysoce kvalitní, trvanlivé betonové vozovky.”
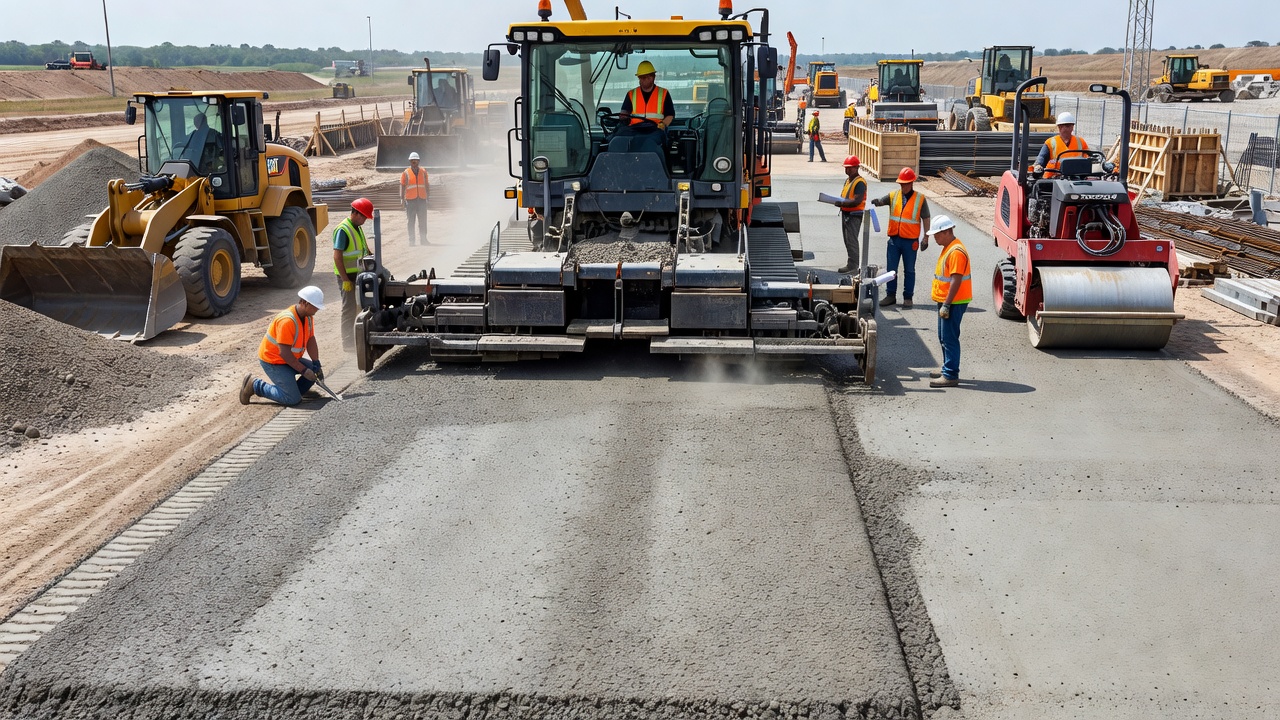
Definiční charakteristikou RCC je jeho konzistence s nulovým sednutím – beton má tuhý vzhled bez sednutí, podobný vlhkému štěrku, s Vebe konzistencí typicky mezi 30 a 90 sekundami při zkoušení podle ASTM C1176. Tato suchá konzistence umožňuje čerstvě položenému betonu unést hmotnost zhutňovacích válců ihned po projetí finišeru, což je pro stavební proces zásadní. Směs RCC má vodní součinitel (v/cm) v rozmezí 0,30 až 0,45 hmotnostně, což je výrazně nižší než rozmezí 0,40 až 0,55 typické pro konvenční beton vozovek. Tento nízký v/cm v kombinaci s vysokým zhutňovacím úsilím vytváří hustou betonovou matrici s velmi nízkou propustností – typicky méně než 1 000 coulombů při zkoušení podle ASTM C1202 (Rychlá zkouška propustnosti pro chloridy).
Pevnosti v tlaku pro RCC se běžně pohybují od 4 000 do 6 000 psi (28 až 42 MPa) po 28 dnech pro standardní aplikace, přičemž pevnosti až 10 000 psi (70 MPa) jsou dosažitelné u vysoce výkonných směsí s použitím přísad. Pevnosti v tahu za ohybu (modul lomu) se pohybují od 550 do 800 psi (4 až 6 MPa), což je srovnatelné nebo vyšší než u konvenčního betonu pro vozovky při ekvivalentním obsahu cementových materiálů. Modul pružnosti RCC se pohybuje od 4 do 6 milionů psi (28 až 40 GPa), podobně jako u konvenčního betonu.
RCC byl poprvé vyvinut v 70. letech 20. století pro kanadský dřevařský průmysl, který potřeboval levnou, vysoce pevnou vozovku schopnou odolat pásovým vozidlům, obrovskému zatížení a únikům hydraulické kapaliny v třídírnách dřeva. Technologie se od té doby rozšířila celosvětově do aplikací zahrnujících přístavní a intermodální zařízení, vojenská stanoviště a tankové stezky, letištní odstavné plochy a pojezdové dráhy, průmyslové zpracovatelské dvory, dálniční krajnice a křižovatky a městské ulice. RCC Pavement Council odhaduje, že v samotné Severní Americe bylo od 80. let postaveno přes 100 milionů čtverečních yardů RCC vozovek.
Klíčové charakteristiky, které odlišují RCC od konvenční betonové vozovky, zahrnují:
| Charakteristika | RCC vozovka | Konvenční PCC vozovka |
|---|---|---|
| Sednutí | Nulové (Vebe 30–90 s) | 1–4 palce (25–100 mm) |
| Pokládkové zařízení | Asfaltový finišer (vysokohustotní) | Kluzný finišer nebo pevné bednění |
| Zhutňování | Vibrační + pneumatické válce | Vnitřní vibrace |
| Ocelová výztuž | Žádná | Trnky, spojovací tyče, síťovina |
| Rozteč spár | 20–40 stop (6–12 m) | 15–20 stop (4,5–6 m) |
| Povrchová textura | Po válcování nebo diamantově broušená | Drážkovaná, kartáčovaná nebo rýhovaná |
| Typické náklady | O 15–30 % méně než PCC | Základní |
| Rychlost výstavby | 300–500 cy/hod | 100–200 cy/hod |
| Provzdušnění | Neúčinné | Vyžadováno pro mrazuvzdornost |
Návrh směsi RCC
Cementové materiály
Obsah cementových materiálů v RCC se vyjadřuje jako procento celkových suchých materiálů (cement plus kamenivo). U aplikací pro obrusné vrstvy tvoří cementové materiály typicky 11 až 15 procent celkové suché hmotnosti, přičemž nejběžnější je 12 až 14 procent. Typickým výchozím bodem pro návrh směsi je 470 až 550 lb cementových materiálů na krychlový yard (280 až 330 kg/m³). Portlandský cement typu I nebo II podle ASTM C150 je standardní. Přísady (SCM) včetně popílku (třída C nebo F podle ASTM C618) v náhradě 15 až 30 procent, jemně mleté granulované vysokopecní strusky podle ASTM C989 v náhradě 25 až 50 procent nebo křemičitého úletu podle ASTM C1240 v náhradě 5 až 10 procent jsou široce používány ke zlepšení zpracovatelnosti, snížení hydratačního tepla, snížení nákladů a zvýšení dlouhodobé pevnosti a trvanlivosti.
Optimální obsah cementových materiálů se stanovuje laboratorním zkoušením pomocí metody zhutňování zemin podle ACI 327. Pro rozsah obsahů cementových materiálů (např. 11, 13 a 15 procent) se stanoví vztahy vlhkost–hustota podle ASTM D1557 (modifikovaný Proctor). Při každém obsahu cementových materiálů se identifikuje optimální vlhkost jako obsah vody produkující maximální suchou hustotu. Válce nebo trámce se poté zhutní při optimální vlhkosti pro každou úroveň cementových materiálů, ošetří se a zkouší se v předepsaném stáří (typicky 7, 28 a 90 dní) na pevnost v tlaku podle ASTM C39 nebo pevnost v tahu za ohybu podle ASTM C78. Požadovaný obsah cementových materiálů se vybere z křivky pevnost versus obsah cementových materiálů tak, aby splňoval návrhovou pevnost v tahu za ohybu nebo v tlaku plus rezervu pro variabilitu.
Kamenivo
RCC používá hustě gradované kamenivo, které obsahuje vyšší procento jemného kameniva než konvenční beton. Gradace kameniva by se měla blížit mocninné křivce 0,45 pro maximální hutnost, což minimalizuje mezerovitost mezi částicemi a snižuje potřebný objem pasty. Doporučená nominální maximální velikost zrna (NMAS) je 3/4 palce (19 mm) pro většinu aplikací, přičemž 5/8 palce (16 mm) nebo 1/2 palce (12,5 mm) se používá tam, kde je požadován těsnější povrch. Menší maximální velikost vytváří těsnější povrch, který je méně náchylný k opotřebení.
Typický rozsah gradace kameniva pro RCC podle ACI 327 a UFGS 32 13 16.16 sleduje tyto limity:
| Velikost síta | Procento propadu (rozsah) |
|---|---|
| 1 palec (25 mm) | 100 |
| 3/4 palce (19 mm) | 90–100 |
| 3/8 palce (9,5 mm) | 60–85 |
| č. 4 (4,75 mm) | 40–60 |
| č. 16 (1,18 mm) | 20–40 |
| č. 50 (0,30 mm) | 8–22 |
| č. 100 (0,15 mm) | 4–12 |
| č. 200 (0,075 mm) | 2–8 |
Vysoký podíl částic propadajících sítem č. 200 (typicky 4 až 8 procent) je nezbytný pro vytvoření zpracovatelné, zhutnitelné směsi, která dosahuje těsného povrchu. Drcené kamenivo je preferováno před oblázkovým štěrkem, protože hranaté částice poskytují lepší propojení kameniva, vyšší pevnost v tahu za ohybu a stabilnější povrch. Pro projekt RCC na mezinárodním letišti v Portlandu bylo vybráno zpracované kamenivo z asfaltového betonu (drcený materiál) právě proto, že je méně náchylné k segregaci během pokládky a poskytuje vyšší pevnosti v tahu za ohybu než oblázkový štěrk.
Obsah vody a Vebe konzistence
Obsah vody je nejkritičtější proměnnou v návrhu směsi RCC, protože určuje jak zhutnitelnost čerstvého betonu, tak pevnost ztvrdlého betonu. Obsah vody v RCC se vyjadřuje jako procento celkové suché hmotnosti (cement plus kamenivo), typicky v rozmezí 5 až 8 procent. To odpovídá vodnímu součiniteli přibližně 0,30 až 0,45 hmotnostně. Přesný optimální obsah vody se stanoví ze zkoušky vztahu vlhkost–hustota (modifikovaný Proctor, ASTM D1557), kde se obsah vody produkující maximální suchou hustotu identifikuje jako optimální vlhkost (OMC).
Vebe konzistence (ASTM C1176) je primární mírou zpracovatelnosti RCC. Vebe zkouška používá válcovou formu (typicky o průměru 6 palců pro RCC) naplněnou betonem, umístěnou na vibračním stole s průhledným plastovým kotoučem aplikujícím standardní zatěžovací hmotnost. Vebe čas je doba v sekundách potřebná k úplnému zhutnění betonu kombinací zatížení a vibrace. U směsí pro RCC vozovky se Vebe časy pohybují od 30 do 90 sekund s následujícím obecným doporučením:
| Vebe čas | Konzistence | Aplikace |
|---|---|---|
| Méně než 30 s | Velmi vlhká | Nemusí unést válec, omezené použití |
| 30 až 45 s | Plastická | Vhodné pro tenké vrstvy, mírné zhutnění |
| 45 až 75 s | Tuhá | Optimální pro většinu RCC vozovek |
| 75 až 90 s | Velmi tuhá | Vyžaduje vysoké zhutňovací úsilí, vhodné pro silné vrstvy |
| Více než 90 s | Extrémně tuhá | Obtížně zhutnitelná, nedoporučuje se |
Správný obsah vody v místě pokládky je klíčový. Pokud je směs příliš vlhká (Vebe pod 30 sekund), válec se může zabořit nebo způsobit povrchové vlny. Pokud je příliš suchá (Vebe nad 90 sekund), směs nelze zhutnit na cílovou hustotu, což vede k vysoké mezerovitosti, nízké pevnosti a špatné trvanlivosti. Cílový Vebe čas musí být upraven s ohledem na okolní teplotu, vítr a rychlost odpařování, protože ztráta vody během dopravy a pokládky může zvýšit Vebe čas o 10 až 30 sekund. Použití kontinuální míchačky (pugmil) umožňuje přesnou kontrolu dávkování vody a poskytuje nejkonzistentnější výrobu RCC.
Pokládkové zařízení
Vysokohustotní asfaltový finišer
Vysokohustotní finišer je základním kamenem úspěšné stavby RCC. Tyto stroje jsou speciálně upravené asfaltové finišery vybavené dusacími lištami a vibračními stěrkami, které zajišťují předzhutnění RCC před zahájením válcování. Dusací lišty, pracující při 800 až 2 000 zdvizích za minutu, narážejí do betonu a nutí částice kameniva do hustšího uspořádání. Vibrační stěrka pracuje při 2 000 až 3 500 vpm, dále zhutňuje materiál a vyrovnává povrch. Dohromady tyto systémy dosahují výstupní hustoty 90 až 92 procent maximální suché hustoty, což znamená, že finišer provádí až 90 procent celkové zhutňovací práce.
Vysokohustotní finišery jsou obvykle pásové kvůli stabilitě na povrchu RCC a vyšším trakčním silám potřebným k pohonu stroje tuhým betonem. Klíčové vlastnosti zahrnují automatické systémy řízení nivelety (strunové nebo laserové), proporcionální podávací systémy pro udržení rovnoměrného rozložení betonu v celé šířce pokládky a nástavce stěrky pro proměnlivé šířky pruhů. Finišer pokládá RCC ve vrstvách o tloušťce 4 až 10 palců (100 až 250 mm) v šířkách až 30 stop (9 m). Produkce 300 až 500 krychlových yardů za hodinu je dosažitelná s řádně dimenzovaným finišerem. U vrstev přesahujících 10 palců se RCC pokládá ve více vrstvách. Zařízení pro přenos materiálu (MTD) se doporučuje mezi sklápěči a finišerem pro zajištění nepřetržitého, rovnoměrného přísunu a snížení segregace.
Konvenční asfaltový finišer
Konvenční asfaltové finišery (bez dusacích lišt) byly použity pro pokládku RCC u menších projektů, ale nedoporučují se pro vrstvy nad 6 palců (150 mm). Dosahují pouze 85 až 90 procent výstupní hustoty, což vede k větší závislosti na válcování pro zhutnění. To zvyšuje riziko trhání povrchu, deformací a špatné jízdní kvality. Specifikace Amerického armádního sboru inženýrů UFGS 32 13 16.16 výslovně vyžaduje vysokohustotní finišery pro vojenské projekty RCC.
Rozprostírače kameniva
Rozprostírače kameniva (upravené dozery nebo grejdry) byly použity pro pokládku RCC u projektů s velmi nízkým rozpočtem, ale vytvářejí špatnou rovnost povrchu, nerovnoměrnou hustotu a vysokou segregaci. Jejich použití není povoleno na vojenských, letištních ani dálničních projektech podle standardních specifikací.
Zhutňování
Zhutnění RCC na 96 až 98 procent maximální suché hustoty je nezbytné pro pevnost, trvanlivost a odolnost povrchu proti opotřebení. Proces zhutňování probíhá ve třífázové válcovací sekvenci prováděné bezprostředně za finišerem.
Vibrační válcové zhutňování
Primární zhutňovací válcování se provádí ocelovými bubnovými vibračními válci s minimální statickou hmotností 10 tun (90 kN), přičemž preferovány jsou válce o hmotnosti 12 až 15 tun. Tyto válce pracují ve vibračním režimu při frekvencích 2 500 až 3 500 vibrací za minutu (vpm) s nastavením amplitudy odpovídajícím tloušťce vrstvy – nízká amplituda (0,015 až 0,025 palce) pro vrstvy pod 6 palců a vyšší amplituda (0,030 až 0,050 palce) pro vrstvy 6 až 10 palců. Válcovací vzor se typicky skládá ze dvou až čtyř vibračních přejezdů následovaných dvěma až třemi statickými přejezdy (vibrace vypnuta). Každý přejezd překrývá předchozí o 6 až 12 palců. Rychlost válcování se udržuje na 2 až 3 mph (3 až 5 km/h), aby bylo zajištěno odpovídající zhutňovací úsilí na přejezd.
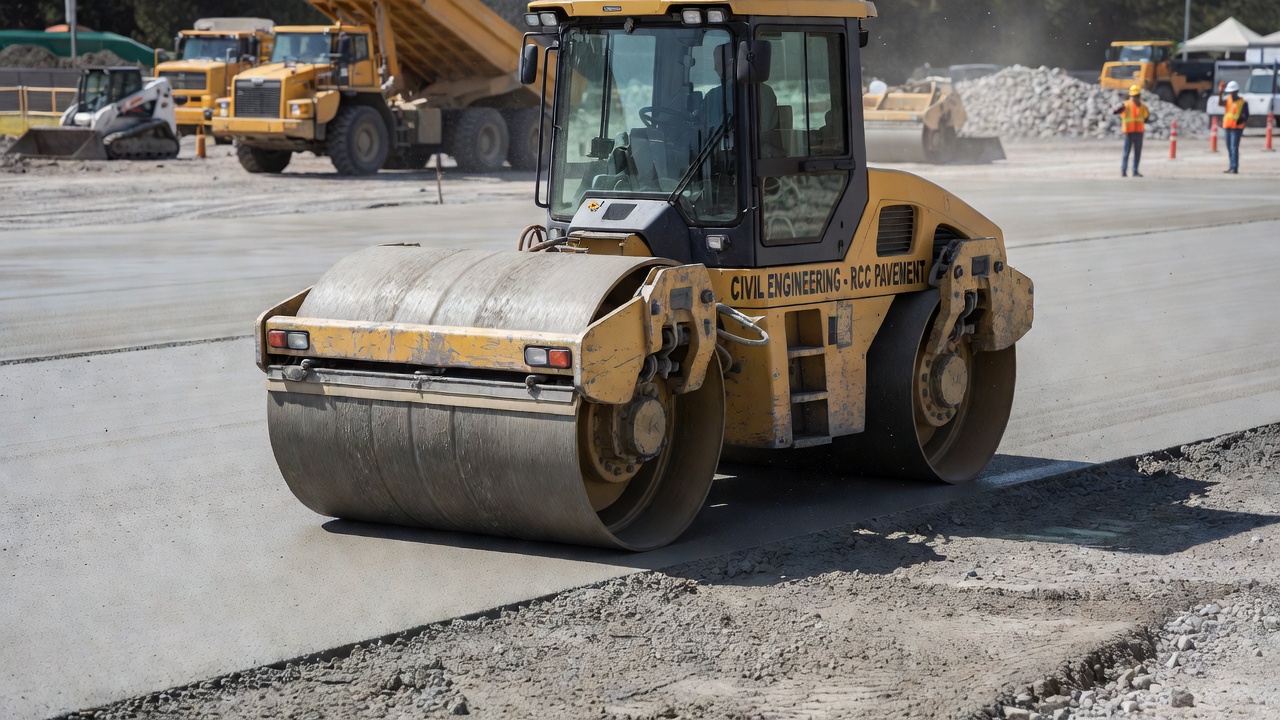
Časové okno mezi výdejem betonu a konečným válcováním je kritické – za normálních okolních podmínek (70 °F, 21 °C) by nemělo přesáhnout 60 minut. V horkých, suchých nebo větrných podmínkách se může přípustné okno zkrátit na 30 až 45 minut. Konec přípustného časového okna je definován jako okamžik, kdy beton již nelze zhutnit na cílovou hustotu bez trhání povrchu. Pokud beton za tento bod ztvrdne, musí být odstraněn a nahrazen.
Pneumatické válcové dokončování
Konečná fáze válcování používá pneumatický válec (gumový válec) o hmotnosti 15 až 30 tun k utěsnění povrchu, uzavření zbývajících povrchových dutin a vytvoření hladkého, těsného povrchu. Pneumatický válec pracuje ve statickém režimu, obvykle provádí dva až čtyři přejezdy rychlostí 3 až 5 mph (5 až 8 km/h). Hnětací účinek gumových pneumatik uzavírá povrchovou pórovitost a zapouští odkryté částice kameniva, čímž vytváří charakteristický hustý, těsný povrch dobře provedeného RCC. Typický tlak v pneumatikách je 90 až 110 psi.
Průběžné monitorování hustoty
Během výstavby je polní hustota průběžně monitorována pomocí jaderných vlhkoměrů v režimu přímého přenosu podle ASTM D6938. Zkoušení se provádí ihned po každém válcovacím přejezdu ke sledování nárůstu hustoty a stanovení potřebného počtu přejezdů. Optimální válcovací vzor se stanoví během zkušebního úseku postaveného na začátku projektu, kde dodavatel prokáže kombinaci rychlosti finišeru, typu válce, počtu přejezdů a nastavení vibrací, která konzistentně dosahuje cílové hustoty.
Spárování
Příčné smršťovací spáry
Příčné smršťovací spáry jsou nejdůležitějším typem spár v RCC vozovce. Jsou řezány nebo vytvářeny pro kontrolu polohy trhlin při smršťování betonu během tuhnutí a tepelné kontrakce. Rozteč spár pro RCC je typicky 20 až 40 stop (6 až 12 m) u tlouštěk desek do 10 palců. U silnějších desek (10 až 14 palců) lze rozteč spár prodloužit na 40 až 60 stop (12 až 18 m), protože silnější desky vyvíjejí nižší tahová napětí z teplotních a vlhkostních gradientů. Poměr rozteče spár k tloušťce desky (L/T) se pro RCC obvykle pohybuje od 24 do 48, ve srovnání s přibližně 20 u konvenční vozovky.
Načasování řezání spár je kritické – řezy musí být provedeny poté, co beton získá dostatečnou pevnost, aby se zabránilo rozpadání během řezání, ale dříve, než se vyvine nekontrolované trhlinění. Toto načasování je typicky 4 až 24 hodin po pokládce, v závislosti na okolní teplotě, vývoji pevnosti betonu a tloušťce vrstvy. V horkém počasí může řezání začít již po 4 hodinách, v chladném počasí může být odloženo na 18 až 24 hodin. Pro RCC jsou preferovány suché řezací pily s diamantovými kotouči s časným vstupem, protože minimalizují zavádění vody, které by mohlo způsobit zhoršení povrchu. Hloubka řezu by měla být minimálně T/4 až T/3 tloušťky desky, přičemž T/4 (25 procent) je minimum doporučené RCC Pavement Council pro zajištění řízené trhlinové roviny přes celou tloušťku desky.
Přenos zatížení u příčných spár v RCC je dosahován prostřednictvím propojení kameniva spíše než trnků. Hustě gradované hranaté kamenivo v RCC poskytuje vynikající propojení s účinností přenosu zatížení typicky přesahující 70 procent u těsných spár (šířka trhliny menší než 0,02 palce). Jak se spára otevírá tepelnou kontrakcí a smršťovacím vysycháním, účinnost přenosu zatížení klesá, zůstává však dostačující pro většinu náročných aplikací. V RCC vozovce se nepoužívají žádné trnky, což je zásadní rozdíl od konvenční spárované betonové vozovky.
Podélné spáry
Podélné spáry v RCC jsou pracovní spáry mezi sousedními pokládkovými pruhy. Existují dva typy:
Čerstvé podélné spáry vznikají, když je sousední pruh položen do 60 minut od předchozího pruhu. V tomto případě lze čerstvou spáru válcovat současně – válec pracuje s jedním bubnem na čerstvém betonu a druhým na sousedním pruhu – čímž vzniká monolitické spojení mezi oběma pruhy. Není vyžadována žádná příprava spáry. Studené podélné spáry vznikají, když mezi pruhy uplyne více než 60 minut. U studených spár se okraj prvního pruhu ořízne o 6 až 12 palců zpět, aby vznikla čistá, svislá plocha. Oříznutá plocha se očistí a lehce navlhčí před položením druhého pruhu. Studené spáry mají velmi omezený přenos zatížení (méně než 20 procent) a působí jako zeslabená rovina, kde může dojít k podélnému trhlinění, pokud není spára řádně spojena.
UFGS 32 13 16.16 stanoví, že šířka pruhu RCC vozovky by neměla přesáhnout 20 stop (6 m). Pokud je šířka pokládky větší než 20 stop, měly by být zajištěny střední podélné smršťovací spáry v rozteči nejméně 10 stop.
Těsnění spár
Těsnění spár v RCC je volitelné a závisí na aplikaci. U většiny průmyslových a náročných aplikací zůstávají spáry neutěsněné. U letištních vozovek, parkovacích struktur a zařízení, kde musí být minimalizován průsak vody, mohou být spáry utěsněny horkým nebo studeným tmelem podle ASTM D6690 nebo ASTM D5893. Zásobník pro tmel se vytvoří rozšířením řezu na předepsané rozměry, typicky 0,5 palce široký a 1,0 palce hluboký pro tmel, přičemž spodní část řezu slouží jako iniciátor trhliny.
Povrchová textura
Povrchová textura RCC vozovky se zásadně liší od konvenční betonové vozovky, protože RCC nelze v plastickém stavu drážkovat, kartáčovat ani texturovat. Suchá, tuhá konzistence tyto operace znemožňuje. Možnosti povrchové textury pro RCC jsou omezeny na úpravy po zatvrdnutí.
Povrch po válcování
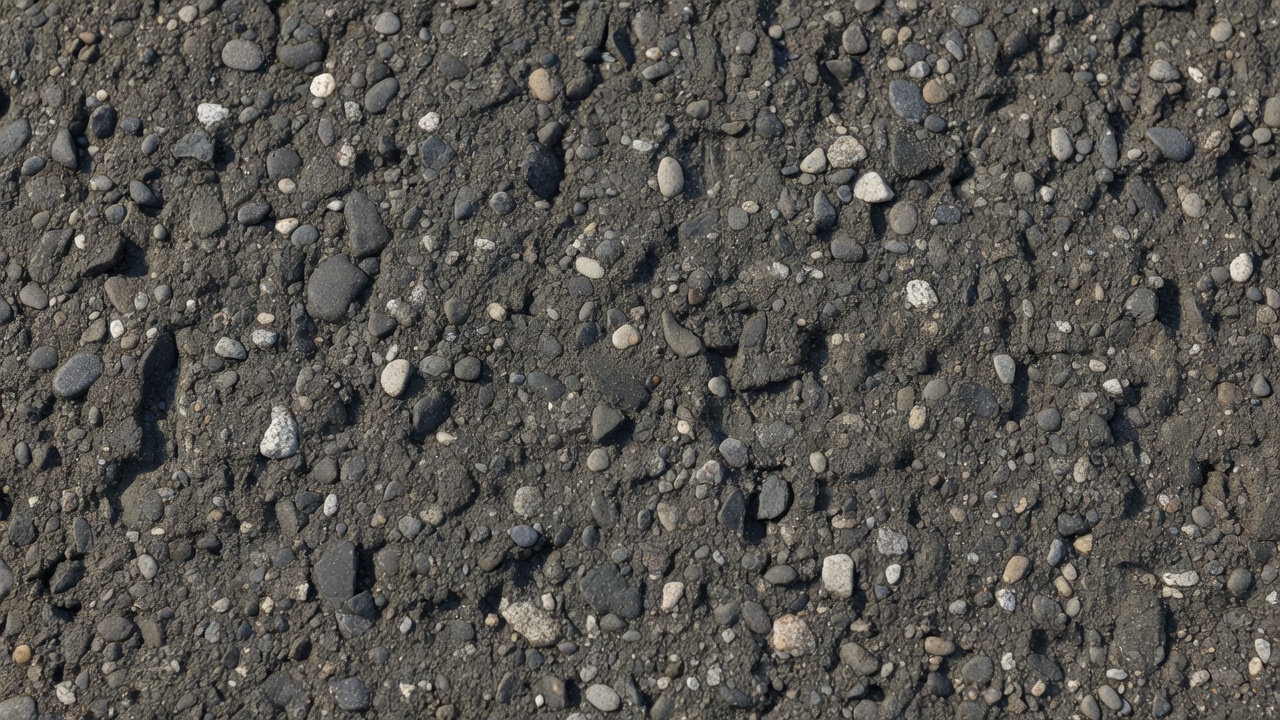
Povrch po válcování je přirozený povrch vytvořený sekvencí finišeru a válcového zhutňování. Je hustý, těsný a hladký, ale má skvrnitý vzhled s odkrytými částicemi jemného kameniva. Povrch vykazuje mírnou texturu z bubnů válců a pneumatik. Přestože je dostačující pro nízkorychlostní průmyslové aplikace (20 až 30 mph), povrch po válcování typicky neposkytuje dostatečnou makrotexturu pro vysokorychlostní provoz nebo letecký provoz. Střední hloubka textury (MTD) RCC po válcování, měřená pískovou zkouškou podle ASTM E965, je typicky 0,01 až 0,03 palce (0,2 až 0,8 mm), což je pod minimem FAA 0,03 palce pro vzletové a přistávací dráhy a vysokorychlostní pojezdové dráhy.
Diamantové broušení
Diamantové broušení je nejspolehlivější metodou dosažení vysoce kvalitní povrchové textury na RCC. Diamantové brusné hlavy namontované na samohybném brusném stroji řežou podélné drážky o šířce 0,06 až 0,10 palce v rozteči 0,20 až 0,25 palce, čímž vytvářejí texturu podobnou manšestru s hloubkami makrotextury 0,03 až 0,06 palce (0,8 až 1,5 mm). Diamantové broušení také zlepšuje jízdní kvalitu odstraněním povrchových nerovností, typicky snižuje International Roughness Index (IRI) ze 100 až 150 palců/míle na 50 až 80 palců/míle. Diamantové broušení je standardem pro letištní RCC vozovky a dálniční aplikace, kde jsou požadavky na povrchové tření a rovnost nejnáročnější.
Diamantové drážkování
Diamantové drážkování používá užší, hlubší řezy (šířka 0,10 až 0,20 palce, hloubka 0,25 až 0,50 palce) v těsnější rozteči (0,50 až 0,75 palce) než diamantové broušení. Drážkování poskytuje odvodňovací kanálky, které snižují riziko aquaplaningu a zlepšují tření za mokra. U letištních vozovek je běžné příčné drážkování podle FAA AC 150/5320-6C. U dálnic podélné drážkování zlepšuje směrovou stabilitu a snižuje hluk.
Pytlový tah
Pytlový tah je na RCC možný pouze tehdy, jsou-li na povrch ihned po válcování aplikovány povrchově aktivní přísady nebo zpomalující postřiky. Tyto přísady oddalují tuhnutí povrchu, což umožňuje provést pytlový tah 2 až 4 hodiny po pokládce. Výsledná textura je podobná pytlové úpravě konvenčního betonu, ale je mělčí a méně rovnoměrná. Tato technologie je poměrně nedávná (vyvinuta v 2010. letech) a dlouhodobá trvanlivost povrchové textury je stále hodnocena.
Asfaltová vrstva
Tenká asfaltová betonová vrstva (HMA koberec) o tloušťce 1,5 až 3 palce (38 až 75 mm) může být položena na RCC pro zajištění hladkého povrchu s texturou pro tření. Tento přístup kombinuje konstrukční pevnost RCC s povrchovými charakteristikami asfaltu. Používá se u některých dálničních projektů, kde RCC poskytuje konstrukční vozovku a asfalt poskytuje obrusnou vrstvu.
Poruchy RCC
Příčné trhliny
Příčné trhliny jsou nejčastější poruchou RCC vozovky, zejména pokud nejsou zajištěny smršťovací spáry. Trhliny vznikají v důsledku omezeného smršťování – jak beton chladne a vysychá po hydrataci, vyvíjejí se tahová napětí v důsledku tření podloží a vlastní hmotnosti vozovky. Přirozená rozteč trhlin u nespárovaného RCC se pohybuje od 20 do 40 stop (6 až 12 m) u typických tlouštěk desek 8 až 12 palců. Trhliny jsou obecně těsné (šířka menší než 1/16 palce nebo 1,5 mm) s dobrým propojením kameniva poskytujícím účinnost přenosu zatížení 50 až 80 procent. Širší trhliny (větší než 1/8 palce) se mohou vyvinout za extrémních tepelných podmínek nebo na podložích s vysokým třením a tyto širší trhliny mohou vykazovat vydrolování, průsak vody a čerpání jemnozrnných částic z podloží.
Aktivita trhlin je nejvyšší během prvních 90 dnů po výstavbě, během nichž beton prodělává většinu smršťovacího vysychání a počáteční tepelné kontrakce. Po prvním roce se pohyb trhlin stabilizuje přibližně na ±0,01 až 0,03 palce na 10°F změny teploty. U spárovaných RCC vozovek není neobvyklé určité střední trhlinění mezi řezanými spárami, zejména pokud je načasování řezání spár opožděno nebo je rozteč spár nadměrná.
Opotřebení povrchu
Opotřebení povrchu (abraze) se vyskytuje u RCC vozovek vystavených pásovým vozidlům, provozu s ocelovými koly nebo sněžným pluhům. Povrchová pasta (tenká vrstva cementové malty na povrchu) se může erodovat, čímž se obnažují částice jemného kameniva, které se mohou uvolnit. Silné opotřebení může vést k rozpadání, kdy se povrch stává hrubým a částice kameniva se ztrácejí. Opotřebení povrchu je nejvýraznější, když:
- RCC nebyl zhutněn na cílovou hustotu v horní vrstvě
- Směs má nedostatečné množství jemných částic procházejících sítem č. 200 (méně než 4 procenta)
- Ošetřování bylo nedostatečné, takže povrchová pasta zůstala slabá a špatně hydratovaná
- Vozovka byla uvedena do provozu před vyvinutím dostatečné pevnosti
Opotřebení povrchu se měří jako hloubka úbytku povrchu (typicky 0,02 až 0,10 palce za rok těžkého provozu) nebo vizuální klasifikací. Diamantové broušení povrchu odstraňuje slabou povrchovou pastu a odhaluje hustou vnitřní matrici, což výrazně zlepšuje odolnost proti opotřebení.
Vydrolování
Vydrolování ve spárách a trhlinách je odštípnutí nebo vylomení betonu na okrajích řezu. Příčiny zahrnují:
- Chyby v načasování řezání spár – řezání příliš brzy způsobuje rozpadání, protože pilový kotouč trhá nezralý beton, řezání příliš pozdě umožňuje nekontrolované trhlinění, které obchází spáru
- Nedostatečná hloubka řezu – řezy mělčí než T/4 nemusí vyvolat čistou trhlinu skrz desku, což vede k náhodnému trhlinění, které protíná řez pod úhlem
- Poškození mrazem a táním – voda zachycená v zásobníku řezu zamrzá a vyvíjí tlak na líce spáry, což způsobuje odlupování a vydrolování
- Výpuky kameniva – částice rohovce, pyritu nebo jiného reaktivního kameniva v blízkosti okraje spáry expandují a způsobují lokální vydrolování
Závažnost vydrolování se klasifikuje jako nízká (ztráta betonu do 2 palců od spáry, hloubka menší než 1 palec), střední (2 až 6 palců od spáry, hloubka 1 až 2 palce) nebo vysoká (více než 6 palců od spáry, hloubka více než 2 palce). Vydrolování vysoké závažnosti ve spárách může vyžadovat opravu v plné hloubce.
Podélné trhliny
Podélné trhliny podél pracovních spár indikují špatnou soudržnost mezi sousedními pokládkovými pruhy. Vznikají, když doba mezi pokládkou sousedních pruhů přesáhne 60 minut a příprava studené spáry je nedostatečná, nebo když řezy příčných spár nejsou zarovnány v podélné spáře. Podélné trhliny jsou typicky těsné, ale mohou se časem vyvinout v širší trhliny, zejména při zatížení provozem, které způsobuje rozdílné průhyby na obou stranách trhliny.
Čerpání
Čerpání je vytlačování vody a jemnozrnného půdního materiálu zpod vozovky skrz spáry, trhliny nebo okraj vozovky působením zatížení provozem. Vyskytuje se, když:
- Podloží nebo podklad je nasycený
- Přenos zatížení ve spárách nebo trhlinách je špatný, což způsobuje vysoké svislé průhyby
- Materiál podkladu je erodovatelný (jemnozrnné půdy, nestabilizované kamenivo)
Čerpání vede k tvorbě dutin pod vozovkou (ztráta podpory), což zvyšuje průhyby a urychluje zhoršování vozovky. Nejčastější je u RCC vozovek na jemnozrnných podložích bez stabilizované podkladní vrstvy.
Kontrola RCC
Zkoušení hustoty
Zkoušení hustoty na místě je primární přejímací zkouškou pro RCC vozovku. Jaderné vlhkoměry (NDG) kalibrované pro RCC se používají v režimu přímého přenosu podle ASTM D6938. Přístroj měří současně vlhkou hustotu, suchou hustotu a vlhkost prostřednictvím sondy zavedené do předvrtaného otvoru v čerstvém betonu. Frekvence zkoušek je typicky jedna zkouška na 500 čtverečních yardů (420 m²) na vrstvu, s minimem čtyř zkoušek na denní produkci. Místa zkoušek by měla být náhodně vybrána, ale rozložena v rámci denní pokládky.
Přejímacím kritériem je procento zhutnění relativně k maximální suché hustotě (MDD) stanovené z modifikované Proctor zkoušky (ASTM D1557). Pro většinu specifikací:
- Cílová hustota: 96 až 98 procent MDD (96 % minimum pro převzetí, 98 % cíl pro optimální výkonnost)
- Úprava platby: 100 % smluvní ceny pro zhutnění 96 % a více, 95 % až 96 % podléhá srážce z platby (typicky 2 až 5 procent)
- Práh odmítnutí: Pod 94 % zhutnění vyžaduje odstranění a náhradu nebo nápravná opatření
Zkoušení hustoty jádrovými vývrty (ASTM C642) na odebraných vývrtech poskytuje sekundární kontrolu hodnot polní hustoty. Vývrty se odebírají v frekvenci přibližně jeden na 1 000 čtverečních yardů, typicky 7 až 14 dní po pokládce. Hustota vývrtu poskytuje přímé měření hustoty ztvrdlého betonu, která by měla být 95 až 98 procent MDD.
Ověřování tloušťky
Tloušťka vozovky se ověřuje měřením vývrtů a hloubkovými měřeními během výstavby. Toleranční specifikace je typicky ±0,5 palce (12 mm) od návrhové tloušťky. U nedostatků může být uplatněna úprava platby. Oblasti, kde naměřená tloušťka činí méně než 90 procent návrhové tloušťky, vyžadují nápravná opatření, která mohou zahrnovat odstranění a náhradu nebo provedení vrstvy.
Rovnost povrchu
Rovnost povrchu se hodnotí pomocí 10stopého (3 m) pravítka umístěného rovnoběžně s osou vozovky. Přípustná odchylka je typicky ±1/4 palce (6 mm) pod pravítkem, přičemž odchylka se měří v nejhlubším bodě mezery. U letištních vozovek může být tolerance zpřísněna na ±1/8 palce (3 mm) podle norem FAA. Oblasti přesahující toleranci vyžadují diamantové broušení nebo nápravná opatření. U velkých projektů lze použít inerciální profiler k měření International Roughness Index (IRI), s cílovými hodnotami IRI 80 až 120 palců/míle (1,3 až 1,9 m/km) pro průmyslové vozovky a 40 až 70 palců/míle (0,6 až 1,1 m/km) pro dálnice.
Kontrola spár
Kontrola spár zahrnuje ověření:
- Načasování řezání spár: Řezy by měly být zkontrolovány na rozpadání, které indikuje příliš brzké řezání
- Hloubka spáry: Měří se hloubkoměrem, musí být minimálně T/4
- Zarovnání spáry: Boční odchylka by měla být menší než 0,5 palce na 100 stop
- Šířka spáry: U těsněných spár musí rozměry zásobníku odpovídat specifikacím
Vizuální kontrola
Vizuální kontrola povrchu RCC dokumentuje:
- Opotřebení povrchu, rozpadání a ztrátu kameniva
- Příčné a podélné trhliny (umístění, šířka, délka, orientace)
- Vydrolování ve spárách a trhlinách (klasifikace závažnosti)
- Povrchovou segregaci (oblasti, kde je hrubé kamenivo koncentrováno na povrchu)
- Trhání nebo strupovitost ze stěrky finišeru (povrchové vady způsobené procesem pokládky)
Kompletní průzkum poruch se provádí po 28 dnech a znovu 1 rok po výstavbě pro stanovení výchozího stavu a monitorování vývoje trhlin.
RCC pro náročné a letištní vozovky
Konstrukční aspekty
Návrh RCC vozovky pro náročné aplikace sleduje stejné principy jako návrh konvenční tuhé vozovky, upravené pro specifické materiálové vlastnosti RCC. Primárními návrhovými vstupy jsou:
- Pevnost v tahu za ohybu (modul lomu): 600 až 800 psi (4 až 6 MPa) po 28 dnech, typicky ověřována zatěžováním v třetinových bodech podle ASTM C78
- Modul reakce podloží (k-hodnota): 100 až 300 pci (27 až 82 MN/m³), stanovený z deskových zkoušek nebo korelace CBR
- Návrhové období: Typicky 20 až 40 let pro náročné a letištní vozovky
- Dopravní zatížení: Vyjádřeno jako ekvivalentní zatížení na jednu nápravu (ESAL) pro dálnice nebo jako roční odlety a maximální hrubá hmotnost pro letištní vozovky
Pro letištní vozovky se používá metodika FAA Advisory Circular 150/5320-6C. Vozovka je navrhována jako tuhá vozovka s použitím Westergaardovy okrajové podmínky zatížení, s pevností betonu v tahu za ohybu a k-hodnotou podloží/podkladu jako vstupy. Návrhový postup dává požadovanou tloušťku desky pro každý typ letadla a kritické letadlo (to, které vyžaduje největší tloušťku) řídí návrh. U projektu letiště PDX bylo návrhovým letadlem Boeing 727 (hrubá hmotnost 154 500 lb), což vedlo k RCC sekci o tloušťce 14 palců na 4 palcích kamenivového podkladu.
Pro vojenské aplikace návrh sleduje UFC 3-250-01FA. Pokud jsou zajištěny příčné spáry, je povoleno snížení tloušťky o 10 procent, aby se zohlednil odhadovaný 25% přenos zatížení ve spárách. Bez spár se předpokládá volná okrajová podmínka (0 % přenos zatížení), což vede k silnějším sekcím.
Mechanismy přenosu zatížení
Přenos zatížení v RCC vozovkách je zajištěn výhradně propojením kameniva ve spárách a trhlinách. Hustě gradované, hranaté kamenivo použité v RCC se mechanicky propojuje, když jsou líce spáry nebo trhliny v tlaku. Účinnost přenosu zatížení (LTE) se měří jako poměr průhybu na nezatížené straně k průhybu na zatížené straně spáry. U těsných spár (šířka menší než 0,02 palce) je typické LTE 70 až 90 procent. Jak se spára otevírá změnami teploty a vlhkosti, LTE klesá na 50 až 70 procent. Požadavek FAA pro nové spáry tuhých vozovek je minimální LTE 75 procent. RCC nepoužívá trnky, takže LTE závisí zcela na propojení kameniva.
Historie výkonnosti
První významná letištní aplikace RCC – mezinárodní letiště v Portlandu (PDX), postavená v roce 1985 – vykazuje dobrou výkonnost po celou dobu své životnosti. 14palcová RCC odstavná plocha byla navržena na pevnost v tahu za ohybu 700 psi a podporovala letadla B747, DC-10, B767 a B727 bez konstrukčního selhání. Opotřebení povrchu bylo zaznamenáno v oblastech s intenzivním zatáčením, což bylo řešeno diamantovým broušením. Projekt PDX prokázal, že RCC může splnit požadavky letištní povrchové tolerance (±0,03 stopy výšky, ±1/4 palce na 10 stop pravítka) a poskytnout trvanlivost požadovanou pro zatížení komerčními letadly.
Vojenské aplikace zahrnují přes 400 000 čtverečních yardů ve Fort Drum (1988), tanková stanoviště ve Fort Hood, zařízení dílen a tankové stezky. Rané vojenské RCC vozovky vykazovaly proměnlivou výkonnost, přičemž některé projekty trpěly opotřebením povrchu a trhlinami. Zdokonalená stavební technologie, včetně vysokohustotních finišerů, lepší kontroly kvality a správného spárování, výrazně zlepšila výkonnost projektů postavených od roku 2000.
RCC vs. konvenční PCC
RCC a konvenční PCC vozovka se liší v materiálových vlastnostech, stavebních metodách, výkonnostních charakteristikách a nákladech. Níže uvedená tabulka poskytuje komplexní srovnání:
| Vlastnost | RCC vozovka | Konvenční PCC vozovka |
|---|---|---|
| Konzistence směsi | Nulové sednutí (Vebe 30–90 s) | Sednutí 1–4 palce (25–100 mm) |
| Vodní součinitel | 0,30–0,45 | 0,40–0,55 |
| Obsah cementových materiálů | 11–15 % suché hmotnosti (470–550 lb/cy) | 12–16 % (470–600 lb/cy) |
| Gradace kameniva | Hustě gradované, vysoký podíl jemných | Mezerovitě nebo hustě gradované |
| Maximální velikost kameniva | 3/4 palce (19 mm) typické | 1,5–2 palce (38–50 mm) |
| Způsob zhutňování | Vibrační + pneumatické válce | Vnitřní vibrace |
| Pokládkové zařízení | Asfaltový finišer (vysokohustotní) | Kluzný finišer |
| Ocelová výztuž | Žádná | Trnky, spojovací tyče, síťovina |
| Rozteč spár | 20–40 stop | 15–20 stop |
| Přenos zatížení | Pouze propojení kameniva | Trnky + propojení kameniva |
| Povrchová textura | Po válcování nebo diamantově broušená | Drážkovaná, kartáčovaná nebo rýhovaná v plastickém stavu |
| Provzdušnění | Neúčinné | Vyžadováno pro mrazuvzdornost |
| Pevnost v tlaku (28 d) | 4 000–8 000 psi | 3 500–6 000 psi |
| Pevnost v tahu za ohybu (28 d) | 550–800 psi | 500–700 psi |
| Doba do uvedení do provozu | 24–48 hodin | 7–14 dní |
| Rychlost výstavby | 300–500 cy/hod | 100–200 cy/hod |
| Relativní náklady | 70–85 % nákladů PCC | Základní |
| Rovnost (IRI) | 80–150 in/mi (po válcování), 40–80 in/mi (broušeno) | 50–80 in/mi |
| Tření (BPN) | 50–60 (po válcování), 60–75 (broušeno) | 55–75 |
| Přejímka polní hustoty | 96–98 % MDD | Neuplatňuje se |
| Přejímka hustoty vývrtů | 95–98 % MDD | Neuplatňuje se |
Kdy zvolit RCC
RCC je preferován před konvenčním PCC, když:
- Je kritická rychlost výstavby (velké plochy, krátká stavební okna)
- Jsou dosažitelné úspory nákladů 20 až 30 procent
- Z konstrukčních důvodů není vyžadována ocelová výztuž
- Vozovka bude nést těžké, pomalu se pohybující nebo statické zatížení (propojení kameniva je dostačující)
- Kvalifikovaní betonáři nejsou lokálně dostupní
- Plocha projektu je dostatečně velká (minimálně 50 000 čtverečních yardů) pro amortizaci mobilizace specializovaného zařízení
- Je vyžadováno relativně krátké časové okno do uvedení do provozu (24 až 48 hodin)
Kdy zvolit konvenční PCC
Konvenční PCC je preferován, když:
- Požadavky na rovnost povrchu a tření jsou nejpřísnější (vzletové a přistávací dráhy, vysokorychlostní dálnice)
- Pro přenos zatížení jsou vyžadovány trnky (těžký kanalizovaný provoz, slabá podloží)
- Je specifikována ocelová výztuž nebo kontinuálně vyztužený návrh
- Vozovka musí být provzdušněna pro náročná mrazová prostředí
Často kladené otázky
- Co je vozovka z válcovaného betonu (RCC)?
- Vozovka z válcovaného betonu (RCC) je typ betonové vozovky konstruované ze směsi betonu s nulovým sednutím, která se pokládá asfaltovou pokládkovou technikou a zhutňuje na konečnou hustotu vibračními válci. Obsahuje stejné základní složky jako konvenční beton – kamenivo, portlandský cement, přísady a vodu – avšak s mnohem nižším obsahem vody, což z ní činí tuhý materiál bez sednutí, který ihned po pokládce unese zhutňovací zařízení. Na rozdíl od konvenční vozovky PCC nevyžaduje RCC žádnou ocelovou výztuž, trnky, bednění, ruční úpravu povrchu ani vnitřní vibraci. Výsledkem je hustá, vysoce pevná betonová vozovka, kterou lze rychle uvést do provozu. RCC byl poprvé vyvinut v 70. letech 20. století pro kanadský dřevařský průmysl a od té doby se rozšířil na letiště, přístavy, vojenské základny, dálnice a průmyslové aplikace po celém světě.
- Jak se RCC liší od konvenční betonové vozovky?
- RCC se liší od konvenční vozovky PCC v několika zásadních aspektech. Zaprvé, směs je beton s nulovým sednutím s Vebe konzistencí obvykle mezi 30 a 90 sekundami, ve srovnání se sednutím 1 až 4 palce u konvenčního betonu pro vozovky. Zadruhé, RCC se pokládá asfaltovou pokládkovou technikou (vysokohustotní finišery s dusacími lištami) namísto kluzných finišerů a zhutňuje se vibračními a pneumatickými válci namísto vnitřních vibrátorů. Zatřetí, RCC neobsahuje žádnou ocelovou výztuž, trnky ani spojovací tyče. Začtvrté, spáry v RCC se obvykle řezají v širších roztečích 20 až 40 stop (6 až 12 m) ve srovnání s 15 až 20 stopami u konvenční vozovky. Zapáté, povrchová textura RCC je odlišná – nelze ji v plastickém stavu drážkovat ani kartáčovat, místo toho se povrchová textura dosahuje diamantovým broušením nebo drážkováním po zatvrdnutí. Zašesté, RCC efektivně nevyužívá provzdušnění a spoléhá na svou hustou matrici pro mrazuvzdornost. Zasedmé, RCC lze obvykle uvést do provozu do 24 až 48 hodin po pokládce díky rychlému nárůstu pevnosti. A konečně, RCC je obvykle o 15 až 30 procent levnější než konvenční betonová vozovka díky odstranění výztuže, bednění, prací na konečnou úpravu povrchu a použití rychlejších stavebních metod.
- Jaké jsou hlavní aplikace RCC vozovky?
- Vozovka RCC se používá všude tam, kde jsou hlavními požadavky pevnost, rychlost výstavby, trvanlivost a hospodárnost. Hlavní aplikace zahrnují: přístavní, železniční intermodální a vojenská zařízení, distribuční centra, parkovací plochy a skladovací areály, ulice, dálnice, křižovatky, krajnice, odbočovací pruhy a cyklostezky, výrobní závody, těžební komunikace a sběrné dvory, elektrárny a další průmyslová zařízení, letištní vozovky včetně odstavných ploch, pojezdových drah a údržbových prostor, třídírny dřeva a lesní svážnice, a ochranné přelivy pro hráze, zvyšování hrází a těsnění nádrží. RCC je zvláště vhodný pro náročné aplikace, kde by konvenční asfalt pod zatížením vykazoval vyjeté koleje nebo deformace a kde jsou náklady na konvenční vyztuženou betonovou vozovku prohibitivní. První komerční letištní aplikace RCC ve Spojených státech byla na mezinárodním letišti v Portlandu (PDX) v roce 1985, kde byla pomocí RCC postavena 8akrová odstavná plocha pro letadla s náklady o 32 procent nižšími než u asfaltové alternativy.
- Co je Vebe konzistence a proč je důležitá pro RCC?
- Vebe konzistence je míra zpracovatelnosti betonu s nulovým sednutím používaného pro RCC. Stanovuje se pomocí Vebe konzistometru, který se skládá z válcové formy umístěné na vibračním stole s průhledným kotoučem, který vyvozuje standardní zatížení. Vebe čas je doba v sekundách potřebná k úplnému zhutnění betonu kombinací zatěžovací hmotnosti a vnější vibrace. U směsí pro RCC vozovky se Vebe časy obvykle pohybují od 30 do 90 sekund. Kratší Vebe časy (30 až 45 sekund) indikují vlhčí, lépe zpracovatelné směsi, které se snadněji zhutňují, ale nemusí unést finišer a válcové zařízení. Delší Vebe časy (60 až 90 sekund) indikují sušší směsi, které zařízení unesou okamžitě, ale vyžadují větší zhutňovací úsilí k dosažení cílové hustoty. Cílový Vebe čas se volí na základě typu pokládkového zařízení, tloušťky vrstvy a okolních podmínek. Vebe zkouška je standardizována podle ASTM C1176 a je klíčová pro kontrolu kvality při výrobě RCC.
- Jak se kontroluje RCC vozovka a jaká jsou přejímací kritéria?
- Kontrola RCC vozovky se zaměřuje na tři hlavní přejímací kritéria: hustotu, tloušťku a rovnost povrchu. Hustota se měří pomocí jaderných vlhkoměrů kalibrovaných pro RCC, s cílovým zhutněním obvykle 96 až 98 % maximální suché hustoty stanovené ze vztahu vlhkost–hustota (modifikovaný Proctor, ASTM D1557). Hustota na místě se měří ihned po zhutnění, s frekvencí nejméně jedné zkoušky na 500 čtverečních yardů. Tloušťka se ověřuje odběrem jádrových vývrtů, které se také používají ke kontrole soudržnosti mezi vrstvami. Rovnost povrchu se hodnotí pomocí 10stopé (3 m) pravítka, s přípustnými odchylkami obvykle omezenými na ±1/4 palce. Mezi další kontrolní položky patří kontrola zarovnání a hloubky spár, ověření načasování řezání spár (obvykle do 4 až 24 hodin po pokládce), sledování aplikace ošetřovacího prostředku v předepsané dávce a vizuální posouzení opotřebení povrchu a segregace. Příčné trhliny jsou monitorovány během prvních 28 dní, přičemž se měří a mapují šířky trhlin. Zkušební úsek postavený před hlavní pokládkou musí prokázat, že dodavatel je schopen důsledně dosahovat všech přejímacích kritérií.
- Jaké jsou běžné poruchy RCC vozovky?
- Mezi běžné poruchy RCC vozovky patří příčné trhliny, opotřebení povrchu, vydrolování ve spárách a trhlinách, podélné trhliny podél pracovních spár a rozpadání nebo rozpad povrchu. Příčné trhliny jsou nejčastější poruchou u RCC vozovek, které nemají řezané smršťovací spáry, přičemž přirozená rozteč trhlin se obvykle pohybuje od 20 do 40 stop (6 až 12 m). Tyto trhliny vznikají při smršťování betonu během tuhnutí a jsou ovlivněny tloušťkou desky, omezením podložím a tepelným součinitelem betonu. Zatímco trhliny jsou obecně těsné (šířka menší než 1/16 palce) s dobrým propojením kameniva zajišťujícím přenos zatížení, širší trhliny mohou vést k průsaku vody, čerpání a ztrátě podpory. K opotřebení povrchu dochází u RCC vozovek vystavených pásovým nebo ocelovým vozidlům, zejména tam, kde povrch nebyl diamantově zbroušen, aby se odhalila hustá otěruvzdorná matrice. Vydrolování ve spárách je důsledkem nesprávného načasování řezání spár (řezání příliš brzy nebo příliš pozdě), nedostatečné hloubky spáry nebo působení mrazu a tání v zásobníku spáry. Podélné trhliny mezi sousedními pokládkovými pruhy indikují špatnou soudržnost ve studené spáře. K rozpadání dochází, když se povrchová cementová pasta odírá, čímž se obnažují a uvolňují částice jemného kameniva, obvykle v důsledku nedostatku jemných částic, nedostatečného zhutnění v blízkosti povrchu nebo nedostatků v ošetřování.
- Lze RCC použít pro letištní vozovky?
- Ano, RCC byl úspěšně použit pro letištní vozovky, především pro odstavné plochy letadel, pojezdové dráhy a údržbové prostory. První komerční letištní aplikace ve Spojených státech byla na mezinárodním letišti v Portlandu (PDX) v roce 1985, kde byla postavena 8akrová odstavná plocha pro letadla Boeing 727, 747, DC-10 a další komerční letadla. Sekce RCC byla tlustá 14 palců, položená na 4 palcích kamenivového podkladu. Pro návrh tloušťky byla použita metodika Federálního leteckého úřadu (FAA) podle Advisory Circular 150/5320-6C, s předpokládanou pevností v tahu za ohybu 700 psi. Projekt prokázal, že RCC může dosáhnout povrchových tolerancí požadovaných FAA a poskytnout dlouhodobou trvanlivost při zatížení letadly. ICAO Aerodrome Design Manual Part 3 (Doc 9157) poskytuje pokyny pro návrh tuhých vozovek, které jsou použitelné pro RCC. RCC se však obvykle nedoporučuje pro vzletové a přistávací dráhy nebo vysokorychlostní pojezdové dráhy, kde jsou požadavky na povrchové tření a rovnost nejpřísnější, pokud není povrch diamantově zbroušen, aby byla zajištěna dostatečná makrotextura. Pro letištní aplikace by mělo být na hotovém povrchu provedeno zkoušení povrchového tření podle ASTM E303 (British Pendulum Number) nebo ASTM E1911 (Dynamic Friction Tester).
- Jak se konstruují spáry v RCC vozovce?
- Spáry v RCC vozovce se obvykle řežou poté, co beton dostatečně ztvrdne, aby se zabránilo rozpadání, ale dříve, než dojde k nekontrolovanému trhlinění – obvykle do 4 až 24 hodin po pokládce. Příčné smršťovací spáry se řežou v rozteči 20 až 40 stop (6 až 12 m) u desek o tloušťce do 10 palců a v širších roztečích u tlustších desek. Hloubka spáry je obvykle jedna čtvrtina až jedna třetina tloušťky desky. Minimální hloubku T/4 pro řez spáry doporučuje RCC Pavement Council. Pokud se spáry neřežou, vozovka přirozeně praská v náhodných roztečích. Přenos zatížení u řezaných spár a přirozených trhlin se spoléhá na propojení kameniva spíše než na trnky, které se v RCC nepoužívají. To je pro většinu náročných aplikací dostačující, protože hustá gradace směsi RCC poskytuje vynikající propojení. Podélné spáry tvoří pracovní spáry mezi sousedními pokládkovými pruhy. U čerstvých podélných spár (položených do 60 minut) lze spáru válcovat současně se sousedním pruhem, čímž vznikne monolitické spojení. U studených podélných spár se okraj prvního pruhu ořízne o 6 až 12 palců zpět, aby vznikla svislá plocha. Těsnění spár může být aplikováno na řezané spáry v oblastech, kde je obava z průsaku vody, ačkoli mnoho RCC vozovek zůstává neutěsněno.
- Jaké jsou typické dávkovací poměry směsi pro RCC vozovku?
- Typické dávkovací poměry RCC směsi sledují metodu zhutňování zemin. Cementové materiály tvoří 11 až 15 procent celkové suché hmotnosti materiálů (cement plus kamenivo), přičemž 12 až 14 procent je nejběžnější u aplikací pro obrusné vrstvy. Přísady, jako je popílek (třída C nebo F) nebo struskový cement, mohou nahradit 15 až 30 procent portlandského cementu. Optimální vlhkost se obvykle pohybuje mezi 5 a 8 procenty celkové suché hmotnosti, přičemž přesná hodnota se stanoví ze zkoušek vztahu vlhkost–hustota. Vodní součinitel (v/cm) není u RCC přímo řízen jako u konvenčního betonu – místo toho se obsah vody nastaví tak, aby bylo dosaženo cílové Vebe konzistence. v/cm se obvykle pohybuje v rozmezí 0,30 až 0,45 hmotnostně. Kamenivo je hustě gradované s nominální maximální velikostí zrna 3/4 palce (19 mm) nebo 5/8 palce (16 mm). Typická gradace sleduje mocninnou křivku 0,45 pro maximální hustotu, přibližně s 35 až 45 procenty propadu sítem č. 4 a 4 až 8 procenty propadu sítem č. 200. U projektu letiště PDX byly konečné dávkovací poměry na krychlový yard: cement typu I 488 lb, puzzolán třídy F 119 lb, voda 260 lb a kamenivo 3 250 lb, což poskytlo pevnost v tahu za ohybu 710 psi po 28 dnech.
- Jaké zhutňovací zařízení se používá pro RCC vozovku?
- Zhutňování RCC se dosahuje třífázovým válcovacím procesem pomocí specializovaného zařízení. Primárním zhutňovacím zařízením je vysokohustotní asfaltový finišer, který poskytuje počáteční zhutnění 90 až 92 procent maximální hustoty při vytlačování RCC přes dusací lišty a vibrační stěrku. Sekundární fáze zhutňování používá ocelové bubnové vibrační válce s minimální statickou hmotností 10 tun (90 kN). Tyto válce pracují ve vibračním režimu při frekvencích 2 500 až 3 500 vibrací za minutu (vpm) a provádějí několik přejezdů, dokud není dosaženo cílové hustoty 96 až 98 procent. Typický válcovací vzor se skládá ze dvou až čtyř vibračních přejezdů následovaných dvěma až třemi statickými přejezdy. Konečná fáze používá pneumatické válce (gumové válce o hmotnosti 15 až 30 tun) k utěsnění povrchu, uzavření zbývajících povrchových dutin a vytvoření hladkého, těsného povrchu. Pneumatický válec pracuje ve statickém režimu, obvykle provádí dva až čtyři přejezdy. U dvouvrstvé konstrukce (celková tloušťka větší než 8 až 10 palců) se mezi finišer a sklápěče doporučuje zařízení pro přenos materiálu, aby se zabránilo segregaci a zajistil rovnoměrný přísun pro druhou vrstvu. Časové okno mezi pokládkou betonu a konečným válcováním je kritické – za normálních podmínek by nemělo přesáhnout 60 minut, aby bylo zajištěno dostatečné zhutnění před počátečním tuhnutím.
- Jaké jsou nákladové výhody RCC ve srovnání s konvenční betonovou vozovkou?
- Vozovka RCC je obvykle o 15 až 30 procent levnější než konvenční spárovaná vyztužená betonová vozovka (JRCP) při stejné konstrukční kapacitě. Úspory nákladů plynou z několika faktorů: odstranění ocelové výztuže a trnků (úspora 2 až 5 USD na čtvereční yard), odstranění bednění a práce na jeho osazení (úspora 1 až 3 USD na čtvereční yard), vyšší rychlost výstavby umožňující produkci 300 až 500 krychlových yardů za hodinu, což snižuje režii dodavatele a náklady na mobilizaci zařízení, snížená práce na konečnou úpravu povrchu, protože není vyžadována ruční úprava, hlazení ani zametání, odstranění zařízení a práce pro vnitřní vibraci, dřívější uvedení do provozu (24 až 48 hodin oproti 7 až 14 dnům u konvenčního PCC), a možnost použití lokálně dostupného kameniva bez požadavku na specializované gradace kameniva pro beton. U projektu mezinárodního letiště v Portlandu byla nejnižší nabídka RCC o 32 procent nižší než nejnižší alternativa asfaltového betonu. U vojenských projektů bylo zjištěno, že RCC šetří 20 až 35 procent ve srovnání s konvenční betonovou vozovkou. Efektivita nákladů je maximalizována u rozsáhlých projektů (více než 50 000 čtverečních yardů), kde lze amortizovat mobilizaci specializovaného zařízení RCC. Menší projekty nemusí dosáhnout stejné úrovně úspor.
- Jaké možnosti povrchové textury jsou k dispozici pro RCC vozovku?
- Možnosti povrchové textury RCC vozovky jsou omezenější než u konvenčního PCC, protože materiál nelze v plastickém stavu drážkovat, kartáčovat ani texturovat. Mezi hlavní možnosti povrchové textury pro RCC patří: povrch po válcování (přirozený povrch vytvořený vibračními a pneumatickými válci, který je hustý a hladký, ale nemusí poskytovat dostatečnou makrotexturu pro vysokorychlostní provoz), diamantové broušení (nejběžnější metoda zlepšení jízdní kvality a povrchového tření, používající diamantové brusné hlavy k vytvoření jednotné, drážkované povrchové textury s řízenou hloubkou makrotextury 0,03 až 0,06 palce), diamantové drážkování (příčné nebo podélné drážky vyřezávané do ztvrdlého RCC pro zlepšení odvodnění a protismykových vlastností), pytlový tah (možný pouze při použití povrchově aktivních přísad zpomalujících povrchové vysychání, což umožňuje omezené texturování povrchu v plastickém stavu), a tenká asfaltová betonová vrstva (asfaltový koberec položený na RCC pro zajištění hladkého povrchu s texturou pro tření). U letištních vozovek, kde jsou požadavky na povrchové tření nejpřísnější, se doporučuje diamantové broušení k dosažení hloubek makrotextury specifikovaných FAA (minimálně 0,03 palce podle ICAO Annex 14). British Pendulum Number (BPN) pro diamantově broušený RCC obvykle přesahuje 60, čímž splňuje minimální normu pro letecký provoz.
- Jaká jsou omezení RCC vozovky?
- Vozovka RCC má několik důležitých omezení, která je třeba zvážit při výběru. Zaprvé, povrchová úprava není srovnatelná s konvenčním betonem – povrch po válcování je hrubě texturovaný s viditelným kamenivem a dosažení hladkosti třídy FAA (1/8 palce na 16 stop pro letištní vozovky) vyžaduje diamantové broušení. Zadruhé, vlastnosti povrchového tření RCC po válcování jsou nižší než u drážkovaného nebo kartáčovaného konvenčního PCC, což často vyžaduje diamantové broušení pro vysokorychlostní aplikace. Zatřetí, provzdušnění není v RCC účinné kvůli suché směsi – mrazuvzdornost se spoléhá na hustou matrici a nízkou propustnost spíše než na záměrně vnesený systém vzduchových pórů. Začtvrté, pokud nejsou řezány smršťovací spáry, dojde k příčnému trhlinění, a dokonce i u řezaných spár se může vyvinout určité střední trhlinění. Zapáté, přenos zatížení ve spárách se zcela spoléhá na propojení kameniva – nepoužívají se žádné trnky, což může omezit výkonnost při velmi těžkém kanalizovaném provozu nebo na slabém podloží. Zašesté, RCC nelze snadno záplatovat nebo opravit jako konvenční beton – opravy malých ploch jsou obtížné kvůli potřebě specializovaného zhutňovacího zařízení. Zasedmé, stavební proces vyžaduje nepřetržitý provoz s vysokou produktivitou – pokládka metodou stop-and-go vede ke studeným spárám a špatné jízdní kvalitě. Zaosmé, dostupnost zkušených dodavatelů a vysokohustotního pokládkového zařízení je omezenější než u asfaltové nebo konvenční betonové vozovky. A konečně, RCC není vhodný pro projekty vyžadující ocelovou výztuž, jako je kontinuálně vyztužená betonová vozovka (CRCP).
- Jak se provádí zkoušení hustoty RCC vozovky?
- Zkoušení hustoty RCC vozovky se provádí dvěma doplňkovými metodami. Polní hustota se měří pomocí jaderných vlhkoměrů kalibrovaných pro RCC v režimu přímého přenosu. Přístroj měří současně vlhkou hustotu, suchou hustotu a vlhkost. Zkoušení se provádí ihned po dokončení válcování, s frekvencí zkoušek obvykle stanovenou jako jedna zkouška na 500 čtverečních yardů (420 m²) na vrstvu, s minimem čtyř zkoušek na denní produkci. Polní suchá hustota se porovnává s maximální suchou hustotou stanovenou ze vztahu vlhkost–hustota (modifikovaná Proctor zkouška, ASTM D1557) pro výpočet procenta zhutnění. Cílová hustota pro převzetí je obvykle 96 až 98 procent maximální suché hustoty. Druhou metodou je odběr jádrových vývrtů – vývrty o průměru 4 nebo 6 palců se odebírají ze ztvrdlé vozovky v frekvenci přibližně jednoho vývrtu na 1 000 čtverečních yardů. Vývrty poskytují přímé měření hustoty na místě (podle ASTM C642), tloušťky, kvality soudržnosti mezi vrstvami a pevnosti v tlaku nebo v tahu za ohybu. Vývrty také umožňují vizuální posouzení segregace, rovnoměrnosti zhutnění a odolnosti povrchu proti opotřebení. Pro převzetí se obvykle uplatňuje srážka z platby, pokud průměrná hustota klesne pod 96 procent, a vozovka může být odmítnuta, pokud hustota klesne pod 94 procent. Zkušební úsek postavený na začátku projektu stanoví vzor válcování a prokáže, že cílové hustoty lze dosahovat konzistentně.
- Jaká je role přísad v RCC?
- Přísady (SCM) hrají důležitou roli v návrhu směsi RCC, zejména pro zlepšení dlouhodobé pevnosti, trvanlivosti a hospodárnosti. Popílek (třída F nebo C) je nejčastěji používanou přísadou v RCC, typicky nahrazující 15 až 30 procent portlandského cementu hmotnostně. Jemně mletá granulovaná vysokopecní struska (GGBFS) se také používá v náhradě 25 až 50 procent. Křemičitý úlet je méně běžný kvůli nárokům na vodu u suché RCC směsi, ale lze jej použít v množství 5 až 10 procent pro vysoce pevnostní aplikace. SCM v RCC poskytují několik výhod: zlepšují zpracovatelnost suché směsi (zejména popílek díky svému kulovitému tvaru částic), snižují hydratační teplo, což je výhodné pro silné vrstvy a masivní RCC konstrukce, přispívají k dlouhodobému nárůstu pevnosti prostřednictvím pucolánové reakce, s nárůstem pevnosti o 20 až 40 procent mezi 28 a 90 dny, zjemňují pórovou strukturu, snižují propustnost a zlepšují mrazuvzdornost, snižují náklady na směs, protože SCM jsou obecně levnější než portlandský cement, a snižují uhlíkovou stopu vozovky. U projektu RCC na mezinárodním letišti v Portlandu byl použit puzzolán třídy F v náhradě přibližně 20 procent, který byl upřednostněn před třídou C kvůli svému rovnoměrnějšímu chemickému složení. RCC Pavement Council doporučuje, aby použití SCM bylo vyhodnoceno prostřednictvím zkušebních dávek a zkoušek, protože optimální míra náhrady závisí na místní dostupnosti materiálů, pevnostních požadavcích a podmínkách prostředí.
- Jaká je historie a vývoj RCC vozovky?
- Vozovka z válcovaného betonu byla poprvé vyvinuta v 70. letech 20. století pro kanadský dřevařský průmysl, který potřeboval levné, vysoce pevné vozovky pro velké třídírny dřeva schopné odolat pásovým vozidlům, obrovskému zatížení a únikům hydraulické kapaliny. Tyto rané aplikace prokázaly, že RCC lze rychle pokládat pomocí asfaltové pokládkové techniky a dosáhnout pevnosti potřebné pro těžké průmyslové zatížení. Technologie se rozšířila do Spojených států na počátku 80. let s ranými aplikacemi na lesních svážnicích, přístavních zařízeních a dřevařských dvorech v severozápadním Pacifiku. Mezníkový projekt proběhl v roce 1985 na mezinárodním letišti v Portlandu (PDX), kde se 8akrová odstavná plocha pro letadla stala první komerční letištní aplikací RCC ve Spojených státech. Projekt prokázal, že RCC může splnit povrchové tolerance FAA a poskytnout dlouhodobou trvanlivost při zatížení proudovými letadly. V roce 1988 bylo pro stanoviště těžké techniky ve Fort Drum v New Yorku postaveno přes 400 000 čtverečních yardů RCC vozovky, což představuje jednu z prvních významných vojenských aplikací. Americký armádní sbor inženýrů vyvinul UFGS 32 13 16.16, jednotnou specifikaci zařízení pro RCC vozovky, která zůstává standardem pro vojenské projekty RCC. V průběhu 90. let a 21. století se RCC rozšířil na městské ulice, dálniční krajnice, intermodální terminály a průmyslová zařízení. Byla založena Rada pro RCC vozovky (RCC Pavement Council) za účelem propagace technologie a vývoje průmyslových standardů. Výbor ACI 327 publikoval první komplexní příručku pro RCC vozovky (ACI 327R-14), aktualizovanou v roce 2024 jako ACI PRC-327-24. Dnes je RCC uznáván jako vyspělá technologie vozovek celosvětově, s aplikacemi ve více než 30 zemích.
- Jak RCC dosahuje mrazuvzdornosti bez provzdušnění?
- RCC dosahuje mrazuvzdornosti především prostřednictvím své husté matrice a velmi nízké propustnosti, nikoli prostřednictvím záměrně vneseného systému vzduchových pórů, jak je vyžadováno u konvenčního betonu. Zatímco provzdušňovací přísady nejsou účinné v suchých RCC směsích (Vebe časy kratší než 60 sekund brání správné tvorbě vzduchových bublin), ztvrdlý RCC má obsah dutin obvykle pod 4 až 5 procenty díky vysokému zhutňovacímu úsilí aplikovanému během výstavby. Nízký vodní součinitel (0,30 až 0,45) v kombinaci s hustou gradací kameniva vytváří pórovou strukturu s omezenou kapilární pórovitostí a velmi nízkou propojeností. Tato nízká propustnost omezuje vnikání vody, což je primární požadavek pro mrazuvzdornost. Výzkum Portland Cement Association a Amerického armádního sboru inženýrů ukázal, že dobře zhutněný RCC (nad 96 procent maximální suché hustoty) může dosáhnout přijatelné mrazuvzdornosti ve většině severoamerických klimatických podmínek. Pro náročná mrazová prostředí (více než 100 cyklů zmrazování a tání za rok) některé specifikace vyžadují zkoušení RCC směsí podle ASTM C666 (rychlé zmrazování a tání) s minimálním součinitelem trvanlivosti 80 procent po 300 cyklech. Pokud RCC toto kritérium nesplňuje, zahrnují zmírňující opatření použití vyššího obsahu cementových materiálů, nižšího obsahu vody nebo aplikaci diamantově broušeného povrchu k odhalení husté vnitřní matrice. RCC Pavement Council uvádí, že mnoho RCC vozovek postavených od 80. let v chladných klimatických podmínkách nadále dobře funguje bez provzdušnění.
- Jaká je role vysokohustotního finišeru při stavbě RCC?
- Vysokohustotní asfaltový finišer je nejdůležitější zařízení pro úspěšnou stavbu RCC. Na rozdíl od konvenčních asfaltových finišerů jsou vysokohustotní finišery vybaveny dusacími lištami, vibračními stěrkami a těžší konstrukcí, které poskytují významné předzhutnění RCC při jeho vytlačování. Dusací lišty pracují při frekvencích 800 až 2 000 zdvihů za minutu, narážejí do betonu a nutí částice kameniva do hustší konfigurace. Vibrační stěrka (typicky 2 000 až 3 500 vpm) dále zhutňuje materiál a vyrovnává povrch. Dohromady tyto systémy dosahují výstupní hustoty 90 až 92 procent maximální suché hustoty, což znamená, že finišer provádí většinu zhutňovací práce. Zbývající nárůst hustoty o 4 až 8 procent je dosažen vibračními a pneumatickými válci. Vysokohustotní finišery jsou obvykle pásové, aby poskytovaly stabilní trakci na povrchu RCC a zvládaly vyšší točivý moment potřebný pro pokládku tuhého materiálu. Jsou schopny pokládat RCC ve vrstvách tloušťky 4 až 10 palců (100 až 250 mm) v šířkách až 30 stop (9 m) při produkci 300 až 500 krychlových yardů za hodinu. Klíčové vlastnosti finišeru zahrnují: automatické řízení nivelety pomocí strunových nebo laserových systémů pro kontrolu povrchových tolerancí, proporcionální podávací systém pro zajištění rovnoměrného rozložení betonu v celé šířce pokládky, a rychle nastavitelné nástavce stěrky pro přizpůsobení různým šířkám pruhů. Použití konvenčního asfaltového finišeru (bez dusacích lišt) se nedoporučuje pro RCC vrstvy nad 6 palců, protože nižší předzhutnění vede k nadměrnému válcování, trhání povrchu a špatné jízdní kvalitě.
- Jak se navrhuje RCC vozovka z hlediska konstrukční kapacity?
- Návrh tloušťky RCC vozovky sleduje stejné základní principy jako návrh konvenční tuhé vozovky, přičemž jako primární konstrukční vstup slouží pevnost v tahu za ohybu (modul lomu) betonu. Pro dálniční aplikace se používá Guide for Design of Pavement Structures od American Association of State Highway and Transportation Officials (AASHTO) s úpravami pro RCC, které zohledňují absenci trnků a spoléhání na propojení kameniva pro přenos zatížení. Pro vojenské aplikace se tloušťka stanovuje podle UFC 3-250-01FA (Pavement Design for Roads, Streets, Walks, and Open Storage Areas), přičemž je povoleno snížení tloušťky o 10 procent, pokud jsou zajištěny příčné spáry v rozteči 30 až 40 stop. Pro letištní aplikace se používá FAA Advisory Circular 150/5320-6C (Airport Pavement Design and Evaluation), přičemž RCC je navrhován jako tuhá vozovka s použitím pevnosti betonu v tahu za ohybu a modulu reakce podloží (k-hodnota). Portland Cement Association (PCA) také vyvinula postupy návrhu tloušťky speciálně pro RCC vozovky, které obvykle vedou k tloušťkám o 10 až 15 procent větším než u konvenčních návrhů spárovaných betonových vozovek, aby zohlednily vyšší variabilitu materiálu a nižší účinnost přenosu zatížení u podélných pracovních spár. Typické návrhové pevnosti v tahu za ohybu pro RCC se pohybují od 550 do 800 psi (4 až 6 MPa) po 28 dnech, s pevnostmi v tlaku 4 000 až 8 000 psi (28 až 55 MPa). U projektu letiště PDX byla RCC vozovka navržena na pevnost v tahu za ohybu 700 psi pomocí metodiky FAA, což vedlo k tloušťce 14 palců na 4 palcích recyklovaného kamenivového podkladu, pro podporu letadel včetně B747, DC-10 a B727 s návrhovou životností 20 let.