Co je postřiková spojovací vrstva v konstrukci asfaltových vozovek?
Definice a účel postřikové spojovací vrstvy
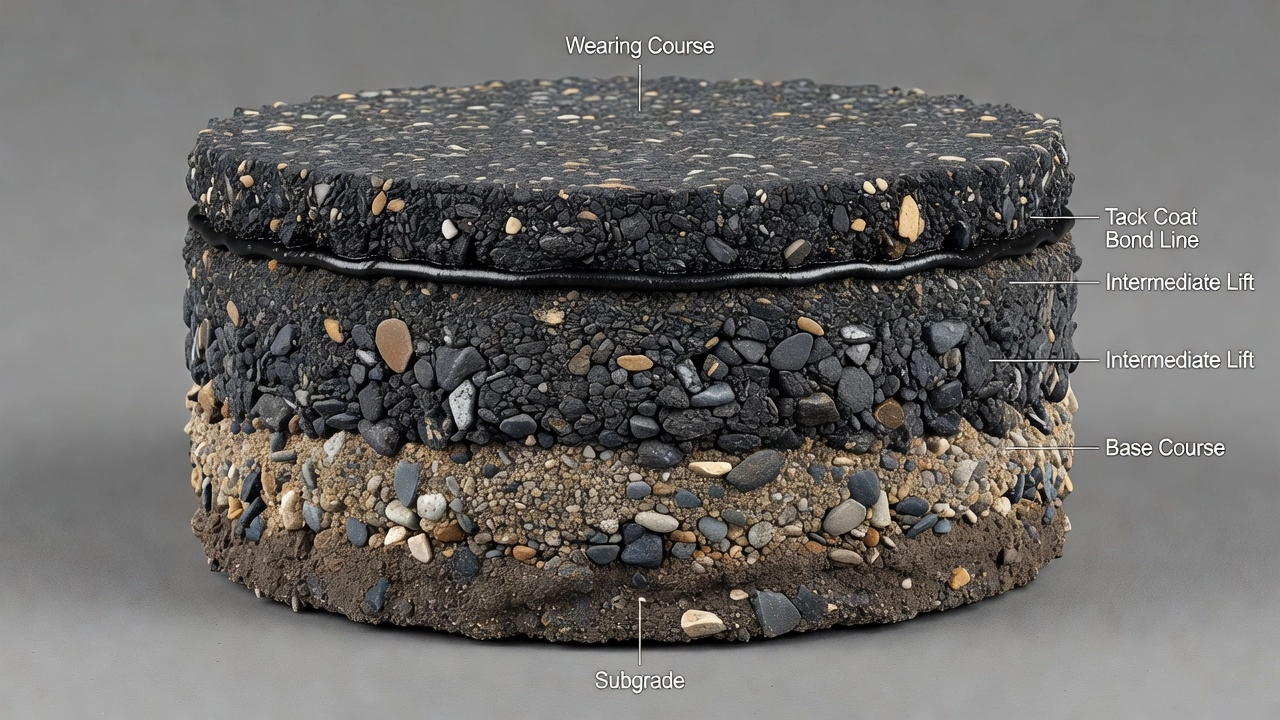
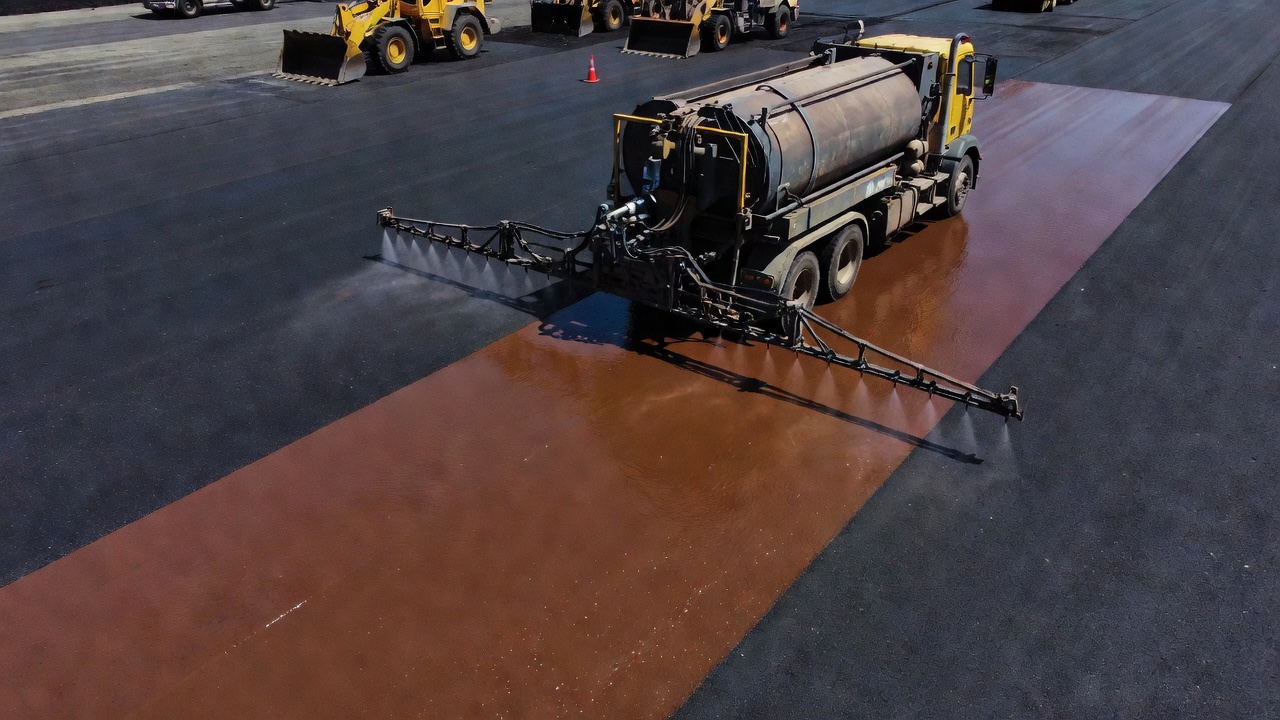
Postřiková spojovací vrstva je podle ASTM definována jako “aplikace bitumenového materiálu na stávající relativně neabsorbující povrch vozovky za účelem vytvoření důkladného spoje mezi starým a novým povrchem.” V praxi se jedná o lehký nástřik zředěné nebo neředěné asfaltové emulze aplikovaný na stávající asfaltovou vozovku, cementobetonovou vozovku nebo mezi po sobě jdoucí vrstvy nové asfaltové směsi (HMA) před položením další vrstvy. Spojovací vrstva funguje jako adhezivní rozhraní, které transformuje několik nezávislých vrstev vozovky do jediného monolitického konstrukčního celku.
Základním účelem spojovací vrstvy je přenos zatížení. Asfaltové konstrukce vozovek jsou navrženy za předpokladu, že všechny vrstvy spolupracují při distribuci dopravního zatížení v rámci systému vozovky. Při působení zatížení kol na povrch vozovky vznikají tahová a smyková napětí na spodní straně každé spojené vrstvy. Pokud vrstvy nejsou řádně spojeny, tato napětí nelze efektivně přenášet přes rozhraní. Vrstvy se chovají nezávisle, každá se ohýbá a pruží samostatně, nikoli jako součást jednotné konstrukce. Tento stav posouvá neutrální osu kompozitního průřezu, dramaticky zvyšuje tahové deformace na spodní straně každé nespojené vrstvy a urychluje únavové poškození.
Technický brief FHWA o osvědčených postupech pro spojovací vrstvy (FHWA-HIF-16-017) zdůrazňuje, že “klíčovou, ale někdy přehlíženou součástí asfaltové vozovky je pevnost spoje mezi vrstvami asfaltové vozovky.” Výzkum Roffeho a Chaignona prokázal, že pokud vozovka vykazuje žádné spojení mezi svými vrstvami, lze očekávat 60% ztrátu životnosti. Brown a Brunton uvedli, že žádné spojení způsobuje 75% snížení životnosti vozovky a při 70% pevnosti spoje 70% snížení životnosti. Nejvýrazněji King a May uvedli, že při pouhé 10% ztrátě spoje by se očekávalo 50% snížení únavové životnosti.
Spojovací vrstva plní kromě konstrukčního spojení také další účely. Utěsňuje stávající povrch vozovky proti pronikání vlhkosti mezi vrstvami, čímž zabraňuje migraci vody podél rozhraní a vzniku odlupování nebo vlhkostního poškození. Spojovací vrstva také chrání podkladovou vozovku před účinky stárnutí, zejména ve frézovaných úsecích, kde byla odstraněna ochranná obrusná vrstva, čímž se čerstvější asfalt vystavuje oxidaci.
Materiály pro spojovací vrstvu
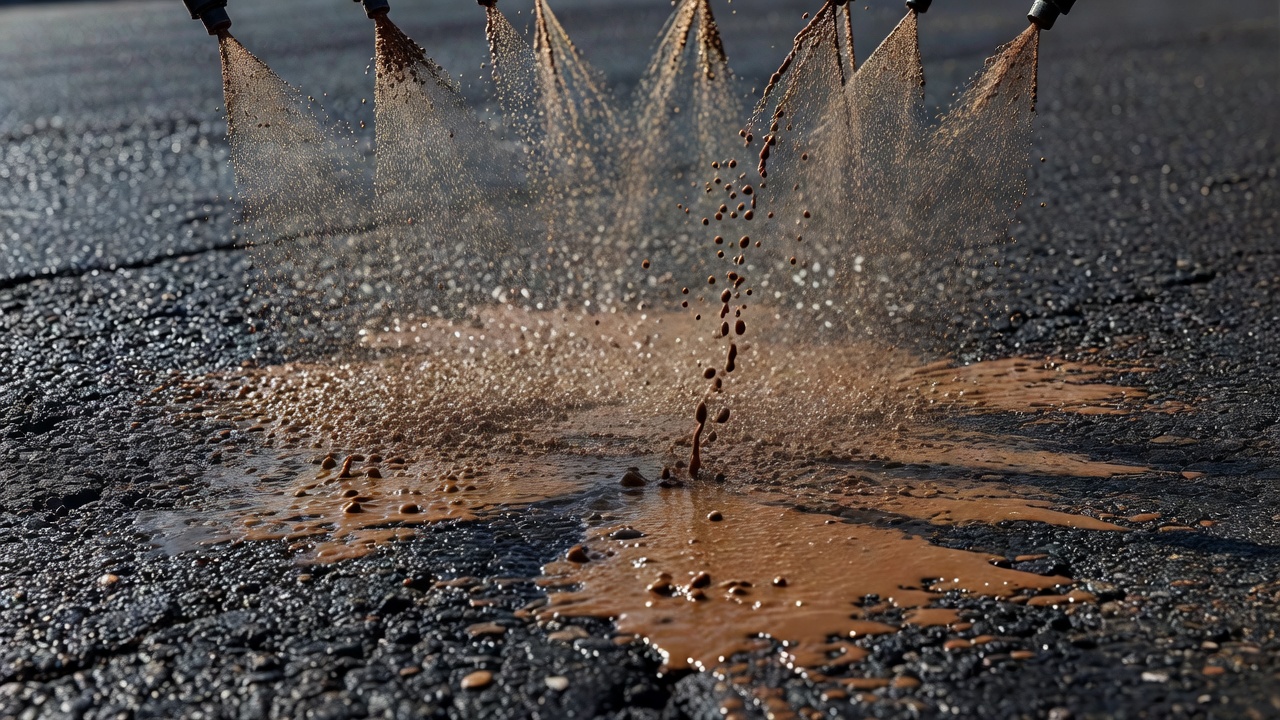
Naprostá většina dnešních aplikací spojovacích vrstev používá asfaltové emulze – směs asfaltového pojiva, vody a emulgačního činidla (povrchově aktivní látky nebo mýdla). Emulze existuje jako stabilní suspenze mikroskopických kapiček asfaltu ve vodě. Při nastříkání emulze a odpaření vody (proces “naředění”) se asfaltové kapičky spojí zpět do souvislého asfaltového filmu na povrchu vozovky.
Klasifikační systém emulzí
Asfaltové emulze se klasifikují podle dvou hlavních charakteristik: elektrického náboje (iontový typ) a rychlosti tuhnutí.
Iontový náboj: Aniontové emulze (SS-1, RS-1, MS-2) nesou na asfaltových kapičkách záporný náboj. Kationtové emulze (CSS-1, CRS-1, CQS-1) nesou kladný náboj, označený předponou “C”. Kationtové emulze jsou obecně preferovány ve vlhkých nebo pobřežních podmínkách, protože jsou méně citlivé na vlhkost a teplotu v době aplikace. Absence písmene “C” označuje aniontovou emulzi. Aniontové a kationtové emulze se nikdy nesmí míchat ani používat společně.
Rychlost tuhnutí: Klasifikace tuhnutí popisuje, jak rychle se asfaltové kapičky spojí a voda se oddělí. Kategorie jsou:
| Typ tuhnutí | Označení | Typická doba naředění (70 °F) | Min. zbytkový asfalt (%) | Ředitelná? |
|---|---|---|---|---|
| Pomalé tuhnutí | SS-1, SS-1h, CSS-1, CSS-1h | 60–240 minut | 57 (ASTM D977/D2397) | Ano (max. 1:1) |
| Rychlé tuhnutí | RS-1, RS-2, CRS-1, CRS-2 | 15–45 minut | 55–65 | Ne |
| Velmi rychlé tuhnutí | QS-1, QS-1h, CQS-1, CQS-1h | 10–30 minut | 57 | Ano |
| Vysoký vztlak | HFMS-2, HFMS-2h | 30–90 minut | 60–65 | Ne |
Pomalu tuhnoucí emulze (SS-1, SS-1h, CSS-1, CSS-1h) jsou nejpoužívanějšími materiály pro spojovací vrstvy ve Spojených státech. Obsahují minimálně 57 % zbytkového asfaltu hmotnostně a lze je ředit vodou (v poměru až 1:1) pro zlepšení rovnoměrnosti aplikace. Přípona “h” označuje, že byla v emulzi použita tvrdší (nižší penetrační třída) základní asfalt. Pomalu tuhnoucí emulze jsou oblíbené pro své vynikající aplikační vlastnosti a rovnoměrné pokrytí, ale trvá déle, než se naředí a vytvrdí, což je činí méně vhodnými pro noční práce, chladné počasí nebo krátká stavební okna.
Rychle tuhnoucí emulze (RS-1, RS-2, CRS-1, CRS-2) tuhnou výrazně rychleji než pomalu tuhnoucí typy díky vyšší koncentraci emulgačního činidla a odlišné chemii. RS-1 má minimálně 55 % zbytkového asfaltu, zatímco RS-2 má minimálně 63 % zbytku. CRS-2 (kationtová rychle tuhnoucí, vysoká viskozita) udržuje minimálně 65 % zbytku. Rychle tuhnoucí emulze nelze ředit vodou. Jejich vyšší viskozita ztěžuje dosažení rovnoměrného pokrytí a jsou náchylnější k nabírání na pneumatiky zařízení. Jsou preferovány pro noční pokládku a chladnější povětrnostní podmínky.
Velmi rychle tuhnoucí emulze (QS-1, CQS-1) byly původně vyvinuty pro aplikace drťových zálivek a mikrokoberců, ale stále častěji se používají jako spojovací vrstvy, zejména pro noční práce, chladné počasí a rychlé stavební harmonogramy. Obsahují přísadu, která urychluje dobu tuhnutí. Velmi rychle tuhnoucí emulze mají nižší viskozitu než rychle tuhnoucí typy a lze je ředit, což usnadňuje dosažení rovnoměrného pokrytí.
Polymerem modifikované asfaltové emulze (PMAE) obsahují polymerní přísady – buď předem smíchané s asfaltovým pojivem před emulgací, nebo přidané jako latex. Tyto polymery zvyšují elasticitu, soudržnost a teplotní citlivost zbytkového asfaltového filmu, čímž zlepšují pevnost spoje při vysokých i nízkých provozních teplotách. Produkty PMAE se označují písmenem “P” (např. SS-1hP, PMCRS-2, PMRS-2h). Stále častěji jsou specifikovány pro vysoce namáhané aplikace, jako jsou křižovatky, trasy těžké nákladní dopravy, letištní vozovky a aplikace s rozstřikovacím finišerem.
Bezkontaminační spojovací vrstva (NT/TT) je novější kategorií polymerem modifikované emulze navržené speciálně pro řešení problému kontaminace – nabírání a přenosu materiálu spojovací vrstvy na sousední povrchy vozovek prostřednictvím pneumatik stavebních zařízení. Bezkontaminační emulze používají tvrdší základní asfalty v kombinaci s polymerní modifikací k vytvoření zbytkového filmu, který, přestože stále poskytuje vynikající pevnost spoje, je méně lepivý na dotek a odolnější vůči nabírání při zatížení pneumatikami. Mnoho specifikací státních dopravních úřadů nyní zahrnuje označení NT nebo TT pro tyto produkty. Přestože neexistuje oficiální standardizace ASTM pro názvosloví bezkontaminačních spojovacích vrstev, termín “bezkontaminační” je v průmyslu široce srozumitelný.
Horké asfaltové pojivo
Horká pojiva výkonnostní třídy (PG) se také používají jako materiály pro spojovací vrstvy, zejména v jižních státech, pro noční pokládkové projekty a při instalaci geosyntetických mezivrstev vozovek. Na rozdíl od emulzí neobsahují horká asfaltová pojiva vodu, a proto nemají žádnou dobu naředění nebo tuhnutí – poskytují okamžité spojení po vychladnutí. Zvolená PG třída je obvykle stejná jako třída používaná v pokládané asfaltové směsi. Horká pojiva se aplikují při mnohem vyšších teplotách (300–350 °F) než emulze (120–180 °F). Jsou však méně tolerantní k povrchové vlhkosti, prachu nebo frézované struktuře, protože mají tendenci se srážet do kapek namísto smáčení povrchu. Při teplotách okolí nad 85 °F může být problematické také nabírání.
Ředěný asfalt (Cutback)
Ředěné asfalty (asfaltové pojivo rozpuštěné v ropných rozpouštědlech, jako je nafta nebo petrolej) se historicky používaly jako spojovací vrstvy, ale v současnosti se ve Spojených státech používají jen zřídka kvůli environmentálním obavám z odpařování rozpouštědel, relativně nízkému bodu vzplanutí představujícímu bezpečnostní rizika a výzkumu, který ukazuje, že ředěné asfalty dosahují nižší pevnosti spoje než emulze.
Dávkování a rovnoměrnost aplikace spojovací vrstvy
Dávkování spojovací vrstvy je jediným nejkritičtějším faktorem určujícím její výkon. Je nezbytné rozlišovat mezi třemi různými vyjádřeními dávkování: zbytkové dávkování asfaltu, dávkování neředěné emulze a dávkování ředěné emulze.
Zbytkové dávkování asfaltu
Zbytkový asfalt je množství asfaltového pojiva, které zůstane na povrchu vozovky po odpaření veškeré vody z emulze. Všechny specifikace by měly vyjadřovat cílové dávkování jako zbytkový asfalt. Asphalt Institute a zpráva NCHRP Report 712 poskytují následující doporučená zbytková dávkování podle stavu povrchu:
| Typ povrchu | Zbytkové dávkování (gal/yd²) | Dávkování neředěné emulze* (gal/yd²) | Dávkování ředěné 1:1* (gal/yd²) |
|---|---|---|---|
| Nový asfalt (čerstvě položený) | 0,02 – 0,05 | 0,03 – 0,07 | 0,06 – 0,14 |
| Stávající asfalt (zastaralý, zvětralý) | 0,04 – 0,07 | 0,06 – 0,11 | 0,12 – 0,22 |
| Frézovaný asfaltový povrch | 0,04 – 0,08 | 0,06 – 0,12 | 0,12 – 0,24 |
| Portlandský cementový beton | 0,03 – 0,05 | 0,05 – 0,08 | 0,10 – 0,16 |
*Předpokládá se emulze obsahující 67 % asfaltu, 33 % vody. Jedná se o přibližné hrubé dávkování, skutečné dávkování závisí na konkrétním obsahu zbytku emulze stanoveném destilační zkouškou.
Horní hranice každého rozmezí by měla být použita pro vozovky s větší drsností povrchu, větším opotřebením a zvětráním, otevřenou texturou povrchu a vyšším dopravním zatížením. Frézované povrchy vyžadují nejvyšší dávkování, protože frézování zvětšuje efektivní plochu povrchu vytvořením hrubé textury s odkrytým kamenivem.
Výpočet dávkování
Výpočet správného dávkování vyžaduje znalost obsahu zbytkového asfaltu v emulzi. Pokud specifikace vyžaduje 0,04 gal/yd² zbytku na stávajícím asfaltovém povrchu a emulze má 57% obsah zbytku, výpočet je následující:
- Dávkování neředěné emulze = Zbytkové dávkování / Podíl zbytku = 0,04 / 0,57 = 0,07 gal/yd²
Pokud se bude emulze ředit 1:1 vodou, ředěné dávkování je:
- Ředěné dávkování = Neředěné dávkování × (1 + poměr ředění) = 0,07 × 2,0 = 0,14 gal/yd² ředěné emulze
Směrnice Caltrans pro spojovací vrstvy (2024) poskytují odhadové tabulky, které zohledňují minimální procento zbytku. Pro emulzi RS-1 (minimálně 55 % zbytku) se minimální dávkování na stávající HMA vypočítá jako 0,03 (zbytkové dávkování) / 0,55 = 0,05 gal/yd² neředěné emulze a 0,07 / 0,55 = 0,11 gal/yd² pro frézovaný povrch.
Rovnoměrnost aplikace
Rovnoměrné rozložení spojovací vrstvy po celé ploše vozovky je nezbytné. Nerovnoměrná aplikace – často nazývaná “zebra tack” nebo “kukuřičné řádky” – vytváří střídající se pruhy silné a slabé spojovací vrstvy, které vytvářejí zóny s velmi rozdílnou pevností spoje. Silné pruhy mohou obsahovat dostatek pojiva k vytvoření namazané kluzné roviny, zatímco slabé pruhy mohou mít nedostatečné pojivo pro vytvoření smysluplného spoje.
Dosažení rovnoměrné aplikace vyžaduje:
- Správnou výšku rozdělovací lišty – Lišta musí být nastavena do správné výšky nad vozovkou, aby bylo dosaženo trojnásobného překrytí rozstřikových kuželů z každé trysky. Typická výška je 8–12 palců nad povrchem.
- Správnou velikost a úhel trysek – Všechny trysky musí být stejné velikosti, v dobrém stavu (ne opotřebované nebo částečně ucpání) a nastaveny ve správném úhlu (typicky 15–30 stupňů od svislice).
- Konstantní tlak čerpadla – Čerpadlo rozdělovače musí udržovat konstantní tlak po celou dobu aplikace. Kolísání tlaku způsobuje proměnlivé dávkování.
- Správnou kalibraci rozdělovače – Nákladní automobil s rozdělovačem musí být před každým projektem kalibrován, aby se ověřilo dávkování při specifikované rychlosti jízdy a nastavení čerpadla.
- Regulaci teploty – Teplota aplikace emulze musí být v rozmezí doporučeném výrobcem (typicky 120–180 °F pro pomalu tuhnoucí emulze, 125–185 °F pro rychle tuhnoucí).
Moderní rozdělovací nákladní automobily vybavené počítačovými systémy řízení průtoku mohou udržovat vysoce konzistentní dávkování při různých rychlostech jízdy. I to nejlepší zařízení však vyžaduje pravidelnou kalibraci a údržbu. Publikace NAPA QIP-128 doporučuje, aby byly rozdělovací nákladní automobily kontrolovány a kalibrovány na začátku každé pokládkové sezóny a vždy, když jsou vyměněny trysky nebo provedena údržba.
Naředění a vytvrzování emulze spojovací vrstvy
Naředění a vytvrzení emulzní spojovací vrstvy jsou dva odlišné procesy, které je třeba pochopit pro správné naplánování výstavby.
Naředění spojovací vrstvy je okamžik, kdy se voda začíná oddělovat od asfaltu v emulzi, což je viditelné jako změna barvy z hnědé na černou. V bodě naředění se asfaltové kapičky spojily dostatečně k vytvoření souvislého filmu, ale určité množství vody v filmu stále zůstává. Emulze ztratila svůj mléčně hnědý vzhled a stala se jednotně černou.
Ztuhnutí spojovací vrstvy (úplné vytvrzení) nastává, když se veškerá voda z emulze zcela odpaří a na povrchu vozovky zůstane pouze zbytkový asfaltový pojivový film. V tomto okamžiku je spojovací vrstva plně vytvrzená a připravená k přijetí překrytí.
Doba potřebná k naředění a ztuhnutí závisí na několika faktorech:
| Faktor | Vliv na dobu naředění/ztuhnutí |
|---|---|
| Teplota (vzduchu a vozovky) | Vyšší teplota urychluje naředění a ztuhnutí. Pod 50 °F se doba naředění dramaticky prodlužuje. |
| Vlhkost vzduchu | Vysoká vlhkost zpomaluje odpařování, prodlužuje dobu naředění i ztuhnutí. |
| Vítr | Vyšší rychlost větru urychluje odpařování, zkracuje dobu naředění a ztuhnutí. |
| Dávkování | Vyšší dávkování zvyšuje objem vody, která se musí odpařit, prodlužuje dobu ztuhnutí. |
| Ředění | Ředěné emulze obsahují více vody, vyžadují delší dobu ztuhnutí. |
| Typ emulze | RS (rychle tuhnoucí) tuhne rychleji než SS (pomalu tuhnoucí). Kationtové emulze obvykle tuhnou rychleji než aniontové. |
| Sluneční svit | Přímé sluneční záření ohřívá vozovku a urychluje odpařování. Zatažené podmínky proces zpomalují. |
V teplých letních podmínkách (85 °F+, nízká vlhkost, slunečno) pomalu tuhnoucí emulze obvykle naředí do 30–60 minut a ztuhnou do 2–4 hodin. Rychle tuhnoucí emulze mohou naředit za 15–30 minut za stejných podmínek. V chladném počasí (50–60 °F, zataženo, vysoká vlhkost) mohou pomalu tuhnoucí emulze vyžadovat 4–8 hodin nebo déle k úplnému naředění a úplné vytvrzení se může prodloužit na 24 hodin nebo více.
Výzkum USAF Civil Engineer School a NCAT zdůrazňuje, že překrytí se nesmí pokládat před úplným naředěním spojovací vrstvy. Pokládka HMA na nenaředěnou emulzi zachycuje vodu na rozhraní. Zachycená voda se mění na páru při teplotách pokládky HMA (300–320 °F), což vytváří vysokotlaké parní dutiny, které brání vzniku jakéhokoli spoje. Výsledkem je odpojené rozhraní, které selže při dopravním zatížení během několika měsíců.
Naopak ponechání spojovací vrstvy příliš dlouho před pokládkou překrytí – zejména v horkých, slunečných podmínkách – může způsobit, že zbytkový asfaltový film příliš ztuhne a zoxiduje, čímž se sníží jeho adhezní kapacita. Ideální okno pro pokládku překrytí je po úplném naředění emulze, ale před výrazným stárnutím zbytkového filmu. Většina specifikací vyžaduje, aby bylo překrytí položeno ve stejný pracovní den jako aplikace spojovací vrstvy.
Důsledky špatného spojení
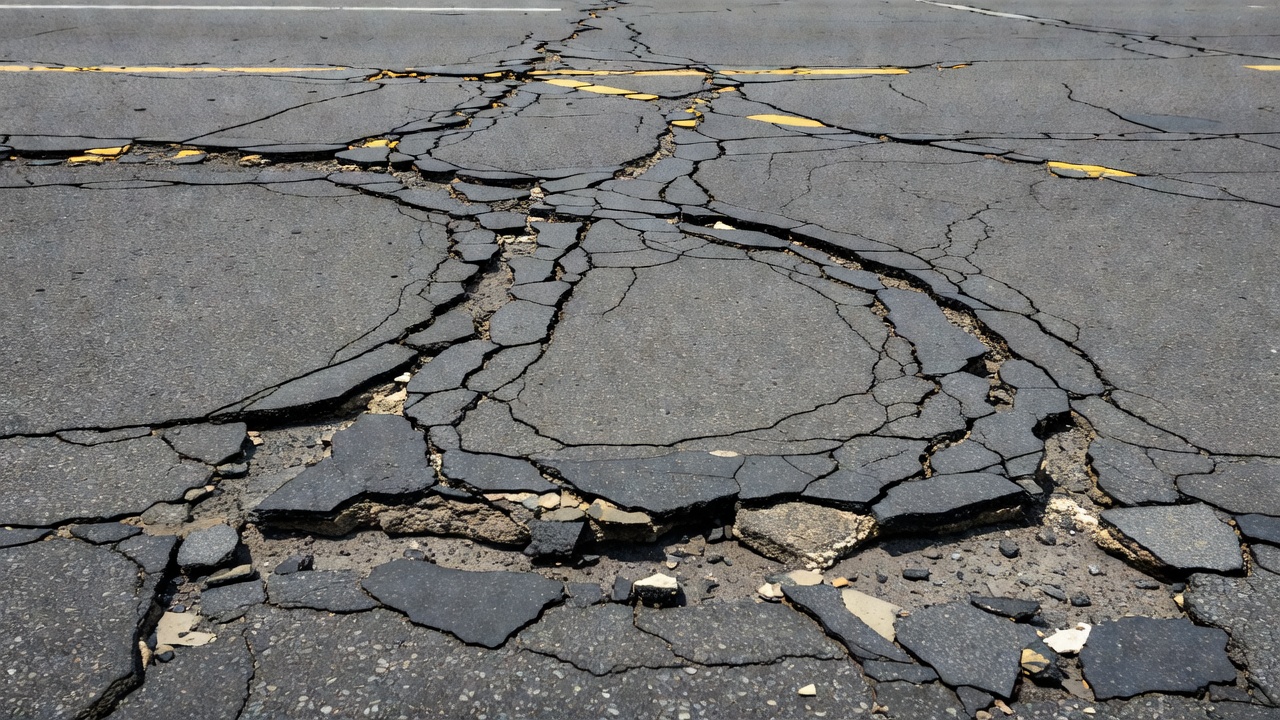
Selhání dosažení správného mezivrstvového spoje prostřednictvím adekvátní aplikace spojovací vrstvy vede k několika zřetelným a často progresivním mechanismům poškození vozovky. Tato selhání nejsou pouze kosmetická – dramaticky snižují životnost vozovky a mohou vytvářet bezpečnostní rizika, zejména na letištních drahách a rychlostních dálnicích.
Trhliny z prokluzu
Trhliny z prokluzu jsou nejviditelnějším a nejcharakterističtějším poškozením způsobeným nedostatečným spojením spojovací vrstvou. Tyto trhliny se objevují jako srpkovité nebo půlměsícovité trhliny v kolejích, typicky s otevřeným koncem srpku směřujícím ve směru dopravy. Trhliny z prokluzu jsou způsobeny horizontálními smykovými silami od brzdění, zrychlování nebo zatáčení vozidel působícími na povrchovou vrstvu, která není dostatečně spojena se spodní vrstvou. Překrytí klouže nebo se posouvá vůči podkladové vozovce, což vytváří tahová napětí na povrchu, která se projevují jako tyto charakteristické zakřivené trhliny.
Trhliny z prokluzu se nejčastěji vyskytují na:
- Křižovatkách a světelných signalizacích – kde je soustředěno brzdění a zrychlování
- Autobusových zastávkách a tranzitních pruzích – vysoké smykové zatížení od opakovaného brzdění
- Dotykových zónách letištních drah – vysoké dynamické smykové zatížení od přistávajících letadel
- Prudkých stoupáních – kde vozidla vyvíjejí vysoké trakční síly
- Zatáčkách a kruhových objezdech – kde působí boční smykové síly
Doporučení FAA a TxDOT konkrétně varují, že nadměrná spojovací vrstva může být stejně škodlivá jako nedostatečná. Příliš mnoho spojovací vrstvy vytváří namazanou kluznou rovinu mezi vrstvami, kde přebytečné asfaltové pojivo působí jako smyková rovina spíše než jako adhezivum. Zbytkový asfaltový film by měl být dostatečně tenký, aby umožnil kontakt kamenivo-na-kamenivo přes rozhraní, nikoli tak tlustý, že by se asfalt sám stal smykovou rovinou.
Delaminace
Delaminace nastává, když se celé sekce překrytí oddělují od podkladové vozovky na velkých plochách. Na rozdíl od trhlin z prokluzu, které jsou lokalizovány do smykových zón, může delaminace postihnout celé šířky jízdních pruhů nebo celé úseky vozovky. Delaminované oblasti mohou zůstat neporušené při lehkém provozu, ale katastrofálně selhávají pod těžkým zatížením, zejména když vlhkost pronikla do odpojeného rozhraní.
Delaminace je často zjistitelná:
- Dutým zvukem při poklepávání na povrch vozovky (dutý zvuk při průzkumu řetězovým tahem nebo kladívkem)
- Podélnými trhlinami v kolejích
- Okrajovým rozpadáním na okrajích vozovky, kde se překrytí odlupuje
- Tvorbou výtluků tam, kde se delaminované sekce vylomí pod dopravou
Předčasné únavové trhliny
Snad ekonomicky nejvýznamnějším důsledkem špatného spojení je dramatické snížení únavové životnosti vozovky. Když vrstvy vozovky působí nezávisle namísto jako monolitický celek, distribuce napětí v konstrukci vozovky se zásadně mění. Neutrální osa se posouvá a tahové deformace na spodní straně nespojené vrstvy se dramaticky zvyšují. Výzkum konzistentně ukazuje, že nespojené vrstvy vykazují tahové deformace 2–5krát vyšší než spojené vrstvy při stejném zatížení.
Willis a Timm zdokumentovali případovou studii na NCAT Test Track, kde byly dva konstrukčně identické úseky vozovky (N7 a N8) postaveny se stejnou tloušťkou a materiály. Sekce N8 utrpěla předčasné únavové selhání, protože došlo k delaminaci mezi vrstvami, zatímco spojená sekce N7 fungovala podle návrhu. Forenzní vyšetřování potvrdilo, že odpojení bylo jedinou příčinou předčasného selhání.
Technický brief FHWA shrnuje nákladové důsledky: náklady na spojovací vrstvu představují 0,1–0,2 % celkových nákladů projektu u novostaveb a 1,0–2,0 % u projektů frézování a překrytí. Náklady na opravu poruchy spoje vyžadující výměnu pouze horní vrstvy jsou však 30–100 % původních nákladů projektu. Spojovací vrstva je široce uznávána jako nejlevnější pojištění pro dlouhodobý výkon vozovky.
Vlhkostní poškození
Špatně spojené rozhraní poskytuje cestu pro horizontální migraci vody mezi vrstvami vozovky. Tato zachycená vlhkost urychluje odlupování (ztrátu adheze mezi asfaltovým pojivem a kamenivem v HMA), poškození mrazem a táním v chladnějších klimatických podmínkách a pumpování (vytlačování vody a jemného materiálu při dopravním zatížení). Přítomnost vody na rozhraní také snižuje efektivní pevnost spoje až o 50 %, čímž se zesiluje konstrukční nedostatek.
Inspekce spojovací vrstvy
Inspekce aplikace a stavu spojovací vrstvy je kritickou funkcí kontroly kvality, která by měla být prováděna v každé fázi stavebního procesu. Protokol inspekce zahrnuje ověření materiálů, zařízení, aplikace a stavu po aplikaci.
Inspekce před aplikací
Před zahájením aplikace spojovací vrstvy musí inspektor ověřit:
Stav povrchu – Stávající vozovka musí být čistá, suchá a prostá všech uvolněných materiálů, prachu, nečistot, oleje, mastnoty, vegetace a vlhkosti. Na frézovaných površích musí být všechny frézovací zbytky odstraněny mechanickým zametáním a v případě potřeby čištěním stlačeným vzduchem. Inspektor by měl provést jednoduchou zkoušku adheze: přitisknout kus lepicí pásky na povrch, pokud se na ni zachytí prach, povrch není dostatečně vyčištěn.
Certifikaci materiálu – Materiál spojovací vrstvy musí být doplněn certifikátem o analýze nebo certifikací výrobce potvrzující, že splňuje specifikovanou třídu a všechny platné požadavky ASTM nebo AASHTO. U emulzí by měl být ověřen obsah zbytkového asfaltu, Sayboltova viskozita, zkouška na sítě a vlastnosti zbytku z destilace.
Stav zařízení – Rozdělovací nákladní automobil musí být v dobrém provozním stavu se všemi tryskami čistými, správně dimenzovanými a správně nastavenými. Výška rozdělovací lišty musí být správně nastavena pro konkrétní konfiguraci trysek. Rozdělovač musí být kalibrován v požadovaném časovém rámci.
Povětrnostní podmínky – Teplota okolí, teplota vozovky, vlhkost, rychlost větru a předpověď počasí musí být v mezích specifikace. Většina specifikací vyžaduje minimální teploty okolí 40–50 °F (4–10 °C) a rostoucí, bez očekávaného deště do 24 hodin.
Řízení dopravy – Všechna nezbytná opatření pro řízení dopravy musí být zavedena na ochranu čerstvě ošetřeného povrchu před dopravou.
Inspekce během aplikace
Během aplikace musí inspektor monitorovat:
Teplotu aplikace – Ověřit, že teplota emulze je v rozmezí doporučeném výrobcem. Pro emulze SS-1 a CSS-1 je typická aplikační teplota 120–140 °F. Pro RS emulze 140–180 °F. Pro horká asfaltová pojiva 300–350 °F.
Ověření dávkování – Inspektor by měl ověřit dávkování: (1) kontrolou počítačového odečtu dávkování na rozdělovači, (2) provedením zkoušky pomocí nádobek (umístění řady předem zvážených pánví nebo papírových podložek přes vozovku, přejetí rozdělovačem a zvážení zachyceného materiálu), a (3) potvrzením rychlosti jízdy a nastavení čerpadla.
Rovnoměrnost pokrytí – Vizuálně zkontrolovat stříkaný povrch na pruhy, pásy, mezery, kaluže nebo jakékoli nerovnoměrné rozložení. Zebra tack musí být okamžitě opraven. Všechna místa vynechaná rozdělovačem by měla být aplikována ručně pomocí stříkací pistole.
Pokrytí okrajů a spár – Zajistit, aby podélné a příčné stavební spáry dostaly správné pokrytí. Svislé povrchy, jako jsou obrubníky, žlaby a stávající okraje vozovky, které budou v kontaktu s novou HMA, musí být také ošetřeny.
Inspekce po aplikaci
Po aplikaci a před položením překrytí musí inspektor potvrdit:
Potvrzení naředění emulze – Emulze musí být zcela naředěna (jednotná černá barva v celém rozsahu, žádné hnědé oblasti). Světle hnědé oblasti indikují nenaředěnou emulzi, která stále obsahuje vodu. Jednoduchý test: dotknout se ošetřeného povrchu papírovým ubrouskem – pokud na něm zůstane hnědý zbytek, emulze se nenaředila.
Stav spojovací vrstvy – Spojovací vrstva by měla být na dotek lepivá, ale ne tak mokrá, aby se přenášela na boty nebo pneumatiky. Pokud byla spojovací vrstva ponechána k vytvrzení po delší dobu a stala se suchou a nelepivou, může být zapotřebí dodatečná spojovací vrstva ve sníženém dávkování.
Doba od aplikace – Ověřit, že překrytí je pokládáno v přípustném časovém okně. Pokud uplynulo příliš mnoho času, zbytkový film mohl příliš zoxidovat na vytvoření adekvátního spoje.
Teplota spojovací vrstvy v době pokládky překrytí – V chladném počasí, pokud je spojovací vrstva na místě několik hodin a výrazně vychladla, by mělo být překrytí položeno rychle po spojovací vrstvě, aby teplo z HMA pomohlo znovu aktivovat spojení.
Specifikace spojovacích vrstev pro letištní vozovky
Specifikace FAA
Federální letecká správa (FAA) poskytuje komplexní specifikace pro spojovací vrstvy v AC 150/5370-10, Standardní specifikace pro výstavbu letišť. Relevantní položky pro spojovací vrstvu v letištní výstavbě jsou:
Položka P-603 – Emulgovaná asfaltová spojovací vrstva se vztahuje na aplikaci emulgované asfaltové spojovací vrstvy pro letištní vozovky. Klíčové požadavky zahrnují:
- Materiál – Emulgovaný asfalt odpovídající AASHTO M 140 (SS-1, SS-1h) nebo AASHTO M 208 (CSS-1, CSS-1h).
- Dávkování – Zbytková dávkování asfaltu podle standardů FAA: 0,05 až 0,15 gal/yd² ředěné emulze v závislosti na stavu povrchu. FAA zdůrazňuje, že dávkování by mělo být na nižší hranici pro husté, těsné povrchy a na vyšší hranici pro otevřené, texturované nebo frézované povrchy.
- Ředění – Emulze může být ředěna stejným objemem pitné vody, přičemž se voda přidává do emulze (nikdy naopak).
- Příprava povrchu – Stávající povrch musí být čistý, suchý a prostý všech uvolněných nebo cizích materiálů. Na stávajících asfaltových vozovkách určených k překrytí se doporučuje frézování nejméně 1,5 palce.
- Teplota aplikace – Minimální teplota aplikace 50 °F (10 °C) pro emulzi a rostoucí, s teplotou povrchu vozovky nad 60 °F (15 °C).
- Vytvrzování – Na ošetřený povrch není povolena žádná doprava, dokud se emulze zcela nenaředí. Překrytí musí být položeno dříve, než spojovací vrstva ztratí lepivost v důsledku dlouhodobého vystavení.
Položka P-401 – Živičné vozovky z obalovny rovněž zahrnuje ustanovení o spojovací vrstvě v rámci svých obecných stavebních požadavků. Nejnovější změny specifikace P-401 zdůrazňují, že spojovací vrstva je kritická pro dosažení adekvátního mezivrstvového spoje, zejména pro letištní vozovky vystavené vysokým tlakům v pneumatikách a dynamickým smykovým zatížením z leteckého provozu.
Normy ICAO
Mezinárodní organizace pro civilní letectví se zabývá aplikací spojovací vrstvy v kontextu výstavby a údržby letištních vozovek prostřednictvím:
ICAO Annex 14 – Letiště – Svazek I, Kapitola 10 stanovuje požadavek, aby letištní vozovky byly udržovány ve stavu, který nezhoršuje bezpečnost leteckého provozu. Správné mezivrstvové spojení prostřednictvím spojovací vrstvy je implicitní pro dosažení konstrukční integrity.
ICAO Aerodrome Design Manual (Doc 9157, Part 3 – Vozovky) – Tento dokument poskytuje pokyny pro navrhování a výstavbu pružných vozovek, včetně důležitosti správného spojení mezi vrstvami vozovky. Příručka odkazuje na normy FAA a ASTM pro materiály a aplikaci spojovacích vrstev.
ICAO Airport Services Manual (Doc 9137, Part 9 – Postupy údržby letišť) – Tato příručka se zabývá inspekcí a údržbou vozovek, včetně identifikace poškození souvisejících se spojením, jako jsou trhliny z prokluzu a delaminace při běžných prohlídkách stavu vozovky.
Specifické požadavky na letištní spojovací vrstvu
Letištní vozovky se liší od dálničních vozovek v několika kritických ohledech, které ovlivňují požadavky na spojovací vrstvu:
- Vyšší tlaky v pneumatikách – Letecké pneumatiky pracují při tlacích 100–250 psi, ve srovnání s 80–120 psi u nákladních pneumatik. Vyšší kontaktní tlaky generují odpovídajícím způsobem vyšší mezivrstvová smyková napětí.
- Soustředěná zatížení – Letadla vyvíjejí velmi vysoká zatížení na jednotlivá kola (až 50 000+ liber na pneumatiku hlavního podvozku), která koncentrují napětí na povrchu vozovky a na rozhraních vrstev.
- Dynamické zatížení – Náraz při přistání, brzdění při dojezdu a zatáčení na pojezdových drahách vytváří dynamické smykové síly na rozhraních vrstev.
- Odolnost vůči palivu a chemikáliím – Zbytkové pojivo ze spojovací vrstvy musí být odolné vůči leteckému palivu, hydraulické kapalině a odmrazovacím chemikáliím, které se mohou rozlít na povrch vozovky.
- Prevence cizích předmětů (FOD) – Jakékoli odpojení nebo delaminace vytváří riziko cizích předmětů (FOD) na drahách a pojezdových drahách. Uvolněné úlomky vozovky mohou být vtaženy do leteckých motorů nebo poškodit pneumatiky a konstrukce letadel.
FAA a ICAO požadují, aby operace se spojovacími vrstvami na letištních vozovkách byly prováděny se zvláštní pozorností věnovanou kontrole kvality a inspekci, vzhledem ke kritické povaze letištních vozovek z hlediska bezpečnosti.
Kontrola kvality a zkoušení
Zkoušení materiálů
Všechny materiály pro spojovací vrstvu musí být před použitím testovány k ověření shody s platnými normami ASTM nebo AASHTO. Klíčové zkoušky zahrnují:
Pro emulze:
- Zbytek destilací (ASTM D6998/D7497) – Stanovuje skutečný obsah zbytkového asfaltu. Minimálně 57 % pro třídy SS a CSS.
- Sayboltova Furol viskozita (ASTM D7496) – Měří viskozitu emulze při 77 °F (25 °C) nebo 122 °F (50 °C) v závislosti na třídě.
- Zkouška na sítě (ASTM D6933) – Stanovuje procento asfaltových částic zachycených na sítu č. 20 (850 μm). Maximálně 0,1 % zachycených.
- Zkouška náboje částic (ASTM D7402) – Potvrzuje, zda je emulze kationtová nebo aniontová.
- Skladovací stabilita (ASTM D6930) – 24hodinová zkouška stability k zajištění homogenity emulze během skladování.
Pro zbytek z destilace:
- Penetrace (ASTM D5) – Měří tvrdost zbytkového asfaltu. Pro SS-1h a CSS-1h je typická penetrace 40–90 dmm při 77 °F.
- Duktilita (ASTM D113) – Minimálně 40 cm při 77 °F pro většinu zbytků.
- Bod měknutí (ASTM D36) – Bod měknutí kroužek-kulička, typicky 115–140 °F.
- Rozpustnost (ASTM D2042) – Minimálně 97,5% rozpustnost v trichlorethylenu.
Kontrola kvality v terénu
Zkouška pomocí nádobek je nejběžnější terénní metodou pro ověření dávkování. Postup zahrnuje:
- Umístění řady předem zvážených papírových podložek nebo kovových pánví přes vozovku kolmo na dráhu rozdělovače.
- Přejetí rozdělovacího nákladního automobilu přes podložky při normální provozní rychlosti.
- Sběr podložek, jejich opětovné zvážení a výpočet dávkování na základě nárůstu hmotnosti a známé plochy každé podložky.
- Porovnání naměřeného dávkování se specifikovaným cílovým dávkováním. Odchylky větší než ±10 % by měly vyvolat nápravná opatření.
Nedestruktivní zkoušení spoje se stále častěji používá pro zajištění kvality. Mezi dostupné metody patří:
- AASHTO TP-114 – Zkouška mezivrstvové smykové pevnosti (ISS) – Přímá smyková zkouška prováděná na jádrech odebraných v terénu nebo laboratorně zhutněných vzorcích. Jádro se upevní do smykového přípravku s rozhraním vrstev zarovnaným se smykovou rovinou. Může být aplikováno normálové zatížení až 30 psi a smykové zatížení se zvyšuje konstantní rychlostí až do porušení. Hodnoty ISS 40 psi nebo vyšší jsou považovány za indikativní pro uspokojivou pevnost spoje.
- Torzní zkouška spoje – Jednodušší terénní zkouška, kde se kovová deska přilepí k povrchu vozovky pomocí materiálu spojovací vrstvy a měří se krouticí moment potřebný k usmýknutí spoje.
- Odtrhová adhezní zkouška – Kovový terč se přilepí k ošetřenému povrchu a měří se tahová síla potřebná k odtržení terče.
Četnost zkoušení
Národní asociace asfaltových vozovek (NAPA) doporučuje následující minimální četnosti zkoušení:
| Zkouška | Četnost |
|---|---|
| Zbytek emulze destilací | Jedna zkouška na zásilku emulze, minimálně týdně |
| Viskozita emulze | Jedna zkouška na 50 000 galonů |
| Dávkování (nádobky) | Denně, minimálně 3 zkoušky denně |
| Zkoušení ISS (AASHTO TP-114) | Jedna sada 3 jader na projekt nebo na 500 tun HMA |
| Ověření čistoty povrchu | Před každou aplikací spojovací vrstvy |
| Ověření doby naředění a tuhnutí | Každý den aplikace spojovací vrstvy |
Řešení běžných problémů se spojovací vrstvou
| Problém | Pravděpodobná příčina | Nápravné opatření |
|---|---|---|
| Emulze se nenaředila | Nízká teplota, vysoká vlhkost, nadměrné ředění, špatný typ emulze | Počkat na teplejší/sušší podmínky, použít RS emulzi, snížit poměr ředění |
| Zebra tack (pruhovaná aplikace) | Ucpané/opotřebované trysky, nesprávná výška lišty, nekonzistentní tlak čerpadla | Vyčistit/vyměnit trysky, upravit výšku lišty, překalibrovat rozdělovač |
| Nabírání na pneumatiky | Emulze není zcela naředěná, nadměrné dávkování, pomalu tuhnoucí emulze v teplém počasí | Umožnit úplné naředění před dopravou, snížit dávkování, použít bezkontaminační vrstvu |
| Smytí spojovací vrstvy deštěm | Nedostatečná doba naředění, déšť před ztuhnutím emulze, špatný typ emulze | Neaplikovat, když je předpovídán déšť, použít RS emulzi pro rychlejší naředění |
| Nízká pevnost spoje po pokládce | Kontaminace povrchu, nedostatečné dávkování, příliš stará/vytvrzená vrstva, voda zachycená na rozhraní | Důkladně vyčistit povrch, ověřit dávkování, položit HMA v optimálním okně, zajistit úplné naředění |
| Mastná místa prosakující překrytím | Nadměrné dávkování, lokální kaluže, nerovnoměrná aplikace | Snížit dávkování, zajistit rovnoměrnou aplikaci, ručně opravit kaluže |
| Srážení pojiva do kapek na povrchu | Povrchová vlhkost, studený povrch, nekompatibilní materiály | Zajistit suchý povrch a minimální teplotu, ověřit kompatibilitu materiálů |
Souhrn osvědčených postupů
Publikace Národní asociace asfaltových vozovek Quality Improvement Publication 128 (QIP-128) shrnuje osvědčené postupy pro emulzní spojovací vrstvy do následujících klíčových bodů:
Vždy používejte spojovací vrstvu mezi asfaltovými vrstvami. Náklady jsou zanedbatelné (0,1–2,0 % nákladů projektu) ve srovnání s náklady na opravu poruch spoje (30–100 % původních nákladů projektu).
Specifikujte a ověřujte zbytkové dávkování asfaltu, nikoli dávkování emulze. Zbytkový asfalt je to, co zůstává k zajištění spoje po odpaření vody.
Vyberte vhodný typ emulze pro dané podmínky. Používejte pomalu tuhnoucí emulze pro příznivé počasí, rychle tuhnoucí nebo velmi rychle tuhnoucí emulze pro chladné počasí, noční práce nebo krátká stavební okna. Používejte bezkontaminační vrstvu tam, kde je problémem nabírání stavební dopravou.
Řeďte v terminálu, nikoli v rozdělovači. Ředění na stavbě je obtížné přesně kontrolovat. Pokud je ředění nutné, nechte ho provést dodavatelem emulze, který může přesně kontrolovat poměr.
Aplikujte správné dávkování pro daný stav povrchu. Frézované povrchy vyžadují nejvyšší dávkování (0,04–0,08 gal/yd² zbytku). Nový asfalt vyžaduje nejnižší (0,02–0,05 gal/yd² zbytku).
Zajistěte rovnoměrnou aplikaci. Vzory zebra tack indikují špatnou kvalitu aplikace, která povede k proměnlivé pevnosti spoje. Udržujte rozdělovací zařízení v řádném stavu a ověřujte kalibraci.
Umožněte úplné naředění před pokládkou překrytí. Nikdy nepokládejte na nenaředěnou emulzi. Potvrďte úplné naředění vizuální kontrolou (jednotná černá barva) před povolením pokládky HMA.
Položte překrytí ve stejný pracovní den. Dlouhodobé vystavení způsobuje oxidaci zbytkového filmu a ztrátu adhezní kapacity. Pokud spojovací vrstva ztratí lepivost, aplikujte čerstvou lehkou vrstvu.
Udržujte povrch čistý. Spoj je jen tak pevný jako rozhraní. Jakýkoli prach, nečistoty, vlhkost nebo nečistoty na rozhraní naruší spojení bez ohledu na kvalitu spojovací vrstvy.
Provádějte zkoušky kontroly kvality. Používejte zkoušky s nádobkami k ověření dávkování a zvažte zkoušení mezivrstvové smykové pevnosti podle AASHTO TP-114 pro kritické projekty.
Často kladené otázky
- Jaký je rozdíl mezi spojovací vrstvou a penetrační vrstvou?
- Spojovací vrstva se aplikuje mezi vrstvy asfaltové vozovky nebo mezi stávající vozovku a nové překrytí za účelem vzájemného spojení vrstev. Penetrační vrstva se naopak aplikuje na neošetřený kamenitý podklad před položením první asfaltové vrstvy. Penetrační vrstva proniká do kamenitého podkladu, obaluje a spojuje volné částice, zpevňuje povrch a utěsňuje kapilární dutiny. Spojovací vrstva neproniká – zůstává na povrchu jako tenký adhezivní film.
- Jak dlouho trvá, než se spojovací vrstva naředí a vytvrdí?
- Doba naředění emulze spojovací vrstvy se pohybuje od 15 minut do několika hodin v závislosti na typu emulze, dávkování, teplotě, vlhkosti a větru. Rychle tuhnoucí emulze (RS-1, CRS-2) tuhnou rychleji – obvykle 15–45 minut v teplých podmínkách. Pomalu tuhnoucí emulze (SS-1, CSS-1) mohou trvat 1–4 hodiny. Úplné vytvrzení (úplné odpaření vody) může trvat 2–24 hodin. Vyšší teploty urychlují vytvrzování, zatímco vysoká vlhkost a nízké teploty ho zpomalují. Překrytí by se nemělo pokládat, dokud se emulze zcela nenaředí – dokud nemá jednotnou černou barvu bez hnědých míst.
- Co se stane, když se aplikuje příliš mnoho spojovací vrstvy?
- Nadměrné dávkování spojovací vrstvy vytváří namazanou kluznou rovinu mezi vrstvami vozovky namísto spojeného rozhraní. Přebytečné asfaltové pojivo působí jako lubrikant při smykovém namáhání od dopravy, což způsobuje klouzání překrytí vůči spodní vrstvě. To se projevuje jako srpkovité trhliny z prokluzu, zejména v brzdných a akceleračních zónách. Nadměrná spojovací vrstva může také prosakovat skrz nové překrytí a vytvářet mastná místa na povrchu, která snižují tření a představují bezpečnostní riziko. Zbytkové dávkování by nikdy nemělo překročit 0,08 galonu na čtvereční yard na žádném povrchu.
- Je spojovací vrstva vždy nutná mezi asfaltovými vrstvami?
- Ačkoli některé výzkumy ukázaly, že lze dosáhnout adekvátní pevnosti spoje i bez spojovací vrstvy, pokud se čerstvá asfaltová vrstva pokládá do 2–3 dnů od předchozí vrstvy, převaha průmyslových doporučení od FHWA, AASHTO, NAPA a FAA doporučuje vždy používat spojovací vrstvu mezi vrstvami. Náklady na spojovací vrstvu činí 0,1–2,0 % celkových nákladů projektu, ale oprava poruchy spoje stojí 30–100 % původních nákladů projektu. Spojovací vrstva je považována za levné pojištění výkonnosti vozovky.
- Jaké jsou různé typy materiálů pro spojovací vrstvu?
- Nejběžnějšími materiály pro spojovací vrstvu jsou pomalu tuhnoucí emulze (SS-1, SS-1h, CSS-1, CSS-1h), které obsahují minimálně 57 % zbytkového asfaltu. Rychle tuhnoucí emulze (RS-1, RS-2, CRS-1, CRS-2) mají kratší dobu tuhnutí, vhodné pro noční práce. Rychle tuhnoucí emulze (QS-1, CQS-1) se používají pro rychlou výstavbu. Bezkontaminační (NT/TT) emulze jsou modifikované polymerem s tvrdšími základními asfalty, které odolávají nabírání na pneumatiky. Emulze modifikované polymerem (SS-1hP, PMCRS-2) poskytují zvýšenou pevnost spoje. Horká asfaltová pojiva (PG třídy) se používají pro geosyntetické mezivrstvy a noční pokládku.
- Jak se vypočítá správné dávkování spojovací vrstvy?
- Dávkování se specifikuje jako zbytkový asfalt – množství asfaltového pojiva, které zůstane po odpaření vody z emulze. Například specifikace požadující 0,04 gal/yd² zbytku na frézovaném povrchu znamená, že dodavatel musí aplikovat dostatek emulze, aby zanechal 0,04 gal/yd² asfaltového pojiva. Protože emulze SS-1 obsahuje přibližně 57 % zbytkového asfaltu, neředěné dávkování by bylo 0,04 / 0,57 = 0,07 gal/yd². Při ředění 1:1 vodou se dávkování zvýší na 0,07 × 2 = 0,14 gal/yd² ředěné emulze. Asphalt Institute poskytuje doporučená dávkování podle typu povrchu.
- Co je bezkontaminační spojovací vrstva?
- Bezkontaminační spojovací vrstva je polymerem modifikovaná asfaltová emulze formulovaná s tvrdším základním asfaltem, který snižuje lepivost zbytkového filmu. Běžné emulze mohou být nabírány pneumatikami stavebních vozidel a přenášeny na sousední povrchy vozovek, což vytváří problémy s kontaminací. Bezkontaminační emulze jsou navrženy tak, aby měly vyšší bod měknutí a rychleji získávaly pevnost, což umožňuje nákladním automobilům a finišerům přejíždět po ošetřeném povrchu krátce po aplikaci, aniž by materiál nabíraly. Mnoho státních dopravních úřadů nyní specifikuje NT nebo TT emulze pro projekty s těžkou stavební dopravou.
- Co je zkouška mezivrstvové smykové pevnosti AASHTO TP-114?
- AASHTO TP-114 je standardní zkušební metoda pro stanovení mezivrstvové smykové pevnosti (ISS) vrstev asfaltové vozovky spojených spojovací vrstvou. Zkouška používá smykové přípravky k aplikaci přímého smykového zatížení na vzorek jádra vozovky na rozhraní vrstev, zatímco je aplikováno normálové zatížení. Smyková síla se zvyšuje konstantní rychlostí až do porušení na spojovací linii. Výzkum ukázal, že hodnoty ISS 40 psi nebo vyšší jsou vyžadovány pro uspokojivý výkon vozovky. Zkoušku lze provádět na jádrech odebraných v terénu nebo na laboratorně zhutněných vzorcích a používá se pro zajištění kvality, hodnocení produktů a forenzní analýzu poruch spojů.
- Jaká příprava povrchu je nutná před aplikací spojovací vrstvy?
- Stávající povrch vozovky musí být čistý, suchý a prostý všech uvolněných materiálů, prachu, nečistot, oleje, mastnoty a vegetace. Na stávajících vozovkách se doporučuje frézování, protože odstraňuje zvětralý povrchový materiál, zlepšuje nerovnosti nivelety a zvyšuje povrch pro spojení. Po frézování musí být povrch důkladně vyčištěn mechanickým zametáním a/nebo stlačeným vzduchem, aby se odstranily všechny frézovací jemné částice a nečistoty. Na nových asfaltových površích je obvykle nutné pouze lehké zametání. Na Portlandském cementovém betonu musí být povrch čistý a může vyžadovat tryskání nebo frézování k odstranění vytvrzovacích hmot nebo povrchových nečistot.
- Lze spojovací vrstvu aplikovat za vlhkého nebo studeného počasí?
- Spojovací vrstva by se neměla aplikovat za vlhkého počasí, když hrozí déšť, nebo když je povrch vozovky vlhký či má stojící vodu. Voda na povrchu brání správnému smáčení a spojení emulze s vozovkou. Studené počasí také ovlivňuje výkon spojovací vrstvy. Většina specifikací vyžaduje minimální teplotu okolí 40–50 °F (4–10 °C) a rostoucí. Rychle tuhnoucí emulze jsou preferovány pro aplikace v chladnějším počasí. Pomalu tuhnoucí emulze se nedoporučují pod 60 °F (15 °C). Horká asfaltová pojiva lze použít v chladnějších podmínkách, protože nespoléhají na odpařování vody pro vytvrzování.