Was ist Wirbelstromprüfung (ET)?
Wirbelstromprüfung für Oberflächen- und oberflächennahe Fehler
Prinzip der Wirbelstromprüfung
Elektromagnetische Induktion
Die Wirbelstromprüfung basiert auf dem Faradayschen Induktionsgesetz. Wenn ein Wechselstrom (AC) durch eine Sondenspule fließt, erzeugt er ein zeitlich veränderliches primäres Magnetfeld um und vor der Spule. Wenn diese Spule in unmittelbare Nähe – typischerweise innerhalb weniger Millimeter – eines elektrisch leitfähigen Prüfmaterials gebracht wird, durchdringt das fluktuierende Magnetfeld das Material und induziert zirkulierende elektrische Ströme im Leiter. Diese induzierten Ströme werden Wirbelströme genannt (auch als Foucault-Ströme bekannt, benannt nach dem französischen Physiker Jean Bernard Léon Foucault, der sie 1851 entdeckte).
Das Faradaysche Gesetz besagt, dass die induzierte elektromotorische Kraft (ε) in jedem geschlossenen Stromkreis gleich der negativen zeitlichen Änderungsrate des magnetischen Flusses (ΦB) durch den Stromkreis ist:
ε = −dΦB/dt
Die Lenzsche Regel bestimmt die Richtung der induzierten Ströme: Die Wirbelströme fließen in einer solchen Richtung, dass sie ein sekundäres Magnetfeld erzeugen, das der ursprünglichen Änderung des primären Magnetfelds entgegenwirkt. Diese Gegenwirkung ist der grundlegende Mechanismus, der die Detektion ermöglicht – das Sekundärfeld stört das Primärfeld und verändert die elektrische Impedanz der Sondenspule. Das Gerät misst diese Impedanzänderung und korreliert sie mit Materialeigenschaften und Fehlern.
Die Wirbelströme fließen in geschlossenen Schleifen innerhalb des Leiters, typischerweise in Ebenen senkrecht zur Richtung des magnetischen Flusses. Ihre Verteilung ist nicht gleichmäßig – sie sind an der der Sonde am nächsten gelegenen Oberfläche am stärksten und nehmen mit der Tiefe schnell ab. Ihre Stärke hängt von der Leitfähigkeit des Materials (wie leicht sich Elektronen bewegen können), der magnetischen Permeabilität (der Fähigkeit des Materials, die Magnetfeldbildung zu unterstützen), der Prüffrequenz und dem Sonden-zu-Teile-Abstand (Abhebung) ab.
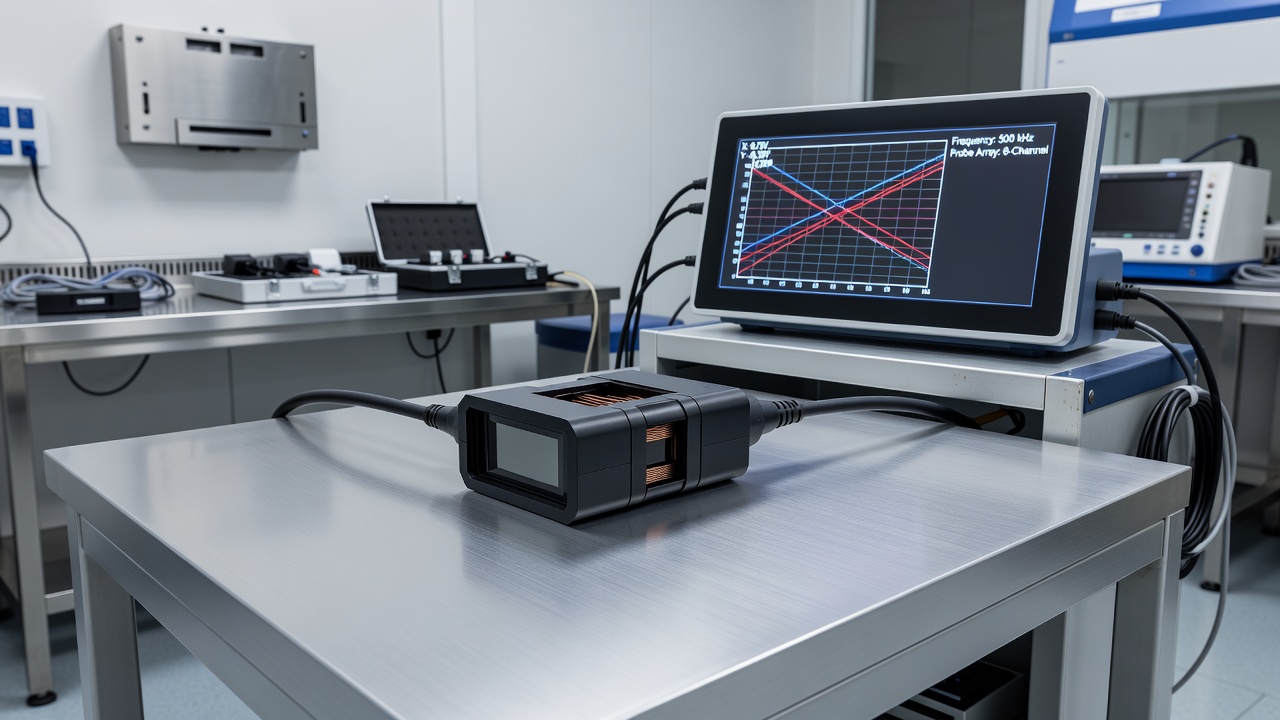
Impedanzänderungstheorie
Die Sondenspule wird durch ihre komplexe Impedanz Z₀ in Luft (entfernt von leitfähigem Material) charakterisiert:
Z₀ = R₀ + jX₀ = R₀ + j·2πf·L₀
Wobei R₀ die resistive Komponente ist, die die Leistungsdissipation in den Spulenwicklungen darstellt, X₀ die reaktive (induktive) Komponente proportional zur Frequenz f und der Spuleninduktivität L₀ ist, und j die imaginäre Einheit ist.
Wenn die Spule in die Nähe eines leitfähigen Prüfmaterials gebracht wird, treten zwei gleichzeitige Änderungen auf:
Widerstand erhöht sich (R↑): Die im Prüfmaterial induzierten Wirbelströme dissipieren Energie durch Joulesche Wärme (I²R-Verluste), was als zusätzliche resistive Belastung der Spule erscheint. Das Gerät misst eine Erhöhung des effektiven Widerstands.
Induktiver Blindwiderstand verringert sich (X↓): Das sekundäre Magnetfeld der Wirbelströme wirkt dem Primärfeld entgegen und reduziert den magnetischen Nettofluss, der die Spule durchsetzt. Dies verringert die effektive Induktivität und damit den induktiven Blindwiderstand.
Die neue Impedanz Zc = Rc + jXc wird relativ zum Luftpunkt gemessen. Diese Impedanzänderung wird auf der normierten Impedanzebene visualisiert, einem grundlegenden Anzeigewerkzeug in der Wirbelstrominstrumentierung. Die normierten Werte werden wie folgt berechnet:
Rcn = (Rc − R₀) / X₀
Xcn = Xc / X₀
Am Luftpunkt (kein Prüfstück vorhanden): Rcn = 0 und Xcn = 1. Wenn sich ein leitfähiges Material nähert, bewegt sich der Impedanzpunkt entlang charakteristischer Betriebskurven, die eine Funktion der Materialeigenschaften (Leitfähigkeit, Permeabilität, Abhebung, Dicke und Vorhandensein von Fehlern) sind. Die Winkelabweichung zwischen verschiedenen Variablen (Abhebung gegenüber Leitfähigkeit gegenüber Rissen) auf der Impedanzebene ermöglicht die Phasendiskriminierung – die elektronische Rotation der Anzeige, um das Signal der interessierenden Variablen zu maximieren, während Störsignale unterdrückt werden.
Das normierte Impedanzebenendiagramm ist ein kritisches Analyseinstrument. Für nicht-ferromagnetische Materialien (μr = 1) bilden die Impedanzkurven eine Familie von halbkreisförmigen Bögen, wobei zunehmende Leitfähigkeit den Punkt im Uhrzeigersinn entlang der Kurve bewegt. Die Abhebung erzeugt eine ausgeprägte Kurve, die den Impedanzpunkt entlang einer Bahn, die sich winkelmäßig von der Leitfähigkeitsbahn unterscheidet, zum Luftpunkt hin bewegt. Diese Winkelabweichung – typischerweise 30° bis 60° für die meisten Materialien – ermöglicht es dem Gerät, Abhebungseffekte von Leitfähigkeits- oder Rissanzeigen durch elektronische Phasendrehung zu trennen.
Skin-Effekt (Eindringtiefe)
Eines der kritischsten physikalischen Prinzipien, das die Wirbelstromprüfung bestimmt, ist der Skin-Effekt – die Tendenz von Wechselströmen, sich nahe der Oberfläche eines Leiters zu konzentrieren. Wirbelströme sind an der Oberfläche am stärksten und nehmen exponentiell mit der Tiefe im Material ab. Die standardmäßige Eindringtiefe (δ) ist definiert als die Tiefe, bei der die Wirbelstromdichte auf etwa 37 % (1/e) ihres Wertes an der Oberfläche abfällt.
Die allgemeine Formel für die standardmäßige Eindringtiefe lautet:
δ = 1 / √(π·f·μ₀·μr·σ)
Die vereinfachte praktische Formel, die üblicherweise in der ZfP verwendet wird (mit δ in mm, σ in mS/m, f in Hz):
δ = 503 / √(μr·σ·f)
Wobei δ die standardmäßige Eindringtiefe (mm), f die Prüffrequenz (Hz), μ₀ die magnetische Feldkonstante (4π × 10⁻⁷ H/m), μr die relative magnetische Permeabilität (1 für nicht-ferromagnetische Materialien) und σ die elektrische Leitfähigkeit (mS/m) ist.
Praktische Eindringtiefenwerte für gängige technische Materialien:
| Material | Leitfähigkeit (%IACS) | μr | Frequenz | δ (ca.) |
|---|---|---|---|---|
| Aluminium 2024 | 30 % | 1 | 100 kHz | ~0,9 mm |
| Aluminium 2024 | 30 % | 1 | 1 MHz | ~0,3 mm |
| Kupfer (weichgeglüht) | 100 % | 1 | 100 kHz | ~0,5 mm |
| Kohlenstoffstahl | ~10 % | ~100 | 100 kHz | ~0,05 mm |
| Edelstahl 304 | ~2,5 % | 1 | 100 kHz | ~3,2 mm |
| Titan 6Al-4V | ~1 % | 1 | 1 MHz | ~1,6 mm |
| Nickellegierung 718 | ~1,2 % | 1 | 2 MHz | ~0,9 mm |
Wichtige praktische Auswirkungen der Eindringtiefe:
- Bei Tiefe 2δ: Wirbelstromdichte ≈ 14 % des Oberflächenwerts – gilt als praktische Nachweisgrenze
- Bei Tiefe 4δ: Wirbelstromdichte ≈ 2 % des Oberflächenwerts – im Wesentlichen nicht nachweisbar
- Ein Fehler sollte eine Länge von mindestens etwa 1δ in Richtung des Wirbelstromflusses haben, um zuverlässig nachweisbar zu sein
- Niedrigere Frequenz = tiefere Penetration, aber geringere Empfindlichkeit gegenüber kleinen Oberflächenfehlern
- Höhere Frequenz = geringere Penetration, aber maximale Empfindlichkeit gegenüber kleinen Oberflächenfehlern
- Leitfähigkeitseffekt: Materialien mit höherer Leitfähigkeit (Kupfer, Aluminium) erzeugen stärkere Wirbelströme, haben aber bei einer gegebenen Frequenz auch eine geringere Eindringtiefe
- Permeabilitätseffekt: Ferromagnetische Materialien (Kohlenstoffstahl, Eisen) haben aufgrund von μr-Werten von 100–1000+ extrem geringe Eindringtiefen, was für jede nutzbare Penetration magnetische Sättigung oder höhere Frequenzen erfordert
Sondentypen
Absolutsonden
Absolutsonden verwenden eine einzelne Spule, die sowohl als Erreger (Erzeugung des primären Magnetfelds) als auch als Empfänger (Erkennung von Impedanzänderungen) dient. Die Spule wird in Kontakt mit oder neben dem Prüfteil platziert, und ihre Impedanz wird kontinuierlich mit einem Referenzwert (entweder im Gerät gespeichert oder in Luft gemessen) verglichen.
Vorteile: Einfacher Aufbau und niedrige Kosten machen Absolutsonden zur wirtschaftlichsten Wahl. Sie können absolute Materialeigenschaften einschließlich Leitfähigkeit, Permeabilität und Härte messen – was eine quantitative Materialcharakterisierung ermöglicht. Sie sind sowohl gegenüber allmählichen als auch abrupten Änderungen empfindlich, was sie für die Leitfähigkeitssortierung und Beschichtungsdickenmessung nützlich macht. Abgeschirmte Varianten (mit Ferritringkonzentratoren) bieten verbesserte Kanten- und Risserkennungsfähigkeit.
Nachteile: Absolutsonden sind empfindlich gegenüber Abhebungsvariationen (Änderungen des Sonden-zu-Teile-Abstands), die große Signale erzeugen können, die die Fehlererkennung beeinträchtigen. Sie haben keine automatische Aufhebung langsam veränderlicher Signale – Temperaturdrift und allmähliche Leitfähigkeitsänderungen verursachen eine Grundliniendrift. Unabgeschirmte Absolutsonden zeigen große Kanteneffekte in der Nähe von Teilgrenzen. Scanrauschen kann kleine Fehleranzeigen überdecken.
Typische Konfigurationen: Oberflächen-Bleistiftsonden mit 1,5–5 mm Spulendurchmesser für lokalisierte Inspektion, Umfassungsspulen, die zylindrische Teile (Stangen, Rohre, Drähte) umschließen, und abgeschirmte Absolutsonden mit Ferritringkonstruktion, die das Magnetfeld konzentriert und fokussiert, um die räumliche Auflösung zu verbessern.
Differenzsonden
Differenzsonden bestehen aus zwei identischen Spulen, die nebeneinander oder koaxial (oft in einer Achter- oder Rücken-an-Rücken-D-Konfiguration) gewickelt und in Reihe mit entgegengesetzten Wicklungsrichtungen geschaltet sind. Die beiden Spulen werden nebeneinander auf der Prüfoberfläche platziert. Signale, die beide Spulen gleichermaßen beeinflussen – wie gleichmäßige Abhebung, langsame Leitfähigkeitsänderungen oder Temperaturdrift – werden aufgehoben, da die gegenläufig gewickelten Spulen entgegengesetzte Signale erzeugen, die sich zu null summieren. Nur Unterschiede zwischen den beiden Spulenantworten erzeugen ein Nettosignal.
Vorteile: Hervorragende Abhebungskompensation, da Abhebungssignale beide Spulen gleichermaßen beeinflussen und sich aufheben. Unempfindlich gegenüber langsamen Leitfähigkeits- oder Permeabilitätsänderungen über das Teil hinweg, was sie während des Scannens stabil macht. Sie erzeugen eine charakteristische Doppelindikation für lokalisierte Fehler – das Signal schlägt zuerst in eine Richtung aus, dann in die entgegengesetzte Richtung, wenn die beiden Spulen über den Fehler hinweggehen – was eine erkennbare Signatur liefert, die leichter zu identifizieren ist als die einlappige Antwort von Absolutsonden. Hohe Empfindlichkeit gegenüber kurzen, lokalisierten Diskontinuitäten macht sie zur bevorzugten Wahl für die Inspektion von Befestigungslöchern und die Erkennung kleiner Risse.
Nachteile: Differenzsonden können keine langen allmählichen Änderungen erkennen wie langsam variierende Leitfähigkeit, Dickenänderungen oder lange Risse – beide Spulen sehen gleichzeitig denselben Zustand, und die Signale heben sich auf. Fehler, die länger als der Spulenabstand sind, können schwache oder Nullsignale erzeugen. Die Scanrichtung ist von Bedeutung – die besten Ergebnisse werden erzielt, wenn senkrecht zur erwarteten Fehlerorientierung gescannt wird. Sie können absolute Eigenschaften (Leitfähigkeit, Beschichtungsdicke) nicht direkt messen. Risse parallel zur Scanrichtung können übersehen werden, wenn der Riss beide Spulenpositionen gleichzeitig überspannt, was genau dann zu einer Signalaufhebung führt, wenn der Bediener die stärkste Antwort erwartet. Diese Orientierungsempfindlichkeit erfordert sorgfältige Scannmuster oder die Verwendung von Sonden mit unterschiedlichen Orientierungspaaren.
Anwendungen: Bolzenloch-Rotationsprüfung (die Standardmethode für die Risserkennung in Flugzeugbefestigungslöchern), Oberflächenrisserkennung in kleinen Bereichen, Prüfung von Schweißnähten und Wärmeeinflusszonen sowie jede Anwendung, bei der die Abhebung über die Teileoberfläche hinweg stark variiert.
Reflexionssonden (Sende-Empfangs-Sonden)
Reflexionssonden verwenden separate Erreger- (Sende-) und Empfängerspulen, die elektromagnetisch voneinander entkoppelt sind. Die Erregerspule erzeugt das primäre Magnetfeld, das Wirbelströme im Prüfmaterial induziert. Die Empfängerspule erfasst das sekundäre Magnetfeld, das von diesen Wirbelströmen erzeugt wird. Da Erreger und Empfänger separate Spulen sind, können sie unabhängig voneinander für ihre spezifischen Funktionen optimiert werden. Die Erregerspule kann mit höherer Leistung betrieben werden, ohne die Stabilität des Empfängers zu beeinträchtigen, und der Empfänger kann mit höherer Verstärkung ausgelegt werden.
Konfigurationen: Reflexions-Absolut (ein Erreger + ein Empfänger), Reflexions-Differenz (ein Erreger + zwei Differenzempfänger für Gleichtaktunterdrückung mit den Signal-Rausch-Vorteilen des Reflexionsdesigns) und Gleitsonden (Erreger/Empfänger-Paar mit spezifischem räumlichem Abstand, optimiert für die Erkennung von Fehlern in bestimmten Orientierungen und Tiefen).
Vorteile: Höhere Verstärkung und größerer Frequenzbereich als Brückentyp-Sonden (Absolut/Differenz). Besseres Signal-Rausch-Verhältnis, da Erreger und Empfänger elektromagnetisch getrennt und individuell optimiert werden können. Geringere elektrische Drift über die Zeit im Vergleich zu Selbstinduktions-Brückenschaltungen. Die Erregerspule kann mit höherer Leistung betrieben werden, ohne die Stabilität des Empfängers zu beeinträchtigen. Hervorragend geeignet für niederfrequente Tiefpenetrationsanwendungen, bei denen die Signalstärke gering und die Rauschunterdrückung entscheidend ist.
Nachteile: Aufwändigere Herstellung, was zu höheren Kosten im Vergleich zu Absolut- oder Differenzsonden ähnlicher Größe führt. Größere Sondenabmessungen aufgrund der separaten Erreger- und Empfängerspulen und der dazwischen erforderlichen elektromagnetischen Abschirmung. Erfordert sorgfältige elektromagnetische Abschirmung, um direkte Kopplung zwischen Erreger und Empfänger zu verhindern (andernfalls erfasst der Empfänger das Primärfeld anstelle des wirbelstrominduzierten Sekundärfelds, was die Empfindlichkeit drastisch verringert). Die Impedanzanpassung zwischen Erreger- und Empfängerschaltungen ist kritischer als bei Einspulen-Designs.
Anwendungen: Gleitsonden für die Risserkennung in der zweiten Schicht in Flugzeugstrukturen – eine kritische Anwendung, bei der Risse in der darunterliegenden Strukturschicht durch die intakte erste Schicht und Farbschicht hindurch erkannt werden müssen. Niederfrequente Tiefpenetration durch mehrere Schichten in Luftfahrt-Lap-Joints und Verdopplungen. Radsonden für die Inspektion des Felgenhornradius an Flugzeugrädern. Ringsonden (Reflexionskonfiguration) für die oberflächennahe Risserkennung um installierte Befestigungselemente bei Frequenzen von 100–400 Hz.
Arraysonden (Wirbelstrom-Array – ECA)
Wirbelstrom-Array-Sonden (ECA) enthalten mehrere einzelne Spulen – typischerweise 16 bis 64 oder mehr –, die in einem einzigen Sondengehäuse in einem linearen, Matrix- oder anpassungsfähigen Muster angeordnet sind. Die Spulen werden gemultiplext, d. h. sie werden in einer bestimmten schnellen Abfolge aktiviert und deaktiviert, um die gegenseitige Induktivität (Übersprechen) zwischen benachbarten Spulen zu eliminieren und gleichzeitig die räumliche Abdeckung zu maximieren. Jedes einzelne Spulenelement kann als Absolut- oder Differenzkonfiguration ausgeführt sein, und mehrere Spulen können gleichzeitig mit unterschiedlichen Frequenzen betrieben werden.
Vorteile: Dramatische Geschwindigkeitsverbesserung – ein einziger Durchgang einer Arraysonde deckt einen Bereich ab, der Hunderte oder Tausende einzelner Punktmessungen erfordern würde, wodurch die zeitaufwändige Rasterabtastung überflüssig wird. Echtzeit-C-Scan-Bildgebung mit codierten Positionsdaten liefert visuelle Karten der Fehlerposition, -größe und -orientierung – die Daten können mit Filtern, Korrelationsanalysen und automatischen Fehlererkennungsalgorithmen nachbearbeitet werden. Höhere Nachweiswahrscheinlichkeit (POD), da die systematische Abdeckung weniger bedienerabhängig ist als die manuelle Punktabtastung. Arraysonden können flexibel oder anpassungsfähig gestaltet werden, um komplexe Geometrien abzudecken, darunter Rohre, Düsen, gekrümmte Flugzeugoberflächen und Rohrböden. Mehrfrequenzbetrieb ist möglich, wobei verschiedene Spulengruppen mit unterschiedlichen Frequenzen arbeiten, um gleichzeitig mehrere Tiefen oder Materialzustände zu prüfen.
Nachteile: Höhere Anschaffungskosten – ECA-Instrumentierung und -Sonden sind deutlich teurer als herkömmliche Einkanal-ET-Ausrüstung. Erfordert zusätzliche Bedienerschulung für die Datenerfassungseinrichtung, Sondenkonfiguration und Dateninterpretation. Längere Einrichtungszeit im Vergleich zu herkömmlicher ET aufgrund der Notwendigkeit, die Sonde für die spezifische Anwendungsgeometrie zu konfigurieren. Komplexere Dateninterpretation – der Bediener muss C-Scan-Bilder analysieren anstelle einfacher Impedanzebenensignale, was andere Fähigkeiten erfordert. Sperrigere Sonde, die eine Fixierung und möglicherweise eine Roboterführung für konsistentes Scannen erfordert.
Anwendungen: Korrosionskartierung mit C-Scan-Bildgebung über große Oberflächenbereiche, Schweißnahtprüfung in Pipelines und Druckbehältern, Flugzeughaut- und Lap-Joint-Inspektion auf Korrosion und Rissbildung, Wärmetauscherrohrprüfung mit ECA-Spulen oder Arraysonden und Oberflächenfehlererkennung über große Bereiche in Produktionslinienumgebungen.
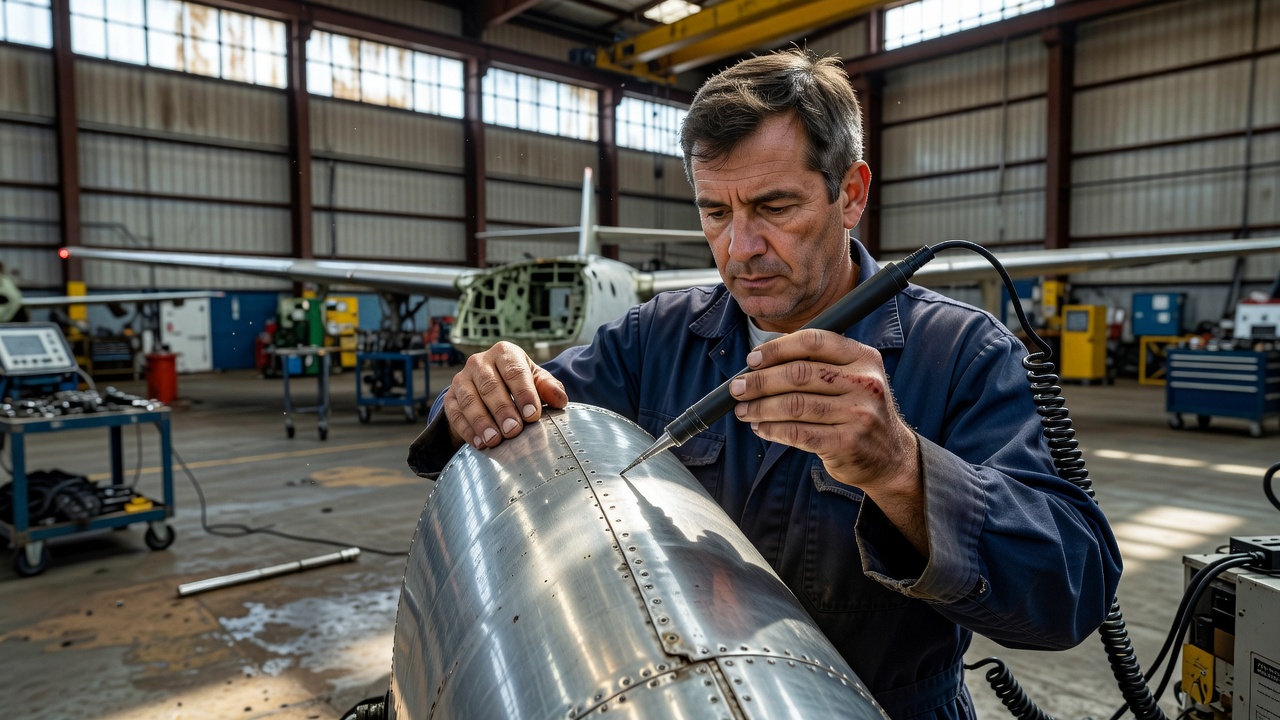
Risserkennung mit Wirbelstromprüfung
Empfindlichkeit gegenüber Oberflächen- und oberflächennahen Rissen
Die Wirbelstromprüfung ist hoch empfindlich gegenüber oberflächenbündigen und oberflächennahen Rissen in leitfähigen Materialien. Unter günstigen Bedingungen – geeignete Frequenzwahl, guter Oberflächenzustand und optimierte Sondenauswahl – können Oberflächenrisse ab einer Größe von 0,5 mm Länge × 0,1–0,2 mm Tiefe zuverlässig erkannt werden. Diese Empfindlichkeit erreicht oder übertrifft die der Farbeindringprüfung, erfordert jedoch keine chemische Handhabung, keine Oberflächenvorbereitung (außer der Entfernung starker Verunreinigungen) und keine Reinigung nach der Inspektion.
Wie Risse Wirbelströme beeinflussen: Wenn die zirkulierenden Wirbelströme auf einen Riss treffen, werden sie gezwungen, um und unter ihm herumzufließen. Dies erhöht die effektive Strompfadlänge und erzeugt eine Region reduzierter Stromdichte über dem Riss und erhöhter Stromdichte an den Rissspitzen. Die Störung des Wirbelstromfelds verändert sowohl die Amplitude (Größe) als auch die Phase (Winkelposition auf der Impedanzebene) des erfassten Signals. Bei Differenzanzeigen erzeugen Risse typischerweise ein charakteristisches Achterfigur-Muster, wenn die beiden Spulen über die Diskontinuität hinweggehen – eine Signatur, die erfahrene Bediener sofort erkennen.
Erkennungsfähigkeiten nach Tiefe relativ zur Eindringtiefe:
- Oberflächenrisse (Tiefe < δ): Hervorragende Erkennung – die höchste Empfindlichkeit besteht an der Oberfläche, wo die Wirbelstromdichte maximal ist. Oberflächenbündige Ermüdungsrisse sind der häufigste und am zuverlässigsten nachweisbare Fehlertyp.
- Oberflächennahe Risse (δ < Tiefe < 2δ): Gute bis mäßige Erkennung – die Empfindlichkeit nimmt mit der Tiefe ab, ist aber immer noch akzeptabel, wenn die richtige Frequenz gewählt wird (Eindringtiefe etwa gleich der Risstiefe).
- Tiefe oberflächennahe Risse (Tiefe > 2δ): Schlechte Erkennung – die Wirbelstromdichte fällt unter 14 % des Oberflächenwerts. Die Erkennung erfordert unpraktisch niedrige Frequenzen mit entsprechend reduzierter Empfindlichkeit und größeren Sondenabmessungen.
Orientierungseffekte
Die Wirbelstrom-Risserkennung ist stark orientierungsabhängig – die Nachweisbarkeit eines Risses hängt entscheidend vom Winkel zwischen der Rissorientierung und der Richtung des Wirbelstromflusses im Material ab. Dies ist eine grundlegende physikalische Einschränkung, die für eine effektive Prüfung verstanden werden muss:
- Maximale Empfindlichkeit: Wirbelströme, die senkrecht zum Riss fließen, erzeugen das stärkste Signal, da der Strompfad am stärksten unterbrochen wird – der Riss wirkt als Barriere, um die die Ströme herumfließen müssen.
- Minimale Empfindlichkeit: Wirbelströme, die parallel zum Riss fließen, erzeugen minimale oder keine Signale, da Ströme entlang der Risslinie mit minimaler Störung fließen können – der Riss ist in dieser Orientierung im Wesentlichen unsichtbar.
- Faustregel: Die Sonde sollte so geführt werden, dass der induzierte Wirbelstromfluss orthogonal (im 90°-Winkel) zur erwarteten Rissorientierung verläuft, um eine maximale Nachweiswahrscheinlichkeit zu erreichen.
Sondenauswahl für das Orientierungsmanagement:
- Bleistiftsonden: Erzeugen ein radiales Wirbelstrommuster, das empfindlich gegenüber Rissen in jeder Orientierung ist – keine Ausrichtung der Sonde auf die erwartete Rissrichtung erforderlich. Dies macht Bleistiftsonden zur Standardwahl für die allgemeine Oberflächenrisserkennung.
- Differenzsonden: Beste Empfindlichkeit senkrecht zur Spulenpaarachse. Der Bediener muss die erwartete Rissrichtung kennen und den Scan entsprechend ausrichten.
- Gleit-/Reflexionssonden: Richtungsempfindlichkeit basierend auf der räumlichen Erreger-Empfänger-Geometrie – spezifische Sonden Designs sind für bestimmte Rissorientierungen optimiert.
- Rotationsscanner: Bieten eine 360°-Scanabdeckung und stellen sicher, dass alle Rissorientierungen unabhängig von der Wirbelstromrichtung erkannt werden. Standard für die Bolzenlochinspektion, bei der die Rissorientierung unbekannt ist.
Frequenzauswahl für die Risserkennung
Die Frequenzauswahl bei Risserkennungsanwendungen stellt einen Kompromiss zwischen Eindringtiefe und Nachweisempfindlichkeit dar:
| Anwendung | Frequenzbereich | Begründung |
|---|---|---|
| Oberflächenrisse in Aluminiumlegierungen | 100 kHz – 1 MHz | Hohe Frequenz = geringe δ (0,3–0,9 mm), maximale Oberflächenempfindlichkeit |
| Oberflächenrisse in Stahl | 1 MHz – 2 MHz | Höhere Frequenzen aufgrund magnetischer Permeabilitätseffekte erforderlich |
| Oberflächenrisse in Inconel/Titan | 2 MHz – 5 MHz | Materialien mit geringer Leitfähigkeit erfordern höhere Frequenzen für ausreichendes Signal |
| Oberflächennahe Risse (Nichteisenmetalle) | 100 Hz – 100 kHz | Niedrigere Frequenz für tiefere Penetration in das Material |
| Risse in der zweiten Schicht (Flugzeug-Lap-Joints) | 1 kHz – 50 kHz | Durchdringt erste Schicht von ~1–2 mm Aluminium |
| Tiefe oberflächennahe Risse | 100 Hz – 1 kHz | Minimale Frequenz für maximale Tiefe (δ mehrere Millimeter) |
Die optimale Prüffrequenz wird typischerweise so gewählt, dass die standardmäßige Eindringtiefe δ etwa das 1- bis 2-fache der Tiefe des erwarteten Fehlers beträgt. Bei dieser Frequenz liegt die Wirbelstromdichte in der Fehlertiefe zwischen 37 % und 14 % des Oberflächenwerts – ausreichend für eine zuverlässige Erkennung bei gleichzeitiger guter räumlicher Auflösung. Mehrfrequenztechniken verwenden zwei oder mehr gleichzeitige Frequenzen, um Fehler in verschiedenen Tiefen in einem einzigen Durchgang zu charakterisieren, mit separaten Kanälen für Oberflächen-, Mittel- und Tiefenindikationen. Moderne Geräte können mehrere Frequenzanzeigen überlagern oder Frequenzmischung verwenden, um bestimmte Variablen zu unterdrücken (z. B. Abhebung unterdrücken, während die Rissantwort verstärkt wird).
Leitfähigkeit und Materialsortierung
Wie ET die Leitfähigkeit misst
Wirbelstromgeräte messen die Phase und Größe der Spulenimpedanz, die direkt mit der elektrischen Leitfähigkeit des Prüfmaterials korreliert. Für nicht-ferromagnetische Materialien (bei denen μr = 1) ist die Impedanzänderung bei fester Frequenz und Abhebung eine Funktion allein der Leitfähigkeit – keine andere Variable verändert das Signal auf dieselbe Weise. Dies macht die Wirbelstrom-Leitfähigkeitsmessung zu einer der zuverlässigsten und am weitesten verbreiteten ZfP-Materialcharakterisierungsmethoden.
Leitfähigkeitsskala – %IACS: Der International Annealed Copper Standard (IACS) definiert 100 % IACS als die elektrische Leitfähigkeit von weichgeglühtem Kupfer bei 20 °C, entsprechend einem spezifischen Widerstand von 1,7241 × 10⁻⁸ Ω·m. Alle anderen Materialien werden als Prozentsatz dieses Standards ausgedrückt:
| Material | Typische Leitfähigkeit (%IACS) |
|---|---|
| Kupfer (weichgeglüht) | 100–102 % |
| Aluminium 1100-O | 59 % |
| Aluminium 2024-T3 | 30 % |
| Aluminium 7075-T6 | 32 % |
| Aluminium 6061-T6 | 43 % |
| Messing (70/30) | 27 % |
| Bronze (Phosphor) | ~15 % |
| Titan 6Al-4V | ~1 % |
| Edelstahl 304 | ~2,5 % |
| Kohlenstoffstahl | ~10 % (Permeabilität dominiert) |
| Inconel 718 | ~1,2 % |
Korrelation mit der Wärmebehandlung
Die Leitfähigkeit ändert sich systematisch mit der Wärmebehandlung aufgrund der Beziehung zwischen der Legierungsmikrostruktur und der Elektronenbeweglichkeit:
- Lösungsglühen und Abschrecken: Legierungselemente werden in fester Lösung in die Aluminiummatrix gezwungen, wodurch das Kristallgitter verzerrt wird. Diese Gitterverzerrung streut Leitungselektronen, reduziert die Elektronenbeweglichkeit und verringert die Leitfähigkeit.
- Altern (Ausscheidungshärtung): Legierungselemente scheiden sich aus der festen Lösung als feine intermetallische Partikel aus, wodurch die Gitterverzerrung reduziert wird. Die Elektronenbeweglichkeit nimmt zu und die Leitfähigkeit steigt – die Größe des Anstiegs korreliert mit dem Ausmaß der Ausscheidung.
- Überalterung: Fortgesetzte Ausscheidung und Vergröberung der Ausscheidungen reduziert die Gitterverzerrung weiter, und die Leitfähigkeit steigt weiter an. Die Anstiegsrate verlangsamt sich mit fortschreitender Überalterung.
- Glühen: Vollständiges Weichglühen erzeugt die höchste Leitfähigkeit für die Legierung, da das Gitz am geordnetesten ist.
Beispiel – Aluminium 2024 Leitfähigkeit nach Zustand:
| Zustand | Beschreibung | Typische Leitfähigkeit (%IACS) |
|---|---|---|
| O (weichgeglüht) | Vollständig weich, maximale Umformbarkeit | ~50 % |
| T3 | Lösungsgeglüht, kaltverformt, natürlich gealtert | ~30 % |
| T4 | Lösungsgeglüht, natürlich gealtert | ~30–32 % |
| T6 | Lösungsgeglüht, künstlich gealtert | ~38 % |
| T8 | Lösungsgeglüht, kaltverformt, künstlich gealtert | ~40 % |
| T851 | Lösungsgeglüht, spannungsarm geglüht, künstlich gealtert | ~39–41 % |
Anwendung zur Erkennung von Hitzeschäden: Ein Flügelholm mit einer produktspezifischen Leitfähigkeit von 28 % IACS, der nach einem thermischen Ereignis (Brand, Triebwerksabgasbeaufschlagung) 34 % IACS misst, zeigt an, dass das Material überaltert ist und seine konstruktionsgemäßen mechanischen Eigenschaften verloren hat. Die Komponente muss gemäß SAE AMS 2658 und den Hersteller-Wartungshandbüchern auf Austausch geprüft werden. Dies ist eine der kritischsten Anwendungen der Leitfähigkeitsprüfung in der Luftfahrtwartung.
Legierungssortierung
Die Wirbelstrom-Leitfähigkeitsprüfung ermöglicht eine schnelle, zerstörungsfreie Legierungsidentifikation und -sortierung:
- Unterscheidet zwischen verschiedenen Legierungszusammensetzungen, deren Leitfähigkeitsbereiche sich nicht überschneiden (z. B. 2024-T3 bei 30 % IACS gegenüber 7075-T6 bei 32 % IACS gegenüber 6061-T6 bei 43 % IACS)
- Überprüft, ob das gelieferte Material der spezifizierten Legierung und dem spezifizierten Zustand entspricht – entscheidend für die Eingangskontrolle in der Fertigung
- Erkennt vermischte Chargen in der Produktion, bei denen Teile aus verschiedenen Legierungen unbeabsichtigt kombiniert wurden
- Identifiziert plattiertes gegenüber nicht plattiertem Aluminium (Plattierschichten haben eine andere Leitfähigkeit als die Kernlegierung)
- Erkennt Hitzeschäden in Komponenten, die thermischen Ereignissen jenseits ihrer Auslegungsgrenzen ausgesetzt waren
Einschränkungen: Die Leitfähigkeitsbereiche einiger Legierungen überschneiden sich erheblich, sodass eine 100%ige Identifikation ohne ergänzende Methoden unmöglich ist. Beispielsweise überschneiden sich 2024-T6 (~38 % IACS) und 7075-T73 (~38 % IACS) – zur eindeutigen Identifikation müssen Härteprüfungen oder chemische Analysen verwendet werden. Der Temperatureffekt ist kritisch: Die Aluminiumleitfähigkeit ändert sich um etwa 1 % IACS pro 20 °F (11 °C). Alle Leitfähigkeitsnormale und Prüfteile müssen für genaue Messwerte dieselbe Temperatur haben. ASTM E1004 und SAE AMS 2658 spezifizieren Temperaturkompensationsverfahren.
Beschichtungsdickenmessung
Nichtleitfähige Beschichtungen (Abhebungsmethode)
Nichtleitfähige Beschichtungen – einschließlich Farbe, Eloxalschicht, Grundierung, Pulverbeschichtung und Keramikbeschichtungen – wirken als Abstandshalter zwischen der Sonde und dem leitfähigen Substrat. Die Wirbelstrommessung der Dicke nichtleitfähiger Beschichtungen ist im Wesentlichen eine kontrollierte Abhebungsmessung: Mit zunehmender Dicke der nichtleitfähigen Beschichtung vergrößert sich der Sonden-Metall-Abstand, wodurch die im Substrat induzierte Wirbelstromdichte verringert und die Sondenimpedanz verändert wird.
Messprinzip: Die Sonde wird auf die beschichtete Oberfläche aufgesetzt. Die Beschichtungsdicke bestimmt den Abstand zwischen der Sondenspule und dem leitfähigen Metallsubstrat. Die durch diese Abhebung verursachte Impedanzänderung wird gemessen und mit Kalibrierungsnormalen bekannter Dicke verglichen. Zwei Signalvermessungsmethoden sind genormt:
- Amplitudenempfindliche Methode (ISO 2360): Misst die Änderung der Signalamplitude, die durch die Abhebung verursacht wird. Einfachere Instrumentierung, aber stärker durch Variationen der Substratleitfähigkeit und -geometrie beeinflusst.
- Phasenempfindliche Methode (ISO 21968): Misst die Phasendrehung des Signals auf der Impedanzebene. Genauer und weniger anfällig für Substratleitfähigkeitsänderungen – die bevorzugte Methode für Präzisionsbeschichtungsdickenmessungen.
Verfahren: Das Gerät wird mit zwei oder mehr Referenznormalen bekannter Beschichtungsdicke kalibriert, die auf einem Substrat aus demselben Material und derselben Leitfähigkeit wie das Prüfteil aufgebracht sind. Die Sonde wird auf jedes Norm gesetzt, und das Gerät wird eingestellt, um die korrekte Dicke anzuzeigen. Nach der Kalibrierung wird die Sonde auf die unbekannte Beschichtung gesetzt, und die Dicke wird direkt vom Gerätedisplay abgelesen.
Normen: ASTM E376 (Standard Practice for Measuring Coating Thickness by Magnetic-Field or Eddy Current Methods), ISO 2360, ISO 21968 und ASTM B244 (Standard Test Method for Measurement of Thickness of Anodic Coatings on Aluminum and of Other Nonconductive Coatings on Nonmagnetic Basis Metals with Eddy-Current Instruments).
Typische Genauigkeit: ±10 % der Beschichtungsdicke oder ±2,5 μm (je nachdem, welcher Wert größer ist) unter idealen Bedingungen mit ordnungsgemäßer Kalibrierung. Die Genauigkeit nimmt auf gekrümmten Oberflächen, rauen Beschichtungen und dünnen Substraten ab.
Leitfähige Beschichtungen
Bei leitfähigen Beschichtungen auf leitfähigen Substraten – wie Zink auf Stahl, Kupferplattierung auf Aluminium oder Vernickelung auf Stahl – wird der Unterschied in der Leitfähigkeit zwischen der Beschichtung und dem Substrat ausgenutzt. Bei hohen Prüffrequenzen konzentrieren sich die Wirbelströme im oberflächennahen Bereich (Skin-Effekt). Durch die Wahl einer Frequenz, bei der die Eindringtiefe geringer oder etwa gleich der Beschichtungsdicke ist, misst das Gerät effektiv die Leitfähigkeit der Beschichtungsschicht. Mit der Änderung der Beschichtungsdicke ändert sich die gemessene effektive Impedanz proportional.
Prinzip: Das Gerät arbeitet mit einer Frequenz, bei der die Eindringtiefe an den erwarteten Beschichtungsdickenbereich angepasst ist. Die Beschichtung und das Substrat müssen ausreichend unterschiedliche elektrische Leitfähigkeiten aufweisen (typischerweise ein Verhältnis von mindestens 2:1), damit das Gerät zwischen Änderungen der Beschichtungsdicke und Änderungen des darunterliegenden Substrats unterscheiden kann.
Herausforderungen: Die Leitfähigkeiten von Beschichtung und Substrat müssen bekannt sein und sich deutlich unterscheiden. Die Frequenz muss sorgfältig gewählt werden, um die elektromagnetische Penetration auf etwa die Beschichtungsdicke zu begrenzen. Die Beschichtungsleitfähigkeit kann je nach Abscheidungsprozess variieren (Galvanisierungsparameter, thermische Spritzbedingungen, Plattierungsverfahren), was prozessspezifische Kalibrierungsnormale erfordert. Mehrschichtbeschichtungen (z. B. Zink + Farbe auf Stahl) erfordern Mehrfrequenzmethoden oder sequenzielle Messungen.
Abhebungseffekt und Kompensation
Der Abhebungseffekt – die Signaländerung, die durch die Variation des Abstands zwischen der Sondenspule und der Prüfteiloberfläche verursacht wird – ist eines der stärksten Signale in der Wirbelstromprüfung. Während er für die Risserkennung störend sein kann, wird er für die Beschichtungsdickenmessung gezielt genutzt.
Eigenschaften auf der Impedanzebene: Die Abhebung erzeugt eine charakteristische Abhebungskurve, die sich in der Richtung von den Riss- oder Leitfähigkeitssignalbahnen unterscheidet. Für nicht-ferromagnetische Materialien bewegt die Abhebungskurve den Impedanzpunkt vom Materialpunkt zum Luftpunkt hin (Rcn = 0, Xcn = 1) entlang einer Bahn, die etwa 30°–60° von der Leitfähigkeitsbahn versetzt ist. Diese Winkelabweichung ist die Grundlage für die Phasendiskriminierung – das Gerät kann elektronisch gedreht werden, um die Abhebungsrichtung zu unterdrücken, während Signale senkrecht dazu (Risse, Leitfähigkeitsänderungen) verstärkt werden.
Abhebungskompensationstechniken:
- Differenzsonden: Zwei gegenläufig gewickelte Spulen heben das Gleichtakt-Abhebungssignal auf (die effektivste und einfachste Kompensation)
- Phasendrehung: Elektronische Rotation der Impedanzebene, um Riss- oder Leitfähigkeitssignale senkrecht zur Abhebungsrichtung auszurichten
- Abhebungsschnittpunkt (LOI): Bei der gepulsten Wirbelstromprüfung ein spezifischer Zeitpunkt, an dem das Signal unabhängig von der Abhebung ist – ermöglicht Dickenmessung ohne Abhebungsinterferenz
- Mehrfrequenzmethoden: Verwendung von zwei oder mehr Frequenzen, um gleichzeitig nach Abhebungs- und Materialeigenschaftsvariablen aufzulösen
- Iterative Algorithmen: Moderne digitale Geräte modellieren die Impedanzebene mathematisch und subtrahieren die Abhebungskomponente basierend auf ihrer bekannten Bahn
Anwendungen in Stahlbrücken
Herausforderungen bei ferromagnetischen Materialien
Die Stahlbrückeninspektion mit herkömmlicher Wirbelstromprüfung stellt erhebliche Herausforderungen aufgrund der ferromagnetischen Natur von Baustahl dar:
Permeabilitätseffekte: Ferromagnetischer Stahl hat eine relative magnetische Permeabilität μr typischerweise im Bereich von 100–1000, verglichen mit μr = 1 für nicht-ferromagnetische Materialien (Aluminium, Edelstahl, Titan, Kupfer, Messing). Da die Eindringtiefe δ = 503/√(μr·σ·f) beträgt, erzeugen die hohen μr-Werte extrem geringe Penetration – bei 100 kHz beträgt die Eindringtiefe in Kohlenstoffstahl etwa 0,05 mm, verglichen mit 0,9 mm in Aluminium bei derselben Frequenz. Wirbelströme sind auf die unmittelbare Oberflächenschicht des Stahls beschränkt. Permeabilitätsschwankungen im Stahl – verursacht durch Wärmebehandlungsunterschiede, Kaltverformung, Eigenspannungen und lokale mikrostrukturelle Variationen – erzeugen Signalrauschen, das Fehleranzeigen leicht überdecken kann. Diese Variationen können größer sein als die Signale kleiner Risse, was die Erkennung ohne Kompensation unzuverlässig macht.
Magnetische Sättigung: Zur Überwindung von Permeabilitätsstörungen wird magnetische Sättigung angewendet. Ein hochfester Permanentmagnet oder eine elektromagnetische Spule wird in die Sonde integriert, um ein starkes DC-Magnetfeld auf den Prüfbereich anzuwenden. Wenn der Stahl magnetisch gesättigt ist (B = Bsat, die Sättigungsflussdichte), nähert sich die inkrementelle relative magnetische Permeabilität μr ≈ 1, wodurch die Permeabilitätsschwankungen eliminiert werden, die Fehlersignale überdecken. Die Wirbelstrom-Eindringtiefe erhöht sich auf den nicht-ferromagnetischen Wert für dieselbe Frequenz. Dieser Ansatz ist in ASTM E309 genormt – Standard Practice for Eddy Current Examination of Steel Tubular Products Using Magnetic Saturation.
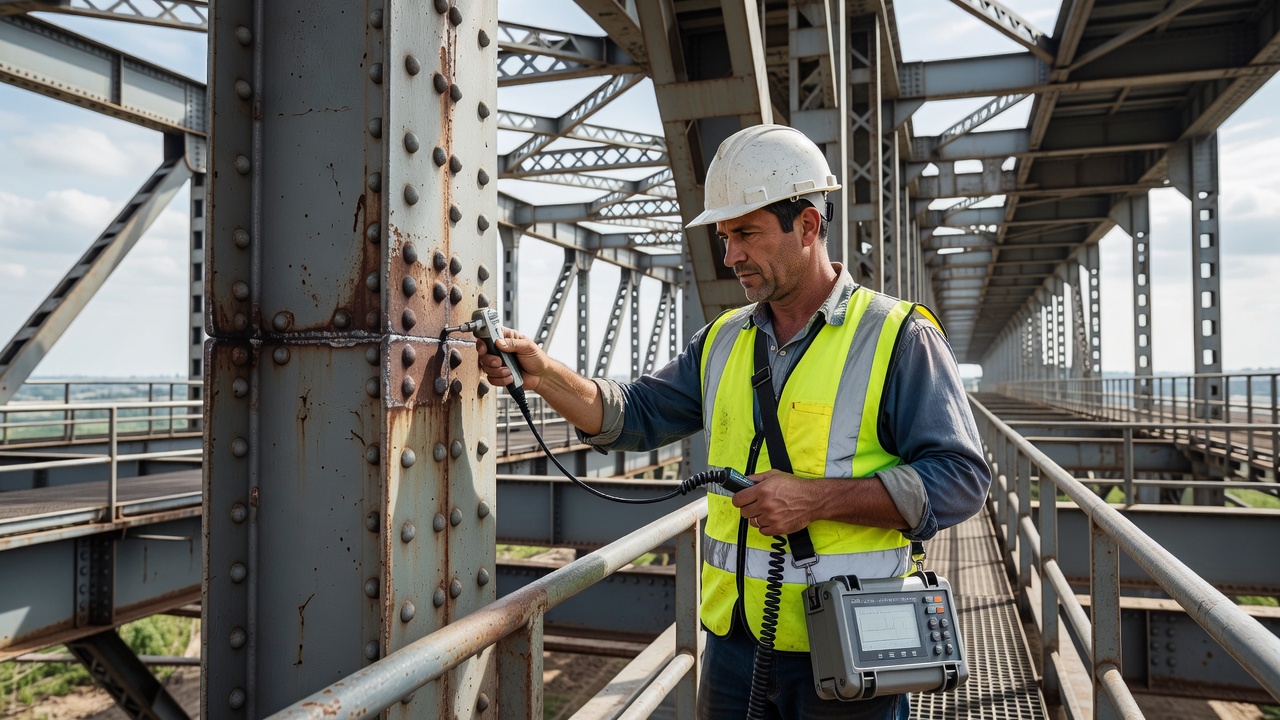
FHWA-Richtlinie zur Stahlbrücken-ET: Die Federal Highway Administration (FHWA) gibt an, dass die Wirbelstromprüfung nur oberflächenbündige Risse in Stahlbrückenelementen erkennen kann. Die magnetischen Eigenschaften von Stahl begrenzen die Eindringtiefe erheblich, sodass oberflächennahe Fehler im Allgemeinen nicht nachweisbar sind. Beschichtungen auf Stahl verursachen Abhebung, was die Signalintensität weiter verringert. Gepulste Wirbelstromverfahren (PEC) werden zunehmend für Stahlbrückenanwendungen empfohlen, da sie eine bessere Abhebungstoleranz, tiefere Penetration durch Beschichtungen und die Fähigkeit zur Erkennung von Korrosion unter Isolierung und Farbe bieten.
Effektive Techniken für die Stahlbrückeninspektion
Für die Stahlbrückeninspektion sind die folgenden ET-Ansätze am effektivsten:
Wirbelstrom-Array (ECA): Weitgehend eingesetzt zur Erkennung von Oberflächenrissen in Stahlbrückenelementen. Die Array-Konfiguration bietet eine großflächige Abdeckung mit gemultiplexten Spulen, die mit Frequenzen arbeiten, die zur Maximierung der Oberflächenempfindlichkeit ausgewählt wurden. ECA ist effektiv für die Schweißnahtprüfung an Brückenkomponenten, bei denen die Schweißnahtgeometrie anpassungsfähige Sondendesigns erfordert. Die Korrosionserkennung auf beschichteten Stahloberflächen ist mit geeigneter Frequenzwahl möglich (typischerweise 100 kHz–500 kHz für Oberflächenkorrosionsnarben).
Gepulster Wirbelstrom (PEC): Eine aufkommende Technologie für die Korrosionserkennung durch Beschichtungen in Stahlbrücken. PEC verwendet einen breitbandigen Impuls (anstelle eines einfrequenzen Sinuswellensignals), der Energie bei allen Frequenzen gleichzeitig enthält. Die Zeitbereichsantwort wird analysiert, um Abhebung (frühe Zeit) von Materialverlust (späte Zeit) zu trennen. PEC ist besonders effektiv für die Erkennung von Korrosion unter Farbe und Korrosion unter Isolierung (CUI) in Stahlbrückenkomponenten, wo die herkömmliche Einzelfrequenz-ET nicht durch dicke Beschichtungen dringen kann.
Magnetische Sättigungs-ET: Für die tiefere Risserkennung in Stahlelementen werden Sonden mit hochfesten Permanentmagneten (Neodym-Eisen-Bor, die Flussdichten von 0,5–1,5 Tesla erzeugen) oder DC-Elektromagneten verwendet. Das sättigende Feld eliminiert Permeabilitätsschwankungen und ermöglicht eine Eindringtiefe, die der von nicht-ferromagnetischen Materialien bei derselben Frequenz nahekommt.
Anwendungen in Aluminiumstrukturen
Hohe Leitfähigkeit und Luftfahrtanwendungen
Aluminiumlegierungen sind ideale Kandidaten für die Wirbelstromprüfung aufgrund ihrer günstigen elektromagnetischen Eigenschaften:
- Hohe Leitfähigkeit (25–60 % IACS je nach Legierung und Zustand) erzeugt starke, leicht erkennbare Wirbelstromsignale
- Nicht-ferromagnetisch (μr = 1) bedeutet kein Permeabilitätsrauschen, vorhersagbares Verhalten und die volle Palette frequenzbasierter Tiefensteuerung
- Tiefe Penetration im Vergleich zu Stahl bei derselben Frequenz – typische Eindringtiefe von 0,3–1,0 mm bei üblichen Prüffrequenzen, ausreichend für die Erkennung flacher Ermüdungsrisse, die an Befestigungslöchern und Oberflächenspannungskonzentratoren entstehen
Warum ET für die Luftfahrt-Aluminiumprüfung bevorzugt wird:
- Kein Koppelmittel erforderlich – im Gegensatz zur Ultraschallprüfung ist ET ein trockenes Verfahren, das kein Gel, Wasser oder Fett benötigt
- Kann durch dünne Farbschichten prüfen – nichtleitfähige Flugzeugfarbe (typischerweise 0,05–0,15 mm) muss nicht entfernt werden, was Stunden an Vorbereitungszeit pro Flugzeug spart
- Hohe Empfindlichkeit gegenüber kleinen Ermüdungsrissen – erkennt zuverlässig Risse von 0,5 mm Länge × 0,1 mm Tiefe, den kritischen Größenbereich für die strukturelle Integrität von Flugzeugen
- Tragbare, batteriebetriebene Ausrüstung – unerlässlich für Feld- und Fluglinienwartungsarbeiten
- Schnelles Scannen mit Arraysonden – Flugzeughautoberflächen können 3- bis 10-mal schneller geprüft werden als mit Punktmessmethoden
Spezifische Flugzeugprüfanwendungen
| Prüftyp | Sonde/Frequenz | Anwendung |
|---|---|---|
| Oberflächenrisserkennung | Abgeschirmte Bleistiftsonde, 100–500 kHz | Rissfindung in Flugzeughaut, nahe Befestigungslöchern, Strukturelementen |
| Bolzenloch-Rotationsabtastung | Differenzielle Rotationssonde, 100 kHz–1 MHz | Risse in Befestigungslochwänden (häufige Flugzeugermüdungsstelle) |
| Gleitsonde (zweite Schicht) | Reflexionssonde, 1–50 kHz | Risse in darunterliegender Struktur durch Farbe und erste Schicht (Lap-Joints, Verdopplungen) |
| Korrosionserkennung | Niederfrequente Punktsonde, 100 Hz–10 kHz | Oberflächennahe Korrosion auf Rückseite der Flugzeughaut |
| Leitfähigkeitssortierung | Absolute Bleistift-/Oberflächensonde | Überprüfung von Legierung und Wärmebehandlung, Erkennung von Hitzeschäden |
| Ringsonde (oberflächennah) | Reflexionsringsonde, 100–400 Hz | Risse in zweiter Schicht um installierte Befestigungselemente |
Mehrschicht-Prüffähigkeit: Die Wirbelstromprüfung kann Fehler durch bis zu 14 Schichten Aluminium erkennen, ohne Beeinträchtigung durch planare Grenzflächen zwischen den Schichten. Dies ist besonders wichtig für Flugzeug-Lap-Joints, bei denen Risse in inneren Schichten entstehen und unerkannt fortschreiten können, bis sie die Oberfläche durchbrechen. Mehrfrequenzgeräte können zwei Schichten gleichzeitig prüfen – beispielsweise die Außenhaut bei 400 Hz und den darunterliegenden Gurt oder Stringer bei 100 Hz – mit separaten Anzeigen für jede Tiefenzone. Die Fähigkeit, Signale aus verschiedenen Schichten zu trennen, wird durch die Phasentrennung erreicht, die bei unterschiedlichen Frequenzen auftritt, da die Wirbelströme bei jeder Frequenz unterschiedliche Eindringtiefen und Phasenbeziehungen relativ zur Oberfläche aufweisen.
Flugzeug-Referenznormale: U.S. Air Force TO 33B-1-1 / NAVAIR 01-1A-16-1 / TM 1-1500-335-23 (Kapitel 4: Wirbelstrom-Prüfverfahren) ist das maßgebliche militärische Luftfahrt-ET-Handbuch. Die Kalibrierung erfolgt mit Referenznormalen, die EDM-Kerben (elektrische Entladungsbearbeitung), Sägeschnitte oder maschinell gefertigte Nuten bekannter Abmessungen aufweisen. Leitfähigkeits-Referenznormale sind auf NIST rückführbar für genaue absolute Leitfähigkeitsmessungen.
Vorteile der Wirbelstromprüfung
Die Wirbelstromprüfung bietet eine einzigartige Kombination von Vorteilen, die sie zu einer unverzichtbaren ZfP-Methode für leitfähige Materialien machen:
Keine Oberflächenvorbereitung erforderlich: Dies ist einer der bedeutendsten praktischen Vorteile von ET. Minimale bis keine Vorreinigung ist erforderlich – die Methode kann durch dünne Farbe, Eloxalschichten, Grundierungen und andere nichtleitfähige Beschichtungen bis zu etwa 0,5 mm Dicke prüfen, ohne die Beschichtung zu entfernen. Kein Koppelmittel erforderlich – im Gegensatz zur Ultraschallprüfung, die Gel, Wasser oder Fett als Koppelmedium benötigt, ist ET eine saubere, trockene Methode. Keine gefährlichen Chemikalien erforderlich – im Gegensatz zur Farbeindringprüfung, die Lösungsmittel, Entwickler und Reiniger benötigt. Entfernen und Neubeschichten von Oberflächenbeschichtungen ist normalerweise nicht erforderlich, was Arbeitsstunden pro Inspektion spart.
Hohe Prüfgeschwindigkeit: ET liefert sofortige Ergebnisse mit Echtzeit-Feedback, das auf der Impedanzebene angezeigt wird. In automatisierten Produktionslinienanwendungen (Draht-, Stangen-, Rohrprüfung) sind Geschwindigkeiten von bis zu 150 m/s erreichbar. Arraysonden decken große Bereiche in einem einzigen Durchgang ab – eine Reihe von 20 Befestigungslöchern kann mit einer Arraysonde 3–5 mal schneller geprüft werden als mit einer Punktsonde. Keine zeitaufwändige Reinigung nach der Inspektion erforderlich, da keine Chemikalien oder Koppelmittel verwendet werden.
Tragbarkeit: Moderne ET-Geräte sind leichte, batteriebetriebene Geräte mit einem Gewicht von 2–5 kg und Farb-LCD-Displays. Handgehaltene Sonden verbinden sich über flexible Kabel und ermöglichen so den Zugang zu engen Räumen und komplexen Geometrien. Die Ausrüstung ist für die Prüfung von Flugzeugen, Brücken, Pipelines und Druckbehältern im Feldeinsatz geeignet. Die Geräte arbeiten 4–8 Stunden mit einer einzigen Batterieladung.
Automatisierungsfähigkeit: ET kann für gleichförmige Teile wie Rohre, Räder, Stangen und Triebwerksscheiben vollständig automatisiert werden, unter Verwendung fester Sonden und Materialhandhabungssysteme. Rotationsscanner für die Bolzenlochinspektion bieten eine konsistente 360°-Abdeckung, die weniger bedienerabhängig ist. Wirbelstrom-Array bietet C-Scan-Bildgebung mit codierten Positionsdaten für die automatische Fehlererkennung und Berichterstellung. Automatisierte Sortiersysteme in Produktionslinien können nicht konforme Teile bei Linien geschwindigkeit aussortieren.
Zusätzliche Vorteile: Empfindlich gegenüber kleinen Fehlern (0,5 mm Risse unter günstigen Bedingungen). Berührungsloses Verfahren – kann bei erhöhten Temperaturen (bis zu 500 °C mit luftgekühlten Sonden) und unter Wasser prüfen. Erkennt durch mehrere Schichten – bis zu 14 Lagen tief in Flugzeugstrukturen. Misst mehrere Eigenschaften in einem einzigen Gerät: Leitfähigkeit, Beschichtungsdicke, Materialsortierung, Wärmebehandlungsverifikation. Keine Gefahr für den Bediener – keine ionisierende Strahlung, keine hohen Spannungen in tragbaren Geräten, keine Gefahrstoffe. Effektiv an komplexen Geometrien mit physikalisch komplizierten Formen, bei denen andere ZfP-Methoden nicht zugänglich sind.
Einschränkungen der Wirbelstromprüfung
Eindringtiefenbegrenzung: Die grundlegendste Einschränkung von ET ist, dass die Wirbelstromdichte exponentiell mit der Tiefe abnimmt. Bei 2δ sind nur noch 14 % der Oberflächenstromdichte vorhanden – die praktische Nachweisgrenze. Bei 4δ sind nur noch etwa 2 % vorhanden. Tiefe oberflächennahe Fehler erfordern unpraktisch niedrige Frequenzen, die die Empfindlichkeit verringern und die Sondengröße erhöhen. ET kann dicke Strukturen nicht auf innere Fehler prüfen – für die Erkennung verborgener Fehler müssen Radiografie oder Ultraschall verwendet werden.
Nur leitfähige Materialien: ET erfordert zwingend ein elektrisch leitfähiges Prüfmaterial. Es kann keine Kunststoffe, Keramiken, Glas, Holz oder Polymer-Matrix-Verbundwerkstoffe prüfen (es sei denn, sie enthalten leitfähige Fasern wie kohlenstofffaserverstärkte Polymere). Nichtleitfähige Beschichtungen können nur mit der Abhebungsmethode und nur dann gemessen werden, wenn das Substrat leitfähig ist.
Komplexität der Signalinterpretation: Mehrere Variablen beeinflussen gleichzeitig das Signal: Leitfähigkeit, Permeabilität, Geometrie, Abhebung, Temperatur, Riseigenschaften (Länge, Tiefe, Orientierung, Öffnungsweite) und Kantennähe. Diskriminierung ist erforderlich, um relevante von nicht relevanten Anzeigen zu trennen – ein Prozess, der sowohl Schulung als auch Erfahrung erfordert. Referenznormale sind unerlässlich – ET ist eine vergleichende (referenzbasierte) Methode, und die Ergebnisse sind nur so gut wie die verwendeten Referenznormale. Hohe Bedienerqualifikation erforderlich – grundlegende Kenntnisse der Elektromagnetik, Materialwissenschaft und Instrumentierung sind für zuverlässige Ergebnisse notwendig. Temperaturempfindlichkeit ist signifikant: Die Leitfähigkeit ändert sich um etwa 1 % IACS pro 20 °F (11 °C), was als Legierungs- oder Eigenschaftsänderung fehlinterpretiert werden kann, wenn keine Temperaturkompensation angewendet wird.
Komplikationen bei ferromagnetischen Materialien: Permeabilitätsschwankungen (μr = 100–1000+) können Fehlersignale überdecken, insbesondere in Kohlenstoff- und niedriglegierten Stählen. Extrem geringe Penetration – die effektive Prüftiefe in Stahl beträgt oft weniger als 0,1 mm ohne magnetische Sättigung. Spannung, Wärmebehandlung und Kaltverformung erzeugen Permeabilitätsrauschen, das nur schwer von Rissignalen zu unterscheiden ist. Sättigung (magnetische Sättigung) ist für tiefere Penetration erforderlich, was die Gerätekomplexität, das Gewicht und die Kosten erhöht. Die Schweißnahtprüfung in ferromagnetischem Stahl ist aufgrund des Permeabilitätsgradienten über die Wärmeeinflusszone besonders schwierig.
Weitere Einschränkungen: Parallele Fehler unsichtbar – Fehler, die parallel zur Wirbelstromflussrichtung orientiert sind, sind schwer oder unmöglich zu erkennen. Kanteneffekte – Sonden erzeugen in der Nähe von Teilekanten Störsignale, was eine elektronische Kantenunterdrückung oder abgeschirmte Sondendesigns erfordert. Scannen großer Flächen – manuelles Scannen großer Oberflächen mit einer Punktsonde ist mühsam und zeitaufwändig (durch ECA gemindert, aber zu höheren Kosten). Nicht geeignet für zufällig orientierte Risse über große Flächen, es sei denn, es werden automatisierte Mehrachs-Scans oder Arraysonden verwendet. Sondenkontakt und Konsistenz – Scan-Geschwindigkeitsschwankungen und Druckänderungen können Rauschsignale erzeugen. Abhebungsempfindlichkeit – selbst kleine Änderungen des Sonden-zu-Teile-Abstands (0,1 mm) erzeugen Signale, die größer sein können als kleine Rissanzeigen.
Normen
ASTM-Normen
| Norm | Titel | Anwendungsbereich |
|---|---|---|
| ASTM E2884-22 | Standard Guide for Eddy Current Testing Using Conformable Sensor Arrays | Oberflächen-/oberflächennahe Risse, Narbenbildung, Materialverlust, Beschichtungs-/Schichtdicke, Leitfähigkeit, Permeabilität mittels anpassungsfähiger Arrays für planare und nicht-planare Materialien |
| ASTM E243-24 | Electromagnetic (Eddy Current) Examination of Copper and Copper-Alloy Tubes | Wirbelstromprüfung von Kupfer- und Kupferlegierungsrohren, Kalibrierungsnormale, Frequenzauswahl, Signalinterpretation |
| ASTM E309-16 | Eddy Current Examination of Steel Tubular Products Using Magnetic Saturation | Ferromagnetische Rohre und Leitungen, magnetische Sättigung zur Überwindung von Permeabilitätsstörungen |
| ASTM E376-19 | Measuring Coating Thickness by Magnetic-Field or Eddy Current Methods | Zwei Methoden: Magnetfeld für nichtmagnetische Beschichtungen auf magnetischen Substraten, Wirbelstrom für nichtleitfähige Beschichtungen auf nichtmagnetischen leitfähigen Substraten |
| ASTM E566-24 | Electromagnetic (Eddy Current/Magnetic Induction) Sorting of Ferrous Metals | Sortieren von Eisenmetallen mittels Wirbelstrom und magnetischer Induktion, Legierungsverifikation, Wärmebehandlungsbestätigung |
| ASTM E215-22 | Standardizing Equipment and Electromagnetic Examination of Seamless Aluminum-Alloy Tube | Spezifisch für die Prüfung nahtloser Aluminiumlegierungsrohre |
| ASTM E571-19 | Electromagnetic (Eddy-Current) Examination of Nickel and Nickel Alloy Tubular Products | Prüfung von Nickel- und Nickellegierungsrohren |
| ASTM E426-16(2021) | Electromagnetic Examination of Seamless and Welded Tubular Products (Titanium, Austenitic Stainless Steel and Similar Alloys) | Prüfung von Titan-, austenitischen Edelstahl- und ähnlichen Legierungsrohren |
| ASTM B244-09(2021) | Thickness of Anodic Coatings on Aluminum with Eddy-Current Instruments | Messung der Dicke von Eloxalschichten auf Aluminium |
| ASTM E690-13 | In Situ Electromagnetic (Eddy Current) Examination of Nonmagnetic Heat Exchanger Tubes | Feldprüfung von nichtmagnetischen Wärmetauscherrohren |
| ASTM E1004-17 | Standard Test Method for Determining Electrical Conductivity Using the Electromagnetic (Eddy Current) Method | Leitfähigkeitsmessung von nichtmagnetischen Metallen |
| ASTM E3052 | Standard Practice for Eddy Current Examination of Heat Exchanger Tubing | In Bezug auf ASTM E690, E243 und E426 für Wärmetauscherrohre |
ISO-Normen
| Norm | Titel |
|---|---|
| ISO 15549:2019 | Zerstörungsfreie Prüfung, Wirbelstromprüfung, Allgemeine Grundsätze |
| ISO 12718:2019 | Zerstörungsfreie Prüfung, Wirbelstromprüfung, Vokabular |
| ISO 15548-1:2013 | Ausrüstung für die Wirbelstromprüfung, Geräteeigenschaften und Verifikation |
| ISO 15548-2:2013 | Ausrüstung für die Wirbelstromprüfung, Sondeneigenschaften und Verifikation |
| ISO 15548-3:2008 | Ausrüstung für die Wirbelstromprüfung, Systemeigenschaften und Verifikation |
| ISO 20339:2017 | Ausrüstung für die Wirbelstromprüfung, Array-Sondeneigenschaften und Verifikation |
| ISO 17643:2015 | Zerstörungsfreie Prüfung von Schweißverbindungen, Wirbelstromprüfung von Schweißverbindungen durch komplexe Ebenenanalyse |
| ISO 2360:2017 | Nichtleitende Überzüge auf nichtmagnetischen elektrisch leitfähigen Grundmetallen, Amplitudenempfindliches Wirbelstromverfahren |
| ISO 21968:2019 | Phasenempfindliches Wirbelstromverfahren für Beschichtungsdicke |
| ISO 20669:2017 | Gepulste Wirbelstromprüfung von ferromagnetischen Metallkomponenten |
| ISO 10893-2:2011 | Automatisierte Wirbelstromprüfung von nahtlosen und geschweißten Stahlrohren |
Andere relevante Normen
ASME Section V, Article 8: Wirbelstromprüfung für Kessel und Druckbehälter – spezifiziert Verfahren, Kalibrierung und Annahmekriterien für die Prüfung von Druckgrenzkomponenten.
SAE AMS 2658: Härte und Leitfähigkeit von Knetaluminiumlegierungsteilen – definiert akzeptable Leitfähigkeitsbereiche für gängige Luftfahrt-Aluminiumlegierungen in verschiedenen Zuständen.
MIL-STD-1537: Elektrische Leitfähigkeitsprüfung für die Wärmebehandlung von Aluminiumlegierungen – legt Leitfähigkeitsprüfanforderungen für die Wärmebehandlungsverifikation in militärischen Luftfahrtanwendungen fest.
NAS 410 (SAE): Zertifizierung und Qualifikation von ZfP-Personal – spezifiziert die Schulungs-, Erfahrungs- und Prüfungsanforderungen für ZfP-Personal einschließlich Wirbelstromprüfung (Level I, II und III Zertifizierung). Entspricht EN 4179 in Europa.
ISO 9712: Qualifikation und Zertifizierung von ZfP-Personal – internationale Norm für die Zertifizierung von ZfP-Personal, einschließlich spezifischer Anforderungen für die Wirbelstromprüfung.
Häufig gestellte Fragen
- Was ist Wirbelstromprüfung und wie funktioniert sie?
- Die Wirbelstromprüfung (ET) ist ein elektromagnetisches zerstörungsfreies Prüfverfahren, das Oberflächen- und oberflächennahe Fehler in leitfähigen Materialien erkennt. Sie funktioniert, indem ein Wechselstrom durch eine Spule (Sonde) geleitet wird, wodurch ein zeitlich veränderliches Magnetfeld erzeugt wird. Wird die Sonde in die Nähe eines leitfähigen Materials gebracht, induziert dieses Magnetfeld zirkulierende elektrische Ströme – sogenannte Wirbelströme – innerhalb des Materials. Diese Wirbelströme erzeugen ihr eigenes sekundäres Magnetfeld, das dem Primärfeld entgegenwirkt und die elektrische Impedanz der Spule verändert. Fehler wie Risse, Korrosion oder Änderungen der Materialeigenschaften stören den Wirbelstromfluss und verändern die Impedanz in messbarer Weise. Das Gerät zeigt diese Impedanzänderungen auf einem Impedanzebenen-Diagramm an, wobei Phase und Amplitude des Signals auf Art und Schwere des Fehlers hinweisen. Die Methode basiert auf dem Faradayschen Induktionsgesetz und der Lenzschen Regel, und die Eindringtiefe wird durch die Prüffrequenz und die Materialeigenschaften mittels der Eindringtiefenformel δ = 503/√(μr·σ·f) bestimmt.
- Welche Arten von Fehlern kann die Wirbelstromprüfung erkennen?
- Die Wirbelstromprüfung erkennt oberflächenbündige und oberflächennahe Fehler in leitfähigen Materialien. Sie ist hoch empfindlich gegenüber Rissen (Ermüdungsrisse, Spannungsrisskorrosion, Wärmeeinflusszonenrisse) ab einer Größe von 0,5 mm Länge und 0,1–0,2 mm Tiefe unter günstigen Bedingungen. ET erkennt Korrosionsnarben, Erosion und Materialverlust in leitfähigen Komponenten. Sie erkennt oberflächennahe Fehler in mehrschichtigen Strukturen wie Flugzeughaut-Lap-Joints und Risse in der zweiten Schicht um Befestigungselemente bis zu 14 Lagen tief bei entsprechender Frequenzwahl. ET erkennt auch Änderungen der Materialeigenschaften, einschließlich Leitfähigkeitsänderungen durch Wärmebehandlung, Legierungszusammensetzungsunterschiede und Härteänderungen. Sie misst die Dicke nichtleitfähiger Beschichtungen (Farbe, Eloxalschicht, Pulverbeschichtung) auf leitfähigen Substraten und kann Materialien nach Legierungstyp oder Vergütungszustand sortieren.
- Welche verschiedenen Arten von Wirbelstromsonden gibt es?
- Es gibt vier Haupttypen von Wirbelstromsonden. Absolutsonden verwenden eine einzelne Spule sowohl als Erreger als auch als Empfänger, sie messen absolute Materialeigenschaften und sind einfach und kostengünstig, aber empfindlich gegenüber Abhebung und Temperaturdrift. Differenzsonden verwenden zwei gegenläufig gewickelte Spulen in Reihenschaltung, sie gleichen Gleichtaktsignale (Abhebung, langsame Leitfähigkeitsänderungen) aus und erzeugen eine Doppelindikationsantwort für lokalisierte Fehler, was sie hervorragend für die Bolzenlochinspektion macht, aber sie können keine langen, allmählichen Änderungen erkennen. Reflexionssonden (Sende-Empfangs-Sonden) verwenden separate Erreger- und Empfängerspulen, sie bieten höhere Verstärkung, einen größeren Frequenzbereich und ein besseres Signal-Rausch-Verhältnis, geeignet für niederfrequente Tief penetrationseinsätze wie Inspektionen der zweiten Schicht in der Luftfahrt. Arraysonden (ECA) enthalten mehrere multiplexierte Spulen (16–64+) in einem einzigen Gehäuse, sie erhöhen die Inspektionsgeschwindigkeit drastisch, indem sie große Bereiche in einem einzigen Durchgang abdecken, bieten Echtzeit-C-Scan-Bildgebung und verbessern die Nachweiswahrscheinlichkeit, erfordern jedoch höhere Geräteinvestitionen und Schulung.
- Was ist die Eindringtiefe bei der Wirbelstromprüfung und warum ist sie wichtig?
- Die Eindringtiefe (δ) ist die Tiefe unter der Oberfläche eines Leiters, bei der die Wirbelstromdichte auf etwa 37 % (1/e) ihres Wertes an der Oberfläche abfällt. Sie wird mit der Formel δ = 503/√(μr·σ·f) berechnet, wobei δ in Millimetern, μr die relative magnetische Permeabilität, σ die elektrische Leitfähigkeit in mS/m und f die Frequenz in Hz ist. Die Eindringtiefe ist entscheidend, da sie die effektive Prüftiefe bestimmt. Bei 2δ fällt die Wirbelstromdichte auf etwa 14 % des Oberflächenwerts – die praktische Nachweisgrenze. Bei 4δ sind nur noch etwa 2 % vorhanden. Bei Aluminiumlegierungen bei 100 kHz beträgt die Eindringtiefe etwa 0,9 mm, bei Kohlenstoffstahl bei derselben Frequenz kann die Eindringtiefe aufgrund der hohen magnetischen Permeabilität weniger als 0,05 mm betragen. Niedrigere Frequenzen ermöglichen tiefere Penetration, aber geringere Empfindlichkeit gegenüber kleinen Fehlern. Höhere Frequenzen konzentrieren die Ströme nahe der Oberfläche für maximale Rissempfindlichkeit. Die Frequenzwahl balanciert die Notwendigkeit von Penetrationstiefe gegen Nachweisempfindlichkeit aus.
- Wie erkennt die Wirbelstromprüfung Risse und welche Orientierungen sind nachweisbar?
- Die Wirbelstromprüfung erkennt Risse durch die Störung, die sie im induzierten Wirbelstromfluss innerhalb des Prüfmaterials verursachen. Wenn Wirbelströme auf einen Riss treffen, werden sie gezwungen, um und unter ihm herumzufließen, wodurch die effektive Strompfadlänge zunimmt und sowohl die Amplitude als auch die Phase des erfassten Signals verändert werden. Bei Differenzanzeigen erzeugen Risse typischerweise ein charakteristische Achterfigur-Muster. Die Erkennung ist stark orientierungsabhängig: Die maximale Empfindlichkeit wird erreicht, wenn Wirbelströme senkrecht zum Riss fließen (der Riss unterbricht den Strompfad am stärksten), während die minimale Empfindlichkeit auftritt, wenn Wirbelströme parallel zum Riss fließen (Ströme können mit minimaler Störung um ihn herumfließen). Bleistiftsonden mit radialen Wirbelstrommustern sind empfindlich gegenüber Rissen in jeder Orientierung. Differenzsonden bieten die beste Empfindlichkeit senkrecht zur Spulenpaarachse. Rotationsscanner für Bolzenlöcher bieten eine 360°-Abdeckung für Risse unbekannter Orientierung. Die optimale Prüffrequenz wird typischerweise so gewählt, dass die Eindringtiefe der interessierenden Tiefe entspricht, wobei Oberflächenrisse in Aluminium typischerweise bei 100 kHz bis 1 MHz geprüft werden.
- Was sind die Vorteile und Einschränkungen der Wirbelstromprüfung?
- Vorteile: keine Oberflächenvorbereitung erforderlich (Prüfung durch dünne Farb- und Beschichtungsschichten möglich), kein Koppelmittel nötig (im Gegensatz zur Ultraschallprüfung), sehr hohe Prüfgeschwindigkeit (bis zu 150 m/s in automatisierten Produktionslinien), Tragbarkeit mit batteriebetriebenen Geräten, hohe Empfindlichkeit gegenüber kleinen Oberflächenrissen (0,5 mm), berührungsloses Verfahren geeignet für Hochtemperaturoberflächen und Unterwasserinspektion, Fähigkeit zur Prüfung durch mehrere Schichten (bis zu 14 Lagen tief), Messung mehrerer Eigenschaften (Leitfähigkeit, Beschichtungsdicke, Wärmebehandlungsnachweis), keine Strahlung oder Gefahrstoffe. Einschränkungen: Die Eindringtiefe beschränkt die Prüfung auf Oberflächen- und oberflächennahe Fehler (tiefe innere Fehler können nicht erkannt werden), erfordert ausschließlich elektrisch leitfähige Materialien, die Signalinterpretation ist komplex, da mehrere Variablen gleichzeitig das Signal beeinflussen, ferromagnetische Materialien (Stahl) erfordern magnetische Sättigung für tiefere Penetration, Kanteneffekte erzeugen Störsignale, Risse parallel zum Wirbelstromfluss können unsichtbar sein, Temperaturempfindlichkeit (Leitfähigkeitsänderung ~1 % IACS pro 20 °F) und hohe Anforderungen an die Bedienerqualifikation für zuverlässige Ergebnisse.
- Welche Normen regeln die Wirbelstromprüfung?
- Die Wirbelstromprüfung wird durch zahlreiche internationale Normen geregelt. ASTM-Normen umfassen E2884 (Standard Guide for Eddy Current Testing Using Conformable Sensor Arrays), E243 (Electromagnetic Examination of Copper and Copper-Alloy Tubes), E309 (Eddy Current Examination of Steel Tubular Products Using Magnetic Saturation), E376 (Measuring Coating Thickness by Magnetic-Field or Eddy Current Methods), E566 (Sorting of Ferrous Metals), E215 (Examination of Seamless Aluminum-Alloy Tube), E571 (Examination of Nickel and Nickel Alloy Tubular Products), E426 (Examination of Seamless and Welded Tubular Products) und B244 (Thickness of Anodic Coatings on Aluminum). ISO-Normen umfassen ISO 15549 (Allgemeine Grundsätze), ISO 12718 (Vokabular), ISO 15548 Teile 1-3 (Ausrüstung), ISO 20339 (Array-Sonden-Eigenschaften), ISO 17643 (Schweißnahtprüfung), ISO 2360 und ISO 21968 (Beschichtungsdicke) sowie ISO 20669 (Gepulster Wirbelstrom). ASME Section V, Artikel 8 behandelt die Wirbelstromprüfung für Kessel und Druckbehälter. Die Luftfahrt-Wirbelstromprüfung folgt den Hersteller-Wartungshandbüchern, FAA AC 43-3B, EASA Part 145 und SAE NAS 410 für die Personalzertifizierung.
- Wie wird die Wirbelstromprüfung für Flugzeug- und Brückeninspektionen eingesetzt?
- In der Luftfahrt ist ET die primäre Methode zur Erkennung von Ermüdungsrissen in Flugzeugstrukturen. Die Oberflächenrisserkennung verwendet abgeschirmte Bleistiftsonden bei 100–500 kHz zum Auffinden von Rissen in der Flugzeughaut, in der Nähe von Befestigungslöchern und Strukturelementen. Die Bolzenloch-Rotationsabtastung verwendet differenzielle Rotationssonden bei 100 kHz–1 MHz zur Erkennung von Rissen in Befestigungslochwänden – einer häufigen Ermüdungsrissstelle. Gleitsonden (Reflexionstyp) bei 1–50 kHz erkennen Risse in der zweiten Schicht durch Farbe und die erste Strukturschicht, z. B. in Lap-Joints und Verdopplungen. Niederfrequente Punktsonden (100 Hz–10 kHz) erkennen oberflächennahe Korrosion auf der Rückseite der Flugzeughaut. Die Leitfähigkeitssortierung überprüft Legierung und Wärmebehandlungszustand und erkennt Hitzeschäden nach Bränden. Mehrfrequenzgeräte können zwei Schichten gleichzeitig prüfen (z. B. Haut bei 400 Hz und darunterliegender Gurt bei 100 Hz). Bei der Stahlbrückeninspektion steht ET vor Herausforderungen durch ferromagnetische Permeabilitätseffekte. Oberflächenbündige Risse können erkannt werden, aber die Penetration ist ohne magnetische Sättigung extrem gering. Wirbelstrom-Array (ECA) wird weitgehend für die Oberflächenrisserkennung in Stahlbrückenelementen und Schweißnahtprüfungen eingesetzt. Gepulste Wirbelstromverfahren (PEC) werden zunehmend für die Korrosionserkennung durch Beschichtungen eingesetzt. Die FHWA weist darauf hin, dass ET nur oberflächenbündige Risse in Stahlbrückenelementen erkennen kann und dass Beschichtungen Abhebung verursachen, was die Signalintensität verringert.
- Wie misst die Wirbelstromprüfung die Leitfähigkeit und sortiert Materialien?
- Wirbelstromgeräte messen die Phase und Größe der Spulenimpedanz, die für nicht-ferromagnetische Materialien (μr = 1) direkt mit der elektrischen Leitfähigkeit korreliert. Die Leitfähigkeit wird als Prozentsatz des International Annealed Copper Standard (%IACS) ausgedrückt, wobei 100 % IACS der Leitfähigkeit von weichgeglühtem Kupfer entspricht (1,7241 × 10⁻⁸ Ω·m spezifischer Widerstand bei 20 °C). Typische Werte: weichgeglühtes Kupfer 100–102 % IACS, Aluminium 1100-O 59 %, Aluminium 2024-T3 30 %, Aluminium 7075-T6 32 %, Messing 27 %, Titan 6Al-4V ~1 %, Edelstahl 304 ~2,5 %. Die Leitfähigkeit ändert sich mit der Wärmebehandlung, da Legierungselemente in fester Lösung das Gitter verzerren und die Leitfähigkeit verringern, Ausscheidung während der Alterung stellt die Gitterordnung wieder her und erhöht die Leitfähigkeit. Beispielsweise misst Aluminium 2024 im O-Zustand ~50 % IACS, T3-Zustand ~30 %, T6-Zustand ~38 %. Dies ermöglicht die Erkennung von Hitzeschäden – ein Flügelholm, der 28 % IACS anzeigt und nach einem Brand auf 34 % IACS ansteigt, weist auf Überalterung hin und erfordert einen Austausch. Die Leitfähigkeitsprüfung unterscheidet auch Legierungszusammensetzungen, erkennt vermischte Chargen in der Produktion und identifiziert plattiertes gegenüber nicht plattiertem Aluminium. Die Temperaturkompensation ist kritisch: Die Aluminiumleitfähigkeit ändert sich um etwa 1 % IACS pro 20 °F (11 °C).
- Wie lautet die Eindringtiefenformel und wie wird die Frequenz bei der Wirbelstromprüfung gewählt?
- Die standardmäßige Eindringtiefe (δ) bei der Wirbelstromprüfung wird mit δ = 503/√(μr·σ·f) berechnet, wobei δ in Millimetern, μr die relative magnetische Permeabilität (1 für nicht-ferromagnetische Materialien), σ die elektrische Leitfähigkeit in mS/m und f die Prüffrequenz in Hz ist. Diese Formel leitet sich von der grundlegenden Skineffekt-Gleichung δ = 1/√(π·f·μ₀·μr·σ) ab, wobei μ₀ = 4π × 10⁻⁷ H/m. Die vereinfachte Form verwendet die Konstante 503 zur entsprechenden Einheitenumrechnung. Die Frequenzwahl balanciert die Eindringtiefe gegen die Nachweisempfindlichkeit aus. Für Oberflächenrisse in Aluminiumlegierungen liefert 100 kHz–1 MHz δ von 0,3–0,9 mm und konzentriert die Wirbelströme an der Oberfläche, wo Risse entstehen. Für Oberflächenrisse in Stahl sind aufgrund von Permeabilitätseffekten 1–2 MHz erforderlich. Für Materialien mit geringer Leitfähigkeit wie Inconel und Titan bieten 2–5 MHz ausreichende Empfindlichkeit. Für oberflächennahe Risse und Risse in der zweiten Schicht in Flugzeugstrukturen durchdringen 1 kHz–50 kHz die erste Aluminiumschicht. Für tiefe oberflächennahe Fehler können Frequenzen von nur 100 Hz verwendet werden. Die optimale Frequenz wird typischerweise so gewählt, dass die Eindringtiefe der interessierenden Tiefe entspricht. Mehrfrequenztechniken verwenden gleichzeitige Frequenzen, um Fehler in unterschiedlichen Tiefen in einem einzigen Durchgang zu charakterisieren.