Was ist die Magnetpulverprüfung (MT)?
Magnetpulverprüfung (MT) für Stahlkonstruktionen
1. Prinzip der Magnetpulverprüfung
Die Magnetpulverprüfung (MT), auch als Magnetpulverinspektion (MPI) bezeichnet, ist ein zerstörungsfreies Prüfverfahren, das Oberflächen- und oberflächennahe Diskontinuitäten in ferromagnetischen Werkstoffen – hauptsächlich Eisen, Stahl, Nickel, Kobalt und deren Legierungen – erkennt. Das Verfahren basiert auf dem physikalischen Prinzip des magnetischen Streuflusses (MFL) an Diskontinuitäten innerhalb eines magnetisierten ferromagnetischen Bauteils.
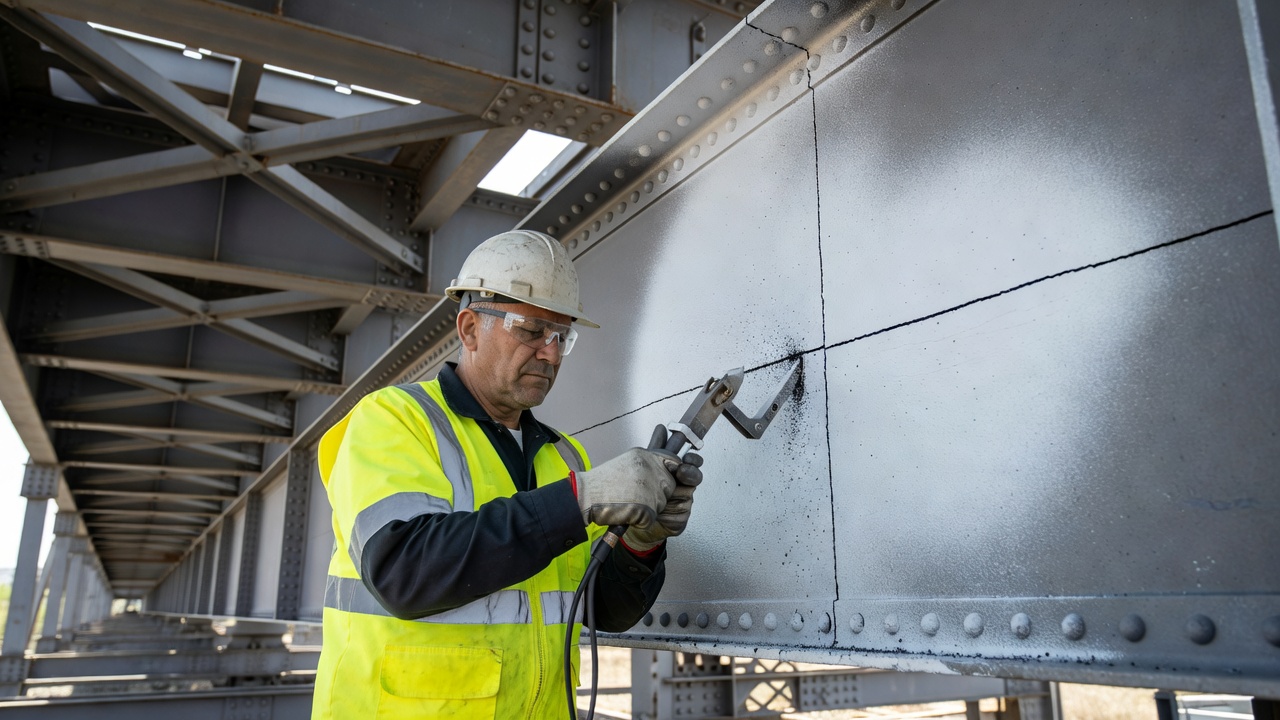
1.1 Grundlegende Physik
Wenn ein Magnetfeld in ein ferromagnetisches Bauteil eingeleitet wird, fließen magnetische Flusslinien (Kraftlinien) im fehlerfreien Zustand gleichmäßig durch das Material. Ferromagnetische Werkstoffe haben eine hohe magnetische Permeabilität (relative Permeabilität μr typischerweise 100–5.000+), d. h. sie konzentrieren und leiten magnetischen Fluss leicht. Luft und nichtmetallische Werkstoffe haben eine relative Permeabilität von etwa 1.
Eine Diskontinuität – wie ein Riss, Hohlraum, Einschluss, eine Überlappung oder Naht – erzeugt eine abrupte Änderung des magnetischen Widerstands (Reluktanz) (das magnetische Analogon zum elektrischen Widerstand). Da die Permeabilität von Luft oder nichtmetallischem Einschlussmaterial wesentlich niedriger ist als die des umgebenden ferromagnetischen Materials, können die magnetischen Flusslinien die Diskontinuität nicht leicht passieren. Stattdessen werden die Flusslinien gezwungen, an der Diskontinuität auszutreten, wodurch ein lokales magnetisches Streufeld mit ausgeprägten Nord- und Südpolen auf beiden Seiten des Fehlers entsteht.
Fein verteilte ferromagnetische Partikel (typischerweise weiche Eisenpartikel, die mit sichtbaren oder fluoreszierenden Farbstoffen beschichtet sind), die auf die Oberfläche aufgebracht werden, werden durch magnetische Anziehungskräfte von diesen Streufeldern angezogen. Die Partikel sammeln sich an den Rändern der Diskontinuität und bilden sichtbare Partikelansammlungen, sogenannte Anzeigen, die Größe, Form, Lage und Ausrichtung des zugrunde liegenden Fehlers offenbaren. Die Breite der Partikelansammlung ist typischerweise breiter als die tatsächliche Fehleröffnung, wodurch selbst enge Risse sichtbar werden.
1.2 Magnetische Domänentheorie
Ferromagnetische Werkstoffe bestehen aus winzigen Bereichen, den sogenannten magnetischen Domänen (Weiss-Bezirke), die jeweils kleiner als 100 μm sind. Jede Domäne enthält ausgerichtete elementare magnetische Momente. Domänenwände (Bloch-Wände) trennen benachbarte Domänen mit unterschiedlichen Magnetisierungsrichtungen. Im unmagnetisierten Zustand sind die Domänen zufällig orientiert und erzeugen kein äußeres Magnetfeld.
Wenn eine äußere magnetisierende Kraft (H) angewendet wird, bewegen sich die Domänenwände und die mit dem Feld ausgerichteten Domänen wachsen auf Kosten anderer. Dies geschieht durch Barkhausen-Sprünge – diskontinuierliche, schrittweise Bewegungen von Domänenwänden, die als elektrisches Rauschen nachweisbar sind. Mit zunehmender Feldstärke richten sich mehr Domänen aus, bis die magnetische Sättigung erreicht ist, bei der das Material effektiv zu einer einzigen großen Domäne wird, in der alle Momente in Feldrichtung ausgerichtet sind.
Nach dem Entfernen der äußeren magnetisierenden Kraft bleibt ein gewisser Grad an Domänenausrichtung erhalten – dies ist das Phänomen des Restmagnetismus oder der Remanenz. Die Höhe des verbleibenden Restmagnetismus hängt von der Retentivität des Materials ab – der Fähigkeit, die Magnetisierung ohne angelegtes Feld beizubehalten. Kohlenstoffreiche und gehärtete Stähle haben typischerweise eine hohe Retentivität, während kohlenstoffarme Stähle und Weicheisen eine geringe Retentivität aufweisen.
1.3 Wichtige magnetische Fachbegriffe
| Begriff | Definition | Bedeutung für MT |
|---|---|---|
| Magnetische Flussdichte (B) | Dichte der magnetischen Feldlinien pro Querschnittsfläche | Bestimmt die Stärke der Streufelder an Diskontinuitäten |
| Magnetische Feldstärke (H) | Das angelegte Magnetfeld, das die Magnetisierung induziert | Die Höhe des äußeren Feldes, das während der Prüfung angelegt wird |
| Permeabilität (μ) | Verhältnis von B/H, Leichtigkeit der Magnetisierung | Höhere Permeabilität = leichtere Magnetisierung = stärkere Streufelder |
| Reluktanz | Widerstand gegen magnetischen Fluss (analog zum elektrischen Widerstand) | Diskontinuitäten erzeugen hohe Reluktanzpfade und erzwingen Streufluss |
| Retentivität | Fähigkeit, Magnetismus nach Entfernen der magnetisierenden Kraft beizubehalten | Bestimmt, ob Restmagnetismus für die Prüfung ausreicht |
| Koerzitivfeldstärke (Hc) | Die rückwärtige magnetisierende Kraft, die erforderlich ist, um den Restmagnetismus auf Null zu reduzieren | Höhere Koerzitivfeldstärke = schwieriger zu entmagnetisieren |
| Restmagnetismus | Magnetfeld, das nach Entfernen der äußeren magnetisierenden Kraft verbleibt | Kann für die Prüfung genutzt werden oder eine Entmagnetisierung erforderlich machen |
1.4 Grundlegende Anforderung: Zwei senkrechte Magnetisierungen
Eine grundlegende Anforderung der MT ist, dass das Bauteil in zwei zueinander senkrechten Richtungen magnetisiert werden muss, um Fehler in allen Ausrichtungen zu erkennen. Der magnetische Streufluss ist maximal, wenn die Diskontinuität senkrecht zu den magnetischen Feldlinien ausgerichtet ist. Verläuft ein Riss parallel zur Feldrichtung, tritt kein ausreichender Streufluss auf, um Partikel anzuziehen.
Bei der Rundmagnetisierung (Feld umschließt das Bauteil) werden Längsdiskontinuitäten parallel zur Bauteillänge am besten erkannt. Bei der Längsmagnetisierung (Feld verläuft entlang der Bauteillänge) werden Querdiskontinuitäten senkrecht zur Bauteillänge am besten erkannt. Fehler, die bis zu etwa 45° von der Senkrechten zur Feldrichtung orientiert sind, können noch erkannt werden, aber die Empfindlichkeit nimmt mit zunehmender Parallelität des Fehlers zum Feld ab.
2. Magnetisierungstechniken
Die Auswahl der geeigneten Magnetisierungsmethode ist entscheidend für eine effektive MT. Die Wahl hängt von der Bauteilgeometrie, -größe, den Materialeigenschaften, der Fehlerorientierung, ob die Prüfung vor Ort oder im Labor durchgeführt wird, und der verfügbaren Stromart ab.
2.1 Stromarten und ihre Wirkungen
| Stromart | Eindringtiefe | Beste Verwendung | Eigenschaften |
|---|---|---|---|
| Wechselstrom (AC) | Gering – Skineffekttiefe ~0,1–1 mm | Oberflächenrisse, Schweißnähte | Stärkstes Oberflächenfeld, minimaler Restmagnetismus, einfache Entmagnetisierung |
| Gleichstrom (DC) | Tief – gesamter Querschnitt | Oberflächennahe Diskontinuitäten | Durchdringt die Oberfläche, hinterlässt erheblichen Restmagnetismus |
| Halbwellengleichgerichteter Gleichstrom (HWDC) | Tiefste Eindringtiefe | Am besten für oberflächennahe Fehler | Kombiniert tiefe Eindringung mit pulsierender Wirkung, die Partikel bewegt |
Wechselstrom wird bevorzugt zur Erkennung oberflächenoffener Diskontinuitäten eingesetzt, da der Skineffekt den magnetischen Fluss an der Oberfläche des Bauteils konzentriert. Bei gleichem Stromniveau erzeugt Wechselstrom ein stärkeres Oberflächenmagnetfeld als Gleichstrom. Gleichstrom oder HWDC muss verwendet werden, wenn oberflächennahe Fehler erkannt werden müssen, da Wechselstromfluss nicht wesentlich unter die Oberfläche eindringt.
2.2 Jochmethode
Die Jochmethode ist die am weitesten verbreitete MT-Technik für Feldprüfungen. Ein handgeführtes U-förmiges Elektromagnet (Joch) wird mit seinen beiden Polen (Schenkeln) in Kontakt mit der Bauteiloberfläche gebracht. Der Strom, der durch eine um das Joch gewickelte Spule fließt, erzeugt ein Magnetfeld zwischen den beiden Polen und bewirkt eine Längsmagnetisierung im Bereich zwischen ihnen.
Wechselstromjoch – Am besten geeignet für die Erkennung von Oberflächenrissen. Das Wechselfeld konzentriert sich an der Oberfläche. Wechselstromjoche erfordern nach der Verwendung in der Regel wenig bis keine Entmagnetisierung, da das Wechselfeld auf natürliche Weise abklingt.
Gleichstromjoch – Bietet eine tiefere Felddurchdringung, die oberflächennahe Diskontinuitäten erkennen kann. Gleichstromjoche erzeugen stärkere Felder und erfordern nach der Prüfung eine bewusste Entmagnetisierung.
Permanentmagnetjoch – Verwendet starke Permanentmagnete (Neodym oder Alnico) anstelle von Elektromagneten. Es ist keine Stromquelle erforderlich, was diese Joche ideal für gefährliche Umgebungen (Ölraffinerien, Chemieanlagen, explosionsgefährdete Atmosphären) macht, in denen elektrische Geräte eine Brand- oder Explosionsgefahr darstellen.
Joch-Tragkraftprüfung (Leistungsüberprüfung): Gemäß ASTM E709 und E1444 muss die Tragkraft eines Jochs überprüft werden. Ein Wechselstromjoch muss einen 10-Pfund (4,5 kg) Stahlblock heben. Ein Gleichstromjoch muss einen 40-Pfund (18 kg) bis 50-Pfund (22,7 kg) Stahlblock heben, abhängig vom Polabstand. Diese Prüfung stellt sicher, dass das Joch eine ausreichende magnetische Feldstärke erzeugt.
Die Jochmethode ist hochgradig portabel und ideal für die Schweißnahtprüfung, die Bewertung von Baustahl und die Feldwartung. Die Einschränkung besteht darin, dass jede Platzierung nur den Bereich zwischen den Polen abdeckt, was ein systematisches Umsetzen mit 90°-Drehung an jeder Stelle erfordert, um die beiden erforderlichen Magnetisierungsrichtungen zu erreichen.
2.3 Stabmethode
Die Stabmethode verwendet zwei handgeführte Kupfer- oder Kupferlegierungselektroden (Stäbe), die fest gegen die Bauteiloberfläche gedrückt werden. Hochstrom (typischerweise 100–500 Ampere pro Zoll Stababstand, gemäß ASTM E709) fließt zwischen den Stäben durch das Bauteil und erzeugt ein kreisförmiges Magnetfeld konzentrisch um den Strompfad.
Der Stababstand beträgt typischerweise 4 bis 8 Zoll (100 bis 200 mm). Die Beziehung zwischen Strom und Stababstand folgt im Allgemeinen 100 Ampere pro Zoll (25 mm) Stababstand, mit Anpassungen basierend auf Materialdicke und Querschnittsgeometrie.
Vorteile: Erzeugt ein lokalisiertes, hochintensives Magnetfeld, das ideal zur Erkennung von Längsrissen in dicken Querschnitten ist. Das Feld dringt tief ein (insbesondere mit HWDC). Stäbe sind tragbar und für den Feldeinsatz an schweren Gussstücken, großen Schmiedestücken und dicken Schweißkonstruktionen geeignet.
Nachteile: Risiko der Lichtbogenbildung an den Kontaktpunkten, was zu Oberflächenverbrennungen und metallurgischen Schäden führen kann. Erfordert festen Druck und saubere Kontaktpunkte. Stellt eine Brandgefahr in entzündlichen Umgebungen dar. Die Technik ist für große Oberflächen arbeitsintensiv.
Sicherheitsaspekte: Stäbe dürfen niemals unter Spannung stehen, wenn sie nicht mit der Arbeitsfläche in Kontakt sind. Bediener müssen isolierte Handschuhe tragen und auf isolierten Flächen stehen. Der Strompfad darf niemals durch den Körper des Bedieners verlaufen.
2.4 Spulenmethode
Die Spulenmethode (auch Magnetspulenmethode genannt) platziert das Bauteil innerhalb oder neben einer elektrischen Spule. Wenn Strom durch die Spulenwicklungen fließt, wird ein längsgerichtetes Magnetfeld entlang der Spulenachse induziert, das durch das Bauteil von Ende zu Ende verläuft.
Der Füllfaktor – das Verhältnis der Bauteilquerschnittsfläche zur Spulenquerschnittsfläche – beeinflusst die Feldstärke erheblich. Bei Teilen, die weniger als 10 % des Spulenquerschnitts einnehmen, kann die Feldstärke unzureichend sein, was Techniken zur Verbesserung der Kopplung erfordert (wie Mehrfachmagnetisierung oder Verwendung eines Zentralleiters).
Vorteile: Erzeugt ein gleichmäßiges Längsfeld über die gesamte Bauteillänge. Kein elektrischer Kontakt mit dem Bauteil, wodurch das Lichtbogenrisiko entfällt. Effizient für die Serienprüfung von zylindrischen Teilen wie Wellen, Achsen, Stangen und Rohren.
Nachteile: Beschränkt auf Teile, die in die Spulenöffnung passen. Kurze, stummelartige Teile (Längen-zu-Durchmesser-Verhältnis kleiner als 2:1) sind schwer effektiv zu magnetisieren und erfordern möglicherweise mehrere Techniken. Nach der Spulenmagnetisierung ist in der Regel eine Entmagnetisierung erforderlich.
2.5 Direktdurchflutungsmethode
Die Direktdurchflutungsmethode spannt das Bauteil zwischen zwei leitfähigen Kontaktplatten (Spannkopf und Reitstock in einer stationären Nassprüfbank). Hoher Strom fließt direkt längs durch das Bauteil und erzeugt ein kreisförmiges Magnetfeld konzentrisch um das Bauteil – ideal zur Erkennung von Längsrissen.
Der Strombedarf für die Direktdurchflutungsmagnetisierung folgt dem Verhältnis von etwa 300–800 Ampere pro Zoll (25 mm) Bauteildurchmesser, abhängig vom Material und der Spezifikation.
Zentralleitervariante: Bei hohlen oder ringförmigen Teilen (Lagern, Zahnrädern, Buchsen) wird ein Kupferleiter durch die zentrale Bohrung geführt. Der Strom fließt durch den Leiter (nicht durch das Bauteil selbst) und erzeugt ein kreisförmiges Magnetfeld sowohl auf den Innen- als auch auf den Außenflächen des Teils. Dies vermeidet das Risiko, schädigende Ströme durch präzisionsbearbeitete Teile zu leiten.
Vorteile: Erzeugt ein starkes, gleichmäßiges kreisförmiges Feld. Schnell und effizient in stationären Prüfbänken, die für die Serienprüfung ausgelegt sind. Kann komplexe Formen prüfen.
Nachteile: Risiko von Verbrennungen an den Kontaktpunkten. Ungeeignet für Teile, die durch Stromfluss beschädigt werden könnten (fertig bearbeitete Oberflächen, empfindliche elektronische Baugruppen). Erfordert hohe Ströme für große Teile.
2.6 Induktionsstrommethode
Die Induktionsstrommethode nutzt das Prinzip der elektromagnetischen Induktion, um Wirbelströme in einem leitfähigen Bauteil ohne direkten elektrischen Kontakt zu erzeugen. Das Bauteil fungiert als Sekundärwicklung eines Transformators. Diese Methode ist auf kreisförmige Teile beschränkt, die einen geschlossenen elektrischen Pfad bilden (Ringe, Unterlegscheiben, Lager) ohne radiale Einschnitte oder tiefe Kerben, die den Stromfluss unterbrechen würden.
Vorteile: Kein elektrischer Kontakt mit dem Bauteil, wodurch jegliches Risiko von Lichtbogen- oder Brandschäden ausgeschlossen wird. Ideal für fertig bearbeitete, präzisionsgefertigte Komponenten.
Nachteile: Funktioniert nur bei geschlossenen Kreisgeometrien. Komplexer Aufbau im Vergleich zu anderen Methoden. Weniger verbreitet und nicht bei allen MT-Geräten verfügbar.
3. Nass- vs. Trocken-Magnetpulver
Die Wahl zwischen nassen und trockenen Magnetpulvern beeinflusst die Erkennungsempfindlichkeit, die Anwendungseffizienz und die Arten von Fehlern, die zuverlässig identifiziert werden können. Jede Methode hat unterschiedliche Eigenschaften, die durch Partikelgröße, Trägermedium, Auftragstechnik und Empfindlichkeitsniveau bestimmt werden.
3.1 Trockenpulvermethode
Trockenpulver sind feine Eisenpulverformulierungen, die typischerweise aus gefälltem Weicheisen hergestellt werden. Die Partikelgrößen reichen von etwa 50 bis 150 μm (deutlich gröber als Nasspulver). Die Partikel werden durch Aufstäuben mit einem Pulverbläser, manuelles Aufstreuen oder Sprühpistole aufgebracht. Überschüssiges Pulver wird vorsichtig mit einem Luftstrom mit niedrigem Druck entfernt, um Partikelanzeigen an Fehlerstellen sichtbar zu machen.
| Eigenschaften | Trockenpulvermethode |
|---|---|
| Partikelgröße | 50–150 μm (grob) |
| Träger | Keiner (Trockenpulver) |
| Auftrag | Pulverbläser, Streuer, Sprühpistole |
| Oberflächenanforderungen | Hervorragend auf rauen Oberflächen |
| Oberflächennahe Erkennung | Überlegen (größere Partikel überbrücken Hohlräume) |
| Temperaturbereich | Funktioniert bei extremen Temperaturen (Heißgussteile bis 600°F/315°C) |
| Empfindlichkeit (relativ) | Basislinie (×1) |
| Windempfindlichkeit | Schlecht – Pulver wird bei windigen Außenbedingungen weggeblasen |
Wann Trockenpulver zu verwenden sind: Raue Guss- und Schmiedestücke, bei denen Oberflächenunregelmäßigkeiten flüssige Träger einschließen würden. Hochtemperaturteile, die unmittelbar nach der Verarbeitung geprüft werden. Priorität für oberflächennahe Erkennung (größere Trockenpulver sind empfindlicher gegenüber breiten, diffusen Streufeldern von oberflächennahen Fehlern). Außenfeldprüfungen bei ruhigen Bedingungen. Umgebungen, in denen flüssige Träger verboten sind (explosionsgefährdete Atmosphären, kontaminationsempfindliche Bereiche).
3.2 Nasspulvermethode
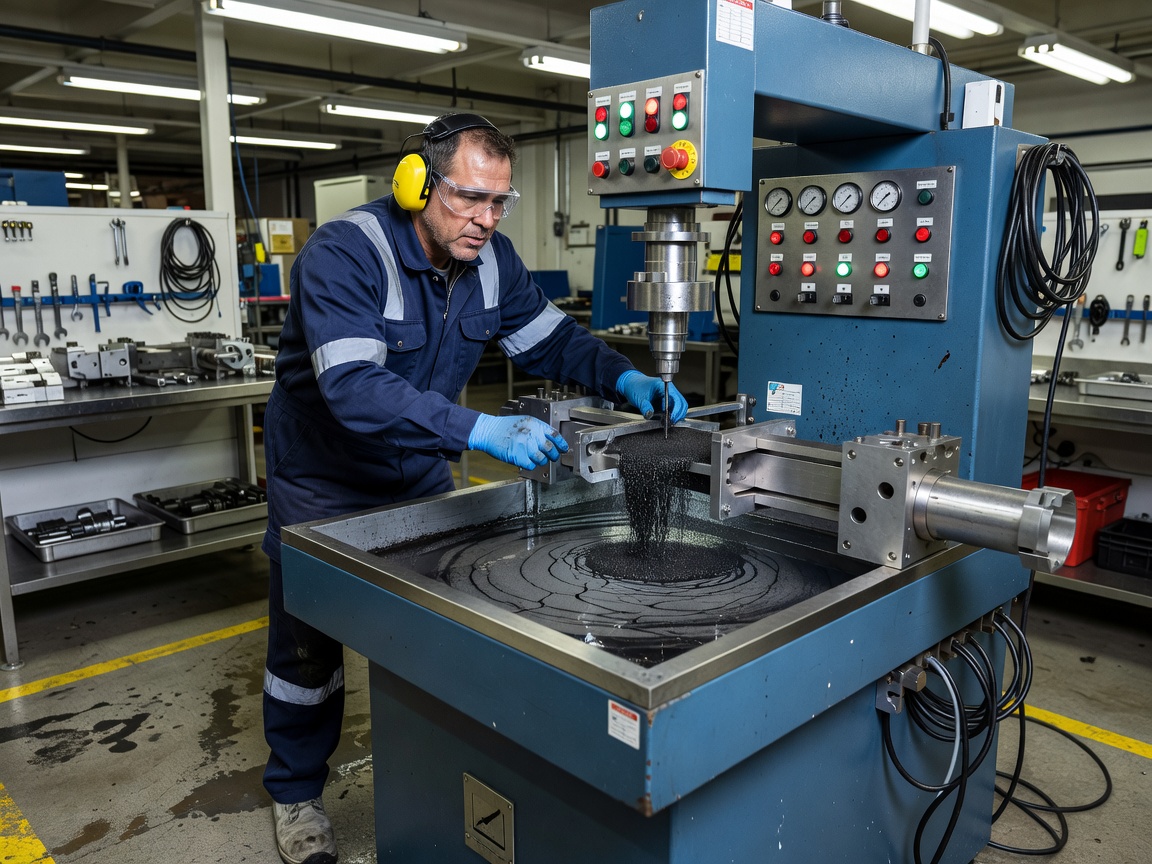
Nasspulver sind fein verteilte Eisenpartikel (typischerweise 1–10 μm groß), die in einem flüssigen Trägermedium suspendiert sind. Die Partikel sind mit sichtbaren Farbstoffen (Rot, Schwarz) oder fluoreszierenden Farbstoffen für verbesserten Kontrast beschichtet. Zwei Arten von Trägerflüssigkeiten werden verwendet:
Ölbasierte Träger – Traditionelle Erdöldestillat-Träger mit hervorragenden Benetzungseigenschaften und geringen Verdunstungsraten. Der Hauptnachteil ist die Entflammbarkeit, die eine sorgfältige Handhabung und Lagerung erfordert. Der Flammpunkt muss gemäß ASTM E709 über 93°C (200°F) liegen.
Wasserbasierte Träger – Nicht entflammbar, wirtschaftlich und umweltfreundlich bevorzugt. Wasserbasierte Bäder erfordern eine sorgfältige Formulierung mit Benetzungsmitteln (zur Reduzierung der Oberflächenspannung), Korrosionsinhibitoren (zur Verhinderung von Rostbildung am Prüfteil) und Antischaummitteln. Die Wasserkonzentration muss mit einem Refraktometer überwacht werden.
Die Partikelkonzentration in Nassbädern ist kritisch und muss mittels Zentrifugenröhrchen-Sedimentationsprüfung (Pearl-Test) überprüft werden. Die akzeptable Konzentration beträgt typischerweise 0,1–0,4 ml abgesetzte Partikel pro 100 ml Badprobe. Zu wenige Partikel verringern die Erkennungsempfindlichkeit, zu viele Partikel erzeugen einen übermäßigen Hintergrundbelag, der Anzeigen maskiert.
| Eigenschaften | Nasspulvermethode |
|---|---|
| Partikelgröße | 1–10 μm (fein) |
| Träger | Öl oder Wasser |
| Auftrag | Durchfluss, Sprühen, Eintauchen |
| Oberflächenanforderungen | Glatte, saubere Oberflächen bevorzugt |
| Oberflächennahe Erkennung | Mäßig |
| Temperaturbereich | Begrenzt durch Trägerflüssigkeit (typischerweise 5–60°C / 40–140°F) |
| Empfindlichkeit (sichtbar) | ×2–3 relativ zu Trockenpulver |
| Empfindlichkeit (fluoreszierend) | ×5–10 relativ zu Trockenpulver |
Wann Nasspulver zu verwenden sind: Serienprüfung in stationären Nassprüfbänken. Glatte Oberflächen, die eine hohe Empfindlichkeit erfordern. Fluoreszenzprüfung, die die höchste Empfindlichkeitsstufe erfordert. Hochvolumige, wiederholte Prüfung ähnlicher Teile. Kritische Sicherheitskomponenten (Luftfahrt, Automobil, Nuklear).
4. Sichtbare vs. fluoreszierende Magnetpulver
Die Wahl zwischen sichtbaren und fluoreszierenden Partikeln bestimmt die Lichtumgebung, die Geräteanforderungen und die praktische Erkennungsempfindlichkeit.
4.1 Sichtbare (nicht fluoreszierende) Partikel
Sichtbare Partikel sind Eisenpartikel, die mit farbigen Pigmenten beschichtet sind – üblicherweise Rot, Schwarz, Grau oder Gelb – um Kontrast zur Bauteiloberfläche zu bieten. Für optimalen Kontrast wird vor der Prüfung typischerweise ein weißer Kontrastlack auf die Bauteiloberfläche aufgetragen, der einen gleichmäßigen hellen Hintergrund bietet, vor dem dunkle Partikelanzeigen deutlich sichtbar sind.
Beleuchtungsanforderungen: Mindestens 1000 Lux (etwa 100 Fußkerzen) weißes Licht, gemessen an der Prüfoberfläche. Dies ist ein relativ hoher Beleuchtungspegel, der für Innenprüfungen starke Arbeitsleuchten erfordert. Außenprüfungen bei Tageslicht erreichen diesen Pegel typischerweise.
Empfindlichkeit: Zuverlässige Erkennung von mittleren bis großen Oberflächenrissen. Enge Risse (mit einer Öffnungsbreite von weniger als etwa 1 μm) erzeugen möglicherweise keine ausreichend deutlichen Anzeigen. Der Kontrast zwischen weißem Hintergrundlack und dunkler Partikelansammlung bietet für typische Fehlergrößen eine gute Sehschärfe.
Vorteile: Keine UV-Lichtausrüstung erforderlich. Funktioniert in hellen Außenumgebungen ohne Verdunkelung. Geringere Gesamtgerätekosten. Einfacherer Aufbau und geringere Schulungsanforderungen. Einfachere Dokumentation unter normaler Beleuchtung.
Nachteile: Geringerer inhärenter Kontrast im Vergleich zu fluoreszierenden Partikeln (das menschliche Auge ist weniger empfindlich für subtile Helligkeitsunterschiede im photopischen Bereich als für den kontrastreichen Glanz fluoreszierender Anzeigen vor dunklem Hintergrund). Weißer Kontrastlack erhöht den Zeitaufwand für Auftrag und Entfernung. Kleine oder schwache Anzeigen können übersehen werden.
4.2 Fluoreszierende Partikel
Fluoreszierende Partikel sind Eisenpartikel, die mit fluoreszierenden Farbstoffen beschichtet sind, die UV-A (Schwarzlicht, langwelliges Ultraviolett) im Wellenlängenbereich von 320–395 nm (typischerweise Spitzenwert bei 365 nm) absorbieren und sichtbares Licht im gelb-grünen Spektrum bei etwa 555 nm emittieren – der Wellenlänge, für die das menschliche Auge die maximale photopische Empfindlichkeit aufweist.
Beleuchtungsanforderungen:
- UV-A-Intensität: Mindestens 1000 μW/cm² an der Prüfoberfläche, verifiziert mit einem kalibrierten UV-A-Radiometer (kein Allzweck-Beleuchtungsmesser).
- Umgebendes weißes Licht: Maximal 20 Lux (2 Fußkerzen) – im Wesentlichen eine abgedunkelte Umgebung. Höhere Umgebungslichtpegel waschen den fluoreszierenden Anzeigenkontrast aus.
- Aufwärmzeit: Quecksilberdampf-UV-Lampen benötigen 5–10 Minuten Aufwärmzeit, LED-UV-Lampen erreichen sofort volle Intensität.
- Dunkeladaptation: Prüfer sollten sich 5–10 Minuten vor Beginn der Fluoreszenzprüfung im abgedunkelten Prüfbereich aufhalten, damit sich die Augen an die Schwachlichtbedingungen anpassen können.
Empfindlichkeit: Die höchste Empfindlichkeit aller MT-Methoden. Fluoreszierende Anzeigen erscheinen als helle, gelb-grün leuchtende Ansammlungen vor einem sehr dunklen Hintergrund und bieten den maximal möglichen Kontrast für das menschliche visuelle System. Feine, enge Risse mit Öffnungen unter 1 μm können zuverlässig erkannt werden.
Vorteile: 5–10 mal empfindlicher als trockene sichtbare Partikel. Ausgezeichneter Kontrast macht Anzeigen unverkennbar – selbst sehr kleine Ansammlungen sind sichtbar. Ideal für die schnelle Serienprüfung, bei der der Prüfer große Oberflächenbereiche schnell scannt. Die gelb-grüne Emission am Peak der menschlichen Augenempfindlichkeit maximiert die Erkennungswahrscheinlichkeit.
Nachteile: Erfordert eine abgedunkelte Umgebung (schwierig oder unmöglich für Außenfeldprüfungen bei Tageslicht). Erfordert UV-Lampen, UV-Schutzbrillen und PSA. Dunkeladaptationszeit verringert die Produktivität. Höhere anfängliche Gerätekosten. UV-Lampen erfordern regelmäßige Intensitätsüberprüfung.
4.3 Vergleich der Empfindlichkeitsstufen
| Methode | Relative Empfindlichkeit | Minimale zuverlässige Risserfassung | Typische Anwendungen |
|---|---|---|---|
| Trocken sichtbar | ×1 (Basislinie) | 3–6 mm | Raue Gussstücke, heiße Teile, oberflächennahe Fehler |
| Nass sichtbar | ×2–3 | 2–4 mm | Allgemeine Industrie, Schweißnähte, Baustahl |
| Nass fluoreszierend | ×5–10 | 1–2 mm (0,5 mm ideal) | Luftfahrt, kritische Sicherheitsteile, Präzisionskomponenten |
5. Verfahren und Normen (ASTM E709 und ASTM E1444)
Die Magnetpulverprüfung wird durch einen umfassenden Rahmen nationaler und internationaler Normen geregelt, die Geräteanforderungen, Verfahrensschritte, Kalibrierintervalle und Personalqualifikation definieren. Die beiden wichtigsten ASTM-Normen für MT sind E709 und E1444.
5.1 ASTM E709 – Standard Guide for Magnetic Particle Testing
ASTM E709 ist die umfassende „Mutter-Norm" für MT und deckt alle Aspekte des Verfahrens ab. Es ist ein Leitfaden (keine Praxis) – d. h. es bietet detaillierte Informationen und Empfehlungen, legt jedoch keine verbindlichen Mindestanforderungen fest.
Anwendungsbereich: Deckt sowohl Trocken- als auch Nasspulvertechniken ab. Anwendbar auf Rohmaterialien (Brammen, Knüppel, Ingots), Halbzeuge (Schmiedestücke, Gussstücke, Strangpressprofile), Schweißnähte und im Dienst befindliche Komponenten jeder Größe, Form oder jedes ferromagnetischen Materials.
Wichtige Anforderungen und Empfehlungen gemäß ASTM E709:
- Oberflächenvorbereitung: Oberflächen müssen sauber, trocken und frei von Öl, Fett, Rost, Zunder, Farbe und anderen Verunreinigungen sein, die Anzeigen maskieren oder die Partikelbeweglichkeit beeinträchtigen könnten.
- Magnetisierung: Zwei senkrechte Magnetisierungsrichtungen sind erforderlich. Bei komplexen Geometrien können mehrere Methoden erforderlich sein.
- Feldstärkenüberprüfung: Muss mit einem ASTM-Feldindikator (Kuchenprüfkörper), Hall-Sonde oder quantitativen Qualitätsindikator (QQI) -Folien durchgeführt werden. Der Feldindikator ist ein kleines kreuzförmiges Stück aus kohlenstoffarmem Stahl mit künstlichen Fehlern in seinen Armen, das auf das Bauteil gelegt und auf Partikelanziehung beobachtet wird.
- Partikelauswahl: Partikeltyp, -größe und -farbe müssen basierend auf Material, Oberflächenzustand, gesuchtem Fehlertyp und Lichtverhältnissen ausgewählt werden.
- Beleuchtung: Mindestens 1000 Lux für sichtbare Partikel, maximal 20 Lux Umgebungsweißlicht mit mindestens 1000 μW/cm² UV-A für fluoreszierende Partikel.
- Personalqualifikation: Gemäß ASNT SNT-TC-1A, ANSI CP-189 oder NAS 410.
- Entmagnetisierung: Erforderlich, wenn Restmagnetismus nachfolgende Arbeiten beeinträchtigen könnte.
- Berichterstattung: Die Dokumentation muss Verfahrensidentifikation, Bauteilbeschreibung, Ergebnisse (Ort, Art, Größe der Anzeigen) und Prüferidentifikation umfassen.
Annahmekriterien: ASTM E709 spezifiziert keine Annahme-/Ablehnungskriterien. Diese werden von den Vertragsparteien, der technischen Konstruktionsspezifikation oder dem anwendbaren Regelwerk definiert.
5.2 ASTM E1444 – Standard Practice for Magnetic Particle Testing
ASTM E1444 ist eine Praxis (kein Leitfaden), die verbindliche Mindestanforderungen für MT spezifiziert, speziell für Luftfahrtanwendungen. Es ersetzte die frühere Militärnorm MIL-STD-1949 und wird von NAS 410 für die Personalzertifizierung referenziert.
Wichtige Unterschiede zu ASTM E709 (strengere Anforderungen):
| Anforderung | ASTM E709 (Leitfaden) | ASTM E1444 (Luftfahrtpraxis) |
|---|---|---|
| Partikelkonzentration | Empfiehlt Überprüfung | Schreibt Zentrifugenröhrchen-Sedimentationsprüfung in festgelegten Abständen vor |
| UV-A-Intensität | Empfiehlt mindestens 1000 μW/cm² | Schreibt mindestens 1000 μW/cm² mit spezifischer Kalibrierfrequenz vor |
| Umgebungslicht | Empfiehlt maximal 20 Lux | Schreibt maximal 20 Lux mit Überprüfung vor |
| Weißlicht für sichtbare Partikel | Empfiehlt mindestens 1000 Lux | Schreibt mindestens 1000 Lux mit Überprüfung vor |
| Kalibrierfrequenz | Empfiehlt Intervalle | Gibt genaue Kalibrierintervalle vor |
| Entmagnetisierungsgrenzen | Empfiehlt nach Bedarf | Spezifiziert ≤3 Gauß für kritische Komponenten |
| Personalzertifizierung | Gemäß SNT-TC-1A | Gemäß NAS 410 (Luftfahrt) |
5.3 Kalibrierung und Leistungsüberprüfung
Regelmäßige Kalibrierprüfungen, die von beiden Normen gefordert werden, umfassen:
Joch-Tragkraftprüfung: Tägliche Überprüfung, dass das Joch das spezifizierte Gewicht heben kann. Wechselstromjoch: 10 lb (4,5 kg). Gleichstromjoch: 40–50 lb (18–22,7 kg), abhängig vom Polabstand.
UV-A-Intensitätsprüfung: Tägliche Überprüfung mit einem kalibrierten UV-A-Radiometer. Mindestens 1000 μW/cm² an der Prüfoberfläche.
Weißlicht-Intensitätsprüfung: Tägliche Überprüfung mit einem kalibrierten Lichtmessgerät. Mindestens 1000 Lux für die Sichtpartikelprüfung.
Badkonzentrationsprüfung: Sedimentationsprüfung mit einem Zentrifugenröhrchen (Pearl-Test). Akzeptabler Bereich typischerweise 0,1–0,4 ml abgesetzte Partikel pro 100 ml Probe. Häufigkeit durch das Verfahren festgelegt.
Feldindikatorprüfung: Überprüfung, dass das Magnetfeld ausreichend ist, unter Verwendung eines ASTM-Kuchenprüfkörpers oder QQI-Folie. Täglich oder bei jeder neuen Teilekonfiguration durchgeführt.
5.4 Standard-MT-Verfahren
Ein standardisiertes MT-Verfahren gemäß ASTM E709 oder gleichwertig umfasst im Allgemeinen diese Schritte:
- Vorreinigung – Entfernen aller Verunreinigungen (Fett, Öl, Rost, Zunder, Farbe, Beschichtungen) von der Prüfoberfläche mit Lösungsmitteln, Reinigungsmitteln, Abstrahlen oder Schleifen.
- Kontrastbeschichtung – Auftragen von weißem Kontrastlack (für sichtbare Partikel) oder Sicherstellen der Oberflächenreinheit (für fluoreszierende Partikel).
- Magnetisierung – Anlegen der magnetisierenden Kraft mit der ausgewählten Methode und Stromart. Das Bauteil muss nacheinander in zwei senkrechten Richtungen magnetisiert werden.
- Partikelauftrag – Auftragen der Magnetpulver, während die magnetisierende Kraft aufrechterhalten wird (Dauerstromverfahren). Das Dauerstromverfahren wird dem Remanenzverfahren vorgezogen, da es die stärkste Partikelanziehung bietet.
- Untersuchung – Prüfen der Oberfläche unter den erforderlichen Lichtbedingungen. Untersuchen auf Partikelansammlungen, die Anzeigen bilden.
- Interpretation – Bewerten von Anzeigen als relevant (durch eine Diskontinuität verursacht) oder nicht relevant (durch Geometrieänderungen, magnetische Schrift oder andere Nicht-Fehler-Bedingungen verursacht).
- Dokumentation – Aufzeichnen von Anzeigenposition, -ausrichtung, -größe, -art und allen Messungen. Fotos sollten gemacht werden.
- Entmagnetisierung – Durchführen, falls von der Spezifikation oder nachfolgenden Arbeiten gefordert.
- Nachreinigung – Entfernen von Restpartikeln und Kontrastbeschichtung vom Bauteil.
6. Erkennungsfähigkeiten
6.1 Erkennbare Fehlertypen
MT erkennt eine Vielzahl von metallurgischen und fertigungsbedingten Fehlern, wenn sie sich an oder nahe der Oberfläche ferromagnetischer Werkstoffe befinden:
| Fehlertyp | Beschreibung | Typischer Ursprung | Erkennbarkeit |
|---|---|---|---|
| Ermüdungsrisse | Progressives Risswachstum durch zyklische Belastung | Betriebsbelastung, Vibration | Hervorragend – primäre MT-Anwendung |
| Härterisse | Risse durch thermische Spannung während der Wärmebehandlung | Fertigung – Wärmebehandlung | Hervorragend – typischerweise oberflächenverbunden |
| Schleifrisse | Flache, feine Rissnetzwerke durch abrasives Schleifen | Fertigung – unsachgemäßes Schleifen | Hervorragend – fein, flach, oberflächenverbunden |
| Spannungsrisskorrosion | Rissbildung durch Zugspannung und korrosive Umgebung | Betriebsumgebung | Hervorragend – typischerweise oberflächeninitiiert |
| Schmiedeüberlappungen | Gefaltetes Metall auf der Oberfläche durch Schmiedeoperationen | Fertigung – Schmieden | Gut – Oberfläche oder oberflächennah |
| Walznahte | Längsrisse durch Walzvorgänge | Fertigung – Walzen | Gut – länglich, oberflächenverbunden |
| Kaltläufer | Diskontinuitäten durch unvollständige Verschmelzung beim Gießen | Fertigung – Gießen | Gut – oberflächenoffen |
| Rauperrandrisse | Risse, die am Schweißnahtübergang initiieren und ins Grundmetall fortschreiten | Schweißen – Betriebsbelastung | Hervorragend – oberflächenverbunden |
| Wurzelrisse | Risse im Schweißnahtgrund (Unterseite) | Schweißen – Einspannung | Hervorragend – falls zugänglich |
| Unterraupenrisse | Wasserstoffinduzierte Risse in der Wärmeeinflusszone (WEZ) | Schweißen – Wasserstoffversprödung | Gut – oft oberflächennah |
| Bindefehler | Ungebundene Schweißnahtgrenzflächen | Schweißen – falsche Technik | Gut – wenn an der Oberfläche oder oberflächennah |
| Schlackeeinschlüsse | Eingeschlossene nichtmetallische Schlacke | Schweißen – unzureichende Reinigung | Mäßig – abhängig von Größe und Tiefe |
6.2 Minimale erkennbare Fehlergröße
Die minimale erkennbare Fehlergröße hängt von mehreren Variablen ab, darunter Rissbreite (Enge), Ristiefe, Ausrichtung relativ zum Magnetfeld, Partikelart, Beleuchtung, Oberflächenzustand und Prüferfähigkeit.
- Nass-fluoreszierende Methode: Erkennt zuverlässig Risse ab einer Länge von 1–2 mm (0,04–0,08 Zoll). Unter idealen Laborbedingungen können Risse ab 0,5 mm erkannt werden.
- Nass-sichtbare Methode: Erkennt zuverlässig Risse von etwa 2–4 mm (0,08–0,16 Zoll) Länge.
- Trockenpulvermethode: Erkennt typischerweise Risse von etwa 3–6 mm (0,12–0,25 Zoll) Länge.
Die Erkennungswahrscheinlichkeit (POD) für MT folgt typischen ZfP-POD-Kurven. Bei 90% Wahrscheinlichkeit mit 95% Konfidenz (90/95 POD) beträgt die erkennbare Rissgröße für nass-fluoreszierende MT etwa 2,0 mm für die meisten praktischen Prüfszenarien.
6.3 Oberflächen- vs. oberflächennahe Erkennung
MT erkennt oberflächenoffene Diskontinuitäten mit hoher Zuverlässigkeit und kann unter bestimmten Bedingungen oberflächennahe Diskontinuitäten bis zu etwa 6 mm (¼ Zoll) unter der Oberfläche erkennen.
| Tiefe | Erkennbarkeit | Anzeigenmerkmale |
|---|---|---|
| Oberfläche (offen) | Hervorragend | Scharfes, deutliches, festgehaltenes Partikelmuster |
| Oberflächennah 0–2 mm | Gut | Breiteres Muster, Partikel mäßig gehalten |
| Oberflächennah 2–6 mm | Mäßig – erfordert Gleichstrom/HWDC | Diffuses, unscharfes Muster, Partikel lose gehalten |
| Über 6 mm | Schlecht bis nicht erkennbar | Unzureichender Streufluss erreicht die Oberfläche |
Einfluss der Stromart auf die oberflächennahe Erkennung: Die Wechselstromeindringung ist aufgrund des Skineffekts auf etwa 0,1–1 mm begrenzt – im Wesentlichen reine Oberflächenerkennung. Gleichstrom und HWDC durchdringen den gesamten Querschnitt und sind für jede oberflächennahe Erkennungsfähigkeit erforderlich. HWDC bietet die tiefste Eindringung und verleiht den Partikeln durch die pulsierende Natur des halbwellengleichgerichteten Stroms mechanische Vibration, was die Beweglichkeit und Empfindlichkeit erhöht.
Merkmale oberflächennaher Anzeigen: Oberflächennahe Fehleranzeigen erscheinen breiter, diffuser und weniger deutlich als Oberflächenanzeigen. Das Partikelmuster kann an den Rändern „unscharf" oder undeutlich erscheinen. Die Partikel werden durch das schwächere Streufeld lose gehalten und können durch einen sanften Luftstrom teilweise entfernt werden.
7. Entmagnetisierung
7.1 Warum eine Entmagnetisierung erforderlich ist
Nach der MT-Prüfung verbleibt Restmagnetismus im Bauteil. Die Höhe des Restmagnetismus hängt von der Retentivität des Materials, der angelegten Feldstärke und der verwendeten Magnetisierungsmethode ab. Restmagnetismus kann bei nachfolgenden Arbeiten erhebliche Probleme verursachen:
- Beeinträchtigung des Schweißens – Magnetische Lichtbogenablenkung führt dazu, dass der Schweißlichtbogen unregelmäßig wandert, was schlechte Schweißnahtqualität, Lichtbogenfehler und Schlackeeinschlüsse verursacht.
- Beeinträchtigung der Zerspanung – Späne, Drehspäne und Schneidabfälle werden vom magnetisierten Teil angezogen und verursachen Werkzeugverschleiß, Oberflächenkratzer und Reinigungsschwierigkeiten.
- Beeinträchtigung empfindlicher Instrumente – Navigationsgeräte (Kompanse, Magnetometer), elektronische Sensoren und Flugzeuginstrumente können durch benachbarte magnetisierte Komponenten beeinträchtigt werden.
- Beeinträchtigung nachfolgender ZfP-Verfahren – Wirbelstromprüfung, magnetische Streuflussprüfung und andere elektromagnetische Methoden werden durch Restmagnetismus beeinflusst.
- Anziehung von Eisenabrieb – In Lagerbaugruppen, Motoren und Hydrauliksystemen ziehen magnetisierte Komponenten Eisenverschleißpartikel an, die den Komponentenverschleiß beschleunigen.
- Personensicherheit – Große magnetisierte Teile können Eisenwerkzeuge heftig anziehen und Quetsch- und Stoßgefahren verursachen.
7.2 Grenzwerte für Restmagnetismus
| Anwendung | Maximaler Restmagnetismus |
|---|---|
| Unkritische Industriekomponenten | ≤5 Gauß |
| Luftfahrt- und kritische Komponenten (gemäß ASTM E1444) | ≤3 Gauß |
| Schweißnahtvorbereitung (vor dem Schweißen) | 5–40 Gauß (variiert je nach Verfahren) |
| Elektronenstrahlschweißen | <3 Gauß |
| Lagerflächen | <3 Gauß |
| Nähe von Navigationsgeräten | <2 Gauß (typischerweise) |
7.3 Entmagnetisierungsmethoden
Wechselstrom-Abklingmethode (am häufigsten): Das Bauteil wird in eine Wechselstrom-Magnetspule gelegt oder ein Wechselstromjoch wird über seine Oberfläche geführt. Wechselstrom mit der maximal verfügbaren Amplitude wird angelegt und dann über mehrere Sekunden allmählich auf Null reduziert. Jeder abnehmende Zyklus reduziert die Domänenausrichtung, bis die Domänen in eine zufällige Orientierung zurückkehren. Bei großen Teilen wird die Durchziehmethode verwendet: Das Teil wird durch eine Wechselstromspule gezogen und langsam zurückgezogen, während Strom fließt. Der zunehmende Abstand zur Spule erzeugt eine abnehmende Feldstärke, ohne dass eine variable Stromregelung erforderlich ist. Die Wechselstromentmagnetisierung ist effektiv für die Oberflächenentmagnetisierung, aber aufgrund des Skineffekts in der Tiefe begrenzt.
Gleichstrom-Umkehrmethode: Gleichstrom mit wechselnder Polarität wird angelegt, wobei jede aufeinanderfolgende Umkehrung eine geringere Amplitude als die vorherige aufweist. Der Prozess wird fortgesetzt, bis die Amplitude Null erreicht. Diese Methode durchdringt den gesamten Querschnitt dicker Teile und ist effektiv für Komponenten, die allein mit Wechselstrommethoden nicht entmagnetisiert werden können.
Thermische Entmagnetisierung: Das Bauteil wird über seine Curie-Temperatur (770°C/1418°F für Eisen) erhitzt, bei der die ferromagnetischen Eigenschaften verloren gehen. Wenn das Teil in einer nicht magnetisierten Umgebung (ohne angelegtes Magnetfeld) abkühlt, verbleibt kein Restmagnetismus. Diese Methode ist im Allgemeinen für große Strukturen unpraktisch und birgt das Risiko der Veränderung von Materialeigenschaften und der Verformung.
Aufhebungsmethode: Ein Magnetfeld mit präzise gesteuerter entgegengesetzter Polarität und Stärke wird angelegt, um den Restmagnetismus aufzuheben. Dies ist eine gezielte Technik, die eine Messung des Restfeldes vor der Anwendung erfordert.
7.4 Überprüfung der Entmagnetisierung
Der Restmagnetismus wird mit einem Gaußmeter mit Hall-Sonde überprüft. Die Sonde wird an mehreren Stellen auf der Bauteiloberfläche positioniert, und der maximale Feldmesswert wird aufgezeichnet. Die Industriepraxis erfordert die Überprüfung an mehreren Stellen und in mehreren Ausrichtungen. Bei kritischen Komponenten wird die Überprüfung nach allen Handhabungs- und Reinigungsvorgängen durchgeführt, um sicherzustellen, dass keine Remagnetisierung stattgefunden hat.
8. Magnetpulverprüfung für Stahlbrückenelemente
8.1 Regulatorischer Rahmen
Die Federal Highway Administration (FHWA) schreibt in den USA die regelmäßige Prüfung von Stahlbrücken gemäß den National Bridge Inspection Standards (NBIS) vor. Eine kritische Teilmenge von Stahlbrückenelementen – bruchgefährdete Bauteile (FCMs) – erfordern eine Prüfung alle 24 Monate mit ZfP-Methoden einschließlich MT.
Bruchgefährdete Bauteile werden von der FHWA als Stahlzugglieder definiert, deren Versagen wahrscheinlich den vollständigen Einsturz der Brücke verursachen würde. Dazu gehören: Hauptfachwerk-Zugglieder, Stahlträger in Zugzonen, Querträger, Hohlkasten-Zuggurte, Stahlaufhängungen, Bolzen-Aufhängungsbaugruppen, Hängeseile und Zugbänder von Stabbogenbrücken.
8.2 Prüfprotokoll für Stahlbrücken
Das typische MT-Prüfverfahren für Stahlbrückenelemente umfasst folgende Schritte:
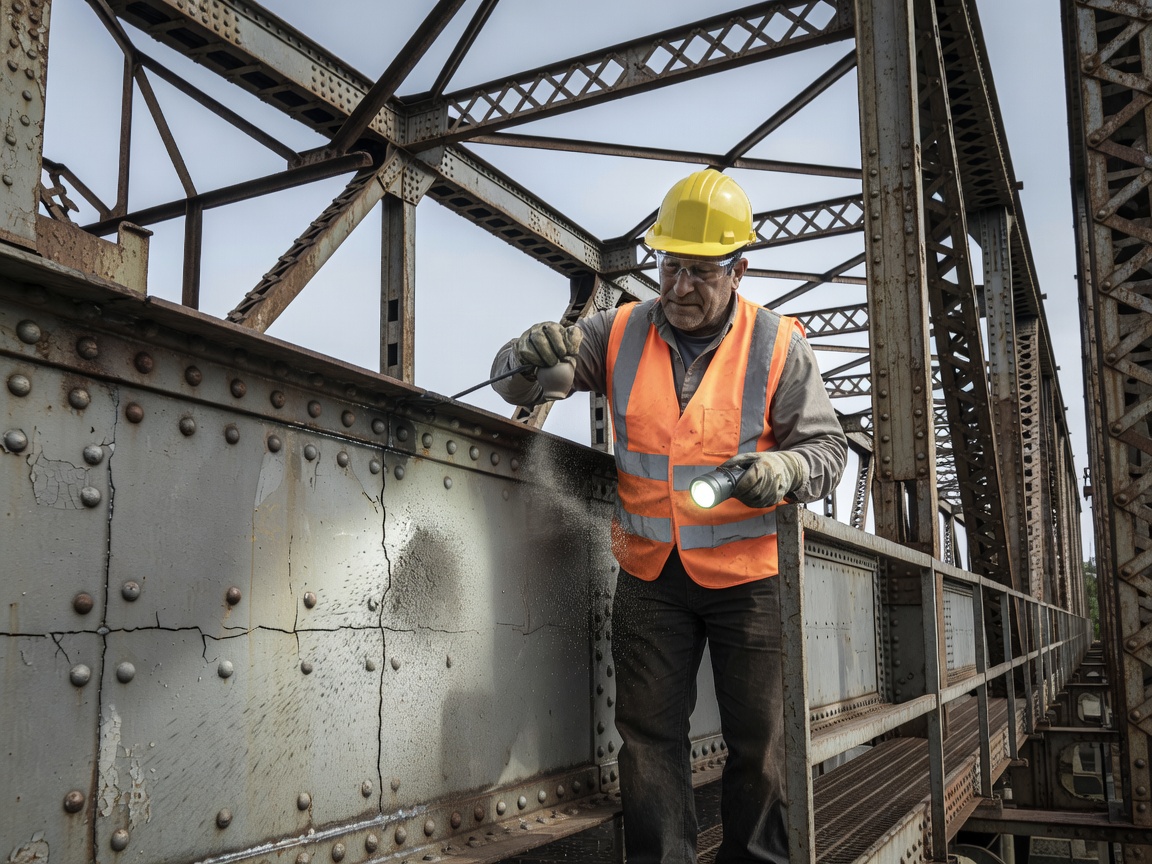
- Farbentfernung – An Verdachtsstellen (Schweißnahtübergänge, Schweißnahtenden, Aussteifungsblech-Steg-Verbindungen, Deckplattenenden) wird Farbe durch Schleifen, Nadelhammer oder Abstrahlen entfernt. Der Entfernungsbereich muss mindestens 50 mm (2 Zoll) über die vermutete Fehlerzone hinausragen.
- Oberflächenvorbereitung – Geschliffene Oberflächen werden geglättet, um falsche Partikelanzeigen durch Oberflächenrauheit zu verhindern.
- Kontrastbeschichtung – Weißer Kontrastlack wird aufgetragen, um einen gleichmäßigen Hintergrund für die Sichtpartikelprüfung zu schaffen.
- Magnetisierung – Ein Wechselstromjoch wird verwendet, zuerst parallel zur Schweißnahtachse positioniert (zur Erkennung von Querrissen) und dann senkrecht zur Schweißnahtachse (zur Erkennung von Längsrissen). Das Joch wird systematisch über den vorbereiteten Bereich bewegt, mit überlappenden Polplatzierungen.
- Partikelauftrag – Nasse sichtbare Magnetpulver werden durch Sprühen oder Aerosoldose aufgetragen, während die magnetisierende Kraft aufrechterhalten wird.
- Prüfung – Unter mindestens 1000 Lux weißem Licht untersucht der Prüfer die Oberfläche auf Partikelansammlungen, die Anzeigen bilden.
- Dokumentation – Alle relevanten Anzeigen werden gemessen, fotografiert und unter Angabe der Position in Bezug auf die Brückenstationierung und Bauteilidentifikation gemeldet.
8.3 Ermüdungsrisspositionen an Stahlbrücken
Ermüdungsrisse in geschweißten Stahlbrücken treten an vorhersagbaren Stellen auf, die durch jahrzehntelange Forschung der FHWA, des Transportation Research Board (TRB) und staatlicher Verkehrsbehörden identifiziert wurden:
- Schweißnahtübergänge von Aussteifungsblech-Steg- und Aussteifungsblech-Flansch-Kehlschweißnähten – die häufigste Ermüdungsrissposition
- Enden von geschweißten Deckplatten – wo die Deckplatte am Trägerflansch endet
- Flanschübergangsschweißnähte – bei Änderungen der Flanschbreite oder -dicke
- Verformungsinduzierte Ermüdung an Querrahmenanschlussblechen – verursacht durch außerebenige Verformung von Trägerstegen
- Bolzen-Aufhängungsbaugruppen – an Bolzenlöchern und Schweißbefestigungen
- Querträger-Träger-Verbindungen – an geschweißten oder geschraubten Verbindungen
8.4 Annahmekriterien gemäß AWS D1.5
Der AWS D1.5 Bridge Welding Code (Kapitel 6 – Prüfung) definiert Annahmekriterien für MT-Anzeigen an Brückenschweißnähten:
- Risse und rissähnliche linienförmige Anzeigen – Unabhängig von der Größe nicht akzeptabel
- Rundförmige Anzeigen – Müssen bewertet werden, Anzeigen > 1/16 Zoll (1,6 mm) erfordern eine Beurteilung
- Linienförmige Anzeigen – Anzeigen > 1/8 Zoll (3,2 mm) sind nach den meisten DOT-Kriterien typischerweise zurückweisbar
- Beurteilung – Zurückweisbare Anzeigen erfordern eine Reparatur durch Schleifen (innerhalb der Schweißnahtverstärkungsgrenzen) oder Entfernen und Nachschweißen
9. Magnetpulverprüfung für die Schweißnahtinspektion
9.1 Von MT erkannte Schweißfehler
Schweißnähte in ferromagnetischen Werkstoffen gehören zu den häufigsten Anwendungen der MT. Das Verfahren erkennt praktisch alle Arten von Oberflächen- und oberflächennahen Schweißdiskontinuitäten:
| Schweißfehler | Beschreibung | Lage | Typische Ursache |
|---|---|---|---|
| Rauperrandriss | Riss am Schweißnahtübergang, der in Grundmetall oder Schweißgut fortschreitet | Schweißnahtübergang – Verschmelzungslinie | Hohe Einspannung, Wasserstoff, Ermüdung |
| Wurzelriss | Riss im Schweißnahtgrund | Schweißnahtwurzel (Unterseite) | Hohe Einspannung, unzureichende Durchdringung |
| Kraterriss | Sternförmiger oder längsverlaufender Riss am Schweißnahtende | Ende der Schweißraupe | Unsachgemäße Kraterfüllung, schnelle Erstarrung |
| Mittellinienriss | Riss entlang der Schweißnahtmitte | Schweißnahtmitte | Schrumpfung des Schweißguts, falscher Zusatzwerkstoff |
| Querriss | Riss senkrecht zur Schweißnahtachse | Über die Schweißnahtfläche | Hohe Einspannung, Wasserstoffversprödung |
| Unterraupenriss | Wasserstoffinduzierter Riss in der Wärmeeinflusszone | Angrenzend an Schweißnaht – WEZ | Wasserstoff aus Schweißzusätzen, Feuchtigkeit |
| Heißriss (Erstarrungsriss) | Riss, der während der Erstarrung entsteht | Schweißgut | Verunreinigungen, hoher Schwefelgehalt |
| Kaltriss (Verzögerungsriss) | Risse, die Stunden bis Tage nach dem Schweißen entstehen | WEZ und Schweißgut | Wasserstoffdiffusion, Eigenspannungen |
| Bindefehler | Ungebundene Grenzfläche zwischen Schweißgut und Grundmaterial | Schweißverschmelzungszone | Unzureichende Wärme, falsche Technik |
| Oberflächenporosität | Gasporen, die zur Oberfläche hin offen sind | Schweißnahtoberfläche | Feuchtigkeit, Verunreinigung, unzureichende Schutzgasabdeckung |
9.2 Zeitpunkt der Schweißnahtprüfung
MT vor dem Schweißen: Prüfung von Grundmaterialkanten, Schweißfugen und Oberflächen auf vorhandene Risse, Dopplungen oder Nahtfehler vor Schweißbeginn. Auch Heftschweißnähte sollten vor dem endgültigen Schweißen geprüft werden.
MT nach dem Schweißen: Nach dem Schweißen und Abkühlen auf Raumtemperatur sofortige Prüfung auf Heißrisse und andere Oberflächenfehler. Bei wasserstoffempfindlichen Werkstoffen (hochfeste Stähle, dicke Querschnitte > 25 mm, eingespannte Verbindungen) ist eine verzögerte Prüfung 24–48 Stunden nach dem Schweißen obligatorisch, um Zeit für die Entwicklung wasserstoffinduzierter Risse zu geben.
MT zwischen den Lagen: Bei kritischen Mehrlagenschweißnähten kann MT zwischen den Schweißlagen durchgeführt werden, um Risse zu erkennen, bevor nachfolgende Lagen den Fehler überdecken.
9.3 Typisches Schweiß-MT-Verfahren
- Schweißbereich reinigen – Entfernen von Schlacke, Spritzern, Zunder und Schweißrauchrückständen innerhalb von etwa 75 mm (3 Zoll) auf jeder Seite des Schweißnahtübergangs.
- Kontrastbeschichtung – Auftragen von weißem Kontrastlack auf die Schweißnaht und das angrenzende Grundmetall.
- Erste Magnetisierungsrichtung – Positionieren des Jochs mit Polen parallel zur Schweißnahtachse (Feld senkrecht zur Schweißnaht). Dies erkennt Längsschweißfehler (Mittellinienrisse, Bindefehler, Wurzelrisse).
- Erster Partikelauftrag – Auftragen von nassen sichtbaren Partikeln über die gesamte Länge des vorbereiteten Bereichs unter Aufrechterhaltung der Magnetisierung.
- Erste Prüfung – Untersuchen auf Anzeigen. Ergebnisse dokumentieren.
- Zweite Magnetisierungsrichtung – Drehen des Jochs um 90°, sodass die Pole senkrecht zur Schweißnahtachse stehen (Feld parallel zur Schweißnaht). Dies erkennt Querschweißfehler (Querrisse, Rauperrandrisse).
- Zweiter Partikelauftrag – Erneutes Auftragen von Partikeln in der senkrechten Ausrichtung.
- Zweite Prüfung – Untersuchen auf Anzeigen. Ergebnisse dokumentieren.
- Entmagnetisierung – Falls von der Spezifikation gefordert.
- Oberflächenwiederherstellung – Entfernen von Kontrastlack und Restpartikeln.
9.4 Schweiß-MT-Normen
| Norm | Anwendung |
|---|---|
| AWS D1.1 | Structural Welding Code – Stahl (Gebäude, allgemeine Konstruktionen) |
| AWS D1.5 | Bridge Welding Code (Straßenbrücken) |
| ASME Section V Article 7 | Kessel- und Druckbehältercode – MT-Anforderungen |
| ASME Section VIII Div. 1 | Druckbehälterkonstruktion |
| API 1104 | Rohrleitungsschweißen und -prüfung |
| API 650 | Geschweißte Stahllagertanks |
10. Magnetpulverprüfung vs. Farbeindringprüfung
MT und die Farbeindringprüfung (PT) sind die beiden primären Oberflächen-ZfP-Methoden. Während beide oberflächenoffene Fehler erkennen, unterscheiden sie sich grundlegend in den anwendbaren Werkstoffen, der Fehlererkennungsphysik, der Empfindlichkeit und den Verfahrensanforderungen.
10.1 Direkter Vergleich
| Parameter | Magnetpulver (MT) | Farbeindringprüfung (PT) |
|---|---|---|
| Anwendbare Werkstoffe | Nur ferromagnetisch (Fe, Ni, Co-Legierungen) | Jedes nicht-poröse Material (Metalle, Kunststoffe, Keramik, Glas, Verbundstoffe) |
| Erkannte Fehler | Oberfläche und oberflächennah (bis ~6 mm) | Nur oberflächenoffen |
| Oberflächennahe Erkennung | Ja – bis ~6 mm mit Gleichstrom/HWDC | Nein – kann keine oberflächennahen Fehler erkennen |
| Minimale erkennbare Breite | Abhängig vom Streufeld, ~1–2 mm Risslänge (fluoreszierend) | ~150 nm Rissöffnungsbreite |
| Erkennung durch Beschichtung | Ja – kann durch dünne nichtleitende Beschichtungen erkennen (~1–2 mil/25–50 μm Farbe) | Nein – Oberfläche muss sauber und blank sein |
| Prüfgeschwindigkeit | Sofortige Ergebnisse – Sekunden pro Anwendung | Langsamer – 10–30 Minuten Einwirkzeit erforderlich |
| Oberflächenvorbereitung | Mäßig – Reinigung erforderlich, aber Durch-Beschichtung-Fähigkeit reduziert Vorbereitung | Kritisch – Oberfläche muss sauber, trocken und frei von Verunreinigungen sein |
| Tragbarkeit | Gut – Joche, Stäbe, Stromversorgungen | Hervorragend – Aerosoldosen |
| Gerätekosten | Höher – 500–50.000 $ (Joche, Prüfbänke, UV-Lampen) | Niedriger – 50–500 $ (Sprühdosen, UV-Licht) |
| Erforderliches Qualifikationsniveau | Mittel bis hoch – Magnetfeldrichtung, Stromart, Interpretation | Niedriger – einfacheres Verfahren |
| Nachreinigung | Minimal – Pulver abblasen | Erforderlich – Eindringmittel und Entwickler entfernen |
| Entmagnetisierung | Oft erforderlich | Nicht erforderlich |
| Falschanzeigen | Weniger häufig – Magnetfeldphysik ist deterministisch | Häufiger – eingeschlossenes Eindringmittel, Ausbluten |
| Permanente Aufzeichnung | Fotografien | Fotografien |
10.2 Entscheidungsfaktoren
MT wählen, wenn:
- Das Material ferromagnetisch ist (Stahl, Eisen, Nickel, Kobalt)
- Oberflächennahe Erkennungsfähigkeit erforderlich ist (bis 6 mm Tiefe)
- Geschwindigkeit entscheidend ist – MT liefert sofortige Ergebnisse ohne Einwirkzeit
- Die Oberfläche leichte Beschichtungen aufweist, die für PT entfernt werden müssten
- Höhere Zuverlässigkeit für die Risserkennung bei ferromagnetischen Legierungen erforderlich ist
- Der Prüfbereich in einer Serienfertigungsumgebung mit hohem Durchsatz liegt
PT wählen, wenn:
- Das Material nicht ferromagnetisch ist (Aluminium, Edelstahl, Titan, Kupferlegierungen, Kunststoffe, Keramik, Glas)
- Nur oberflächenoffene Fehler von Belang sind
- Tragbarkeit und niedrige Gerätekosten primäre Überlegungen sind
- Die Teilgeometrie komplex und eine MT-Magnetisierung schwierig wäre (Gewinde, scharfe Ecken, tiefe Hohlräume)
- Ein niedrigeres Bedienerqualifikationsniveau verfügbar ist
- Die Prüfung an nichtmagnetischen Schweißkonstruktionen durchgeführt wird (Aluminiumstrukturen, Edelstahlrohrleitungen)
10.3 Praxisbeispiel: Stahlbrückenprüfung
Bei der Prüfung von Stahlbrückenelementen wird MT durchgängig PT vorgezogen, weil:
- Stahl ferromagnetisch ist – MT ist direkt anwendbar
- Ermüdungsrisse in Brückenelementen sind häufig eng und können leicht unter der Oberfläche initiieren, bevor sie durchbrechen – MT erkennt diese oberflächennahen Rissursprünge
- Brückenschweißnähte können dünne Farbbeschichtungen aufweisen, die für MT nicht vollständig entfernt werden müssen
- Die Geschwindigkeit der MT (keine Einwirkzeit) ist vorteilhaft für Feldprüfungen mit begrenzter Sperrzeit
- MT wird weniger durch Oberflächenrauheit und Feldbedingungen beeinflusst
Bei Aluminiumbrückenkomponenten (Schilderbrücken, Fußgängerbrücken, Lichtmasten) muss PT verwendet werden, da Aluminium nicht ferromagnetisch ist und nicht magnetisiert werden kann.
11. Luftfahrt- und Luftfahrt-MT-Normen
11.1 Regulatorischer Rahmen
Die Luftfahrt-MT wird durch einen mehrschichtigen regulatorischen Rahmen geregelt, der internationale Normen, nationale Luftfahrtbehörden und Industriespezifikationen integriert.
| Organisation | Norm/Verordnung | Bedeutung |
|---|---|---|
| FAA | AC 65-31B / 14 CFR Part 43 | ZfP-Personalausbildung und -qualifikation, Wartungspraktiken |
| EASA | Part 145 / Annex II | Europäische Luftfahrtswartungsanforderungen |
| SAE International | NAS 410 (früher ASNT-TC-1A-basiert) | Primäre Luftfahrt-ZfP-Personalzertifizierungsnorm |
| ASTM | ASTM E1444 | Standard Practice für MT – luftfahrtspezifische Anforderungen |
| ASTM | ASTM E709 | Standard Guide für MT (Referenzdokument) |
| ICAO | Annex 6 (Betrieb von Luftfahrzeugen), Annex 8 (Lufttüchtigkeit) | Internationaler Rahmen für Luftfahrtswartung und ZfP |
| ISO | ISO 9712 | Internationale ZfP-Personalzertifizierung |
11.2 Luftfahrtspezifische Anforderungen
Die Luftfahrt-MT ist überwiegend nass-fluoreszierend – die empfindlichste Methode – angewendet auf kritische Sicherheitskomponenten, einschließlich:
- Fahrwerkskomponenten (Stahllegierungen)
- Triebwerkskomponenten (Wellen, Scheiben, Zahnräder, Lager)
- Komponenten der Flugsteuerungssysteme
- Verbindungselemente, Bolzen, Gewindebolzen und Gewindekomponenten
- Joche, Beschläge, Halterungen und Aktuatoren
- Nur Stahlteile von Luftfahrzeugen (Aluminium, Titan und Verbundstoffe sind nicht ferromagnetisch)
Wichtige Anforderungen gemäß NAS 410 / ASTM E1444:
- Personal muss nach NAS 410 oder gleichwertig zertifiziert sein
- Kategorie II (Stufe II) oder höher erforderlich, um MT eigenständig durchzuführen und zu interpretieren
- Obligatorische Wiederzertifizierung in Abständen (in der Regel 5 Jahre)
- Jährliche Augenuntersuchung – Nahsehschärfe (Jaeger J-2 oder gleichwertig bei 30 cm), Farbunterscheidungsvermögen (Ishihara oder Farnsworth D-15) und Kontrastempfindlichkeit
- Dunkeladaptation – mindestens 5 Minuten vor der Fluoreszenzprüfung
- Teilespezifische schriftliche Verfahren, die vom verantwortlichen ZfP-Stufe III genehmigt wurden
- Entmagnetisierung auf ≤3 Gauß für flugkritische Komponenten
- Dokumentierte Badkonzentration in festgelegten Abständen
11.3 ICAO-Kontext
Obwohl die ICAO keine detaillierten MT-Verfahren herausgibt, verlangt der durch ICAO Annex 6 (Betrieb von Luftfahrzeugen) und Annex 8 (Lufttüchtigkeit) etablierte Rahmen, dass Luftfahrtswartung und -prüfung – einschließlich ZfP – gemäß anerkannter Normen durchgeführt werden. Die Konstruktions- und Registrierungsstaaten müssen sicherstellen, dass Wartungsorganisationen die NADCAP-Akkreditierung (National Aerospace and Defense Contractors Accreditation Program) oder eine gleichwertige Akkreditierung für ZfP-Dienstleistungen besitzen.
Die Magnetpulverprüfung bleibt weltweit eine der zuverlässigsten, kosteneffektivsten und am weitesten verbreiteten ZfP-Methoden für ferromagnetische Konstruktionen. Ihre Kombination aus Oberflächen- und oberflächennaher Erkennungsfähigkeit, sofortigen Ergebnissen, Tragbarkeit und nachgewiesener Wirksamkeit für die Risserkennung an Stahlbrücken, Schweißnähten und Luftfahrtkomponenten macht sie zu einem unverzichtbaren Werkzeug für die Bewertung der strukturellen Integrität. Bei Anwendung durch ordnungsgemäß zertifiziertes Personal nach etablierten Normen (ASTM E709, ASTM E1444, ASME, AWS) bietet MT eine hohe Erkennungswahrscheinlichkeit für die Fehler, die die Sicherheit von Stahlkonstruktionen am meisten gefährden.
Häufig gestellte Fragen
- Was ist die Magnetpulverprüfung (MT) und wie funktioniert sie?
- Die Magnetpulverprüfung (MT) ist ein zerstörungsfreies Prüfverfahren, das Oberflächen- und oberflächennahe Diskontinuitäten in ferromagnetischen Werkstoffen (Eisen, Stahl, Nickel, Kobalt und deren Legierungen) erkennt. Das Verfahren funktioniert, indem ein Magnetfeld in das Bauteil eingeleitet wird. In einem fehlerfreien Bauteil fließen die magnetischen Flusslinien gleichmäßig durch das Material. Wenn eine Diskontinuität wie ein Riss, eine Überlappung oder eine Naht vorhanden ist, erzeugt sie eine abrupte Änderung des magnetischen Widerstands (Reluktanz). Da Luft eine wesentlich geringere magnetische Permeabilität aufweist als ferromagnetisches Material, können die Flusslinien den Luftspalt an der Diskontinuität nicht leicht passieren. Stattdessen treten die Flusslinien an der Diskontinuität aus dem Bauteil aus und erzeugen ein magnetisches Streufeld. Fein verteilte ferromagnetische Partikel, die auf die Oberfläche aufgebracht werden, werden von diesen Streufeldern angezogen und bilden sichtbare Partikelansammlungen (Anzeigen), die Größe, Form und Lage der Diskontinuität offenbaren. Die Prüfung erfordert eine Magnetisierung in zwei zueinander senkrechten Richtungen, um Fehler in allen Ausrichtungen zu erkennen.
- Welche Fehler kann die Magnetpulverprüfung erkennen?
- MT erkennt eine Vielzahl von Oberflächen- und oberflächennahen Fehlern, darunter Ermüdungsrisse, Härterisse, Schleifrisse, Spannungsrisskorrosion, Schmiedeüberlappungen, Walznahte, Kaltläufer, nichtmetallische Einschlüsse, Schweißfehler (Rauperrandrisse, Wurzelrisse, Kraterrisse, Mittellinienrisse, Unterraupenrisse, Bindefehler, Porosität) und wasserstoffinduzierte Rissbildung. Das Verfahren zeichnet sich besonders durch die Erkennung feiner, enger Oberflächenrisse aus, die mit bloßem Auge unsichtbar sein können. Mit nassen fluoreszierenden Partikeln kann MT Risse ab einer Länge von 1-2 mm zuverlässig erkennen. Oberflächennahe Fehler bis zu etwa 6 mm (¼ Zoll) unter der Oberfläche können mit Gleichstrom oder halbwellengleichgerichtetem Gleichstrom erfasst werden. MT funktioniert jedoch nur bei ferromagnetischen Werkstoffen und kann keine oberflächennahen Fehler tiefer als 6 mm erkennen.
- Was ist der Unterschied zwischen der Nass- und Trocken-Magnetpulverprüfung?
- Die Trockenpulverprüfung verwendet feines Eisenpulver im Größenbereich von 50-150 μm, das durch Aufstäuben oder Aufstreuen auf die Oberfläche aufgebracht wird. Trockenpulver eignen sich hervorragend für raue Oberflächen wie Guss- und Schmiedestücke, funktionieren gut bei extremen Temperaturen und sind ideal für Außenprüfungen vor Ort. Sie haben jedoch eine geringere Empfindlichkeit gegenüber feinen, engen Rissen. Die Nasspulverprüfung verwendet Eisenpartikel, die in einem flüssigen Trägermedium (öl- oder wasserbasiert) suspendiert sind, mit Partikelgrößen von 1-10 μm. Nasspulver bieten die höchste Empfindlichkeit – insbesondere fluoreszierende Nasspulver – und ermöglichen eine gleichmäßige, flächendeckende Verteilung, ideal für die Serienprüfung und glatte Oberflächen. Die fluoreszierende Nass-MT ist etwa 5-10 mal empfindlicher als die sichtbare Trocken-MT. Der Nachteil ist, dass Nassverfahren saubere Oberflächen, eine sorgfältige Überwachung der Badkonzentration (0,1-0,4 ml pro 100 ml) und eine ordnungsgemäße Handhabung der Trägerflüssigkeiten erfordern.
- Was sind die wichtigsten Magnetisierungsmethoden in der MT?
- Die fünf primären Magnetisierungsmethoden sind: (1) Jochmethode – ein handgeführtes U-förmiges Elektromagnet, das auf die Bauteiloberfläche aufgesetzt wird, ideal für die Schweißnahtprüfung vor Ort und den mobilen Einsatz. Wechselstromjoche erkennen Oberflächenrisse effektiv und erfordern nur minimale Entmagnetisierung. Gleichstromjoche bieten eine tiefere Eindringtiefe für die oberflächennahe Detektion. (2) Stabmethode – zwei handgeführte Kupferelektroden, die gegen das Bauteil gedrückt werden, um Strom direkt hindurchzuleiten und ein kreisförmiges Magnetfeld zu erzeugen. Am besten geeignet für schwere Gussstücke und dicke Querschnitte, birgt jedoch ein Lichtbogenrisiko. (3) Spulenmethode – das Bauteil wird in eine Magnetspule gelegt, die eine Längsmagnetisierung entlang der Bauteillänge induziert. Effizient für zylindrische Teile in der Serienfertigung. (4) Direktdurchflutung – das Bauteil wird zwischen leitfähige Platten gespannt und Strom durchgeleitet, wodurch ein kreisförmiges Feld entsteht, das ideal zur Erkennung von Längsrissen ist. (5) Zentralleiter – ein Kupferleiter wird durch Hohlteile geführt und führt Strom, um ein kreisförmiges Feld auf Innen- und Außenflächen zu erzeugen, ohne Lichtbogenrisiko am Bauteil.
- Welche Normen regeln die Magnetpulverprüfung?
- Die wichtigsten MT-Normen sind ASTM E709 (Standard Guide for Magnetic Particle Testing), die umfassende ‚Mutter-Norm‘, die alle Aspekte des Verfahrens abdeckt, und ASTM E1444 (Standard Practice for Magnetic Particle Testing), die strengere luftfahrtspezifische Praxis, die MIL-STD-1949 ersetzt hat. ASME Section V Article 7 behandelt MT für Druckbehälter- und Kesselanwendungen. AWS D1.1 und D1.5 regeln MT für das Konstruktionsschweißen bzw. Brückenschweißen. Für die Luftfahrt regelt NAS 410 die Personalzertifizierung. ISO 9934-1 ist die internationale Norm. Weitere Normen sind API 1104 (Rohrleitungsschweißen), API 650 (Lagertanks) sowie verschiedene militärische und industriespezifische Spezifikationen. Weder ASTM E709 noch E1444 legen Annahme-/Ablehnungskriterien fest – diese werden von den Vertragsparteien oder dem anwendbaren Regelwerk definiert.
- Was ist der Unterschied zwischen MT und Farbeindringprüfung (PT)?
- MT und PT erkennen beide oberflächenoffene Fehler, unterscheiden sich aber grundlegend. MT funktioniert nur bei ferromagnetischen Werkstoffen (Stahl, Eisen, Nickel, Kobalt), während PT auf jedem nicht-porösen Material einschließlich Aluminium, Edelstahl, Kunststoffen, Keramik und Glas angewendet werden kann. MT erkennt sowohl Oberflächen- als auch oberflächennahe Fehler (bis ~6 mm Tiefe), während PT nur oberflächenoffene Fehler erkennt. MT liefert sofortige Ergebnisse ohne Einwirkzeit, während PT eine Einwirkzeit von 10-30 Minuten erfordert. MT kann durch dünne nichtleitende Beschichtungen (~1-2 mil Farbe) hindurch erkennen, während PT saubere, blanke Oberflächen benötigt. MT hat im Allgemeinen eine höhere Empfindlichkeit für die Risserkennung bei ferromagnetischen Werkstoffen. Die Gerätekosten für MT sind höher (Joche, Stromversorgungen, UV-Lampen, Nassprüfbänke) im Vergleich zu PT (Sprühdosen, UV-Licht). MT erfordert oft eine Entmagnetisierung nach der Prüfung, PT nicht. Bei ferromagnetischen Werkstoffen wird MT aufgrund ihrer Fähigkeit zur oberflächennahen Detektion, Geschwindigkeit und höheren Zuverlässigkeit typischerweise PT vorgezogen.
- Wie ist das Verfahren zur Durchführung der Magnetpulverprüfung?
- Ein typisches MT-Verfahren umfasst folgende Schritte: (1) Die Oberfläche gründlich reinigen – Fett, Öl, Rost, Zunder, Farbe und andere Verunreinigungen entfernen. (2) Weißen Kontrastlack auftragen, falls sichtbare Partikel verwendet werden, um den Hintergrundkontrast zu verbessern. (3) Die geeignete Magnetisierungsmethode (Joch, Stab, Spule usw.) und Stromart (Wechselstrom für Oberfläche, Gleichstrom/HWDC für oberflächennahe Bereiche) auswählen. (4) Das Bauteil in eine Richtung magnetisieren. (5) Magnetpulver auftragen, während die magnetisierende Kraft aufrechterhalten wird (Dauerstromverfahren). (6) Die Oberfläche unter geeigneter Beleuchtung prüfen – mindestens 1000 Lux weißes Licht für sichtbare Partikel oder maximal 20 Lux Umgebungslicht mit mindestens 1000 μW/cm² UV-A für fluoreszierende Partikel. (7) Die Magnetisierung in senkrechter Richtung wiederholen, um sicherzustellen, dass alle Fehlerorientierungen erkannt werden. (8) Alle relevanten Anzeigen mit Fotos und Messungen dokumentieren. (9) Bei Bedarf entmagnetisieren. (10) Die Bauteiloberfläche reinigen. Der gesamte Prozess ist schnell – typischerweise dauert er Minuten pro Prüfbereich.
- Wann ist eine Entmagnetisierung nach MT erforderlich?
- Eine Entmagnetisierung ist erforderlich, wenn Restmagnetismus nachfolgende Arbeiten oder die Leistungsfähigkeit beeinträchtigen könnte. Häufige Gründe sind: Schweißarbeiten (magnetische Lichtbogenablenkung), Zerspanung (Späne werden an Oberflächen angezogen), Betrieb empfindlicher elektronischer Instrumente oder Navigationsgeräte, nachfolgende ZfP-Verfahren (insbesondere Wirbelstromprüfung), Lagerflächen (Anziehung von Eisenverschleißpartikeln) und Luftfahrtkomponenten (strenge Grenzwerte typischerweise ≤3 Gauß). Allgemeine Industriegrenzwerte liegen typischerweise bei ≤5 Gauß Restmagnetismus. Die Entmagnetisierung erfolgt am häufigsten nach der Wechselstrom-Abklingmethode – Anlegen eines Wechselfeldes und allmähliches Reduzieren der Amplitude auf Null oder Herausziehen des Bauteils aus einer Wechselstromspule. Bei dicken Teilen, die eine tiefe Durchdringung erfordern, wird die Gleichstrom-Umkehrentmagnetisierung verwendet. Die thermische Entmagnetisierung (Erhitzen über die Curie-Temperatur, ~770°C für Eisen) bewirkt eine vollständige Entmagnetisierung, ist aber für die meisten Teile unpraktisch. Die Überprüfung erfolgt mit einem Gaußmeter (Hall-Sonde).
- Wie wird MT für die Stahlbrückenprüfung eingesetzt?
- Die National Bridge Inspection Standards (NBIS) der Federal Highway Administration (FHWA) schreiben die Prüfung bruchgefährdeter Bauteile (FCMs) an Stahlbrücken alle 24 Monate vor. FCMs sind Stahlzugglieder, deren Versagen zum Brückeneinsturz führen würde – darunter Hauptträger, Fachwerk-Zugglieder, Hohlkästen, Stahlaufhängungen, Bolzen-Aufhängungsbaugruppen und Querträger. MT ist das primäre ZfP-Verfahren zur Erkennung von Ermüdungsrissen in diesen Bauteilen. Das typische Verfahren umfasst: Farbentfernung an Schweißnahtübergängen und Verdachtsstellen (durch Schleifen oder Abstrahlen), Auftragen von weißem Kontrastlack, Magnetisierung mit einem Wechselstromjoch in zwei senkrechten Richtungen, Auftragen von nassen sichtbaren Magnetpulvern und Prüfung unter ausreichender Beleuchtung. Häufige Ermüdungsrisspositionen sind Schweißnahtübergänge von Aussteifungsblech-Steg-Kehlschweißnähten, Enden von geschweißten Deckplatten, Flanschübergangsschweißnähte und verformungsinduzierte Ermüdung an Querrahmenanschlussblechen. AWS D1.5 (Bridge Welding Code) legt die Annahmekriterien fest – Risse und rissähnliche linienförmige Anzeigen sind zurückzuweisen.
- Welche Personalqualifikationen sind für MT erforderlich?
- Die MT-Personalzertifizierung erfolgt nach ASNT SNT-TC-1A (Recommended Practice for Nondestructive Testing Personnel), NAS 410 (Luftfahrtindustrie-Standard) oder ISO 9712 (internationaler Standard). Es gibt drei Zertifizierungsstufen. Stufe I führt unter Aufsicht spezifische MT-Arbeiten durch. Stufe II richtet Geräte ein, führt Prüfungen durch, interpretiert Ergebnisse und berichtet eigenständig. Stufe III entwickelt Verfahren, schult Personal und verwaltet ZfP-Programme. Für Luftfahrt-MT nach ASTM E1444 und NAS 410 müssen Mitarbeiter jährliche Augenuntersuchungen (Nahsehschärfe, Farbunterscheidungsvermögen und Kontrastempfindlichkeit) absolvieren. Die Zertifizierung erfordert dokumentierte Ausbildungsstunden (in der Regel 40 Stunden Unterricht für Stufe I, weitere 40 Stunden für Stufe II), praktische Prüfungen und schriftliche Prüfungen. Eine Wiederzertifizierung ist in den von der jeweiligen Norm festgelegten Abständen erforderlich – in der Regel alle 5 Jahre.