Que sont les vides d'air dans les mélanges de chaussées asphaltiques ?
Définition et rôle volumétrique des vides d’air
Les vides d’air (Va), également appelés vides dans le mélange total (VTM), pourcentage de vides d’air ou simplement teneur en vides, sont les petites poches d’air qui existent entre les particules d’agrégats enrobés dans tout un mélange de chaussée d’enrobé bitumineux à chaud (HMA) compacté. Ils sont exprimés en pourcentage du volume total en vrac du mélange compacté et représentent l’un des trois constituants volumétriques fondamentaux du béton asphaltique : les agrégats, le liant bitumineux et l’air. La définition technique standard de l’AASHTO et de l’ASTM est : « Le volume total des petites poches d’air entre les particules d’agrégats enrobés dans tout un mélange de chaussée compacté, exprimé en pourcentage du volume en vrac du mélange de chaussée compacté. »
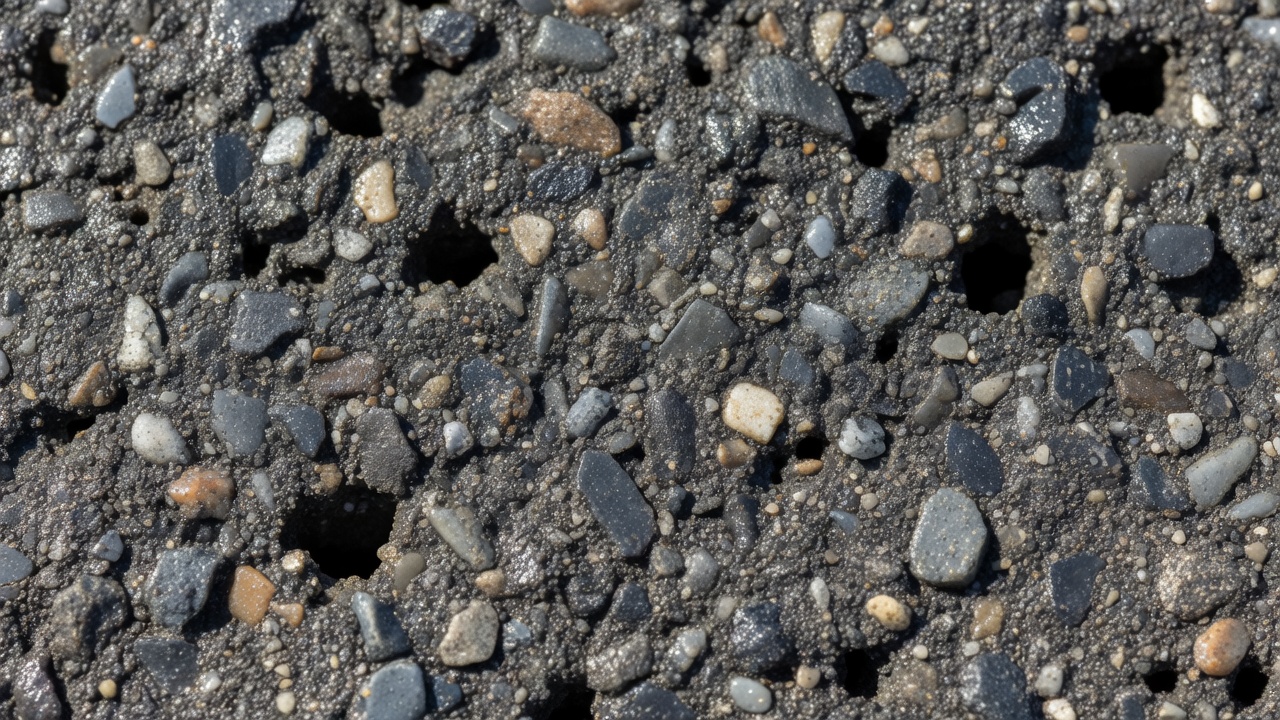
Les vides d’air ne sont pas un sous-produit accidentel du compactage, ils constituent un paramètre volumétrique délibérément conçu qui régit l’équilibre entre deux exigences de performance concurrentes : la stabilité (résistance à la déformation permanente) et la durabilité (résistance au vieillissement, aux dommages dus à l’humidité et à la fissuration). L’analyse volumétrique du HMA traite le mélange comme un matériau à trois phases. Le volume total d’un échantillon compacté (Vt) est la somme du volume d’air (Va), du volume de liant bitumineux (Vb) et du volume d’agrégats (Vagg). La teneur en vides d’air est le seul paramètre volumétrique qui peut être contrôlé indépendamment par l’effort de compactage pendant la construction et par la densification sous le trafic.
L’importance des vides d’air réside dans leur relation avec la performance de la chaussée sur toute sa durée de vie. Dans une chaussée HMA nouvellement construite, les vides d’air in-situ sont généralement de 6 % à 8 % immédiatement après le compactage. Au cours des 2 à 5 premières années de service, le trafic densifie davantage la chaussée, réduisant les vides d’air vers le niveau de conception de 4 %. Cette teneur initiale plus élevée en vides est intentionnelle, elle fournit une réserve de compactage pour une densification supplémentaire sous le trafic sans que la chaussée ne devienne instable. Une fois que les vides d’air se stabilisent entre 3 % et 5 %, la chaussée atteint son équilibre optimal de stabilité et de durabilité. Si les vides d’air tombent en dessous de 3 %, le mélange devient sur-compacté et sujet à l’instabilité. Si les vides d’air dépassent 8 %, la chaussée devient excessivement perméable et susceptible de se détériorer sous l’effet de l’environnement.
Roberts et al. (1996) dans le texte de référence de la National Asphalt Pavement Association, Hot Mix Asphalt Materials, Mixture Design, and Construction, déclarent : « Les vides d’air sont le paramètre le plus important affectant la performance des chaussées HMA. La quantité de vides d’air dans un mélange est extrêmement importante et étroitement liée à la stabilité et à la durabilité. » Le manuel MS-2 de l’Asphalt Institute (Mix Design Methods for Asphalt Concrete) consacre un chapitre entier au calcul et à l’interprétation des vides d’air et à leur relation avec le VMA et le VFA.
L’équation volumétrique qui définit les vides d’air est :
Va = 100 × (Gmm − Gmb) / Gmm
Où :
- Gmm = Masse volumique maximale théorique du mélange non compacté (condition sans vides, ASTM D2041 / AASHTO T 209)
- Gmb = Masse volumique apparente de l’échantillon compacté (ASTM D2726 / AASHTO T 166)
Cette équation exprime les vides d’air comme le pourcentage de différence entre la densité du mélange sans air (Gmm) et la densité réelle du mélange compacté (Gmb). Un Gmm de 2,500 et un Gmb de 2,400 donne des vides d’air de 4,0 %, calculés comme 100 × (2,500 − 2,400) / 2,500 = 4,0 %. La précision de la détermination des vides d’air dépend directement de l’exactitude des deux mesures de masse volumique. Une erreur de 0,01 dans Gmm produit environ une variation de 0,4 % dans les vides d’air calculés. Cette sensibilité impose des exigences strictes sur les procédures d’essai en laboratoire, notamment le contrôle de la température (25 °C ± 0,5 °C), le dégazage de l’échantillon Rice et le séchage approprié des échantillons de masse volumique apparente.
Vides d’air de conception, La cible de 4 %
La teneur en vides d’air de conception est le pourcentage de vides d’air cible établi lors de la conception du mélange en laboratoire auquel le mélange est censé performer de manière optimale sur sa durée de vie. Pour la grande majorité des mélanges HMA à granulométrie dense dans le monde, la teneur en vides d’air de conception est de 4,0 %. Cette valeur n’est pas arbitraire, elle représente le consensus de décennies de recherche corrélant les vides d’air de laboratoire avec la performance sur le terrain.
Vides d’air de conception Superpave
La méthode de conception de mélanges Superpave, développée dans le cadre du Strategic Highway Research Program (SHRP) et normalisée par l’AASHTO, spécifie une teneur en vides d’air de conception d’exactement 4,0 % au nombre de gyrations de conception (Ndesign). Superpave ne spécifie pas de plage, la cible est une valeur unique de 4,0 %. L’effort de compactage dans Superpave est lié au niveau de trafic attendu sur 20 ans, avec Ndesign allant de 50 gyrations (faible trafic, <0,3 million d’ESALs) à 125 gyrations (trafic élevé, ≥30 millions d’ESALs). À chaque niveau de trafic, le mélange doit atteindre 4,0 % de vides d’air à Ndesign.
Le compacteur giratoire Superpave établit trois nombres de gyrations critiques :
- Ninitial : Le nombre de gyrations utilisé pour évaluer la compactabilité. À Ninitial, les vides d’air doivent être ≥ 11 % pour les mélanges conçus pour ≥ 3 millions d’ESALs. Cela empêche les mélanges tendres qui se compactent trop rapidement pendant la construction.
- Ndesign : Le nombre de gyrations de conception auquel le mélange doit atteindre 4,0 % de vides d’air. C’est le niveau de compactage attendu après des années de trafic.
- Nmax : Le nombre maximal de gyrations, représentant la condition la plus dense que la chaussée devrait jamais connaître. Les vides d’air à Nmax doivent être ≥ 2,0 %. Si les vides d’air tombent en dessous de 2 % à Nmax, le mélange est considéré comme sur-compactable et sujet à l’orniérage sous le trafic.
Le système Superpave lie les vides d’air de conception directement aux points de contrôle granulométriques, aux exigences de VMA et au rapport poussière-liant. Pour un mélange de 12,5 mm de dimension nominale maximale des agrégats (NMAS) conçu pour 3 à 30 millions d’ESALs, le VMA minimum est de 14,0 %. Avec 4,0 % de vides d’air, cela laisse 10,0 % en volume pour le liant bitumineux effectif, l’espace disponible pour que le film de liant enrobe les particules d’agrégats. Si le VMA est trop faible, il n’y a pas assez d’espace pour accommoder à la fois les 4,0 % de vides d’air et une épaisseur de film de liant adéquate, ce qui donne un mélange sec, cassant et peu durable.
Vides d’air de conception Marshall
La méthode de conception de mélanges Marshall, encore largement utilisée pour les chaussées aéroportuaires et dans de nombreuses spécifications internationales, spécifie des vides d’air de conception dans la plage de 3 % à 5 % , avec 4,0 % comme cible pour la plupart des niveaux de trafic. La méthode Marshall utilise un compacteur à mouton tombant (50 ou 75 coups par face) et mesure la stabilité et le fluage en plus des propriétés volumétriques. La FAA spécifie 4,0 % de vides d’air de conception pour les mélanges HMA aéroportuaires utilisant la méthode Marshall avec un effort de compactage de 75 coups, conformément aux niveaux de trafic élevés et aux charges d’aéronefs lourdes sur les chaussées aéronautiques.
La méthode Marshall a historiquement utilisé 4 % de vides d’air de conception comme standard. Le manuel MS-2 de l’Asphalt Institute présente la procédure de conception Marshall avec 4 % de vides d’air comme base pour la sélection de la teneur optimale en liant bitumineux. La teneur optimale en liant est déterminée en traçant les vides d’air, la stabilité, le fluage, le VMA et la densité en fonction de la teneur en liant, et en sélectionnant la teneur en liant qui produit 4 % de vides d’air tout en répondant à tous les autres critères.
Pourquoi 4 % ?
La sélection de 4 % de vides d’air de conception est basée sur la compréhension fondamentale que ce niveau fournit l’équilibre optimal entre :
- Stabilité : À 4 % de vides d’air, les particules d’agrégats sont suffisamment imbriquées pour résister à la déformation permanente sous le trafic. Le liant remplit les espaces intergranulaires sans réduire le contact agrégat-agrégat.
- Durabilité : À 4 % de vides d’air, le mélange est suffisamment dense pour empêcher une infiltration excessive d’oxygène et d’eau, mais suffisamment ouvert pour accommoder la dilatation thermique du liant et la densification supplémentaire par le trafic.
- Résistance à la fatigue : Les recherches de Finn et al. (1973) et Scherocman (1984) ont démontré que les mélanges avec 4 % de vides d’air atteignent une durée de vie en fatigue maximale. Une réduction de 8 % à 3 % des vides d’air peut plus que doubler la durée de vie en fatigue de la chaussée.
- Contrôle de la perméabilité : En dessous d’environ 7 % à 8 % de vides d’air, les vides d’air dans les HMA à granulométrie dense sont généralement déconnectés (non interconnectés), empêchant un flux continu d’eau et d’air à travers la structure de la chaussée.
Le Manuel de conception des aérodromes de l’OACI Partie 3 (Doc 9157, Troisième édition, 2022) spécifie des vides d’air de conception dans la plage de 3 % à 5 % pour les mélanges asphaltiques aéroportuaires, avec un VMA minimum de 17 % et une teneur minimale en liant de 5,5 % pour les couches de roulement. Cette plage est cohérente avec les spécifications de la FAA dans l’AC 150/5370-10H pour l’article P-401 des chaussées HMA.
| Méthode de conception | Vides d’air de conception | Compactage | Application de trafic |
|---|---|---|---|
| Superpave (AASHTO M 323) | 4,0 % (exact) | Giratoire (Ndesign gyrations) | Routes - tous niveaux de trafic |
| Marshall (Asphalt Institute MS-2) | 3 %–5 % (cible 4 %) | Mouton tombant (50/75 coups) | Routes et aérodromes |
| FAA P-401 (Marshall) | 4,0 % (plage 3 %–5 %) | Marshall 75 coups | Chaussées aéroportuaires |
| FAA P-401 (Superpave) | 4,0 % à Ndesign | Giratoire (Ndesign gyrations) | Chaussées aéroportuaires |
| OACI Doc 9157 | 3 %–5 % | Selon l’État | Chaussées aéroportuaires |
Méthodes de mesure des vides d’air
La détermination précise des vides d’air est essentielle à la fois pour la vérification de la conception du mélange et le contrôle qualité de la construction. Le processus de mesure implique la détermination de deux valeurs fondamentales de masse volumique : la masse volumique maximale théorique (Gmm) du mélange non compacté et la masse volumique apparente (Gmb) du mélange compacté. La teneur en vides d’air est ensuite calculée à partir de la différence entre ces deux valeurs.
Gmm, Masse volumique maximale théorique (Essai Rice)
La masse volumique maximale théorique (Gmm), également appelée masse volumique Rice d’après James Rice qui a développé l’essai, représente la densité du mélange avec tous les vides d’air éliminés. Elle est déterminée en testant le mélange HMA non compacté selon ASTM D2041 ou AASHTO T 209.
La procédure consiste à placer un échantillon de HMA non compacté (généralement 1500 à 2000 grammes) dans un pycnomètre à vide, à appliquer un vide partiel (pression résiduelle de 30 mm Hg ou moins) pendant 15 minutes tout en agitant l’échantillon pour éliminer l’air emprisonné, puis à remplir le récipient d’eau et à déterminer la masse. Le Gmm est calculé comme :
Gmm = Masse du mélange sec / (Masse du mélange sec − Masse de l’échantillon dans l’eau)
L’essai Gmm est très sensible aux détails procéduraux. Un dégazage incomplet produit des valeurs Gmm faussement basses, qui à leur tour produisent des vides d’air calculés faussement bas (car le dénominateur dans l’équation des vides d’air est plus petit). Une application trop agressive du vide peut provoquer une dégradation des particules, modifiant la granulométrie et produisant des valeurs Gmm faussement élevées. L’essai nécessite un contrôle strict de la température à 25 °C ± 0,5 °C. Des réplicats multiples (généralement 2 essais par échantillon) avec une précision de 0,011 (intra-laboratoire, opérateur unique) sont spécifiés.
La précision du Gmm affecte directement tous les calculs volumétriques. Une erreur de 0,01 dans Gmm modifie les vides d’air calculés d’environ 0,4 %. Cela signifie qu’un mélange avec des vides d’air réels de 4,0 % pourrait être rapporté entre 3,6 % et 4,4 % en raison de la seule erreur de mesure du Gmm. Cette sensibilité souligne l’importance d’un contrôle qualité rigoureux en laboratoire pour les essais Gmm.
Gmb, Masse volumique apparente du mélange compacté
La masse volumique apparente (Gmb) du HMA compacté est déterminée soit sur des échantillons compactés en laboratoire (pour la conception du mélange), soit sur des carottes extraites sur le terrain (pour le contrôle qualité). Les méthodes d’essai standard sont ASTM D2726 / AASHTO T 166 pour les échantillons de laboratoire et ASTM D3203 / AASHTO T 269 pour les carottes de terrain.
Pour les échantillons compactés en laboratoire (pastilles giratoires Superpave ou briquettes Marshall), l’échantillon est pesé dans l’air (masse sèche), puis immergé dans l’eau à 25 °C pendant 3 à 5 minutes et pesé immergé (masse immergée), et enfin essuyé jusqu’à un état sec saturé en surface (SSD) et pesé dans l’air (masse SSD). Le Gmb est calculé comme :
Gmb = Masse sèche / (Masse SSD − Masse immergée)
Pour les carottes de terrain, la procédure est similaire mais tient compte de la géométrie de la carotte et du potentiel d’absorption d’eau dans les vides de surface ouverts. Les carottes avec des vides d’air élevés (>8 %) peuvent absorber une quantité d’eau significative pendant la mesure SSD, nécessitant une méthode de scellement sous vide (enrobage de paraffine ou CoreLok) pour empêcher l’infiltration d’eau dans l’échantillon.
La masse volumique apparente des carottes de terrain est influencée par : la densité in-situ obtenue par compactage, l’épaisseur de la couche par rapport à la dimension nominale maximale des agrégats, la température du mélange pendant le compactage, le schéma de roulage et le nombre de passes du rouleau, et la présence de ségrégation ou de différentiels de température dans le matelas.
Mesure de la densité sur le terrain, Jauges nucléaires
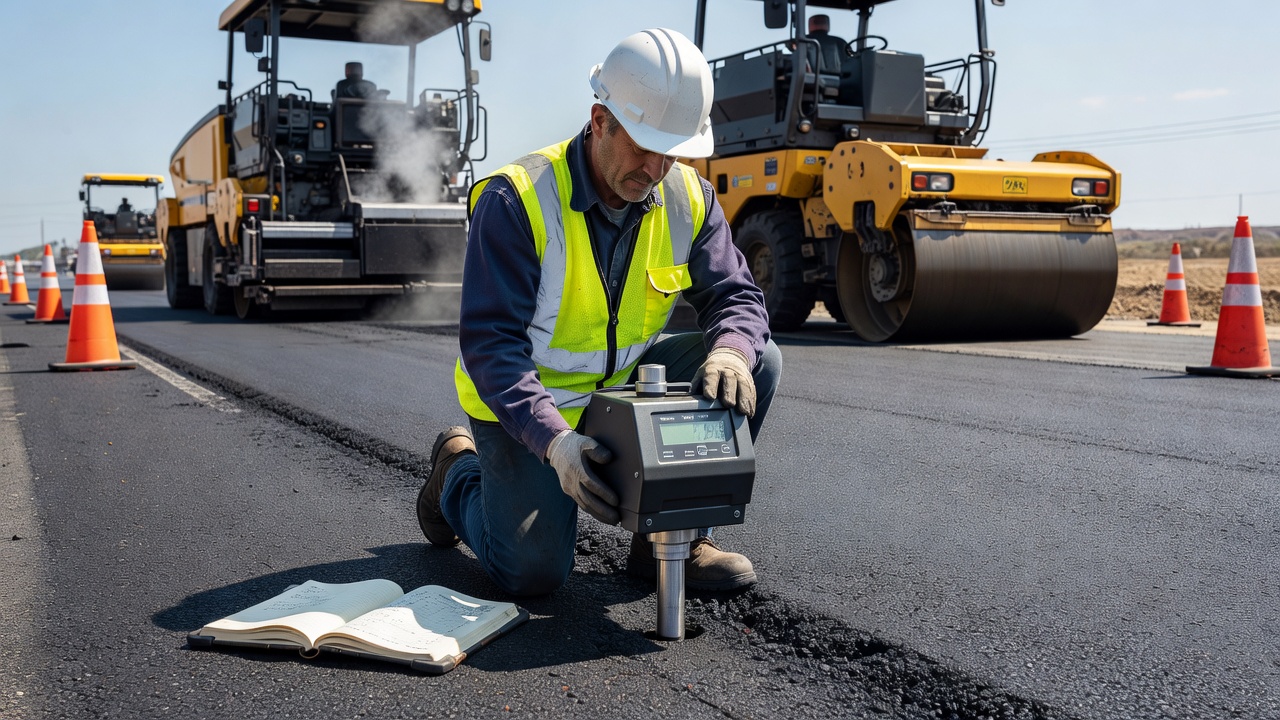
Étant donné que l’extraction de carottes de chaussée prend du temps, est coûteuse et destructive, la densité sur le terrain est mesurée régulièrement à l’aide de jauges de densité portables. L’instrument le plus utilisé est la jauge nucléaire de densité (NDG) , normalisée selon ASTM D2950 (Standard Test Method for Density of Bituminous Concrete In-Place by Nuclear Methods).
La jauge nucléaire de densité fonctionne selon deux principes. Le mode de transmission directe utilise une source radioactive au Césium-137 (Cs-137) qui s’étend à travers un trou dans la chaussée jusqu’à la couche sous-jacente. Le rayonnement gamma émis par la source interagit avec le matériau de la chaussée et est détecté par des tubes Geiger-Müller dans le corps de la jauge. La densité est calculée à partir de l’atténuation du rayonnement gamma entre la source et les détecteurs, les matériaux plus denses atténuent davantage le rayonnement, produisant un taux de comptage plus faible. Le mode de rétrodiffusion maintient la source dans le corps de la jauge, mesurant le rayonnement rétrodiffusé par la surface de la chaussée. Le mode de rétrodiffusion est moins précis mais ne nécessite pas de trou dans la chaussée.
Toutes les jauges nucléaires de densité intègrent également une source d’Américium-241/Béryllium (Am-241/Be) pour la mesure de l’humidité par thermalisation des neutrons. Bien que la mesure de l’humidité soit principalement utilisée pour le compactage des sols, la lecture d’humidité sur HMA peut indiquer l’humidité résiduelle dans le mélange ou l’humidité piégée sous la chaussée.
La précision des lectures des jauges nucléaires dépend de manière critique de l’étalonnage par rapport aux carottes extraites du même mélange et de la même chaussée. Les jauges nucléaires mesurent la densité totale de la chaussée, y compris les agrégats, le liant et l’air. La jauge ne mesure pas directement les vides d’air, elle mesure plutôt la densité humide, qui est ensuite convertie en densité sèche en utilisant la teneur en humidité mesurée ou supposée, et le pourcentage de vides d’air est calculé en utilisant le Gmm connu du mélange :
Va = 100 × (1 − Densité sèche / (Gmm × γw))
Où γw est le poids volumique de l’eau (1000 kg/m³ ou 62,4 lb/ft³).
Une jauge nucléaire qui n’a pas été correctement corrélée avec les données des carottes pour le mélange spécifique testé peut produire des erreurs de 1 % à 3 % dans la détermination des vides d’air. La FHWA et la FAA exigent une corrélation entre les lectures de la jauge nucléaire et les densités des carottes pour chaque projet. La corrélation implique l’extraction d’un minimum de 5 à 10 carottes à des endroits où des lectures de jauge nucléaire ont été prises, la détermination du Gmb en laboratoire de chaque carotte, et le développement d’une relation de régression linéaire entre la densité de la jauge et la densité de la carotte.
Mesure de la densité sur le terrain, Jauges non nucléaires
Les jauges de densité non nucléaires, également appelées jauges de densité électriques ou jauges PQI (Pavement Quality Indicator), fonctionnent sur le principe que la constante diélectrique du HMA varie avec la densité. Lorsque la densité de la chaussée augmente, le volume d’air (dont la constante diélectrique est d’environ 1,0) diminue par rapport au volume d’agrégats et de liant (dont les constantes diélectriques sont respectivement de 5 à 7 et 2,5 à 3,0). La jauge transmet un champ électromagnétique basse fréquence dans la chaussée et mesure l’impédance, qui est liée à la permittivité diélectrique et, par conséquent, à la densité.
Les principaux avantages des jauges non nucléaires sont : l’absence de matières radioactives (éliminant les problèmes réglementaires, de formation, de transport et de responsabilité associés aux jauges nucléaires), des lectures instantanées (2 à 5 secondes contre 1 à 4 minutes pour les jauges nucléaires), et une variabilité réduite dans certaines applications. Le principal inconvénient est qu’elles sont plus sensibles à la teneur en humidité de la chaussée (l’eau a une constante diélectrique d’environ 80, submergeant le signal de densité du HMA) et aux variations de texture de surface. Les jauges non nucléaires nécessitent un étalonnage pour chaque mélange spécifique et ne sont pas universellement acceptées pour les essais de réception. L’AASHTO n’a pas encore adopté de méthode d’essai standard pour les jauges non nucléaires équivalente à l’ASTM D2950 pour les jauges nucléaires.
Essais de densité sur carottes
Malgré la commodité des jauges portables, l’essai en laboratoire des carottes extraites reste la méthode de référence, l’étalon par rapport auquel toutes les autres méthodes sont étalonnées. L’essai sur carotte selon ASTM D3203 / AASHTO T 269 implique :
- L’extraction d’une carotte de 100 mm (4 pouces) ou 150 mm (6 pouces) de diamètre à l’aide d’une carotteuse à pointe diamantée
- Le séchage de la carotte à masse constante à 40 °C
- La détermination de la masse sèche, de la masse SSD et de la masse immergée
- Le calcul du Gmb
- La comparaison avec le Gmm (du même mélange de production) pour calculer le pourcentage de vides d’air
L’essai sur carotte fournit la détermination la plus précise des vides d’air in-situ car il mesure directement la masse volumique apparente du matériau réel de la chaussée. La précision de l’essai sur carotte (écart-type intra-laboratoire d’environ 0,3 % de vides d’air) est supérieure à la précision des jauges nucléaires (0,5 % à 1,0 % de vides d’air) et à la précision des jauges non nucléaires (0,7 % à 1,5 % de vides d’air).
La limitation de l’essai sur carotte est qu’il est destructif, lent (les carottes doivent être extraites, transportées, séchées et testées, nécessitant 24 à 48 heures pour les résultats) et spatialement limité (généralement 1 à 4 carottes par lot de 500 à 1000 tonnes de HMA). Les emplacements des carottes nécessitent également un rebouchage après extraction.
Méthodes de rapport
Bien que le pourcentage de vides d’air soit le paramètre fondamental d’intérêt, les mesures de compactage sur le terrain sont généralement rapportées comme une densité par rapport à une valeur de référence. Trois méthodes de rapport sont utilisées :
- Pourcentage de la densité maximale théorique (% TMD) : La densité sur le terrain est divisée par la densité maximale théorique (Gmm × γw) et exprimée en pourcentage. Les valeurs spécifiées sont typiquement de 92 % à 97 % du TMD. Par exemple, 93 % du TMD correspond à 7 % de vides d’air.
- Pourcentage de la densité de laboratoire : La densité sur le terrain est divisée par la densité des échantillons compactés en laboratoire (généralement des échantillons Marshall ou Superpave compactés à Ndesign). Ceci est courant dans les spécifications basées sur Marshall.
- Pourcentage de la densité de la bande d’essai : Une bande d’essai de chaussée est compactée à la densité souhaitée sous étroite surveillance, et la densité obtenue sur la bande d’essai devient la cible pour le reste du projet. Cette méthode est courante dans les spécifications de chaussées aéroportuaires.
La relation entre les méthodes de rapport de densité peut être source de confusion. Une spécification de « 96 % de la densité de laboratoire » n’est pas équivalente à « 96 % du TMD », la densité de laboratoire est typiquement de 96 % du TMD (correspondant à 4 % de vides d’air à la conception), donc 96 % de la densité de laboratoire serait 0,96 × 0,96 = 0,922 ou 92,2 % du TMD, correspondant à 7,8 % de vides d’air. Cet écart a été une source de confusion dans les spécifications et de variabilité entre les agences.
Vides d’air in-situ et compactage
Les vides d’air in-situ sont la teneur réelle en vides d’air de la chaussée compactée sur le terrain immédiatement après la construction, par opposition aux vides d’air de conception établis en laboratoire. La relation entre les vides d’air in-situ et les vides d’air de conception est contrôlée par le compactage, le processus de réduction mécanique du volume d’air dans le HMA en appliquant une pression par des rouleaux.
Le processus de compactage
Le compactage réduit le volume d’air dans le HMA en réorganisant les particules d’agrégats dans une configuration plus dense et en forçant le liant bitumineux à remplir les espaces intergranulaires. Le processus de compactage implique trois types de rouleaux en séquence :
- Roulage de serrage : Un rouleau vibrant à bille d’acier (généralement 10 à 12 tonnes) opère immédiatement derrière le finisseur à 130 °C à 150 °C. L’action vibratoire permet d’atteindre une densification initiale de 85 % à 92 % du TMD.
- Roulage intermédiaire : Un rouleau à pneus (généralement 20 à 30 tonnes, avec 7 à 11 pneus) malaxe le mélange pour augmenter la densité à 92 % à 96 % du TMD. Les pneus en caoutchouc scellent la surface et produisent une texture de matelas serrée.
- Roulage de finition : Un rouleau statique à bille d’acier élimine les marques de rouleau et produit une surface finale lisse.
La cible des vides d’air in-situ pour un HMA nouvellement construit est typiquement de 6 % à 8 % (92 % à 94 % du TMD). C’est intentionnellement plus élevé que les 4 % de vides d’air de conception car le trafic au cours des 2 à 5 premières années densifiera davantage la chaussée de 2 % à 4 % de vides d’air. Si les vides d’air in-situ étaient de 4 % immédiatement après la construction, la densification par le trafic réduirait rapidement les vides en dessous de 3 %, provoquant une instabilité.
Spécifications de mesure du compactage
Chaque agence contractante spécifie des exigences minimales de compactage. Selon une enquête sur les pratiques des DOT des États par Tran et al. (2016), la majorité des États spécifient un compactage à un minimum de 92 % à 93 % du TMD, correspondant à des vides d’air in-situ maximum de 7 % à 8 %. La FAA spécifie une densité in-situ de 96 % de la densité de laboratoire pour les chaussées HMA aéroportuaires (P-401), ce qui correspond à environ 92 % à 93 % du TMD et à des vides d’air in-situ de 7 % à 8 %.
La norme européenne (EN 13108-1) spécifie des vides d’air in-situ pour les couches de roulement en béton asphaltique de 3 % à 6 % en volume pour les routes à fort trafic, avec des essais de réception effectués sur des carottes extraites à intervalles spécifiés. La pratique européenne vise généralement des vides d’air in-situ plus faibles que la pratique nord-américaine, reflétant différentes qualités de liant, caractéristiques des agrégats et schémas de charge de trafic.
Facteurs affectant les vides d’air in-situ
La teneur en vides d’air in-situ obtenue pendant la construction est influencée par :
- Température du mélange : Le HMA doit être compacté dans la plage de température spécifiée dans la formule du mélange de travail. Le compactage à des températures inférieures à 100 °C est inefficace car le liant est trop visqueux pour permettre le réarrangement des agrégats.
- Épaisseur de la couche : L’épaisseur de la couche compactée doit être de 3 à 4 fois la dimension nominale maximale des agrégats (NMAS). Un mélange de 12,5 mm de NMAS nécessite une épaisseur de couche compactée de 38 à 50 mm. Les couches plus minces refroidissent trop rapidement pour un compactage efficace.
- Schéma de roulage : Le nombre de passes du rouleau, la vitesse du rouleau (généralement 3 à 5 km/h), l’amplitude et la fréquence des vibrations, et le type de rouleau affectent tous la densité obtenue.
- Conditions météorologiques : Le vent, la température ambiante, le rayonnement solaire et la température de surface de la chaussée affectent la vitesse de refroidissement du matelas HMA et le temps disponible pour le compactage.
- Propriétés du mélange : La granulométrie des agrégats, la qualité du liant, la teneur en liant et la présence de matériaux recyclés (RAP, RAS) affectent la compactabilité.
Évolution à long terme des vides d’air
Après la construction, les vides d’air in-situ évoluent dans le temps sous l’effet de deux mécanismes :
- Densification par le trafic : Chaque charge de roue qui passe applique un petit effort de compactage supplémentaire, réduisant progressivement les vides d’air. Le taux de densification dépend du volume de trafic, de l’amplitude de la charge, de la pression des pneus et de la rigidité du mélange. Les chaussées routières subissent généralement une réduction de 1 % à 3 % des vides d’air au cours des 5 premières années.
- Oxydation du liant : À mesure que le liant bitumineux s’oxyde, il devient plus rigide et plus cassant. Le liant oxydé occupe un volume légèrement plus grand que le liant non oxydé, compensant partiellement la réduction des vides d’air due à la densification par le trafic. Cependant, cet effet est mineur par rapport à la densification par le trafic.
La teneur en vides d’air d’équilibre à long terme pour une chaussée correctement conçue et construite devrait se stabiliser entre 3 % et 5 % . Si les vides d’air restent au-dessus de 8 % après 5 ans de service, la chaussée a été sous-compactée pendant la construction et subira une détérioration accélérée. Si les vides d’air tombent en dessous de 2 % en 5 ans, le mélage a été sur-compacté ou la teneur en liant de conception était trop élevée.
Effets de vides d’air trop faibles, Orniérage, ressuage et flush
Lorsque les vides d’air in-situ tombent en dessous de 3 % , le mélange devient sur-compacté et entre dans un état d’instabilité qui produit trois mécanismes de dégradation principaux.
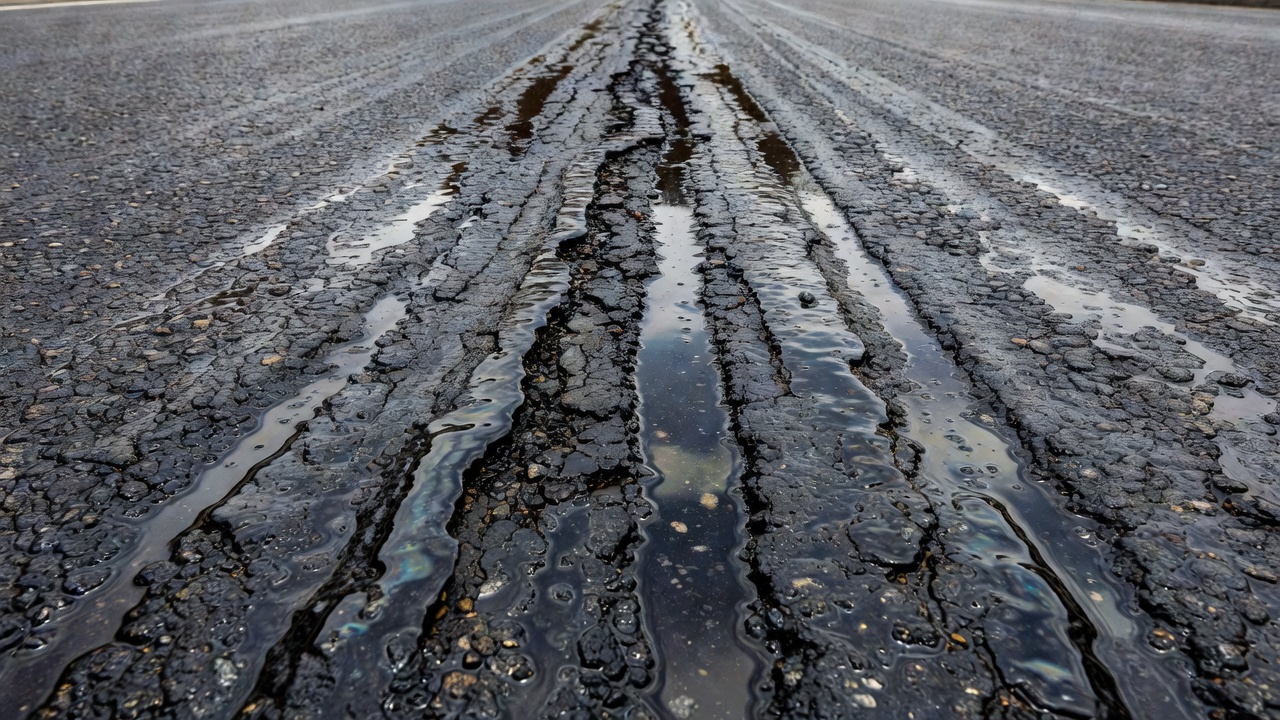
Ressuage et flush
Le ressuage (également appelé flush ou taches de gras) est la migration du liant bitumineux vers la surface de la chaussée, créant une surface brillante, réfléchissante et collante. Le mécanisme est simple : lorsque la teneur en vides d’air est trop faible, il n’y a pas assez d’espace dans le mélange pour accommoder la dilatation thermique du liant bitumineux par temps chaud. Par une journée chaude, le liant se dilate d’environ 0,05 % à 0,10 % par °C d’augmentation de température. Si la température de la chaussée atteint 60 °C (courant en été), le liant se dilate de 2 % à 4 % en volume. Avec seulement 2 % à 3 % de vides d’air restants, le liant en dilatation n’a nulle part où aller sauf à la surface de la chaussée.
La dégradation par ressuage progresse comme suit : remontée initiale du liant à la surface lors du premier jour chaud après la construction, accumulation progressive de liant à la surface lors de chaque jour chaud suivant, la surface devient sombre, brillante et collante, les particules d’agrégats sont incorporées dans le film de liant, réduisant la macrotexture et la résistance au dérapage, dans les cas graves, le liant forme un film continu qui crée un risque d’aquaplanage par temps humide. Le Manuel d’identification des dégradations du Département des Transports de l’Ohio identifie la faible teneur en vides d’air comme une cause directe du ressuage : « Le ressuage est causé par une quantité excessive de liant bitumineux dans le mélange et/ou une faible teneur en vides d’air. »
Le Manuel d’identification des dégradations des chaussées aéroportuaires de la FAA classe le ressuage comme une dégradation de surface dans les chaussées souples. Le ressuage dans les traces de roues est évalué en fonction du pourcentage de zone affectée et de l’épaisseur du film de liant. Le ressuage est plus fréquent dans : les mélanges avec une teneur excessivement élevée en liant, les mélanges compactés à moins de 3 % de vides d’air, les traces de roues où le trafic a densifié davantage la chaussée, et les mélanges avec des granulométries grossières qui fournissent un VMA insuffisant.
Orniérage
L’orniérage est la déformation permanente dans les traces de roues de la chaussée. De faibles vides d’air contribuent à l’orniérage par deux mécanismes :
L’orniérage par consolidation verticale se produit lorsque la chaussée continue de se densifier sous le trafic. Si le mélange commence avec 4 % de vides d’air et que la densification par le trafic réduit les vides à 2 %, la réduction de volume de 2 % se manifeste par une dépression verticale dans la trace de roue. Chaque réduction de 1 % des vides d’air correspond à environ 1 mm de dépression verticale de surface par 100 mm d’épaisseur de HMA.
L’orniérage par déplacement latéral (orniérage de cisaillement) se produit lorsque le mélange est instable et que la structure des agrégats ne peut pas résister aux contraintes de cisaillement imposées par le trafic. De faibles vides d’air indiquent que les particules d’agrégats « flottent » dans le liant plutôt que d’être en contact direct les unes avec les autres (contact pierre-sur-pierre). Le liant agit comme un lubrifiant plutôt que comme un liant, permettant aux particules d’agrégats de glisser les unes sur les autres sous la charge. Le déplacement latéral produit des bosses (soulèvement) sur les bords de l’ornière, ce qui est la caractéristique distinctive de l’orniérage par cisaillement par rapport à l’orniérage par consolidation.
Scherocman (1984) a conclu que « la quantité d’orniérage qui se produit dans une chaussée asphaltique est inversement proportionnelle à la teneur en vides d’air. » L’étude Risk Management of Low Air Void Asphalt Concrete Mixtures (ROSAP, 2007) a documenté que « Les faibles vides d’air in-situ ont été historiquement associés à des types de dégradation tels que le flush/ressuage et l’orniérage/refoulement. »
Autres dégradations dues à de faibles vides d’air
Les problèmes supplémentaires associés à de faibles vides d’air comprennent :
- Refoulement : Déplacement horizontal de la surface de la chaussée aux intersections, dans les virages et les zones de freinage, produisant des vagues et des ondulations
- Mélanges tendres : Mélanges qui se compactent trop rapidement pendant la construction, les rendant instables sous le finisseur et le rouleau et difficiles à finir avec une surface lisse
- Réduction de la résistance au dérapage : Le film de liant à la surface élimine la macrotexture, réduisant significativement le coefficient de frottement, particulièrement dangereux pour les opérations aériennes sur pistes mouillées
Causes des faibles vides d’air
Les faibles vides d’air in-situ peuvent résulter de : une teneur excessive en liant bitumineux (plus de liant que les vides d’air et le VMA ne peuvent accommoder), un VMA insuffisant dans la conception du mélange (la granulométrie des agrégats est trop dense, laissant un espace intergranulaire insuffisant), un sur-compactage pendant la construction (passes de rouleau excessives ou poids du rouleau), une construction par temps chaud avec des couches minces qui refroidissent lentement, permettant un compactage prolongé, un sur-compactage par des charges de trafic lourdes (structure de chaussée sous-dimensionnée ou véhicules en surpoids), la migration du liant (en service, le liant peut migrer dans les vides d’air, réduisant la teneur en vides sans compactage supplémentaire), et l’absence de contrôle qualité pendant la production (teneur en liant erratique, variations de température).
Effets de vides d’air trop élevés, Désenrobage, oxydation et dommages dus à l’humidité
Lorsque les vides d’air in-situ dépassent 8 % , la chaussée entre dans un état de sous-compactage qui produit un ensemble de mécanismes de dégradation fondamentalement différents, tous liés à la perméabilité du mélange à l’eau et à l’air.
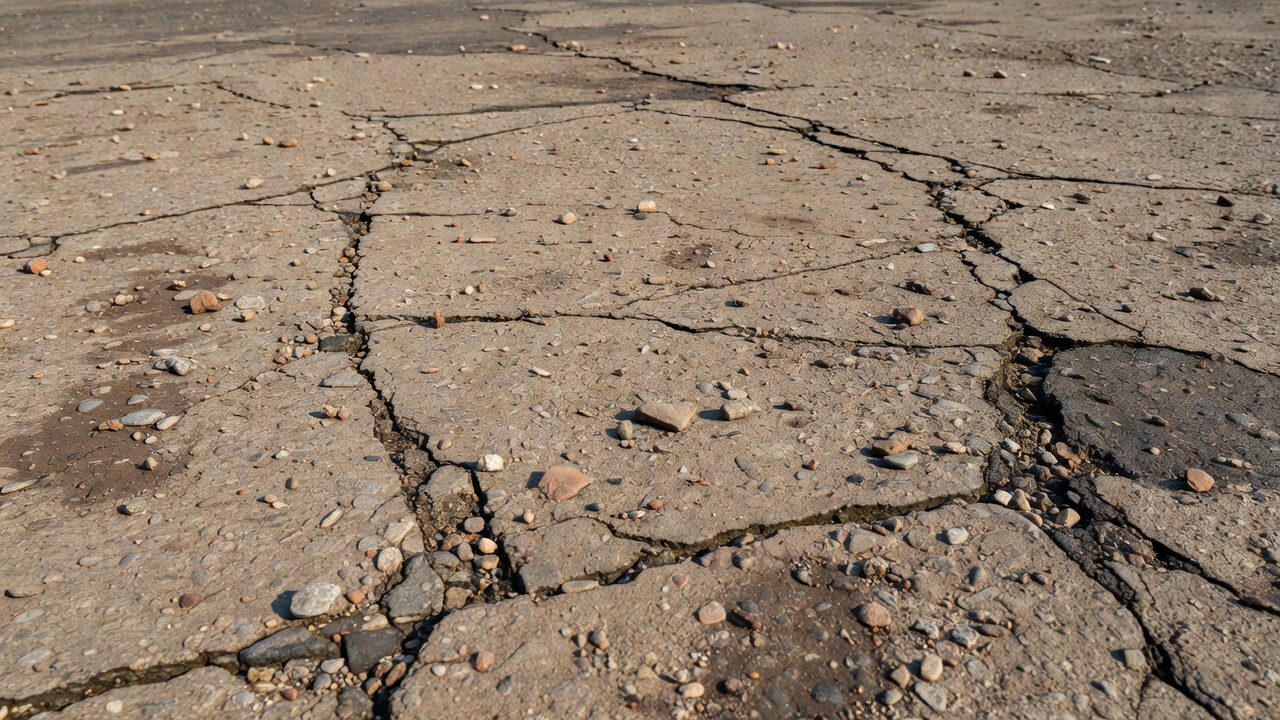
Désenrobage
Le désenrobage est le délogement progressif des particules d’agrégats de la surface de la chaussée, commençant par les particules les plus fines et progressant vers les particules les plus grossières à mesure que la dégradation s’aggrave. Le mécanisme est le suivant : l’oxygène pénètre à travers les vides d’air interconnectés dans le film de liant entourant chaque particule d’agrégat, le liant s’oxyde, devenant cassant et perdant son adhésion à la surface de l’agrégat, sous le trafic, le liant oxydé se fracture à l’interface liant-agrégat, la particule d’agrégat est desserrée et délogée par le trafic, la perte d’agrégat crée une rugosité de surface, ce qui accélère un désenrobage supplémentaire.
Kandhal et Koehler (1984) ont mené une étude approfondie sur la relation entre les vides d’air et le désenrobage. Ils ont constaté que le désenrobage devient un problème significatif au-dessus d’environ 8 % de vides d’air et devient un problème sévère au-dessus d’environ 15 % de vides d’air. Le seuil de 8 % correspond au niveau de vides d’air auquel les vides deviennent interconnectés, créant des voies continues à travers la chaussée qui permettent à l’air et à l’eau de se déplacer librement.
La sévérité du désenrobage est classée comme suit : Faible sévérité, perte des fines uniquement, la surface semble légèrement rugueuse, Sévérité moyenne, perte des fines et de certains agrégats grossiers, la texture de surface est clairement ouverte, Haute sévérité, perte d’agrégats grossiers, la surface est creusée et rugueuse, agrégats meubles sur la chaussée. Dans les cas extrêmes, le désenrobage peut traverser toute l’épaisseur de la couche, créant une chaussée structurellement affaiblie qui nécessite un rebouchage en pleine profondeur ou un rechargement.
Oxydation et vieillissement
Le vieillissement par oxydation du liant bitumineux est accéléré de manière exponentielle par des vides d’air élevés. Le mécanisme est le suivant : l’oxygène de l’air diffuse à travers le film de liant et réagit avec les composants chimiques du liant (en particulier les aromatiques et les saturés), la réaction d’oxydation crée des groupes fonctionnels carbonyle et sulfoxyde qui augmentent le poids moléculaire et la rigidité du liant, le liant rigidifié perd sa capacité à relaxer les contraintes thermiques, devenant cassant et sujet à la fissuration, le durcissement est mesuré comme une augmentation de la viscosité du liant ou un changement de la classe de performance (PG).
Le taux d’oxydation dépend de la concentration d’oxygène à la surface du liant, qui dépend à son tour de la teneur en vides d’air et du degré d’interconnexion des vides. Une chaussée avec 10 % de vides d’air s’oxyde environ 4 fois plus vite qu’une chaussée avec 4 % de vides d’air. L’Asphalt Institute déclare : « Les vides d’air entre 7 % et 3 % fournissent un équilibre acceptable entre stabilité et durabilité. À 8 % ou plus, les vides interconnectés permettent à l’air et à l’humidité de pénétrer dans la chaussée, réduisant sa durabilité. »
Le gradient d’oxydation à travers l’épaisseur de la chaussée est significatif. Les 10 à 20 premiers mm de la couche de surface sont exposés à des concentrations d’oxygène plus élevées et à des températures plus élevées, ce qui entraîne le vieillissement le plus sévère. Cette zone développe une « croûte » de liant vieilli et cassant qui se fissure sous l’effet de la contraction thermique et du trafic. Le liant vieilli à la surface a une viscosité 5 à 10 fois plus élevée que le liant au milieu de la couche.
Dommages dus à l’humidité et désagrégation
Les dommages dus à l’humidité, également appelés désagrégation, sont la perte de liaison entre le liant bitumineux et la surface de l’agrégat due à la présence d’eau. Des vides d’air élevés facilitent les dommages dus à l’humidité par deux mécanismes : l’eau s’infiltre à travers les vides interconnectés et s’accumule à l’interface liant-agrégat, la pression de l’eau due au trafic (pression interstitielle) sépare mécaniquement le liant de l’agrégat.
Le seuil critique de vides d’air pour les dommages dus à l’humidité est de 8 % . En dessous de 8 %, les vides dans le HMA à granulométrie dense sont généralement déconnectés, l’eau ne peut pas circuler librement à travers la chaussée. Au-dessus de 8 %, les vides deviennent interconnectés, créant des voies continues pour le mouvement de l’eau. Cooley et al. (2002) ont démontré que la perméabilité augmente de façon exponentielle une fois que les vides d’air dépassent 8 %.
Le mécanisme des dommages dus à l’humidité est le suivant : l’eau pénètre jusqu’à l’interface liant-agrégat, l’eau déplace le liant de la surface de l’agrégat car l’eau a une tension superficielle plus élevée et une attraction polaire plus forte sur de nombreux types d’agrégats (en particulier les agrégats siliceux comme le quartz et le granit), l’agrégat désagrégé perd sa liaison avec la chaussée, le mélange perd de sa résistance, et la chaussée se dégrade systématiquement de bas en haut et de l’extérieur vers l’intérieur.
L’essai du rapport de résistance à la traction (TSR) (AASHTO T 283) est la méthode standard pour évaluer la susceptibilité à l’humidité. Le TSR compare la résistance à la traction indirecte d’échantillons conditionnés (saturés sous vide à 70 % à 80 % de saturation, cyclés gel-dégel) à des échantillons non conditionnés. Un TSR de 0,80 (80 %) est la valeur minimale acceptable pour la plupart des spécifications.
Réduction de la durée de vie en fatigue et de la rigidité
Des vides d’air élevés réduisent la capacité structurelle de la chaussée. Kennedy et al. (1984) ont conclu que la résistance à la traction, le module statique, le module résilient et la stabilité sont tous réduits à des teneurs élevées en vides d’air. La réduction du module signifie que la chaussée se déforme davantage sous la charge, augmentant la déformation de traction à la base de la couche de HMA et la déformation de compression au sommet de la plateforme, toutes deux accélérant la défaillance structurelle.
Finn et al. (1973) dans l’étude NCHRP Projet 9-4 ont conclu que « les propriétés de fatigue peuvent être réduites de 30 à 40 pour cent pour chaque augmentation d’un pour cent de la teneur en vides d’air. » Pell et Taylor (1969) et Epps et Monismith (1969) ont indépendamment confirmé cette relation par des essais de fatigue en laboratoire. Scherocman (1984) a démontré qu’une réduction des vides d’air de 8 % à 3 % pouvait plus que doubler la durée de vie en fatigue de la chaussée.
L’implication pratique est qu’une chaussée construite avec 8 % de vides d’air in-situ (plutôt que la cible de 6 % à 7 %) aura environ 30 % à 40 % de durée de vie en fatigue en moins. Si la durée de vie de conception est de 20 ans, la chaussée peut se défaire à 12-14 ans en raison de la fissuration par fatigue, une perte de 6 à 8 ans de durée de service directement attribuable à un compactage inadéquat.
Causes des vides d’air élevés
Les vides d’air in-situ élevés résultent de : un compactage inadéquat pendant la construction (passes de rouleau insuffisantes, température du mélange basse, refroidissement rapide, épaisseur de couche mince par rapport au NMAS), une faible teneur en liant bitumineux (liant insuffisant pour remplir le VMA), un VMA élevé (la granulométrie des agrégats produit un espace intergranulaire excessif), l’absorption des agrégats (les agrégats poreux absorbent le liant, réduisant la teneur effective en liant), la ségrégation du mélange (les agrégats grossiers et fins se séparent pendant la mise en place, créant des zones de vides élevés), et la ségrégation de température (le matelas refroidit de manière inégale, les zones plus froides atteignant une densité plus faible).
Vides d’air dans les spécifications HMA aéroportuaires
Les chaussées asphaltiques aéroportuaires sont soumises à des spécifications de vides d’air plus strictes que les chaussées routières en raison des charges plus élevées, des pressions de pneus plus élevées et des exigences de sécurité critiques des opérations aériennes.
Spécification FAA P-401
La Federal Aviation Administration (FAA) spécifie la construction de chaussées HMA par l’article P-401 (Hot Mix Asphalt Pavement) dans l’AC 150/5370-10H (Standard Specifications for Construction of Airports). Les exigences relatives aux vides d’air sont :
- Vides d’air de conception : 4,0 % pour Marshall (compactage à 75 coups) ou compactage giratoire Superpave
- Plage acceptable : 3,0 % à 5,0 % pour les vides d’air de conception
- Densité in-situ : 96,0 % de la densité de laboratoire (Marshall) ou spécifiée en pourcentage du TMD
- Vides d’air in-situ maximaux : 8,0 % après construction
- VMA minimum : 17,0 % pour les mélanges de couche de roulement de 12,5 mm de NMAS
La FAA spécifie les essais de réception basés sur la méthode Percent Within Limits (PWL) . Pour l’acceptation de la densité, un PWL de 90 % est typiquement spécifié, ce qui signifie qu’au moins 90 % des résultats d’essai doivent se situer dans les limites de la spécification. Les résultats d’essai de densité sont obtenus à partir de lectures de jauge nucléaire corrélées à des échantillons carottés à une fréquence minimale d’un essai par 500 mètres linéaires par voie.
La spécification P-401 de la FAA comprend également des exigences pour : la planéité (écart maximum de 6 mm sous une règle de 3 mètres), la tolérance de la teneur en liant (±0,4 % par rapport au JMF), la tolérance de la granulométrie des agrégats, et le contrôle de la température. La teneur en vides d’air est vérifiée en extrayant des carottes de la chaussée finie à une fréquence d’une carotte par 750 tonnes de HMA mis en place, avec un minimum de 3 carottes par lot.
Spécification FAA P-403
L’article P-403 (Plant Mix Pavement) est une spécification alternative pour les chaussées asphaltiques sur les aéroports, généralement utilisée dans les petits aéroports ou pour les chaussées non critiques. Les exigences relatives aux vides d’air sont similaires à celles du P-401 : vides d’air de conception de 3,0 % à 5,0 %, et vides d’air in-situ maximum de 8,0 %. La spécification P-403 permet l’utilisation des spécifications routières des États comme alternative, sous réserve de l’approbation de la FAA.
FAA P-404 Chaussée résistante au carburant
L’article P-404 (Fuel-Resistant Asphalt Mix Pavement) spécifie un HMA à granulométrie dense résistant au carburéacteur et à l’essence aviation. La spécification des vides d’air pour le P-404 est de maximum 3,0 %, considérablement plus basse que pour le HMA standard. Les faibles vides d’air sont nécessaires car des vides d’air élevés permettraient au carburant de pénétrer dans la chaussée, ramollissant le liant et provoquant une détérioration rapide. Le P-404 est typiquement utilisé pour les zones d’aire de trafic, les postes de ravitaillement et autres endroits où des déversements de carburant sont attendus.
Spécifications OACI
L’Organisation de l’aviation civile internationale (OACI) traite des vides d’air des chaussées aéroportuaires par le biais du Manuel de conception des aérodromes Partie 3, Chaussées (Doc 9157), Troisième édition, 2022. L’OACI spécifie :
- Vides d’air de conception : 3 % à 5 % pour les mélanges HMA aéroportuaires
- VMA minimum : 17 % pour les mélanges de couche de roulement
- Teneur minimale en liant : 5,5 % en poids du mélange
- Stabilité dynamique minimale : 3000 passes/mm (pour les liants modifiés dans les climats à haute température)
Le Doc 9157 de l’OACI ne prescrit pas de méthodes spécifiques de compactage ou d’essais de réception, s’en remettant aux pratiques des différents États. Cependant, les directives de l’OACI stipulent que : « La teneur en vides d’air du mélange asphaltique compacté doit être comprise entre 3 % et 5 % pour garantir une durabilité et une résistance à la déformation permanente adéquates. »
La méthode ACR-PCR de l’OACI (Aircraft Classification Rating, Pavement Classification Rating), adoptée en 2020 pour rapporter la résistance portante des chaussées, utilise une analyse élastique multicouche qui tient compte de la contribution structurelle de chaque couche de chaussée. La valeur PCR rapportée pour une chaussée est affectée par l’état de la chaussée, y compris les vides d’air in-situ et le degré de vieillissement du liant. Les chaussées avec des vides d’air supérieurs à 8 % sont considérées comme ayant une capacité structurelle réduite et reçoivent un PCR correspondant plus bas.
Spécifications militaires
Les Unified Facilities Criteria (UFC) 3-270-01 fournissent des normes pour les chaussées aéronautiques militaires. Les spécifications des vides d’air pour les aérodromes militaires sont conformes à la FAA P-401 : vides d’air de conception de 4,0 %, densité in-situ minimale de 96 % de la densité de laboratoire, et vides d’air in-situ maximum de 8,0 %. Pour les aérodromes expéditionnaires (chaussées temporaires), les exigences relatives aux vides d’air sont assouplies pour permettre une construction rapide avec les matériaux et équipements disponibles.
Indicateurs d’inspection des vides d’air
Lors de l’inspection de l’état de la chaussée, la teneur en vides d’air de la chaussée existante ne peut pas être mesurée directement depuis la surface. Cependant, les inspecteurs expérimentés utilisent des indicateurs visuels de dégradation et des observations de performance pour déduire si la teneur en vides d’air est susceptible d’être dans la plage acceptable.
Indicateurs visuels de vides d’air élevés
Les schémas de dégradation et caractéristiques de surface suivants suggèrent que les vides d’air in-situ sont supérieurs à 8 % :
- Désenrobage : Perte d’agrégats de la surface, particulièrement dans les traces de roues. La surface semble rugueuse, à texture ouverte et « galeuse ».
- Oxydation de surface : La surface de la chaussée apparaît grise ou brun clair (décolorée) plutôt que noire, indiquant un vieillissement avancé du liant par pénétration d’oxygène.
- Fissuration : Fissures longitudinales et transversales fines à moyennes, particulièrement dans les traces de roues, indiquant une résistance réduite à la fatigue.
- Désagrégation : Dégradation visible dans les carottes montrant une perte de liant des surfaces des agrégats, particulièrement dans la partie inférieure de la couche.
- Traces d’eau : Décoloration sur la surface de la chaussée dans les zones où l’eau s’accumule, indiquant une infiltration d’eau dans la chaussée.
- Désenrobage des bords : Perte significative d’agrégats aux bords de la chaussée et aux joints de construction longitudinaux, où le compactage est généralement le plus faible.
- Essai de perméabilité : Un essai de perméabilité sur le terrain (ASTM E1911 ou perméamètre LCS) montrant des taux d’infiltration supérieurs à 100 mL/min indique des vides interconnectés cohérents avec des vides d’air supérieurs à 8 %.
Indicateurs visuels de faibles vides d’air
Les schémas de dégradation suivants suggèrent que les vides d’air in-situ sont inférieurs à 3 % :
- Ressuage/flush : Surface brillante et réfléchissante dans les traces de roues, particulièrement par temps chaud. La surface peut sembler collante au toucher.
- Orniérage : Dépression de surface dans les traces de roues, souvent avec des bosses sur les bords des ornières (déplacement latéral).
- Refoulement : Vagues ou ondulations dans la surface de la chaussée aux intersections, dans les virages ou les zones de freinage.
- Taches de gras : Zones localisées d’excès de liant à la surface, particulièrement au bas des pentes ou dans les zones où le mélange s’est ségrégué pendant la mise en place.
- Macrotexture réduite : La surface semble lisse et « serrée », avec des particules d’agrégats incorporées dans un film de liant plutôt que d’en ressortir. L’essai au sable (ASTM E965) montrera une profondeur de texture moyenne (MTD) inférieure à 0,4 mm.
- Réduction de la résistance au dérapage : Les essais de frottement (ASTM E274, remorque à roue bloquée) montreront des nombres de frottement (FN) inférieurs au minimum spécifié pour le type d’installation et la vitesse.
Inspection des carottes
La méthode d’inspection la plus définitive pour les vides d’air est l’extraction de carottes et les essais en laboratoire. Une carotte de 100 mm ou 150 mm de diamètre est extraite de la chaussée, et la masse volumique apparente (Gmb) est déterminée selon AASHTO T 166 ou ASTM D2726. Les vides d’air sont calculés en utilisant le Gmm de la conception initiale du mélange ou par essai Rice d’un échantillon prélevé dans la chaussée.
L’inspection des carottes révèle également :
- Distribution verticale des vides d’air : Les vides d’air augmentent généralement du haut vers le bas de la couche, avec les vides les plus élevés au bas de la couche (la zone de moindre compactage). Un gradient de densité de 2 % à 4 % de vides d’air à travers une couche de 50 mm est courant.
- Délaminage : Si les vides d’air à l’interface entre les couches sont significativement plus élevés que les vides au milieu de la couche, les couches peuvent ne pas être correctement liées, entraînant un délaminage.
- Désagrégation : L’examen de la section transversale de la carotte révèle si des dommages dus à l’humidité se sont produits, les zones désagrégées apparaissent de couleur plus claire et les surfaces des agrégats ne sont pas complètement enrobées de liant.
Indicateurs d’essais non destructifs
Le radar à pénétration de sol (GPR) et la thermographie infrarouge peuvent fournir des indicateurs indirects de variation des vides d’air. Les zones de vides d’air plus élevés (densité plus faible) apparaissent comme des propriétés diélectriques différentes sur les scans GPR ou comme des différentiels thermiques sur les images infrarouges. Ces méthodes sont utilisées pour l’évaluation à macro-échelle de l’uniformité de la densité plutôt que pour une mesure précise des vides d’air. Les différentiels de température de plus de 15 °C à travers le matelas (ségrégation thermique) sont corrélés à des différentiels de densité de 1 % à 3 % de vides d’air.
Vides d’air et durée de vie de la chaussée
La relation entre les vides d’air et la durée de vie de la chaussée est l’une des relations les mieux établies en ingénierie des chaussées asphaltiques. L’Asphalt Institute et de nombreux chercheurs ont documenté que la teneur en vides d’air est le paramètre volumétrique le plus important affectant la longévité de la chaussée.
La règle du 1 %
La « règle du 1 % » largement citée stipule que pour chaque augmentation de 1 % des vides d’air au-dessus d’un niveau de base de 7 %, environ 10 % de la durée de vie de la chaussée est perdue. Linden, Mahoney et Jackson (1989) ont documenté pour la première fois cette règle dans leur étude sur l’effet du compactage sur la performance du béton asphaltique : « La règle empirique qui émerge est que chaque augmentation de 1 pour cent des vides d’air (au-dessus d’un niveau de base de 7 pour cent) entraîne une perte d’environ 10 pour cent de la durée de vie de la chaussée (soit environ 1 an de moins). »
La règle du 1 % a été confirmée par des recherches ultérieures. Howell et al. (2021) dans une étude des chaussées asphaltiques du DOT de l’État de Washington utilisant de grands ensembles de données de terrain liées ont confirmé que les vides d’air sont fortement corrélés à la durée de vie de la chaussée, la relation étant approximativement linéaire entre 3 % et 8 % de vides d’air. L’étude a constaté que la relation peut ne pas être strictement linéaire sur toute la plage, il semble y avoir un « point idéal » entre 3 % et 7 % où la durée de vie de la chaussée est maximisée, mais la détérioration s’accélère rapidement en dehors de cette plage.
Les implications pratiques de la règle du 1 % sont significatives :
| Vides d’air in-situ | Durée de vie attendue | Perte de durée de vie vs optimal |
|---|---|---|
| 4 % (cible de conception) | 20 ans (durée de vie de conception) | 0 % |
| 7 % (construction neuve typique) | 20 ans (avec densification par le trafic à 4 %) | 0 % |
| 8 % | 18 ans | 10 % |
| 9 % | 16 ans | 20 % |
| 10 % | 14 ans | 30 % |
| 11 % | 12 ans | 40 % |
| 12 % | 10 ans | 50 % |
Une chaussée construite avec 10 % de vides d’air in-situ (seulement 2 % à 3 % au-dessus de la cible typique de 7 % à 8 %) n’aura que 70 % de sa durée de vie de conception, perdant 6 ans de service sur une conception de 20 ans.
Impact économique
L’impact économique des variations des vides d’air est substantiel. Pour un projet typique de chaussée routière d’un million de mètres carrés avec un coût de construction de 40 $/m² (40 millions de dollars), une réduction de 1 % des vides d’air in-situ (amélioration du compactage de 93 % à 94 % du TMD) prolongerait la durée de vie de la chaussée d’environ 1 an. Si la chaussée est conçue pour 20 ans, la prolongation d’un an représente une augmentation de 5 % de la durée de service, équivalant à une économie sur le coût de construction de 2 millions de dollars sur le cycle de vie de la chaussée.
À l’inverse, les chaussées construites avec des vides d’air élevés nécessitent une intervention plus précoce. Une chaussée avec 10 % de vides d’air nécessitant un rechargement à l’année 14 au lieu de l’année 20 génère un coût de rechargement supplémentaire de 20 à 40 $/m² (pour un rechargement de 75 à 100 mm) 6 ans plus tôt que prévu, représentant une augmentation significative du coût du cycle de vie.
Vides d’air et calendrier d’entretien
La teneur en vides d’air des chaussées en service influence le calendrier et l’efficacité des traitements d’entretien. Les chaussées avec des vides d’air inférieurs à 5 % répondent bien aux traitements d’entretien préventif (scellement des fissures, enduits superficiels, minces rechargements) car la structure dense empêche l’infiltration d’eau et le vieillissement du liant. Les chaussées avec des vides d’air supérieurs à 8 % nécessitent une réhabilitation plus intensive (fraisage et rechargement, rebouchage en pleine profondeur) car le mélange existant est déjà compromis par l’oxydation et les dommages dus à l’humidité.
Le programme FHWA Long-Term Pavement Performance (LTPP) a documenté que l’entretien préventif appliqué aux chaussées avec des vides d’air inférieurs à 5 % prolonge la durée de service de 30 % à 50 %, tandis que les mêmes traitements appliqués aux chaussées avec des vides d’air supérieurs à 8 % ne fournissent qu’une extension de 10 % à 20 %. Le principe de « traiter au bon moment » dans la gestion des chaussées est fondamentalement lié à l’état des vides d’air de la chaussée.
Conception pour l’extension de la durée de vie de la chaussée
La reconnaissance des vides d’air comme paramètre déterminant la durée de vie a conduit à plusieurs innovations en matière de spécifications visant à améliorer la longévité des chaussées :
- Facteurs de rémunération pour la densité : De nombreux DOT des États utilisent désormais des facteurs d’ajustement de paiement pour la densité, offrant une prime pour une densité dépassant le minimum de la spécification (vides d’air plus faibles) et imposant une pénalité pour une densité inférieure au minimum (vides d’air plus élevés). L’ajustement de paiement est typiquement de 2 % à 5 % au-dessus ou en dessous du prix unitaire contractuel pour chaque écart de 1 % de la densité.
- Spécifications de résultat final : Ces spécifications précisent le résultat final souhaité (teneur en vides d’air ou densité) plutôt que de spécifier le processus de compactage. L’entrepreneur est libre de choisir toute méthode de compactage qui atteint la cible de vides d’air spécifiée.
- Spécifications liées à la performance (PRS) : Les PRS lient directement les résultats d’essai de réception (y compris les vides d’air) à la performance prévue de la chaussée par le biais de modèles mécanistico-empiriques. Une chaussée avec 7 % de vides d’air devrait avoir une durée de vie différente de celle avec 9 % de vides d’air, et l’ajustement de paiement reflète la différence de durée de vie prévue.
- Initiatives de compactage amélioré : Plusieurs DOT des États et le National Center for Asphalt Technology (NCAT) ont promu des normes de compactage amélioré, spécifiant une densité minimale de 93 % à 94 % du TMD (maximum 6 % à 7 % de vides d’air) plutôt que les 92 % traditionnels du TMD (8 % de vides d’air). L’étude NCAT Enhanced Compaction to Improve Durability (2016) a recommandé de viser 93 % du TMD pour les chaussées à fort trafic.
- Compactage intelligent (IC) : La technologie IC utilise des accéléromètres montés sur le rouleau et le GPS pour mesurer la rigidité de la chaussée en temps réel pendant le compactage. Le système IC fournit à l’opérateur du rouleau un affichage en temps réel de la couverture de compactage et du nombre de passes à chaque emplacement, garantissant une densité uniforme et évitant le sous- ou sur-compactage. Il a été démontré que l’IC réduit la variabilité des vides d’air in-situ de 30 % à 50 % par rapport au contrôle de compactage conventionnel.
Le Manuel de conception des aérodromes de l’OACI Partie 3 et l’AC 150/5370-10H de la FAA continuent d’évoluer vers des spécifications de vides d’air plus strictes pour les chaussées aéroportuaires, reconnaissant que les coûts élevés de la défaillance des chaussées aéronautiques, y compris les retards de vol, les dommages aux aéronefs par les corps étrangers (FOD) et les fermetures de pistes, justifient des normes de qualité plus élevées. L’accent mis par la FAA sur l’acceptation PWL et les facteurs de rémunération pour la densité reflète la compréhension que le contrôle des vides d’air pendant la construction est la stratégie la plus rentable pour garantir la longévité de la chaussée.
Résumé des relations de performance des vides d’air
| Plage de vides d’air | État de performance | Dégradations principales |
|---|---|---|
| 0 % à 2 % | Sévèrement sur-compacté | Ressuage sévère, orniérage, refoulement |
| 2 % à 3 % | Sur-compacté | Ressuage, orniérage, flush |
| 3 % à 5 % | Optimal (plage de conception) | Dégradations minimes, performance optimale |
| 5 % à 7 % | Acceptable (construction neuve) | Faible potentiel de désenrobage, durabilité adéquate |
| 7 % à 8 % | Marginal | Vides interconnectés initiaux, accélération de l’oxydation |
| 8 % à 10 % | Sous-compacté | Désenrobage, oxydation, dommages dus à l’humidité |
| 10 % à 15 % | Sévèrement sous-compacté | Désenrobage sévère, désagrégation, fissuration par fatigue |
| >15 % | Défaillance structurelle | Désintégration complète, nids-de-poule, effondrement structurel |
La gestion des vides d’air tout au long du cycle de vie de la chaussée, de la conception du mélange au compactage en construction jusqu’à la surveillance en service, est la stratégie la plus efficace pour maximiser la durabilité de la chaussée et minimiser le coût du cycle de vie. La cible de 4 % de vides d’air de conception, la plage en service de 3 % à 8 %, et les protocoles rigoureux de mesure et d’acceptation établis par l’AASHTO, l’ASTM, la FAA et l’OACI représentent collectivement l’état de la pratique en matière d’ingénierie des vides d’air pour les chaussées asphaltiques.
Foire aux questions
- Que sont les vides d'air dans une chaussée asphaltique et pourquoi sont-ils importants ?
- Les vides d'air (Va) sont les petites poches d'air qui existent entre les particules d'agrégats dans un mélange d'enrobé bitumineux à chaud (HMA) compacté. Ils sont exprimés en pourcentage du volume total de la chaussée compactée. Les vides d'air sont extrêmement importants car ils contrôlent directement l'équilibre entre la stabilité et la durabilité de la chaussée. Les vides d'air de conception (typiquement 4,0 %) fournissent de l'espace pour que le liant bitumineux se dilate par temps chaud sans remonter à la surface, accommodent une densification supplémentaire sous le trafic et créent des voies de drainage pour l'eau. Si les vides d'air sont trop faibles (en dessous de 3 %), le mélange devient instable, le liant n'a pas d'espace pour se dilater, provoquant le ressuage, le flush et l'orniérage. Si les vides d'air sont trop élevés (au-dessus de 8 %), la chaussée devient perméable à l'eau et à l'oxygène, accélérant le désenrobage, le vieillissement par oxydation, les dommages dus à l'humidité et la fissuration par fatigue. Selon l'Asphalt Institute, pour chaque augmentation de 1 % des vides d'air au-dessus de 7 %, environ 10 % de la durée de vie de la chaussée est perdue.
- Quelle est la teneur en vides d'air de conception typique pour les mélanges HMA ?
- La teneur en vides d'air de conception standard pour les enrobés bitumineux à chaud à granulométrie dense est de 4,0 % pour les méthodes de conception Superpave et Marshall. Superpave spécifie une cible d'exactement 4,0 % de vides d'air au nombre de gyrations de conception (Ndesign). Les conceptions Marshall spécifient généralement 3 % à 5 % de vides d'air, avec 4 % comme cible pour la plupart des niveaux de trafic. Pour les chaussées aéroportuaires, la FAA spécifie des vides d'air de conception de 4,0 % pour les chaussées HMA P-401 utilisant la méthode Marshall (compactage à 75 coups) et 4,0 % utilisant le compacteur giratoire Superpave. Le Manuel de conception des aérodromes de l'OACI, Partie 3, spécifie des vides d'air de conception dans la plage de 3 % à 5 % pour les mélanges asphaltiques aéroportuaires. Les vides d'air in-situ après construction doivent être maintenus entre 3 % et 8 % sur la durée de vie de la chaussée pour les mélanges à granulométrie dense.
- Comment les vides d'air sont-ils mesurés dans une chaussée asphaltique ?
- Les vides d'air sont mesurés en comparant la masse volumique apparente (Gmb) d'un échantillon compacté avec la masse volumique maximale théorique (Gmm) du mélange non compacté. La formule standard est : Va = 100 × (Gmm − Gmb) / Gmm. Les méthodes de mesure comprennent : (1) Essais en laboratoire sur carottes, des carottes de chaussée (généralement de 100 à 150 mm de diamètre) sont extraites et testées selon ASTM D3203 ou AASHTO T 269 pour la masse volumique apparente, et le mélange non compacté est testé selon ASTM D2041 ou AASHTO T 209 pour la masse volumique maximale théorique. C'est la méthode la plus précise. (2) Jauge nucléaire de densité, un appareil portable qui utilise des sources radioactives (Césium-137 et Américium-241) pour mesurer la densité in-situ selon ASTM D2950. Les résultats nécessitent une corrélation avec les données des carottes. (3) Jauges électriques non nucléaires de densité, des appareils qui mesurent les propriétés diélectriques du HMA pour calculer la densité. Elles nécessitent un étalonnage spécifique au mélange et ne sont pas encore universellement acceptées pour les essais de réception. La densité sur le terrain est généralement rapportée en pourcentage de la densité maximale théorique (% TMD), de la densité de laboratoire ou de la densité de la bande de contrôle.
- Quelle est la différence entre les vides d'air de conception et les vides d'air in-situ ?
- Les vides d'air de conception sont la teneur cible en vides d'air établie lors de la conception du mélange en laboratoire, généralement 4,0 % pour les mélanges Superpave à Ndesign gyrations. Ils représentent les vides dans les échantillons compactés en laboratoire qui simulent les conditions sur le terrain après des années de densification par le trafic. Les vides d'air in-situ sont les vides réels dans la chaussée immédiatement après la construction, allant typiquement de 6 % à 8 % pour un HMA nouvellement posé. Au fil du temps, le trafic dense la chaussée, réduisant les vides in-situ vers le niveau de conception. La différence entre les vides in-situ et les vides de conception représente la réserve de compactage, la densification supplémentaire attendue sous le trafic. La FAA spécifie que les vides d'air in-situ après construction ne doivent pas dépasser 8 % pour les chaussées aéroportuaires. Les vides d'air à long terme dans une chaussée bien performante devraient se stabiliser entre 3 % et 5 % après plusieurs années de trafic.
- Quelles dégradations de chaussée sont causées par des vides d'air trop faibles ?
- Lorsque les vides d'air in-situ tombent en dessous de 3 %, le mélange devient sur-compacté et instable. Les principales dégradations comprennent : (1) Ressuage et flush, l'excès de liant est forcé à la surface de la chaussée par temps chaud, créant une surface brillante et glissante avec une résistance au dérapage réduite. Le liant remplit les vides des agrégats et se dilate sur la surface. (2) Orniérage, déformation permanente dans les traces de roues causée par le refoulement latéral et la distorsion du mélange instable. La réduction des vides d'air ne laisse aucun espace pour la dilatation du liant, et la structure des agrégats perd son emboîtement. (3) Refoulement et ondulation, déplacement horizontal de la surface de la chaussée, particulièrement aux intersections et dans les zones de freinage. Le Département des Transports de l'Ohio identifie la faible teneur en vides d'air comme une cause directe du ressuage. Les faibles vides d'air sont généralement causés par une teneur excessive en liant, un VMA insuffisant, un sur-compactage pendant la construction ou une densification supplémentaire sous des charges de trafic lourdes.
- Quelles dégradations de chaussée sont causées par des vides d'air trop élevés ?
- Lorsque les vides d'air in-situ dépassent 8 %, la chaussée devient perméable et structurellement déficiente. Les principales dégradations comprennent : (1) Désenrobage, la perte progressive de particules d'agrégats de la surface de la chaussée vers le bas à mesure que le liant vieillit et perd son adhésion. Kandhal et Koehler (1984) ont constaté que le désenrobage devient un problème significatif au-dessus de 8 % de vides d'air et sévère au-dessus de 15 %. (2) Oxydation et vieillissement, des vides d'air élevés permettent à l'oxygène de pénétrer dans la chaussée, accélérant le durcissement et la fragilisation du liant. La chaussée devient rigide, sujette aux fissures et perd sa flexibilité. (3) Dommages dus à l'humidité et désagrégation, les vides d'air interconnectés (généralement au-dessus de 8 %) créent des voies continues pour l'infiltration de l'eau dans la chaussée, entraînant la rupture de la liaison liant-agrégat (désagrégation). (4) Fissuration par fatigue, la résistance à la traction, le module statique, le module résilient et la durée de vie en fatigue sont tous réduits à des teneurs élevées en vides d'air. Finn et al. (1973) ont conclu que les propriétés de fatigue peuvent être réduites de 30 % à 40 % pour chaque augmentation de 1 % des vides d'air. (5) Rigidité et capacité structurelle réduites, la chaussée ne peut pas distribuer efficacement les charges, entraînant une sursollicitation de la plateforme.
- Quelles sont les spécifications de la FAA et de l'OACI pour les vides d'air dans les chaussées asphaltiques aéroportuaires ?
- La FAA spécifie les exigences relatives aux vides d'air dans l'AC 150/5370-10H, articles P-401 (Chaussée en enrobé bitumineux à chaud) et P-403 (Chaussée en enrobé à chaud produit en centrale). Les vides d'air de conception pour les mélanges HMA aéroportuaires utilisant la méthode Marshall (compactage à 75 coups) sont de 4,0 % avec une plage de 3,0 % à 5,0 %. En utilisant le compacteur giratoire Superpave, la cible est de 4,0 % à Ndesign. Les vides d'air in-situ pour les chaussées aéroportuaires ne doivent pas dépasser 8,0 % après construction. Le VMA minimum est de 17 % pour les mélanges de 12,5 mm de NMAS. Le Manuel de conception des aérodromes de l'OACI Partie 3 (Doc 9157) spécifie des vides d'air de conception dans la plage de 3 % à 5 % pour les mélanges asphaltiques aéroportuaires, avec un VMA minimum de 17 % et une teneur minimale en liant de 5,5 %. La FAA et l'OACI exigent toutes deux que les vides d'air soient maintenus entre 3 % et 8 % sur la durée de vie de la chaussée. Pour les HMA résistants au carburant (P-404), la spécification des vides d'air est de maximum 3,0 % pour minimiser la pénétration de carburant.
- Quelle est la relation entre les vides d'air et le VMA ?
- Les vides dans le squelette minéral (VMA) sont l'espace lacunaire intergranulaire entre les particules d'agrégats qui comprend à la fois les vides d'air et la teneur effective en liant. La relation est : VMA = Va + Vbe, où Va représente les vides d'air et Vbe le volume de liant effectif. Pour un mélange correctement conçu avec 4,0 % de vides d'air et un VMA minimum de 14 % (pour les mélanges Superpave de 12,5 mm de NMAS), la teneur en liant effectif occupe environ 10 % du volume. Si les vides d'air sont trop faibles mais que le VMA est adéquat, le problème est un excès de liant. Si les vides d'air et le VMA sont tous deux trop faibles, le problème est un espace intergranulaire insuffisant, la granulométrie est trop dense. Les exigences minimales de VMA garantissent un espace suffisant à la fois pour l'épaisseur du film de liant et les vides d'air de conception. La FAA spécifie un VMA minimum de 17 % pour les mélanges aéroportuaires, tandis que Superpave spécifie des VMA minimaux allant de 15 % à 13 % selon la dimension nominale maximale des agrégats.