Qu'est-ce que la corrosion des armatures dans le béton ?
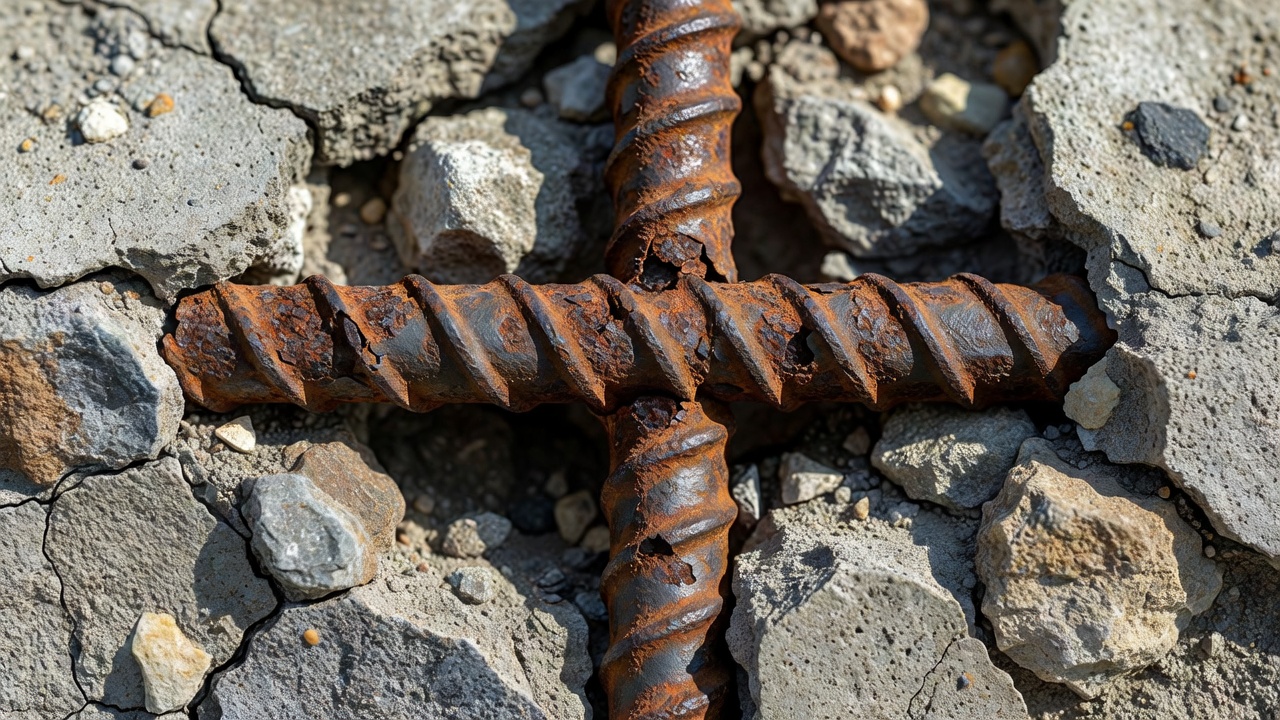
Le mécanisme électrochimique de la corrosion de l’acier dans le béton
La corrosion de l’acier d’armature dans le béton est fondamentalement un processus électrochimique qui nécessite la présence simultanée de quatre conditions. Ces quatre éléments constituent ce que les ingénieurs appellent une pile de corrosion. Selon l’ACI 222R-01 (Protection des métaux dans le béton contre la corrosion), les quatre composants essentiels sont l’anode, la surface d’acier active en corrosion où se produit l’oxydation du fer et où des électrons sont produits, la cathode, une surface d’acier passive ou plus noble où la réduction de l’oxygène consomme des électrons, l’électrolyte, l’eau interstitielle du béton contenant des ions dissous qui transporte les ions entre l’anode et la cathode, et la connexion électrique, l’acier d’armature lui-même qui permet le flux d’électrons de l’anode à la cathode. Supprimez l’un de ces quatre éléments et la corrosion active s’arrête complètement.
Les réactions chimiques en jeu sont bien comprises. Au site anodique, les atomes de fer s’oxydent en ions ferreux: Fe → Fe²⁺ + 2e⁻. Dans les environnements hautement oxydants, les ions ferreux s’oxydent davantage en ions ferriques: Fe²⁺ → Fe³⁺ + e⁻. Ces ions réagissent ensuite avec les ions hydroxyles et l’oxygène dissous pour produire les produits de corrosion familiers, la rouille. Au site cathodique, l’oxygène dissous et l’eau se combinent avec les électrons disponibles: 2H₂O + O₂ + 4e⁻ → 4(OH⁻). Cette réaction cathodique produit des ions hydroxyles qui migrent vers l’anode à travers la solution interstitielle du béton, soutenant le circuit électrochimique. La réaction globale peut être résumée comme du fer plus de l’eau plus de l’oxygène donnant des hydroxydes et oxydes de fer, la rouille qui finit par détruire l’enrobage du béton.
La corrosion se manifeste sous deux formes distinctes selon la relation spatiale entre l’anode et la cathode. La corrosion par macro-cellule se produit lorsque l’anode et la cathode sont largement séparées, de centimètres à mètres. C’est typique dans les structures contaminées par les chlorures où les piqûres localisées forment des zones anodiques intenses entourées de grandes zones cathodiques passives, générant des courants galvaniques agressifs. Les courants de macro-cellule peuvent être mesurés directement à l’aide de techniques d’ampèremètre à résistance nulle et sont le mécanisme dominant dans les tabliers de ponts soumis aux sels de déverglaçage. La corrosion par micro-cellule se produit lorsque l’anode et la cathode sont essentiellement au même endroit, séparées de seulement quelques millimètres. C’est typique de la corrosion uniforme induite par la carbonatation où toute la surface de l’acier devient active simultanément.
Dans un béton sain et non carbonaté, la solution interstitielle très alcaline (pH 12,5 à 13,5) favorise la formation d’un film passif étroitement adhérent sur la surface de l’acier, une fine couche d’oxydes de fer (Fe₃O₄ et Fe₂O₃) et d’hydroxydes de seulement quelques nanomètres d’épaisseur. Ce film agit comme une barrière imperméable à une oxydation supplémentaire, réduisant le taux de corrosion à des niveaux négligeables. L’état passif est caractérisé par une densité de courant de corrosion inférieure à 0,1 μA/cm², correspondant à un taux de perte de section d’acier inférieur à 0,001 mm par an. La corrosion active commence lorsque la densité de courant de corrosion dépasse 1,0 μA/cm², une augmentation décuplée par rapport aux conditions passives. Le diagramme de Pourbaix (potentiel en fonction du pH) cartographie les régions de stabilité du fer dans les environnements aqueux et montre clairement qu’à un pH supérieur à 12,5, le fer se trouve dans la zone de passivation où les oxydes protecteurs sont thermodynamiquement stables. À un pH inférieur à environ 9,5, le film passif devient instable et la corrosion active est thermodynamiquement possible. À un pH intermédiaire de 9,5 à 10,5, le film est en transition et l’état de corrosion dépend du potentiel.
Corrosion induite par les chlorures
La corrosion induite par les chlorures est la forme la plus répandue et la plus agressive de détérioration des armatures dans les infrastructures modernes en béton. Les ions chlorure (Cl⁻) n’attaquent pas directement la couche passive par dissolution chimique. Ils provoquent plutôt une rupture localisée via un mécanisme en plusieurs étapes. Les ions chlorure migrent à travers l’enrobage de béton jusqu’à la surface des armatures, entraînés par des gradients de concentration (diffusion fickienne) et l’absorption capillaire. À la surface de l’acier, Cl⁻ s’adsorbe sur le film passif au niveau de sites de défauts tels que les inclusions, les discontinuités de la calamine ou les joints de grains. Une acidification locale se produit en raison de l’hydrolyse des ions ferreux: Fe²⁺ + H₂O → Fe(OH)⁺ + H⁺. L’environnement à faible pH qui en résulte dissout localement le film passif, créant une piqûre active qui fonctionne comme l’anode. L’acier passif environnant agit comme la cathode, formant une macro-cellule agressive. La corrosion par piqûres progresse via un mécanisme autocatalytique, le faible pH à l’intérieur de la piqûre attire plus d’ions chlorure par électromigration, ce qui accélère encore la dissolution. Les taux de croissance des piqûres peuvent atteindre 0,5 à 1,0 mm par an dans les environnements marins sévères, entraînant une perte de section localisée rapide, structurellement plus dangereuse que la corrosion uniforme car elle crée des concentrations de contraintes dans l’acier.
Le seuil critique de chlorure (CTL) est la quantité de chlorure à la profondeur des armatures suffisante pour initier la corrosion. Le seuil varie considérablement en fonction de la chimie du ciment, de la qualité du béton et des conditions environnementales. L’ACI 222R rapporte une fourchette générale de 0,15 à 0,40 % de chlorure en masse de ciment pour le béton armé conventionnel. La pratique européenne (base CEB/Eurocode) adopte généralement 0,40 % en masse de ciment. En termes de volume de béton, le seuil de la pratique américaine est d’environ 0,6 à 0,9 kg/m³ (1,0 à 1,5 lb/yd³). Les recherches de Hausmann (1967) et Gouda (1970) ont établi que le rapport chlorure/hydroxyle (Cl⁻/OH⁻) dans la solution interstitielle est le paramètre de contrôle, à pH 12,6, le rapport Cl⁻/OH⁻ maximal tolérable est de 0,29, tandis qu’à pH 13,3, il augmente légèrement à 0,30. La teneur en C₃A (aluminate tricalcique) du ciment affecte significativement le seuil car le C₃A lie chimiquement les chlorures en formant du chloroaluminate de calcium (sel de Friedel, 3CaO·Al₂O₃·CaCl₂·10H₂O), les éliminant de la solution interstitielle et augmentant le seuil effectif. Les ciments avec une teneur en C₃A supérieure à 8 % offrent une bien meilleure liaison des chlorures que ceux avec une faible teneur en C₃A.
Les chlorures pénètrent dans le béton à partir de sources internes et externes. Les sources internes comprennent les adjuvants accélérateurs à base de chlorure de calcium (désormais limités à un maximum de 0,1 à 0,5 % d’ions chlorure en masse de ciment dans la plupart des codes), les granulats contaminés par les chlorures et l’eau de gâchage. Le code du bâtiment ACI 318 a interdit le chlorure de calcium dans le béton armé depuis 1977 pour cette raison. Les sources externes sont bien plus importantes pour les structures en service. Les sels de déverglaçage (chlorure de sodium NaCl, chlorure de calcium CaCl₂, chlorure de magnésium MgCl₂) appliqués sur les tabliers de ponts, les parkings et les chaussées créent l’exposition la plus agressive aux chlorures dans les climats tempérés. Les tabliers de ponts dans les régions enneigées peuvent recevoir 100 à 500 kg de sel par km de voie par saison hivernale. L’exposition marine, les embruns, le brouillard salin et le cycle de mouillage-séchage par les marées affectent les structures côtières, la zone de marnage étant l’environnement le plus sévère où les concentrations de chlorures peuvent atteindre 1 à 3 % en poids de ciment en quelques années. Les structures immergées dans l’eau de mer connaissent une pénétration plus lente des chlorures en raison de la saturation continue limitant la disponibilité en oxygène au niveau des armatures, mais la corrosion peut toujours se produire si l’oxygène est présent.
Un concept essentiel dans la gestion de la corrosion par les chlorures est la liaison des chlorures. Tous les chlorures présents dans le béton ne contribuent pas au risque de corrosion. La liaison chimique se produit lorsque les aluminates de calcium réagissent avec les chlorures pour former le sel de Friedel, immobilisant environ 40 à 60 % du total des chlorures dans le béton de ciment Portland ordinaire. La liaison physique implique l’adsorption des chlorures sur les surfaces du gel de silicate de calcium hydraté (C-S-H) et leur piégeage dans les pores non connectés. Les ajouts cimentaires (SCM) comme les cendres volantes et le laitier granulé de haut-fourneau augmentent la capacité de liaison en raison de leur teneur plus élevée en aluminates. De manière cruciale, la carbonatation libère les chlorures liés, lorsque le CO₂ réagit avec le sel de Friedel, il décompose les composés chloroaluminates et libère les chlorures précédemment immobilisés dans la solution interstitielle au front de carbonatation. Cet effet synergique signifie que le béton carbonaté peut avoir une concentration en chlorures libres à la profondeur des armatures plus élevée que le béton non carbonaté, même lorsque la teneur totale en chlorures est identique.
Corrosion induite par la carbonatation
La carbonatation est la réaction chimique entre le dioxyde de carbone atmosphérique (CO₂) et les composants alcalins de la pâte de ciment hydraté. La réaction primaire a lieu entre la portlandite, l’hydroxyde de calcium Ca(OH)₂, et le CO₂ dissous: Ca(OH)₂ + CO₂ (aqueux) → CaCO₃ (calcite) + H₂O. Des réactions secondaires consomment le gel de silicate de calcium hydraté (C-S-H), les aluminates de calcium et les aluminoferrites de calcium, bien que plus lentement. La précipitation du carbonate de calcium remplit localement les pores, réduisant temporairement la perméabilité au front de carbonatation, mais cet avantage est compensé par la réduction progressive du pH. La réaction réduit le pH du béton de la plage normale de 12,5 à 13,5 jusqu’à environ 8,3 dans le béton totalement carbonaté. Le seuil de dépassivation pour l’acier est d’environ pH 9,5, en dessous de cette valeur, le film d’oxyde de fer passif n’est plus thermodynamiquement stable et commence à se dissoudre.
Les inspecteurs de terrain utilisent le test indicateur à la phénolphtaléine pour la détection rapide de la carbonatation. Une solution de phénolphtaléine à 1 % dans l’éthanol est pulvérisée sur une surface de béton fraîchement fracturée. Dans le béton alcalin (pH supérieur à environ 8,0 à 9,5), l’indicateur devient rose à magenta. Dans le béton carbonaté (pH inférieur au seuil), la solution reste incolore. La profondeur de la zone incolore mesurée à partir de la surface exposée représente la profondeur de carbonatation. Ce test doit être effectué sur une surface fraîchement fracturée, et non sur des surfaces coupées ou sciées, car le processus de coupe peut étaler l’alcalinité et produire des résultats inexacts. Le test est immédiat, peu coûteux et fournit une limite visuelle claire entre le béton carbonaté et non carbonaté.
La profondeur de carbonatation suit une relation racine carrée du temps: d = k × √t, où d est la profondeur de carbonatation en millimètres, k est le coefficient de taux de carbonatation en mm/√an, et t est le temps en années. Le coefficient k dépend fortement de la qualité du béton et des conditions d’exposition. Un béton dense et bien conçu avec un faible rapport eau-ciment (inférieur à 0,40) présente des valeurs k de 1 à 3 mm/√an, ce qui signifie qu’il faudrait 70 à 625 ans pour que la carbonatation atteigne une profondeur d’enrobage typique de 25 mm. Un béton de qualité modérée (e/c 0,45 à 0,55) a un k de 3 à 5 mm/√an, atteignant 25 mm en 25 à 70 ans. Un béton de mauvaise qualité avec des rapports e/c élevés (supérieurs à 0,60) et une faible teneur en ciment a des valeurs k de 5 à 10 mm/√an, atteignant 25 mm en seulement 6 à 25 ans. Un béton de très mauvaise qualité dépasse 10 mm/√an, atteignant des profondeurs d’enrobage critiques en moins de 6 ans. Ces modèles supposent des conditions d’exposition constantes, la carbonatation réelle sur le terrain peut être accélérée par les fissures, le mouillage cyclique et des concentrations élevées de CO₂ dans les environnements urbains ou industriels.
La plage d’humidité relative la plus agressive pour la carbonatation est de 50 à 70 %. En dessous de 40 % HR, l’eau interstitielle est insuffisante pour la dissolution du CO₂ et le transport ionique. Au-dessus de 80 % HR, le réseau de pores rempli d’eau entrave la diffusion du gaz CO₂ car le gaz doit se dissoudre et diffuser à travers l’eau, ce qui est 10 000 fois plus lent que la diffusion en phase gazeuse. Le cycle mouillage-séchage accélère significativement la carbonatation en facilitant alternativement la diffusion du CO₂ pendant les périodes sèches et en fournissant l’eau nécessaire à la réaction de carbonatation pendant les périodes humides. Les structures dans des endroits abrités et mouillés par intermittence, comme les parties inférieures des tabliers de ponts, les plafonds de parkings et les poteaux intérieurs de bâtiments, sont particulièrement vulnérables à la corrosion induite par la carbonatation.
Contrairement à la corrosion induite par les chlorures qui est localisée et par piqûres, la corrosion induite par la carbonatation a tendance à être une corrosion uniforme (généralisée) sur de grandes surfaces. Parce que la dépassivation est généralisée, toute la surface de l’acier dans la zone carbonatée perd sa protection, les sites anodiques et cathodiques sont intimement mélangés à l’échelle microscopique. Les taux de corrosion dans le béton carbonaté sont généralement plus faibles que dans le béton contaminé par les chlorures, dépassant rarement 0,1 mm par an de perte de section. Cependant, la grande zone affectée peut encore entraîner des conséquences structurelles significatives par une perte de section cumulative et une fissuration par expansion du béton d’enrobage.
Une interaction critique se produit entre la carbonatation et la contamination par les chlorures. La carbonatation libère les chlorures liés du sel de Friedel, augmentant la concentration en chlorures libres au front de carbonatation. Simultanément, le seuil critique de chlorure diminue à mesure que le pH baisse, à pH 11,5, le seuil peut être 2 à 3 fois plus élevé qu’à pH 10,0. L’effet combiné signifie que les structures avec à la fois carbonatation et chlorures, comme les tabliers de ponts soumis à la fois aux sels de déverglaçage et au CO₂ atmosphérique, connaissent une corrosion accélérée à des concentrations totales de chlorures plus faibles que ce que l’un ou l’autre mécanisme seul ne le prédirait. Cette détérioration synergique est l’un des problèmes de durabilité les plus difficiles dans les infrastructures en béton existantes.
Produits de corrosion et expansion volumique
La corrosion du fer produit une gamme de composés en fonction de la disponibilité en oxygène, des conditions d’humidité et de la présence d’ions agressifs. Zhao et al. (2011) ont mené des analyses approfondies par diffraction des rayons X (DRX), thermogravimétrie (TG) et analyse thermique différentielle (ATD) d’échantillons de rouille prélevés sur des structures en béton armé dans divers environnements et ont identifié huit composés distincts. Les plus courants sont l’oxyde ferreux (FeO, wüstite), de couleur noire avec une expansion volumique de 1,8 fois le fer d’origine, la magnétite (Fe₃O₄), également noire, s’expandant jusqu’à 2,0 fois, l’hydroxyde ferreux (Fe(OH)₂), blanc-verdâtre, s’expandant jusqu’à 3,75 fois, l’hydroxyde ferrique (Fe(OH)₃), rouge-brun, s’expandant jusqu’à 4,2 fois, la goethite (α-FeOOH), jaune-brun, l’akaganéite (β-FeOOH), brune, riche en chlorures, et la lépidocrocite (γ-FeOOH), orange-brun. L’hydroxyde ferrique complètement hydraté (Fe(OH)₃·3H₂O) atteint le rapport d’expansion maximal de 6,4 fois le volume de fer d’origine. Bien que le Fe₂O₃ (hématite) soit fréquemment détecté dans les échantillons de rouille, il est généralement considéré comme provenant de la calamine formée lors de la fabrication de l’acier plutôt que du processus de corrosion lui-même, car sa formation nécessite des températures supérieures à 200 °C.
Le rapport d’expansion volumique, le volume du produit de corrosion divisé par le volume de fer d’origine consommé, est le paramètre fondamental régissant la fissuration de l’enrobage du béton. La plage d’expansion globale est de 2,0 à 6,4 fois, le rapport spécifique dépendant du mélange de produits de corrosion formé dans des conditions environnementales données. Le type de produit de corrosion formé dépend principalement de la disponibilité en oxygène et de l’humidité: dans les environnements riches en oxygène, les oxydes et hydroxydes supérieurs dominent (Fe(OH)₃, γ-FeOOH), produisant une plus grande expansion, dans les environnements à oxygène limité, les oxydes inférieurs dominent (Fe₃O₄, FeO), produisant moins d’expansion mais potentiellement une pénétration de corrosion plus profonde. Les environnements intérieurs secs produisent généralement de la goethite et de la maghémite avec des coefficients d’expansion plus faibles (1,8 à 2,5). Les environnements côtiers et marins produisent de l’akaganéite, une phase riche en chlorures qui se forme préférentiellement en présence de concentrations élevées de chlorures, avec des coefficients d’expansion de 2,0 à 3,5. Les environnements industriels avec exposition aux chlorures et aux sulfates produisent des hydroxy-oxydes mixtes avec une expansion atteignant 2,5 à 6,0.
La pression expansive générée par la formation de rouille à l’intérieur du béton confiné est de l’ordre de 50 à 100 MPa. Cela dépasse la résistance à la traction de la plupart des bétons structurels d’un facteur de 10 à 50, la résistance à la traction typique du béton varie de 2 à 5 MPa. Les conséquences sont prévisibles et dramatiques: la fissuration du béton commence à des profondeurs de corrosion aussi faibles que quelques dizaines de micromètres (0,02 à 0,05 mm de perte d’acier uniforme). La recherche indique qu’une expansion volumique de seulement 1,5 à 2 % est suffisante pour fissurer l’enrobage du béton, ce qui signifie que la première fine couche de formation de rouille est déjà suffisante pour initier les dommages. Une fois la fissuration produite, elle crée des chemins préférentiels pour l’humidité, l’oxygène et des chlorures supplémentaires pour atteindre les armatures, accélérant le processus de corrosion dans un cycle auto-entretenu. La fissure réduit également le confinement, permettant à plus d’espace pour que les produits de corrosion se dilatent sans générer de contrainte de traction supplémentaire, c’est pourquoi les taux de corrosion peuvent sembler ralentir après une fissuration extensive, même si la perte de section sous-jacente se poursuit.
Indicateurs visibles de la corrosion des armatures
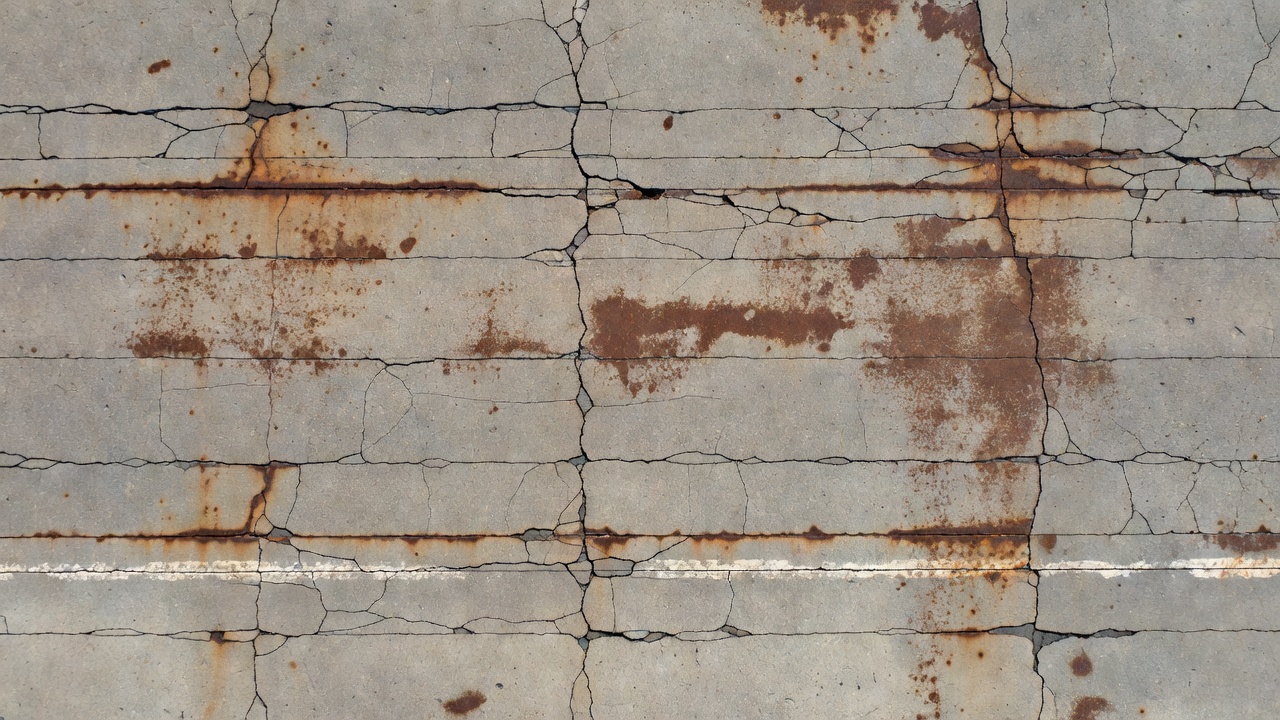
Les manifestations visibles de la corrosion des armatures suivent une séquence progressive caractéristique qui permet aux inspecteurs expérimentés d’évaluer la sévérité et l’étendue des dommages à partir de la surface du béton. Le premier signe visible est la tache de rouille, une décoloration brun-rougeâtre à brun foncé sur la surface du béton causée par des composés de fer solubles (principalement des ions Fe²⁺ et Fe³⁺) migrant à travers le réseau de pores du béton et émergeant à la surface. Ces taches suivent souvent le motif géométrique du quadrillage d’armatures sous-jacent, fournissant une carte visuelle des zones de corrosion active. L’intensité des taches est grossièrement corrélée à l’activité de corrosion mais pas directement à la perte de section, une petite piqûre active peut produire une tache de surface étendue tandis qu’une corrosion uniforme avancée peut produire relativement peu de décoloration de surface si le béton est dense.
Après les taches, une fine fissuration longitudinale se développe parallèlement à la direction des armatures. Ces fissures résultent des contraintes circonférentielles de traction générées par l’expansion des produits de corrosion autour des barres individuelles. L’orientation des fissures suit la disposition des armatures, des fissures longitudinales apparaissent directement au-dessus et alignées avec les barres sous-jacentes. Les largeurs de fissures progressent de fines (en dessous de 0,1 mm) à modérées (0,1 à 0,5 mm) puis avancées (au-dessus de 0,5 mm). Les largeurs de fissures dépassant 1,0 mm indiquent une corrosion sévère où l’intégrité de l’enrobage du béton est substantiellement compromise et une intervention immédiate est probablement nécessaire. À mesure que plusieurs barres adjacentes se corrodent, une fissuration en quadrillage émerge, des fissures dans deux directions orthogonales suivant le motif du quadrillage d’armatures de la structure.
Le délaminage représente l’étape suivante, où des fissures horizontales internes se propagent à l’intérieur du béton au niveau des armatures, séparant le béton d’enrobage du matériau sain sous-jacent. Le délaminage est souvent invisible à l’œil nu mais peut être détecté par sondage au marteau ou traction de chaîne, des techniques standard définies dans l’ASTM D4580 (Pratique standard pour la mesure du délaminage dans les tabliers de ponts en béton). Le béton sain produit un son clair et résonnant lorsqu’il est frappé avec un marteau ou une chaîne. Le béton délaminé produit un son creux, semblable à un tambour, car la couche séparée vibre indépendamment. La traction d’une chaîne sur un tablier de pont produit un cliquetis distinctif sur les zones délaminées qui est clairement distinguable du son solide sur le béton intact. Les inspecteurs qualifiés peuvent cartographier les limites du délaminage avec une précision remarquable en utilisant ces simples méthodes acoustiques, et les résultats peuvent être marqués directement sur la surface du tablier avec de la peinture en aérosol pour la documentation et la planification des réparations.
L’écaillage est le stade visible terminal où le béton délaminé se détache de la surface, tombant en flocons ou en morceaux. L’écaillage commence généralement aux coins, aux bords et aux joints de construction où l’enrobage du béton est le plus fin, puis progresse vers l’intérieur à mesure que la corrosion avance. Des armatures exposées avec de la rouille visible et une perte de section mesurable sont l’indicateur définitif d’une corrosion avancée. Les fragments de béton au sol sous la structure sont un signe évident mais souvent négligé, ils représentent un danger pour la sécurité dû aux chutes de débris et indiquent que la structure nécessite une attention immédiate. D’autres indicateurs incluent l’efflorescence, des dépôts cristallins blancs de carbonate de calcium, qui peuvent accompagner la carbonatation et indiquer que l’humidité se déplace à travers le béton. Toute armature exposée avec une perte de matière visible (réduction du diamètre de la barre) nécessite une évaluation structurelle par un ingénieur professionnel agréé pour déterminer la capacité restante. L’ACI 222R souligne que la corrosion doit être confirmée par cartographie du potentiel de demi-pile ou exposition directe, car les taches de rouille seules peuvent provenir d’inclusions de fer peu profondes, de particules de calamine dans le granulat ou d’une contamination de surface qui ne représentent pas une corrosion structurelle active.
Limites de la détection de la corrosion
Toutes les méthodes d’inspection visuelle, y compris la classification automatisée, partagent des limitations inhérentes à la détection de la corrosion. La contrainte fondamentale est que la corrosion s’initie à la profondeur des armatures, généralement 25 à 75 mm sous la surface, et peut progresser pendant des années avant qu’aucune manifestation visible n’apparaisse. Pendant cette phase d’initiation, les chlorures s’accumulent au niveau des armatures par diffusion, la couche passive se décompose et la corrosion active commence, le tout sans aucun signe visible de l’extérieur. Le modèle de Tuutti de la durée de vie de corrosion divise explicitement la vie utile de la structure en une période d’initiation (pendant laquelle les agents agressifs pénètrent jusqu’aux armatures mais aucun dommage ne se produit) et une période de propagation (pendant laquelle les produits de corrosion s’accumulent et les dommages deviennent visibles et progressent). Dans les tabliers de ponts contaminés par les chlorures avec un enrobage de béton adéquat (50 à 75 mm), la période d’initiation peut durer 10 à 20 ans ou plus, pendant lesquels aucun signe de surface n’est présent. Dans les structures carbonatées, la période d’initiation est déterminée par le taux de diffusion du CO₂ et peut de même s’étendre sur des décennies pour un béton de bonne qualité.
L’inspection visuelle de surface ne peut pas non plus quantifier le taux de corrosion, la vitesse à laquelle la perte de section se produit. Une structure avec des taches de rouille étendues peut avoir des taux de corrosion actifs de 0,01 mm/an (faible) ou 0,1 mm/an (élevé), l’apparence visuelle seule ne permet pas de les distinguer. Le taux de corrosion nécessite une mesure électrochimique utilisant des techniques de résistance de polarisation linéaire (LPR) qui appliquent une petite perturbation de tension et mesurent la réponse de courant résultante. Ces mesures ne sont pas réalisables par des moyens visuels seuls.
Le délaminage souterrain, une fissuration horizontale à la profondeur des armatures, est invisible jusqu’à ce que la zone délaminée devienne suffisamment grande pour produire une réponse acoustique détectable lors de la traction de la chaîne ou du sondage au marteau. Les petits délaminages peuvent passer inaperçus lors d’une inspection visuelle de routine, et même les délaminages modérés peuvent être manqués si l’inspection n’inclut pas un sondage systématique. La profondeur de carbonatation et le profil de concentration de chlorures à différentes profondeurs nécessitent un échantillonnage destructif (forage et collecte de poussière à des profondeurs incrémentales pour analyse chimique) ou des END spécialisés, ils ne peuvent pas être évalués à partir de l’apparence de surface. Ces limitations signifient que les systèmes d’inspection purement visuels, aussi sophistiqués soient-ils, doivent être utilisés dans le cadre d’un programme d’évaluation multi-méthodes comprenant des tests électrochimiques et, le cas échéant, une investigation destructive limitée.
La détection visuelle automatisée de la corrosion visible en surface est destinée à compléter, et non à remplacer, une évaluation END complète. Sa valeur réside dans la documentation systématique et cohérente de l’emplacement, de l’étendue et de la sévérité des indicateurs de corrosion visibles sur de grandes structures, ce qui permet aux inspecteurs de concentrer les ressources END sur les zones ayant la plus grande probabilité de corrosion souterraine active.
Méthodes d’évaluation de la corrosion
Cartographie du potentiel de demi-pile (ASTM C876)
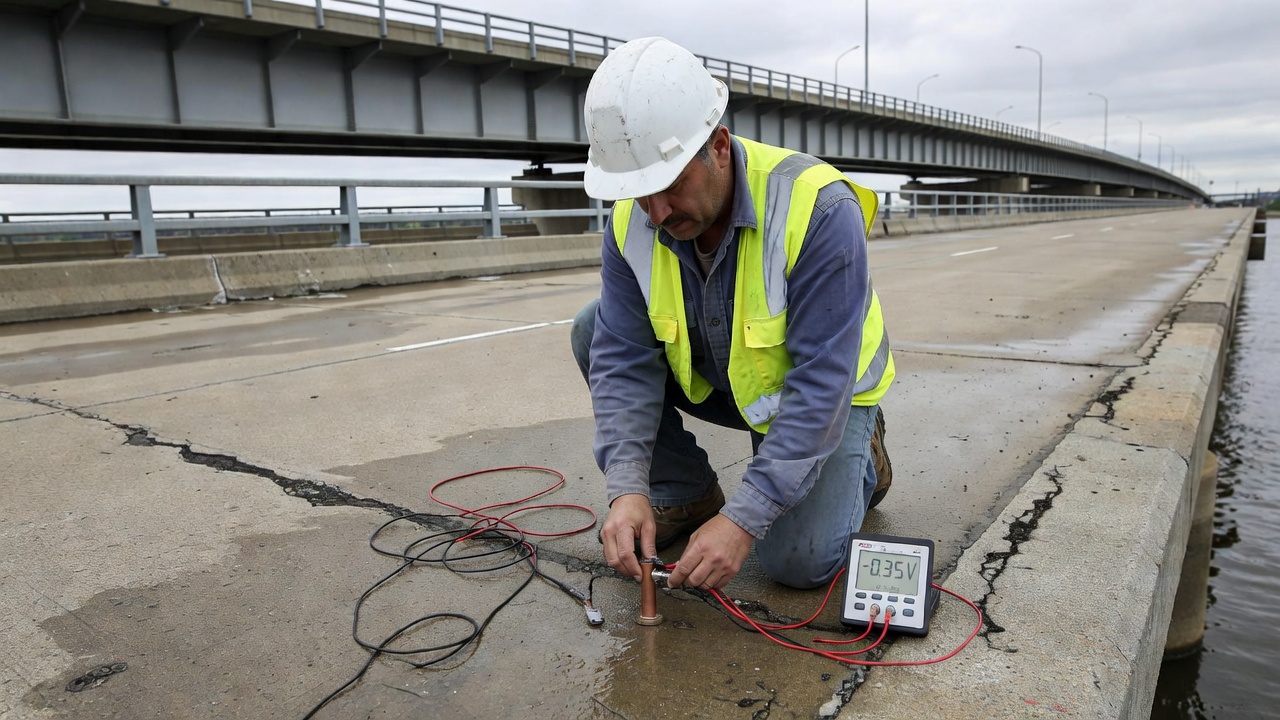
L’essai du potentiel de demi-pile est la méthode électrochimique la plus largement utilisée pour détecter la corrosion active dans le béton armé. La technique mesure le potentiel électrochimique de l’acier d’armature par rapport à une électrode de référence placée sur la surface du béton. L’électrode de référence standard pour une utilisation sur le terrain est la demi-pile cuivre/sulfate de cuivre (Cu/CuSO₄), communément abrégée en CSE. Le circuit de mesure se compose de l’électrode de référence connectée à un voltmètre à haute impédance (>10 MΩ), qui est connecté à l’acier d’armature par une barre exposée ou une connexion forée et taraudée. Le contact électrique à la surface du béton est maintenu par une éponge humide ou un bouchon poreux. L’opérateur déplace l’électrode de référence sur la surface du béton selon un quadrillage, généralement à un espacement de 1 mètre pour les relevés initiaux et de 0,5 mètre ou moins pour l’investigation détaillée des zones suspectes.
L’interprétation suit les critères de l’ASTM C876. Les potentiels supérieurs à −200 mV (CSE) indiquent une probabilité de corrosion active inférieure à 10 %. Les potentiels entre −200 et −350 mV représentent une zone incertaine où l’activité de corrosion est possible mais non prédite avec confiance. Les potentiels plus négatifs que −350 mV indiquent une probabilité de corrosion active supérieure à 90 %. Ces critères s’appliquent aux armatures en acier non revêtues dans un béton exposé à l’atmosphère avec une teneur en humidité normale. Le résultat le plus précieux de l’essai de demi-pile est une carte de contour de potentiel, une vue en plan de la structure montrant les zones de potentiel plus négatif (zones anodiques actives) et de potentiel plus positif (zones cathodiques passives). Les gradients de potentiel les plus raides, où le potentiel change de plus de 100 mV sur une courte distance, indiquent les limites entre les zones actives et passives où le courant de corrosion est concentré.
Des facteurs critiques influencent les lectures de demi-pile au-delà de l’activité de corrosion elle-même. La teneur en humidité du béton affecte significativement les lectures, le béton humide produit des potentiels plus négatifs même sans corrosion active. La carbonatation du béton déplace les potentiels de −200 à −400 mV. La contamination par les chlorures produit des potentiels de −400 à −600 mV dans le béton humide. Le béton sec produit des potentiels de 0 à +200 mV quel que soit l’état de corrosion. La disponibilité en oxygène est un facteur majeur, le béton saturé en eau avec un oxygène limité peut produire des potentiels de −900 à −1000 mV qui n’indiquent pas nécessairement une corrosion active, ces lectures reflètent plutôt la condition de faible teneur en oxygène du béton immergé ou continuellement saturé. Le comité technique RILEM TC 154-EMC fournit des conseils complets sur l’interprétation des données de demi-pile en tenant compte de ces facteurs confondants, y compris des tableaux des plages de potentiel attendues pour diverses conditions du béton.
Mesure de la résistivité du béton
La résistivité électrique du béton régit le flux du courant de corrosion entre les sites anodiques et cathodiques. Un béton à faible résistivité fournit un chemin plus conducteur pour le transport ionique à travers la solution interstitielle, permettant des taux de corrosion plus élevés. La résistivité est mesurée à l’aide de la sonde à quatre pointes de Wenner, quatre électrodes équidistantes pressées contre la surface du béton. Un courant alternatif est appliqué entre les deux sondes extérieures, et la différence de potentiel résultante est mesurée entre les deux sondes intérieures. La résistivité ρ est calculée comme suit: ρ = 2πa × V/I, où a est l’espacement des sondes, V est la tension mesurée et I est le courant appliqué. L’utilisation d’un courant alternatif empêche la polarisation des électrodes et évite les erreurs de courant continu qui affecteraient les mesures de demi-pile sur la même surface.
Les directives d’interprétation classent le risque de corrosion en fonction de la résistivité. Les valeurs inférieures à 5 kΩ·cm indiquent une probabilité de corrosion très élevée, le béton n’offre essentiellement aucune résistance au flux de courant ionique. Les valeurs de 5 à 10 kΩ·cm indiquent une probabilité élevée. Les valeurs de 10 à 20 kΩ·cm indiquent une probabilité faible à modérée. Les valeurs supérieures à 20 kΩ·cm indiquent une probabilité faible, la corrosion est peu probable même si d’autres conditions (potentiel, oxygène, chlorures) sont favorables. Le facteur dominant contrôlant la résistivité est la teneur en humidité, le béton saturé peut avoir une résistivité inférieure à 10 kΩ·cm, tandis que le béton séché au four peut dépasser 1000 kΩ·cm. La température affecte également significativement la résistivité, avec une diminution de 20 à 30 % pour chaque augmentation de 10 °C. Le rapport eau-ciment et l’affinement de la structure des pores (par les SCM) sont des facteurs secondaires mais importants, un béton bien durci à faible eau/c avec de la fumée de silice peut avoir une résistivité 5 à 10 fois plus élevée que le béton conventionnel.
Sadowski (2013) a proposé une méthodologie d’évaluation combinée utilisant à la fois le potentiel de demi-pile et la résistivité du béton pour classer le béton en trois types de zones. Les zones de type 1 ont un faible potentiel (inférieur à −350 mV) et une faible résistivité (inférieure à 10 kΩ·cm), indiquant une probabilité de corrosion active supérieure à 90 %. Les zones de type 2 ont un potentiel élevé (supérieur à −200 mV) mais une faible résistivité (inférieure à 10 kΩ·cm), la corrosion est incertaine mais la faible résistivité signifie que si une dépassivation se produit, les taux de corrosion seront élevés. Les zones de type 3 ont un potentiel élevé (supérieur à −200 mV) et une résistivité élevée (supérieure à 20 kΩ·cm), la probabilité de corrosion est inférieure à 10 %. Cette approche combinée est plus fiable que l’une ou l’autre méthode seule.
Mesure du taux de corrosion (Résistance de polarisation linéaire)
La résistance de polarisation linéaire (LPR) est la seule technique de terrain qui fournit une mesure quantitative directe du taux de corrosion, la vitesse à laquelle la perte de section de l’acier se produit. La méthode applique une petite perturbation de tension (typiquement ±10 à 30 mV autour du potentiel de corrosion) et mesure la réponse de courant résultante. La résistance de polarisation (Rp) est calculée à partir de la pente de la courbe potentiel-courant au potentiel de corrosion. La densité de courant de corrosion (icorr) est dérivée en utilisant l’équation de Stern-Geary: icorr = B / Rp, où B est la constante de Stern-Geary (environ 26 mV pour l’acier à l’état actif dans le béton, allant de 13 à 52 mV selon que la réaction anodique ou cathodique contrôle la vitesse).
Le taux de corrosion en termes de perte de section d’acier est calculé comme suit: Vcorr (mm/an) = 0,0116 × icorr (μA/cm²). L’interprétation des valeurs icorr suit des seuils établis. Les valeurs inférieures à 0,1 μA/cm² (0,001 mm/an) indiquent un état passif, une corrosion négligeable. Les valeurs de 0,1 à 0,5 μA/cm² (0,001 à 0,006 mm/an) indiquent une corrosion faible. Les valeurs de 0,5 à 1,0 μA/cm² (0,006 à 0,012 mm/an) indiquent une corrosion modérée. Les valeurs de 1,0 à 5,0 μA/cm² (0,012 à 0,058 mm/an) indiquent une corrosion élevée. Les valeurs supérieures à 5,0 μA/cm² (supérieures à 0,058 mm/an) indiquent une corrosion accélérée très élevée. À un taux de corrosion de 5 μA/cm², une barre d’armature #4 (12 mm) perdrait environ 25 % de sa section transversale en 20 ans, un taux qui nécessite clairement une intervention.
Les instruments LPR commerciaux incluent le iCOR® (Giatec Scientific), le Gecor 8 (James Instruments) et d’autres dispositifs utilisant la configuration d’anneau de garde confiné. L’anneau de garde confine le courant de polarisation à une zone connue de la surface de l’acier, typiquement 100 à 200 cm², permettant un calcul fiable de icorr en empêchant le courant appliqué de se propager à une zone inconnue. Les limitations incluent la sensibilité à la température et à l’humidité (les mesures doivent être prises à une température relativement stable, idéalement 20±5 °C), la nécessité de connaître la zone polarisée (ce que l’anneau de garde aborde) et la sous-estimation potentielle de la corrosion par piqûres localisée (qui fait la moyenne du signal sur la zone de mesure). La profondeur effective maximale pour une mesure LPR fiable est d’environ 10 cm sous la surface du béton. L’ASTM G59 fournit la méthode d’essai standard pour les mesures LPR en laboratoire, tandis que le RILEM TC 154-EMC fournit des directives pour l’application sur le terrain.
Méthodes END supplémentaires
| Méthode | Principe | Application |
|---|---|---|
| Appareil de mesure d’enrobage (pachomètre) | Induction électromagnétique pour localiser les armatures et mesurer la profondeur d’enrobage du béton | Vérification d’un enrobage adéquat avant d’accepter une nouvelle construction, cartographie de l’enrobage pour l’évaluation du risque de corrosion |
| Profilage des chlorures (ASTM C1152/C1218) | Analyse chimique d’échantillons de poussière provenant de forages à profondeur incrémentale (généralement par incréments de 5 à 10 mm) | Détermination de la concentration de chlorures en fonction de la profondeur, localisation du front de chlorures par rapport aux armatures, calcul du coefficient de diffusion |
| Profondeur de carbonatation | Indicateur à la phénolphtaléine sur une surface de fracture fraîche | Mesure de la profondeur du front de carbonatation à partir de la surface exposée, vérification de l’adéquation de l’enrobage contre la carbonatation |
| Radar à pénétration de sol | Réflexion d’ondes électromagnétiques sur les armatures et les défauts souterrains à 900 MHz – 2,6 GHz | Cartographie de l’emplacement et de l’enrobage des armatures, détection des vides, des délaminages et de l’accumulation d’humidité sur de grandes surfaces |
| Émission acoustique | Détection des ondes de contrainte provenant de la fissuration induite par la corrosion active | Surveillance continue de la progression des dommages, localisation des sources de corrosion active |
| Thermographie infrarouge | Différentiels de température de surface causés par le délaminage et l’humidité souterrains | Balayage rapide de grandes surfaces de tabliers de ponts pour détecter les délaminages |
Classification de la sévérité de la corrosion
La sévérité de la corrosion est classée à l’aide d’un modèle à quatre stades adapté du modèle de durée de vie de Tuutti et des directives de la FHWA. Le stade 1, Initiation, représente la période pendant laquelle les agents agressifs (chlorures ou CO₂) pénètrent l’enrobage du béton et atteignent les armatures, mais la corrosion n’a pas encore commencé. Aucun signe visible n’est présent. Les potentiels de demi-pile sont supérieurs à −200 mV. La densité de courant de corrosion est inférieure à 0,1 μA/cm². La perte de section est nulle. Le stade 2, Actif, sans délaminage, commence lorsque la corrosion s’initie. Les produits de rouille commencent à se former mais n’ont pas encore généré une pression d’expansion suffisante pour fissurer le béton. Des taches de rouille peuvent apparaître sur la surface comme premier indicateur visible. Les potentiels de demi-pile descendent en dessous de −350 mV. La densité de courant de corrosion varie de 0,1 à 1,0 μA/cm². La perte de section est inférieure à 1 %. Le stade 3, Délaminage, se produit lorsque la pression d’expansion dépasse la résistance à la traction de l’enrobage du béton. Des fissures longitudinales apparaissent le long des armatures. Le sondage au marteau révèle des zones creuses et délaminées. La densité de courant de corrosion varie de 1,0 à 5,0 μA/cm². La perte de section atteint 1 à 5 %. Le stade 4, Écaillage, est le stade terminal où l’enrobage du béton se détache et les armatures deviennent exposées. La densité de courant de corrosion dépasse 5,0 μA/cm². La perte de section dépasse 5 %. Une réduction visible du diamètre de la barre devient mesurable avec un pied à coulisse.
La sévérité de la perte de section est classée en termes de signification structurelle. Une perte inférieure à 5 % représente un faible risque avec un effet minimal sur la capacité structurelle. Une perte de 5 à 10 % est modérée, une certaine réduction de capacité peut se produire et l’adhérence entre l’acier et le béton peut être affectée. Une perte de 10 à 20 % est élevée, une réduction significative de la capacité nécessitant une évaluation par un ingénieur professionnel et probablement un classement de charge ou un renforcement. Une perte dépassant 20 % est critique, une déficience structurelle nécessitant une intervention urgente, incluant typiquement un renforcement supplémentaire, une restriction de charge ou le remplacement du composant. Ces seuils sont des directives générales, la signification structurelle réelle dépend du type d’élément, des conditions de charge et de l’emplacement et de la distribution spécifiques de la perte de section le long de la barre et à travers l’élément.
La norme européenne EN 1504-9 fournit un cadre complet de 11 principes pour la réparation du béton directement liés à la gestion de la corrosion. Le principe 1 traite de la protection contre l’intrusion (revêtements, produits d’étanchéité, imprégnation). Le principe 2 couvre le contrôle de l’humidité. Le principe 3 traite de la restauration du béton par réparation localisée. Le principe 4 couvre le renforcement structurel. Les principes 7 à 11 traitent directement de la corrosion: préserver ou restaurer la passivité (réalcalinisation, élimination des chlorures), augmenter la résistivité (imprégnation hydrophobe), contrôle cathodique (limitation de l’oxygène à la cathode), protection cathodique (ICCP ou anodes galvaniques) et contrôle des zones anodiques (revêtement des armatures, inhibiteurs).
L’ACI 318-19 définit des classes d’exposition pour la corrosion (Classe C) qui établissent des exigences de conception minimales pour les nouvelles structures. La classe C0 (exposition négligeable) n’a pas d’exigences spéciales au-delà des dispositions minimales pour le béton structurel. La classe C1 (exposition modérée, par exemple fondations résidentielles, dalles intérieures non exposées aux sels de déverglaçage) exige un rapport eau/matériaux cimentaires maximal de 0,50, une résistance à la compression minimale de 4000 psi et un enrobage minimal du béton de 1,5 pouce (38 mm). La classe C2 (exposition sévère due aux sels de déverglaçage ou aux embruns marins) exige un rapport e/cm maximal de 0,45, une résistance minimale de 4500 psi et un enrobage minimal de 2,0 pouces (50 mm). La classe C3 (exposition extrême due à l’eau salée directe, aux produits chimiques agressifs ou aux zones de marnage marines) exige un rapport e/cm maximal de 0,40, une résistance minimale de 5000 psi et un enrobage minimal de 2,5 à 3,0 pouces (63 à 75 mm). Ces dispositions de conception visent à prolonger la période d’initiation jusqu’à la durée de vie nominale, généralement de 50 à 75 ans pour les ponts et de 75 à 100 ans pour les infrastructures majeures.
Méthodes de réparation et d’atténuation
Protection cathodique
La protection cathodique (CP) est la seule méthode d’atténuation de la corrosion qui arrête la corrosion active sur l’ensemble de la structure traitée, indépendamment de la teneur en chlorures ou de la profondeur de carbonatation. Le principe est d’appliquer un courant externe pour déplacer le potentiel de l’acier d’armature dans la plage d’immunité ou de passivation, faisant de toute la surface de l’acier une cathode. Deux types existent. La protection cathodique à courant imposé (ICCP) utilise une alimentation électrique externe (redresseur) connectée à un système d’anode inerte, généralement un treillis en titane avec revêtement d’oxyde métallique mixte (MMO), des revêtements polymères conducteurs sur une barre omnibus en cuivre, ou des rubans de titane activés installés dans des fentes découpées dans la surface du béton. L’ICCP fonctionne à des densités de courant de 2 à 20 mA/m² de surface d’acier et a une durée de vie prévue de 20 à 30+ ans avec une surveillance et un entretien appropriés. Le redresseur permet d’ajuster le courant de sortie pour correspondre aux conditions environnementales changeantes. La protection cathodique galvanique (GCP) utilise des anodes sacrificielles (zinc ou magnésium) qui se corrodent préférentiellement pour protéger l’acier, en utilisant la différence de potentiel naturelle entre le matériau de l’anode et l’acier. La GCP fonctionne à des densités de courant plus faibles et non ajustables de 0,5 à 8 mA/m² et a une durée de vie prévue de 10 à 20 ans selon la masse de l’anode et le taux de consommation. La GCP est préférée pour les petites zones, les réparations localisées dans les structures marines et les zones où l’alimentation électrique externe est impraticable ou où le coût d’installation de l’ICCP ne peut être justifié.
Le critère largement accepté pour l’efficacité de la CP est la décroissance de polarisation de 100 mV ou le décalage de potentiel de 100 mV (NACE SP0290). Après une brève interruption du courant appliqué (généralement 4 à 24 heures), le potentiel de l’acier doit décroître d’au moins 100 mV par rapport à sa valeur polarisée, indiquant que la réaction cathodique supprime avec succès la réaction anodique de corrosion. Alternativement, un décalage de potentiel de plus de 100 mV dans la direction négative par rapport au potentiel natif (non protégé) est également accepté. Les systèmes CP nécessitent des électrodes de référence permanentes (généralement en argent/chlorure d’argent ou en dioxyde de manganèse) encastrées dans le béton pour une surveillance continue.
Extraction électrochimique des chlorures
L’extraction électrochimique des chlorures (ECE) applique une densité de courant élevée, 0,5 à 2 A/m², entre une anode externe et l’acier d’armature pendant une courte période de traitement de 6 à 8 semaines. C’est 10 à 100 fois la densité de courant utilisée en CP. Le courant élevé éloigne les ions chlorure chargés négativement des armatures vers l’anode externe à la surface du béton par électromigration. L’efficacité typique d’élimination des chlorures est de 30 à 60 % du total des chlorures, avec la plus grande élimination du béton proche de la surface et une efficacité décroissante à des profondeurs plus grandes. L’ECE est un traitement unique, pas une installation permanente, l’anode externe et le système d’électrolyte sont retirés après le traitement.
Des limitations critiques s’appliquent. L’ECE ne peut pas être utilisée sur les structures précontraintes ou post-contraintes en raison du risque de fragilisation par l’hydrogène, la densité de courant élevée peut générer de l’hydrogène atomique à la surface de l’acier qui diffuse dans l’acier à haute résistance, provoquant une rupture fragile à des niveaux de contrainte bien inférieurs à la capacité nominale (l’ACI 222R met explicitement en garde contre cette application). L’ECE peut modifier la chimie du béton, augmentant potentiellement le risque de réaction alcali-granulat si des granulats réactifs sont présents. Le processus génère également de la chaleur et peut provoquer un séchage important du béton près de la surface, ce qui peut nécessiter un réhumectage et un durcissement prolongé après le traitement. L’ECE nécessite une surveillance attentive par des opérateurs qualifiés et est généralement effectuée par des entrepreneurs spécialisés en réparation électrochimique.
Réalcalinisation électrochimique
La réalcalinisation électrochimique traite la corrosion induite par la carbonatation en appliquant un champ électrique entre une anode externe (treillis métallique encastré dans une couverture imbibée d’électrolyte alcalin) et les armatures, tandis qu’un électrolyte alcalin (généralement du carbonate de sodium Na₂CO₃ 1 M ou de l’hydroxyde de potassium KOH) est maintenu à la surface de l’anode externe. Le traitement restaure le pH du béton de 8 à 9 jusqu’à plus de 10,5 en 1 à 2 semaines en forçant les ions alcalins dans le béton. La densité de courant est similaire à celle de l’ECE (environ 1 A/m²), mais la durée du traitement est plus courte. La réalcalinisation est spécifiquement destinée aux structures affectées par la carbonatation et n’est pas efficace pour la corrosion induite par les chlorures. Après le traitement, la surface du béton est généralement lavée pour éliminer l’alcali résiduel, et un revêtement protecteur est appliqué pour empêcher une recarbonatation rapide.
Réparation par plaques de béton
La procédure standard de réparation par plaques selon l’ACI 546R (Guide pour la réparation du béton) implique une séquence systématique d’opérations. Premièrement, enlever tout le béton meuble, contaminé et délaminé pour exposer le substrat sain à au moins 25 mm derrière les armatures. Deuxièmement, nettoyer les armatures exposées selon les normes SSPC-SP6 (nettoyage par grenaillage commercial, élimination de tous les contaminants visibles et de la calamine) ou SSPC-SP10 (nettoyage par grenaillage quasi-blanc, élimination de presque toute la décoloration), selon la sévérité de l’exposition. Troisièmement, évaluer la section transversale restante des armatures, les barres avec une perte de section supérieure à 20 % nécessitent un renforcement supplémentaire. Quatrièmement, appliquer une couche primaire ou un revêtement anticorrosion sur les armatures nettoyées (généralement à base de zinc ou d’époxy). Cinquièmement, appliquer un agent de liaison au substrat. Sixièmement, poser un mortier de réparation conforme à l’ASTM C928 avec une résistance à la compression minimale de 45 MPa (Classe R4) et une résistance d’adhérence minimale de 2,0 MPa. Septièmement, durcir selon les spécifications du matériau, typiquement 7 jours de durcissement humide ou application d’un produit de cure. Huitièmement, appliquer un système de revêtement protecteur sur toute la zone réparée et le béton adjacent pour empêcher la récidive.
Les méthodes d’enlèvement du béton comprennent l’hydro-démolition (jet d’eau à haute pression de 1000 à 3000 bars), largement considérée comme la meilleure méthode pour les grandes surfaces car elle enlève sélectivement le béton détérioré sans endommager le matériau sain ni la liaison acier-béton, laissant un profil de surface rugueux idéal pour l’adhérence du mortier de réparation. Les marteaux piqueurs (pneumatiques ou électriques) sont peu coûteux et largement disponibles pour les petites surfaces mais risquent d’endommager la liaison armature-béton et de créer des microfissures dans le béton sain environnant. Le sciage au disque diamanté fournit des limites précises pour les zones d’enlèvement mais est lent et uniquement linéaire, adapté pour définir les limites de réparation mais pas pour l’enlèvement en vrac.
Revêtements des armatures
| Revêtement | Norme | Épaisseur | Tolérance aux chlorures | Durée de vie |
|---|---|---|---|---|
| Revêtement époxy | ASTM A775/AASHTO M284 | 130-300 μm | Modérée, défauts critiques | 15-30 ans |
| Galvanisation (trempage à chaud) | ASTM A767 | 0,8-1,2 mm | Modérée | 20-40 ans |
| Acier inoxydable plaqué | ASTM A955 | Plaqué complet (toute la section de la barre) | Excellente | >75 ans |
| Époxy thermofusible | ASTM D3963 | 175-300 μm | Bonne | 20-40 ans |
Le revêtement époxy selon l’ASTM A775 exige un maximum de 6 défauts ponctuels par mètre et un maximum de 2 % de surface endommagée sur la barre. Note critique: les barres revêtues d’époxy dans les ponts des Florida Keys ont connu une défaillance prématurée en raison d’une mauvaise préparation de surface avant l’application du revêtement et d’un décollement du revêtement lors de la manutention, du transport et de la mise en place sur site. Tout dommage au revêtement époxy pendant la construction crée des sites de corrosion localisés (anodes) qui peuvent être plus agressifs que les barres non revêtues en raison de la macro-cellule sévère formée entre la petite zone d’acier exposée (anode) et la grande zone revêtue (cathode). Pour cette raison, de nombreuses agences exigent désormais l’utilisation d’acier inoxydable ou de barres galvanisées dans les classes d’exposition les plus sévères plutôt que de compter sur des revêtements organiques.
Inhibiteurs de corrosion
Les inhibiteurs de corrosion sont des adjuvants chimiques ajoutés au béton lors du mélange ou appliqués comme traitements de surface qui migrent vers les armatures par diffusion. Le nitrite de calcium (Ca(NO₂)₂) est l’inhibiteur anodique le plus utilisé. Son mécanisme implique une compétition avec les ions chlorure à la surface de l’acier, les ions NO₂⁻ réagissent avec les ions ferreux Fe²⁺ pour reformer la couche passive protectrice (γ-Fe₂O₃) tandis que les ions Cl⁻ tentent de la décomposer. L’inhibiteur doit être ajouté à une concentration suffisante pour dépasser le seuil du rapport Cl⁻/NO₂⁻, si le seuil est dépassé, la corrosion devient concentrée en moins de piqûres mais plus agressives. Le dosage typique est de 2 à 6 L/m³ de solution à 30 %, correspondant à une protection contre des teneurs en chlorures allant jusqu’à environ 0,7 à 1,2 % en masse de ciment. Les mélanges amine/carboxylate (inhibiteurs mixtes qui inhibent à la fois les réactions anodiques et cathodiques) et les inhibiteurs de corrosion migrateurs (composés à base d’amine qui se volatilisent et diffusent à travers le béton jusqu’aux armatures) sont également disponibles mais ont des données de performance de terrain à long terme moins établies dans le béton structurel.
Comparaison des coûts et stratégie économique
L’économie de la réparation de la corrosion favorise fortement l’intervention précoce. L’application de produits d’étanchéité de surface ou de revêtements anti-carbonatation coûte 50 à 100 dollars par mètre carré et prolonge la durée de vie de 10 à 20 ans. La réparation localisée par plaques coûte 200 à 400 dollars par mètre carré avec une prolongation de la durée de vie de 5 à 15 ans. La réparation d’écaillage modéré nécessitant un enlèvement et une remise en état substantiels du béton coûte 500 à 800 dollars par mètre carré pour 10 à 20 ans de vie supplémentaire. L’écaillage sévère nécessitant le remplacement complet du tablier ou de la poutre coûte 1 000 à 2 000 dollars par mètre carré pour 20 à 50 ans de durée de vie. L’installation en rattrapage de la protection cathodique (ICCP) coûte 100 à 500 dollars par mètre carré avec 20 à 30+ ans de durée de vie pour un coût d’entretien continu minimal. Ces estimations de coûts de la FHWA et de l’industrie démontrent que retarder l’intervention contre la corrosion de seulement 5 ans peut doubler ou tripler le coût final de réparation, l’observation classique “un retard de 5 ans double le coût” est largement citée dans la littérature sur la gestion des ponts.
Normes et références clés
| Norme | Titre | Application |
|---|---|---|
| ASTM C876-15 | Méthode d’essai standard pour les potentiels de corrosion des aciers d’armature non revêtus dans le béton | Essai de potentiel de demi-pile |
| ASTM G59-97(2020) | Méthode d’essai standard pour la réalisation de mesures de résistance de polarisation potentiodynamique | Mesure du taux de corrosion (LPR) |
| ASTM C1152 | Méthode d’essai standard pour le chlorure soluble dans l’acide dans le mortier et le béton | Analyse de la teneur totale en chlorures |
| ASTM C1218 | Méthode d’essai standard pour le chlorure soluble dans l’eau dans le mortier et le béton | Analyse de la teneur en chlorures libres |
| ASTM C928 | Spécification standard pour les matériaux cimentaires secs à durcissement rapide conditionnés pour les réparations de béton | Exigences de qualité du mortier de réparation |
| ASTM D4580 | Pratique standard pour la mesure du délaminage dans les tabliers de ponts en béton | Traction de chaîne et sondage au marteau |
| ASTM A775/A775M | Spécification standard pour les barres d’armature en acier revêtues d’époxy | Exigences de qualité du revêtement époxy |
| ACI 222R | Protection des métaux dans le béton contre la corrosion | Guide complet sur la science, la détection et l’atténuation de la corrosion |
| ACI 546R | Guide pour la réparation du béton | Méthodologie complète de réparation du béton |
| ACI 318-19 | Exigences du code du bâtiment pour le béton structurel | Dispositions de conception incluant les classes d’exposition à la corrosion C0-C3 |
| EN 1504-9 | Produits et systèmes pour la protection et la réparation des structures en béton, Partie 9 | Principes et méthodes de réparation européens |
| RILEM TC 154-EMC | Techniques électrochimiques pour la mesure de la corrosion métallique | Méthodes d’essai standardisées pour l’évaluation de la corrosion sur le terrain |
| NACE SP0290 | Protection cathodique de l’acier d’armature dans les structures en béton exposées à l’atmosphère | Critères de conception CP et surveillance des performances |
| BS EN 206 | Béton, Spécification, performances, production et conformité | Classes de chlorures et classes d’exposition pour le béton |
Foire aux questions
- Qu'est-ce qui provoque la corrosion des armatures dans le béton ?
- La corrosion des armatures est provoquée par la destruction de la couche passive protectrice sur les barres d'acier. Deux mécanismes principaux sont impliqués: la corrosion induite par les chlorures (due aux sels de déverglaçage ou à l'exposition marine) et la corrosion induite par la carbonatation (due au CO2 atmosphérique réagissant avec les alcalis du ciment). Les deux mécanismes abaissent le pH du béton autour des armatures ou introduisent des ions agressifs qui décomposent le mince film d'oxyde de fer qui protège normalement l'acier.
- Comment savoir si les armatures se corrodent à l'intérieur du béton ?
- Les indicateurs visibles incluent des taches de rouille brun-rougeâtre sur la surface du béton, des fissures longitudinales parallèles aux lignes d'armatures, un délaminage (son creux lorsqu'on tape) et finalement l'écaillage où des morceaux de béton se détachent pour exposer les armatures corrodées. Ces signes indiquent une corrosion avancée, le processus peut avoir été actif pendant des années avant de devenir visible. Les méthodes END comme la cartographie du potentiel de demi-pile (ASTM C876) peuvent détecter la corrosion avant l'apparition de dommages en surface.
- Quelle est l'expansion volumique lorsque les armatures rouillent ?
- Les produits de corrosion occupent 2 à 6,4 fois le volume de l'acier d'origine consommé. L'hydroxyde ferreux (Fe(OH)2) se dilate jusqu'à 3,75 fois le volume de fer d'origine, tandis que l'hydroxyde ferrique complètement hydraté (Fe(OH)3·3H2O) se dilate jusqu'à 6,4 fois. Cette expansion génère des contraintes de traction de 50 à 100 MPa dans le béton environnant, dépassant largement la résistance à la traction du béton de 2 à 5 MPa, provoquant des fissures à des profondeurs de corrosion de seulement quelques dizaines de micromètres.
- Quelle est la différence entre la corrosion induite par les chlorures et celle induite par la carbonatation ?
- La corrosion induite par les chlorures est localisée et provoque des piqûres, une corrosion par macrocell agressive se forme entre les piqûres actives (anodes) et l'acier passif environnant (cathodes). La corrosion induite par la carbonatation est uniforme sur de grandes zones car la dépassivation est généralisée lorsque le pH passe de 13 à moins de 9. La corrosion induite par les chlorures progresse généralement plus rapidement et est structurellement plus dangereuse en raison de la perte de section concentrée au niveau des piqûres.
- Comment la sévérité de la corrosion est-elle évaluée dans les structures en béton ?
- L'évaluation de la corrosion utilise plusieurs méthodes END: la cartographie du potentiel de demi-pile (ASTM C876) pour identifier les zones de corrosion active, les mesures de résistivité du béton pour évaluer le risque de corrosion, la résistance de polarisation linéaire pour mesurer le taux de corrosion (icorr en μA/cm2), la mesure de la profondeur d'enrobage et le profilage des chlorures. La sévérité est classée en quatre stades: Initiation (aucun signe visible), Actif/Sans délaminage (taches de rouille), Délaminage (fissuration) et Écaillage (perte de béton avec armatures exposées).
- Les structures en béton corrodées peuvent-elles être réparées ?
- Oui, les méthodes de réparation vont de la réparation localisée par plaques (enlèvement du béton contaminé et nettoyage des armatures) aux méthodes électrochimiques comme la protection cathodique et l'extraction des chlorures. La protection cathodique (ICCP) applique un courant de faible intensité pour arrêter la corrosion et est la seule méthode qui stoppe la corrosion active sur l'ensemble de la structure. Une intervention précoce avec des produits d'étanchéité et des revêtements de surface est l'approche la plus rentable. Une perte de section supérieure à 20 % nécessite généralement un renforcement structurel ou le remplacement du composant.
Ceci est une entrée de référence. TarmacView fournit des services d'inspection par drone et ne vend pas l'équipement ou les matériaux décrits dans ce glossaire.