Qu'est-ce que le Béton Renforcé de Fibres (BRF) ?
Qu’est-ce que le Béton Renforcé de Fibres (BRF) ?
Le Béton Renforcé de Fibres (BRF) est un matériau composite composé de ciment hydraulique, de granulats fins et grossiers, d’eau, d’adjuvants et de fibres de renforcement discrètes uniformément réparties dans la matrice. Contrairement au béton conventionnel renforcé par des barres d’acier continues ou un treillis soudé, le BRF tire sa capacité de traction post-fissuration de milliers de fibres courtes par mètre cube qui pontent les fissures au niveau microstructural. Les fibres commencent à fonctionner structurellement lorsque la matrice de béton commence à se fissurer, à ce stade, la charge est transférée du béton aux fibres, fournissant une ductilité, une ténacité et une capacité portante résiduelle que le béton ordinaire n’a pas.
Le BRF est classé selon l’ASTM C1116/C1116M, Spécification standard pour le béton renforcé de fibres et le béton projeté, en quatre types : Type I (béton renforcé de fibres d’acier, conforme à l’ASTM A820/A820M), Type II (béton renforcé de fibres de verre, conforme à l’ASTM C1666), Type III (béton renforcé de fibres synthétiques, conforme à l’ASTM D7508/D7508M pour les fibres de polyoléfine) et Type IV (béton renforcé de fibres naturelles, conforme à l’ASTM D7357 pour les fibres de cellulose). Chaque classification traite de matériaux, géométries et exigences de performance spécifiques aux fibres.
L’utilisation historique des fibres dans les matériaux cimentaires remonte à l’époque biblique, où de la paille et du crin de cheval étaient ajoutés aux briques d’argile séchées au soleil et au mortier. La technologie moderne du BRF a émergé dans les années 1960 avec les recherches pionnières de Romualdi et Batson sur le renforcement par fibres d’acier, suivies du développement des fibres synthétiques dans les années 1970. Aujourd’hui, le BRF est spécifié pour une large gamme d’applications, notamment les chaussées et dalles sur sol, les planchers mixtes en acier, les revêtements de tunnels et le béton projeté, les tabliers de ponts, les éléments préfabriqués, les chaussées aéroportuaires et les systèmes de sols industriels.
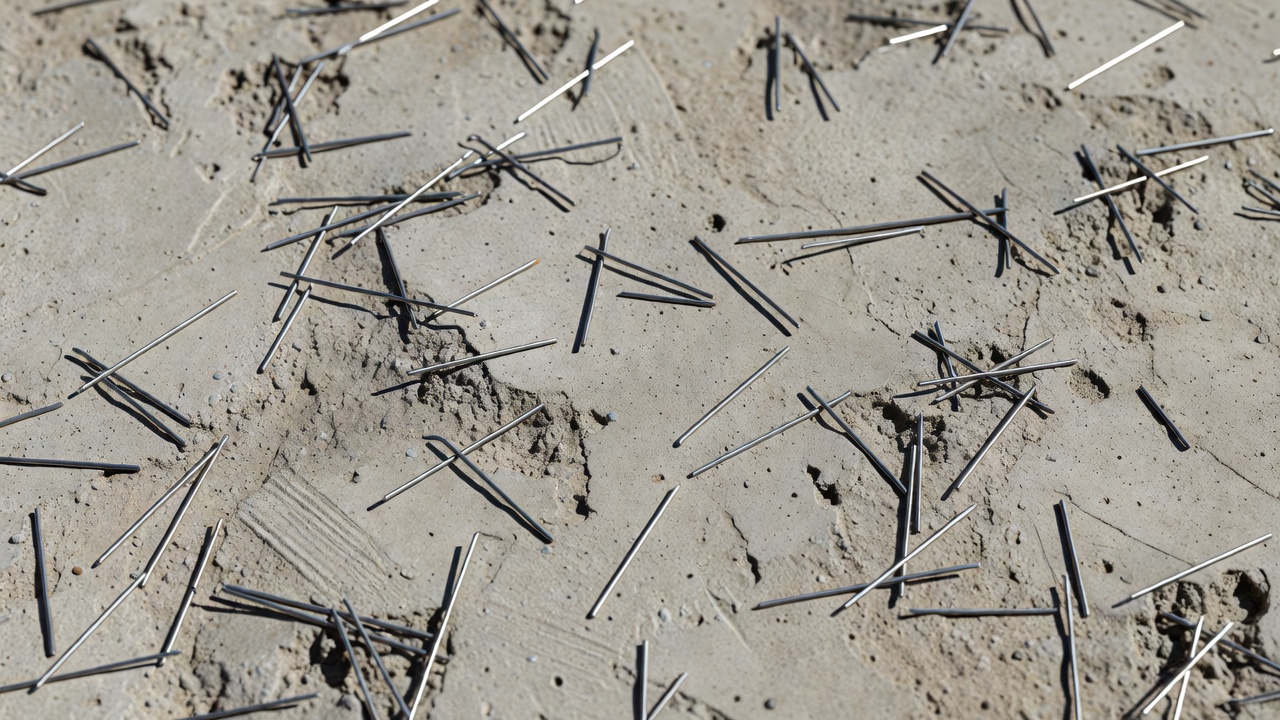
Types de Fibres dans les Chaussées en BRF
Fibres d’Acier (ASTM A820/A820M Types I–V)
Les fibres d’acier sont le type de fibre le plus utilisé pour les applications structurelles de chaussées. Elles sont fabriquées en acier au carbone et classées en cinq types selon l’ASTM A820/A820M. Les fibres de Type I, Fil étiré à froid sont produites en étirant du fil d’acier à travers des filières, leur donnant la résistance à la traction la plus élevée (généralement 1 100–2 500 MPa). Les fibres de Type II, Tôle découpée sont cisaillées à partir de tôles d’acier et ont une section rectangulaire. Les fibres de Type III, Extraction par fusion sont produites par un procédé d’extraction par fusion et sont rarement disponibles sur le marché commercial. Les fibres de Type IV, Copeaux d’acier sont coupées à partir de déchets d’acier et ont des géométries irrégulières. Les fibres de Type V, Fil étiré à froid modifié sont étirées à froid avec une déformation mécanique ultérieure pour améliorer l’ancrage.
La géométrie de fibre d’acier la plus courante pour les chaussées est l’extrémité crochetée, où les deux extrémités sont pliées en crochets pour fournir un ancrage mécanique dans la matrice de béton. Les autres géométries comprennent les fibres ondulées (ondulées en continu sur la longueur), à extrémité plate (avec des extrémités déformées ou élargies) et droites (sans déformation d’extrémité). Les fibres à extrémités crochetées ont démontré une résistance à l’arrachement supérieure, nécessitant 2 à 4 fois plus d’énergie pour être extraites que les fibres droites de longueur et de diamètre équivalents.
Les propriétés clés des fibres d’acier comprennent : une longueur de 30–60 mm (1,2–2,4 po), un rapport d’aspect (longueur divisée par le diamètre équivalent) de 40–80, une résistance à la traction de 400–2 500 MPa (58–363 ksi), un module d’élasticité d’environ 210 kN/mm² (30 000 ksi) et une densité de 7,8 g/cm³. Le module d’élasticité élevé, identique à celui des barres d’armature en acier, garantit que les fibres d’acier s’activent immédiatement lors de la formation de la fissure, assurant un transfert de contrainte efficace à travers les fissures.
Pour les applications de chaussées, les fibres d’acier sont dosées à 20–30 kg/m³ (34–51 lb/yd³), soit 0,25–0,38 % en volume. Pour les revêtements minces, des dosages aussi bas que 14,8 kg/m³ (25 lb/yd³) peuvent fournir un contrôle adéquat de la fissuration due au retrait thermique et au retrait. Le Steel Deck Institute (SDI) spécifie des dosages minimaux de fibres d’acier pour le contrôle de la fissuration dans les applications de dalles composites. L’ACI 544 recommande un minimum de 25 kg/m³ (42 lb/yd³) pour les applications structurelles.
Fibres Macro-Synthétiques
Les fibres macro-synthétiques (également appelées fibres synthétiques structurelles) sont fabriquées à partir de polypropylène, de polyéthylène ou de mélanges de polyoléfines. Elles ont un diamètre de 0,3 mm ou plus (0,012 po minimum), ce qui les distingue des microfibres synthétiques. Les longueurs typiques sont de 38–60 mm (1,5–2,4 po). Leur résistance à la traction varie de 165–600 MPa (24–87 ksi), et leur module d’élasticité de 1–8 kN/mm² (145–1 160 ksi) est significativement inférieur à celui de l’acier, soit environ 1–4 % de la rigidité de l’acier.
Malgré le module inférieur, les fibres macro-synthétiques fournissent une résistance résiduelle équivalente aux fibres d’acier à environ 1/5 à 1/3 du dosage massique en raison de leur densité plus faible (0,90–0,91 g/cm³), ce qui donne un nombre de fibres par kilogramme beaucoup plus élevé. Pour le même dosage massique, il existe environ 8 à 9 fois plus de fibres synthétiques par mètre cube par rapport aux fibres d’acier, créant un réseau de fibres plus dense à travers les plans de fissure potentiels.
Les dosages typiques pour les chaussées varient de 4–9 kg/m³ (6,7–15,2 lb/yd³). Pour les dalles sur sol, des dosages de 3–8 kg/m³ (5–13,5 lb/yd³) fournissent une résistance résiduelle post-fissuration équivalente au treillis soudé. Pour les revêtements de chaussée, 0,32–0,48 % en volume a été confirmé efficace par des recherches menées par Roesler et ses collègues à l’Université de l’Illinois.
Les fibres macro-synthétiques offrent des avantages essentiels pour les chaussées aéroportuaires et les tabliers de ponts où la corrosion est une préoccupation. Elles ne rouillent pas, ne produisent aucune tache de surface et résistent aux attaques chimiques. Elles sont également plus légères, réduisant les coûts de transport, et sont plus sûres à manipuler pendant la construction.
Microfibres de Polypropylène
Les microfibres ont un diamètre inférieur à 0,3 mm (0,012 po) et des longueurs de 3–20 mm (0,12–0,75 po). Elles sont disponibles en configurations monofilament (fibres individuelles uniques) ou fibrillées (fibres qui se divisent en plusieurs filaments lors du malaxage). Leur fonction principale est le contrôle de la fissuration par retrait plastique pendant les premières 24 heures après la mise en place.
Aux dosages typiques de 0,6–0,9 kg/m³ (1,0–1,5 lb/yd³), les microfibres réduisent la fissuration par retrait plastique en fournissant un réseau de renforcement tridimensionnel qui répartit les contraintes de traction du retrait empêché. Elles n’offrent pas de capacité structurelle post-fissuration significative à ces dosages. Cependant, les microfibres fibrillées à des dosages minimaux de 1,5 lb/yd³ (0,9 kg/m³) selon l’ASTM D7508 peuvent être utilisées pour remplacer le treillis soudé léger (WWR) pour le contrôle de la fissuration due au retrait thermique et au retrait dans les dalles sur sol, jusqu’au calibre 10 (W1.6/W1.6).
Les microfibres offrent également des avantages pour la résistance aux chocs, la protection contre l’écaillage au feu et la résistance à l’abrasion. Elles sont couramment utilisées en conjonction avec des macrofibres dans les systèmes de fibres mélangées, où les microfibres traitent la fissuration précoce et les macrofibres fournissent une performance structurelle à long terme.
Fibres de Verre (Verre AR)
Les fibres de verre résistantes aux alcalis (AR) contiennent au moins 16 % de dioxyde de zirconium (ZrO₂) pour résister à l’environnement alcalin de l’hydratation du ciment. Elles ont une résistance à la traction d’environ 2 500 MPa (363 ksi) et un module d’élasticité de 80 kN/mm² (11 600 ksi). Les longueurs typiques sont de 6–25 mm (0,25–1,0 po). La densité est de 2,7 g/cm³.
Le béton renforcé de fibres de verre (GFRC) est utilisé principalement dans les panneaux architecturaux préfabriqués, les revêtements décoratifs et les éléments à coque mince plutôt que dans les chaussées structurelles. Les fibres de verre sont susceptibles de se fragiliser avec le temps dans les environnements alcalins et nécessitent des formulations de mélange spécialisées. Dans les applications de chaussées, les fibres de verre AR ont été utilisées expérimentalement dans les systèmes de revêtement mince.
Fibres de Carbone
Les fibres de carbone offrent la résistance à la traction la plus élevée (3 000–6 000 MPa) et le module d’élasticité le plus élevé (200–400 kN/mm²) de tous les types de fibres disponibles dans le commerce. Elles sont utilisées dans le béton à ultra-haute performance (UHPC) et les applications spécialisées où une performance extrême justifie leur coût élevé (généralement 15–50 kg/m³ pour les bétons à haute performance). Pour les applications générales de chaussées, les fibres de carbone restent d’un coût prohibitif.
Fibres Naturelles (Cellulose, Sisal, Coir, Bambou)
Les fibres naturelles sont classées selon l’ASTM D7357 (Spécification standard pour les fibres de cellulose pour le béton renforcé de fibres). Les fibres de cellulose à des dosages de 0,3–0,9 kg/m³ assurent le contrôle du retrait plastique. D’autres fibres naturelles (sisal, coir, bambou) ont été utilisées dans les logements à faible coût et les chaussées routières rurales, mais présentent des performances variables, une sensibilité à la dégradation biologique et une durabilité inférieure à celle des fibres manufacturées.
Mécanismes des Fibres dans le Béton
Pontage des Fissures
Le pontage des fissures est le mécanisme fondamental par lequel les fibres améliorent la performance du béton. Lorsqu’une fissure de traction s’initie dans la matrice de béton, les fibres qui traversent le plan de fissure continuent de transmettre la contrainte à travers l’ouverture. Les fibres développent des contraintes d’adhérence sur leur longueur enrobée des deux côtés de la fissure. La liaison est une combinaison de :
- L’adhésion, liaison chimique entre la surface de la fibre et les produits d’hydratation
- Le frottement, résistance mécanique lorsque la fibre commence à glisser dans la matrice
- L’ancrage mécanique, verrouillage physique fourni par les extrémités crochetées, les ondulations, le gaufrage ou d’autres déformations
L’efficacité du pontage des fissures dépend du rapport d’aspect de la fibre (longueur/diamètre), de la résistance à la traction de la fibre, de la géométrie d’ancrage, de la résistance à la compression du béton et de l’orientation des fibres par rapport au plan de fissure. Des rapports d’aspect plus élevés augmentent la surface disponible pour le développement de l’adhérence. Les fibres bien ancrées (extrémités crochetées, ondulées) peuvent développer 2 à 3 fois la résistance à l’arrachement des fibres droites de géométrie équivalente.
Ténacité et Ductilité Post-Fissuration
Contrairement au béton ordinaire, qui présente une rupture fragile avec une perte brutale de capacité de charge à la première fissure, le BRF démontre un comportement ductile post-fissuration. Après la fissuration de la matrice, les fibres continuent de porter la charge à travers la fissure, empêchant une ouverture incontrôlée de la fissure. Le béton ne se sépare pas en morceaux distincts mais reste intégral, maintenu ensemble par le réseau de fibres.
La ténacité est la capacité d’absorption d’énergie du BRF, mesurée comme l’aire sous la courbe charge-flèche issue de l’essai de flexion (ASTM C1609). Elle représente le travail total nécessaire pour fléchir une poutre renforcée de fibres jusqu’à une flèche spécifiée. Les valeurs de ténacité sont rapportées en Joules pour les essais sur panneaux ronds (ASTM C1550) ou sous forme de rapports de résistance en flexion équivalents pour les essais sur poutres.
La réponse charge-flèche du BRF montre typiquement : (1) une région élastique linéaire initiale où le béton et les fibres partagent la charge, (2) un pic de première fissure au module de rupture (MOR), (3) une chute de charge post-fissuration, et (4) un plateau ou une queue décroissante progressivement où les fibres contrôlent l’ouverture de la fissure en s’arrachant progressivement. La forme de cette queue, qu’elle soit plate (adoucissement à la flèche) ou ascendante (durcissement à la flèche), dépend du type de fibre, du dosage et des propriétés du béton. Les fibres d’acier produisent généralement un plateau post-fissuration plus élevé que les fibres synthétiques à des fractions volumiques équivalentes.
Contrôle de la Fissuration par Retrait
Le BRF contrôle la fissuration par retrait par la limitation de la largeur de fissure plutôt que par la réduction du retrait. Les fibres ne réduisent pas significativement l’ampleur du retrait de séchage, elles contrôlent la façon dont les contraintes induites par le retrait sont réparties. En pontant les microfissures au fur et à mesure qu’elles se forment pendant les premières 24 heures (retrait plastique) et pendant le séchage (retrait à long terme), les fibres empêchent les fissures individuelles de s’élargir et de se propager.
La théorie de l’espacement des fibres (Romualdi et Batson, 1963) stipule que l’efficacité des fibres à contrôler les fissures est inversement proportionnelle à l’espacement entre les fibres. Lorsque les fibres sont étroitement espacées, elles interceptent les microfissures avant qu’elles ne coalescent en macrofissures visibles. L’espacement critique des fibres pour un contrôle efficace de la fissuration est généralement inférieur à 10–15 mm, ce qui nécessite des comptages de fibres de 5 000–15 000 fibres par kilogramme pour les fibres synthétiques ou de 500–2 000 fibres par kilogramme pour les fibres d’acier.
Dosage des Fibres et Malaxage
Détermination du Dosage
Le dosage des fibres est déterminé en fonction des exigences de performance plutôt que d’une quantité fixe. L’approche standard de l’industrie spécifie une valeur de résistance résiduelle cible, typiquement f₁₅₀ ≥ 1,4 MPa (200 psi) à la flèche L/150 selon l’ASTM C1609, et le fournisseur de fibres démontre que sa fibre à un dosage donné atteint ou dépasse cette valeur. Cette approche de spécification basée sur la performance est recommandée par rapport aux spécifications de dosage prescriptives car différentes géométries de fibres, matériaux et systèmes d’ancrage atteignent des performances équivalentes à des dosages différents.
| Application | Dosage des Fibres d’Acier | Dosage des Fibres Macro-Synthétiques |
|---|---|---|
| Dalles sur sol / Chaussées | 20–30 kg/m³ (34–51 lb/yd³) | 4–9 kg/m³ (7–15 lb/yd³) |
| Revêtements minces (75–150 mm) | 15–25 kg/m³ (25–42 lb/yd³) | 3–6 kg/m³ (5–10 lb/yd³) |
| Sols industriels (lourdes charges) | 25–35 kg/m³ (42–59 lb/yd³) | 5–8 kg/m³ (8–14 lb/yd³) |
| Béton projeté / Revêtements de tunnels | 25–40 kg/m³ (42–67 lb/yd³) | 5–10 kg/m³ (8–17 lb/yd³) |
| Contrôle du retrait plastique uniquement | Non applicable | 0,6–0,9 kg/m³ (1,0–1,5 lb/yd³) |
Procédures de Malaxage
Les fibres sont ajoutées pendant le processus de malaxage, de préférence au béton humide après que tous les autres ingrédients (ciment, granulats, eau, adjuvants) ont été combinés. L’ajout de fibres aux granulats secs risque la ségrégation des fibres. La séquence de malaxage doit être :
- Charger les granulats grossiers et fins
- Ajouter les matériaux cimentaires (ciment, cendres volantes, laitier)
- Ajouter 80–90 % de l’eau de malaxage
- Malaxer pendant 30 secondes pour obtenir un mélange initial
- Ajouter les fibres progressivement sur 30–60 secondes (pas toutes en même temps)
- Ajouter l’eau restante et les adjuvants
- Malaxer pendant 4–5 minutes (30–60 secondes de plus que pour le béton standard) pour assurer une distribution uniforme des fibres
- Vérifier la dispersion des fibres par inspection visuelle de plusieurs échantillons prélevés
Les fibres collées (collées ensemble en clips ou en faisceaux) sont conçues pour se disperser efficacement pendant le malaxage. La colle se dissout dans l’environnement alcalin du béton, libérant les fibres individuelles. Cela évite le besoin d’un malaxage prolongé et réduit le risque de formation de boules de fibres.
Formation de Boules de Fibres, Causes et Prévention
La formation de boules de fibres se produit lorsque les fibres s’agglomèrent en masses sphériques denses plutôt que de se disperser uniformément. Elle est plus probable lorsque :
- Le rapport d’aspect dépasse 80–100, les fibres longues et fines s’emmêlent plus facilement
- Le dosage dépasse 2 % en volume, pour les fibres d’acier, cela équivaut à environ 156 kg/m³
- L’ajout rapide des fibres, déverser toutes les fibres en un seul point du malaxeur
- Les formulations de mélange maigres, pâte insuffisante pour enrober et séparer les fibres
- Le béton trop sec, affaissement inférieur à 50 mm (2 po)
- Un temps ou une énergie de malaxage inadéquats
Les mesures de prévention comprennent : la vérification que le rapport d’aspect de la fibre est adapté à l’équipement de malaxage, le maintien d’un affaissement minimum de 75–125 mm (3–5 po), l’utilisation de réducteurs d’eau à haute portée (HRWR) plutôt que l’augmentation de la teneur en eau, l’ajout progressif des fibres sur 30 secondes, l’extension du temps de malaxage et la réalisation de tests de distribution visuelle des fibres sur le béton frais.
Propriétés de Performance du BRF
Ténacité en Flexion (ASTM C1609/C1609M)
L’ASTM C1609 est la norme principale pour évaluer la performance en flexion du BRF. Elle utilise un chargement aux tiers points sur une éprouvette de poutre (100×100×350 mm pour la poutre standard 4×4×14 po, ou 150×150×500 mm pour la poutre 6×6×20 po) dans un essai servo-commandé en boucle fermée. L’essai mesure la charge en fonction de la flèche à mi-portée en continu de zéro jusqu’à une flèche nette de L/150 (portée/150).
Les paramètres clés dérivés de l’ASTM C1609 comprennent :
- f₁ (résistance au premier pic), le premier pic majeur dans la courbe charge-flèche, approximant le module de rupture
- P₁₅₀ et f₁₅₀ (charge et résistance résiduelles à L/150), la charge et la contrainte de flexion portées par les fibres à une flèche nette de portée/150
- P₆₀₀ et f₆₀₀ (charge et résistance résiduelles à L/600), la charge et la contrainte de flexion à une flèche nette de portée/600
- Rapport de résistance en flexion équivalente (Rₑ,₃ ou Re₃), le rapport de la résistance en flexion équivalente (aire sous la courbe jusqu’à L/150) à la résistance au premier pic, exprimé en pourcentage
La valeur f₁₅₀ est le paramètre de résistance résiduelle le plus couramment spécifié pour la conception de chaussées. Un f₁₅₀ minimum de 1,4 MPa (200 psi) est largement accepté pour le renforcement structurel par fibres dans les dalles sur sol. La valeur Re₃ fournit une mesure de la ténacité conservée après fissuration, des valeurs supérieures à 30–50 % sont typiques pour les mélanges de BRF performants.
Résistance Résiduelle Moyenne (ASTM C1399/C1399M)
L’ASTM C1399 mesure la résistance résiduelle moyenne (ARS) du BRF en utilisant une poutre avec une plaque d’acier insérée sous l’éprouvette pendant le chargement initial pour contrôler la libération d’énergie à la première fissure. Après fissuration, la plaque est retirée et la poutre fissurée est rechargée. L’ARS est la contrainte de flexion moyenne à quatre flèches spécifiées (0,5, 0,75, 1,0 et 1,25 mm pour la poutre standard).
L’ASTM C1399 est moins exigeante en termes d’équipement (ne nécessite pas de contrôle en boucle fermée) mais introduit une plus grande variabilité en raison de l’insertion et du retrait manuels de la plaque. Elle a été développée à l’origine pour les microfibres et est moins adaptée aux fibres de plus de 38 mm (1,5 po) de longueur. Les valeurs d’ARS sont rapportées en MPa ou psi et peuvent être spécifiées comme exigences du projet.
Ténacité en Flexion par Panneau Rond (ASTM C1550/C1550M)
L’ASTM C1550 teste la ténacité du BRF en utilisant un panneau rond (diamètre 800 mm, épaisseur 75 mm) supporté sur trois points d’appui et chargé centralement. Cet essai a été conçu pour reproduire les conditions de chargement typiques du béton projeté et est l’essai standard pour les applications de béton projeté dans les tunnels et les mines. Les résultats sont rapportés en Joules d’énergie absorbée à des flèches spécifiques (généralement 5, 10, 20 et 40 mm).
Pour les applications de chaussées, l’ASTM C1550 est moins courante mais est parfois utilisée pour le contrôle qualité du béton projeté renforcé de fibres dans les applications de stabilisation de pentes et de revêtement de canaux.
Résistance aux Chocs et à la Fatigue
Le BRF présente une résistance aux chocs significativement plus élevée que le béton ordinaire. Sous un chargement par chocs répétés (essais de chute de poids selon l’ACI 544), le BRF peut absorber 5 à 20 fois plus d’énergie que le béton ordinaire avant la rupture. La résistance à la fatigue est également améliorée, les chaussées en BRF peuvent supporter plus de répétitions de charge à un niveau de contrainte donné par rapport au béton non armé, ce qui est essentiel pour les chaussées aéroportuaires soumises à des millions de passages d’aéronefs sur leur durée de vie de conception.
BRF pour les Chaussées
Espacement des Joints
L’avantage le plus significatif du BRF pour les chaussées est la capacité à étendre l’espacement des joints par rapport au béton ordinaire jointé. Dans les chaussées en béton ordinaire, l’espacement des joints est limité à 4,5–6 m (15–20 pi) pour contrôler la fissuration naturelle. Avec le BRF, les fibres pontant le béton non coupé restreignent la formation de fissures et limitent la largeur des fissures si elles se forment.
Pour les chaussées en béton renforcé de fibres d’acier (SFRC) , l’espacement des joints peut être étendu à 6–15 m (20–50 pi) selon le dosage des fibres, l’épaisseur de la dalle, les conditions de la fondation et la charge attendue. Les recherches documentées dans les rapports techniques du Corps des Ingénieurs de l’Armée Américaine démontrent que les chaussées en SFRC avec des fractions volumiques de fibres de 0,5–1,0 % peuvent fonctionner sans joints jusqu’à 15 m.
Pour les chaussées renforcées de fibres macro-synthétiques, un espacement des joints de 4,5–9 m (15–30 pi) a été démontré. Les recherches du Concrete Pavement Technology Center (CPTC) et de l’Université d’État de l’Iowa indiquent que les macrofibres peuvent réduire la fréquence des joints de 30 à 50 % par rapport au béton ordinaire.
Cependant, les guides de conception (FHWA HIF-17-012) soulignent que l’espacement des joints dans les chaussées en BRF doit être vérifié par une analyse spécifique au projet et confirmé par des sections d’essai. L’extension excessive des joints sans dosage de fibres adéquat peut entraîner une fissuration incontrôlée.
Réduction d’Épaisseur
Le BRF permet des réductions modestes de l’épaisseur des dalles dans les chaussées, typiquement de 10 à 20 % par rapport au béton ordinaire, en raison d’une résistance à la flexion plus élevée et d’une capacité résiduelle post-fissuration. Pour les sols industriels soumis à de lourdes charges, cette réduction est étayée par le chapitre 11 de l’ACI 360 (Conception des dalles sur sol), qui intègre la résistance résiduelle dans les calculs structurels.
Pour les chaussées aéroportuaires, la FAA ne fournit actuellement pas de crédit de réduction d’épaisseur pour le BRF dans l’AC 150/5320-6G. Les fibres sont autorisées comme additif mais ne sont pas reconnues pour la réduction structurelle de l’épaisseur. Les concepteurs doivent utiliser des méthodes alternatives (analyse par éléments finis, directives de l’ACI) avec l’approbation de la FAA pour tout ajustement d’épaisseur.
Comparaison avec le Renforcement Conventionnel
Le BRF présente plusieurs avantages et limitations par rapport au renforcement traditionnel :
| Propriété | BRF | Treillis Soudé (WWF) | Armature (Rebar) |
|---|---|---|---|
| Main-d’œuvre de pose | Aucune (ajouté lors du malaxage) | Modérée | Élevée |
| Temps de construction | Plus rapide (aucun ligaturage requis) | Modéré | Lent |
| Risque de corrosion | Fibres d’acier : faible (petit diamètre, discontinu) | Modéré | Élevé |
| Distribution des fissures | Multiples microfissures serrées | Moins de fissures plus larges | Peu de fissures largement espacées |
| Résistance à la flexion de pointe | Identique au béton ordinaire (les fibres s’activent après fissuration) | Plus élevée (renforcement continu) | La plus élevée |
| Résistance résiduelle post-fissuration | Modérée à élevée (dépend du dosage des fibres) | Élevée | Très élevée |
| Résistance à la fatigue | Améliorée | Bonne | Bonne |
| Exigences d’enrobage | Non applicable (fibres internes) | 50–75 mm requis | 50–100 mm requis |
| Réduction d’épaisseur | 10–20 % (selon l’ACI 360) | Minime | Jusqu’à 40 % (conception structurelle) |
Le BRF ne peut pas remplacer le renforcement structurel primaire dans les dalles suspendues, les éléments en porte-à-faux ou les cadres structurels. Il excelle en tant que remplacement du renforcement de retrait thermique et de retrait (renforcement secondaire) et est plus efficace lorsqu’il est combiné avec une conception de joints appropriée, une préparation de la fondation et des systèmes de transfert de charge.
BRF pour les Revêtements en Béton
Le BRF est largement utilisé dans les revêtements en béton, des dalles minces de béton placées sur une chaussée existante pour restaurer la capacité structurelle et la qualité de roulement. Les revêtements en BRF sont classés comme collés (directement adhérés à la surface existante après fraisage/texturation) ou non collés (séparés par une couche intermédiaire anti-adhérence).
Revêtements en BRF Collés (Mini-Whitetopping)
Les revêtements en BRF collés ont une épaisseur de 75–150 mm (3–6 po) . Le revêtement est collé à la chaussée existante par verrouillage mécanique après fraisage et nettoyage. Les fibres (acier ou macro-synthétiques) fournissent :
- Un espacement réduit des joints, les joints peuvent être espacés de 0,6–1,8 m (2–6 pi) contre 1,8–3,7 m (6–12 pi) pour les revêtements sans fibres
- Une réduction d’épaisseur, 15–30 % de réduction par rapport aux revêtements en béton ordinaire à performance équivalente
- Un contrôle amélioré de la fissuration réfléchie, les fibres pontent les fissures se réfléchissant depuis la chaussée sous-jacente
- Une durabilité améliorée de la liaison, réduction du décollement aux interfaces du revêtement
Les recherches du CPTC et de l’Université de l’Illinois (Roesler et al.) ont démontré que les fibres macro-synthétiques à haute performance (mélanges PP et PE) à des fractions volumiques de 0,32–0,48 % permettent un espacement des joints jusqu’à 1,8 m × 1,8 m dans les revêtements collés de 100–150 mm.
Revêtements en BRF Non Collés
Les revêtements non collés sont séparés de la chaussée existante par une couche intermédiaire anti-adhérence (généralement 25–50 mm d’asphalte ou de géotextile). Ces revêtements sont plus épais que les revêtements collés, typiquement 150–250 mm (6–10 po). Le BRF dans les revêtements non collés :
- Fournit un transfert de charge à travers les joints sans nécessité de goujons (dans certaines configurations)
- Réduit les exigences de largeur des joints
- Améliore la continuité structurelle sous un trafic lourd
Le MAPbrief du CPTC (mars 2019) note que les macrofibres dans les revêtements non collés peuvent nécessiter un espacement réduit des joints par rapport aux équivalents en béton ordinaire, avec un espacement typique allant de 3 à 6 m (10 à 20 pi) selon l’épaisseur du revêtement et le dosage des fibres.
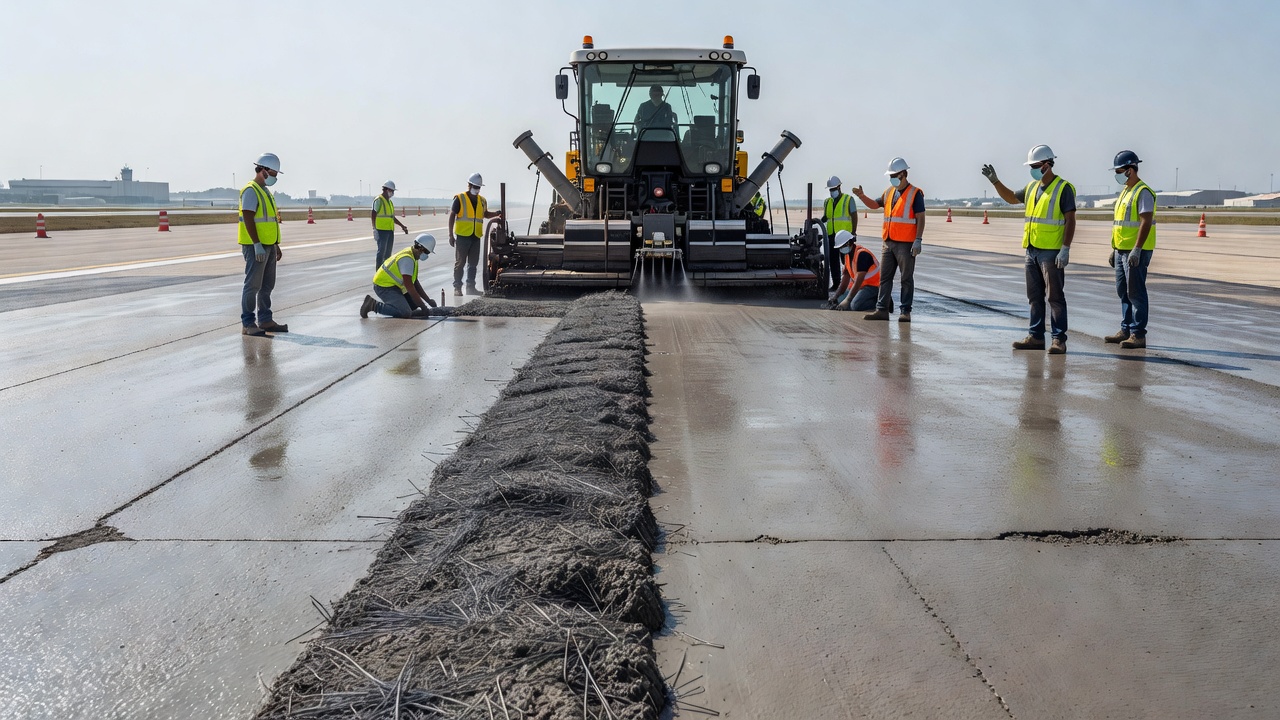
BRF pour les Chaussées Aéroportuaires
Les chaussées aéroportuaires présentent des exigences uniques : charges concentrées de haute intensité (trains d’atterrissage des aéronefs), larges spectres de charge (de la petite aviation générale aux gros-porteurs), charges dynamiques et d’impact lors de l’atterrissage, et exposition au souffle des réacteurs et aux déversements de carburant. Le BRF offre des avantages spécifiques pour ces conditions.
Position de la FAA sur le BRF
Les AC 150/5320-6G (Conception et évaluation des chaussées aéroportuaires, juin 2021) et AC 150/5370-10H (Spécifications standard pour la construction des aéroports) de la FAA sont les principaux documents directeurs pour la conception des chaussées aéroportuaires aux États-Unis. Ces circulaires ne fournissent pas de procédure de conception dédiée au BRF. Les fibres sont autorisées comme additif au béton mais ne reçoivent actuellement aucun crédit structurel dans la conception d’épaisseur selon les procédures de la FAA.
Historiquement, la FAA a recherché le béton de fibres d’acier pour les chaussées aéronautiques, avec des rapports documentés dans le TRB Special Report 175 sur la conception des chaussées aéroportuaires. Le Corps des Ingénieurs de l’Armée Américaine a mené des évaluations de performance sur le terrain de chaussées aéronautiques en SFRC (publiées sous le numéro ADA172888), démontrant que les fibres d’acier à des fractions volumiques de 0,5–1,0 % peuvent maintenir l’intégrité structurelle sous le chargement des aéronefs militaires avec un espacement de joints étendu.
Considérations de Conception pour les Aéroports
Pour les chaussées aéroportuaires en BRF, les concepteurs doivent :
- Utiliser l’ACI 360 et les méthodes empirico-mécaniques comme base de conception structurelle
- Confirmer le type et le dosage des fibres par des gâchées d’essai et une vérification selon l’ASTM C1609
- Fournir des goujons aux joints de retrait pour les chaussées de piste principales (les fibres seules peuvent ne pas fournir un transfert de charge suffisant sous les charges des aéronefs)
- Inclure une évaluation des corps étrangers (FOD) , les fibres exposées à la surface doivent être contrôlées par une finition appropriée
- Vérifier la résistance au gel-dégel (les exigences d’entraînement d’air s’appliquent au BRF comme au béton ordinaire)
- Considérer l’avantage anti-corrosion des fibres macro-synthétiques pour les chaussées aéroportuaires dans les environnements marins ou de produits chimiques de dégivrage
Référence OACI
L’Annexe 14 de l’OACI, Volume I (Aérodromes) et le Doc 9137 (Manuel des services d’aéroport) ne fournissent pas de dispositions spécifiques au BRF. L’OACI fait référence aux concepts standard de chaussées rigides. Le Manuel de conception d’aérodromes (Doc 9157) traite de la conception d’épaisseur des chaussées en béton en utilisant des méthodes conventionnelles (PCA, FAARFIELD) sans directives spécifiques au BRF. Cela signifie que la conception des chaussées aéroportuaires en BRF reste sous la responsabilité des autorités nationales de l’aviation utilisant les normes de conception locales.
Inspection des Chaussées en BRF
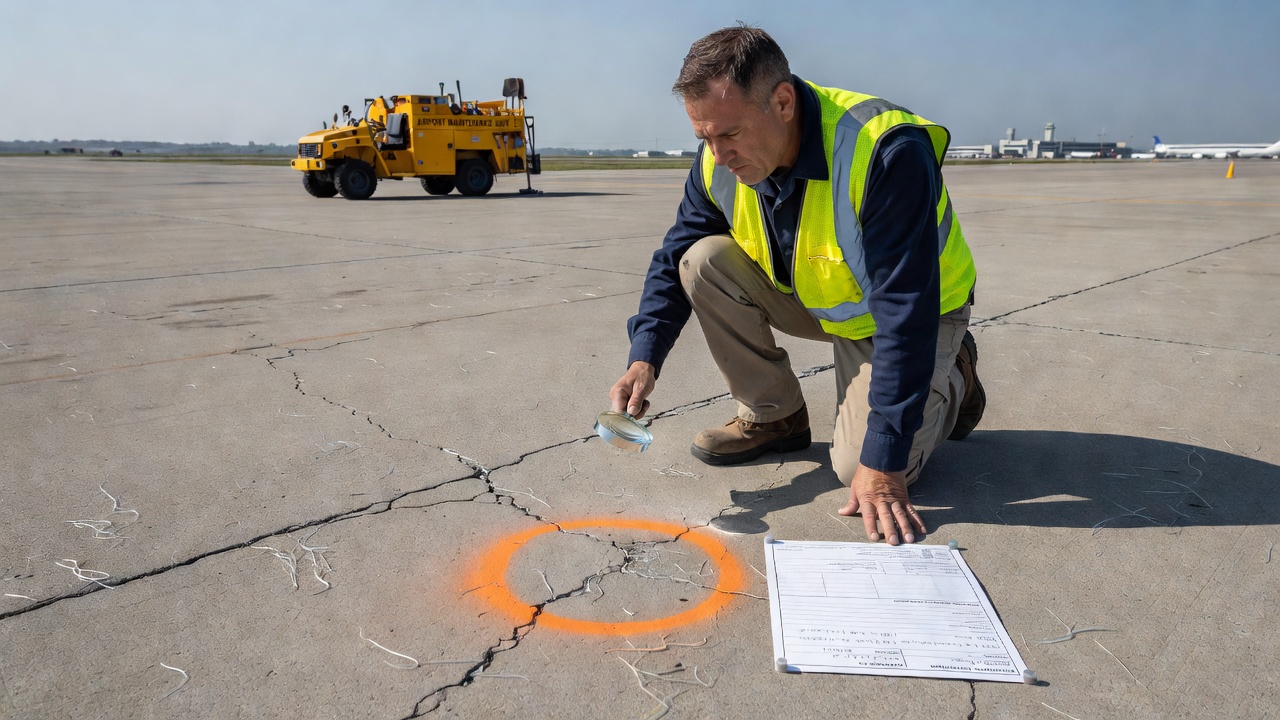
L’inspection des chaussées en béton renforcé de fibres nécessite une prise de conscience des différences par rapport au béton ordinaire. Les fibres discrètes visibles dans les fissures et aux surfaces exposées sont normales et attendues, elles ne sont pas des défauts, sauf si elles créent des risques de FOD ou indiquent une mauvaise compaction.
Visibilité des Fibres en Surface
Après la finition et la cure, les fibres près de la surface deviennent visibles. La surface du béton peut présenter un aspect légèrement texturé ou “poilu” dû aux extrémités de fibres exposées. C’est inhérent au BRF. Les facteurs affectant la visibilité des fibres en surface comprennent :
- Le type de fibre, les fibres macro-synthétiques sont plus visibles que les fibres d’acier de dimensions équivalentes en raison de leur couleur plus claire
- Le dosage des fibres, des dosages plus élevés produisent plus de fibres en surface
- La technique de finition, une vibration et un rainurage adéquats enfoncent les fibres de surface plus profondément, une finition insuffisante laisse les fibres bien en évidence
- La méthode de cure, les produits de cure peuvent réduire la proéminence des fibres
Lors de l’inspection, les fibres de surface doivent être documentées mais ne doivent pas automatiquement être classées comme un défaut de la chaussée. Le seuil d’inquiétude est lorsque les fibres dépassent de plus de 2–3 mm de la surface ou sont facilement délogées, créant un risque de FOD. L’ASTM D5340 (Méthode d’essai standard pour les relevés d’indice de condition des chaussées aéroportuaires) ne classe pas spécifiquement l’exposition des fibres en surface comme une détresse, l’accent est mis sur la fissuration, l’écaillage et les défauts structurels.
Interprétation du Schéma de Fissuration
La fissuration dans les chaussées en BRF diffère du béton ordinaire. Les fissures capillaires serrées (moins de 0,5 mm de large) maintenues ensemble par les fibres sont typiques et contrôlées, elles représentent le comportement ductile post-fissuration que le BRF est conçu pour fournir. Les fibres pontent ces fissures, maintenant le transfert de charge et empêchant l’infiltration d’eau.
La distinction entre une fissuration acceptable contrôlée par les fibres et une détresse structurelle nécessite l’évaluation de :
- La largeur de la fissure, les fissures pontées par les fibres mesurent généralement < 0,5 mm, des fissures plus larges (> 1,0 mm) indiquent que l’arrachement des fibres a dépassé la capacité effective
- Le schéma de fissuration, une fine fissuration aléatoire en carte ou des fissures capillaires isolées sont typiques, de grandes fissures continues à travers plusieurs dalles indiquent des problèmes structurels
- Le faïençage de la fissure, un déplacement vertical aux fissures indique une perte de transfert de charge
- L’état des fibres à la fissure, les fibres doivent être intactes et engagées, les extrémités de fibres cassées indiquent une rupture fragile plutôt qu’un arrachement ductile
- L’écaillage le long des fissures, l’écaillage indique un arrachement des fibres et une perte d’intégrité de la matrice
Essais de Contrôle Qualité Pendant la Construction
Le contrôle qualité (CQ) pour la construction de chaussées en BRF comprend :
| Essai | Fréquence | Critères d’Acceptation |
|---|---|---|
| Essai sur poutre ASTM C1609 | 1 jeu de 3 poutres par 50 m³ de béton | f₁₅₀ ≥ valeur spécifiée (généralement ≥ 1,4 MPa) |
| Vérification du dosage des fibres (essai de lavage) | 1 par 15 m³ ou par camion pour vérification de lot | ±5 % du dosage cible |
| Distribution visuelle des fibres | 1 par 25 m³ (échantillons prélevés multiples) | Dispersion uniforme, pas de boules |
| Affaissement (ASTM C143) | 1 par 15 m³ | 75–125 mm (typique) |
| Teneur en air (ASTM C231) | 1 par 30 m³ | Selon spécification (généralement 4–8 %) |
| Résistance à la flexion (ASTM C78) | 1 jeu par 50 m³ | MOR ≥ valeur de conception |
Liste de Contrôle pour l’Inspection sur le Terrain
Pour les inspecteurs évaluant les chaussées en BRF existantes :
- Examiner la surface pour les amas de boules de fibres, ceux-ci indiquent un mauvais malaxage et créent des zones faibles localisées
- Documenter la densité et les largeurs des fissures, la microfissuration pontée par les fibres (0,1–0,5 mm) est acceptable, une fissuration plus large suggère un sous-dimensionnement des fibres
- Évaluer l’état des fibres aux fissures, les fibres cassées net indiquent une surcharge fragile, les fibres arrachées indiquent un décollement
- Vérifier l’état des joints, l’écaillage des joints peut être plus fréquent dans le BRF si l’espacement des joints est trop grand
- Évaluer le potentiel de FOD, les fibres dépassant près des joints et des fissures
- Effectuer des carottages pour la vérification de l’épaisseur, pratique standard comme pour le béton ordinaire
- Tester la résistance résiduelle, les poutres carottées peuvent être testées selon l’ASTM C1609 pour une évaluation forensique
Spécifications du BRF
Normes ASTM
Les principales normes ASTM régissant le BRF pour les chaussées sont :
| Norme | Titre | Objectif |
|---|---|---|
| ASTM C1116/C1116M | Spécification standard pour le béton renforcé de fibres et le béton projeté | Classification maîtresse des types de BRF |
| ASTM A820/A820M | Spécification standard pour les fibres d’acier pour le béton renforcé de fibres | Exigences pour la géométrie et la résistance à la traction des fibres d’acier |
| ASTM D7508/D7508M | Spécification standard pour les brins coupés de polyoléfine pour utilisation dans le béton | Exigences pour les macrofibres et microfibres synthétiques |
| ASTM C1609/C1609M | Méthode d’essai standard pour la performance en flexion du béton renforcé de fibres (Utilisation d’une poutre avec charge aux tiers points) | Essai de performance principal pour le BRF de chaussée |
| ASTM C1399/C1399M | Méthode d’essai standard pour l’obtention de la résistance résiduelle moyenne du béton renforcé de fibres | Essai de résistance résiduelle alternatif |
| ASTM C1550/C1550M | Méthode d’essai standard pour la ténacité en flexion du béton renforcé de fibres (Utilisation d’un panneau rond chargé centralement) | Essai de ténacité pour le BRF projeté |
| ASTM C78/C78M | Méthode d’essai standard pour la résistance à la flexion du béton (Utilisation d’une poutre simple avec charge aux tiers points) | Essai de résistance à la flexion de base (utilisé comme précurseur pour C1399) |
| ASTM D7357 | Spécifications standard pour les fibres de cellulose pour le béton renforcé de fibres | Exigences pour les fibres naturelles |
| ASTM C1666/C1666M | Spécification standard pour les fibres de verre résistantes aux alcalis (AR) pour le GFRC | Exigences pour les fibres de verre |
Exemple de Spécification Basée sur la Performance
Une spécification de performance typique pour le BRF dans les applications de chaussées se lit comme suit :
Le béton renforcé de fibres doit atteindre une résistance résiduelle minimale f₁₅₀ de 1,4 MPa (200 psi) à une flèche nette de L/150 déterminée selon l’ASTM C1609/C1609M sur des poutres standard de 100×100×350 mm à 28 jours. Le type et le dosage des fibres doivent être sélectionnés par l’entrepreneur et approuvés par l’ingénieur sur la base de résultats d’essais sur poutres certifiés par un tiers. Le béton sans fibres atteignant la résistance résiduelle spécifiée ne doit pas être considéré comme du BRF.
Références ACI 544 et ACI 360
L’ACI 544 (Béton renforcé de fibres) fournit des rapports sur l’état de l’art concernant la conception du BRF, notamment : ACI 544.1R (Rapport sur le béton renforcé de fibres), ACI 544.2R (Mesure des propriétés) et ACI 544.3R (Guide pour la spécification, le dosage, le malaxage, la mise en place et la finition). L’ACI 360 (Conception des dalles sur sol) chapitre 11 traite spécifiquement de la conception des dalles en BRF, fournissant des procédures de conception d’épaisseur qui intègrent la résistance résiduelle de l’ASTM C1609.
Comparaison avec le Renforcement Conventionnel
Le choix entre le BRF et le renforcement conventionnel dépend de facteurs spécifiques au projet. Le tableau ci-dessous résume quand chaque système est préféré :
| Condition | BRF Préféré | Renforcement Conventionnel Préféré |
|---|---|---|
| Environnement corrosif | ✓ (macrosynthétique ou fibres d’acier résistantes à la corrosion) | – |
| Calendrier de construction rapide | ✓ (pas de ligaturage, pas de supports de chaises, sciage de joints réduit) | – |
| Revêtements minces (< 150 mm) | ✓ (pas de problèmes d’enrobage) | , (exigences d’enrobage problématiques) |
| Géométrie de dalle complexe / nombreuses pénétrations | ✓ (distribution 3D uniforme) | , (long à détailler) |
| Charges structurelles lourdes / bords en porte-à-faux | , (fibres seules insuffisantes) | ✓ (armature fournit une capacité de moment) |
| Conception par code établi | , (codes de conception formels limités) | ✓ (ACI 318, AASHTO, méthodes FAA) |
| Espacement de joints large requis | ✓ | , (joints requis pour le CRCP) |
| Optimisation du budget / coût initial | , (surcoût des fibres par rapport au WWF) | ✓ (coût du matériau inférieur pour un renforcement léger) |
| Environnements sensibles aux FOD (aéroports) | , (gestion des fibres de surface requise) | ✓ (pas d’exposition des fibres) |
| Résistance aux charges d’impact / dynamiques | ✓ (ténacité supérieure) | , (réponse plus fragile) |
Pour les applications de chaussées aéroportuaires spécifiquement, une approche hybride est courante : des goujons conventionnels aux joints de retrait pour le transfert de charge, avec des fibres dans toute la dalle pour le contrôle de la fissuration et la ténacité. Cela combine la fiabilité structurelle du transfert de charge par goujons avec le contrôle réparti de la fissuration du BRF.
Résumé
Le Béton Renforcé de Fibres (BRF) est un matériau composite mature qui offre des avantages significatifs pour les chaussées en béton : fissuration contrôlée par le pontage des fibres, ténacité et ductilité post-fissuration améliorées, espacement des joints étendu, épaisseur de revêtement réduite, résistance aux chocs et à la fatigue améliorée, et élimination du renforcement conventionnel de retrait thermique et de retrait. Le choix du type de fibre (acier, macro-synthétique, verre, carbone ou naturelle) et du dosage doit être basé sur les exigences de performance vérifiées par des essais de résistance résiduelle selon l’ASTM C1609.
Pour les chaussées aéroportuaires, l’adoption du BRF est limitée par l’absence de procédures de conception dédiées de la FAA. Les fibres sont autorisées comme additif mais ne reçoivent actuellement aucun crédit de réduction structurelle d’épaisseur selon les directives de la FAA. Le BRF est plus efficacement utilisé dans les revêtements en béton aéroportuaires et les chaussées d’aires de trafic industrielles où la ténacité, le contrôle de la fissuration et la performance en section mince sont essentiels.
L’inspection des chaussées en BRF nécessite de comprendre que les fibres visibles à la surface et aux emplacements des fissures sont normales, elles indiquent le mécanisme qui confère au BRF sa capacité post-fissuration. La distinction entre une fissuration contrôlée pontée par les fibres et une détresse structurelle nécessite l’évaluation de la largeur de la fissure, du schéma, du faïençage et de l’état des fibres. Une spécification appropriée, des essais de CQ et une inspection sont essentiels pour une performance réussie de la chaussée en BRF.
Foire aux questions
- Quelle est la différence entre les microfibres et les macrofibres dans le BRF ?
- Les microfibres ont un diamètre inférieur à 0,3 mm (0,012 po) et sont utilisées pour le contrôle du retrait plastique pendant les premières 24 heures de cure du béton. Elles n'offrent aucune capacité structurelle post-fissuration aux dosages typiques (0,6–0,9 kg/m³). Les macrofibres ont un diamètre de 0,3 mm ou plus et fournissent une résistance résiduelle post-fissuration, une ténacité structurelle et un transfert de charge à travers les fissures. Les macrofibres peuvent remplacer le renforcement de retrait thermique et de retrait (treillis soudé) et, à des dosages suffisants, peuvent servir de renforcement structurel dans les dalles sur sol.
- Le BRF peut-il remplacer le ferraillage traditionnel en acier dans les chaussées ?
- Le BRF peut remplacer le renforcement secondaire ou de retrait thermique/de retrait (généralement le treillis soudé) dans les dalles sur sol et les chaussées, mais il ne peut pas remplacer le renforcement structurel primaire là où des largeurs de fissure contrôlées et des capacités de moment spécifiques sont requises, comme dans les dalles suspendues, les bords en porte-à-faux ou les zones soumises à des charges concentrées. Les concepteurs doivent vérifier que le type de fibre et le dosage sélectionnés répondent aux exigences de résistance résiduelle spécifiques au projet (généralement f₁₅₀ ≥ 1,4 MPa selon l'ASTM C1609) avant d'éliminer le renforcement conventionnel.
- Comment le BRF affecte-t-il l'espacement des joints dans les chaussées en béton ?
- Le BRF permet un espacement des joints plus grand par rapport aux chaussées en béton ordinaire. Pour le béton renforcé de fibres d'acier, l'espacement des joints peut être augmenté à 6–15 m (20–50 pi) selon le dosage des fibres, l'épaisseur de la dalle et les conditions de sol, contre 4,5–6 m (15–20 pi) pour le béton ordinaire jointé. Les fibres macro-synthétiques permettent des augmentations modérées de l'espacement des joints à 4,5–9 m (15–30 pi). L'espacement exact doit être déterminé par une analyse structurelle tenant compte du type de fibre, du dosage et de la résistance résiduelle requise.
- Quel est le dosage typique des fibres d'acier pour les chaussées en béton ?
- Pour les chaussées en béton et les sols industriels, les fibres d'acier sont généralement dosées à 20–30 kg/m³ (34–51 lb/yd³), soit environ 0,25–0,38 % en volume. Pour les revêtements minces, des dosages aussi bas que 14,8 kg/m³ (25 lb/yd³) peuvent être suffisants lorsque l'exigence principale est le contrôle de la fissuration due au retrait thermique/de retrait. Le minimum recommandé pour la performance structurelle post-fissuration est un dosage qui atteint f₁₅₀ ≥ 1,4 MPa (200 psi) mesuré selon l'ASTM C1609.
- Comment le béton renforcé de fibres est-il testé pour le contrôle qualité ?
- Les principales méthodes d'essai sont l'ASTM C1609 (performance en flexion utilisant une charge aux tiers points sur poutres), l'ASTM C1399 (résistance résiduelle moyenne) et l'ASTM C1550 (ténacité en flexion utilisant des panneaux ronds pour le béton projeté). L'ASTM C1609 est la plus largement utilisée pour les applications de chaussées et fournit les valeurs de résistance résiduelle f₁₅₀ (à la flèche L/150) et f₆₀₀ (à la flèche L/600). Les essais nécessitent un équipement servo-commandé en boucle fermée et doivent être effectués par des laboratoires tiers accrédités.
- Les fibres peuvent-elles être vues à la surface d'une chaussée en BRF finie ?
- Oui. Les fibres discrètes à la surface ou près de celle-ci deviennent visibles après la finition et la cure. C'est normal et attendu. Les fibres exposées peuvent donner à la surface un aspect légèrement texturé ou 'poilu'. Cela n'affecte pas la performance de la chaussée. Lors de l'inspection, les fibres de surface doivent être notées mais ne doivent pas être considérées comme un défaut, sauf si elles dépassent excessivement, créent des risques de corps étrangers (FOD) ou indiquent une mauvaise compaction. Des techniques de finition appropriées, y compris la vibration, le rainurage et la cure, minimisent la saillie des fibres en surface.
- Quels sont les principaux types de fibres utilisés dans les chaussées en BRF ?
- Les principaux types de fibres sont : (1) Les fibres d'acier (ASTM A820 Types I–V), à extrémités crochetées, ondulées ou droites, avec des résistances à la traction de 400–2 500 MPa, (2) Les fibres macro-synthétiques, en polypropylène ou polyoléfine, avec des diamètres ≥ 0,3 mm, offrant une alternative anti-corrosion, (3) Les fibres de verre (verre AR résistant aux alcalis) utilisées dans les revêtements architecturaux, (4) Les fibres de carbone, à module élevé mais d'un coût prohibitif pour les chaussées générales, et (5) Les fibres naturelles, cellulose ou sisal pour les applications à faible coût. Le choix dépend des exigences de performance, des conditions environnementales et du budget.
- La FAA autorise-t-elle le béton renforcé de fibres dans les chaussées aéroportuaires ?
- La FAA ne dispose actuellement pas d'une procédure de dimensionnement dédiée pour le BRF dans les chaussées aéroportuaires. Cependant, les fibres sont autorisées comme additif selon les spécifications générales des matériaux de l'AC 150/5370-10H. Le BRF dans les chaussées aéronautiques est traité comme une amélioration de la ténacité et du contrôle de la fissuration, et non comme un élément structurel réduisant l'épaisseur sous la juridiction de la FAA. Les concepteurs doivent utiliser les directives de l'ACI ou des méthodes empirico-mécaniques pour la conception du BRF dans les aéroports, avec l'approbation de l'autorité aéroportuaire locale.
- Qu'est-ce qui cause la formation de boules de fibres lors du malaxage, et comment l'éviter ?
- La formation de boules de fibres se produit lorsque les fibres s'agglomèrent au lieu de se disperser uniformément. Elle est causée par : un ajout rapide des fibres, des rapports d'aspect élevés (L/d > 80), des dosages dépassant 2 % en volume, des mélanges maigres ou un temps de malaxage insuffisant. Les mesures de prévention comprennent : l'ajout progressif des fibres dans le malaxeur, le maintien de séquences de malaxage appropriées (fibres ajoutées en dernier après tous les autres ingrédients), l'utilisation de fibres collées (encollées) pour les rapports d'aspect élevés, la garantie d'un affaissement adéquat (75–125 mm) et l'extension du temps de malaxage de 30 à 60 secondes au-delà de la pratique standard.
- Quel est le mécanisme de pontage des fissures dans le BRF ?
- Le pontage des fissures est le mécanisme par lequel les fibres traversant un plan de fissure transfèrent la contrainte de traction à travers la fissure, empêchant son élargissement et maintenant la capacité portante. Lorsqu'une fissure se forme, les fibres qui la traversent développent des contraintes d'adhérence sur leur longueur enrobée. L'interface fibre-matrice transfère la charge de la matrice de béton aux fibres. Les fibres s'arrachent progressivement plutôt que de se rompre (si elles sont correctement conçues), offrant ductilité et absorption d'énergie. L'efficacité dépend du rapport d'aspect de la fibre, de l'ancrage (extrémités crochetées, ondulations, gaufrage), de la résistance à la traction de la fibre et de la résistance à la compression du béton.
Ceci est une entrée de référence. TarmacView fournit des services d'inspection par drone et ne vend pas l'équipement ou les matériaux décrits dans ce glossaire.