Mi az epoxi-bevonatos betonacél?
Epoxi-bevonatos acélbetét korrózióállósághoz
Az epoxi-bevonatos betonacél meghatározása és gyártása
Az epoxi-bevonatos betonacél (ECR) , hivatalos megnevezéssel felolvasztott epoxival bevont acélbetét (FBECR) , olyan szénacél betonacél, amely gyárilag felvitt, hőre keményedő epoxiporbevonattal rendelkezik, és fizikai gátként szolgál a korrózió ellen. A bevonat megakadályozza, hogy a kloridionok, a nedvesség és az oxigén – az elektrokémiai korróziós sejt alapvető összetevői – elérjék az acélhordozót. Az ECR az egyik legszélesebb körben előírt korrózióvédelmi rendszer olvasztósóknak, tengervíznek vagy más kloridot tartalmazó környezetnek kitett vasbeton szerkezetekhez.
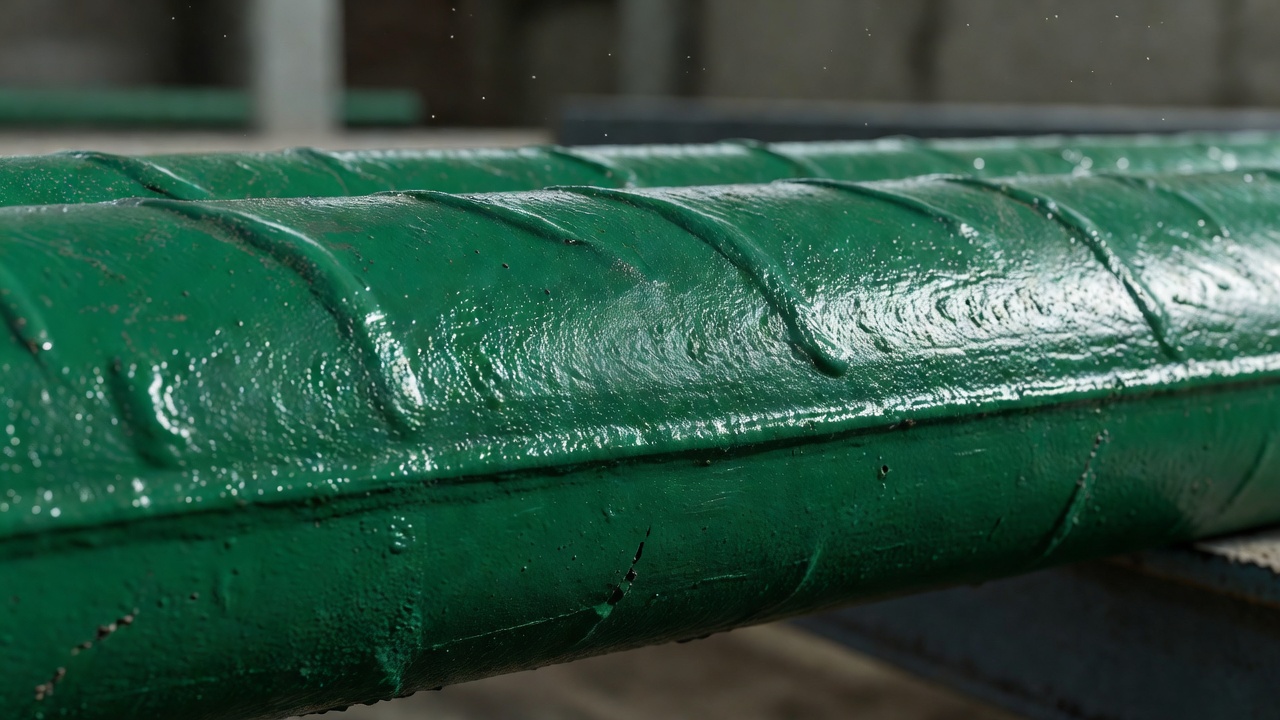
Az ECR gyártási folyamata több pontosan szabályozott lépésből áll. A betonacélokat – amelyek jellemzően ASTM A615 Grade 40-től Grade 100-ig terjedő acélból vagy szeizmikus és hegeszthető alkalmazásokhoz ASTM A706 kisötvözetű acélból készülnek – először alaposan megtisztítják a hengerléstől, rozsdától, szennyeződéstől, olajtól és egyéb szennyeződésektől. A felület-előkészítés csiszolóanyagos szórótisztítással történik, közel fehér fémfelületig (SSPC-SP10 / NACE No. 2 szabvány), 25-75 mikrométer (1-3 mil) felületi érdességet létrehozva, ami elősegíti az epoxibevonat mechanikai tapadását.
A tisztítás után a rudakat indukciósan körülbelül 232 °C-ra (450 °F) hevítik, a pontos hőmérséklet az adott epoxipor-összetételtől és a rúdmérettől függ. A felhevített rudak ezután egy elektrosztatikus szórófülkén haladnak át, ahol negatív töltésű epoxipor-részecskéket (jellemzően 30-150 mikrométer átmérőjű) permeteznek a földelt, pozitív töltésű rudakra. Az elektrosztatikus töltés erős vonzást hoz létre a porrészecskék és az acélfelület között, lehetővé téve az egyenletes fedést még a rúd bordáin és deformációin is.
A forró acélfelülettel való érintkezéskor a porrészecskék megolvadnak, összefolynak és kémiai térhálósodási (kikeményedési) reakción mennek keresztül. Ez a felolvasztott kötés (fusion bonding) folyamata a porszerű hőre lágyuló anyagot folyamatos, hőre keményedő bevonattá alakítja, amely kémiailag és mechanikailag az acélhoz kötődik. A teljes ciklus a por érintkezésétől a teljes kikeményedésig körülbelül 30-60 másodpercet vesz igénybe. A bevont rudak ezután vízzel vagy környezeti levegővel történő hűtésen mennek keresztül, hogy az epoxi üvegesedési hőmérséklete alá kerüljenek (jellemzően 100-120 °C) a kezelés előtt.
Az így létrejövő bevonat vastagsága jellemzően 175-300 mikrométer (7-12 mil) , az ASTM A775/A775M előírja a minimális átlagos vastagságot 175 mikrométer (7 mil) a #3-#6 rudaknál és 200 mikrométer (8 mil) a #7 és nagyobb rudaknál. A megengedett minimális pontszerű vastagság 130 mikrométer (5 mil). A 300 mikrométer (12 mil) feletti túlzott bevonatvastagságot kerülni kell, mert a vastagabb bevonatok ridegebbé válnak és hajlamosabbak a repedésre hajlítás vagy hőterhelés során.
A minőségellenőrzés a bevonóüzemben magában foglalja a bevonatvastagság folyamatos ellenőrzését mágneses mérőműszerekkel, hibaérzékelést (holiday detection) 67,5 voltos nedves szivacsos detektorral az ASTM G62 szerint a tűlyukak vagy vékony foltok azonosítására, valamint vizuális ellenőrzést a felületi hibákra. A Concrete Reinforcing Steel Institute (CRSI) önkéntes tanúsítási programot működtet epoxi-bevonó üzemek számára, ahol a tanúsított létesítmények időszakos auditokon esnek át az ASTM szabványoknak és az ipari bevált gyakorlatoknak való megfelelés biztosítása érdekében.
Az ECR-t először az Egyesült Államokban, 1973-ban használták egy pennsylvaniai híd pályalemezénél. Az 1980-as évekre az autópálya-híd pályalemezek szabványos korrózióvédelmévé vált Észak-Amerikában. Több mint 30 év terepi teljesítményadat áll rendelkezésre a Szövetségi Autópálya-felügyelet (FHWA) tanulmányaiból, állami Közlekedési Minisztériumok (DOT) értékeléseiből és független kutatóintézetektől, amelyek széleskörű ismeretanyagot biztosítanak az anyag hosszú távú viselkedéséről.
Bevonati előírások: ASTM A775 és ASTM A934
Két elsődleges ASTM szabvány szabályozza az epoxi-bevonatos betonacél gyártását és teljesítményét:
ASTM A775/A775M – Szabványos előírás epoxi-bevonatos acélbetétekhez a deformált és sima acélbetétekre vonatkozik, amelyekre felolvasztott epoxibevonatot visznek fel elektrosztatikus szórási eljárással egyenes hosszúságban. Ez a szabvány olyan rudakra vonatkozik, amelyeket a bevonás előtt vagy után alakítanak ki (vágnak és hajlítanak), bár leggyakrabban a bevonás előtt egyenes hosszúságban bevont rudakhoz kapcsolódik. Fő követelmények: minimális átlagos bevonatvastagság 175 µm (#3-#6) vagy 200 µm (#7+), a bevonat rugalmasságának ellenőrzése meghatározott átmérőjű tüske körüli hajlítással repedés nélkül, tapadás mérése késsel végzett teszttel, valamint korrózióállóság értékelése sóspray- vagy ciklikus korróziós vizsgálattal. A szabvány meghatározza a megengedett javítási határértékeket és eljárásokat is.
ASTM A934/A934M – Szabványos előírás epoxi-bevonatos előregyártott acélbetétekhez azokra az epoxi-bevonatos rudakra vonatkozik, amelyeket a bevonat felhordása előtt alakítottak ki (vágtak és hajlítottak). Ezt a szabványt az előre hajlított rudak bevonásának sajátos kihívásaira fejlesztették ki, ahol a hajlítási folyamat feszültségkoncentrációkat hozhat létre, amelyeket a bevonatnak el kell viselnie. Az A934 rudak jellemzően rugalmasabb epoxipor-összetételt használnak. Az A934 rudakon gyakran (de nem mindig) látható lila színű epoxi a termék vizuális azonosítója. A rugalmassági, tapadási és hajlítási teljesítménykövetelmények az előregyártott konfigurációhoz vannak igazítva.
Az A775 és A934 közötti fő teljesítménybeli különbségek az alábbi összehasonlításban foglalhatók össze:
| Tulajdonság | ASTM A775 | ASTM A934 |
|---|---|---|
| Bevonat felhordása | Gyártás előtt vagy után | Csak gyártás után |
| Rúd állapota a bevonáskor | Elsősorban egyenes hosszak | Előre vágott és hajlított formák |
| Jellemző szín | Zöld (leggyakoribb) | Lila vagy sötétzöld |
| Epoxi összetétel | Szabványos rugalmasság | Fokozott rugalmasság |
| Hajlítási vizsgálat | Hajlítás a bevonás után | Előre hajlított, majd bevont |
| Ütésállóság | Szabványos követelmények | Alaktól függően eltérhet |
| Jellemző alkalmazások | Szabványos híd pályalemezek, burkolatok | Összetett vasalási ketrecek, szoros hajlítások |
Ezeken a termékszabványokon kívül az ASTM D3963 – Szabványos előírás epoxi-bevonatos acélbetétekhez és kapcsolataikhoz az ECR kezelésére, tárolására és beépítésére vonatkozó szokásos eljárásokat tartalmazza. Kiterjed a terepi javítási eljárásokra, az elfogadható javítóanyagokra és a minőségbiztosítási követelményekre.
Kezelési és beépítési követelmények
Az epoxi-bevonatos betonacél lényegesen körültekintőbb kezelést igényel, mint a bevonat nélküli fekete acél. A bevonatrendszer csak akkor hatékony, ha érintetlen és folyamatos marad a bevonóüzemtől a végső betonozásig. Az ASTM D3963 határozza meg azokat a kezelési, tárolási és beépítési protokollokat, amelyeket a projekt specifikációiba beépítenek.
Szállítás során az ECR kötegeket párnázott támaszokra (fa bakok vagy gumipárnázott acél) kell helyezni, nem koptató hevederekkel vagy kötelekkel. A láncok, acélkötélek vagy más koptató kötözőanyagok tilosak, mert átvághatják a bevonatot. A rudakat textilhevederekkel vagy párnázott terítőgerendákkal kell emelni, láncok vagy bevonat nélküli acélkampók soha nem érintkezhetnek közvetlenül a bevont felületekkel.
A munkaterületen az ECR-t megemelt támaszokon (legalább 150 mm-rel a talajszint felett) kell tárolni, hogy a sár, az állóvíz és a talajnedvesség ne érintkezzen a rudakkal. Ha a tárolás meghaladja a 30 napot, a rudakat átlátszatlan (fényzáró) ponyvával kell letakarni, hogy megvédjék az ultraibolya (UV) sugárzástól, amely idővel lebontja az epoxi polimert, krétásodást, ridegedést és tapadásvesztést okozva. A ponyvának a szellőzés biztosításával meg kell akadályoznia a páralecsapódást is.
Az ECR bármilyen helyszíni vágását vagy hajlítását, ha a mérnök engedélyezi, párnázott szerszámokkal és támaszokkal kell végezni, amelyek nem károsítják a bevonatot. A rúdvágóknak gumi- vagy műanyag betétekkel kell rendelkezniük. A hajlításhoz gumírozott felületű tüskéket kell használni, és a hajlítás sebességét szabályozni kell, hogy megakadályozzuk a hirtelen, éles ütéseket, amelyek letöredezhetik a bevonatot.
Az ECR hálók kötözéséhez műanyag bevonatú kötőhuzalt vagy rozsdamentes acél huzalt használnak, hogy elkerüljék a bevonat kopását a kötözési pontokon. A szabványos fekete lágyított kötőhuzal nem megengedett, mert meghúzáskor átvághatja az epoxit. A rúdtámaszoknak (székek, bakok, távtartók) szintén műanyag bevonatúaknak vagy nem koptató anyagból, például műanyagból, gumiból vagy rozsdamentes acélból készülteknek kell lenniük.
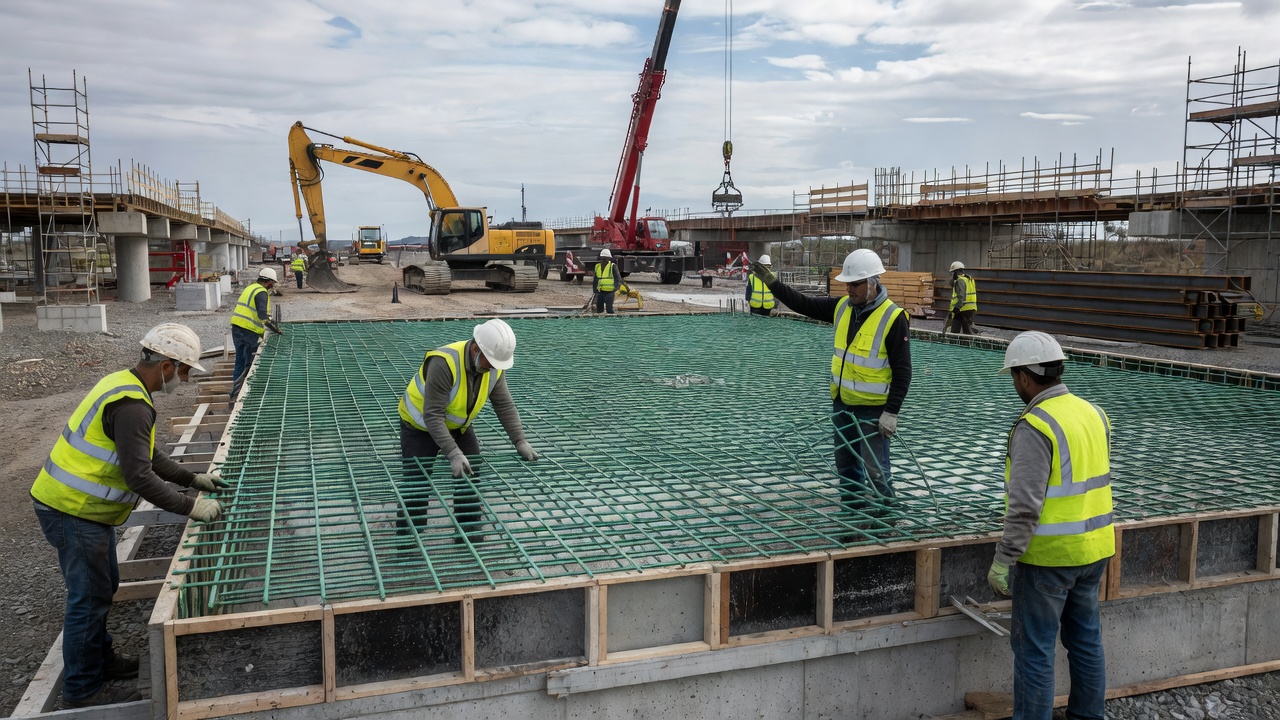
Betonozás során a betonacél hálókon járó munkásoknak puha talpú cipőt kell viselniük, hogy elkerüljék a bevonat sérülését. A betontömlőket nem szabad áthúzni a bevont rudakon, és a vibrátoroknak gumifejet kell használniuk. A betonkeverék tervezésénél olyan adalékanyagokat kell használni, amelyek nem koptatják a bevonatot a bedolgozás során.
Az ECR és a beton közötti tapadási szilárdság csökkent a bevonat nélküli rudakhoz képest, mert az epoxi felület alacsonyabb súrlódási együtthatóval rendelkezik. Az ACI 318 (Az épületkövetelmények szerkezeti betonra vonatkozó előírásai) a lehorgonyzási hossz és a toldási hossz módosítását írja elő az ECR esetében. Azon rudaknál, ahol a betontakarás kisebb, mint 3 rúdátmérő, vagy a szabad távolság kisebb, mint 6 rúdátmérő, a lehorgonyzási hossz tényezője 1,5. Minden más rúd esetében a tényező 1,2. Ez azt jelenti, hogy az ECR 20-50%-kal hosszabb beágyazási hosszt igényel a bevonat nélküli rudakhoz képest ugyanazon tervezési feszültség eléréséhez. A tervezőmérnököknek figyelembe kell venniük ezeket a növekedéseket a vasalási elrendezéseikben.
Bevonat sérülése és javítása
A legjobb kezelési gyakorlat ellenére a bevonat bizonyos mértékű sérülése a szállítás, kezelés és beépítés során elkerülhetetlen. Az ASTM A775 és az ASTM D3963 előírja, hogy minden látható bevonatsérülést meg kell javítani a betonozás előtt. A sérülések közé tartoznak a vágások, karcolások, horzsolások, kiforrt részek és nyomódások, amelyek feltárják az alatta lévő acélhordozót.
A javítási folyamat kétkomponensű folyékony epoxi javítóanyagot használ, amelyet kifejezetten erre a célra fejlesztettek ki. A javítóanyagnak meg kell felelnie az ASTM A775 teljesítménykövetelményeinek, beleértve a tapadást, rugalmasságot, vegyszerállóságot és korrózióvédelmi jellemzőket. A terepi javítás a következő lépéseket követi:
- Tisztítsa meg a sérült területet csupasz acélig nem fémes csiszolókoronggal vagy csiszolópapírral a rozsda, szennyeződés és laza bevonat eltávolításához. Oldószeres tisztítás (aceton vagy MEK) távolítja el az olajat vagy zsírt.
- Simítsa el a széleket a sérülés körüli meglévő bevonatnál, hogy sima átmeneti zónát hozzon létre a javítás számára.
- Keverje össze a kétkomponensű epoxit a gyártó utasításai szerint, ügyelve az egységes szín elérésére, ami a teljes elkeveredést jelzi.
- Hordja fel a javítóanyagot több vékony rétegben (jellemzően 2-3 réteg) tiszta ecsettel vagy applikátorral, felépítve az előírt bevonatvastagságot (minimum 175 µm / 7 mil). Minden réteget hagyni kell tapadási mentessé válni a következő réteg felhordása előtt.
- Hagyja teljesen kikeményedni a gyártó utasításai szerint (jellemzően 24 óra 23 °C-on / 73 °F-on, hosszabb ideig alacsonyabb hőmérsékleten).
A megengedett legnagyobb javított terület kumulatívan nem haladhatja meg a rúdfelület 2%-át lineáris lábanként. Ha a sérülés meghaladja ezt a határt, a rudat el kell utasítani és ki kell cserélni, kivéve, ha a mérnök kifejezetten jóváhagyja a további javítást eseti alapon. A gyakorlatban a rossz kezelési gyakorlattal rendelkező projektek gyakran igényelnek kiterjedt terepi javítást, ami munkaigényes és minőségi problémákat vethet fel, ha nem végzik el megfelelően.
A javítóanyagoknak engedélyezett forrásból kell származniuk, és eltarthatóságukat a felhasználás előtt ellenőrizni kell. A lejárt vagy nem megfelelően tárolt anyagok nem biztos, hogy megfelelő kikeményedést vagy tapadást érnek el. Egyes DOT-ok jóváhagyott terméklistákat vezetnek az ECR javítóanyagokra. A vállalkozóknak be kell nyújtaniuk a javasolt javítóanyagokat jóváhagyásra a minőségellenőrzési terv részeként.
Hosszú távú teljesítmény és leválási problémák
Az ECR betonban való hosszú távú teljesítményét széles körben tanulmányozták. Az FHWA hosszú távú teljesítményvizsgálata az epoxi-bevonatos betonacélról kloriddal szennyezett betonban (Publikáció száma: FHWA-HRT-04-090, 2004. június) az egyik legátfogóbb kutatás. Ez a tanulmány tesztlapokat vetett alá agresszív ciklikus nedvesítésnek 15 tömegszázalékos NaCl-oldattal és szárításnak akár 96 hétig (déli expozíciós teszt), majd ezt követően további 4 évig szabadtéri expozíciónak.
A főbb megállapítások ebből és más tanulmányokból a következők:
ECR mindkét hálóban (felső és alsó) kivételesen jól teljesített. Amikor egyenes ECR-t használtak mind a felső, mind az alsó vasalási hálóban, az átlagos makrocellás áramsűrűség nem haladta meg a legmagasabb fekete acél eset 2%-át, még akkor sem, ha a betonacél bevonatai szándékosan előzetes hibákat (tűlyukakat és sérült területeket) tartalmaztak. Ez a korrózióállósági szint megközelíti a rozsdamentes acél vasalásét. A javulás három tényezőnek tulajdonítható: (1) a rendelkezésre álló katódos terület csökkenése, (2) a hálók közötti nagyobb elektromos ellenállás, és (3) a csökkent katódos reakciókinetika.
ECR csak a felső hálóban fekete acél alsó hálóval a korrózióérzékenységet legalább a fekete acél esetének 50%-ára csökkentette, még akkor is, ha a felső háló bevonata sérült volt. Azonban a hajlított ECR a felső hálóban fekete acél alsó hálóval párosítva a legrosszabbul teljesített az összes ECR konfiguráció közül. A hajlított rudak több bevonatsérülést szenvedtek a hajlítási pontokon, ami helyi korróziókezdeményeket hozott létre.
Bevonatleválás – az epoxibevonat és az acélhordozó közötti tapadás elvesztése – olyan próbatestekben figyeltek meg, amelyek magas makrocellás áramsűrűséggel rendelkeztek. A leválási területeken hajszálrepedések, hólyagok és alatta lévő acélkorrózió volt látható. Az FHWA kutatásának azonban kritikus megállapítása, hogy a tapadásvesztés nem korrelál közvetlenül a korróziós teljesítménnyel. A jelentős leválással rendelkező, de érintetlen bevonatú rudak továbbra is kiváló korrózióvédelmet nyújtottak, mert a bevonat fizikai gátként maradt fenn. Az FHWA arra a következtetésre jutott, hogy “a tapadás gyenge mutatónak bizonyult a bevont rudak hosszú távú teljesítményének előrejelzésére kloriddal szennyezett betonban.”
A hosszú távú teljesítményt befolyásoló tényezők: a kezdeti bevonatsérülés mértéke (előzetes tűlyukak, karcolások és vékony foltok), hogy az ECR-t egy vagy mindkét hálóban használják-e, a betontakarás mélysége, a beton minősége (áteresztőképesség, víz-cement tényező), a repedések szélessége és sűrűsége a betonban, a klorid-expozíció mértéke (sózáratási gyakoriság, tengeri környezet), valamint a kiegészítő védelmi rendszerek jelenléte.
30 év üzemelés után a minnesotai híd pályalemezeken végzett terepi vizsgálatok az ECR-t “jótól nagyon jóig” terjedő általános állapotban találták, nem vagy csak mérsékelt korróziós aktivitással. A MnDOT tanulmánya megerősítette, hogy a teljes egészében epoxi-bevonatos hálóval készült pályalemezek felülmúlják a vegyes vasalásúakat (ECR felső, fekete alsó háló), kevesebb repedést mutatva mind a pályalemez tetején, mind az alján. A vegyes vasalású pályalemezek gyorsabban romlottak, különösen acélgerendás hidaknál a feszített beton gerendás hidakhoz képest.
Jelentős aggodalomra ad okot a katódos védelemből eredő leválás. A Virginia Transportation Research Council kutatása (98-R5. jelentés) megállapította, hogy az epoxibevonatok katódos polarizációja betonban a bevonat leválásához vezet a bevonathibák perifériáján. Bár a laboratóriumi vizsgálatokban a leválás mértéke nem befolyásolta a mechanikai teljesítményt (húzó-hasító tönkremenetei jellemzők), a CP áramigényének időbeli növekedésének lehetőségét figyelembe kell venni a katódos védelmi rendszerek tervezésekor ECR-es szerkezetekben.
ECR vs. rozsdamentes acél vs. horganyzott betonacél
A korrózióálló vasalás kiválasztása megköveteli a teljesítmény, a költség, a kezelési követelmények és a várható élettartam egyensúlyát. A piacon elérhető három elsődleges opció:
Epoxi-bevonatos betonacél (ECR) a legköltséghatékonyabb korrózióvédelmet kínálja a legtöbb alkalmazáshoz. A fekete acélhoz képesti költségtöbblet körülbelül 30-50%, a rúd méretétől és mennyiségétől függően. Az ECR körültekintő kezelést, UV-védelmet a tárolás során és a bevonatsérülések terepi javítását igényli. A lehorgonyzási hosszakat 20-50%-kal növelni kell. Kloridos környezetben a fekete acélhoz képest 15-30 év élettartam-növekedés érhető el megfelelő specifikáció és beépítés esetén.
Rozsdamentes acél betonacél (jellemzően ASTM A955, 316LN vagy 2205 duplex minőségek) a legmagasabb korrózióállóságot kínálja. A rozsdamentes acél egy öngyógyító passzív rétegre (króm-oxid) támaszkodik, amely sérülés esetén helyreáll. Gyakorlatilag immunis a klorid által kiváltott korrózióval szemben normál betonkörnyezetben. A költségtöbblet 500-1000% a fekete acélhoz képest (5-10-szeres költség), ami a legtöbb projekt számára megfizethetetlen. Azonban kritikus infrastruktúrák esetében extrém tengeri környezetben, ahol a hosszú távú megbízhatóság elsődleges (pl. floridai tengerparti hidak, közel-keleti utak), rozsdamentes acélt írnak elő. A rozsdamentes acél nem igényel bevonatjavítást vagy különleges kezelést.
Horganyzott betonacél (ASTM A767, meleg merítésű horganyzás) cinkbevonatot biztosít, amely áldozati (katódos) védelmet nyújt. A cink előnyösen korrodálódik, védve az acélt még a karcolásoknál és vágott végeknél is, ahol a cink megszakad. A horganyzott betonacél jobban tűri a kezelési sérüléseket, mint az ECR, nem igényel UV-védelmet, és nem szükséges a kisebb bevonatsérülések javítása. A cinkbevonat kalcium-hidroxi-cinkát kristályokat képez a friss betonnal reagálva, ami védő kristályos réteget hoz létre, javítva a tapadási szilárdságot. A költségtöbblet hasonló az ECR-hez (30-50% a fekete acélhoz képest). A cink korróziós termékei kevésbé tágékonyak, mint a vas-oxidok, csökkentve a beton letöredezésének kockázatát.
| Tulajdonság | ECR (ASTM A775) | Horganyzott (ASTM A767) | Rozsdamentes (ASTM A955) |
|---|---|---|---|
| Költség a fekete acélhoz képest | +30-50% | +30-50% | +500-1000% |
| Védelmi mechanizmus | Gátló bevonat | Áldozati (cink) | Passzív réteg |
| Kezelési érzékenység | Magas (javítást igényel) | Alacsony (önvédő) | Nagyon alacsony |
| UV-érzékenység | Igen (takarni kell) | Nem | Nem |
| Tapadási szilárdság | Csökkent (1,2-1,5 tényező) | Normál (javított) | Normál |
| Terepi javítás szükséges | Igen (epoxi javítás) | Minimális (cinktartalmú festék) | Nem |
| Élettartam kloridos környezetben | 20-40 év | 30-50 év | 75-100+ év |
| Vágott vég védelme | Feltárt acél | Cink véd | Passzív réteg öngyógyul |
Egyes szervezetek eltávolodtak az ECR-től bizonyos alkalmazásokban. Québec tartomány, a Virginia DOT és a Florida DOT korai úttörők voltak az ECR használatának korlátozásában tengeri alépítményi elemek esetében. New York és New Jersey ma már horganyzott rudat ír elő hídprojektekben. A Szövetségi Autópálya-felügyelet (FHWA) megjegyezte, hogy “az epoxi-bevonatos betonacél tengeri alépítményi alkalmazásban egyes esetekben érzékenyebb a korrózióra, mint a bevonat nélküli acél”, a bevonat integritásának fenntartásával kapcsolatos nehézségek miatt az alépítményi ketrecek összetett geometriáiban és a szoros hajlítási pontokon való teljes fedés elérhetetlensége miatt.
Azonban híd pályalemezek esetében – ellentétben a tengeri alépítményekkel – az ECR továbbra is jól teljesít, és a legtöbb DOT-nál szabvány marad. Az FHWA kutatása egyértelműen kimutatja, hogy az ECR mindkét hálóban közel azonosan teljesít, mint a rozsdamentes acél pályalemez alkalmazásokban. A kulcs a megfelelő specifikáció, a bevonat minőségbiztosítása és a gondos terepi ellenőrzés.
ECR híd pályalemezekben
A híd pályalemezek a legnagyobb egyedi alkalmazási terület az epoxi-bevonatos betonacél számára Észak-Amerikában. A pályalemez közvetlenül ki van téve a forgalom által felvert olvasztósóknak, és a felső vasalási háló csak 50-75 mm-re (2-3 hüvelyk) található a kopóréteg alatt. Korrózióvédelem nélkül a fekete acél egy híd pályalemezben jellemzően 5-15 éven belül korróziót kezd szenvedni sós környezetben, ami repedéshez, letöredezéshez és réteges leváláshoz vezet, ami költséges javításokat vagy pályalemez-cserét tesz szükségessé.
A tipikus híd pályalemez vasalási konfiguráció egy felső hálóból (keresztirányú rudak hosszirányú elosztó rudakon) és egy alsó hálóból (fő hosszirányú rudak, amelyek a terhelést hordozzák) áll. Régebbi építéseknél (1970-es-1990-es évek) általános volt az ECR használata csak a felső hálóban és fekete acél az alsó hálóban – az úgynevezett vegyes vasalású konfiguráció. Az indoklás az volt, hogy csak a felső háló van közel a sóforráshoz, és szorul védelemre.
A 2019-ben publikált MnDOT-tanulmány (2019-09. jelentés) 506 vegyes vasalású pályalemezzel rendelkező hidat és 35 kontrollhidat értékelt teljes egészében epoxi-bevonatos betonacéllal, amelyek 1973 és 1990 között épültek. Az eredmények egyértelműek voltak: a teljes egészében epoxi-bevonatos betonacéllal készült pályalemezek minden mérőszámban felülmúlták a vegyes vasalásúakat. A teljes egészében epoxi-bevonatos pályalemezek kevesebb repedést mutattak a felső felületen és kevesebb repedést és letöredezést az alsó oldalon. A vegyes vasalású pályalemezek gyorsabban romlottak, különösen acélgerendás hidaknál.
A vegyes vasalású pályalemezek gyenge teljesítményének mechanizmusa elektrokémiailag jól ismert. Amikor a kloridok elérik a felső hálót a betonfelület repedésein keresztül, korróziót indítanak a felső ECR bevonathibáinál. Mivel a bevonatnak hibái vannak (tűlyukak, karcolások, vékony foltok), korróziós mikrocella keletkezik. A bevonat nélküli fekete acél alsó háló nagy, vezető felületével hatékony katódként működik a makrocellás korróziós áramkörben. Az eredmény gyorsított korrózió a felső rudak bevonathibáinál, gyakran keskeny sávokra koncentrálódva az egyes hibák körül.
Amikor mindkét háló ECR-t használ, a rendelkezésre álló katódos terület drámaian lecsökken, mert mind az anód, mind a katód felülete bevont. A hálók közötti elektromos ellenállás is magasabb. A makrocellás áram a fekete acél esetének 2%-a alá csökken – gyakorlatilag elérve a rozsdamentes acél korrózióállósági szintjét.
A gyakorlati következmények a hídtervezés és -karbantartás szempontjából jelentősek. A MnDOT ma már teljes egészében epoxi-bevonatos betonacélt ír elő híd pályalemezekben, ahol magas klorid-expozíció várható. A kutatás továbbá javasolta a megerősített ellenőrzési eljárásokat, amelyek magukban foglalják a pályalemez alsó oldalának repedéssűrűségére vonatkozó specifikus értékelést is, mivel az ottani repedés az alsó háló korróziójának korai jelzője a vegyes vasalású pályalemezekben.
Az ECR állapotának ellenőrzése
Az epoxi-bevonatos betonacél ellenőrzése három kritikus szakaszban történik: a bevonóüzemben, a munkaterületre történő szállításkor és közvetlenül a betonozás előtt. A betonozás előtti ellenőrzés a legfontosabb minőségbiztosítási lépés, és képzett ellenőröket igényel, akik értik a bevonathibák teljesítményre gyakorolt hatását.
A bevonóüzemben az ellenőrzés kiterjed a következőkre: bevonatvastagság (mágneses mérőműves mérések statisztikailag érvényes mintán), bevonat folytonossága (67,5 voltos nedves szivacsos hibaérzékelő az ASTM G62 szerint), rugalmasság (hajlítási vizsgálatok reprezentatív mintákon), tapadás (késsel végzett vizsgálat annak ellenőrzésére, hogy a bevonat nem hámlik-e le), és vizuális megjelenés (sima, egyenletes, csíkoktól, folyásoktól, hólyagoktól vagy csupasz foltoktól mentes). A bevonóüzem tanúsítási dokumentációjának tartalmaznia kell a tételszámokat, vizsgálati eredményeket és a CRSI tanúsítási státuszt.
A munkaterületre történő szállításkor az ellenőrzés igazolja, hogy a szállítási sérülés elfogadható határokon belül van. A 2%-ot meghaladó lineáris lábankénti sérüléssel rendelkező rudakat el kell utasítani és vissza kell küldeni. Ez az ellenőrzés azt is igazolja, hogy a kezelőberendezések (hevederek, párnák, támaszok) megfelelnek az ASTM D3963 követelményeinek.
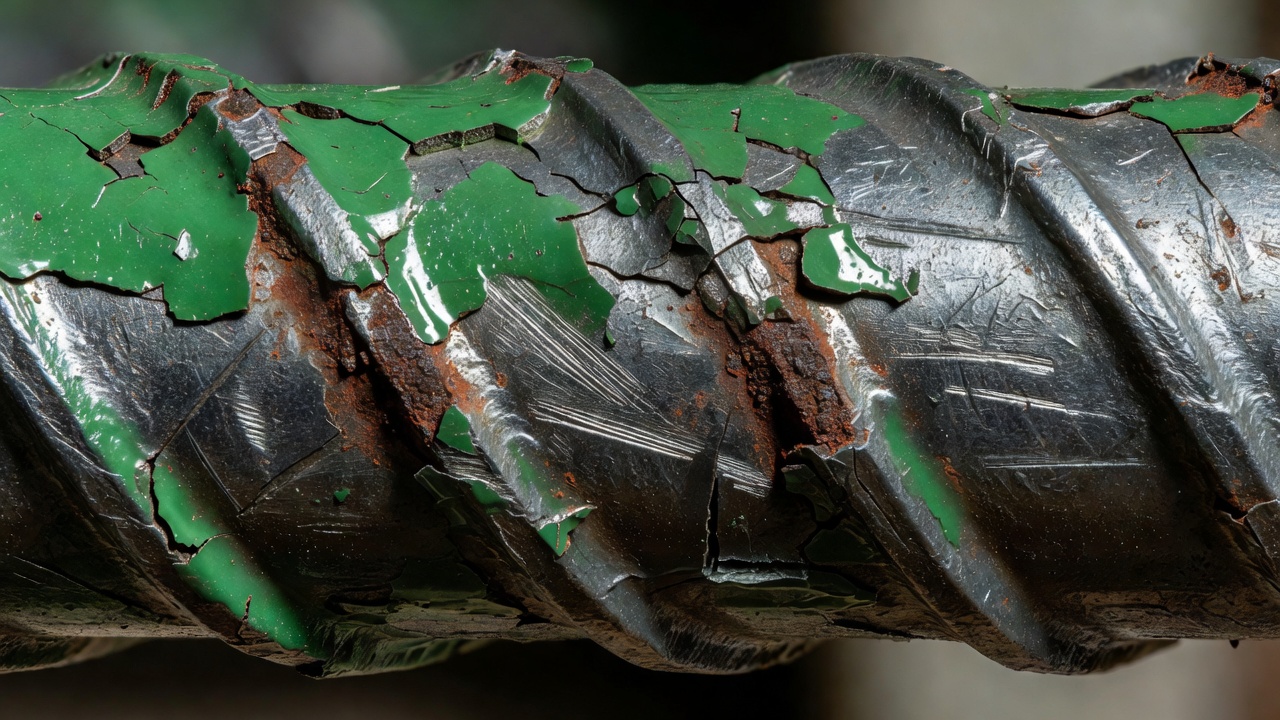
Közvetlenül a betonozás előtt a teljes vasalási ketrecet ellenőrzik a következők szempontjából:
- Bevonat sérülése – minden vágás, karcolás, horzsolás és csupasz folt azonosítása és javításra megjelölése
- Javítás minősége – az elkészült javításoknak teljesen kikeményedetteknek, egységes megjelenésűeknek és megfelelő vastagságúaknak kell lenniük
- Kötőhuzal – csak műanyag bevonatú vagy rozsdamentes acél kötőhuzal használható, a fekete huzalt el kell utasítani
- Rúdtámaszok – minden támasznak műanyag bevonatúnak vagy nem koptató anyagból kell készülnie
- Vágott végek – a helyszínen vágott rudak vágott végeit az engedélyezett kétkomponensű epoxi javítóanyaggal kell bevonni
- Bevonat tapadása – gyanús területek késsel történő ellenőrzése annak biztosítására, hogy a bevonat nem hámlik
- Távolság és takarás – ellenőrizni, hogy a rúdtávolság és a betontakarás méretei megfelelnek a jóváhagyott műhelyrajzoknak
Az Epoxi Érdekcsoport és a CRSI irányelvei hangsúlyozzák, hogy a betonozás előtti ellenőrzést fényképekkel és írásos jelentésekkel kell dokumentálni. Az ellenőrzés során végzett bármilyen javítást be kell fejezni és ki kell keményíteni a betonozás előtt. Nem szabad betonozni mindaddig, amíg az ellenőr nem hagyta jóvá az ECR állapotát.
A betonozás után a bevonat további ellenőrzése nem lehetséges. Az ECR-rendszer teljesítménye ezért teljes mértékben a kezdeti beépítés minőségétől függ. Ezért fordítanak a DOT-ok jelentős erőforrásokat az ECR-ellenőrzési képzésekre és minőségbiztosítási programokra.
A meglévő ECR terepi ellenőrzése üzemelés közben (visszamenőleges állapotfelmérés) nehezebb, mert a rudak a betonba vannak ágyazva. Az állapotfelméréshez használt technikák a következők: félcellás potenciáltérképezés az aktív korrózió területeinek azonosítására, betontakarás-mélység mérése (fedővastagság-mérő/pachométer felmérések), kloridtartalom-vizsgálat a gyanús területekről vett betonmagokon, visszhangimpakt és talajradar a leválás és repedés kimutatására, valamint destruktív boncolás (beton kitörése) a rúd állapotának közvetlen vizsgálatához, amikor részletes felmérés szükséges.
ECR kiegészítő védelemmel
Az epoxi-bevonatos betonacél más korrózióvédelmi rendszerekkel kombinálva is használható, hogy többrétegű védelmet biztosítson különösen agresszív környezetekben vagy kritikus szerkezetekben.
Katódos védelem (CP) alkalmazható ECR-es szerkezeteknél rehabilitációs stratégiaként, amikor a korrózió már megindult a bevonathibák helyein. A CP-áramok és az epoxibevonatok közötti kölcsönhatás azonban körültekintő tervezést igényel. Kutatások kimutatták, hogy a katódos polarizáció felgyorsíthatja a bevonat leválását a hibák perifériáján. A Virginia Transportation Research Council tanulmánya (98-R5) kimutatta, hogy a vizsgált CP-szintek hatékonyak voltak a további korrózió megakadályozásában, de a leválás a hibák szélei körül bekövetkezett. A mérnököknek a CP-rendszereket az ECR-szerkezetekhez megfelelő áramsűrűség-határértékekkel és felügyeleti protokollokkal kell tervezniük.
Külső áramforrásos katódos védelem (ICCP) rendszerek ECR-es szerkezetekhez titán- vagy vegyesfém-oxid anódokat használnak, amelyeket a betonba ágyaznak vagy a felületbe vágott hornyokba helyeznek. Áldozati anódos katódos védelmet cink- vagy alumíniumanódokkal is alkalmaznak, jellemzően lokális védelemre (pl. javítások körül vagy adott korróziós forró pontoknál).
Betontömítők és behatoló tömítők (szilánok, sziloxánok, metakrilátok) a betonfelületre felhordva csökkentik a kloridok bejutását azáltal, hogy hidrofóbbá teszik a betont vagy elzárják a felületi pórusokat. Bár a tömítők nem védenek közvetlenül a betonacélt, csökkentik a kloridok felhalmozódásának ütemét az ECR szintjén, meghosszabbítva a korrózióig eltelt időt. A tömítők különösen hatékonyak, ha ECR-rel kombinálják, mert csökkentik a bevonathibák helyére jutó kloridok számát.
Korróziógátló adalékszerek (kalcium-nitrit, amino-alkoholok, szerves inhibitorok) adhatók a betonkeverékhez, hogy másodlagos védelmi vonalat biztosítsanak. Ezek a vegyi anyagok az acél passzív rétegének stabilizálásával vagy a katódos reakcióba való beavatkozással működnek. ECR-rel használva védelmet nyújtanak azokon a bevonathibákon, ahol az acél szabaddá válik. Az ECR és korróziógátló kombinációját néha övet és nadrágtartót megközelítésnek nevezik.
Nagyteljesítményű beton (alacsony víz-cement tényező, kiegészítő cementanyagok, mint pernye vagy salak, csökkentett áteresztőképesség) csökkenti a kloridok betontakarón keresztüli szállításának ütemét. Egy alacsony áteresztőképességű betontakaró (w/c ≤ 0,40, minimum 75 mm-es takarás) jelentősen javítja az ECR teljesítményét azáltal, hogy csökkenti mind a betonacélt elérő kloridok mennyiségét, mind a nedvességtartalmat a rúd felületén.
Rozsdamentes acéllel burkolt betonacél egy hibrid termék, ahol a rozsdamentes acél vékony rétegét kohászati úton kötik egy szénacél maghoz. Ez biztosítja a rozsdamentes acél korrózióállóságát a tömör rozsdamentes rudak költségének töredékéért. Azonban még így is lényegesen drágább, mint az ECR, és csak a legigényesebb alkalmazásokban használják.
A kiegészítő védelem ECR-rel való használatáról szóló döntés a várható élettartamtól, az expozíció súlyosságától és a korróziós meghibásodás következményeitől függ. Egy 75 éves tervezési élettartamú híd pályalemez esetében súlyos sós környezetben az ECR mindkét hálóban, az alacsony áteresztőképességű beton (w/c ≤ 0,40), a minimum 75 mm-es takarás és az 5-10 évente újra felhordott behatoló tömítő kombinációja egy robusztus többrétegű rendszert biztosít, amelyről bizonyított, hogy eléri a szükséges élettartamot.
Repülőtéri burkolatok – kifutópályák, gurulóutak és előterek – esetében az ECR használata kevésbé elterjedt, mint az autópálya-hidaknál, mert a betonburkolatok elsődleges vasalása gyakran acél dűbelrudak a hézagoknál, nem pedig folyamatos hálók. Azonban ahol folyamatos vasalást írnak elő (folyamatosan vasalt betonburkolat, CRCP), vagy ahol jégtelenítő vegyszereket használnak nagymértékben, az ECR hasonló korrózióvédelmi előnyöket nyújthat. A repülőtéri burkolatok takarási követelményei és expozíciós körülményei eltérnek a hidakétól, és a tervezés során követni kell az ICAO 14. mellékletének (Repülőterek) és az FAA Tanácsadó Körleveleinek (AC 150/5370 sorozat) útmutatásait a burkolattervezéshez és -építéshez.
Az ECR jövője folyamatosan fejlődik. A kutatás folytatódik a jobb rugalmasságú, UV-állóságú és tapadású epoxiformulációk fejlesztésére. A kétrétegű bevonatok (cinktartalmú alapozó plusz epoxi fedőbevonat) kifejlesztése lehetőséget kínál a kombinált gátló és áldozati védelemre. Azonban rövid távon a megfelelően specifikált, kezelt és beépített ECR továbbra is az egyik legmegbízhatóbb és legköltséghatékonyabb korrózióvédelmi megoldás marad a kloridoknak kitett vasbeton infrastruktúra számára.
Gyakran Ismételt Kérdések
- Mi az epoxi-bevonatos betonacél és hogyan működik?
- Az epoxi-bevonatos betonacél (ECR) olyan acélbetét, amelyet felolvasztott epoxiporbevonattal látnak el, ami védőréteget képez. A bevonat megakadályozza, hogy a kloridionok, a nedvesség és az oxigén elérjék az acélfelületet, ezáltal megakadályozva az elektrokémiai korróziós reakciót. Gyárilag, elektrosztatikus szórással hordják fel olyan rudakra, amelyeket körülbelül 232 °C-ra (450 °F) hevítenek, ahol a por megolvad, elterül és kikeményedik, egy folyamatos, 175-300 mikrométer (7-12 mil) vastagságú bevonatot képezve.
- Melyek az ASTM szabványok az epoxi-bevonatos betonacélra?
- Két elsődleges ASTM szabvány vonatkozik az ECR-re: Az ASTM A775/A775M a felolvasztott epoxival bevont acélbetétekre vonatkozik egyenes hosszúságban, a megmunkálás előtt felhordva. Az ASTM A934/A934M az epoxival bevont, előregyártott acélbetétekre vonatkozik, amelyeket a bevonás előtt vágtak és hajlítottak. Mindkettő előírja a bevonat vastagságát, folytonosságát, rugalmasságát, tapadását és a javítási követelményeket. Az A775 szabványnak megfelelő rudak általában a jellegzetes zöld színűek, míg az A934 rudak gyakran lilák.
- Melyek az epoxibevonat-sérülés fő okai?
- Az epoxibevonat károsodása elsősorban a kezelés, szállítás és elhelyezés során következik be. Gyakori okok: rudak húzása durva felületeken, kötegek ledobása, szerszámok általi ütés, kötőhuzal okozta kopás, hajlítás vagy vágás a bevonás után, UV-sugárzásnak való kitettség hosszabb fedetlen tárolás során (30 napot meghaladóan), valamint hőciklusok az üzemelés során. Az ASTM D3963 szabvány az ECR kezelésére és tárolására vonatkozó szokásos eljárásokat tartalmazza.
- Hogyan javítható a sérült epoxibevonat?
- Minden látható bevonatsérülést meg kell javítani a betonozás előtt az ASTM D3963 szerint. A javításhoz kétkomponensű folyékony epoxi javítóanyagot használnak, amely megfelel az ASTM A775 teljesítménykövetelményeinek. A sérült területeket csupasz fémig tisztítják, a javítóanyagot több vékony rétegben hordják fel a megadott száraz rétegvastagság eléréséhez (általában 175-300 µm), és hagyják kikeményedni. A javítás mértéke nem haladhatja meg a rúdfelület 2%-át lineáris lábanként, kivéve, ha a mérnök másként jóváhagyja.
- Hogyan viszonyul az epoxi-bevonatos betonacél a rozsdamentes acélhoz vagy a horganyzott betonacélhoz?
- A rozsdamentes acél betonacél a legmagasabb korrózióállóságot kínálja, de 5-10-szer többe kerül, mint az ECR. A horganyzott betonacél (ASTM A767) áldozati cinkvédelmet nyújt, amely jobban tűri a kezelési sérüléseket, de kevésbé hatékony hosszú távon a kloridokkal szemben. Az ECR a legjobb egyensúlyt kínálja a költség és a korrózióállóság között a legtöbb alkalmazásban. Az FHWA kutatásai szerint az ECR mind a felső, mind az alsó hálóban közel olyan jól teljesít, mint a rozsdamentes acél, a makrocellás áramot a fekete acél szintjének 2%-a alá csökkentve.
- Mikor kell ellenőrizni az epoxi-bevonatos betonacélt?
- Az ECR-t három kritikus szakaszban kell ellenőrizni: (1) a gyártóüzemben a bevonat felhordása után az ASTM A775 szerint, (2) a munkaterületre történő szállításkor a szállítási sérülések ellenőrzésére, és (3) közvetlenül a betonozás előtt a beépítés során keletkezett sérülések azonosítására és javítására. A betonozás előtti ellenőrzés a legkritikusabb minőségbiztosítási lépés.
- Használható az epoxi-bevonatos betonacél katódos védelemmel?
- Igen, de óvatossággal. A katódos védelem (CP) használható ECR-es szerkezetek rehabilitációjára, ahol a bevonat sérülése korrózióhoz vezetett. A Virginia Transportation Research Council kutatása azonban kimutatta, hogy az epoxibevonatok katódos polarizációja a bevonat leválásához (tapadásvesztéshez) vezethet a bevonathibák perifériáján. A CP áramigénye idővel növekedhet a leválás előrehaladtával. Olyan védő CP-szinteket kell alkalmazni, amelyek minimalizálják a film leválását.
- Mi a bevonatleválás az epoxi-bevonatos betonacélnál?
- A leválás az epoxibevonat és az acélhordozó közötti tapadás elvesztését jelenti. Előfordulhat a bevonathibáknál fellépő korrózió, katódos védőáramok, hőciklusok vagy hosszú távú nedvesség hatására. Az FHWA kutatása megállapította, hogy a tapadásvesztés nem feltétlenül korrelál a korróziós teljesítménnyel – a jelentős leválással rendelkező rudak továbbra is nyújthatnak korrózióvédelmet, ha a bevonat fizikailag érintetlen marad és a kritikus helyeken tapad.
- Miért teljesítenek jobban a teljes egészében epoxi-bevonatos betonacéllal készült hídpályalemezek, mint a vegyes vasalásúak?
- Ha csak a felső háló használ ECR-t, az alsó háló pedig fekete (bevonat nélküli) rudakat, makrocellás korróziós elem alakulhat ki. A kloridok repedéseken keresztül érik el a felső hálót, és bár a felső rudak bevontak, a bevonathibáknál korróziós mikrocella keletkezik. A nagy felületű, bevonat nélküli alsó háló hatékony katódként szolgál, ami anódos korróziót hajt a felső háló sérüléseinek helyein. Ha mindkét háló epoxi-bevonatú, mind az anód, mind a katód területe korlátozott, a makrocellás áram a fekete acél esetének 2%-a alá csökken.
- Vannak olyan államok vagy szervezetek, amelyek elhagyták az epoxi-bevonatos betonacélt?
- Több szervezet is eltávolodott az ECR-től bizonyos alkalmazásokban, hivatkozva a hibamentes beépítés nehézségeire. Québec tartomány, a Virginia DOT és a Florida DOT voltak az elsők, akik korlátozták vagy megszüntették az ECR használatát bizonyos tengeri alépítményi elemekben. New York és New Jersey ma már horganyzott rudat ír elő hídprojektekben. Hídpályalemezek esetében azonban (ellentétben a tengeri alépítményekkel) az ECR továbbra is jól teljesít, és számos DOT-nál szabvány marad, különösen ha mind a felső, mind az alsó hálóban használják.
- Mi a megfelelő UV-védelem az epoxi-bevonatos betonacél számára?
- Az ASTM D3963 szerint a szabadban tárolt epoxi-bevonatos betonacélt átlátszatlan (fényzáró) ponyvával kell letakarni, hogy megvédjék a bevonatot az ultraibolya sugárzástól. A közvetlen UV-expozíció az epoxi lebomlását, krétaállapotát és idővel rideggé válását okozhatja. Ha a tárolás meghaladja a 30 napot, a rudakat a talajtól megemelve, letakarva és jól szellőző körülmények között kell tárolni a páralecsapódás és nedvességfelhalmozódás minimalizálása érdekében.
- Milyen bevonatvastagság szükséges az epoxi-bevonatos betonacélhoz?
- Az ASTM A775/A775M és ASTM A934/A934M előírja a minimális átlagos bevonatvastagságot: 175 mikrométer (7 mil) a #3-#6 méretű rudaknál, és 200 mikrométer (8 mil) a #7 és nagyobb rudaknál. A minimális pontszerű vastagság 130 mikrométer (5 mil). A maximális vastagság jellemzően 300 mikrométer (12 mil), mivel a vastagabb bevonatok ridegekké válhatnak és érzékenyebbek lehetnek a kezelési sérülésekre.
- Befolyásolja az epoxibevonat a betonacél és a beton közötti tapadási szilárdságot?
- Igen. Az epoxibevonat csökkenti a súrlódási együtthatót a rúd és a beton között a bevonat nélküli acélhoz képest. Az ACI 318 előírja, hogy az epoxi-bevonatos rudak lehorgonyzási és toldási hosszát 1,2-1,5-szeres tényezővel kell növelni a bevonat vastagságától és a betontakarástól függően. Azon rudaknál, ahol a betontakarás kisebb, mint 3 rúdátmérő, vagy a szabad távolság kisebb, mint 6 rúdátmérő, a tényező 1,5. Minden más esetben a tényező 1,2. Ez kritikus tervezési szempont az ECR specifikálásakor.
- Mekkora a megengedett legnagyobb javított terület az epoxi-bevonatos betonacélon?
- Az ASTM A775 megengedi a sérült területek javítását a rúdfelület legfeljebb 2%-áig lineáris lábanként, kumulatívan. Ha a sérülés meghaladja ezt a határt, a rudat el kell utasítani, kivéve, ha a mérnök kifejezetten jóváhagyja a további javítást. Minden javításhoz engedélyezett folyékony epoxi javítóanyagokat kell használni, és a felhordást úgy kell végezni, hogy az elérje az eredeti gyári bevonat névleges vastagságát.
- Hogyan vizsgálják a bevonat folytonosságát az epoxi-bevonatos betonacélnál?
- A bevonat folytonosságát kisfeszültségű (67,5 voltos) nedves szivacsos hibaérzékelővel (holiday detector) ellenőrzik az ASTM G62 szerint. A vizsgálat feltárja a tűlyukakat, üregeket és vékony foltokat a bevonatban, ahol az acélhordozó szabaddá válik. A talált hibákat meg kell jelölni és javítani kell. A vizsgálatot minden rúdon elvégzik a bevonat minősítési folyamata során, és terepi ellenőrzésre is használják előre gyártott ketrecek esetén, ha előírják.
- Mi a különbség a zöld és a lila epoxi-bevonatos betonacél között?
- A zöld bevonat (jellemzően zöld vagy világoszöld) az ASTM A775 szerinti, gyártás előtt egyenes hosszúságban bevont rudakhoz kapcsolódik. A lila szín (néha sötétzöld is) az ASTM A934 szerinti, gyártás után (vágott és hajlított) bevont rudakhoz kapcsolódik. A színkülönbség a különböző, az egyes eljárásokhoz optimalizált porösszetételekből adódik. Az A934 lila formulációja további rugalmasságot biztosít, hogy a meglévő hajlításokat repedés nélkül elviselje. A teljesítményjellemzők hasonlóak, a színek vizuális azonosítóként szolgálnak a gyártási folyamathoz.
- Mióta használják az epoxi-bevonatos betonacélt?
- A felolvasztott epoxival bevont betonacélt először 1973-ban használták egy pennsylvaniai híd pályalemezénél. Az elkövetkező évtizedekben a korrózióálló vasalás szabványává vált az Egyesült Államok autópálya-szerkezetein. Több mint 30 év terepi teljesítményadat áll rendelkezésre az FHWA tanulmányaiból, a MnDOT kutatásaiból és más állami DOT-értékelésekből. Míg a korai gyártás minőségbiztosítási problémákkal küzdött, a modern CRSI-tanúsított üzemek konzisztens, kiváló minőségű ECR-t állítanak elő.