Mi az a habosított aszfalt?
A Habosítási Folyamat: A Forró Bitumentől az Alacsony Viszkozitású Habig
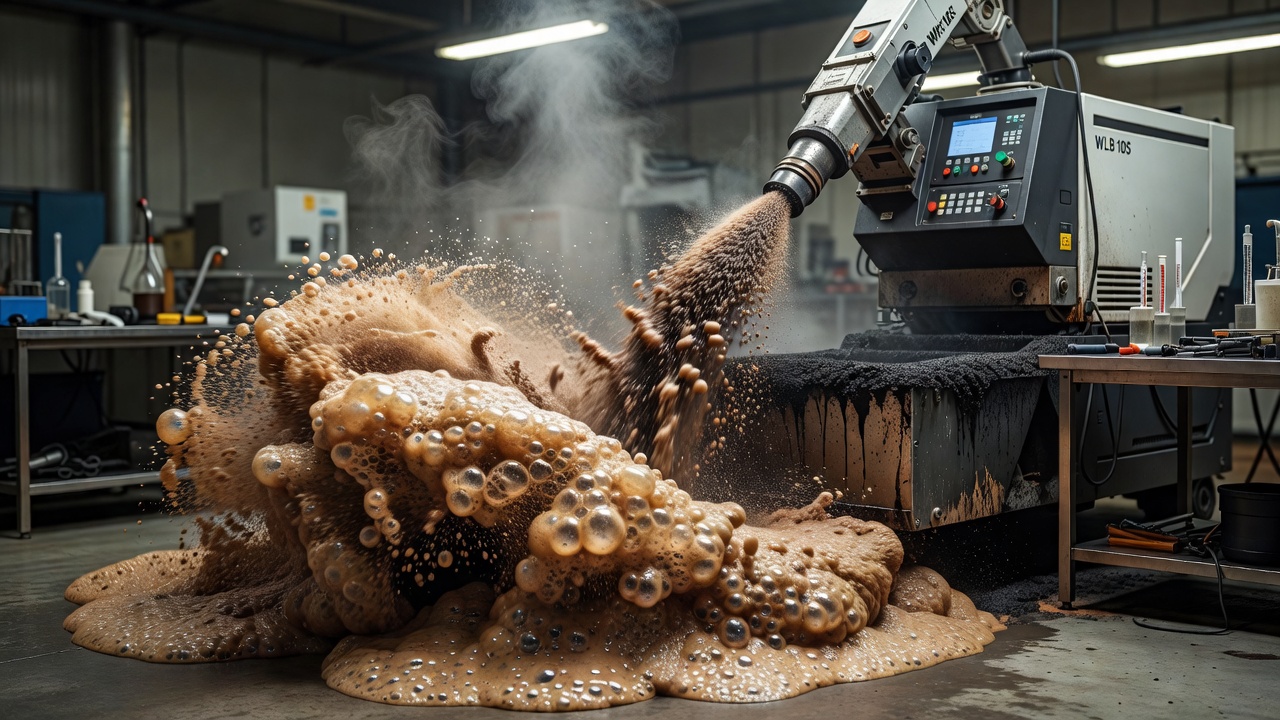
A habosított aszfalt (más néven habosított bitumen) úgy keletkezik, hogy kis mennyiségű hideg vizet és sűrített levegőt fecskendeznek a forró bitumenbe nagy nyomáson, egy speciálisan kialakított tágulási kamrában. A habosítás mögött álló alapvető fizikai jelenség a víz robbanásszerű elpárolgása a forró bitumennel való érintkezéskor. Amikor a környezeti hőmérsékletű víz 160 °C és 180 °C közötti bitumennel találkozik, azonnal gőzzé alakul, ami atmoszférikus nyomáson körülbelül 1600-szoros térfogatnövekedést tapasztal. Ez a gőz a viszkózus bitumenes fázisban rekedve habszerkezetet hoz létre, amely több ezer vékony falú, gőzzel és levegővel töltött bitumenbuborékból áll.
A habosítási folyamat az újrahasznosító gépek kötőanyag-befecskendező rendszerébe integrált tágulási kamrákban történik. A Wirtgen Group előírásai szerint a levegőt és a vizet körülbelül 5 bar (500 kPa) nyomáson fecskendezik a 160 °C és 180 °C (320-347 °F) közé hevített bitumenbe. A forró bitument folyamatosan vezetik át a tágulási kamrán, ahol a befecskendezett víz – jellemzően a bitumen tömegének 1-3%-a – és a sűrített levegő hatására a bitumen gyorsan, körülbelül 10-20-szorosára tágul. A teljes tágulási és összeomlási ciklus másodperceken-perceken belül lezajlik, így a habosítási folyamat szigorúan átmeneti állapot.
A habosítási mechanizmus drámai módon csökkenti a bitumen látszólagos viszkozitását. Forró, nem habosított állapotában a bitumen viszkozitása körülbelül 0,1-0,5 Pa·s 180 °C-on, a penetrációs fokozattól függően. A habosítás során a bitumen vékony filmrétegű sejtes szerkezetté alakul át, hatalmas felülettel, látszólagos viszkozitását a nem habosított érték töredékére csökkentve. A csökkentett viszkozitás és a megnövekedett felület lehetővé teszi nagyon kis mennyiségű kötőanyag – akár az adalékanyag tömegének 1,5%-a – egyenletes eloszlatását a hideg, nedves adalékanyag vázában. Az ebből a diszperzióból eredő ponthegesztéses kötési mechanizmus alapvetően különbözik a meleg aszfaltkeverék vagy emulzió által elért teljes bevonattól, így a habosított aszfalt egyedülállóan alkalmas újrahasznosítási alkalmazásokhoz, ahol minimális kötőanyag-hozzáadás kívánatos a szerkezeti integritás megőrzése mellett.
A habosítási folyamat megértéséhez hasznos analógia a habosított bitumen összehasonlítása azzal, ahogy egy pék tojást ver habbá, mielőtt liszthez keveri. A felvert tojás térfogata megnő, viszkozitása csökken, lehetővé téve, hogy kis mennyiségben egyenletesen eloszlatható legyen a lisztben. Hasonlóképpen, a habosított bitumen nagy térfogatú és alacsony viszkozitású állapotba tágul, lehetővé téve, hogy vékony filmként a részecskeérintkezési pontoknál oszoljon el az adalékanyagban anélkül, hogy minden részecskefelületet teljesen bevonna. Miután a hab összeomlik, a bitumen ezeken az érintkezési pontokon koncentrálódva hatékonyan ponthegeszti össze az adalékanyag-részecskéket egy összefüggő masszává.
A Wirtgen WLB 10 S mobil laboratóriumi habosított bitumen berendezés az iparági szabvány a habosított bitumen laboratóriumi előállításához keveréktervezés és minőség-ellenőrzés céljából. Ez a mikroprocesszor-vezérelt egység lehetővé teszi a vízmennyiség (habosító víztartalom), a levegőnyomás és a bitumen hőmérsékletének precíz szabályozását és változtatását. A WLB 10 S-t jellemzően egy WLM 30 ikertengelyű kényszerkeverőhöz csatlakoztatják, amelynek adagolási kapacitása körülbelül 25-30 kg a vizsgálati próbatestek előállításához. A Caltrans California Test Method 313 és az Australian Standard AGPT/T301 formalizálja a bitumen habosítási jellemzőinek meghatározására szolgáló laboratóriumi eljárásokat.
A Hab Jellemzői: Tágulási Arány és Felezési Idő
A habosított bitumen minőségét két elsődleges paraméter jellemzi – a tágulási arány (ER) és a felezési idő (t1/2) –, valamint a belőlük származtatott habindex (FI) . Ezeket a paramétereket közvetlenül a hab tágulási kamra fúvókájából való kilépése után mérik szabványosított eljárásokkal.
A tágulási arány a bitumen habosított állapotban elért maximális térfogatának és az azonos tömegű bitumen teljesen leülepedett, eredeti folyékony állapotú térfogatának aránya. Matematikailag: ER = Vmax(habosított) / Vkezdeti(nem habosított) . A tágulási arány a habosított bitumen látszólagos viszkozitásának mértéke, és közvetlenül összefügg a nedvesíthetőségével – az adalékanyag-részecskék felületének nedvesítésére való képességével. A magasabb ER értékek jobb diszperziós potenciált jeleznek, mert a hab jobban kitágult, és könnyebben eloszlik az adalékanyag tömegében. A burkolatépítési minőségű bitumenek tipikus ER értékei 8 és 20 között mozognak, a Wirtgen és AASHTO irányelvei szerint a gyártási alkalmazásokhoz általában minimum 10 értéket írnak elő.
A felezési idő az az idő másodpercben mérve, amely attól a pillanattól kezdve, hogy a habosított bitumen eléri maximális térfogatát, addig tart, amíg a térfogata a maximum felére csökken. A felezési idő a hab stabilitásának mértéke, és azt az időablakot jelzi, amely a habosított bitumen adalékanyaggal való összekeveréséhez rendelkezésre áll, mielőtt a hab összeomlik. A hosszabb felezési idő több munkaidőt biztosít a hab adalékanyagon való eloszlatásához. A felezési idő tipikus értékei 6 és 40 másodperc között mozognak, a gyártási alkalmazásokhoz általában minimum 8-12 másodpercet írnak elő. Az optimális felezési idő az adott újrahasznosító berendezés által igényelt keverési időtől függ – a hosszabb keverősorok hosszabb felezési időt igényelnek.
| Paraméter | Tipikus tartomány | Minimum a gyártáshoz | Mérési módszer |
|---|---|---|---|
| Tágulási arány (ER) | 8–20 | ≥ 10 | A hab térfogata / a bitumen térfogata maximális tágulásnál |
| Felezési idő (t1/2) | 6–40 másodperc | ≥ 8 másodperc | Idő a maximális térfogattól a fél maximális térfogatig |
| Habindex (FI) | Kötőanyagtól függ | Területalapú paraméter | A bomlási görbe alatti terület ER = 4 felett |
A habindex egy összetett paraméter, amely egyszerre veszi figyelembe a tágulási arányt és a felezési időt. Meghatározása a hab bomlási görbéje alatti terület egy minimális tágulási arány küszöbérték – hagyományosan ER = 4 – felett. A habindex a teljes habminőség egyszámjegyű jellemzését nyújtja, és különösen hasznos a különböző kötőanyagok habosítási viselkedésének összehasonlításához változó körülmények között. A magasabb habindex jobb általános habosítási teljesítményt jelez.
Ezen paraméterek mérése a laboratóriumban szabványosított eljárásokat követ. A bitument a célhőmérsékletre (jellemzően 160-180 °C) hevítik, a vizet és a levegőt ellenőrzött körülmények között fecskendezik be, és a habot egy szabványosított edényben gyűjtik össze. A maximális habosított térfogatot azonnal megmérik az osztályozott edényben lévő hab magasságának leolvasásával, és egyidejűleg elindítanak egy stopperórát. A maximális magasság felére való összeomlásig eltelt időt felezési időként rögzítik. Az ausztrál AGPT/T301 (A bitumen habosítási jellemzőinek meghatározása) és a California Test Method 313 szabványosítja ezeket a mérési eljárásokat pontossági követelményekkel. Az AASHTO TP 101 biztosítja a habosított aszfalt keveréktervezésének szabványos vizsgálati módszerét, beleértve a hab jellemzését is.
A Habminőséget Befolyásoló Tényezők
A hab minőségét a kötőanyag kémiájával, a habosítás fizikai körülményeivel és a lehetséges szennyeződésekkel kapcsolatos tényezők összetett kölcsönhatása befolyásolja. E tényezők megértése elengedhetetlen a konzisztens habminőség eléréséhez mind a laboratóriumi keveréktervezésben, mind a helyszíni gyártásban.
A bitumen hőmérséklete az egyik legkritikusabb paraméter a habminőség szabályozásában. A magasabb bitumenhőmérséklet általában növeli a tágulási arányt, mivel több hőenergia áll rendelkezésre a befecskendezett víz gőzzé alakításához, ami nagyobb gőznyomást és kiterjedtebb buborékképződést generál. Ugyanakkor a magasabb hőmérséklet egyidejűleg csökkenti a felezési időt, mivel a bitumen viszkozitása magasabb hőmérsékleten alacsonyabb, ami lehetővé teszi a gőzbuborékok könnyebb távozását és a habszerkezet gyorsabb összeomlását. Az optimális hőmérséklet-tartomány a legtöbb burkolatépítési minőségű bitumen esetében 160 °C és 180 °C között van. 155 °C alatt a habosítás gyenge lesz az elégtelen gőzfejlődés miatt – a víz nem párolog el elég gyorsan ahhoz, hogy stabil habszerkezetet hozzon létre. 190 °C felett a túlzott gőzkiáramlás destabilizálhatja a habot, biztonsági kockázatokat jelenthet a forró bitumen fröccsenése miatt, és felgyorsíthatja a kötőanyag oxidációs öregedését. Minden kötőanyagnak van egy optimális habosítási hőmérséklete, amelyet kísérleti úton kell meghatározni.
A habosító víztartalom (FWC) , a bitumen tömegének százalékában kifejezve, mindkét habparamétert közvetlenül és rendszerszerűen befolyásolja. A magasabb víztartalom (2-3%) növeli a tágulási arányt, mert több gőz képződik bitumen egységnyi tömegére vonatkoztatva, ami nagyobb belső nyomást és nagyobb buborékexpansziót hoz létre. Ez a tágulási arány növekedés azonban a felezési idő csökkenésének rovására megy – a többletvíz kiterjedtebb buborékhálózatot hoz létre, amely gyorsabban omlik össze. Az alacsonyabb víztartalom (1-1,5%) hosszabb felezési időt, de alacsonyabb tágulási arányt eredményez. A Construction and Building Materials folyóiratban (ScienceDirect, 2018) publikált kutatás 35/50 penetrációs fokozatú kötőanyagon azt találta, hogy a felezési idő értékei körülbelül 40 másodpercről (1,5% FWC mellett) 20 másodpercre csökkentek (3,5% FWC mellett), ami a víztartalom és a habstabilitás közötti erős fordított összefüggést mutatja. Az optimális FWC egyensúlyt teremt ezen versengő hatások között a megfelelő nedvesíthetőség (ER ≥ 10) és a megfelelő munkaidő (felezési idő ≥ 8 másodperc) eléréséhez.
A kötőanyag típusa és forrása jelentősen befolyásolja a habosítási viselkedést a kémiai összetétel különbségei miatt. A kötőanyag penetrációs fokozata befolyásolja a habosítást – a lágyabb kötőanyagok (pl. 160/220 pen) általában könnyebben habosodnak, mint a keményebb fokozatok (pl. 40/50 pen), mert alacsonyabb viszkozitásuk lehetővé teszi a könnyebb buborékképződést és tágulást. A habosított aszfalt alkalmazásokhoz előírt teljesítményfokozatú (PG) kötőanyagok közé tartozik a PG 64-10 (általánosan használja a Caltrans) és a PG 64-22 (a TxDOT írja elő). Ausztráliában a Class 170 bitumen a szabványos kötőanyag a habosított aszfalt alkalmazásokhoz. A nyersolajforrás, amelyből a bitument finomítják, mélyreható hatással van a habosítási viselkedésre – a különböző nyersolajforrásokból (pl. venezuelai, arab, kanadai vagy északi-tengeri) származó bitumenek még azonos osztályozás mellett is markánsan eltérő habosítási jellemzőket mutathatnak. Ez a forrásfüggőség azt jelenti, hogy a kötőanyag-szállító vagy nyersolajforrás megváltoztatása a habosítási tulajdonságok újbóli minősítése nélkül váratlan változásokhoz vezethet a habminőségben a gyártás során.
A polimerrel módosított kötőanyagok (PMB-k) gyakran csökkent habosítási jellemzőket mutatnak a módosítatlan kötőanyagokhoz képest. A polimerhálózat – különösen az SBS (sztirol-butadién-sztirol) blokk-kopolimerek – egy rugalmas háromdimenziós szerkezetet hoz létre a bitumenben, amely gátolja a buborékok nukleációját és növekedését. A polimerhálózat növeli az egyes buborékokat körülvevő bitumenfilm effektív viszkozitását is, megváltoztatva a hab összeomlási dinamikáját. Egyes polimerrel módosított kötőanyagok magasabb habosító víztartalmat vagy magasabb hőmérsékletet igényelnek a megfelelő habminőség eléréséhez. A PMB habosításához módosított geometriájú speciális habosító fúvókákra lehet szükség.
Habzásgátló szerek és szennyeződések súlyosan ronthatják vagy teljesen megakadályozhatják a bitumen habosítását. A szilikon alapú habzásgátlók, amelyeket széles körben használnak ipari folyamatokban, beleértve a kőolajfinomítást és az aszfaltkezelést is, különösen problémásak. A szilikonmaradványok nyomnyi szennyeződése a bitumenszállításban, tárolótartályokban vagy csővezetékekben teljesen habosításra képtelenné teheti a bitument – a szilikonvegyületek a buborékok felületén koncentrálódnak és destabilizálják a habszerkezetet, azonnali összeomlást okozva. Egyéb szennyeződések, amelyek befolyásolhatják a habosítást, közé tartoznak bizonyos kémiai adalékanyagok, fiatalítószerek és nem megfelelően tisztított berendezések. Habjavító adalékanyagokat (felületaktív anyagokat vagy habosítószereket) néha használnak a marginális kötőanyagok habosítási jellemzőinek javítására. Ausztráliában időnként kémiai adalékanyagokat adnak a Class 170 bitumen habosítási jellemzőinek javítására.
A levegőnyomás és a vízhőmérséklet másodlagos, de fontos tényezők. A magasabb levegőnyomás (jellemzően 5 bar) növeli a tágulási arányt azáltal, hogy további energiát biztosít a buborékképződéshez, de túlzott mértékben csökkentheti a felezési időt. A befecskendező rendszer levegő-víz arányát minden egyes kötőanyagra optimalizálni kell. A hidegebb víz hősokkot okozhat, amikor érintkezik a forró bitumennel, potenciálisan rontva a habminőséget – a környezeti vagy enyhén emelt hőmérsékletű víz általában előnyösebb. A befecskendező fúvóka geometriája – konkrétan a furatátmérő és a permetezési kép – jelentősen befolyásolja a befecskendezett víz cseppméreteit, és ezáltal a habminőséget. Az elhasználódott vagy részben eltömődött fúvókák a habminőség romlásának gyakori okai a gyártás során.
Habosított Aszfalt a Hidegen Helyben Újrahasznosításban (CIR)
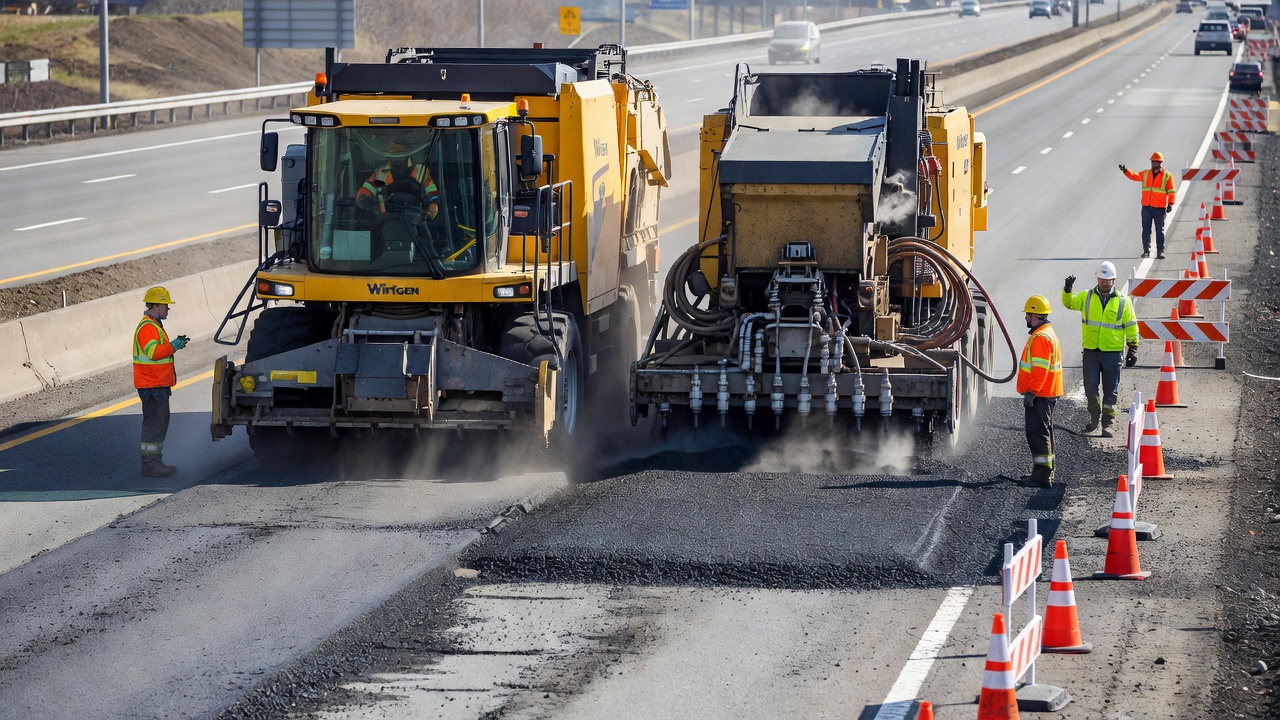
A hidegen helyben újrahasznosítás (CIR) habosított aszfalttal egy útburkolat-rehabilitációs technika, amely során a meglévő aszfaltburkolatot marják, a mart anyagot feldolgozzák, összekeverik habosított aszfaltkötőanyaggal és aktív töltőanyagokkal, majd leterítik és tömörítik – mindezt egyetlen menetben, hő alkalmazása nélkül. A teljes vonat 10-30 láb/perc üzemi sebességgel halad előre, egyetlen menetben feldolgozva a teljes sávszélességet. A CIR habosított aszfalttal az egyik legköltséghatékonyabb és környezetileg legfenntarthatóbb útburkolat-rehabilitációs módszer, amely jellemzően 40-60%-kal csökkenti a költségeket a hagyományos mart-és-tölt rekonstrukcióhoz képest, miközben összehasonlítható szerkezeti teljesítményt nyújt.
A habosított aszfaltot használó CIR-vonat jellemzően négy-öt elsődleges komponensből áll, amelyek egymás után működnek. Egy hideg maró/marógép a meglévő burkolatot a megadott mélységig – jellemzően 3-6 hüvelyk (75-150 mm) – marja, visszanyert aszfaltburkolati anyagot (RAP) termelve. Egy törő- és osztályozó egység a RAP-ot meghatározott maximális szemcseméretre dolgozza fel, jellemzően 1,5-2,0 hüvelyk (37,5-50 mm) méretre, ellenőrzött finomrész-tartalommal. A feldolgozott RAP-ot egy újrahasznosító géphez (pl. Wirtgen 2200 CR, 3800 CR vagy WR sorozat) szállítják, amely a habosított aszfalt befecskendező rendszerét tartalmazza. Ebben az egységben a fedélzeti fűtött tartályban tárolt forró bitument a befecskendező fúvókákon keresztül habosítják, és egy ikertengelyű pugmill keverőben összekeverik a RAP-pal. Az aktív töltőanyagokat (cement vagy mész) a keverés előtt szórják a RAP áramlásába, akár száraz porként, akár zagyként. Keverés után a habosított aszfalttal kezelt anyagot egy lerakóba vagy közvetlenül egy burkológyalu alá helyezik, amely a megadott szélességre és profilra teríti. Végül tömörítő hengerek – jellemzően pneumatikus, vibrációs és statikus acélhengerek kombinációja – tömörítik az anyagot a megadott sűrűségre.
A CIR tipikus kötőanyag-tartalma habosított aszfalttal 1,5% és 3,0% közötti habosított aszfaltkötőanyag a RAP száraz tömegére vonatkoztatva. Ez lényegesen alacsonyabb, mint a meleg aszfaltkeverék kötőanyag-tartalma (jellemzően 4-6%), mert a habosított aszfalt nem von be teljesen minden adalékanyag-részecskét, hanem ponthegesztéses kötési mechanizmust hoz létre a részecskeérintkezési pontoknál. A ponthegesztéses mechanizmus a habosított aszfalttal kezelt anyagok meghatározó jellemzője – a hab szelektíven koncentrálódik az adalékanyag-részecskék érintkezési pontjainál, ahol a kapilláris erők a kötőanyagot vonzzák a tömörítés során, erős, diszkrét kötéseket hozva létre, amelyek összefüggő szerkezetet építenek, miközben a legtöbb adalékanyag-felület bevonatlan marad. Ez a szelektív kötés rendkívül hatékony a kötőanyag-felhasználás szempontjából.
Az aktív töltőanyagok – jellemzően cement vagy hidratált mész a RAP száraz tömegének 0,5-1,5%-ában – számos kritikus funkciót töltenek be a CIR-ben habosított aszfalttal. A cement korai szilárdságnövekedést biztosít a hidratációs reakciókon keresztül, amelyek a tömörítést követő órákon belül megkezdődnek, míg a habosított aszfalt kötései lassabban fejlődnek ki, ahogy a tömörítési nedvesség napok-hetek alatt elpárolog. A cement jelentősen javítja a nedvességállóságot – a szakítószilárdsági arány (TSR) jellemzően 0,60 alattiról 0,70-0,85-re nő 1% cement hozzáadásával. A cement felgyorsítja a kötési folyamatot a keverék vizének egy részét hidratációs reakciók révén felhasználva, és a vizes fázis pH-értékének növelésével, ami befolyásolhatja a habosított aszfalt diszperzióját. A cement és a habosított aszfalt kombinációja egy kompozit kötőanyag-rendszert hoz létre – a Heidelberg Materials osztályozás ezt QVE-nek (gyors viszkoelasztikus) nevezi, ha cement van jelen, és SVE-nek (lassú viszkoelasztikus), ha csak bitument használnak.
A CIR keverékek kötése szükséges, mielőtt az anyag kifejlesztené teljes szerkezeti szilárdságát, és mielőtt kopóréteget (jellemzően 2-4 hüvelykes meleg aszfaltkeverék ráhordást) helyeznének el. A kötés során a tömörítési nedvesség elpárolog, és a habosított aszfalt kötései kifejlesztik teljes szilárdságukat. Az Auburn Egyetem Aszfalttechnológiai Nemzeti Központja (NCAT) a szabványos laboratóriumi kötési protokollt széleskörű terepi validálás révén állapította meg: 72 óra 40 °C-on kényszerlevegős kemencében, majd 24 óra szobahőmérsékleten. Megállapították, hogy ez a protokoll körülbelül 100 napos mérsékelt égövi terepi kötéssel korrelál. A terepi kötési idő az időjárási körülményektől függ – a meleg, száraz, szeles időjárás felgyorsítja a kötést, míg a hűvös, nedves, szélcsendes időjárás meghosszabbítja. A CIR rétegen a kötés ideje alatt is megengedhető a forgalom, de a nehéz terheléseket korlátozni kell a megfelelő szilárdság kifejlődéséig.
Habosított Aszfalt a Teljes Mélységű Helyreállításban (FDR)
A teljes mélységű helyreállítás (FDR) habosított aszfalttal az újrahasznosítás fogalmát az aszfaltrétegeken túlra, az alatta lévő alapanyagok egy részére is kiterjeszti. Az FDR során a teljes aszfaltburkolati szerkezetet és az alatta lévő alap meghatározott mélységét (jellemzően 8-12 hüvelyk vagy 200-300 mm teljes mélységben) porítják fel, keverik össze habosított aszfalttal és aktív töltőanyagokkal, majd újratömörítik egy új, stabilizált alaprétegként. A Kaliforniai Egyetem Útburkolat Kutatóközpontja (UCPRC) átfogó tanulmányt készített az FDR-ről habosított aszfalttal a Caltrans számára (UCPRC-RR-2008-07), amely a technológia alapkutatását szolgáltatta.
Az FDR folyamata habosított aszfalttal a helyszínvizsgálattal kezdődik, beleértve a meglévő burkolat magfúrását, az alap- és altalaj anyagok mintavételét, a vízelvezetési viszonyok felmérését és a forgalomelemzést. Keveréktervezés készül a RAP és az alap adalékanyag keverékének felhasználásával a habosított aszfalt-tartalom, az aktív töltőanyag típusának és mennyiségének, valamint az optimális tömörítési nedvességtartalom meghatározására. A porítás előtt a burkolat felületét előformázzák, ha keresztirányú lejtéskorrekciók szükségesek. Egy rekultivátor (pl. Wirtgen WR 250 vagy 3800 CR) egy vagy két menetben porítja a teljes mélységet, összekeveri a porított anyagot habosított aszfalttal és aktív töltőanyaggal, majd abroncsba söpri a kezelt anyagot. Az anyagot ezután leterítik és tömörítik a projekt elején létesített kontrollszakaszon meghatározott hengerlési mintázat szerint. Kötési idő után, amely alatt az anyag szilárdul a nedvesség elpárolgásával, kopóréteget – jellemzően 2-5 hüvelykes meleg aszfaltkeveréket – helyeznek el.
Az UCPRC-tanulmány számos kritikus megállapítást tett az FDR-hez habosított aszfalttal. A forgalmi alkalmasságot illetően az FDR habosított aszfalttal olyan autópályákhoz alkalmas, ahol az éves átlagos napi forgalom (AADT) nem haladja meg a 20 000 járművet, bár magasabb forgalom is figyelembe vehető, ha megfelelő szerkezeti szilárdság érhető el. Az altalaj és vízelvezetés bizonyult a hosszú távú teljesítményt befolyásoló legfontosabb tényezőnek – a tanulmány megállapította, hogy a gyenge altalaj és a rossz vízelvezetés volt az FDR-projektek idő előtti meghibásodásának elsődleges oka. A burkolati szerkezet nedvességtartalma akár 40%-kal is befolyásolta a habosított aszfalt réteg merevségét a nedves és száraz évszakok között, kiemelve a vízelvezetés kritikus fontosságát az FDR projektek sikeréhez. Cementes töltőanyag használata elengedhetetlennek bizonyult – az aktív töltőanyag nélküli habosított aszfaltot használó projektek lényegesen rosszabb teljesítményt mutattak, mint a cement vagy mész hozzáadásával készültek.
A vastag aszfaltburkolatok FDR-je – többszörös ráhordással rendelkező burkolatok gyenge szemcsés alapokon – egyedi kihívásokat jelent. Ezek a burkolatok jellemzően magas RAP-tartalommal (a visszanyert anyag körülbelül 90%-a) és kevés szemcsés alapanyaggal rendelkeznek, ami magas finomrész-tartalmú, kötőanyagban gazdag keveréket hozhat létre, amely nehezen tömöríthető és hajlamos az instabilitásra, ha nem megfelelően arányosítják. A magas RAP-tartalom azt is jelenti, hogy a meglévő burkolat öregedett kötőanyaga az új kötőanyag-rendszer részévé válik, ami gondos mérlegelést igényel a teljes kötőanyag-tartalom (meglévő öregedett kötőanyag plusz új habosított aszfalt) tekintetében. Az UCPRC-tanulmány megállapította, hogy a habosított aszfalt rétegek hőmérséklet-érzékenységet mutatnak, átlagosan 1,3 psi/°F (0,016 MPa/°C) együtthatóval, ami azt jelenti, hogy az FDR réteg szerkezeti hozzájárulása jelentősen változik nyár és tél között – ezt a tényezőt figyelembe kell venni a szerkezeti tervezés során.
Keveréktervezés Habosított Aszfalttal Kezelt Anyagokhoz
A habosított aszfalttal kezelt anyagok keveréktervezése a célmechanikai tulajdonságok eléréséhez szükséges optimális habosított aszfalt-tartalom, optimális tömörítési nedvességtartalom és aktív töltőanyag-tartalom meghatározására irányul. Számos szabványosított megközelítés létezik, az AASHTO PP 94 / AASHTO TP 101 az elsődleges szabvány az Egyesült Államokban.
A keveréktervezési folyamat a javasolt kötőanyag habosíthatósági vizsgálatával kezdődik. WLB 10 S laboratóriumi habosító egységgel vagy azzal egyenértékű berendezéssel a kötőanyagot különböző hőmérsékleteken (jellemzően 160 °C, 170 °C és 180 °C) és habosító víztartalmakon (jellemzően 1,5%, 2,0%, 2,5% és 3,0%) vizsgálják az ER ≥ 10 és a felezési idő ≥ 8 másodperc feltételeket teljesítő kombináció azonosítására. Ezt az optimális habosítási körülményt használják az összes további próbatest elkészítéséhez.
Az optimális víztartalmat (OWC) a tömörítéshez a RAP vagy adalékanyag keverékének változó víztartalmakon történő tömörítésével határozzák meg módosított Proctor-erőfeszítéssel (AASHTO T 180 – 56 000 ft-lbf/ft³). Az OWC annak a víztartalomnak felel meg, amely a maximális száraz sűrűséget eredményezi. Ezt az OWC-t használják az összes habosított aszfalt vizsgálati próbatesthez, mert a megfelelő tömörítési sűrűség elengedhetetlen a célmechanikai tulajdonságok eléréséhez.
A próbatestek elkészítése szabványosított sorrendet követ. A RAP-ot vagy adalékanyagot az OWC-n összekeverik a habosított aszfalttal legalább három próba kötőanyag-tartalommal – jellemzően az adalékanyag száraz tömegének 1,5%-a, 2,0%-a, 2,5%-a és 3,0%-a. A meghatározott aktív töltőanyagot (cement vagy hidratált mész a célmennyiségben, jellemzően 0,5-1,5%) szárazon adják az adalékanyaghoz a habosított aszfalt hozzáadása előtt. A keverési időt a helyszíni újrahasznosító berendezés keverési idejéhez igazítják. Keverés után a próbatesteket a következők valamelyikével tömörítik:
- Superpave Gyratory Tömörítő (SGC) 30 girációnál – valósághű adalékanyag-orientációt és a terepi magokkal összehasonlítható sűrűséget biztosítva
- Marshall-kalapács 75 ütés oldalanként – a terepi tömörítéssel összehasonlítható sűrűségű próbatesteket előállítva a Maryland SHA kutatása szerint (MD-13-SP909B4E)
A tömörített próbatestek kötése az NCAT protokollt követi: a próbatesteket 40 °C ± 1 °C-on 72 órára kényszerlevegős kemencébe helyezik, majd 25 °C ± 1 °C-on 24 órán át hűtik. Ez a kötési protokoll körülbelül 100 napos mérsékelt égövi terepi kötést szimulál.
A közvetett szakítószilárdság (ITS) vizsgálata (ASTM D6931) az elsődleges teljesítménymutató. A kikötött próbatesteket két részre osztják. A száraz részt 25 °C-on vizsgálják ITS-re áztatás nélkül. Az áztatott részt 25 °C-os vízfürdőbe merítik 24 órára, majd ITS-re vizsgálják. A szakítószilárdsági arányt (TSR) az áztatott ITS és a száraz ITS arányaként számítják ki, százalékban kifejezve.
Szilárdsági követelmények az AASHTO PP 94 és az ipari gyakorlat szerint:
| Tulajdonság | Minimális követelmény | Tipikus értékek 1% cementtel |
|---|---|---|
| Száraz ITS | ≥ 45 psi (310 kPa) | 60-100 psi (415-690 kPa) |
| Áztatott ITS (24 óra) | Előírástól függően változik | 40-75 psi (275-515 kPa) |
| Szakítószilárdsági arány (TSR) | ≥ 0,70 (70%) | 0,70-0,85 |
Az optimális habosított aszfalt-tartalom a minimális kötőanyag-tartalom, amely eléri a megadott száraz ITS és TSR követelményeket. Ha az összes próba kötőanyag-tartalom teljesíti a követelményeket, a legalacsonyabb kötőanyag-tartalmat választják. Ha egyetlen kötőanyag-tartalom sem teljesíti a követelményeket, az aktív töltőanyag-tartalom, a kötőanyag-fokozat vagy az adalékanyag-keverék módosítására lehet szükség.
Triaxiális vizsgálatot (AASHTO T 307) néha végeznek szerkezeti tervezési célokra, különösen nagy forgalmú projekteknél. A triaxiális vizsgálatból származó kohéziós és súrlódási szög paraméterek felhasználhatók mechanisztikus-empirikus burkolattervezési eljárásokban (pl. AASHTOWare Pavement ME). A Wirtgen adatai 2,2% bitument és 1% cementet tartalmazó bitumenstabilizált anyagra tipikus kohéziós értékeket 200-300 kPa (29-43,5 psi) és súrlódási szögeket 40-49° mutatnak, összehasonlítva a kezeletlen adalékanyag 30-55 kPa (4,4-8 psi) kohéziójával – ez 5-6-szoros kohézió-növekedés az adalékanyag-váz súrlódási tulajdonságainak megőrzése mellett.
Habosított Aszfalttal Kezelt Alapok Mechanikai Tulajdonságai
A habosított aszfalttal kezelt alapok – más néven bitumenstabilizált anyagok (BSM) vagy habosított aszfalt stabilizált alap (FASB) – a mechanikai tulajdonságok jellegzetes kombinációját mutatják, amely alkalmassá teszi őket burkolati szerkezeti rétegekhez. Ezek a tulajdonságok alapvetően különböznek mind a kezeletlen szemcsés anyagoktól, mind a meleg aszfaltkeveréktől, és speciális tervezési megközelítéseket igényelnek.
A közvetett szakítószilárdság (ITS) az elsődleges tervezési paraméter és minőség-ellenőrzési mutató a habosított aszfalttal kezelt anyagoknál. A 45-100 psi (310-690 kPa) közötti száraz ITS értékek jellemzőek a jól tervezett, 1,5-2,5% habosított aszfaltot és 1% cementet tartalmazó keverékekre. Az áztatott ITS a 24 órás vízbemerítés után jellemzően 30-60%-kal alacsonyabb a száraz ITS-nél, a TSR szolgál a kritikus nedvességérzékenységi mutatóként. A ponthegesztéses kötési mechanizmus azt jelenti, hogy az ITS-t erősen befolyásolja az adalékanyag finomrész-tartalma – a magasabb finomrész-tartalmú (200-as szitán áteső) anyagok magasabb ITS-t fejlesztenek, mert a habosított aszfalt előszeretettel vonja be a finom részecskéket, kiterjedtebb ponthegesztési hálózatokat hozva létre. Az aktív töltőanyag hozzáadása jelentősen növeli mind a száraz, mind az áztatott ITS-t a cementhidratációs termékek képződésén keresztül, amelyek kiegészítik a bitumenes kötéseket.
A rugalmassági modulus (Mr) a kulcsfontosságú szerkezeti tervezési paraméter a mechanisztikus burkolattervezéshez. A Maryland State Highway Administration kutatása alapértelmezett tervezési értékeket javasol 300 000-400 000 psi (2 070-2 760 MPa) között habosított aszfalttal stabilizált alapokhoz. Az AustStab repülőtéri előírás (2024) konzervatívabb tervezési modulusokat használ, 800-1 500 MPa között, az éghajlati viszonyoktól függően. A modulus feszültségfüggő – csökken a feszültségszint növekedésével, ami nemlineáris jellemzést igényel a pontos szerkezeti tervezéshez. A habosított aszfalt rétegek hőmérséklet-érzékenysége, átlagosan 1,3 psi/°F (0,016 MPa/°C) együtthatóval, azt jelenti, hogy a réteg merevsége jelentősen változik nyár és tél között, évszakos változásokat okozva a burkolat szerkezeti kapacitásában, amelyeket figyelembe kell venni az életciklus-elemzésben.
A triaxiális vizsgálatból származó kohéziós és súrlódási szög értékek a habosított aszfalttal kezelt és kezeletlen anyagok közötti alapvető különbséget mutatják. A kezeletlen szemcsés adalékanyagok szilárdságukat kizárólag szemcsék közötti súrlódásból nyerik, a kohézió jellemzően kevesebb, mint 55 kPa (8 psi). A habosított aszfalt kezelés drámai módon növeli a kohéziót 200-300 kPa (29-43,5 psi) értékre, miközben megtartja az adalékanyag súrlódási szögét (40-51°). Ez a kombináció – magas kohézió a bitumenes ponthegesztésekből és magas súrlódás az adalékanyag összekapcsolódásából – olyan anyagot eredményez, amely jelentősen jobb teherelosztó képességgel és csökkentett altalajra ható feszültséggel rendelkezik.
A nedvességérzékenység a legkritikusabb tartóssági kérdés a habosított aszfalttal kezelt alapoknál. Az UCPRC-tanulmány megállapította, hogy a burkolati szerkezet nedvességtartalma akár 40%-kal is befolyásolhatja a habosított aszfalt réteg merevségét a nedves és száraz évszakok között. A TSR (szakítószilárdsági arány az ITS vizsgálatból) a nedvességállóság szabványos mutatója, a 0,70 vagy annál magasabb értékek tekinthetők elfogadhatónak. Az 1%-os cement hozzáadás jellemzően növeli a TSR-t körülbelül 0,55-0,65-ről (cement nélkül) 0,70-0,85-re (cementtel), így az aktív töltőanyag hozzáadása elengedhetetlen a nedves környezetben. A rossz vízelvezetést következetesen a habosított aszfalttal kezelt burkolatok idő előtti meghibásodásának elsődleges okaként azonosítják, hangsúlyozva, hogy az anyagot vízelvezetés-érzékeny szerkezeti rétegként kell kezelni – hatékony altalaj-vízelvezetést igényel a tervezett élettartam eléréséhez.
A nyomvályúsodási és repedésállóságot teljes méretű terepi vizsgálati szakaszok dokumentálják. Az NCAT vizsgálati szakaszai az US 280 autópályán Alabamában – amely 3,5 év alatt 2,3 millió ESAL-t viselt el – nem mutattak repedést és 0,25 hüvelyknél (6 mm) kisebb nyomvályúsodást a habosított aszfaltos CIR szakaszokon. Az 54,5 °C-on végzett folyásindex-vizsgálatok megerősítik az anyagok magas hőmérsékleten történő maradandó alakváltozással szembeni ellenállását. A habosított aszfalttal kezelt alapok fáradási repedésállósága általában jobb, mint a cementtel kezelt alapoké, mivel a bitumenes kötőanyag némi rugalmasságot biztosít, de rosszabb, mint a meleg aszfaltkeveréké a ponthegesztéses kötési mechanizmus és a magasabb légüregtartalom miatt.
Habosított Aszfalttal Stabilizált Rétegek Ellenőrzése
A habosított aszfalttal stabilizált rétegek ellenőrzése kiterjed az építés előtti ellenőrzésre, az építés alatti minőség-ellenőrzésre és az építés utáni átvételi vizsgálatra. Az Aszfalt Újrahasznosítási és Visszanyerési Szövetség (ARRA) és a RoadResource.org átfogó QC/QA irányelveket biztosít, míg a szervezet-specifikus előírások (Caltrans, TxDOT, AustStab) határozzák meg az átvételi kritériumokat és a vizsgálati gyakoriságokat.
Az építés előtti ellenőrzés a keveréktervezés ellenőrzésével kezdődik. Az ellenőr megerősíti, hogy a keveréktervezést akkreditált laboratórium végezte a projekten előforduló RAP és adalékanyag reprezentatív mintáin. Ellenőrzik, hogy a felhasználandó kötőanyag elfogadható habosítási jellemzőket (ER ≥ 10, felezési idő ≥ 8 másodperc) produkál-e a megadott habosítási hőmérsékleten és víztartalom mellett. A projekt elején egy kontrollszakaszt – jellemzően minimum 300 láb (90 méter) hosszú és egy teljes sávszélességű – létesítenek a hengerlési mintázat, a tömörítési eljárások és a célsűrűség meghatározására. A kontrollszakaszon elért sűrűség lesz a szabvány a projekt többi részén történő átvételhez.
Az építés alatti ellenőrzés számos kritikus paraméterre összpontosít. A habminőséget rendszeres időközönként ellenőrzik – a tágulási arányt és a felezési időt kalibrált habosító fúvókával és osztályozott mérőedénnyel mérik, biztosítva, hogy az előírt határértékeken belül maradjanak. A fúvóka állapotát gyakran ellenőrzik – a dugult vagy részben eltömődött fúvókák a habminőség romlásának gyakori okai. A keverés minőségét szemrevételezéssel ellenőrzik – a visszanyert keverék egyenletes színű és textúrájú legyen, bevonatlan anyagból származó csíkok vagy látható kötőanyaggolyók nélkül. A porítási mélységet a megadott mélységhez viszonyítva ellenőrzik mélységmérőkkel vagy alkalmankénti árokásással. A kötőanyag-adagolási arányt időszakos ellenőrzésekkel igazolják az újrahasznosító kalibrált áramlásmérőin keresztül, és megerősítik az üzemanyag-fogyasztási módszerrel (a bitumentartály térfogatváltozásának nyomon követése a kezelt területhez viszonyítva). Az aktív töltőanyag-adagolási arányt a cement szóróberendezés kalibrálásának és a szórási szélesség és sűrűség ellenőrzésével igazolják. A keverék teljes víztartalmát monitorozzák az optimális tömörítési nedvességtartomány fenntartása érdekében.
Időjárási korlátozások érvényesülnek az előírások követelményei szerint. A Caltrans részleges mélységű újrahasznosítási előírása minimális burkolati hőmérsékletet 60 °F (16 °C) , minimális környezeti hőmérsékletet 50 °F (10 °C) és emelkedő tendenciát ír elő, és tiltja az építést, ha fagyos hőmérsékletet jeleznek előre 3 napon belül. Ezek a korlátozások biztosítják, hogy a hab megfelelő hőmérséklettel rendelkezzen a megfelelő képződéshez, és hogy a tömörített réteg kikössön, mielőtt fagyos körülmények alakulnának ki.
A tömörítés-ellenőrzés a kontrollszakaszon meghatározott hengerlési mintázatot követi. Az ellenőr ellenőrzi, hogy a megadott hengertípusokat, súlyokat és menetszámokat betartják-e. A sűrűséget nukleáris mérőműszerrel (ASTM D6938) vagy homokcsonk módszerrel (ASTM D1556 / AASHTO T 191) mérik a projektdokumentumokban meghatározott gyakorisággal – jellemzően egy vizsgálat a kezelt terület 500-2 000 négyzetyardjánként. A célsűrűség jellemzően a kontrollszakaszon elért maximális száraz sűrűség 98%-a vagy a módosított Proctor vizsgálatból származó laboratóriumi maximális száraz sűrűség 98%-a. Ha a sűrűség a célérték alá csökken, a hengerlési mintázatot módosítják a megfelelés eléréséig.
Az építés utáni átvétel magában foglalja a sűrűségvizsgálatot, a rétegvastagság ellenőrzését és a felületi tűréshatárok mérését. A rétegvastagságot magfúrással vagy mélységméréssel ellenőrzik meghatározott gyakorisággal – jellemzően egy vizsgálat 1 000-2 000 sávlábanként. A kikötött felületet ellenőrzik egyenletesség, laza anyag hiánya, valamint a magassági és keresztirányú lejtés tűréshatárainak való megfelelés szempontjából. Próbahengerezést nehéz hengerrel néha végeznek az elégtelen alátámasztású területek azonosítására, amelyek korrekciós intézkedést igényelnek. A kopóréteg (jellemzően 2-5 hüvelyk vastag meleg aszfaltkeverék) lerakása előtt a kikötött felületnek tisztának, száraznak és laza anyagtól mentesnek kell lennie.
A TxDOT Speciális Előírás 3063 az FDR-hez habosított aszfalttal magában foglalja a vállalkozó minőség-ellenőrző vizsgálatait az átvételhez, a TxDOT általi validálást a vállalkozó vizsgálati eredményeire, valamint minimum 2 év felügyeleti tapasztalatot a vállalkozó személyzete számára, a Talaj- és Alapanyag Minősítési Programon (SB 102) keresztül történő tanúsítással. Az AustStab repülőtéri előírása (2024) teljesítményalapú minőség-ellenőrzést vezet be, ahol a rugalmassági modulus az elsődleges keveréktervezési tulajdonság, és a gyártás során az összetételi konzisztencia igazolja a jóváhagyott keveréktervnek való megfelelést, a vállalkozói célértékek meghaladják a tervezési értékeket a gyártási változékonyság figyelembevétele érdekében.
Habosított Aszfalt vs. Aszfaltemulzió
A habosított aszfalt és az aszfaltemulzió közötti választás a hideg újrahasznosítási és stabilizációs alkalmazásokban a projekt-specifikus tényezőktől függ, beleértve a kötőanyag elérhetőségét, a berendezési követelményeket, az építési időablakot, a forgalmi követelményeket, a környezeti feltételeket és a teljesítménycélokat.
| Tulajdonság | Habosított Aszfalt | Aszfaltemulzió |
|---|---|---|
| Jelleg | Fizikai hab (a víz gőzzé tágul, majd lecsapódik) | Kémiai emulzió (felületaktív anyaggal stabilizált diszperzió) |
| Víz szerepe | Habosítószer – többnyire elpárolog vagy tömörítési nedvességként marad | Hordozófolyadék – a kötőanyag működéséhez ki kell törnie és el kell párolognia |
| Tipikus kötőanyag-tartalom | 1,5-3,0% az adalékanyag száraz tömegére | 2,0-4,0% maradék aszfalt az adalékanyag száraz tömegére |
| Gyártási hőmérséklet | 160-180 °C (bitumen) | 50-85 °C |
| Szükséges adalékanyagok | Nem szükséges (csak víz + levegő) | Felületaktív anyagok/emulgeálószerek szükségesek 0,1-2,0% |
| Kötési idő | Rövid – órák-napok, a szilárdság a víz elpárolgásával fejlődik | Hosszabb – napok-hetek, kémiai törést, majd párolgást igényel |
| Tárolhatóság | Azonnal fel kell használni – a hab másodpercek-percek alatt összeomlik | Hetekig-hónapokig tárolható fűtött tartályokban |
| Ellátási lánc | Helyszíni gyártás szükséges – speciális berendezés kell | Központi üzemi gyártás, szállítható |
| Hőmérséklet-érzékenység | Alacsonyabb – alkalmas hűvös időjáráshoz és éjszakai építéshez | Magasabb – melegebb hőmérsékletet igényel a megfelelő töréshez és kötéshez |
A habosított aszfalt előnyei közé tartozik a gyors szilárdságnövekedés – a keverékek a lerakás és tömörítés után szinte azonnal elérik a teljes szilárdság közeli értéket, ahogy a tömörítési nedvesség elpárolog, szemben az emulzióval, amely kémiai törési folyamatot igényel, és napokra vagy hetekre lehet szüksége a kötéshez. Az UCPRC-tanulmány megjegyzi, hogy a habosított aszfalt keverékek szilárdságnövekedése a tömörítési nedvesség kiszáradásával következik be, ami kedvező időjárás esetén gyorsan megtörténhet. Az éjszakai építés kivitelezhető – az emulzióval ellentétben (amely melegebb hőmérsékletet igényel a megfelelő töréshez és kötéshez), a habosított aszfalt használható éjszakai építésben a Caltrans útmutatása szerint. Nincs szükség emulgeálószerekre – a habosított aszfalt csak vizet, levegőt és szabványos útépítési bitument használ, kiküszöbölve a kémiai emulgeálószerek költségeit és a felületaktív anyagok gyártásával kapcsolatos környezeti aggályokat. Alacsonyabb kötőanyag-felhasználás – a tipikus habosított aszfalt-tartalmak (1,5-2,5%) alacsonyabbak, mint az emulzió maradék-tartalmai (2,5-4,0%), csökkentve az anyagköltségeket. Jobb korai forgalombírás – mivel a habosított aszfalt nem támaszkodik kémiai törési folyamatra, az anyag szinte azonnal a tömörítés után elbírja az építési forgalmat.
Az aszfaltemulzió előnyei közé tartozik a jobb adalékanyag-bevonás – az emulziók teljesebb bevonatot biztosíthatnak az adalékanyag-részecskékre, különösen finomabb anyagok esetén, ami előnyös lehet bizonyos keveréktípusoknál. Hosszabb bedolgozhatósági idő – az emulziók (emulgeálószer-kémián keresztül) szabályozható törési időkkel tervezhetők, lehetővé téve a hosszabb munkaablakokat nagy volumenű lerakásokhoz. Az öregedett kötőanyag fiatalítása – bizonyos tervezett emulziók fiatalító szereket tartalmaznak, amelyek meglágyíthatják az öregedett RAP kötőanyagot, helyreállítva annak reológiai tulajdonságainak egy részét. Tárolás és szállítás – az emulziók központi üzemben gyárthatók és a munkaterületre szállíthatók, míg a habosított aszfaltot a helyszínen kell előállítani speciális berendezéssel. Kiépített ellátási lánc – az emulziók világszerte számos szállítótól széles körben elérhetők, míg a habosított aszfalt speciális újrahasznosító berendezést igényel. Jobb vékony rétegekhez – felületi kezelésekhez (pl. iszapzáró rétegek, mikroburkolatok) az emulzió az egyetlen praktikus lehetőség.
A habosított aszfalt alkalmazási forgatókönyvei közé tartoznak a CIR és FDR projektek, amelyek azonnali forgalomnyitást igényelnek, éjszakai vagy hideg időjárási építések, vastag FDR (8-12 hüvelyk), ahol a gyors kötőanyag-behatolás és a gyors kötés előnyös, környezetvédelmi/alacsony kibocsátású projektek, ahol a nulla VOC és az alacsonyabb CO₂ prioritás, valamint olyan projektek, ahol az emulzió ellátási lánca nem áll rendelkezésre.
Szabványok és Irányelvek
A habosított aszfalt technológiáját a nemzetközi és nemzeti szervezetek, állami közlekedési hivatalok és ipari testületek által kidolgozott szabványok, előírások és irányelvek átfogó keretrendszere szabályozza.
AASHTO Szabványok – Az AASHTO PP 94 (Szabványos előírás a hidegen újrahasznosított keverék optimális aszfalt-tartalmának meghatározására habosított aszfalttal) és az AASHTO TP 101 (Szabványos vizsgálati módszer a hidegen újrahasznosított keverék optimális aszfalt-tartalmának meghatározására habosított aszfalttal) biztosítják az elsődleges keveréktervezési szabványokat az Egyesült Államokban. Az AASHTO T 245 (Marshall tömörítési módszer) a habosított aszfalt próbatestek elkészítéséhez használatos 75 ütés/oldal paraméterrel. Az AASHTO T 167 (Bitumenes keverékek nyomószilárdsága) a mechanikai vizsgálatokhoz referenciaként szolgál.
ASTM Szabványok – Az ASTM D6931 (Bitumenes keverékek közvetett szakítószilárdsága) a habosított aszfalt próbatestek ITS vizsgálatának szabványos vizsgálati módszere. Az ASTM D6857 (Bitumenes útépítési keverékek maximális fajsúlya és sűrűsége) és az ASTM D6938 (Helyszíni sűrűség nukleáris mérőműszerrel) a sűrűség meghatározásához referenciaként szolgál.
Állami Közlekedési Hatósági Előírások – A Caltrans Non-Standard Special Provision PDR-FA a részleges mélységű újrahasznosítást írja elő habosított aszfalttal PG 64-10 kötőanyaggal, a California Test Method 313 szabályozza a tágulási arány és a felezési idő mérését. A TxDOT Speciális Előírás 3063 állami szintű előírást biztosít a teljes mélységű helyreállításhoz habosított aszfalttal PG 64-22 kötőanyaggal, magában foglalva a vállalkozó minőség-ellenőrzését az átvételhez. A Maryland State Highway Administration kidolgozta a habosított aszfalt stabilizált alap (FASB) tervezési értékeit ER ≥ 10 és felezési idő ≥ 8 másodperc paraméterekkel.
Ausztrál Szabványok – Az AGPT/T301 (Bitumen habosítási jellemzőinek meghatározása), az AGPT/T302 (Habosított bitumennel stabilizált anyagok keverése), az AGPT/T303 (Vizsgálati hengerek tömörítése – dinamikus Marshall ejtőkalapáccsal) és az AGPT/T305 (Habosított bitumennel stabilizált anyagok rugalmassági modulusa) átfogó vizsgálati keretrendszert biztosít. Az AustStab repülőtéri habosított bitumen stabilizációs előírása (v1, 2024. december) a legátfogóbb repülőtér-specifikus szabványt nyújtja, beleértve a különböző éghajlati övezetekre vonatkozó tervezési modulusokat, összhangban az FAA AC 150/5370-10H szabvánnyal.
ICAO és FAA Rendelkezések – Az ICAO Annex 14 – Repülőterek, I. kötet és az ICAO Doc 9157 – Repülőtér-tervezési Kézikönyv, 3. rész – Burkolatok nemzeti szabványokra hivatkozik a habosított aszfalt repülőtéri burkolat-újrahasznosításban történő használatához. Az AustStab repülőtéri előírása 800-1 500 MPa közötti tervezési modulusokat biztosít, az éghajlati viszonyoktól függően, repülőtéri habosított bitumennel stabilizált alaprétegekhez:
| Éghajlati övezet | Tervezési modulus | Körülmények |
|---|---|---|
| Száraz területek, száraz évszaki építés | 1 500 MPa | Alacsony nedvességterhelés |
| Nem száraz, nincs forgalomnyitás a munkafázisok között | 1 000 MPa | Mérsékelt nedvességterhelés |
| Nem száraz, forgalomnyitás a munkafázisok között | 800 MPa | Magas nedvességterhelés |
Ipari Útmutató Dokumentumok – A Wirtgen Hideg Újrahasznosítás Technológiai Kézikönyv a meghatározó gyakorlati útmutató a habosított bitumen építéséhez, lefedve a berendezések üzemeltetését, a keveréktervezést és a minőség-ellenőrzési eljárásokat. Az Alapvető Aszfalt Újrahasznosítási Kézikönyv (BARM) , amelyet az ARRA és az FHWA publikált, az alapvető amerikai referenciamű minden hideg újrahasznosítási technológiához. Az ARRA FDR301 (Ajánlott minőség-ellenőrzési mintavételi és vizsgálati irányelvek az FDR-hez bitumenes stabilizáló szerek használatával) és az ARRA FD101 (Ajánlott építési irányelvek az FDR-hez bitumenes stabilizáló szerek használatával) részletes QC/QA protokollokat biztosít. A Dél-afrikai CSIR Útmutató a habosított bitumennel kezelt anyagok tervezéséhez és használatához úttörő tervezési módszertant nyújt a technológia egyik legkorábbi alkalmazójától. A Kaliforniai Egyetem Útburkolat Kutatóközpontjának Ideiglenes Irányelvei (UCPRC-GL-2008-01) Kalifornia-specifikus FDR irányelveket biztosítanak a projektkiválasztáshoz, keveréktervezéshez, szerkezeti tervezéshez és kivitelezéshez.
A Heidelberg Materials Teljesítményfokozat Osztályozás a habosított aszfalt anyagok szisztematikus kategorizálását nyújtja a hosszú távú merevség és a bedolgozhatósági jellemzők alapján:
| Fokozat | Típus | Hosszú távú merevség | Bedolgozhatósági idő | Megfelelő |
|---|---|---|---|---|
| B1 | SVE | 1 900 MPa | Akár 21 nap | HRA/DBM 160/220 |
| B2 | SVE | 2 500 MPa | Akár 21 nap | DBM 100/150 |
| B3 | QVE | 3 100 MPa | Akár 4 óra | HRA 40/60 |
| B4 | QVE | >4 700 MPa | Akár 4 óra | DBM/HDM 40/60 |
Az SVE (lassú viszkoelasztikus) olyan anyagokat jelöl, amelyek csak bitumenes kötőanyagot használnak portlandcement nélkül, meghosszabbított bedolgozhatósági időt biztosítva. A QVE (gyors viszkoelasztikus) olyan anyagokat jelöl, amelyek bitumenes kötőanyagot portlandcementtel kombinálva használnak, magasabb hosszú távú merevséget, de rövidebb bedolgozhatósági időt biztosítva. Ez az osztályozási rendszer segíti az anyagválasztást a szilárdságfejlődési sebességre és az építési logisztikára vonatkozó projektkövetelmények alapján.
A habosított aszfalt technológia, több mint 50 év sikeres világméretű alkalmazással, folyamatosan fejlődik a habosító berendezések tervezésének, a kötőanyag-formulázásnak, a keveréktervezési módszertannak és a minőség-ellenőrzési technológiának köszönhetően. A szabványok és előírások bővülő testülete – az AASHTO-tól és ASTM-től az ICAO-ig és a repülőtér-specifikus irányelvekig – robusztus keretrendszert biztosít a mérnökök, ellenőrök és anyagszakértők számára a habosított aszfalttal kezelt burkolatok specifikálásához, tervezéséhez és ellenőrzéséhez, amelyek megbízható, hosszú távú teljesítményt nyújtanak, miközben maximalizálják az útburkolat-újrahasznosítás környezeti és gazdasági előnyeit.
Gyakran Ismételt Kérdések
- Mi a különbség a habosított aszfalt és az aszfaltemulzió között?
- A habosított aszfalt úgy keletkezik, hogy hideg vizet és sűrített levegőt fecskendeznek a forró aszfaltkötőanyagba, ami a gőzfejlődés révén fizikai tágulást okoz. Az aszfaltemulzió az aszfaltcseppek kémiai diszperziója vízben, emulgeálószerek (felületaktív anyagok) segítségével. A habosított aszfaltot azonnal, a helyszínen kell előállítani és felhasználni speciális berendezéssel, míg az emulzió központi üzemben gyártható, hetekig tárolható és szállítható. A habosított aszfalt jellemzően alacsonyabb kötőanyag-tartalmat (1,5-3,0%) használ az emulzióhoz képest (2,5-4,0% maradék). A habosított aszfalt gyorsabb szilárdságnövekedést ér el, és kevésbé hőmérséklet-érzékeny, így alkalmas hideg időjárási és éjszakai építkezésekhez. Az emulzió teljesebb adalékanyag-bevonatot biztosít, és tartalmazhat fiatalító szereket az öregedett RAP kötőanyaghoz. A habosított aszfalt nulla illékony szerves vegyületet termel, az emulziónak is nagyon alacsony a VOC-tartalma, de előállításához kémiai emulgeálószerekre van szükség.
- Mit jelentenek a tágulási arány és a felezési idő a habosított aszfalt esetében?
- A tágulási arány (ER) a bitumen habosított állapotban elért maximális térfogatának és a bitumen teljesen leülepedett hab utáni térfogatának aránya. Ez a habosított bitumen látszólagos viszkozitásának mértéke, és közvetlenül összefügg a nedvesíthetőségével és az adalékanyag-részecskék bevonására való képességével. A magasabb ER értékek jobb diszperziós potenciált jeleznek. Az ER tipikus értékei 8 és 20 között mozognak, a gyártás során általában minimum 10-et írnak elő. A felezési idő (t1/2) az az idő másodpercben mérve, amely attól a pillanattól kezdve, hogy a habosított bitumen eléri maximális térfogatát, addig tart, amíg a térfogata a maximum felére csökken. A felezési idő a hab stabilitását méri, és azt az időablakot jelzi, amely a keveréshez rendelkezésre áll. A felezési idő tipikus értékei 6 és 40 másodperc között mozognak, a gyártás során általában minimum 8 másodpercet írnak elő. Mindkét paramétert szabványosított módszerekkel mérik, mint például az AASHTO TP 101, a California Test Method 313 vagy az Australian AGPT/T301.
- Hogyan használják a habosított aszfaltot a hidegen helyben újrahasznosításban?
- A hidegen helyben újrahasznosításban (CIR) habosított aszfalttal a meglévő aszfaltburkolatot 3-6 hüvelyk (75-150 mm) mélységig marják, a mart anyagot aprítják és osztályozzák egy meghatározott maximális szemcseméretre, összekeverik habosított aszfaltkötőanyaggal (jellemzően a RAP száraz tömegének 1,5-3,0%-a) aktív töltőanyagokkal, például cementtel vagy hidratált mésszel (0,5-1,5%) együtt, majd leterítik és tömörítik – mindezt egyetlen menetben. A habosított aszfalt ponthegesztéses kötési mechanizmust hoz létre a részecskék érintkezési pontjain, ahelyett, hogy teljesen bevonná az összes adalékanyagot. Az aktív töltőanyagok javítják a korai szilárdságnövekedést, növelik a nedvességállóságot és felgyorsítják a kötést. A tömörítés után az anyagnak kötési időre van szüksége, amely alatt a nedvesség elpárolog és a szilárdság kifejlődik – laboratóriumban 72 óra 40 °C-on az NCAT kutatása szerint körülbelül 100 napos helyszíni kötést szimulál.
- Milyen tényezők befolyásolják a habosított aszfalt minőségét?
- Öt elsődleges tényező befolyásolja a habosított aszfalt minőségét: (1) Bitumen hőmérséklete – a magasabb hőmérséklet (jellemzően 160-180 °C) növeli a tágulási arányt, de csökkenti a felezési időt, 155 °C alatt a habosítás gyenge lesz. (2) Habosító víztartalom (FWC) – a magasabb víztartalom (a bitumen tömegének 2-3%-a) növeli a tágulási arányt, de csökkenti a felezési időt, az alacsonyabb víztartalom (1-1,5%) hosszabb felezési időt, de alacsonyabb tágulási arányt eredményez. (3) Kötőanyag típusa és forrása – a lágyabb penetrációs fokozatok könnyebben habosodnak, mint a keményebbek, a polimerrel módosított kötőanyagok gyakran csökkent habosítási jellemzőket mutatnak, a nyersolajforrás kémiája jelentősen befolyásolja a habosítási viselkedést. (4) Habzásgátló szerek – a szilikon alapú szennyeződések súlyosan ronthatják vagy teljesen megakadályozhatják a habosítást. (5) Levegőnyomás és vízhőmérséklet – a magasabb levegőnyomás (jellemzően 5 bar) növeli a tágulási arányt, de túlzott mértékben csökkentheti a felezési időt, a hidegebb víz hősokkot okozhat és ronthatja a hab minőségét.
- Mi a keveréktervezési folyamat a habosított aszfalttal kezelt anyagok esetében?
- A habosított aszfalttal kezelt anyagok keveréktervezése az AASHTO PP 94 / AASHTO TP 101 szabványokat követi. A folyamat a kötőanyag habosíthatósági vizsgálatával kezdődik különböző hőmérsékleteken és víztartalmakon, hogy azonosítsák az ER ≥ 10 és a felezési idő ≥ 8 másodperc feltételeket teljesítő körülményeket. A RAP-ot vagy adalékanyagot ezután változó víztartalmakon tömörítik módosított Proctor-erőfeszítéssel az optimális tömörítési víztartalom (OWC) meghatározásához. Vizsgálati próbatesteket készítenek az OWC-n három-négy próba habosított aszfalt-tartalommal (jellemzően 1,5%, 2,0%, 2,5%, 3,0%) és a meghatározott aktív töltőanyag-tartalommal. A próbatesteket Superpave Gyratory Tömörítővel 30 girációnál vagy Marshall-kalapáccsal 75 ütés/oldal paraméterrel tömörítik. A tömörített próbatesteket 40 °C-on 72 órán át kötni hagyják kényszerlevegős kemencében, majd 25 °C-on 24 órán át hűtik. Mérik a száraz és az átázott (24 órás vízfürdő) közvetett szakítószilárdságot (ITS). Az optimális habosított aszfalt-tartalom az a minimális kötőanyag-tartalom, amely teljesíti a szilárdsági követelményeket – jellemzően a száraz ITS ≥ 45 psi (310 kPa), a TSR ≥ 0,70.
- Milyen mechanikai tulajdonságokkal rendelkezik a habosított aszfalttal kezelt alap?
- A habosított aszfalttal kezelt alapok (más néven bitumenstabilizált anyagok vagy BSM) közvetett szakítószilárdsága (ITS) 45-100 psi (310-690 kPa) száraz próbatestek esetén, és minimális szakítószilárdsági aránya (TSR) 0,70 a 24 órás áztatás után. A rugalmassági modulus (Mr) értékei 300-400 ksi (2 070-2 760 MPa) között mozognak a Maryland SHA kutatása szerint autópálya-alkalmazásoknál, míg az AustStab repülőtéri előírás konzervatív tervezési modulusokat javasol 800-1 500 MPa között az éghajlati viszonyoktól függően. Az anyag drámai kohéziójavulást mutat – a kezeletlen adalékanyag 4,4-8 psi (30-55 kPa) értékéről 29-43,5 psi (200-300 kPa) értékre BSM esetén 2,2% bitumennel és 1% cementtel, ami 5-6-szoros javulást jelent, miközben az adalékanyag súrlódási szöge (40-51°) megmarad. Az anyag hőmérséklet-érzékenysége körülbelül 1,3 psi/°F (0,016 MPa/°C), ami azt jelenti, hogy a réteg merevsége évszakonként változik. Az NCAT terepi vizsgálati szakaszai az US 280 autópályán Alabamában 3,5 év és 2,3 millió ESAL terhelés után nem mutattak repedést és 0,25 hüvelyknél kisebb nyomvályúsodást.
- Milyen minőség-ellenőrzési vizsgálatokat végeznek a habosított aszfalt építése során?
- A habosított aszfalt építése során végzett minőség-ellenőrzés a következőket foglalja magában: (1) Habminőség-ellenőrzés – a tágulási arányt és a felezési időt rendszeresen ellenőrzik kalibrált habosító fúvókával és mérőedénnyel, biztosítva, hogy az előírt határértékeken belül maradjanak (jellemzően ER ≥ 10, felezési idő ≥ 8 másodperc). (2) Kötőanyag-adagolási arány ellenőrzése – időszakos ellenőrzések kalibrált áramlásmérőkkel a feldolgozógépen. (3) Nedvességtartalom monitorozása – a keverék teljes víztartalmát ellenőrzik az optimális tömörítési nedvességtartomány fenntartása érdekében. (4) Aktív töltőanyag-szóró kalibrálása – a cement- vagy mészadagolási arányokat megerősítik. (5) Tömörítés-ellenőrzés – a kontrollszakaszból meghatározott hengerlési mintát követik, és a sűrűséget nukleáris mérőműszerrel (ASTM D6938) vagy homokcsonk módszerrel (ASTM D1556) ellenőrzik. (6) Rétegvastagság és egyenletesség – szemrevételezés és alkalmankénti árokásás vagy magfúrás. (7) Időjárási megfelelés – a Caltrans minimális burkolati hőmérsékletet 60 °F (16 °C), minimális környezeti hőmérsékletet 50 °F (10 °C) és emelkedő tendenciát ír elő, építés tilos, ha fagyos hőmérsékletet jeleznek előre 3 napon belül.
- Mik a habosított aszfalt előnyei az emulzióval szemben CIR és FDR esetén?
- A habosított aszfalt számos előnnyel rendelkezik az emulzióval szemben a CIR és FDR alkalmazásokban: (1) Gyors szilárdságnövekedés – a keverékek a lerakás és tömörítés után szinte azonnal elérik a teljes szilárdság közeli értéket, ahogy a nedvesség elpárolog, szemben az emulzióval, amely kémiai törési folyamatot igényel, és napokra vagy hetekre lehet szüksége a kötéshez. (2) Éjszakai és hideg időjárási építés lehetséges – a habosított aszfalt lényegesen kevésbé hőmérséklet-érzékeny, mint az emulzió, amely melegebb körülményeket igényel a megfelelő töréshez. (3) Nincs szükség emulgeálószerekre – a habosított aszfalt csak vizet, levegőt és szabványos útépítési bitument használ, kiküszöbölve a kémiai emulgeálószerek költségeit és környezeti aggályait. (4) Alacsonyabb kötőanyag-felhasználás – jellemzően 1,5-2,5% habosított aszfalt szemben a 2,5-4,0% emulzió-maradékkal, csökkentve az anyagköltségeket. (5) Jobb korai forgalombírás – az anyag szinte azonnal elbírja az építési forgalmat, mivel nem támaszkodik kémiai törésre. (6) Alkalmas magas plaszticitású anyagokhoz – a habosított aszfalt hatékonyan kezelhet bizonyos plaszticitású anyagokat, ahol az emulzió nehézségekbe ütközhet. (7) Környezeti előnyök – nulla illékony szerves vegyület, ≥40% CO₂-kibocsátás-csökkenés a meleg aszfaltkeverékhez képest.
- Milyen szabványok szabályozzák a habosított aszfalt anyagait és építését?
- A legfontosabb szabványok a következők: AASHTO PP 94 – Szabványos előírás a hidegen újrahasznosított keverék optimális aszfalt-tartalmának meghatározására habosított aszfalttal, AASHTO TP 101 – teljes szabványos módszer a habosított aszfalt keveréktervezéséhez, California Test Method 313 – Habosított aszfalt adagolási arányainak meghatározása (tágulási arány, felezési idő mérése), Caltrans PDR-FA Előírás – Részleges mélységű újrahasznosítás habosított aszfalttal PG 64-10 kötőanyaggal, TxDOT Speciális Előírás 3063 – Teljes mélységű helyreállítás habosított aszfalttal PG 64-22 kötőanyaggal, Ausztrál AGPT/T301 – Bitumen habosítási jellemzőinek meghatározása, AustStab Repülőtéri Előírás (2024) – átfogó repülőtéri habosított bitumennel stabilizált alap előírás 800-1 500 MPa tervezési modulusokkal, Wirtgen Hideg Újrahasznosítás Technológiai Kézikönyv – a meghatározó gyakorlati útmutató, ARRA BARM (Alapvető Aszfalt Újrahasznosítási Kézikönyv) – alapvető amerikai referenciamű, és a Dél-afrikai CSIR Útmutató a habosított bitumennel kezelt anyagok tervezéséhez és használatához. Repülőtéri burkolatok esetén az ICAO az ASTM és FAA szabványokra hivatkozik az Annex 14-en és a Doc 9157 Part 3-on keresztül.
- Mi a cement szerepe a habosított aszfalt keveréktervezésében?
- Aktív töltőanyagokat (cement vagy hidratált mész) jellemzően a RAP vagy adalékanyag száraz tömegének 0,5-1,5%-ában adagolnak a habosított aszfalt keverékekhez. A cement számos kritikus funkciót tölt be: javítja a korai szilárdságnövekedést azáltal, hogy kezdeti cementkötésű hidratációs kötéseket hoz létre, amelyek a tömörítés után órákon belül kifejlődnek, míg a habosított aszfalt kötései lassabban, a nedvesség elpárolgásával alakulnak ki. A cement jelentősen javítja a nedvességállóságot – a szakítószilárdsági arány (TSR) jellemzően 0,60 alattiról 0,70-0,85-re nő 1% cement hozzáadásával. A cement felgyorsítja a kötési folyamatot a keverék vízének egy részét hidratációs reakciók révén felhasználva, és a vizes fázis pH-értékének növelésével. A Kaliforniai Egyetem Útburkolat Kutatóközpontjának (UCPRC) a Caltrans számára készített tanulmánya megállapította, hogy az aktív töltőanyag nélküli habosított aszfaltot használó projektek lényegesen rosszabb teljesítményt mutattak. A Heidelberg Materials osztályozási rendszere megkülönbözteti az SVE (lassú viszkoelasztikus – csak bitumenes kötőanyag, cement nélkül) és a QVE (gyors viszkoelasztikus – bitumenes kötőanyag plusz portlandcement) teljesítményfokozatokat.