Co to jest złącze robocze w betonie?
Definicja i cel
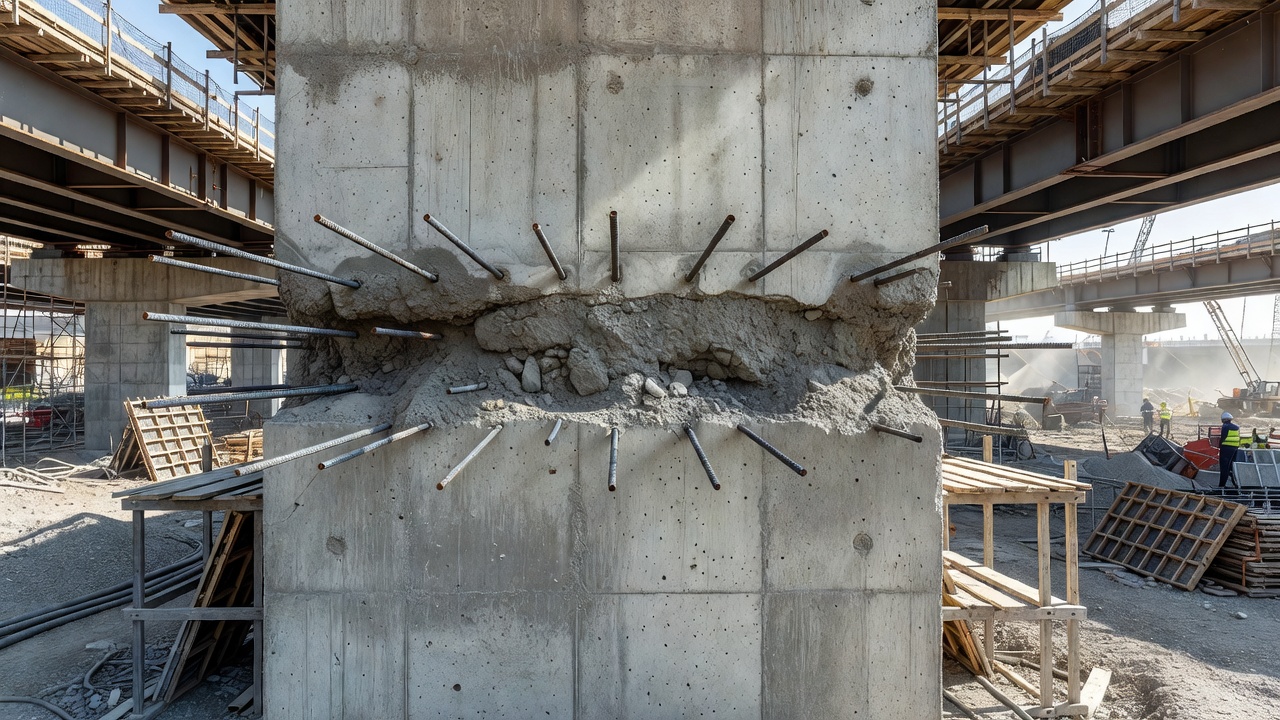
Złącze robocze to celowe, zaplanowane połączenie między dwiema kolejnymi warstwami betonu. Według ACI CT-16 (Słownik terminologii betonowej) definiuje się je jako “powierzchnię, na której spotykają się dwie kolejne warstwy betonu, zwykle planowaną i zlokalizowaną w celu ułatwienia budowy lub powstającą w wyniku niezamierzonych opóźnień w układaniu betonu.” ACI 224.3R-95 (Złącza w konstrukcjach betonowych), główny raport ACI dotyczący projektowania, wykonywania i utrzymania złączy, definiuje złącza robocze jako “złącza umieszczane w celu określenia zakresu poszczególnych warstw, zwykle zgodnie z wcześniej ustalonym planem złączy. Umożliwiają one poślizg w płaszczyźnie, chyba że są połączone zbrojeniem.”
Podstawowym celem złącza roboczego jest umożliwienie prowadzenia prac betonowych w oddzielnych, możliwych do wykonania warstwach przy zachowaniu ciągłości konstrukcyjnej między kolejnymi betonowaniami. Żadna znacząca konstrukcja betonowa nie może być wykonana monolitycznie, praktyczne ograniczenia dotyczące szybkości dostaw betonu, wydajności szalunków, wielkości ekipy i sprzętu do układania wymagają planowanych przerw. Prawidłowo zaprojektowane i wykonane złącze robocze przenosi siły ścinające, osiowe i zginające przez powierzchnię styku za pomocą kombinacji trzech mechanizmów: współdziałania kruszywa z celowo zszorstkowanej powierzchni, tarcia przy ścinaniu od zbrojenia przechodzącego przez płaszczyznę złącza oraz wiązania chemicznego między nowym a starym betonem.
Złącza robocze należy wyraźnie odróżnić od innych typów złączy. Złącza skurczowe (zwane również kontrolnymi) to osłabione płaszczyzny utworzone przez nacinanie lub formowanie w celu kontrolowania rysowania spowodowanego skurczem wysychania i skurczem termicznym, są one projektowane tak, aby pękać. Złącza dylatacyjne (izolacyjne) zapewniają całkowite oddzielenie sąsiednich elementów konstrukcyjnych, umożliwiając niezależny ruch w odpowiedzi na rozszerzalność termiczną, pełzanie i skurcz. Złącza robocze znajdują się pomiędzy nimi, są to połączenia konstrukcyjne, które muszą zachować ciągłość przenoszenia sił przez płaszczyznę. Według ACI 224.3R-95 kluczowe różnice polegają na tym, że złącza robocze umożliwiają względny poślizg w płaszczyźnie, chyba że są połączone zbrojeniem, podczas gdy złącza skurczowe celowo pękają, a złącza dylatacyjne zapewniają całkowite oddzielenie.
Kluczowe wymaganie projektowe dla złączy roboczych znajduje się w ACI 318-19 Sekcja 26.5.6. Norma nakazuje, aby złącza robocze były zlokalizowane tak, aby zminimalizować ich wpływ na wytrzymałość konstrukcji, aby złącza były projektowane zgodnie z przepisami dotyczącymi tarcia przy ścinaniu z Sekcji 22.9, gdy przenoszone są siły ścinające, aby powierzchnia stwardniałego betonu była oczyszczona z mleczka cementowego, brudu i zanieczyszczeń oraz aby w przypadku wymaganego tarcia przy ścinaniu powierzchnia była celowo zszorstkowana do pełnej amplitudy około 1/4 cala (6 mm). Konsekwencje niewystarczającego przygotowania powierzchni są określone ilościowo w ACI 318, Tabela 22.9.4.2, która podaje wartości współczynnika tarcia przy ścinaniu. Dla betonu układanego na stwardniałym betonie z celowym zszorstkowaniem współczynnik wynosi μ = 1,0λ. Dla betonu układanego na stwardniałym betonie bez zszorstkowania współczynnik spada do μ = 0,6λ, co stanowi 40% redukcję projektowej nośności na ścinanie.
Planowane i awaryjne złącza robocze
Złącza robocze dzielą się na dwie kategorie w zależności od okoliczności ich powstania.
Planowane złącza robocze są pokazane na rysunkach kontraktowych i uwzględnione w projekcie konstrukcyjnym. Ich lokalizacje są wybierane tak, aby spełniać wymagania konstrukcyjne, jednocześnie ułatwiając prace budowlane. Zgodnie z ACI 318-19 Sekcja 26.5.6.1(a), złącza w belkach są zwykle przesunięte o odległość równą dwukrotności szerokości przecinającego elementu od lica belek lub słupów. W płytach złącza są zlokalizowane w pobliżu punktów ćwierćrozpiętości, gdzie momenty zginające są najniższe. W słupach złącza są umieszczane co najmniej 2 cale (50 mm) poniżej najniższej krawędzi belek lub dźwigarów wchodzących w słup. Ciągłość zbrojenia przez złącze jest projektowana i opisana na rysunkach konstrukcyjnych, a przygotowanie powierzchni jest określone jako wymóg kontraktowy. Mechanizm tarcia przy ścinaniu zgodnie z ACI 318-19 Sekcja 22.9 jest wyraźnie sprawdzany w projekcie, a wymagane zbrojenie jest obliczane jako Avf = Vu / (φ fy μ).
Awaryjne (nieplanowane) złącza robocze powstają, gdy nieoczekiwana przerwa wymusza zatrzymanie układania betonu. Typowe przyczyny to opóźnienia w dostawie betonu przekraczające 30 minut, awaria pompy lub przenośnika, awaria wibratora, nagłe zmiany pogody, w tym ulewny deszcz, awaria lub przeciek szalunków lub osiągnięcie przez beton wiązania początkowego przed zakończeniem betonowania. Gdy opóźnienie wymusza awaryjne złącze, inżynier lub inspektor musi natychmiast ocenić, czy lokalizacja przerwy jest akceptowalna. Zgodnie z ACI 302.1R (Przewodnik dotyczący posadzek i płyt betonowych) wykonawca musi utworzyć przegrodę w miejscu, w którym beton jest jeszcze urabialny. Powstałe złącze musi następnie zostać poddane takiemu samemu przygotowaniu powierzchni jak złącze planowane, usunięcie mleczka cementowego przez piaskowanie lub hydrodemolucję i zszorstkowanie do wymogu amplitudy 1/4 cala. Inżynier konstruktor musi zweryfikować, czy lokalizacja awaryjnego złącza jest odpowiednia dla sił w tym przekroju i może wymagać dodatkowego zbrojenia lub kołków przez złącze.
Kluczowa różnica między planowanym i awaryjnym złączem a zimnym złączem polega na tym, czy beton osiągnął wiązanie początkowe przed kolejnym układaniem. Jeśli powierzchnia jest nadal plastyczna i może być ponownie wymieszana ze świeżym betonem (w ciągu około 30-45 minut w normalnych warunkach pogodowych), nie powstaje żadne złącze, beton pozostaje monolityczny. Jeśli powierzchnia przekroczyła wiązanie początkowe (zwykle 2-4 godziny po wymieszaniu), a powierzchnia jest właściwie przygotowana, powstaje akceptowalne złącze robocze. Jeśli powierzchnia przekroczyła wiązanie początkowe i nie wykonano żadnego przygotowania, wynikiem jest zimne złącze, wada.
Metody przygotowania złączy
Zgodnie z ACI 318-19 Sekcja 26.5.6.2(d): “Złącza robocze należy oczyścić i usunąć mleczko cementowe przed ułożeniem nowego betonu.” Mleczko cementowe jest definiowane przez ACI CT-16 jako “warstwa słabego materiału pochodzącego z materiału wiążącego i drobnych frakcji kruszywa, wynoszona przez wybielanie na powierzchnię lub oddzielona od mieszanki podczas układania.” Ta warstwa, zwykle o grubości 1-3 mm, ma znikomą wytrzymałość na rozciąganie i ścinanie i musi być całkowicie usunięta, aby uzyskać wiązanie konstrukcyjne między warstwami.
Cięcie na zielono (szczotkowanie na mokro)
Cięcie na zielono jest stosowane 2 do 6 godzin po ułożeniu betonu, gdy beton jest jeszcze we wczesnej fazie twardnienia, ale na tyle sztywny, aby oprzeć się wyrywaniu kruszywa. Metoda wykorzystuje szczotkowanie druciane lub lekkie strumieniowanie wodą po odparowaniu wody wybielającej. Okno czasowe jest krytyczne, zbyt wczesne wykonanie wyrywa kruszywo i uszkadza powierzchnię, zbyt późne wymaga metod mechanicznych. Cięcie na zielono daje najlepsze wyniki wiązania spośród wszystkich metod, ponieważ usuwa mleczko cementowe, podczas gdy kruszywo jest jeszcze dobrze zakotwiczone w zaczynie, odsłaniając czyste kruszywo do mechanicznego współdziałania z kolejną warstwą. Eliminuje potrzebę wtórnego przygotowania powierzchni i jest preferowaną metodą dla poziomych złączy roboczych w płytach i ścianach.
Piaskowanie
Piaskowanie wykorzystuje sprężone powietrze do wyrzucania materiału ściernego na powierzchnię betonu. Typowe parametry aplikacji obejmują ciśnienie powietrza 90-100 psi na dyszy, media takie jak piasek kwarcowy (gradacja #8 do #30), żużel lub granat oraz wydajność 2-5 stóp kwadratowych na minutę na dyszę przy lekkim czyszczeniu. Uzyskany profil powierzchni wynosi od ICRI CSP (Profil powierzchni betonu) 3 do 7, przy czym lekkie czyszczenie osiąga CSP 3-5, a umiarkowane czyszczenie CSP 5-7. Głębokość usuwania wynosi zwykle 1/16 do 1/8 cala (1,5-3 mm). Raport USBR Best Practices (MERL 12-17) zaleca mokre piaskowanie poziomych złączy roboczych w celu kontrolowania pyłu w powietrzu i poprawy wykończenia powierzchni. Suche piaskowanie jest skuteczne, ale generuje znaczną ilość krystalicznej krzemionki w powietrzu i wymaga ochrony dróg oddechowych zgodnie z normami OSHA.
Hydrodemolucja (strumieniowanie wodą pod wysokim ciśnieniem)
Hydrodemolucja wykorzystuje strumienie wody pod ultrawysokim ciśnieniem 10 000 do 40 000 psi (70-275 MPa) przy przepływie 15-40 GPM do selektywnego usuwania zniszczonego lub słabego betonu, pozostawiając odsłonięte zdrowe kruszywo. Metoda ta jest uznawana przez ACI 546R (Przewodnik naprawy betonu) za preferowaną metodę przygotowania złączy na dużą skalę. Kontrola głębokości jest doskonała, usuwając selektywnie 1/4 do 1 cala (6-25 mm) materiału powierzchniowego. Uzyskany profil powierzchni to CSP 5-9 zgodnie z Wytyczną ICRI nr 03732. Efektywna wydajność wynosi od 5 do 30 jardów kwadratowych na godzinę, w zależności od ciśnienia wody i jakości betonu. Hydrodemolucja daje najlepszą powierzchnię wiązania spośród wszystkich metod mechanicznych, ponieważ odsłania czyste, przełamane kruszywo bez mikropęknięć podłoża, w przeciwieństwie do młotkowania lub dłutowania, które powodują uszkodzenia podpowierzchniowe.
Środki wiążące
Środki wiążące są nakładane na przygotowane powierzchnie złączy bezpośrednio przed ułożeniem nowego betonu. Opcje materiałowe obejmują epoksydowe środki wiążące (ASTM C881 Typ I/II, Klasa 2/3), skuteczne w przypadku cienkich nakładek i napraw konstrukcyjnych, zaprawy cementowe (stosunek cementu do piasku 1:1 lub 1:2), które muszą być nakładane w czasie ich schnięcia, akrylowe/PVA środki wiążące (modyfikowane polimerami), akceptowalne w zastosowaniach niekonstrukcyjnych oraz czysty zaczyn cementowy, który po wyschnięciu nie ma żadnej wartości wiążącej.
Krytyczne ustalenie z USBR MERL 12-17 (Najlepsze praktyki przygotowania powierzchni betonowych przed naprawami i nakładkami) jest takie, że środki wiążące nie są zalecane do napraw konstrukcyjnych i nakładek, gdzie wymagane jest przenoszenie sił ścinających. Mechaniczne współdziałanie poprzez zszorstkowanie powierzchni, a nie wiązanie chemiczne, jest podstawowym mechanizmem przenoszenia sił ścinających przez złącza robocze. Optymalny ICRI CSP dla złączy konstrukcyjnych to CSP 5-9. Jeśli powierzchnia jest zbyt gładka (CSP 1-3), wiązanie na ścinanie jest zmniejszone nawet o 50%. Jeśli powierzchnia jest nadmiernie szorstka (CSP 9+), na styku mogą powstać pory powietrzne i raki. Średnia głębokość tekstury według ASTM D5820 (metoda piaskowa) powinna wynosić minimum 0,5 mm dla złączy niekonstrukcyjnych i do 3 mm dla złączy krytycznych ze względu na ścinanie.
| Typ złącza | Preferowana metoda przygotowania | Metoda alternatywna | Docelowy ICRI CSP |
|---|---|---|---|
| Poziome (płyta-ściana) | Cięcie na zielono | Piaskowanie | CSP 3-5 |
| Pionowe (ściana-ściana) | Piaskowanie lub śrutowanie | Hydrodemolucja | CSP 5-7 |
| Konstrukcyjne złącze na ścinanie | Hydrodemolucja | Ciężkie piaskowanie | CSP 7-9 |
| Złącze niekonstrukcyjne | Szczotkowanie druciane i mycie | Lekkie piaskowanie | CSP 1-3 |
Zimne złącze: definicja i konsekwencje
Zimne złącze jest definiowane jako “płaszczyzna osłabienia w betonie spowodowana ułożeniem świeżego betonu na betonie, który już rozpoczął wiązanie (nastąpiło wiązanie początkowe), co skutkuje słabym lub brakiem wymieszania między dwiema partiami.” Podczas gdy złącze robocze jest planowane, z przygotowaniem powierzchni i zaprojektowanym przenoszeniem sił ścinających, zimne złącze jest nieplanowane, spowodowane opóźnieniami, niewystarczającym planowaniem lub awarią sprzętu i zwykle nie ma żadnego przygotowania powierzchni.
Krytyczne okno czasowe dla powstania zimnego złącza jest regulowane przez czas wiązania początkowego betonu. W normalnych warunkach pogodowych w temperaturze 70°F (21°C) maksymalne dopuszczalne opóźnienie między kolejnymi układanymi warstwami betonu wynosi 30 do 45 minut. W gorących warunkach w temperaturze 90°F (32°C) okno czasowe zawęża się do 20 do 30 minut. W zimnych warunkach w temperaturze 40°F (4°C) okno wydłuża się do 45 do 60 minut. W przypadku betonu o przyspieszonym wiązaniu okno może być tak krótkie jak 10-20 minut. W przypadku mieszanek z opóźniaczami może wydłużyć się do 60-90 minut. Nadrzędna zasada jest następująca: jeśli wcześniej ułożony beton osiągnął wiązanie początkowe (zwykle 2-4 godziny po wymieszaniu, w zależności od temperatury, rodzaju cementu i stosunku wody do cementu), zimne złącze powstanie niezależnie od czasu.
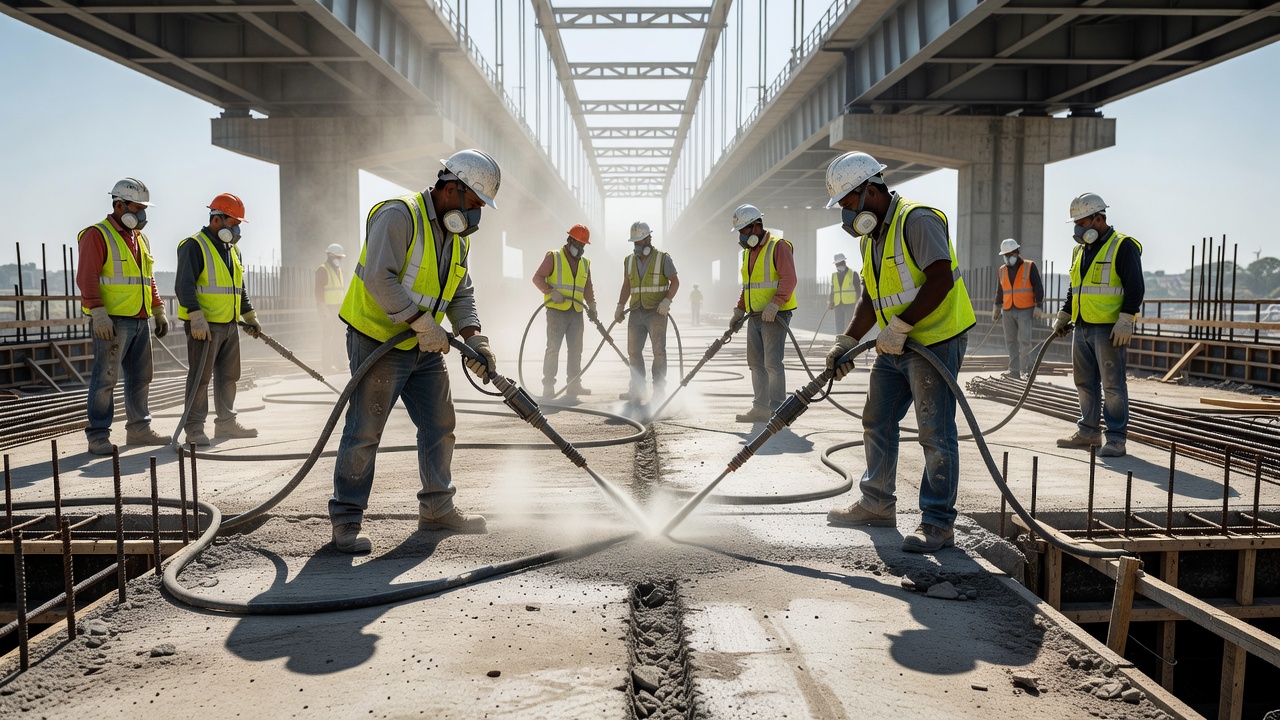
Konsekwencje konstrukcyjne zimnych złączy są poważne. Zmniejszenie wytrzymałości wiązania wynosi od 40 do 60% w porównaniu z prawidłowo przygotowanymi złączami roboczymi, co zostało udokumentowane w badaniach USBR i komitetów ACI. Przepuszczalność wzrasta nawet 10-krotnie w stosunku do wartości normalnych, ponieważ zimne złącze tworzy ciągłą ścieżkę kapilarną wzdłuż płaszczyzny styku, zapewniając bezpośrednią drogę dla wody, chlorków i innych agresywnych czynników do betonu. Korozja zbrojenia jest przyspieszona, ponieważ chlorki i wilgoć migrują wzdłuż płaszczyzny złącza, aby dotrzeć do zatopionej stali. W przypadku zdarzeń sejsmicznych zimne złącza tworzą preferencyjne płaszczyzny zniszczenia, w których przenoszenie sił ścinających jest niewystarczające. Przecieki są częstym problemem w konstrukcjach wodnych, takich jak zbiorniki, rezerwuary i ściany poniżej poziomu gruntu, gdzie woda znajduje drogę najmniejszego oporu wzdłuż niepołączonej powierzchni.
| Konsekwencja | Mechanizm | Określona ilościowo dotkliwość |
|---|---|---|
| Zmniejszona wytrzymałość wiązania | Brak współdziałania między partiami | Nośność na ścinanie zmniejszona o 40-60% |
| Zwiększona przepuszczalność | Ciągła ścieżka kapilarna | Do 10-krotnego wzrostu penetracji wody |
| Korozja zbrojenia | Wnikanie chlorków/wody wzdłuż złącza | Znaczne skrócenie żywotności |
| Osłabienie konstrukcyjne | Zmniejszone przenoszenie sił ścinających pod obciążeniami bocznymi | Potencjalne zniszczenie w przypadku zdarzeń sejsmicznych |
| Przecieki | Bezpośrednie ścieżki wody przez nieuszczelnioną płaszczyznę | Częste w konstrukcjach wodnych |
Inspekcja złączy roboczych
Inspekcja złączy roboczych jest krytycznym elementem oceny stanu konstrukcji betonowych. Inspekcja musi określić, czy złącze działa zgodnie z projektem, czy występuje wada zimnego złącza oraz czy wymagana jest naprawa.
Opukiwanie łańcuchem (ASTM D4580)
Opukiwanie łańcuchem wykorzystuje ciężkie łańcuchy (wiele odcinków łańcucha o średnicy 3/8 do 5/8 cala, długości 3-6 stóp) przeciągane po powierzchni betonu. Wyraźny dźwięczny odgłos wskazuje na zdrowy beton z dobrym wiązaniem w płaszczyźnie złącza. Głuchy lub pusty odgłos wskazuje na rozwarstwienie lub brak wiązania na styku złącza. Grzechoczący dźwięk wskazuje na płytkie rozwarstwienie. Podręcznik inspektora mostów FHWA nakazuje coroczną inspekcję pomostów mostowych opukiwaniem łańcuchem, ze szczególną uwagą na obszary w odległości 6 cali od złączy roboczych. Ograniczenia zgodnie z Podręcznikiem inspekcji konstrukcji WisDOT obejmują nieskuteczność na pomostach z nakładką asfaltową, niemożność określenia głębokości wady, zakłócenia od hałasu tła powyżej 70 dB oraz wymagania fizyczne ręcznej obsługi.
Opukiwanie młotkiem
Opukiwanie młotkiem wykorzystuje młotek (16-20 uncji) uderzany w regularnych odstępach, zwykle na siatce 6 cali (150 mm) do szczegółowej inspekcji lub w losowych odstępach do szybkiego przeglądu. Ostry dźwięk wskazuje na zdrowy monolityczny beton. Głuchy lub pusty odgłos wskazuje na rozwarstwienie lub brak wiązania. Bębniący dźwięk wskazuje na rozległe oddzielenie w płaszczyźnie złącza. Zgodnie z ASTM D4580 opukiwanie młotkiem jest podstawową metodą wykrywania rozwarstwień pomostów mostowych.
Badanie przyczepności metodą odrywania (ASTM C1583)
Badanie metodą odrywania zapewnia ilościowy pomiar wytrzymałości wiązania w złączach roboczych. Metoda polega na wywierceniu otworu przez powierzchnię złącza do minimalnej głębokości sięgającej podłoża (zwykle średnica 2 cali), przyklejeniu stalowego krążka do powierzchni za pomocą epoksydu o wysokiej wytrzymałości i przyłożeniu hydraulicznego obciążenia rozciągającego z prędkością około 5 psi/sekundę aż do zniszczenia. Kryteria akceptacji zgodnie z ACI 562 wymagają minimalnej wytrzymałości wiązania na rozciąganie 200 psi (1,4 MPa) dla napraw konstrukcyjnych. Naprawy niekonstrukcyjne wymagają 150 psi (1,0 MPa). Nakładki na pomostach mostowych zwykle wymagają 250 psi (1,7 MPa), a naprawy nawierzchni lotniskowych zgodnie z FAA P-501 wymagają 300 psi (2,1 MPa).
Dla każdego badania rejestrowany jest tryb zniszczenia: Tryb A to zniszczenie adhezyjne na styku nakładka/podłoże (zniszczenie wiązania), Tryb B to zniszczenie kohezyjne w betonie podłoża, Tryb C to zniszczenie kohezyjne w materiale nakładki/naprawy, a Tryb D to zniszczenie adhezyjne na styku epoksyd/krążek stalowy (badanie nieważne). Pożądanym typem zniszczenia jest Tryb B, wskazujący, że wytrzymałość wiązania przekracza wytrzymałość na rozciąganie betonu podłoża.
Prędkość impulsu ultradźwiękowego (ASTM C597)
Badanie prędkości impulsu ultradźwiękowego (UPV) mierzy prędkość impulsów ultradźwiękowych przechodzących przez beton. Gdy ścieżka impulsu przecina złącze robocze, prędkość maleje, jeśli strefa złącza ma słabe wiązanie, puste przestrzenie lub rozwarstwienie. Typowa prędkość impulsu dla zdrowego betonu wynosi od 3 500 do 4 500 m/s. Spadek prędkości o więcej niż 15% przez złącze wskazuje na słabą jakość wiązania. Prędkości poniżej 3 000 m/s wskazują na puste przestrzenie lub słaby kontakt na styku złącza. Badanie UPV jest skuteczne do szybkiego przeglądu dużych powierzchni i może mapować zasięg stref rozwarstwienia.
Pobieranie próbek rdzeniowych (ASTM C42)
Pobieranie próbek rdzeniowych zapewnia bezpośrednią obserwację powierzchni złącza. Rdzenie są wycinane przez złącze i badane wizualnie pod kątem pustych przestrzeni, raków, warstw mleczka cementowego lub braku wiązania zaczynu. Badania laboratoryjne mogą obejmować wytrzymałość na rozciąganie przy rozłupywaniu przez płaszczyznę złącza oraz badanie wytrzymałości wiązania zgodnie z ASTM C1583. Obserwacja rdzenia ujawnia również obecność i stan zbrojenia przechodzącego przez złącze.
Hydroizolacja złączy roboczych
Złącza robocze są najbardziej narażonymi miejscami w konstrukcjach betonowych z punktu widzenia hydroizolacji. Dane branżowe wskazują, że ponad 90% przecieków wody w konstrukcjach betonowych występuje na złączach, a złącza robocze są dominującym źródłem. Wnikanie wody przez złącza robocze prowadzi do korozji zbrojenia, degradacji betonu, uszkodzeń mrozowych w zimnym klimacie oraz uszkodzeń wnętrz w użytkowanych konstrukcjach.
Uszczelnienia PVC
Uszczelnienia PVC to tradycyjne rozwiązanie hydroizolacyjne dla złączy roboczych. Wykonane są z elastycznego plastyfikowanego PVC spełniającego ASTM D4314, dostępne w profilach obejmujących konfiguracje hantlowe, żebrowane, z centralną bańką i z siatką rozdarcia. Szerokości wahają się od 4 do 12 cali (100-300 mm), a grubości od 3/16 do 1/2 cala (5-12 mm). Ocena hydrostatyczna sięga do 200 stóp (60 metrów) słupa wody, w zależności od szerokości i profilu. Instalacja polega na zatopieniu uszczelnienia w 50% po każdej stronie złącza, a spoiny są zgrzewane termicznie w fabryce lub na budowie. Głównym ograniczeniem jest to, że uszczelnienia PVC są łatwo uszkadzane podczas układania betonu, a uszkodzenie jest niewykrywalne aż do wystąpienia przecieku. Ogólna zasada jest taka, że szersze profile o większej grubości zapewniają wyższą odporność hydrostatyczną.
Uszczelnienia hydrofilowe (pęczniejące)
Uszczelnienia hydrofilowe pęcznieją w kontakcie z wodą, uszczelniając złącze. Typy na bazie bentonitu pęcznieją do 16-krotności suchej objętości w kontakcie z wodą, skuteczne dla słupa wody do 30-50 stóp, ale mogą ulegać degradacji po cyklicznym narażeniu na mokro-sucho. Typy na bazie poliuretanu pęcznieją do 350% pierwotnej objętości, wymagają 24-godzinnego utwardzenia przed betonowaniem i muszą być utrzymywane w suchości podczas instalacji. Hydrofilowe taśmy gumowe (takie jak WATERSTOP HPW firmy W.R. Meadows) wykańczają się gładką powierzchnią i są skuteczne dla nieruchomych złączy roboczych. Zaletą systemów hydrofilowych jest łatwiejsza instalacja niż PVC, ale mają one ograniczoną żywotność przy cyklicznym narażeniu i mogą zostać uszkodzone przez przedwczesny kontakt z wodą przed związaniem betonu.
Krystaliczne systemy hydroizolacyjne
Integralne krystaliczne systemy hydroizolacyjne (ICW) wykorzystują zastrzeżone chemikalia, które reagują z wodą i produktami hydratacji cementu, tworząc nierozpuszczalne struktury krystaliczne w porach i kapilarach betonu. Główni producenci to Kryton (Krystol Waterstop System), Xypex (Xypex Concentrate) i Penetron (Penetron Admix/Joints). Systemy te oferują kilka zalet w porównaniu z tradycyjnymi uszczelnieniami: zdolność samouszczelniania, kontakt z wodą wyzwala dodatkowy wzrost kryształów w celu wypełnienia nowo utworzonych mikropęknięć, oszczędności kosztów do 50% w porównaniu z systemami PVC lub bentonitowymi, prostą instalację niewymagającą wykwalifikowanej siły roboczej (nakładaną jako zaprawa cementowa), możliwość modernizacji istniejących przeciekających złączy oraz trwałość równą samemu betonowi, niepodlegającą mechanizmom degradacji, które wpływają na systemy PVC i hydrofilowe.
Systemy węży iniekcyjnych
Systemy węży iniekcyjnych składają się z pustych rurek (PVC lub guma) instalowanych wzdłuż złącza przed drugim betonowaniem. Po związaniu betonu zaprawa iniekcyjna (poliuretan, akryl lub epoksyd) jest pompowana pod ciśnieniem do węży w celu wypełnienia pustych przestrzeni lub szczelin na styku złącza. Typy z możliwością ponownej iniekcji umożliwiają wielokrotne wstrzykiwanie, jeśli złącze się poruszy lub uszczelnienie ulegnie awarii. Systemy te są stosowane głównie do planowanego aktywnego uszczelniania w krytycznych konstrukcjach wodoszczelnych, w tym zbiornikach, tunelach i ścianach poniżej poziomu gruntu.
Złącza robocze w pomostach mostowych
Złącza robocze pomostów mostowych są regulowane przez AASHTO LRFD Bridge Design Specifications oraz Podręcznik inspektora mostów FHWA. Zgodnie z AASHTO LRFD Sekcja 5.14 złącza robocze w pomostach mostowych muszą być zlokalizowane tak, aby zminimalizować ich wpływ na nośność konstrukcyjną, wszystkie złącza robocze muszą być zaprojektowane do przenoszenia sił ścinających z wykorzystaniem przepisów dotyczących tarcia przy ścinaniu równoważnych ACI 318-19 Sekcja 22.9, a powierzchnie złączy muszą być celowo zszorstkowane do minimalnej amplitudy 1/4 cala (6 mm).
AASHTO LRFD Tabela 5.14.5.3-1 określa minimalne zbrojenie przez złącza robocze: 0,15 cala²/stopę dla złączy podłużnych i 0,05 cala²/stopę dla złączy poprzecznych. Kołki do przenoszenia obciążeń mają zwykle średnicę 1 cala do 1,25 cala, są pokryte epoksydem i rozmieszczone co 12-18 cali.
Badanie NCHRP Synthesis 319 przeprowadziło ankietę wśród stanowych agencji transportowych na temat wydajności złączy pomostów mostowych. Kluczowe ustalenia obejmują, że 60% ankietowanych agencji stosuje uszczelnienia kompresyjne jako podstawowy system złączy pomostu, 30% stosuje uszczelnienia taśmowe, a 10% stosuje wylewane masy uszczelniające. Złącza robocze są zwykle zlokalizowane w punktach trzecich rozstawu dźwigarów, a nie nad liniami dźwigarów, aby zminimalizować koncentracje naprężeń. Typowe tryby degradacji w złączach roboczych pomostów obejmują wyciskanie i zniszczenie mas uszczelniających, złuszczenie krawędzi złączy, przecieki wody przez złącza na konstrukcję nośną, rozwarstwienie nakładek w lokalizacjach złączy roboczych oraz korozję zbrojenia przyspieszoną przez wodę z chlorkami penetrującą wzdłuż płaszczyzny złącza.
Podręcznik inspektora mostów FHWA określa, że pomosty mostowe muszą być corocznie opukiwane łańcuchem w celu wykrycia rozwarstwień. Obszary z podejrzeniem rozwarstwienia w złączach roboczych powinny być wiercone w celu weryfikacji. Częstotliwość opukiwania w złączach roboczych wymaga inspekcji w odległości 6 cali od złącza po obu stronach. W przypadku połączeń pomost-dźwigar powierzchnie złączy wymagają celowego zszorstkowania do minimalnej amplitudy 1/4 cala zgodnie z FHWA-HIF-12-020. Wyjątkiem są połączenia z betonu超高 wytrzymałości (UHPC), gdzie samo czyszczenie strumieniowo-ścierne jest wystarczające ze względu na wyjątkowe właściwości wiążące UHPC.
Złącza robocze w nawierzchniach lotniskowych z betonu cementowego
Złącza robocze w nawierzchniach lotniskowych z betonu cementowego (PCC) są regulowane przez Okólnik doradczy FAA AC 150/5370-10H (Standardowe specyfikacje budowy lotnisk), pozycja P-501 (Nawierzchnia z betonu cementowego), z wymaganiami przywołanymi przez ICAO Annex 14 (Lotniska, Tom I, Projektowanie i eksploatacja lotnisk).
FAA P-501 określa cztery typy złączy dla nawierzchni lotniskowych: poprzeczne złącza skurczowe w rozstawie 15-20 stóp, nacinane do 1/4 głębokości płyty i uszczelniane, podłużne złącza robocze na liniach pasów (rozstaw 12,5-25 stóp), wiązane prętami odkształcalnymi lub kołkowane, poprzeczne złącza robocze na końcu każdego dnia betonowania, kołkowane do przenoszenia obciążeń oraz złącza izolacyjne przy konstrukcjach i zmianach przekroju, z pełnogłębokim wypełniaczem ściśliwym.
Wymagania dotyczące kołków w złączach roboczych nawierzchni lotniskowych zgodnie z FAA P-501 to: średnica 1 cala (25 mm) dla płyt o grubości do 12 cali, 1,25 cala (32 mm) dla płyt o grubości powyżej 12 cali, długość 18 cali (457 mm), rozstaw 12 cali (300 mm) w osiach, materiał ze stali pokrytej epoksydem zgodnie z ASTM A775 lub stali nierdzewnej, tolerancja ustawienia ±1/2 cala w pionie i ±1 cal w poziomie. Podłużne pręty wiążące to pręty odkształcalne #5 (5/8 cala) do #6 (3/4 cala), klasa 60 (420 MPa), pokryte epoksydem, w rozstawie 24-36 cali.
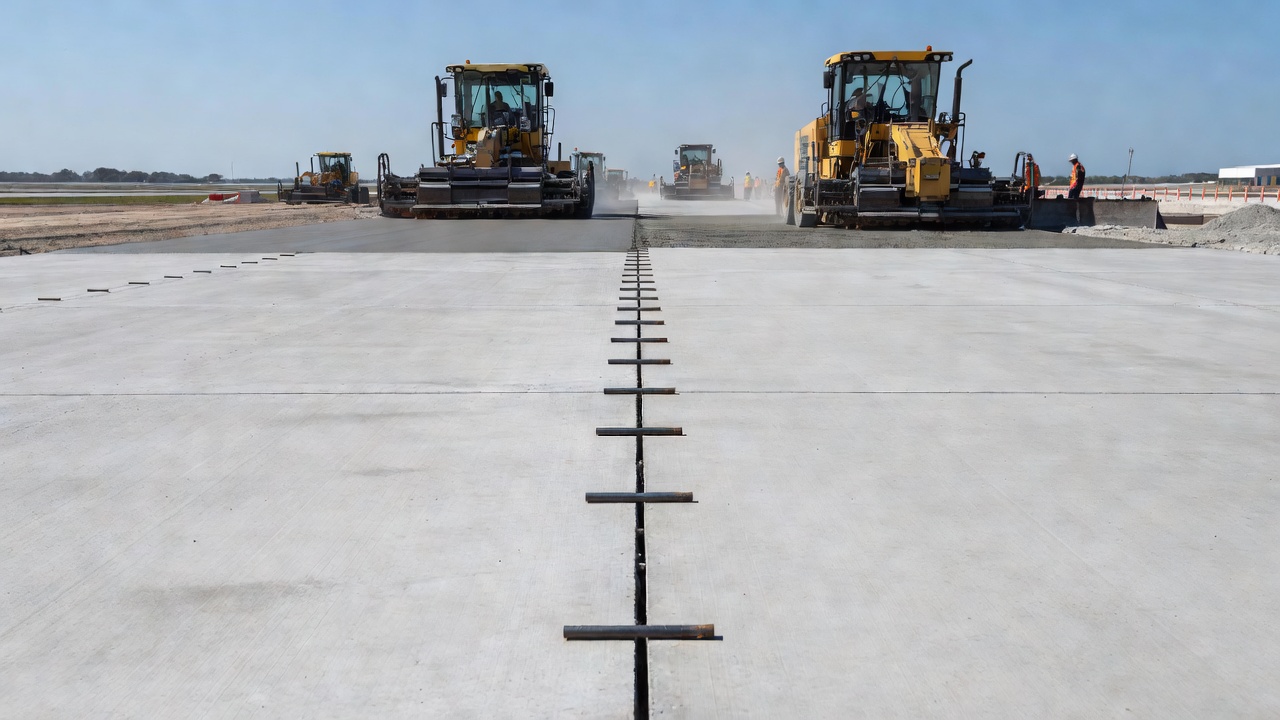
Wymagania dotyczące uszczelniania złączy zgodnie z FAA P-501 określają szerokość komory na masę uszczelniającą 1/4 do 3/8 cala, głębokość 1/2 do 3/4 cala (nacinana), typ masy uszczelniającej z silikonu zgodnie z FAA P-605 lub ASTM D5893 (lub gorąco wylewanej zgodnie z ASTM D1190/D3405/D6690), pręt podkładowy z zamkniętokomórkowego polietylenu o 25% szerszy niż szerokość złącza, taśmę antyadhezyjną na dnie komory oraz stosunek głębokości do szerokości masy uszczelniającej 2:1. Przygotowanie złącza do uszczelnienia wymaga, aby ściany złącza były czyste i suche, a metody czyszczenia obejmują piaskowanie lub strumieniowanie wodą pod wysokim ciśnieniem zatwierdzone przez FAA, a następnie przedmuchanie powietrzem w celu usunięcia wszystkich zanieczyszczeń i pyłu. Kryteria akceptacji to brak widocznego pyłu, oleju, środka pielęgnacyjnego lub mleczka cementowego. Badanie przyczepności odbywa się zgodnie z ASTM C794 (badanie odrywania).
Badania kontroli jakości na złączach zgodnie z FAA P-501 obejmują wytrzymałość betonu na zginanie (obciążenie w punktach trzecich), minimum 650 psi (4,5 MPa) po 28 dniach, jeden zestaw badań na 5 000 stóp kwadratowych, ustawienie kołków, jeden na 20 kołków sprawdzany pod kątem tolerancji, przyczepność masy uszczelniającej, jedno badanie na 500 stóp zgodnie z ASTM C794 oraz gładkość powierzchni, maksymalnie 1/8 cala na 16 stóp (3 mm na 5 metrów) pełne pokrycie.
Postanowienia ICAO Annex 14 wymagają, aby złącza w nawierzchniach sztywnych były projektowane tak, aby minimalizować skutki zmian temperatury i wilgotności, aby sprawność przenoszenia obciążeń (LTE) przez złącza mierzona ugięciomierzem dynamicznym (FWD) wynosiła co najmniej 70%, aby złącza robocze były planowane tak, aby pokrywały się z oznakowaniem nawierzchni lub liniami pasów, gdzie to możliwe, oraz aby masy uszczelniające złączy były odporne na podmuch silników odrzutowych, paliwo i środki odladzające.
Odróżnianie od rys konstrukcyjnych
Jedną z najważniejszych umiejętności inspekcyjnych jest prawidłowe odróżnianie trzech cech, które mogą wyglądać podobnie na powierzchni betonu: prawidłowego złącza roboczego, zimnego złącza i rysy konstrukcyjnej. Każda z nich ma odrębne cechy, implikacje i wymaganą reakcję.
| Cecha | Złącze robocze (planowane) | Zimne złącze (nieplanowane) | Rysa konstrukcyjna |
|---|---|---|---|
| Pochodzenie | Celowe, zaprojektowane | Niezamierzone opóźnienie w betonowaniu | Naprężenie przekraczające wytrzymałość betonu na rozciąganie |
| Lokalizacja | Zgodnie z rysunkami projektowymi (środek rozpiętości, strefy niskiego ścinania) | Losowa, tam gdzie wystąpiło opóźnienie | Zazwyczaj w obszarach wysokiego momentu lub naprężenia |
| Wygląd | Czysta linia, często prosta, stała szczelina | Nieregularna linia, różnica kolorów po obu stronach | Zmienna szerokość, może mieć odgałęzienia |
| Przygotowanie powierzchni | Zszorstkowana, oczyszczona, usunięte mleczko cementowe | Brak lub minimalne | Nie dotyczy |
| Zbrojenie | Ciągłe przez złącze (zaprojektowane) | Może być lub nie być ciągłe | Pręty mogą być zerwane |
| Przenoszenie obciążeń | Zaprojektowane na ścinanie (kołki lub wiązania) | Słabe do braku | Pewne współdziałanie kruszywa, jeśli szczelina jest wąska |
| Ruch | Może być zaprojektowany na poślizg | Brak zaprojektowanego, niezamierzony | Wskazuje na trwające uszkodzenie |
| Przecieki | Tylko w przypadku awarii uszczelnienia | Częste, bezpośrednia ścieżka | Różni się w zależności od szerokości rysy |
| Akceptowalność | Akceptowalne, jeśli zgodne z projektem | Nieakceptowalne, wymaga oceny | Wymaga oceny konstrukcyjnej |
ACI 224R (Kontrola rysowania w konstrukcjach betonowych) podaje limity szerokości rys dla różnych warunków narażenia. Dla suchego powietrza lub membrany ochronnej maksymalna dopuszczalna szerokość rysy wynosi 0,016 cala (0,41 mm). Dla wilgotności, wilgotnego powietrza lub kontaktu z gruntem limit wynosi 0,012 cala (0,30 mm). Dla narażenia na środki odladzające limit wynosi 0,007 cala (0,18 mm). Dla wody morskiej lub mgły morskiej limit wynosi 0,006 cala (0,15 mm). Dla konstrukcji wodnych limit wynosi 0,004 cala (0,10 mm). Każda rysa przekraczająca te limity wymaga oceny.
Protokół oceny cechy przypominającej złącze o nieznanym pochodzeniu obejmuje sześć kroków. Po pierwsze, przejrzyj rysunki kontraktowe, aby ustalić, czy cecha jest pokazana jako planowane złącze robocze. Po drugie, sprawdź stan powierzchni pod kątem dowodów usunięcia mleczka cementowego, zszorstkowania lub profilu wpustowego. Po trzecie, zmierz szerokość, rysy przekraczające 0,016 cala wymagają oceny konstrukcyjnej. Po czwarte, sprawdź ruch, zmiana szerokości rysy pod obciążeniem wskazuje na aktywną rysę konstrukcyjną. Po piąte, pobierz rdzeń i zbadaj, wyciągnij rdzeń przez powierzchnię styku i wykonaj badanie wytrzymałości na rozciąganie przy rozłupywaniu lub wytrzymałości wiązania. Po szóste, oceń przenoszenie obciążeń za pomocą FWD lub badania płytą przez tę cechę.
Naprawa uszkodzonych złączy roboczych
Metody naprawy uszkodzonych złączy roboczych są wybierane na podstawie konkretnego stanu, roli konstrukcyjnej złącza, obecności przecieków wody i zakresu degradacji.
Iniekcja epoksydowa (naprawa konstrukcyjna)
Iniekcja epoksydowa zgodnie z ACI RAP-1 (Naprawa rys konstrukcyjnych metodą iniekcji epoksydowej) jest stosowana do przywracania konstrukcyjności zimnych złączy i uszkodzonych złączy roboczych, gdzie beton jest poza tym zdrowy. Epoksyd musi spełniać ASTM C881 (Standardowa specyfikacja systemów wiążących na bazie żywic epoksydowych do betonu), z Typem I do zastosowań nienośnych i Typem IV do nośnych napraw konstrukcyjnych. Wytrzymałość wiązania po 14-dniowym utwardzeniu przekracza 1 500 psi. Granica plastyczności przy ściskaniu po 7 dniach przekracza 10 000 psi dla Typu IV. Wytrzymałość na rozciąganie po 7 dniach przekracza 7 000 psi.
Dobór lepkości zależy od szerokości złącza. Klasa 1 (niska lepkość, ≤2 000 cps) jest stosowana do złączy węższych niż 0,010 cala (0,25 mm). Klasa 2 (średnia, 2 000-10 000 cps) do złączy 0,010-0,040 cala (0,25-1,0 mm). Klasa 3 (żel nieosiadający) do złączy szerszych niż 0,040 cala (1,0 mm). Ciśnienie iniekcji wynosi zwykle 40-200 psi dla pomp ręcznych lub 200-1 000 psi dla pomp pneumatycznych, przy czym maksymalne ciśnienie jest ograniczone, aby uniknąć szczelinowania hydraulicznego betonu.
Procedura iniekcji obejmuje oczyszczenie powierzchni złącza, zainstalowanie portów iniekcyjnych w rozstawie 6-12 cali wzdłuż złącza, nałożenie powierzchniowej uszczelki (pasty epoksydowej), iniekcję epoksydu od najniższego portu w górę i na zewnątrz, utrzymanie ciśnienia, aż epoksyd pojawi się w sąsiednim porcie, zamknięcie zainiektowanego portu i przejście do następnego, pozostawienie do utwardzenia na 24-72 godziny w zależności od temperatury oraz zeszlifowanie do równości. Ograniczenia obejmują wymóg, aby złącze było suche (lub zastosowanie epoksydu tolerującego wilgoć), złącze nie może być aktywnie ruchome, a pęknięcia spowodowane korozją nie mogą być poddawane iniekcji epoksydowej (korozja postępuje wewnętrznie).
Wtórne kołkowanie
Wtórne kołkowanie (DBR) jest określone zgodnie z Biuletynem technicznym FHWA TA 5040.30 i Wytycznymi ACPA DBR dla złączy nawierzchni ze sprawnością przenoszenia obciążeń poniżej 60% i uskokami złączy 0,1-0,5 cala (3-12 mm) w konstrukcyjnie zdrowych nawierzchniach. Specyfikacje zgodnie z wytycznymi ACPA: średnica kołka 1,25-1,5 cala (32-38 mm), długość kołka 18 cali (457 mm), rozstaw kołków 12 cali (300 mm) w osiach, wymiary szczeliny o średnicy kołka plus 2 cale szerokości i głębokości do połowy płyty oraz materiał wypełniający z zaprawy niskoskurczowej lub betonu szybkowiążącego o minimalnej wytrzymałości na ściskanie 4 000 psi (28 MPa) po 24 godzinach.
Procedura obejmuje nacinanie szczelin w wyznaczonych miejscach prostopadle do złącza, wybicie betonu do wymaganej głębokości, oczyszczenie wnęki, umieszczenie kołka w szczelinie, wypełnienie materiałem szybkowiążącym, wykończenie i pielęgnację oraz badanie przenoszenia obciążeń za pomocą FWD. Dane dotyczące wydajności z 10-letniego badania FHWA pokazują, że sprawność przenoszenia obciążeń wzrosła ze średnio 30% do ponad 80%, uskoki zmniejszyły się ze średnio 0,25 cala do mniej niż 0,05 cala, żywotność wydłużyła się o ponad 10 lat, a koszt wynosi od 200 do 400 dolarów za kołek.
Ponowne betonowanie / naprawa częściowej głębokości
Ponowne betonowanie jest stosowane, gdy krawędź złącza uległa zniszczeniu z złuszczeniem, pęknięciami D lub rozległą degradacją, gdzie sama iniekcja epoksydowa lub DBR jest niewystarczająca. Procedura obejmuje nacinanie minimum 6 cali (150 mm) od złącza po obu stronach, usunięcie zniszczonego betonu do pełnej głębokości lub zdrowego betonu, oczyszczenie i przygotowanie powierzchni, zainstalowanie nowych kołków lub prętów wiążących w razie potrzeby, ułożenie nowego betonu z użyciem materiału naprawczego szybkotwardniejącego ASTM C928 lub konwencjonalnego betonu, uformowanie nowej płaszczyzny złącza lub nacięcie po związaniu oraz uszczelnienie złącza.
Opcje materiałowe obejmują beton szybkowiążący zgodnie z ASTM C928 Typ III (wytrzymałość na ściskanie 4 000-6 000 psi, czas wiązania 1-4 godziny), beton o wysokiej wczesnej wytrzymałości (3 000 psi po 12 godzinach), beton modyfikowany polimerami (5 000-8 000 psi, czas wiązania 2-6 godzin) oraz beton na bazie fosforanu magnezu (3 000-5 000 psi, czas wiązania 30-60 minut).
Iniekcja poliuretanowa (zatrzymanie wody)
Iniekcja poliuretanowa jest stosowana do przeciekających zimnych złączy lub złączy roboczych z aktywnym przepływem wody. Hydrofobowy poliuretan reaguje z wodą, tworząc sztywną pianę, skuteczną przy dużych przeciekach. Hydrofilowy poliuretan pęcznieje w kontakcie z wodą, tworząc elastyczny żel, skuteczny przy przeciekach przerywanych. Procedura obejmuje wiercenie otworów iniekcyjnych w rozstawie 6-12 cali wzdłuż złącza, instalację pakierów, iniekcję PU pod ciśnieniem (50-300 psi), przy czym przepływ wody zatrzymuje się w ciągu sekund do minut. Typowy czas żelowania wynosi 15-60 sekund, regulowany katalizatorem. Iniekcja PU jest podstawową metodą zatrzymywania aktywnych przecieków wody w konstrukcjach poniżej poziomu gruntu, tunelach i konstrukcjach wodnych.
Zszywanie (dodanie zbrojenia)
Zszywanie dodaje zbrojenie przez złącze, gdzie istniejąca ciągłość jest niewystarczająca. Pręty mają zwykle średnicę #5 do #8 (5/8 cala do 1 cala), są wklejane epoksydem do wywierconych otworów zgodnie z ASTM C881 przez złącze w obliczonym rozstawie. Głębokość iniekcji wynosi 12-24 średnic pręta (12db-24db). Badanie wyrywania musi osiągnąć co najmniej 80% granicy plastyczności. Zszywanie jest stosowane w ścianach konstrukcyjnych, belkach lub płytach z niewystarczającym przenoszeniem sił ścinających przez płaszczyznę złącza.
Macierz wyboru naprawy
| Stan złącza | Preferowana metoda | Metoda alternatywna |
|---|---|---|
| Niekonstrukcyjne zimne złącze, bez przecieków | Naprawa niekonieczna (monitorowanie) | Nakładka kosmetyczna |
| Wąskie złącze (<0,010 cala), bez wody | Iniekcja epoksydowa (konstrukcyjna) | – |
| Szerokie złącze (0,010-0,060 cala), bez wody | Iniekcja epoksydowa (Typ IV) | Frezowanie i uszczelnienie |
| Aktywny przeciek wody | Iniekcja poliuretanowa | Naprawa krystaliczna |
| Uszkodzone złącze nawierzchni (LTE < 60%) | Wtórne kołkowanie | Naprawa pełnej głębokości |
| Zniszczona krawędź złącza, pęknięcia D | Naprawa częściowej głębokości / ponowne betonowanie | Wymiana całej płyty |
| Zniszczenie konstrukcyjne na ścinanie w złączu | Zszywanie + iniekcja epoksydowa | Wzmocnienie elementu |
| Przeciekające uszczelnienie / brak uszczelnienia | Krystaliczny system uszczelniający | Wąż iniekcyjny + zaprawa |
Kluczowe odniesienia norm
| Norma | Tytuł |
|---|---|
| ACI 318-19 | Wymagania normowe dotyczące betonu konstrukcyjnego |
| ACI 224.3R-95 | Złącza w konstrukcjach betonowych |
| ACI 224R-19 | Kontrola rysowania w konstrukcjach betonowych |
| ACI 546R | Przewodnik naprawy betonu |
| ACI 562 | Wymagania normowe dotyczące oceny, naprawy i rehabilitacji istniejących konstrukcji betonowych |
| ACI RAP-1 | Naprawa rys konstrukcyjnych metodą iniekcji epoksydowej |
| ASTM C597 | Standardowa metoda badania prędkości impulsu przez beton |
| ASTM C881 | Standardowa specyfikacja systemów wiążących na bazie żywic epoksydowych |
| ASTM C1583 | Standardowa metoda badania wytrzymałości na rozciąganie powierzchni betonowych (odrywanie) |
| ASTM D4580 | Standardowa praktyka pomiaru rozwarstwień w pomostach mostowych betonowych metodą opukiwania |
| ASTM C42 | Standardowa metoda badania pobierania i badania rdzeni wierconych i belek przecinanych z betonu |
| AASHTO LRFD | Specyfikacje projektowe mostów (aktualne wydanie) |
| FAA AC 150/5370-10H | Standardowe specyfikacje budowy lotnisk |
| ICAO Annex 14 | Lotniska, Tom I, Projektowanie i eksploatacja lotnisk |
| FHWA TA 5040.30 | Złącza nawierzchni betonowych |
| USBR MERL 12-17 | Najlepsze praktyki przygotowania powierzchni betonowych przed naprawami i nakładkami |
| ICRI Guideline No. 03732 | Wybór i specyfikacja przygotowania powierzchni betonu dla mas uszczelniających, powłok i nakładek polimerowych |
Często zadawane pytania
- Co to jest złącze robocze w betonie?
- Złącze robocze to celowe połączenie między dwiema kolejnymi warstwami betonu, powstające, gdy betonowanie zostaje przerwane, a następnie wznowione. Według ACI 224.3R-95 złącza robocze to 'złącza umieszczane w celu określenia zakresu poszczególnych warstw, zwykle zgodnie z wcześniej ustalonym planem złączy.' Umożliwiają one poślizg w płaszczyźnie, chyba że są połączone zbrojeniem lub kołkami. W przeciwieństwie do złączy skurczowych, które są osłabionymi płaszczyznami kontrolującymi rysowanie, złącza robocze są projektowane jako połączenia konstrukcyjne, które muszą przenosić siły ścinające, zginające i osiowe przez płaszczyznę złącza.
- Jaka jest różnica między złączem roboczym a zimnym złączem?
- Złącze robocze to planowane, zaprojektowane połączenie z właściwym przygotowaniem powierzchni, obejmującym usunięcie mleczka cementowego, zszorstkowanie do amplitudy 1/4 cala i ciągłe zbrojenie przez złącze. Zimne złącze to nieplanowane połączenie spowodowane opóźnieniem przekraczającym czas wiązania początkowego betonu, bez przygotowania powierzchni i ze słabym lub brakiem wiązania między dwiema partiami. Według ACI 224.3R-95 zimne złącza powodują zmniejszenie wytrzymałości wiązania o 40-60% i zwiększenie przepuszczalności nawet 10-krotnie w porównaniu z prawidłowo przygotowanymi złączami roboczymi.
- Jak przygotowuje się złącze robocze?
- Przygotowanie złącza roboczego zgodnie z ACI 318-19 Sekcja 26.5.6 wymaga: (1) oczyszczenia powierzchni stwardniałego betonu z mleczka cementowego, brudu i zanieczyszczeń, (2) celowego zszorstkowania powierzchni do pełnej amplitudy około 1/4 cala (6 mm), gdy wymagane jest przenoszenie sił przez tarcie przy ścinaniu, (3) wstępnego zwilżenia powierzchni przed ułożeniem nowego betonu oraz (4) zapewnienia ciągłości zbrojenia przez złącze. Typowe metody przygotowania obejmują cięcie na zielono (stosowane 2-6 godzin po ułożeniu), piaskowanie (ICRI CSP 3-7) i hydrodemolucję (CSP 5-9, ciśnienie wody 10 000-40 000 psi).
- Co powoduje powstanie zimnego złącza w betonie?
- Zimne złącza powstają, gdy świeży beton jest układany na betonie, który osiągnął już wiązanie początkowe, zwykle 2-4 godziny po wymieszaniu, w zależności od temperatury, rodzaju cementu i stosunku wody do cementu. W normalnych warunkach pogodowych (70°F/21°C) maksymalne dopuszczalne opóźnienie wynosi 30-45 minut. W gorących warunkach (90°F/32°C) okno czasowe skraca się do 20-30 minut. Typowe przyczyny to opóźnienia w dostawie betonu (przerwy między przyjazdami betonomieszarek przekraczające 30 minut), awarie sprzętu (awaria pompy, wibratora), niewystarczająca wielkość ekipy lub planowanie, skomplikowane szalunki spowalniające układanie oraz warunki pogodowe przyspieszające czas wiązania.
- Jak przeprowadza się inspekcję złączy roboczych?
- Inspekcja złączy roboczych jest przeprowadzana za pomocą badania opukiwania łańcuchem (ASTM D4580), opukiwania młotkiem na siatce 6 cali oraz badania wizualnego pod kątem mleczka cementowego, wykwitów, rys i przecieków. Badanie przyczepności metodą odrywania zgodnie z ASTM C1583 zapewnia ilościowy pomiar wytrzymałości wiązania, a ACI 562 wymaga minimalnej wytrzymałości na rozciąganie 200 psi (1,4 MPa) dla napraw konstrukcyjnych. Badanie prędkości impulsu ultradźwiękowego (ASTM C597) wykrywa strefy rozwarstwienia, gdy prędkość spada poniżej 3 000 m/s. Pobieranie próbek rdzeniowych (ASTM C42) zapewnia bezpośrednią obserwację powierzchni złącza i umożliwia laboratoryjne badanie wytrzymałości wiązania.
- Jak naprawia się uszkodzone złącza robocze?
- Metody naprawy zależą od stanu złącza. Naprawa konstrukcyjna wykorzystuje iniekcję epoksydową (ASTM C881 Typ IV, wytrzymałość wiązania przekraczająca 1 500 psi) dla złączy z odpowiednim zamknięciem. Aktywne przecieki wody są zatrzymywane za pomocą iniekcji poliuretanowej (żywice hydrofilowe lub hydrofobowe). Złącza nawierzchni ze sprawnością przenoszenia obciążeń poniżej 60% otrzymują kołki wtórne (pręty o średnicy 1,25-1,5 cala w rozstawie 12 cali, docelowa LTE powyżej 80%). Zniszczone krawędzie złączy wymagają naprawy częściowej głębokości z użyciem materiałów szybkowiążących (minimalna wytrzymałość na ściskanie 4 000 psi). Przeciekające uszczelnienia w konstrukcjach wodnych są naprawiane za pomocą krystalicznych systemów hydroizolacyjnych.
- Jakie są normy inspekcji złączy roboczych?
- Inspekcja złączy roboczych odbywa się zgodnie z normami obejmującymi ASTM D4580 (opukiwanie łańcuchem i młotkiem), ASTM C1583 (badanie przyczepności metodą odrywania, minimum 200 psi zgodnie z ACI 562), ASTM C597 (prędkość impulsu ultradźwiękowego) i ASTM C42 (pobieranie i badanie próbek rdzeniowych). W przypadku pomostów mostowych FHWA nakazuje coroczną inspekcję opukiwaniem łańcuchem. W przypadku nawierzchni lotniskowych FAA AC 150/5370-10H P-501 określa tolerancje ustawienia kołków +/- 1/2 cala w pionie oraz badanie przyczepności mas uszczelniających zgodnie z ASTM C794. ACI 318-19 Sekcja 26.5.6 ustanawia obowiązkowe wymagania dotyczące złączy roboczych dla betonu konstrukcyjnego.
- Jak wykonuje się hydroizolację złączy roboczych?
- Systemy hydroizolacji złączy roboczych obejmują uszczelnienia PVC (szerokości 4-12 cali, do 200 stóp słupa wody, zgrzewane spoiny), uszczelnienia hydrofilowe (na bazie bentonitu pęczniejące do 16-krotności suchej objętości lub na bazie poliuretanu pęczniejące do 350%), krystaliczne systemy hydroizolacyjne (reakcja chemiczna tworząca nierozpuszczalne kryształy w porach betonu, zdolność do samouszczelniania, koszt do 50% niższy niż PVC) oraz systemy węży iniekcyjnych (wstępnie umieszczone puste rurki do iniekcji zaprawy po związaniu). Wybór zależy od ciśnienia hydrostatycznego, oczekiwanych ruchów złącza i warunków narażenia chemicznego.
To wpis referencyjny. TarmacView świadczy usługi inspekcji dronami i nie sprzedaje sprzętu ani materiałów opisanych w tym słowniczku.