Co to jest nawierzchnia z betonu walcowanego (RCC)?
Definicja i charakterystyka
Nawierzchnia z betonu walcowanego (RCC) to rodzaj niezbrojonej nawierzchni betonowej wykonywanej przy użyciu mieszanki betonowej o zerowym opadzie stożka, układanej za pomocą wysokogęstościowej rozściełacza asfaltowej i zagęszczanej do docelowej gęstości przy użyciu walców wibracyjnych i ogumionych. W przeciwieństwie do konwencjonalnej nawierzchni z betonu cementowego portlandzkiego (PCC), RCC nie zawiera zbrojenia stalowego, prętów dyblowych, prętów ściągających ani nie wymaga szalunków. Materiał osiąga swoją nośność strukturalną dzięki fizycznemu zazębieniu gęsto zagęszczonych cząstek kruszywa związanych matrycą z zaczynu cementowego. Komitet 327 Amerykańskiego Instytutu Betonu (ACI) definiuje RCC jako “beton zagęszczany przez walcowanie, metodę konstrukcyjną wykorzystującą sprzęt do układania asfaltu i walcowanie do produkcji wysokiej jakości, trwałej nawierzchni betonowej.”
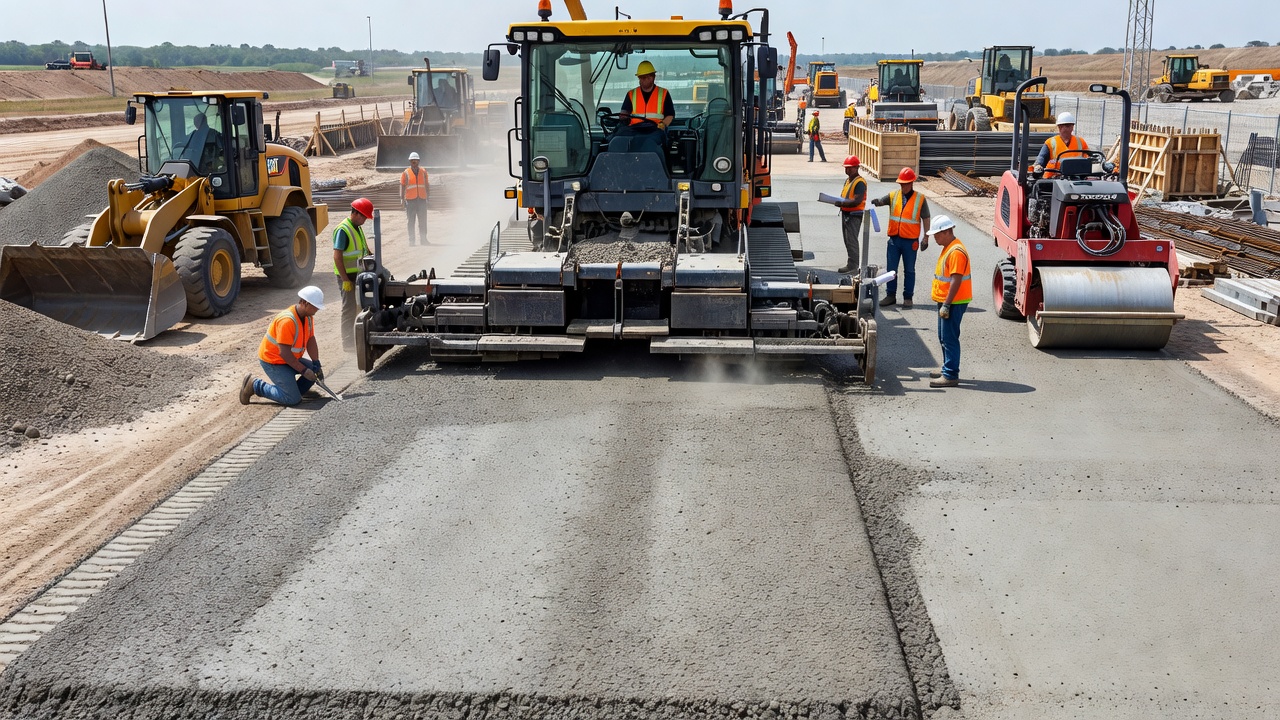
Cechą definiującą RCC jest jego konsystencja o zerowym opadzie stożka, beton ma sztywny wygląd przypominający wilgotny żwir, z konsystencją Vebe zazwyczaj między 30 a 90 sekundami przy badaniu zgodnie z ASTM C1176. Ta sucha konsystencja umożliwia świeżo ułożonemu betonowi utrzymanie ciężaru walców zagęszczających natychmiast po przejściu rozściełacza, co jest kluczowe dla procesu konstrukcyjnego. Mieszanka RCC ma stosunek wody do materiałów wiążących (w/cm) w zakresie od 0,30 do 0,45 wagowo, znacznie niższym niż typowy zakres 0,40 do 0,55 dla konwencjonalnego betonu nawierzchniowego. Ten niski w/cm, w połączeniu z wysokim nakładem zagęszczania, daje gęstą matrycę betonową o bardzo niskiej przepuszczalności, zazwyczaj poniżej 1000 kulombów przy badaniu zgodnie z ASTM C1202 (test szybkiej przepuszczalności chlorków).
Wytrzymałość na ściskanie RCC wynosi zazwyczaj od 4000 do 6000 psi (28 do 42 MPa) po 28 dniach dla standardowych zastosowań, z wytrzymałością do 10 000 psi (70 MPa) osiągalną dla mieszanek wysokowydajnych z dodatkami materiałów wiążących. Wytrzymałość na zginanie (moduł rozerwania) wynosi od 550 do 800 psi (4 do 6 MPa), co jest porównywalne lub wyższe niż w przypadku konwencjonalnego betonu nawierzchniowego przy równoważnej zawartości materiałów wiążących. Moduł sprężystości RCC wynosi od 4 do 6 milionów psi (28 do 40 GPa), podobnie jak w przypadku konwencjonalnego betonu.
RCC został po raz pierwszy opracowany w latach 70. XX wieku dla kanadyjskiego przemysłu drzewnego, który potrzebował taniej, wysokowytrzymałej nawierzchni zdolnej wytrzymać pojazdy gąsienicowe, ogromne obciążenia i wycieki płynów hydraulicznych na placach sortowania drewna. Technologia ta rozszerzyła się następnie na całym świecie, znajdując zastosowanie w portach i terminalach intermodalnych, płytach lotnisk wojskowych i szlakach czołgów, płytach postojowych i kołowaniach lotnisk, przemysłowych placach produkcyjnych, poboczach autostrad i skrzyżowaniach oraz ulicach miejskich. RCC Pavement Council szacuje, że od lat 80. XX wieku w samej Ameryce Północnej wybudowano ponad 100 milionów jardów kwadratowych nawierzchni RCC.
Kluczowe cechy odróżniające RCC od konwencjonalnej nawierzchni betonowej obejmują:
| Cecha | Nawierzchnia RCC | Konwencjonalna nawierzchnia PCC |
|---|---|---|
| Opad stożka | Zero (Vebe 30–90 s) | 1–4 cal (25–100 mm) |
| Sprzęt do układania | Rozściełacz asfaltowa (wysokiej gęstości) | Rozściełacz ślizgowa lub szalunki stałe |
| Zagęszczanie | Walce wibracyjne + ogumione | Wibratory wewnętrzne |
| Zbrojenie stalowe | Brak | Dyble, pręty ściągające, siatka |
| Rozstaw spoin | 20–40 ft (6–12 m) | 15–20 ft (4,5–6 m) |
| Tekstura powierzchni | Po walcowaniu lub szlifowana diamentowo | Ryflowana, szczotkowana lub rowkowana |
| Koszt typowy | 15–30% mniej niż PCC | Poziom bazowy |
| Szybkość budowy | 300–500 cy/h | 100–200 cy/h |
| Napowietrzanie | Nieskuteczne | Wymagane dla mrozoodporności |
Projektowanie mieszanki RCC
Materiały wiążące
Zawartość materiałów wiążących w RCC wyrażana jest jako procent całkowitej suchej masy (cementu plus kruszywa). W przypadku warstw ścieralnych, materiały wiążące stanowią zazwyczaj 11 do 15 procent całkowitej suchej masy, przy czym najczęściej stosuje się 12 do 14 procent. Typowym punktem wyjścia do projektowania mieszanki jest 470 do 550 funtów materiałów wiążących na jard sześcienny (280 do 330 kg/m³). Standardowo stosuje się cement portlandzki typu I lub II zgodnie z ASTM C150. Powszechnie stosowane są dodatkowe materiały wiążące (SCM), w tym popiół lotny (klasa C lub F zgodnie z ASTM C618) w ilości 15 do 30 procent zastąpienia, mielony granulowany żużel wielkopiecowy zgodnie z ASTM C989 w ilości 25 do 50 procent zastąpienia lub dym krzemionkowy zgodnie z ASTM C1240 w ilości 5 do 10 procent zastąpienia, w celu poprawy urabialności, zmniejszenia ciepła hydratacji, obniżenia kosztów oraz zwiększenia długoterminowej wytrzymałości i trwałości.
Optymalna zawartość materiałów wiążących jest określana poprzez badania laboratoryjne z użyciem metody zagęszczania gruntu zgodnie z ACI 327. Dla zakresu zawartości materiałów wiążących (np. 11, 13 i 15 procent), ustala się zależności wilgotność-gęstość zgodnie z ASTM D1557 (zmodyfikowany Proctor). Dla każdej zawartości materiałów wiążących, optymalna wilgotność jest określana jako zawartość wody dająca maksymalną gęstość suchą. Następnie walce lub belki są zagęszczane przy optymalnej wilgotności dla każdego poziomu materiałów wiążących, dojrzewane i badane w określonym wieku (zazwyczaj 7, 28 i 90 dni) na wytrzymałość na ściskanie zgodnie z ASTM C39 lub wytrzymałość na zginanie zgodnie z ASTM C78. Wymagana zawartość materiałów wiążących jest wybierana z krzywej wytrzymałości w funkcji zawartości materiałów wiążących, aby spełnić projektową wytrzymałość na zginanie lub ściskanie plus margines na zmienność.
Kruszywa
RCC stosuje kruszywa o gęstym uziarnieniu, które zawierają wyższy procent drobnego kruszywa niż konwencjonalny beton. Uziarnienie kruszywa powinno zbliżać się do Krzywej Mocy 0,45 dla maksymalnej gęstości upakowania, co minimalizuje przestrzeń pustą między cząstkami i zmniejsza wymaganą objętość pasty. Zalecany nominalny maksymalny wymiar kruszywa (NMAS) wynosi 3/4 cala (19 mm) dla większości zastosowań, przy czym 5/8 cala (16 mm) lub 1/2 cala (12,5 mm) stosuje się, gdy wymagana jest gładsza powierzchnia. Drobniejszy maksymalny wymiar daje gładszą powierzchnię, która jest mniej podatna na zużycie.
Typowe pasmo uziarnienia kruszywa RCC zgodnie z ACI 327 i UFGS 32 13 16.16 mieści się w następujących granicach:
| Rozmiar sita | Procent przechodzących (zakres) |
|---|---|
| 1 cal (25 mm) | 100 |
| 3/4 cala (19 mm) | 90–100 |
| 3/8 cala (9,5 mm) | 60–85 |
| Nr 4 (4,75 mm) | 40–60 |
| Nr 16 (1,18 mm) | 20–40 |
| Nr 50 (0,30 mm) | 8–22 |
| Nr 100 (0,15 mm) | 4–12 |
| Nr 200 (0,075 mm) | 2–8 |
Wysoki udział cząstek przechodzących przez sito Nr 200 (zazwyczaj 4 do 8 procent) jest niezbędny do uzyskania urabialnej, zagęszczalnej mieszanki, która daje gęstą powierzchnię. Kruszywo łamane jest preferowane nad otoczakami, ponieważ cząstki kanciaste zapewniają lepsze zazębienie kruszywa, wyższą wytrzymałość na zginanie i bardziej stabilną powierzchnię. Dla projektu RCC na lotnisku Portland International Airport, wybrano przetworzone kruszywo asfaltowe (materiał łamany), ponieważ jest ono mniej podatne na segregację podczas układania i daje wyższe wytrzymałości na zginanie niż otoczaki.
Zawartość wody i konsystencja Vebe
Zawartość wody jest najbardziej krytyczną zmienną w projektowaniu mieszanki RCC, ponieważ determinuje zarówno zagęszczalność świeżego betonu, jak i wytrzymałość stwardniałego betonu. Zawartość wody w RCC wyrażana jest jako procent całkowitej suchej masy (cementu plus kruszywa), zazwyczaj w zakresie od 5 do 8 procent. Odpowiada to stosunkowi wody do materiałów wiążących wynoszącemu około 0,30 do 0,45 wagowo. Dokładna optymalna zawartość wody jest określana na podstawie badania zależności wilgotność-gęstość (zmodyfikowany Proctor, ASTM D1557), gdzie zawartość wody dająca maksymalną gęstość suchą jest identyfikowana jako optymalna wilgotność (OMC).
Konsystencja Vebe (ASTM C1176) jest podstawową miarą urabialności RCC. Badanie Vebe wykorzystuje cylindryczną formę (zazwyczaj o średnicy 6 cali dla RCC) wypełnioną betonem, zamontowaną na stole wibracyjnym z przezroczystym dyskiem plastikowym wywierającym standardowe obciążenie. Czas Vebe to czas w sekundach wymagany do pełnego zagęszczenia betonu pod wpływem połączonego obciążenia i wibracji. Dla mieszanek nawierzchni RCC, czasy Vebe wahają się od 30 do 90 sekund, z następującymi ogólnymi wytycznymi:
| Czas Vebe | Konsystencja | Zastosowanie |
|---|---|---|
| Mniej niż 30 s | Bardzo mokra | Może nie utrzymać walca, ograniczone zastosowanie |
| 30 do 45 s | Plastyczna | Odpowiednia dla cienkich warstw, umiarkowane zagęszczanie |
| 45 do 75 s | Sztywna | Optymalna dla większości nawierzchni RCC |
| 75 do 90 s | Bardzo sztywna | Wymaga dużego nakładu zagęszczania, dobra dla grubych warstw |
| Ponad 90 s | Ekstremalnie sztywna | Trudna do zagęszczenia, niezalecana |
Właściwa zawartość wody w miejscu układania jest kluczowa. Jeśli mieszanka jest zbyt mokra (Vebe poniżej 30 sekund), walec może tonąć lub powodować fale powierzchniowe. Jeśli zbyt sucha (Vebe powyżej 90 sekund), mieszanka nie może być zagęszczona do docelowej gęstości, co skutkuje wysoką porowatością, niską wytrzymałością i słabą trwałością. Docelowy czas Vebe należy korygować ze względu na temperaturę otoczenia, wiatr i szybkość parowania, ponieważ utrata wody podczas transportu i układania może zwiększyć czas Vebe o 10 do 30 sekund. Zastosowanie mieszarki ciągłej (pugmill) pozwala na precyzyjną kontrolę dodawania wody i zapewnia najbardziej jednolitą produkcję RCC.
Sprzęt do układania
Rozściełacz asfaltowa wysokiej gęstości
Rozściełacz wysokiej gęstości jest kamieniem węgielnym udanej budowy RCC. Maszyny te to specjalnie zmodyfikowane rozściełacze asfaltowe wyposażone w belki ubijające i stopy wibracyjne, które zapewniają wstępne zagęszczenie RCC przed rozpoczęciem walcowania. Belki ubijające, pracujące z prędkością 800 do 2000 uderzeń na minutę, uderzają w beton i zmuszają cząstki kruszywa do gęstszego ułożenia. Stopa wibracyjna pracuje z prędkością 2000 do 3500 wibracji na minutę, dodatkowo zagęszczając materiał i wyrównując powierzchnię. Razem systemy te osiągają gęstość wyjściową od 90 do 92 procent maksymalnej gęstości suchej, co oznacza, że rozściełacz wykonuje do 90 procent całkowitej pracy zagęszczania.
Rozściełacze wysokiej gęstości są zazwyczaj gąsienicowe dla stabilności na powierzchni RCC i dla wyższych sił pociągowych wymaganych do przemieszczania maszyny przez sztywny beton. Kluczowe cechy obejmują automatyczne systemy kontroli profilu (oparte na sznurku lub laserze), proporcjonalne systemy podawania zapewniające równomierne rozprowadzenie betonu na całej szerokości układania oraz przedłużenia stóp do zmiennych szerokości pasów. Rozściełacz układa RCC w warstwach o grubości 4 do 10 cali (100 do 250 mm) na szerokości do 30 stóp (9 m). Osiągalne są wydajności produkcyjne rzędu 300 do 500 jardów sześciennych na godzinę przy odpowiednio dobranej rozściełaczu. W przypadku warstw przekraczających 10 cali, RCC układa się w wielu warstwach. Zaleca się stosowanie urządzenia do przenoszenia materiału (MTD) między wywrotkami a rozściełaczem, aby zapewnić ciągłe, równomierne podawanie i zmniejszyć segregację.
Konwencjonalna rozściełacz asfaltowa
Konwencjonalne rozściełacze asfaltowe (bez belek ubijających) były używane do układania RCC na mniejszych projektach, ale nie są zalecane do warstw o grubości powyżej 6 cali (150 mm). Osiągają one jedynie 85 do 90 procent gęstości wyjściowej, co skutkuje większym uzależnieniem od walcowania w celu zagęszczenia. Zwiększa to ryzyko rozrywania powierzchni, wypierania materiału i złej równości. Specyfikacja UFGS 32 13 16.16 Korpusu Inżynieryjnego Armii USA wyraźnie wymaga rozściełaczy wysokiej gęstości dla wojskowych projektów RCC.
Rozściełacze kruszywa
Rozściełacze kruszywa (zmodyfikowane spycharki lub równiarki) były używane do układania RCC w projektach o bardzo niskim budżecie, ale dają słabą gładkość powierzchni, nierównomierną gęstość i wysoką segregację. Ich stosowanie jest niedozwolone w projektach wojskowych, lotniskowych i autostradowych zgodnie ze standardowymi specyfikacjami.
Zagęszczanie
Zagęszczenie RCC do osiągnięcia 96 do 98 procent maksymalnej gęstości suchej jest niezbędne dla wytrzymałości, trwałości i odporności powierzchni na zużycie. Proces zagęszczania odbywa się w trzech etapach walcowania, wykonywanych bezpośrednio za rozściełaczem.
Zagęszczanie walcem wibracyjnym
Podstawowe walcowanie zagęszczające wykonuje się za pomocą stalowych walców wibracyjnych o minimalnej masie statycznej 10 ton (90 kN), przy czym preferowane są walce o masie 12 do 15 ton. Walce te pracują w trybie wibracyjnym z częstotliwością 2500 do 3500 wibracji na minutę (vpm) z amplitudą dostosowaną do grubości warstwy, niska amplituda (0,015 do 0,025 cala) dla warstw poniżej 6 cali i wyższa amplituda (0,030 do 0,050 cala) dla warstw o grubości 6 do 10 cali. Schemat walcowania składa się zazwyczaj z dwóch do czterech przejść wibracyjnych, po których następują dwa do trzech przejść statycznych (wyłączone wibracje). Każde przejście zachodzi na poprzednie o 6 do 12 cali. Prędkość walcowania utrzymuje się na poziomie 2 do 3 mph (3 do 5 km/h), aby zapewnić odpowiedni nakład zagęszczania na przejście.
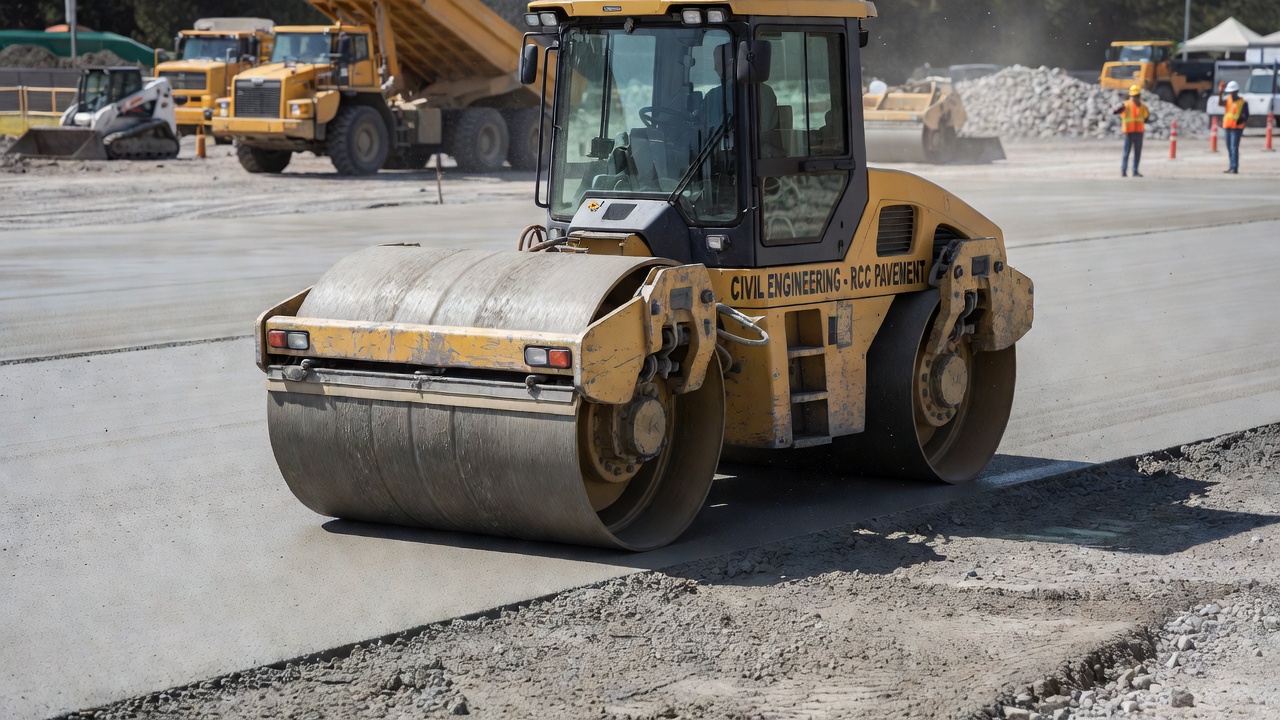
Okno czasowe między wyładunkiem betonu a końcowym walcowaniem jest krytyczne, nie powinno przekraczać 60 minut w normalnych warunkach otoczenia (70°F, 21°C). W gorących, suchych lub wietrznych warunkach dopuszczalne okno może zmniejszyć się do 30 do 45 minut. Koniec dopuszczalnego okna czasowego definiuje się jako moment, w którym beton nie może być już zagęszczony do docelowej gęstości bez rozrywania powierzchni. Jeśli beton stwardnieje powyżej tego punktu, należy go usunąć i wymienić.
Wykończenie walcem ogumionym
Ostatni etap walcowania wykorzystuje walec ogumiony o masie 15 do 30 ton do uszczelnienia powierzchni, zamknięcia pozostałych porów powierzchniowych i uzyskania gładkiego, zwartego wykończenia. Walec ogumiony pracuje w trybie statycznym, wykonując zazwyczaj dwa do czterech przejść z prędkością 3 do 5 mph (5 do 8 km/h). Ugniatanie przez opony gumowe zamyka porowatość powierzchni i osadza odsłonięte cząstki kruszywa, tworząc charakterystyczną gęstą, zwartą powierzchnię dobrze wykonanego RCC. Typowe ciśnienie w oponach wynosi 90 do 110 psi.
Monitorowanie gęstości początkowej
Podczas budowy gęstość w terenie jest monitorowana w sposób ciągły za pomocą jądrowych mierników gęstości w trybie transmisji bezpośredniej zgodnie z ASTM D6938. Badania przeprowadza się natychmiast po każdym przejściu walca, aby śledzić przyrost gęstości i określić wymaganą liczbę przejść. Optymalny schemat walcowania ustala się podczas odcinka próbnego wykonanego na początku projektu, w którym wykonawca demonstruje kombinację prędkości rozściełacza, typu walca, liczby przejść walca i ustawień wibracji, która konsekwentnie osiąga docelową gęstość.
Spoinowanie
Poprzeczne spoiny skurczowe
Poprzeczne spoiny skurczowe są najważniejszym typem spoin w nawierzchni RCC. Są one nacinane lub formowane w celu kontrolowania lokalizacji pęknięć, gdy beton kurczy się podczas wiązania i pod wpływem skurczu termicznego. Rozstaw spoin dla RCC wynosi zazwyczaj 20 do 40 ft (6 do 12 m) dla grubości płyty do 10 cali. Dla grubszych płyt (10 do 14 cali), rozstaw spoin może być zwiększony do 40 do 60 ft (12 do 18 m), ponieważ grubsze płyty wytwarzają mniejsze naprężenia rozciągające od gradientów temperatury i wilgoci. Stosunek rozstawu spoin do grubości płyty (L/T) dla RCC wynosi zazwyczaj od 24 do 48, w porównaniu do około 20 dla konwencjonalnej nawierzchni.
Czas nacinania jest krytyczny, nacięcia muszą być wykonane po tym, jak beton uzyska wystarczającą wytrzymałość, aby zapobiec wykruszaniu podczas nacinania, ale zanim rozwiną się niekontrolowane pęknięcia. Czas ten wynosi zazwyczaj 4 do 24 godzin po ułożeniu, w zależności od temperatury otoczenia, rozwoju wytrzymałości betonu i grubości warstwy. W gorącej pogodzie nacinanie może rozpocząć się już po 4 godzinach, w chłodnej pogodzie może być opóźnione do 18 do 24 godzin. Do RCC preferowane są wczesnoetapowe piły do cięcia na sucho z ostrzami diamentowymi, ponieważ minimalizują one wprowadzanie wody, która mogłaby spowodować deteriorację powierzchni. Głębokość nacięcia powinna wynosić minimum T/4 do T/3 grubości płyty, przy czym T/4 (25 procent) jest minimum zalecanym przez RCC Pavement Council, aby zapewnić kontrolowaną płaszczyznę pęknięcia na pełną grubość płyty.
Przenoszenie obciążeń w spoinach poprzecznych w RCC odbywa się poprzez zazębienie kruszywa, a nie za pomocą prętów dyblowych. Kruszywo o gęstym uziarnieniu i kanciastych kształtach w RCC zapewnia doskonałe zazębienie, ze skutecznością przenoszenia obciążeń zazwyczaj przekraczającą 70 procent dla ciasnych spoin (szerokość pęknięcia mniejsza niż 0,02 cala). W miarę otwierania się spoiny pod wpływem skurczu termicznego i wysychania, skuteczność przenoszenia obciążeń maleje, ale pozostaje wystarczająca dla większości zastosowań ciężkich. W nawierzchni RCC nie stosuje się prętów dyblowych, co jest fundamentalną różnicą w stosunku do konwencjonalnej spoinowanej nawierzchni betonowej.
Spoiny podłużne
Spoiny podłużne w RCC to spoiny robocze między sąsiednimi pasami układania. Występują dwa typy:
Świeże spoiny podłużne występują, gdy sąsiedni pas jest układany w ciągu 60 minut od poprzedniego pasa. W takim przypadku świeżą spoinę można walcować równocześnie, walec pracuje z jednym bębnem na świeżym betonie, a drugim na sąsiednim pasie, tworząc monolityczne połączenie między dwoma pasami. Nie jest wymagane żadne przygotowanie spoiny. Zimne spoiny podłużne występują, gdy między pasami upłynie więcej niż 60 minut. W przypadku zimnych spoin, krawędź pierwszego pasa jest przycinana z powrotem o 6 do 12 cali w celu uzyskania czystej, pionowej powierzchni. Przycięta powierzchnia jest czyszczona i lekko zwilżana przed ułożeniem drugiego pasa. Zimne spoiny mają bardzo ograniczone przenoszenie obciążeń (poniżej 20 procent) i działają jako płaszczyzna osłabienia, wzdłuż której może wystąpić pęknięcie podłużne, jeśli spoina nie jest odpowiednio związana.
UFGS 32 13 16.16 określa, że szerokość pasa nawierzchni RCC nie powinna przekraczać 20 ft (6 m). Jeśli szerokość układania jest większa niż 20 ft, należy zapewnić pośrednie podłużne spoiny skurczowe w rozstawie nie mniejszym niż 10 ft.
Uszczelnianie spoin
Uszczelnianie spoin w RCC jest opcjonalne i zależy od zastosowania. W przypadku większości zastosowań przemysłowych i ciężkich, spoiny pozostawia się nieuszczelnione. W przypadku nawierzchni lotniskowych, konstrukcji parkingów i obiektów, w których infiltracja wody musi być zminimalizowana, spoiny mogą być uszczelniane za pomocą zalewy na gorąco lub na zimno zgodnie z ASTM D6690 lub ASTM D5893. Zbiornik zalewy jest formowany przez poszerzenie nacięcia do określonych wymiarów, zazwyczaj 0,5 cala szerokości na 1,0 cala głębokości dla zalewy, przy czym dolna część nacięcia służy jako inicjator pęknięcia.
Tekstura powierzchni
Tekstura powierzchni nawierzchni RCC zasadniczo różni się od konwencjonalnej nawierzchni betonowej, ponieważ RCC nie może być ryflowane, szczotkowane ani teksturowane w stanie plastycznym. Sucha, sztywna konsystencja uniemożliwia te operacje. Opcje tekstury powierzchni dla RCC są ograniczone do obróbek po stwardnieniu.
Powierzchnia po walcowaniu
Powierzchnia po walcowaniu to naturalne wykończenie uzyskane przez sekwencję rozściełacza i walcowania. Jest gęsta, zwarta i gładka, ale ma nakrapiany wygląd z odsłoniętymi drobnymi cząstkami kruszywa. Powierzchnia wykazuje niewielką teksturę od bębnów walców i opon. Choć wystarczająca dla niskoprędkościowych zastosowań przemysłowych (20 do 30 mph), powierzchnia po walcowaniu zazwyczaj nie zapewnia wystarczającej makrotekstury dla ruchu wysokoprędkościowego lub operacji lotniczych. Średnia głębokość tekstury (MTD) powierzchni RCC po walcowaniu, mierzona testem piaskowym zgodnie z ASTM E965, wynosi zazwyczaj 0,01 do 0,03 cala (0,2 do 0,8 mm), poniżej minimum FAA wynoszącego 0,03 cala dla pasów startowych i szybkich dróg kołowania.
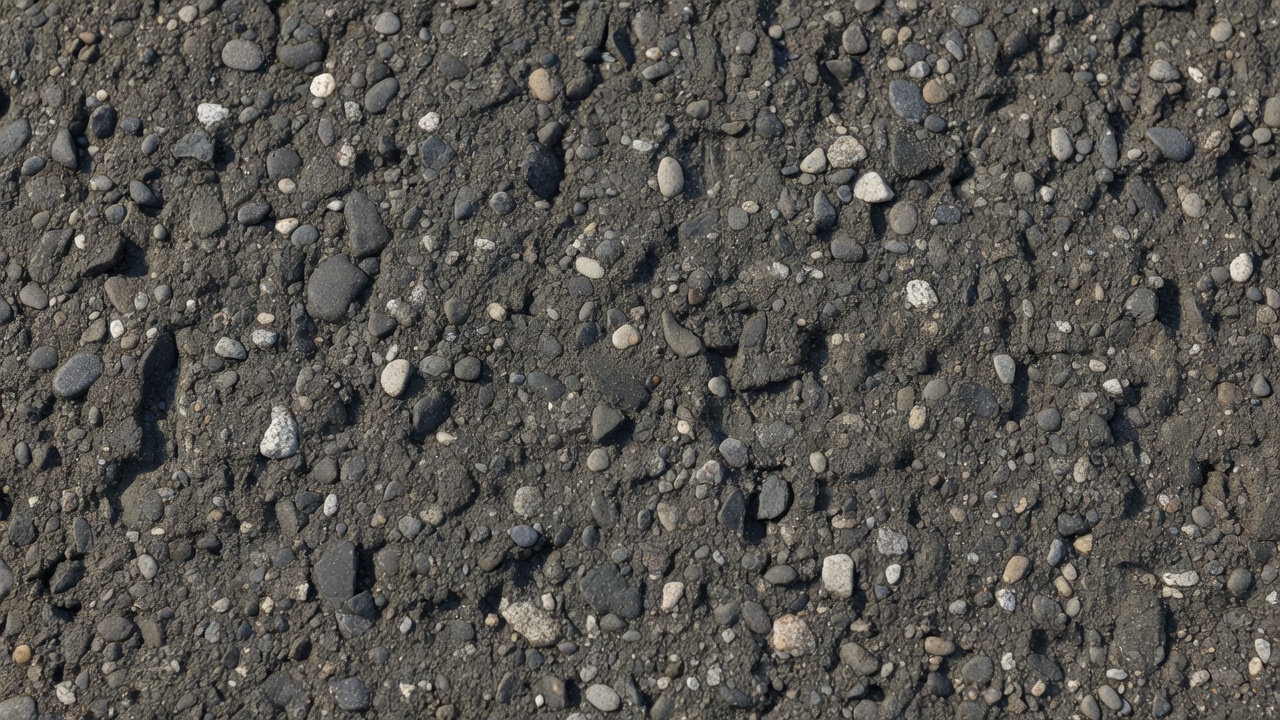
Szlifowanie diamentowe
Szlifowanie diamentowe jest najbardziej niezawodną metodą uzyskania wysokiej jakości tekstury powierzchni na RCC. Diamentowe głowice szlifujące zamontowane na samojezdnej szlifierce wycinają podłużne rowki o szerokości 0,06 do 0,10 cala w rozstawie 0,20 do 0,25 cala, tworząc teksturę przypominającą sztruks o głębokościach makrotekstury 0,03 do 0,06 cala (0,8 do 1,5 mm). Szlifowanie diamentowe poprawia również równość jazdy, usuwając nierówności powierzchni, zazwyczaj zmniejszając Międzynarodowy Wskaźnik Równości (IRI) ze 100 do 150 cali/milę do 50 do 80 cali/milę. Szlifowanie diamentowe jest standardem dla lotniskowych nawierzchni RCC i zastosowań autostradowych, gdzie wymagania dotyczące tarcia i gładkości powierzchni są najbardziej rygorystyczne.
Rowkowanie diamentowe
Rowkowanie diamentowe wykorzystuje węższe, głębsze nacięcia (0,10 do 0,20 cala szerokości i 0,25 do 0,50 cala głębokości) w mniejszym rozstawie (0,50 do 0,75 cala) niż szlifowanie diamentowe. Rowkowanie zapewnia kanały odwadniające, które zmniejszają ryzyko akwaplanacji i poprawiają przyczepność w mokrych warunkach. W przypadku nawierzchni lotniskowych, rowkowanie poprzeczne jest powszechne zgodnie z FAA AC 150/5320-6C. W przypadku autostrad, rowkowanie podłużne poprawia stabilność kierunkową i zmniejsza hałas.
Włóknina jutowa
Włóknina jutowa jest możliwa na RCC tylko wtedy, gdy domieszki powierzchniowo czynne lub opóźniacze są aplikowane na powierzchnię bezpośrednio po walcowaniu. Domieszki te opóźniają wiązanie powierzchni, umożliwiając przeciągnięcie włókniny jutowej 2 do 4 godzin po ułożeniu. Powstała tekstura jest podobna do wykończenia włókniną jutową konwencjonalnego betonu, ale jest płytsza i mniej równomierna. Technologia ta jest stosunkowo nowa (opracowana w latach 2010-tych), a długoterminowa trwałość tekstury powierzchni jest wciąż oceniana.
Nakładka asfaltowa
Cienka nakładka z betonu asfaltowego (HMA) o grubości 1,5 do 3 cali (38 do 75 mm) może być ułożona na RCC, aby zapewnić gładką, teksturowaną powierzchnię jezdną. To podejście łączy wytrzymałość strukturalną RCC z charakterystyką powierzchni asfaltu. Jest stosowane w niektórych projektach autostradowych, gdzie RCC zapewnia nośną konstrukcję nawierzchni, a asfalt stanowi warstwę ścieralną.
Uszkodzenia RCC
Pęknięcia poprzeczne
Pęknięcia poprzeczne są najczęstszym uszkodzeniem nawierzchni RCC, szczególnie gdy nie zapewniono spoin skurczowych. Pęknięcia wynikają z ograniczonego skurczu, gdy beton ochładza się i wysycha po hydratacji, rozwijają się naprężenia rozciągające spowodowane tarciem podłoża i ciężarem własnym nawierzchni. Naturalny rozstaw pęknięć w niespoinowanym RCC wynosi od 20 do 40 ft (6 do 12 m) dla typowych grubości płyty 8 do 12 cali. Pęknięcia są zazwyczaj ciasne (mniej niż 1/16 cala lub 1,5 mm szerokości) z dobrym zazębieniem kruszywa zapewniającym skuteczność przenoszenia obciążeń na poziomie 50 do 80 procent. Szersze pęknięcia (powyżej 1/8 cala) mogą powstać w trudnych warunkach termicznych lub na podłożach o wysokim tarciu, a te szersze pęknięcia mogą podlegać wykruszaniu, infiltracji wody i pompowaniu drobnych cząstek podłoża.
Aktywność pęknięć jest najwyższa w ciągu pierwszych 90 dni po budowie, podczas których beton przechodzi większość skurczu wysychania i początkowego skurczu termicznego. Po pierwszym roku ruch pęknięć stabilizuje się na poziomie około ±0,01 do 0,03 cala na 10°F zmiany temperatury. W przypadku spoinowanych nawierzchni RCC, występowanie pośrednich pęknięć między nacinanymi spoinami nie jest rzadkie, szczególnie jeśli czas nacinania jest opóźniony lub rozstaw spoin jest nadmierny.
Zużycie powierzchni
Zużycie powierzchni (ścieranie) występuje w nawierzchniach RCC narażonych na pojazdy gąsienicowe, ruch kół stalowych lub pługi śnieżne. Pasta powierzchniowa (cienka warstwa zaprawy cementowej na powierzchni) może ulegać erozji, odsłaniając drobne cząstki kruszywa, które mogą się wysypywać. Poważne zużycie może prowadzić do wykruszania, w wyniku którego powierzchnia staje się szorstka, a cząstki kruszywa są tracone. Zużycie powierzchni jest najbardziej widoczne, gdy:
- RCC nie został zagęszczony do docelowej gęstości w górnej warstwie
- Mieszanka ma niewystarczającą ilość drobnych cząstek przechodzących przez sito Nr 200 (mniej niż 4 procent)
- Pielęgnacja była niewystarczająca, pozostawiając pastę powierzchniową słabą i słabo uwodnioną
- Nawierzchnia została oddana do ruchu przed osiągnięciem wystarczającej wytrzymałości
Zużycie powierzchni mierzone jest jako głębokość ubytku powierzchni (zazwyczaj 0,02 do 0,10 cala rocznie przy dużym obciążeniu ruchem) lub poprzez klasyfikację wizualną. Szlifowanie diamentowe powierzchni usuwa słabą pastę powierzchniową i odsłania gęstą wewnętrzną matrycę, znacznie poprawiając odporność na zużycie.
Wykruszanie
Wykruszanie na spoinach i pęknięciach to wyszczerbienie lub wyłamanie betonu na krawędziach nacięcia. Przyczyny obejmują:
- Błędy w czasie nacinania, zbyt wczesne cięcie powoduje wykruszanie z powodu rozdarcia niedojrzałego betonu przez ostrze piły, zbyt późne cięcie umożliwia niekontrolowane pękanie, które omija spoinę
- Niewystarczająca głębokość nacięcia, nacięcia płytsze niż T/4 mogą nie wywołać czystego pęknięcia przez płytę, co skutkuje przypadkowymi pęknięciami przecinającymi nacięcie pod kątem
- Uszkodzenia zamrażania-rozmrażania, woda uwięziona w zbiorniku nacięcia zamarza i wywiera nacisk na lica spoiny, powodując łuszczenie i wykruszanie
- Wypryski kruszywa, cząstki krzemionki, pirytu lub innych reaktywnych kruszyw w pobliżu krawędzi spoiny rozszerzają się i powodują miejscowe wykruszanie
Stopień wykruszania klasyfikuje się jako niski (ubytek betonu w odległości do 2 cali od spoiny, głębokość poniżej 1 cala), umiarkowany (2 do 6 cali od spoiny, głębokość 1 do 2 cali) lub wysoki (ponad 6 cali od spoiny, głębokość ponad 2 cale). Wykruszanie wysokiego stopnia na spoinach może wymagać naprawy na pełną głębokość.
Pęknięcia podłużne
Pęknięcia podłużne wzdłuż spoin roboczych wskazują na słabe połączenie między sąsiednimi pasami układania. Występują, gdy czas między układaniem sąsiednich pasów przekracza 60 minut, a przygotowanie zimnej spoiny jest niewystarczające, lub gdy nacięcia spoin poprzecznych nie są wyrównane na spoinie podłużnej. Pęknięcia podłużne są zazwyczaj ciasne, ale mogą przekształcić się w szersze pęknięcia w miarę upływu czasu, szczególnie pod obciążeniem ruchem powodującym różnicowe ugięcia po obu stronach pęknięcia.
Pompowanie
Pompowanie to wyrzucanie wody i drobnoziarnistego materiału gruntowego spod nawierzchni przez spoiny, pęknięcia lub krawędź nawierzchni pod wpływem obciążenia ruchem. Występuje, gdy:
- Podłoże lub podbudowa jest nasycone
- Przenoszenie obciążeń na spoinach lub pęknięciach jest słabe, powodując duże ugięcia pionowe
- Materiał podbudowy jest erodowalny (grunty drobnoziarniste, niestabilizowane kruszywa)
Pompowanie prowadzi do tworzenia pustek pod nawierzchnią (utrata podparcia), co zwiększa ugięcia i przyspiesza deteriorację nawierzchni. Najczęściej występuje w nawierzchniach RCC na drobnoziarnistych podłożach bez stabilizowanej warstwy podbudowy.
Inspekcja RCC
Badanie gęstości
Badanie gęstości w miejscu jest podstawowym badaniem odbiorczym nawierzchni RCC. Jądrowe mierniki gęstości (NDG) skalibrowane dla RCC są używane w trybie transmisji bezpośredniej zgodnie z ASTM D6938. Miernik mierzy gęstość wilgotną, gęstość suchą i zawartość wilgoci jednocześnie za pomocą sondy wprowadzanej do wywierconego otworu w świeżym betonie. Częstotliwość badań wynosi zazwyczaj jedno badanie na 500 jardów kwadratowych (420 m²) na warstwę, z minimum czterema badaniami na dzienną produkcję. Miejsca badań powinny być wybierane losowo, ale rozmieszczone na całej powierzchni ułożonej w danym dniu.
Kryterium odbioru to procent zagęszczenia w stosunku do maksymalnej gęstości suchej (MDD) określonej zmodyfikowanym badaniem Proctora (ASTM D1557). Dla większości specyfikacji:
- Gęstość docelowa: 96 do 98 procent MDD (minimum 96% do odbioru, 98% docelowo dla optymalnej wydajności)
- Korekta płatności: 100% ceny kontraktowej dla zagęszczenia 96% i powyżej, 95% do 96% podlega potrąceniu (zazwyczaj 2 do 5 procent)
- Próg odrzucenia: Poniżej 94% zagęszczenia wymaga usunięcia i wymiany lub działań naprawczych
Badanie gęstości rdzeni (ASTM C642) na wyciętych rdzeniach stanowi dodatkową kontrolę wartości gęstości polowej. Rdzenie pobiera się z częstotliwością około jednego na 1000 jardów kwadratowych, zazwyczaj po 7 do 14 dniach od ułożenia. Gęstość rdzenia zapewnia bezpośredni pomiar gęstości stwardniałego betonu, która powinna wynosić 95 do 98 procent MDD.
Weryfikacja grubości
Grubość nawierzchni jest weryfikowana poprzez pomiar rdzeni i wykonywanie pomiarów głębokości podczas budowy. Tolerancja specyfikacji wynosi zazwyczaj ±0,5 cala (12 mm) od grubości projektowej. Niedobory mogą skutkować korektą płatności. Obszary, w których zmierzona grubość jest mniejsza niż 90 procent grubości projektowej, wymagają działań naprawczych, które mogą obejmować usunięcie i wymianę lub nakładkę.
Równość powierzchni
Równość powierzchni oceniana jest za pomocą 10-stopowej (3 m) łaty przykładanej równolegle do osi nawierzchni. Dopuszczalne odchylenie wynosi zazwyczaj ±1/4 cala (6 mm) pod łatą, przy czym odchylenie mierzone jest w najgłębszym punkcie szczeliny. W przypadku nawierzchni lotniskowych tolerancja może być zaostrzona do ±1/8 cala (3 mm) zgodnie ze standardami FAA. Obszary przekraczające tolerancję wymagają szlifowania diamentowego lub działań naprawczych. W przypadku dużych projektów można zastosować profilometr bezwładnościowy do pomiaru Międzynarodowego Wskaźnika Równości (IRI), z docelowymi wartościami IRI od 80 do 120 cali/milę (1,3 do 1,9 m/km) dla nawierzchni przemysłowych i 40 do 70 cali/milę (0,6 do 1,1 m/km) dla autostrad.
Inspekcja spoin
Inspekcja spoin obejmuje weryfikację:
- Czasu nacinania: Nacięcia powinny być sprawdzane pod kątem wykruszania, które wskazuje na zbyt wczesne cięcie
- Głębokości spoiny: Mierzona głębokościomierzem, musi wynosić minimum T/4
- Wyrównania spoiny: Odchylenie poprzeczne powinno być mniejsze niż 0,5 cala na 100 ft
- Szerokości spoiny: W przypadku spoin uszczelnionych, wymiary zbiornika muszą spełniać specyfikacje
Inspekcja wizualna
Inspekcja wizualna powierzchni RCC dokumentuje:
- Zużycie powierzchni, wykruszanie i ubytek kruszywa
- Pęknięcia poprzeczne i podłużne (lokalizacja, szerokość, długość, orientacja)
- Wykruszanie na spoinach i pęknięciach (klasyfikacja stopnia)
- Segregację powierzchniową (obszary, gdzie grube kruszywo jest skoncentrowane na powierzchni)
- Rozrywanie lub łuszczenie od stopy rozściełacza (wady powierzchni spowodowane procesem układania)
Kompletne badanie uszkodzeń przeprowadza się po 28 dniach i ponownie po 1 roku od budowy, aby ustalić stan wyjściowy i monitorować rozwój pęknięć.
RCC dla nawierzchni ciężkich i lotniskowych
Zagadnienia projektowe
Projektowanie nawierzchni RCC dla zastosowań ciężkich opiera się na tych samych zasadach, co projektowanie konwencjonalnych nawierzchni sztywnych, zmodyfikowanych dla specyficznych właściwości materiałowych RCC. Podstawowe parametry projektowe to:
- Wytrzymałość na zginanie (moduł rozerwania): 600 do 800 psi (4 do 6 MPa) po 28 dniach, zazwyczaj weryfikowana badaniem obciążenia w punktach trzecich zgodnie z ASTM C78
- Współczynnik reakcji podłoża (k): 100 do 300 pci (27 do 82 MN/m³), określony z badań płytowych lub korelacji CBR
- Okres projektowy: Zazwyczaj 20 do 40 lat dla nawierzchni ciężkich i lotniskowych
- Obciążenie ruchem: Wyrażane jako równoważne obciążenia pojedynczej osi (ESAL) dla autostrad lub jako roczne operacje i maksymalna masa całkowita dla nawierzchni lotniskowych
W przypadku nawierzchni lotniskowych stosowana jest metodyka FAA Advisory Circular 150/5320-6C. Nawierzchnia jest projektowana jako sztywna z wykorzystaniem warunku obciążenia krawędzi Westergaarda, z wytrzymałością na zginanie betonu i wartością k podłoża/podbudowy jako danymi wejściowymi. Procedura projektowa daje wymaganą grubość płyty dla każdego typu statku powietrznego, a statek krytyczny (ten wymagający największej grubości) determinuje projekt. Dla projektu lotniska PDX, statkiem projektowym był Boeing 727 (masa całkowita 154 500 funtów), dając przekrój RCC o grubości 14 cali na 4 calach podbudowy z kruszywa.
W przypadku zastosowań wojskowych projektowanie odbywa się zgodnie z UFC 3-250-01FA. W przypadku zapewnienia spoin poprzecznych, dopuszcza się 10-procentową redukcję grubości, aby uwzględnić szacowane 25-procentowe przenoszenie obciążeń na spoinach. Bez spoin zakłada się warunek swobodnej krawędzi (0 procent przenoszenia obciążeń), co skutkuje grubszymi przekrojami.
Mechanizmy przenoszenia obciążeń
Przenoszenie obciążeń w nawierzchniach RCC jest zapewniane w całości przez zazębienie kruszywa na spoinach i pęknięciach. Kruszywa o gęstym uziarnieniu i kanciastych kształtach stosowane w RCC zazębiają się mechanicznie, gdy lica spoiny lub pęknięcia są ściskane. Skuteczność przenoszenia obciążeń (LTE) mierzona jest jako stosunek ugięcia po stronie nieobciążonej do ugięcia po stronie obciążonej spoiny. Dla ciasnych spoin (szerokość poniżej 0,02 cala), typowa LTE wynosi 70 do 90 procent. W miarę otwierania się spoiny pod wpływem zmian temperatury i wilgoci, LTE spada do 50 do 70 procent. Wymaganie FAA dla nowych spoin nawierzchni sztywnych to minimalna LTE wynosząca 75 procent. RCC nie stosuje prętów dyblowych, więc LTE zależy wyłącznie od zazębienia kruszywa.
Historia wydajnościowa
Pierwsze duże lotniskowe zastosowanie RCC, Portland International Airport (PDX), wybudowane w 1985 roku, sprawdziło się dobrze przez cały okres użytkowania. Płyta postojowa RCC o grubości 14 cali została zaprojektowana na wytrzymałość na zginanie 700 psi i obsługiwała samoloty B747, DC-10, B767 i B727 bez awarii strukturalnej. Zużycie powierzchni odnotowano w obszarach o dużym natężeniu ruchu skręcającego, które zostało rozwiązane poprzez szlifowanie diamentowe. Projekt PDX wykazał, że RCC może spełnić wymagania tolerancji powierzchni lotniska (±0,03 ft rzędnej, ±1/4 cala na 10 ft łaty) i zapewnić trwałość wymaganą dla obciążeń komercyjnych statków powietrznych.
Zastosowania wojskowe obejmują ponad 400 000 jardów kwadratowych w Fort Drum (1988), utwardzone stanowiska czołgów w Fort Hood, obiekty warsztatów sprzętowych i szlaki czołgów. Wczesne wojskowe nawierzchnie RCC wykazywały zmienną wydajność, przy czym niektóre projekty doświadczały zużycia powierzchni i pękania. Ulepszona technologia budowlana, w tym rozściełacze wysokiej gęstości, lepsza kontrola jakości i odpowiednie spoinowanie, znacznie poprawiły wydajność projektów budowanych od 2000 roku.
RCC vs konwencjonalny PCC
Nawierzchnie RCC i konwencjonalny PCC różnią się właściwościami materiałowymi, metodami konstrukcyjnymi, charakterystyką wydajnościową i kosztem. Poniższa tabela przedstawia kompleksowe porównanie:
| Właściwość | Nawierzchnia RCC | Konwencjonalna nawierzchnia PCC |
|---|---|---|
| Konsystencja mieszanki | Zerowy opad (Vebe 30-90 s) | Opad 1-4 cal (25-100 mm) |
| Wskaźnik wodno-cementowy | 0,30-0,45 | 0,40-0,55 |
| Zawartość materiałów wiążących | 11-15% suchej masy (470-550 lb/cy) | 12-16% (470-600 lb/cy) |
| Uziarnienie kruszywa | Gęste, wysoka zawartość drobnych | Nieciągłe lub gęste |
| Maksymalny wymiar kruszywa | 3/4 cala (19 mm) typowo | 1,5-2 cal (38-50 mm) |
| Metoda zagęszczania | Walce wibracyjne + ogumione | Wibratory wewnętrzne |
| Sprzęt do układania | Rozściełacz asfaltowa (wysokiej gęstości) | Rozściełacz ślizgowa |
| Zbrojenie stalowe | Brak | Dyble, pręty ściągające, siatka |
| Rozstaw spoin | 20-40 ft | 15-20 ft |
| Przenoszenie obciążeń | Tylko zazębienie kruszywa | Pręty dyblowe + zazębienie kruszywa |
| Tekstura powierzchni | Po walcowaniu lub szlifowana diamentowo | Ryflowana, szczotkowana lub rowkowana w stanie plastycznym |
| Napowietrzanie | Nieskuteczne | Wymagane dla mrozoodporności |
| Wytrzymałość na ściskanie (28d) | 4000-8000 psi | 3500-6000 psi |
| Wytrzymałość na zginanie (28d) | 550-800 psi | 500-700 psi |
| Czas do oddania do ruchu | 24-48 godzin | 7-14 dni |
| Szybkość budowy | 300-500 cy/h | 100-200 cy/h |
| Koszt względny | 70-85% kosztu PCC | Poziom bazowy |
| Równość (IRI) | 80-150 cal/mi (po walcowaniu), 40-80 cal/mi (po szlifowaniu) | 50-80 cal/mi |
| Tarcie (BPN) | 50-60 (po walcowaniu), 60-75 (po szlifowaniu) | 55-75 |
| Gęstość odbiorcza w terenie | 96-98% MDD | Nie dotyczy |
| Gęstość odbiorcza rdzeni | 95-98% MDD | Nie dotyczy |
Kiedy wybrać RCC
RCC jest preferowany nad konwencjonalnym PCC, gdy:
- Szybkość budowy jest krytyczna (duże powierzchnie, krótkie okna konstrukcyjne)
- Osiągalne są oszczędności kosztów rzędu 20 do 30 procent
- Zbrojenie stalowe nie jest wymagane ze względów konstrukcyjnych
- Nawierzchnia będzie przenosić obciążenia ciężkie, wolno poruszające się lub stacjonarne (zazębienie kruszywa jest wystarczające)
- Wykwalifikowani betoniarze nie są dostępni lokalnie
- Powierzchnia projektu jest wystarczająco duża (minimum 50 000 jardów kwadratowych), aby zamortyzować mobilizację specjalistycznego sprzętu
- Wymagany jest stosunkowo krótki czas do oddania do ruchu (24 do 48 godzin)
Kiedy wybrać konwencjonalny PCC
Konwencjonalny PCC jest preferowany, gdy:
- Wymagania dotyczące gładkości powierzchni i tarcia są najbardziej rygorystyczne (pasy startowe, autostrady szybkiego ruchu)
- Wymagane są pręty dyblowe do przenoszenia obciążeń (ciężki ruch skanalizowany, słabe podłoże)
- Określono zbrojenie stalowe lub projekt ciągły zbrojony
- Nawierzchnia musi być napowietrzona do środowiska o silnym zamrażaniu-rozmrażaniu
- Projekt jest mały (mniej niż 50 000 jardów kwadratowych) lub wymaga częstych startów i zatrzymań
- Wygląd i estetyczne wykończenie są ważne
- Lokalni wykonawcy nie mają doświadczenia ani sprzętu do budowy RCC
- Nawierzchnia obejmuje wpusty, studzienki lub inne konstrukcje wymagające szalowania
Często zadawane pytania
- Co to jest nawierzchnia z betonu walcowanego (RCC)?
- Nawierzchnia z betonu walcowanego (RCC) to rodzaj nawierzchni betonowej wykonanej z mieszanki betonowej o zerowym opadzie stożka, układanej za pomocą sprzętu do nawierzchni asfaltowych i zagęszczanej do docelowej gęstości za pomocą walców wibracyjnych. Zawiera te same podstawowe składniki co konwencjonalny beton, kruszywa, cement portlandzki, dodatki mineralne i wodę, ale ze znacznie niższą zawartością wody, co czyni go sztywnym materiałem o zerowym opadzie stożka, który może utrzymać sprzęt zagęszczający natychmiast po ułożeniu. W przeciwieństwie do konwencjonalnej nawierzchni PCC, RCC nie wymaga zbrojenia stalowego, prętów dyblowych, szalunków, ręcznego wykończenia ani wibratorów wewnętrznych. Gotowy produkt to gęsta, wysokowytrzymała nawierzchnia betonowa, którą można szybko oddać do ruchu. RCC został po raz pierwszy opracowany w latach 70. XX wieku dla kanadyjskiego przemysłu drzewnego i od tego czasu rozszerzył swoje zastosowanie na lotniska, porty, obiekty wojskowe, autostrady i zastosowania przemysłowe na całym świecie.
- Czym RCC różni się od konwencjonalnej nawierzchni betonowej?
- RCC różni się od konwencjonalnej nawierzchni PCC pod kilkoma podstawowymi względami. Po pierwsze, mieszanka to beton o zerowym opadzie stożka z konsystencją Vebe zazwyczaj między 30 a 90 sekundami, w porównaniu do opadu stożka 1 do 4 cali w konwencjonalnym betonie drogowym. Po drugie, RCC jest układany za pomocą sprzętu do nawierzchni asfaltowych (rozściełacze wysokogęstościowe z belkami ubijającymi), a nie rozściełaczy ślizgowych, i jest zagęszczany za pomocą walców wibracyjnych i pneumatycznych, a nie wibratorów wewnętrznych. Po trzecie, RCC nie zawiera zbrojenia stalowego, prętów dyblowych ani prętów łączących. Po czwarte, złącza RCC są zwykle cięte w większych odstępach 20 do 40 stóp (6 do 12 m) w porównaniu do 15 do 20 stóp w konwencjonalnej nawierzchni. Po piąte, tekstura powierzchni RCC jest inna, nie można jej żłobić ani szczotkować w stanie plastycznym, zamiast tego teksturę powierzchni uzyskuje się poprzez szlifowanie diamentowe lub rowkowanie po stwardnieniu. Po szóste, RCC nie wykorzystuje skutecznie napowietrzenia i polega na swojej gęstej matrycy dla odporności na zamrażanie-rozmrażanie. Po siódme, RCC może być zazwyczaj oddany do ruchu w ciągu 24 do 48 godzin od ułożenia ze względu na szybki przyrost wytrzymałości. Wreszcie, RCC jest zazwyczaj o 15 do 30 procent tańszy niż konwencjonalna nawierzchnia betonowa ze względu na eliminację zbrojenia, szalunków, robocizny wykończeniowej i zastosowanie szybszych metod budowy.
- Jakie są główne zastosowania nawierzchni RCC?
- Nawierzchnia RCC jest stosowana wszędzie tam, gdzie wytrzymałość, szybkość budowy, trwałość i ekonomia są podstawowymi potrzebami. Główne zastosowania obejmują: obiekty portowe, kolejowe intermodalne i wojskowe, centra dystrybucyjne, parkingi i obiekty magazynowe, ulice, autostrady, skrzyżowania, pobocza, pasy do skrętu i ścieżki rowerowe, zakłady produkcyjne, drogi dla ruchu ciężkiego i składowiska złomu, elektrownie i inne obiekty przemysłowe, nawierzchnie lotniskowe, w tym płyty postojowe, drogi kołowania i strefy obsługi technicznej, place sortownicze drewna i leśne drogi transportowe, oraz zabezpieczenie przeciwprzelewowe zapór, podwyższenia zapór ziemnych i wykładziny zbiorników. RCC jest szczególnie odpowiedni do zastosowań ciężkich, gdzie konwencjonalny asfalt ulegałby koleinowaniu lub przemieszczaniu pod obciążeniem, a koszt konwencjonalnej zbrojonej nawierzchni betonowej jest zbyt wysoki. Pierwszym komercyjnym zastosowaniem RCC na lotnisku w Stanach Zjednoczonych było lotnisko Portland International Airport (PDX) w 1985 roku, gdzie zbudowano płytę postojową dla samolotów o powierzchni 8 akrów z RCC przy koszcie o 32 procent niższym niż alternatywa z betonu asfaltowego.
- Czym jest konsystencja Vebe i dlaczego jest ważna dla RCC?
- Konsystencja Vebe jest miarą urabialności betonu o zerowym opadzie stożka stosowanego w RCC. Jest określana za pomocą aparatu Vebe, który składa się z cylindrycznej formy zamontowanej na stole wibracyjnym z przezroczystym dyskiem przykładającym standardowe obciążenie. Czas Vebe to czas w sekundach wymagany do pełnego zagęszczenia betonu pod wpływem kombinacji obciążenia i wibracji zewnętrznej. Dla mieszanek nawierzchni RCC czasy Vebe wynoszą zazwyczaj od 30 do 90 sekund. Krótsze czasy Vebe (30 do 45 sekund) wskazują na wilgotniejsze, bardziej urabialne mieszanki, które łatwiej się zagęszczają, ale mogą nie utrzymać rozściełacza i walców. Dłuższe czasy Vebe (60 do 90 sekund) wskazują na suchsze mieszanki, które mogą natychmiast utrzymać sprzęt, ale wymagają większego wysiłku zagęszczającego do osiągnięcia docelowej gęstości. Docelowy czas Vebe jest dobierany na podstawie rodzaju sprzętu do układania, grubości warstwy i warunków otoczenia. Badanie Vebe jest znormalizowane zgodnie z ASTM C1176 i ma kluczowe znaczenie dla kontroli jakości podczas produkcji RCC.
- Jak przeprowadza się inspekcję nawierzchni RCC i jakie są kryteria odbioru?
- Inspekcja nawierzchni RCC koncentruje się na trzech podstawowych kryteriach odbioru: gęstości, grubości i gładkości powierzchni. Gęstość jest mierzona za pomocą jądrowych mierników gęstości skalibrowanych dla RCC, z docelowym zagęszczeniem zazwyczaj 96 do 98 procent maksymalnej gęstości suchej określonej z zależności wilgotność-gęstość (zmodyfikowany Proctor, ASTM D1557). Gęstość w miejscu wbudowania jest mierzona natychmiast po zagęszczeniu, z częstotliwością co najmniej jednego badania na 500 jardów kwadratowych. Grubość jest weryfikowana poprzez pobieranie rdzeni, które są również używane do sprawdzenia przyczepności między warstwami. Gładkość powierzchni jest oceniana za pomocą 10-stopowej (3-metrowej) łaty, z dopuszczalnymi odchyleniami zazwyczaj ograniczonymi do ±1/4 cala. Dodatkowe elementy inspekcji obejmują sprawdzenie wyrównania i głębokości złączy, weryfikację czasu cięcia (zazwyczaj w ciągu 4 do 24 godzin po ułożeniu), monitorowanie nanoszenia środka pielęgnacyjnego z określoną wydajnością oraz ocenę wizualną zużycia powierzchni i segregacji. Pęknięcia poprzeczne są monitorowane w ciągu pierwszych 28 dni, a szerokości pęknięć są mierzone i mapowane. Odcinek próbny wykonany przed głównym układaniem musi wykazać, że wykonawca jest w stanie konsekwentnie osiągać wszystkie kryteria odbioru.
- Jakie są typowe uszkodzenia nawierzchni RCC?
- Typowe uszkodzenia nawierzchni RCC obejmują pękanie poprzeczne, zużycie powierzchni, wykruszanie na złączach i pęknięciach, pękanie podłużne wzdłuż złączy roboczych oraz wybruszanie lub dezintegrację powierzchni. Pękanie poprzeczne jest najczęstszym uszkodzeniem w nawierzchniach RCC, które nie mają ciętych złączy skurczowych, z naturalnym rozstawem pęknięć zazwyczaj od 20 do 40 stóp (6 do 12 m). Pęknięcia te powstają, gdy beton kurczy się podczas wiązania i są wpływane przez grubość płyty, opór podłoża i współczynnik termiczny betonu. Podczas gdy pęknięcia są na ogół wąskie (mniej niż 1/16 cala szerokości) z dobrym zazębieniem kruszywa zapewniającym przenoszenie obciążeń, szersze pęknięcia mogą prowadzić do infiltracji wody, pompowania i utraty podparcia. Zużycie powierzchni występuje w nawierzchniach RCC narażonych na pojazdy gąsienicowe lub z kołami stalowymi, szczególnie tam, gdzie powierzchnia nie została przeszlifowana diamentowo w celu odsłonięcia gęstej, odpornej na zużycie matrycy. Wykruszanie na złączach wynika z niewłaściwego czasu cięcia (cięcie zbyt wczesne lub zbyt późne), niewystarczającej głębokości złącza lub działania zamrażania-rozmrażania w szczelinie złącza. Pękanie podłużne między sąsiednimi pasami układania wskazuje na słabą przyczepność w zimnym złączu. Wybruszanie występuje, gdy powierzchniowa zaczyna się ścierać, odsłaniając i usuwając drobne cząstki kruszywa, zazwyczaj z powodu niewystarczającej ilości drobnych frakcji, niedostatecznego zagęszczenia w pobliżu powierzchni lub niedoborów pielęgnacji.
- Czy RCC może być stosowany do nawierzchni lotniskowych?
- Tak, RCC był z powodzeniem stosowany do nawierzchni lotniskowych, głównie na płytach postojowych samolotów, drogach kołowania i strefach obsługi technicznej. Pierwszym komercyjnym zastosowaniem na lotnisku w Stanach Zjednoczonych było lotnisko Portland International Airport (PDX) w 1985 roku, które obejmowało płytę postojową dla samolotów o powierzchni 8 akrów zaprojektowaną dla Boeing 727, 747, DC-10 i innych komercyjnych statków powietrznych. Sekcja RCC miała grubość 14 cali, ułożona na 4 calach podbudowy z kruszywa. Do projektowania grubości zastosowano metodologię Federal Aviation Administration (FAA) zgodnie z Advisory Circular 150/5320-6C, przy założeniu wytrzymałości na rozciąganie przy zginaniu 700 psi. Projekt wykazał, że RCC może osiągnąć tolerancje powierzchni wymagane przez FAA i zapewnić długoterminową trwałość pod obciążeniem statków powietrznych. Podręcznik Projektowania Lotnisk ICAO Część 3 (Doc 9157) zawiera wytyczne dotyczące projektowania nawierzchni sztywnych, które mają zastosowanie do RCC. Jednak RCC zazwyczaj nie jest zalecany do pasów startowych lub dróg kołowania o dużej prędkości, gdzie wymagania dotyczące tarcia i gładkości powierzchni są najbardziej rygorystyczne, chyba że powierzchnia jest szlifowana diamentowo w celu zapewnienia odpowiedniej makrotekstury. W zastosowaniach lotniskowych należy przeprowadzić badania tarcia powierzchni zgodnie z ASTM E303 (liczba wahadłowa British) lub ASTM E1911 (dynamiczny tester tarcia) na gotowej powierzchni.
- Jak wykonuje się złącza w nawierzchni RCC?
- Złącza w nawierzchni RCC są zazwyczaj cięte po wystarczającym stwardnieniu betonu, aby zapobiec wybruszaniu, ale przed wystąpieniem niekontrolowanego pękania, zwykle w ciągu 4 do 24 godzin po ułożeniu. Poprzeczne złącza skurczowe są cięte w rozstawie 20 do 40 stóp (6 do 12 m) dla płyt o grubości do 10 cali i w większym rozstawie dla grubszych płyt. Głębokość złącza wynosi zazwyczaj od jednej czwartej do jednej trzeciej grubości płyty. Minimalna głębokość T/4 dla cięcia jest zalecana przez RCC Pavement Council. Gdy złącza nie są cięte, nawierzchnia pęka naturalnie w losowych odstępach. Przenoszenie obciążeń w ciętych złączach i naturalnych pęknięciach opiera się na zazębieniu kruszywa, a nie na prętach dyblowych, które nie są stosowane w RCC. Jest to wystarczające dla większości zastosowań ciężkich, ponieważ gęste uziarnienie mieszanki RCC zapewnia doskonałe zazębienie. Złącza podłużne są tworzone przez złącza robocze między sąsiednimi pasami układania. W przypadku świeżych złączy podłużnych (ułożonych w ciągu 60 minut) złącze można walcować równolegle z sąsiednim pasem, aby utworzyć monolityczne połączenie. W przypadku zimnych złączy podłużnych krawędź pierwszego pasa jest przycinana z powrotem o 6 do 12 cali w celu utworzenia pionowej powierzchni. Uszczelniacz złącz może być nakładany na cięte złącza w obszarach, gdzie infiltracja wody jest problemem, chociaż wiele nawierzchni RCC pozostaje nieuszczelnionych.
- Jakie są typowe proporcje mieszanki dla nawierzchni RCC?
- Typowe proporcje mieszanki RCC są zgodne z metodą zagęszczania gruntu. Materiały wiążące stanowią 11 do 15 procent całkowitej suchej masy materiałów (cement plus kruszywo), przy czym 12 do 14 procent jest najczęstsze w zastosowaniach warstwy ścieralnej. Dodatkowe materiały wiążące, takie jak popiół lotny (klasa C lub F) lub cement hutniczy, mogą zastąpić 15 do 30 procent cementu portlandzkiego. Optymalna zawartość wilgoci zazwyczaj wynosi od 5 do 8 procent całkowitej suchej masy, a dokładna wartość jest określana na podstawie badania zależności wilgotność-gęstość. Stosunek wody do materiałów wiążących (w/cm) nie jest bezpośrednio kontrolowany w RCC jak w konwencjonalnym betonie, zamiast tego zawartość wody jest ustalana tak, aby osiągnąć docelową konsystencję Vebe. w/cm zazwyczaj mieści się w zakresie od 0,30 do 0,45 wagowo. Kruszywo ma uziarnienie ciągłe o nominalnej maksymalnej wielkości ziarna 3/4 cala (19 mm) lub 5/8 cala (16 mm). Typowe uziarnienie jest zgodne z krzywą mocy 0,45 dla maksymalnej gęstości, z około 35 do 45 procent przechodzących przez sito nr 4 i 4 do 8 procent przechodzących przez sito nr 200. Dla projektu lotniska PDX, końcowe proporcje mieszanki na jard sześcienny wynosiły: cement typu I 488 funtów, pucolan klasy F 119 funtów, woda 260 funtów i kruszywo 3250 funtów, co dało wytrzymałość na rozciąganie przy zginaniu 710 psi po 28 dniach.
- Jaki sprzęt zagęszczający jest stosowany do nawierzchni RCC?
- Zagęszczanie RCC odbywa się w trzystopniowym procesie walcowania przy użyciu specjalistycznego sprzętu. Podstawowym sprzętem zagęszczającym jest wysokogęstościowy rozściełacz asfaltowy, który zapewnia wstępne zagęszczenie od 90 do 92 procent maksymalnej gęstości podczas wytłaczania RCC przez belki ubijające i wibracyjną belkę wygładzającą. Drugi etap zagęszczania wykorzystuje walce wibracyjne ze stalowym bębnem o minimalnej masie statycznej 10 ton (90 kN). Walce te pracują w trybie wibracyjnym z częstotliwościami od 2500 do 3500 wibracji na minutę, wykonując wielokrotne przejścia, aż do osiągnięcia docelowej gęstości 96 do 98 procent. Typowy schemat walcowania składa się z dwóch do czterech przejść wibracyjnych, a następnie dwóch do trzech przejść statycznych. Ostatni etap wykorzystuje walce pneumatyczne (walce gumowe o masie 15 do 30 ton) do uszczelnienia powierzchni, zamknięcia pozostałych pustek powierzchniowych i uzyskania gładkiego, zwartego wykończenia. Walec pneumatyczny pracuje w trybie statycznym, wykonując zazwyczaj dwa do czterech przejść. W przypadku budowy dwuwarstwowej (całkowita grubość większa niż 8 do 10 cali) zaleca się stosowanie urządzenia do transferu materiału między rozściełaczem a wywrotkami, aby zapobiec segregacji i zapewnić równomierne podawanie dla drugiej warstwy. Okno czasowe między ułożeniem betonu a końcowym walcowaniem jest krytyczne, nie powinno przekraczać 60 minut w normalnych warunkach, aby zapewnić odpowiednie zagęszczenie przed początkowym wiązaniem.
- Jakie są zalety kosztowe RCC w porównaniu z konwencjonalną nawierzchnią betonową?
- Nawierzchnia RCC kosztuje zazwyczaj o 15 do 30 procent mniej niż konwencjonalna złączowa zbrojona nawierzchnia betonowa (JRCP) przy równoważnej nośności konstrukcyjnej. Oszczędności kosztów wynikają z kilku czynników: eliminacji zbrojenia stalowego i prętów dyblowych (oszczędność 2 do 5 dolarów za jard kwadratowy), eliminacji szalunków i robocizny związanej z ich ustawianiem (oszczędność 1 do 3 dolarów za jard kwadratowy), szybszego tempa budowy pozwalającego na wydajność produkcyjną 300 do 500 jardów sześciennych na godzinę, zmniejszając koszty ogólne wykonawcy i mobilizacji sprzętu, zmniejszonej robocizny wykończeniowej, ponieważ nie wymaga ręcznego wykończenia, zacierania ani szczotkowania, eliminacji sprzętu do wibracji wewnętrznej i związanej z nim robocizny, wcześniejszego oddania do ruchu (24 do 48 godzin w porównaniu do 7 do 14 dni dla konwencjonalnego PCC), oraz możliwości wykorzystania lokalnie dostępnych kruszyw bez konieczności stosowania specjalistycznych uziarnień kruszywa do betonu. Dla projektu lotniska Portland International Airport najniższa oferta RCC była o 32 procent niższa od najniższej alternatywy z betonu asfaltowego. W projektach wojskowych stwierdzono, że RCC pozwala zaoszczędzić 20 do 35 procent w porównaniu z konwencjonalną nawierzchnią betonową. Opłacalność jest maksymalizowana w przypadku projektów o dużej powierzchni (ponad 50 000 jardów kwadratowych), gdzie mobilizacja specjalistycznego sprzętu RCC może być zamortyzowana. Mniejsze projekty mogą nie osiągnąć tego samego poziomu oszczędności.
- Jakie opcje tekstury powierzchni są dostępne dla nawierzchni RCC?
- Opcje tekstury powierzchni nawierzchni RCC są bardziej ograniczone niż w konwencjonalnym PCC, ponieważ materiał nie może być żłobiony, szczotkowany ani teksturowany w stanie plastycznym. Podstawowe opcje tekstury powierzchni dla RCC obejmują: wykończenie walcowane (naturalna powierzchnia wytwarzana przez walce wibracyjne i pneumatyczne, która jest gęsta i gładka, ale może nie zapewniać odpowiedniej makrotekstury dla ruchu o dużej prędkości), szlifowanie diamentowe (najczęstsza metoda poprawy komfortu jazdy i tarcia powierzchni, wykorzystująca diamentowe głowice szlifujące do stworzenia jednolitej, rowkowanej tekstury powierzchni o kontrolowanych głębokościach makrotekstury 0,03 do 0,06 cala), rowkowanie diamentowe (poprzeczne lub podłużne rowki cięte w stwardniałym RCC w celu poprawy drenażu i odporności na poślizg), przeciąganie jutą (możliwe tylko wtedy, gdy stosowane są domieszki powierzchniowo czynne opóźniające wysychanie powierzchni, umożliwiając ograniczone teksturowanie powierzchni w stanie plastycznym), oraz cienka nakładka z betonu asfaltowego (kapelusz asfaltowy ułożony na RCC w celu zapewnienia gładkiej, teksturowanej powierzchni jezdnej). W przypadku nawierzchni lotniskowych, gdzie wymagania dotyczące tarcia powierzchni są najbardziej rygorystyczne, zaleca się szlifowanie diamentowe w celu osiągnięcia głębokości makrotekstury określonych przez FAA (minimum 0,03 cala zgodnie z ICAO Annex 14). Liczba wahadłowa British (BPN) dla RCC szlifowanego diamentowo zazwyczaj przekracza 60, spełniając minimalny standard dla operacji lotniczych.
- Jakie są ograniczenia nawierzchni RCC?
- Nawierzchnia RCC ma kilka istotnych ograniczeń, które należy wziąć pod uwagę podczas wyboru. Po pierwsze, wykończenie powierzchni nie jest porównywalne z konwencjonalnym betonem, powierzchnia walcowana ma szorstką teksturę z widocznym kruszywem, a osiągnięcie gładkości klasy FAA (1/8 cala na 16 stóp dla nawierzchni lotniskowych) wymaga szlifowania diamentowego. Po drugie, właściwości tarcia powierzchni walcowanego RCC są niższe niż żłobionego lub szczotkowanego konwencjonalnego PCC, często wymagając szlifowania diamentowego w zastosowaniach o dużej prędkości. Po trzecie, napowietrzenie nie jest skuteczne w RCC ze względu na suchą mieszankę, odporność na zamrażanie-rozmrażanie opiera się na gęstej matrycy i niskiej przepuszczalności, a nie na celowo wprowadzonym systemie porów powietrznych. Po czwarte, pękanie poprzeczne wystąpi, jeśli złącza skurczowe nie zostaną pocięte, a nawet przy ciętych złączach może rozwinąć się pękanie pośrednie. Po piąte, przenoszenie obciążeń na złączach opiera się wyłącznie na zazębieniu kruszywa, nie stosuje się prętów dyblowych, co może ograniczać wydajność przy bardzo dużym, skanalizowanym ruchu lub na słabych podłożach. Po szóste, RCC nie może być łatwo łatany lub naprawiany jak konwencjonalny beton, naprawy małych powierzchni są trudne ze względu na wymagany specjalistyczny sprzęt zagęszczający. Po siódme, proces budowy wymaga ciągłej, wysokowydajnej operacji, układanie z przerwami prowadzi do zimnych złącz i złej jakości jazdy. Po ósme, dostępność doświadczonych wykonawców i wysokogęstościowego sprzętu do układania jest bardziej ograniczona niż w przypadku nawierzchni asfaltowych lub konwencjonalnych betonowych. Wreszcie, RCC nie nadaje się do projektów wymagających zbrojenia stalowego, takich jak nawierzchnie betonowe zbrojone w sposób ciągły (CRCP).
- Jak przeprowadza się badanie gęstości nawierzchni RCC?
- Badanie gęstości nawierzchni RCC przeprowadza się dwoma uzupełniającymi się metodami. Gęstość w terenie mierzy się za pomocą jądrowych mierników gęstości skalibrowanych dla RCC w trybie bezpośredniej transmisji. Miernik mierzy jednocześnie gęstość wilgotną, gęstość suchą i zawartość wilgoci. Badanie przeprowadza się natychmiast po zakończeniu walcowania, z częstotliwością zazwyczaj określoną jako jedno badanie na 500 jardów kwadratowych (420 metrów kwadratowych) na warstwę, z minimum czterema badaniami na dzienną produkcję. Gęstość sucha w terenie jest porównywana z maksymalną gęstością suchą określoną z zależności wilgotność-gęstość (zmodyfikowany Proctor, ASTM D1557) w celu obliczenia procentu zagęszczenia. Docelowa gęstość do odbioru wynosi zazwyczaj 96 do 98 procent maksymalnej gęstości suchej. Drugą metodą jest pobieranie rdzeni, rdzenie o średnicy 4 lub 6 cali są pobierane ze stwardniałej nawierzchni z częstotliwością około jednego rdzenia na 1000 jardów kwadratowych. Rdzenie zapewniają bezpośredni pomiar gęstości w miejscu wbudowania (wg ASTM C642), grubości, jakości przyczepności między warstwami oraz wytrzymałości na ściskanie lub zginanie. Rdzenie umożliwiają również wizualną ocenę segregacji, równomierności zagęszczenia i odporności powierzchni na zużycie. Do odbioru stosuje się zwykle potrącenie w płatności, jeśli średnia gęstość spadnie poniżej 96 procent, a nawierzchnia może być odrzucona, jeśli gęstość spadnie poniżej 94 procent. Odcinek próbny wykonany na początku projektu ustala schemat walcowania i wykazuje, że docelowa gęstość może być konsekwentnie osiągana.
- Jaka jest rola dodatkowych materiałów wiążących w RCC?
- Dodatkowe materiały wiążące (SCM) odgrywają ważną rolę w projektowaniu mieszanki RCC, szczególnie w poprawie długoterminowej wytrzymałości, trwałości i ekonomii. Popiół lotny (klasa F lub C) jest najczęściej stosowanym SCM w RCC, zazwyczaj zastępując 15 do 30 procent cementu portlandzkiego wagowo. Mielony granulowany żużel wielkopiecowy (GGBFS) jest również stosowany przy stopniach zastąpienia 25 do 50 procent. Dym krzemionkowy jest mniej powszechny ze względu na zapotrzebowanie na wodę w suchej mieszance RCC, ale może być stosowany w ilości 5 do 10 procent w zastosowaniach wymagających wysokiej wytrzymałości. SCM w RCC zapewniają kilka korzyści: poprawiają urabialność suchej mieszanki (szczególnie popiół lotny o kulistym kształcie cząstek), zmniejszają ciepło hydratacji, co jest korzystne dla grubych warstw i masowych układów RCC, przyczyniają się do długoterminowego przyrostu wytrzymałości poprzez reakcję pucolanową, ze wzrostem wytrzymałości o 20 do 40 procent między 28 a 90 dniami, udoskonalają strukturę porów, zmniejszając przepuszczalność i poprawiając odporność na zamrażanie-rozmrażanie, obniżają koszt mieszanki, ponieważ SCM są ogólnie tańsze niż cement portlandzki, oraz zmniejszają ślad węglowy nawierzchni. Dla projektu RCC lotniska Portland International Airport zastosowano pucolan klasy F przy stopniu zastąpienia około 20 procent, który był preferowany nad klasą C ze względu na bardziej jednolity skład chemiczny. RCC Pavement Council zaleca, aby stosowanie SCM było oceniane poprzez próbne zarabianie i badania, ponieważ optymalny stopień zastąpienia zależy od lokalnej dostępności materiałów, wymagań wytrzymałościowych i warunków środowiskowych.
- Jaka jest historia i rozwój nawierzchni RCC?
- Nawierzchnia z betonu walcowanego została po raz pierwszy opracowana w latach 70. XX wieku dla kanadyjskiego przemysłu drzewnego, który potrzebował niskokosztowych, wysokowytrzymałych nawierzchni dla dużych placów sortowniczych drewna, które mogłyby wytrzymać pojazdy gąsienicowe, ogromne obciążenia i wycieki płynów hydraulicznych. Te wczesne zastosowania wykazały, że RCC może być układany szybko przy użyciu sprzętu do nawierzchni asfaltowych i osiągać wytrzymałość niezbędną do ciężkich obciążeń przemysłowych. Technologia rozprzestrzeniła się w Stanach Zjednoczonych na początku lat 80. XX wieku, z wczesnymi zastosowaniami na leśnych drogach transportowych, w obiektach portowych i na placach drzewnych w północno-zachodnim Pacyfiku. Projekt przełomowy miał miejsce w 1985 roku na lotnisku Portland International Airport (PDX), gdzie płyta postojowa dla samolotów o powierzchni 8 akrów stała się pierwszym komercyjnym zastosowaniem RCC na lotnisku w Stanach Zjednoczonych. Projekt wykazał, że RCC może spełnić tolerancje powierzchni FAA i zapewnić długoterminową trwałość pod obciążeniem samolotów odrzutowych. W 1988 roku zbudowano ponad 400 000 jardów kwadratowych nawierzchni RCC dla płyty postojowej w Fort Drum w stanie Nowy Jork, co było jednym z pierwszych dużych zastosowań wojskowych. Korpus Inżynieryjny Armii Stanów Zjednoczonych opracował UFGS 32 13 16.16, ujednoliconą specyfikację dla nawierzchni RCC, która pozostaje standardem dla wojskowych projektów RCC. W latach 90. i 2000. RCC rozszerzył się na ulice miejskie, pobocza autostrad, terminale intermodalne i obiekty przemysłowe. RCC Pavement Council został ustanowiony w celu promowania technologii i opracowywania standardów branżowych. Komitet ACI 327 opublikował pierwszy kompleksowy przewodnik po nawierzchniach RCC (ACI 327R-14), zaktualizowany w 2024 roku jako ACI PRC-327-24. Obecnie RCC jest uznawany za dojrzałą technologię nawierzchniową na całym świecie, z zastosowaniami w ponad 30 krajach.
- Jak RCC osiąga odporność na zamrażanie-rozmrażanie bez napowietrzenia?
- RCC osiąga odporność na zamrażanie-rozmrażanie przede wszystkim dzięki gęstej matrycy i bardzo niskiej przepuszczalności, a nie poprzez celowo wprowadzony system porów powietrznych, jak wymagane w konwencjonalnym betonie. Podczas gdy domieszki napowietrzające nie są skuteczne w suchych mieszankach RCC (czasy Vebe poniżej 60 sekund uniemożliwiają prawidłowe tworzenie się pęcherzyków powietrza), stwardniały RCC ma zawartość pustek zazwyczaj poniżej 4 do 5 procent ze względu na wysoki wysiłek zagęszczający stosowany podczas budowy. Niski stosunek wody do materiałów wiążących (0,30 do 0,45) w połączeniu z gęstym uziarnieniem kruszywa tworzy strukturę porów o ograniczonej porowatości kapilarnej i bardzo niskiej łączności. Ta niska przepuszczalność ogranicza wnikanie wody, co jest podstawowym wymogiem odporności na zamrażanie-rozmrażanie. Badania Portland Cement Association i Korpusu Inżynieryjnego Armii Stanów Zjednoczonych wykazały, że dobrze zagęszczony RCC (powyżej 96 procent maksymalnej gęstości suchej) może osiągnąć akceptowalną odporność na zamrażanie-rozmrażanie w większości klimatów Ameryki Północnej. Dla surowych środowisk zamrażania-rozmrażania (ponad 100 cykli zamrażania-rozmrażania rocznie) niektóre specyfikacje wymagają badania mieszanek RCC zgodnie z ASTM C666 (szybkie zamrażanie i rozmrażanie) z minimalnym współczynnikiem trwałości 80 procent po 300 cyklach. Gdy RCC nie spełnia tego kryterium, środki łagodzące obejmują stosowanie wyższej zawartości materiałów wiążących, niższej zawartości wody lub zastosowanie szlifowania diamentowego powierzchni w celu odsłonięcia gęstej matrycy wewnętrznej. RCC Pavement Council zauważa, że wiele nawierzchni RCC zbudowanych od lat 80. XX wieku w zimnych klimatach nadal dobrze funkcjonuje bez napowietrzenia.
- Jaka jest rola wysokogęstościowego rozściełacza w budowie RCC?
- Wysokogęstościowy rozściełacz asfaltowy jest najważniejszym elementem sprzętu do udanej budowy RCC. W przeciwieństwie do konwencjonalnych rozściełaczy asfaltowych, rozściełacze wysokogęstościowe są wyposażone w belki ubijające, wibracyjne belki wygładzające i cięższą konstrukcję, które zapewniają znaczne wstępne zagęszczenie RCC podczas wytłaczania. Belki ubijające pracują z częstotliwościami od 800 do 2000 uderzeń na minutę, uderzając w beton i zmuszając cząstki kruszywa do gęstszej konfiguracji. Wibracyjna belka wygładzająca (typowe 2000 do 3500 wibracji na minutę) dalej zagęszcza materiał i wyrównuje powierzchnię. Razem systemy te osiągają gęstość wylotową od 90 do 92 procent maksymalnej gęstości suchej, co oznacza, że rozściełacz wykonuje większość pracy zagęszczającej. Pozostały przyrost gęstości o 4 do 8 procent jest osiągany przez walce wibracyjne i pneumatyczne. Rozściełacze wysokogęstościowe są zazwyczaj gąsienicowe, aby zapewnić stabilną przyczepność na powierzchni RCC i obsłużyć wyższe wymagania momentu obrotowego przy układaniu sztywnego materiału. Są w stanie układać RCC w warstwach o grubości 4 do 10 cali (100 do 250 mm) na szerokości do 30 stóp (9 m) z wydajnością produkcyjną 300 do 500 jardów sześciennych na godzinę. Kluczowe cechy rozściełacza obejmują: automatyczną kontrolę niwelety za pomocą systemów sznurkowych lub laserowych do kontroli tolerancji powierzchni, proporcjonalny system podawania zapewniający równomierny rozkład betonu na całej szerokości układania, oraz szybko regulowane przedłużenia belki wygładzającej do dostosowania się do zmiennych szerokości pasów. Stosowanie konwencjonalnego rozściełacza asfaltowego (bez belek ubijających) nie jest zalecane dla warstw RCC powyżej 6 cali, ponieważ niższe wstępne zagęszczenie skutkuje nadmiernym wysiłkiem walcowania, zrywaniem powierzchni i słabą jakością jazdy.
- Jak projektuje się nawierzchnię RCC pod kątem nośności?
- Projektowanie grubości nawierzchni RCC opiera się na tych samych podstawowych zasadach co konwencjonalne projektowanie nawierzchni sztywnych, wykorzystując wytrzymałość na rozciąganie przy zginaniu (moduł zerwania) betonu jako podstawowy parametr konstrukcyjny. W zastosowaniach drogowych stosuje się AASHTO Guide for Design of Pavement Structures, z modyfikacjami dla RCC uwzględniającymi brak prętów dyblowych i poleganie na zazębieniu kruszywa do przenoszenia obciążeń. W zastosowaniach wojskowych grubość określa się zgodnie z UFC 3-250-01FA (Projektowanie nawierzchni dla dróg, ulic, chodników i otwartych obszarów magazynowych), z 10-procentową redukcją grubości dozwoloną przy zapewnieniu złączy poprzecznych w rozstawie 30 do 40 stóp. W zastosowaniach lotniskowych stosuje się FAA Advisory Circular 150/5320-6C (Projektowanie i ocena nawierzchni lotniskowych), przy czym RCC jest projektowany jako nawierzchnia sztywna z wykorzystaniem wytrzymałości betonu na rozciąganie przy zginaniu i modułu reakcji podłoża (wartość k). Portland Cement Association (PCA) opracowało również procedury projektowania grubości specjalnie dla nawierzchni RCC, które zazwyczaj skutkują grubościami o 10 do 15 procent większymi niż konwencjonalne projekty nawierzchni złączowych, aby uwzględnić wyższą zmienność materiału i niższą efektywność przenoszenia obciążeń na podłużnych złączach roboczych. Typowe projektowe wytrzymałości na rozciąganie przy zginaniu dla RCC wahają się od 550 do 800 psi (4 do 6 MPa) po 28 dniach, przy wytrzymałości na ściskanie od 4000 do 8000 psi (28 do 55 MPa). Dla projektu lotniska PDX, nawierzchnia RCC została zaprojektowana na wytrzymałość na rozciąganie przy zginaniu 700 psi przy użyciu metodologii FAA, co dało grubość przekroju 14 cali na 4 calach podbudowy z kruszywa z recyklingu, obsługując samoloty w tym B747, DC-10 i B727 przez 20-letni okres projektowy.