Čo je magnetická prášková skúška (MT)?
Magnetická prášková skúška (MT) pre oceľové konštrukcie
1. Princíp magnetickej práškovej skúšky
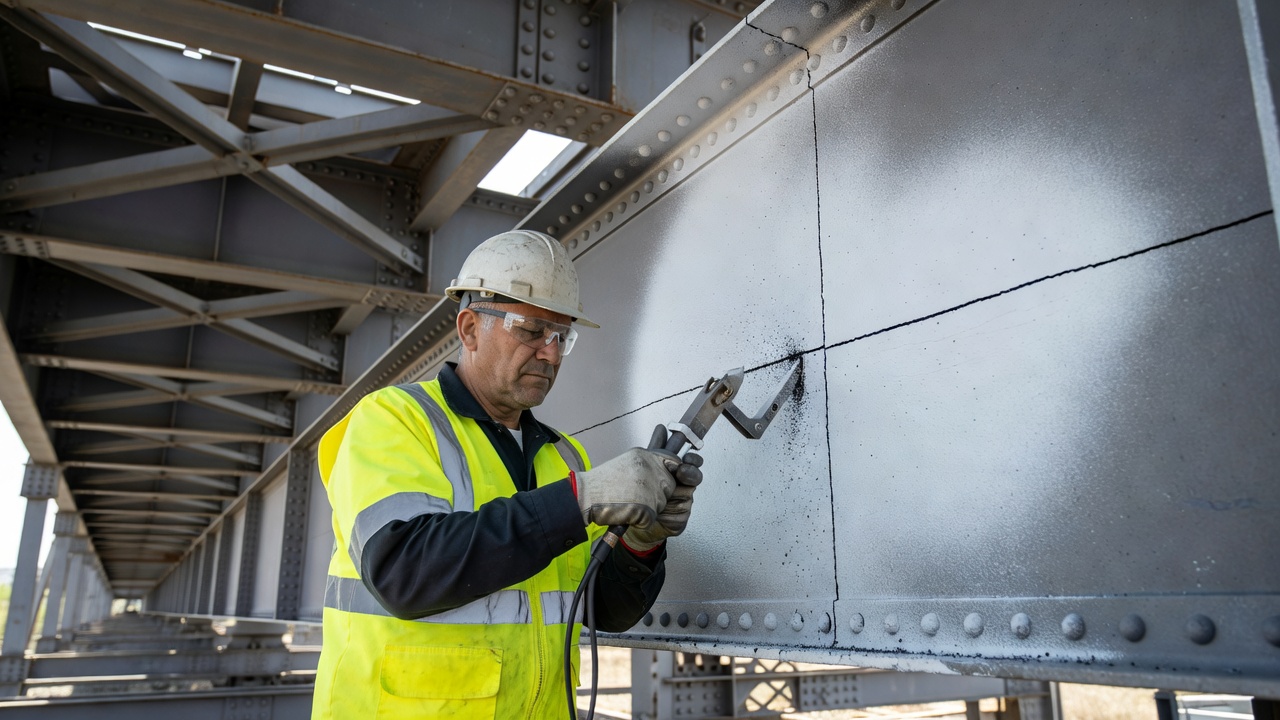
Magnetická prášková skúška (MT), tiež označovaná ako magnetická prášková kontrola (MPI), je nedestruktívna skúšobná metóda, ktorá deteguje povrchové a blízko-povrchové diskontinuity vo feromagnetických materiáloch, predovšetkým železo, oceľ, nikel, kobalt a ich zliatiny. Metóda je založená na fyzikálnom princípe zvodu magnetického toku (MFL) na diskontinuitách v zmagnetizovanej feromagnetickej súčasti.
1.1 Základná fyzika
Keď sa magnetické pole zavedie do feromagnetickej súčasti, čiary magnetického toku (siločiary) pretekajú rovnomerne materiálom v bezchybnom stave. Feromagnetické materiály majú vysokú magnetickú permeabilitu (relatívna permeabilita μr typicky 100–5 000+), čo znamená, že ľahko koncentrujú a vedú magnetický tok. Vzduch a nekovové materiály majú relatívnu permeabilitu približne 1.
Diskontinuita, ako napríklad trhlina, dutina, inklúzia, záhyb alebo šev, vytvára náhlu zmenu magnetickej reluktancie (magnetického analógu elektrického odporu). Pretože permeabilita vzduchu alebo nekovového inklúzneho materiálu je výrazne nižšia ako permeabilita okolitého feromagnetického materiálu, čiary magnetického toku nemôžu ľahko prechádzať cez diskontinuitu. Namiesto toho sú čiary toku nútené unikať zo súčasti na diskontinuite, čím vytvárajú lokalizované magnetické zvodové pole s výraznými severnými a južnými pólmi na oboch stranách chyby.
Jemne rozptýlené feromagnetické častice (typicky mäkké železné častice potiahnuté viditeľnými alebo fluorescenčnými farbivami) aplikované na povrch sú priťahované k týmto zvodovým poliam magnetickými príťažlivými silami. Častice sa hromadia na okrajoch diskontinuity, čím vytvárajú viditeľné nahromadenia častíc nazývané indikácie, ktoré odhaľujú veľkosť, tvar, polohu a orientáciu skrytej chyby. Šírka nahromadenia častíc je zvyčajne širšia ako skutočný otvor chyby, čo robí aj tesné trhliny viditeľnými.
1.2 Teória magnetických domén
Feromagnetické materiály pozostávajú z malých oblastí nazývaných magnetické domény (Weissove domény), z ktorých každá je typicky menšia ako 100 μm. Každá doména obsahuje zarovnané elementárne magnetické momenty. Doménové steny (Blochove steny) oddeľujú susedné domény s rôznymi smermi magnetizácie. V nezmagnetizovanom stave sú domény náhodne orientované a nevytvárajú žiadne vonkajšie magnetické pole.
Keď sa aplikuje vonkajšia magnetizačná sila (H), doménové steny sa pohybujú a domény zarovnané s poľom rastú na úkor ostatných. Toto sa deje prostredníctvom Barkhausenových skokov, nespojitých, krokových pohybov doménových stien detegovateľných ako elektrický šum. So zvyšujúcou sa intenzitou poľa sa viac domén zarovnáva, až kým sa nedosiahne magnetická saturácia, kde sa materiál efektívne stáva jednou veľkou doménou so všetkými momentmi zarovnanými v smere poľa.
Po odstránení vonkajšej magnetizačnej sily zostáva určitý stupeň zarovnania domén, čo je jav zvyškového magnetizmu alebo remanencie. Množstvo zachovaného zvyškového magnetizmu závisí od retentivity materiálu, schopnosti zachovať si magnetizáciu bez prítomnosti aplikovaného poľa. Vysokouhlíkové a tvrdené ocele majú zvyčajne vysokú retentivitu, zatiaľ čo nízkouhlíkové ocele a mäkké železo majú nízku retentivitu.
1.3 Kľúčová magnetická terminológia
| Termín | Definícia | Význam pre MT |
|---|---|---|
| Hustota magnetického toku (B) | Hustota čiar magnetického poľa na jednotku plochy prierezu | Určuje silu zvodových polí na diskontinuitách |
| Magnetizačná sila (H) | Aplikované magnetické pole indukujúce magnetizáciu | Množstvo vonkajšieho poľa aplikovaného počas skúšky |
| Permeabilita (μ) | Pomer B/H, ľahkosť magnetizácie | Vyššia permeabilita = ľahšia magnetizácia = silnejšie zvodové polia |
| Reluktancia | Odpor voči magnetickému toku (analógia elektrického odporu) | Diskontinuity vytvárajú vysokoreluktančné cesty, čo núti tok unikať |
| Retentivita | Schopnosť zachovať magnetizmus po odstránení magnetizačnej sily | Určuje, či je zvyškový magnetizmus dostatočný na skúšku |
| Koercitívna sila (Hc) | Spätná magnetizačná sila potrebná na zníženie zvyškového magnetizmu na nulu | Vyššia koercitívna sila = ťažšie demagnetizovať |
| Zvyškový magnetizmus | Magnetické pole zostávajúce po odstránení vonkajšej magnetizačnej sily | Môže byť použitý na skúšku alebo môže vyžadovať demagnetizáciu |
1.4 Kritická požiadavka: Dve na seba kolmé magnetizácie
Základnou požiadavkou MT je, že súčasť musí byť zmagnetizovaná v dvoch navzájom kolmých smeroch, aby sa detegovali chyby vo všetkých orientáciách. Zvod magnetického toku je maximálny, keď je diskontinuita orientovaná kolmo na čiary magnetického poľa. Ak trhlina prebieha rovnobežne so smerom poľa, dochádza k nedostatočnému zrodu toku na pritiahnutie častíc.
Pre kruhovú magnetizáciu (pole obklopuje súčasť) sú najlepšie detegované pozdĺžne diskontinuity rovnobežné s dĺžkou súčasti. Pre pozdĺžnu magnetizáciu (pole prebieha po dĺžke súčasti) sú najlepšie detegované priečne diskontinuity kolmé na dĺžku súčasti. Chyby orientované až približne 45° od kolmice na smer poľa môžu byť stále detegované, ale citlivosť postupne klesá, keď sa chyba stáva viac rovnobežnou s poľom.
2. Techniky magnetizácie
Výber vhodnej metódy magnetizácie je kritický pre efektívnu MT. Voľba závisí od geometrie súčasti, veľkosti, materiálových vlastností, orientácie chyby, či sa skúška vykonáva v teréne alebo v laboratóriu, a od dostupného typu prúdu.
2.1 Typy prúdu a ich účinky
| Typ prúdu | Hĺbka prieniku | Najlepšie použitie | Charakteristiky |
|---|---|---|---|
| Striedavý prúd (AC) | Plytká, hĺbka kožného efektu ~0,1–1 mm | Povrchové trhliny, zvary | Najsilnejšie povrchové pole, minimálny zvyškový magnetizmus, ľahká demagnetizácia |
| Jednosmerný prúd (DC) | Hlboká, celý prierez | Podpovrchové diskontinuity | Preniká pod povrch, zanecháva výrazný zvyškový magnetizmus |
| Polvlnový DC (HWDC) | Najhlbší prienik | Najlepšie pre podpovrchové chyby | Spája hlboký prienik s pulzujúcim účinkom, ktorý mobilizuje častice |
AC sa uprednostňuje na detekciu povrchových diskontinuít, pretože kožný efekt koncentruje magnetický tok na povrchu súčasti. Pri rovnakej úrovni prúdu vytvára AC silnejšie povrchové magnetické pole ako DC. DC alebo HWDC sa musí použiť, keď je potrebné detegovať podpovrchové chyby, pretože AC tok nepreniká výrazne pod povrch.
2.2 Metóda magnetického jarma
Metóda magnetického jarma je najrozšírenejšia technika MT na terénne skúšky. Ručný podkovovitý elektromagnet (jarmo) sa umiestni s dvoma pólmi (nohami) do kontaktu s povrchom súčasti. Prúd prechádzajúci cievkou navinutou okolo jarma vytvára magnetické pole medzi dvoma pólmi, čím vzniká pozdĺžna magnetizácia v oblasti medzi nimi.
AC jarmo, Najvhodnejšie na detekciu povrchových trhlín. Striedavé pole sa koncentruje na povrchu. AC jarmá zvyčajne vyžadujú po použití malú až žiadnu demagnetizáciu, pretože striedavé pole prirodzene doznieva.
DC jarmo, Poskytuje hlbší prienik poľa schopný detegovať podpovrchové diskontinuity. DC jarmá vytvárajú silnejšie polia a vyžadujú zámernú demagnetizáciu po skúške.
Permanentné magnetické jarmo, Používa silné permanentné magnety (neodým alebo alnico) namiesto elektromagnetov. Nevyžaduje zdroj napájania, vďaka čomu je toto jarmo ideálne do nebezpečných prostredí (ropné rafinérie, chemické závody, výbušné atmosféry), kde elektrické zariadenia predstavujú riziko požiaru alebo výbuchu.
Skúška zdvihu jarma (Overenie výkonnosti): Podľa ASTM E709 a E1444 musí byť overená zdvíhacia sila jarma. AC jarmo musí zdvihnúť 10-librový (4,5 kg) oceľový blok. DC jarmo musí zdvihnúť 40-librový (18 kg) až 50-librový (22,7 kg) oceľový blok v závislosti od vzdialenosti pólov. Táto skúška zaisťuje, že jarmo vytvára dostatočnú silu magnetického poľa.
Metóda jarma je vysoko prenosná a ideálna na skúšanie zvarov, hodnotenie konštrukčnej ocele a terénnu údržbu. Obmedzením je, že každé umiestnenie pokrýva iba oblasť medzi pólmi, čo si vyžaduje systematické premiestňovanie s otočením o 90° na každom mieste na dosiahnutie dvoch požadovaných smerov magnetizácie.
2.3 Metóda elektród
Metóda elektród používa dve ručné medené alebo medenozliatinové elektródy (elektródy) pevne pritlačené na povrch súčasti. Vysokoprúdový prúd (typicky 100–500 ampérov na palec vzdialenosti elektród, podľa ASTM E709) prechádza cez súčasť medzi elektródami, čím vytvára kruhové magnetické pole sústredné okolo dráhy prúdu.
Vzdialenosť elektród je typicky 4 až 8 palcov (100 až 200 mm). Vzťah medzi prúdom a vzdialenosťou elektród sa všeobecne riadi 100 ampérmi na palec (25 mm) vzdialenosti elektród, s úpravami podľa hrúbky materiálu a geometrie profilu.
Výhody: Vytvára lokalizované, vysokointenzívne magnetické pole ideálne na detekciu pozdĺžnych trhlín v hrubých profiloch. Pole preniká hlboko (najmä s HWDC). Elektródy sú prenosné a vhodné na terénne použitie na ťažkých odliatkoch, veľkých výkovkoch a hrubých zvarových spojoch.
Nevýhody: Riziko vzniku oblúka v miestach kontaktu, čo môže spôsobiť povrchové popáleniny a metalurgické poškodenie. Vyžaduje pevný tlak a čisté kontaktné body. Vytvára riziko požiaru v horľavom prostredí. Technika je náročná na prácu pri veľkých plochách.
Bezpečnostné hľadiská: Elektródy by nikdy nemali byť pod napätím, keď nie sú v kontakte s pracovným povrchom. Operátori musia nosiť izolačné rukavice a stáť na izolačných povrchoch. Dráha prúdu nesmie nikdy prechádzať telom operátora.
2.4 Metóda cievky
Metóda cievky (tiež nazývaná solenoidová metóda) umiestňuje súčasť dovnútra alebo vedľa elektrickej cievky. Keď prúd preteká vinutím cievky, indukuje sa pozdĺžne magnetické pole pozdĺž osi cievky, prechádzajúce súčasťou od konca po koniec.
Faktor plnenia, pomer plochy prierezu súčasti k ploche prierezu cievky, významne ovplyvňuje silu poľa. Pre súčasti, ktoré zaberajú menej ako 10 % prierezu cievky, môže byť sila poľa nedostatočná, čo si vyžaduje techniky na zlepšenie väzby (ako je viacnásobná magnetizácia alebo použitie centrálneho vodiča).
Výhody: Vytvára rovnomerné pozdĺžne pole po celej dĺžke súčasti. Žiadny elektrický kontakt so súčasťou, čím sa eliminuje riziko vzniku oblúka. Efektívne na kontrolu vo výrobnej linke valcových súčastí, ako sú hriadele, nápravy, tyče a rúry.
Nevýhody: Obmedzené na súčasti, ktoré sa zmestia do otvoru cievky. Krátke, hrubé súčasti (pomer dĺžky k priemeru menší ako 2:1) sa ťažko efektívne magnetizujú a môžu vyžadovať viacero techník. Po magnetizácii cievkou je zvyčajne potrebná demagnetizácia.
2.5 Metóda head shot (priamy kontakt)
Technika head shot upína súčasť medzi dve vodivé kontaktné dosky (hlava a kôň v stacionárnej mokrej stolovej jednotke). Vysoký prúd prechádza priamo cez súčasť po dĺžke, čím vzniká kruhové magnetické pole sústredné okolo súčasti, ideálne na detekciu pozdĺžnych trhlín.
Požiadavka na prúd pre magnetizáciu head shot sa riadi pomerom približne 300–800 ampérov na palec (25 mm) priemeru súčasti v závislosti od materiálu a špecifikácie.
Variácia s centrálnym vodičom: Pre duté alebo prstencové súčasti (ložiská, ozubené kolesá, puzdrá) je medený vodič prevlečený cez stredový otvor. Prúd preteká vodičom (nie samotnou súčasťou), čím vytvára kruhové magnetické pole na vnútorných aj vonkajších povrchoch súčasti. Tým sa predchádza riziku prechodu škodlivého prúdu cez presne opracované súčasti.
Výhody: Vytvára silné, rovnomerné kruhové pole. Rýchle a efektívne v stacionárnych stolových jednotkách určených na výrobnú kontrolu. Schopné kontrolovať zložité tvary.
Nevýhody: Riziko popálenia v miestach kontaktu. Nevhodné pre súčasti, ktoré by mohli byť poškodené tokom prúdu (hotové obrobené povrchy, citlivé elektronické zostavy). Vyžaduje veľký prúd pre veľké súčasti.
2.6 Metóda indukovaného prúdu
Metóda indukovaného prúdu využíva princíp elektromagnetickej indukcie na generovanie vírivých prúdov vo vodivej súčasti bez priameho elektrického kontaktu. Súčasť funguje ako sekundárne vinutie transformátora. Táto metóda je obmedzená na kruhové súčasti tvoriace uzavretú elektrickú dráhu (krúžky, podložky, ložiská) bez radiálnych zárezov alebo hlbokých drážok, ktoré by prerušili tok prúdu.
Výhody: Žiadny elektrický kontakt so súčasťou, čím sa eliminuje akékoľvek riziko vzniku oblúka alebo popálenia. Ideálne pre hotové, presne opracované súčasti.
Nevýhody: Funguje iba na geometriách s uzavretou slučkou. Zložité nastavenie v porovnaní s inými metódami. Menej bežná a nie je k dispozícii na všetkých zariadeniach MT.
3. Mokré a suché magnetické častice
Výber medzi mokrými a suchými magnetickými časticami významne ovplyvňuje detekčnú citlivosť, účinnosť aplikácie a typy chýb, ktoré možno spoľahlivo identifikovať. Každá metóda má výrazné charakteristiky definované veľkosťou častíc, nosným médiom, technikou aplikácie a úrovňou citlivosti.
3.1 Metóda suchých častíc
Suché častice sú jemné železné práškové formulácie, typicky vyrobené zo zrážaného mäkkého železa. Veľkosti častíc sú približne 50 až 150 μm (výrazne hrubšie ako mokré častice). Častice sa aplikujú poprašovaním pomocou práškovača, ručným posypaním alebo striekacou pištoľou. Prebytočný prášok sa jemne odstráni prúdom vzduchu s nízkym tlakom, čím sa odhalia indikácie častíc v miestach chýb.
| Charakteristiky | Metóda suchých častíc |
|---|---|
| Veľkosť častíc | 50–150 μm (hrubé) |
| Nosič | Žiadny (suchý prášok) |
| Aplikácia | Práškovač, posypávač, striekacia pištoľ |
| Požiadavky na povrch | Výborné na hrubých povrchoch |
| Detekcia pod povrchom | Vynikajúca (väčšie častice preklenujú medzery podpovrchových dutín) |
| Teplotný rozsah | Funguje pri extrémnych teplotách (horúce odliatky do 600°F/315°C) |
| Citlivosť (relatívna) | Základná (×1) |
| Citlivosť na vietor | Slabá, prášok je odfúknutý vo veterných vonkajších podmienkach |
Kedy použiť suché častice: Hrubé odliatky a výkovky, kde by nepravidelnosti povrchu zachytávali kvapalné nosiče. Vysokoteplotné súčasti kontrolované ihneď po spracovaní. Priorita detekcie pod povrchom (väčšie suché častice sú citlivejšie na široké, difúzne zvodové polia z podpovrchových chýb). Vonkajšie terénne skúšky v bezveterných podmienkach. Prostredia, kde sú kvapalné nosiče zakázané (horľavé atmosféry, oblasti citlivé na kontamináciu).
3.2 Metóda mokrých častíc
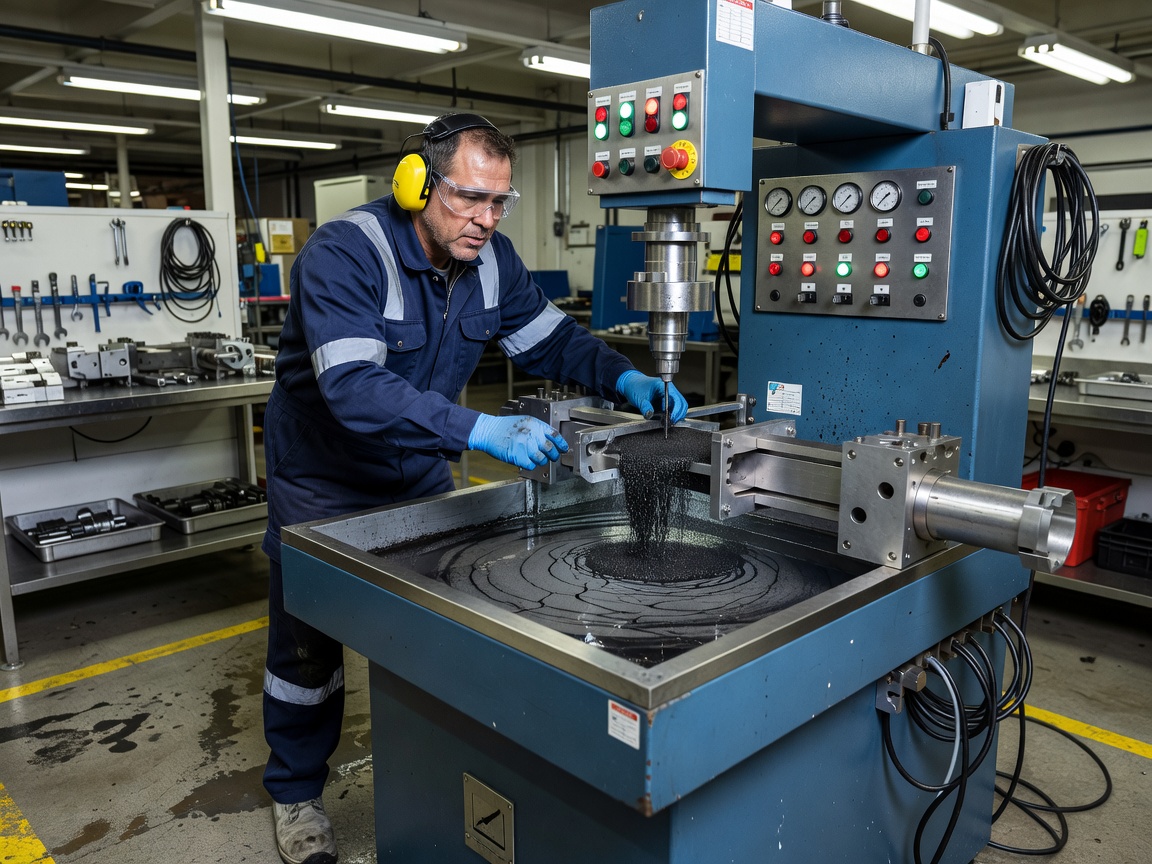
Mokré častice sú jemne rozptýlené železné častice (typicky 1–10 μm veľké) suspendované v kvapalnom nosiči. Častice sú potiahnuté viditeľnými farbivami (červená, čierna) alebo fluorescenčnými farbivami pre zvýšený kontrast. Používajú sa dva typy kvapalných nosičov:
Olejové nosiče, Tradičné ropné destilátové nosiče poskytujúce vynikajúce zmáčacie vlastnosti a nízku rýchlosť odparovania. Hlavnou nevýhodou je horľavosť, vyžadujúca starostlivé zaobchádzanie a skladovanie. Teplota vzplanutia musí byť nad 93 °C (200 °F) podľa ASTM E709.
Vodné nosiče, Nehorľavé, ekonomické a environmentálne preferované. Vodné kúpele vyžadujú starostlivé zloženie vrátane zmáčacích činidiel (na zníženie povrchového napätia), inhibítorov korózie (na zabránenie hrdzaveniu kontrolovanej súčasti) a odpěňovacích činidiel. Koncentrácia vodného kúpeľa sa musí monitorovať refraktometrom.
Koncentrácia častíc v mokrých kúpeľoch je kritická a musí sa overiť pomocou sedimentačnej skúšky v centrifugačnej skúmavke (perleťová skúška). Prijateľná koncentrácia je typicky 0,1–0,4 ml usadených častíc na 100 ml vzorky kúpeľa. Príliš málo častíc znižuje detekčnú citlivosť, príliš veľa častíc vytvára nadmerné nahromadenie pozadia, ktoré maskuje indikácie.
| Charakteristiky | Metóda mokrých častíc |
|---|---|
| Veľkosť častíc | 1–10 μm (jenné) |
| Nosič | Olej alebo voda |
| Aplikácia | Pretekaním, striekaním, ponorením |
| Požiadavky na povrch | Uprednostňujú sa hladké, čisté povrchy |
| Detekcia pod povrchom | Stredná |
| Teplotný rozsah | Obmedzený kvapalným nosičom (typicky 40–140°F / 5–60°C) |
| Citlivosť (viditeľné) | ×2–3 oproti suchým |
| Citlivosť (fluorescenčné) | ×5–10 oproti suchým |
Kedy použiť mokré častice: Kontrola vo výrobnej linke na stacionárnych mokrých stoloch. Hladké povrchy vyžadujúce vysokú citlivosť. Fluorescenčná kontrola vyžadujúca najvyššiu úroveň citlivosti. Objemová opakovaná kontrola podobných súčastí. Kritické bezpečnostné komponenty (letecký, automobilový, jadrový priemysel).
4. Viditeľné a fluorescenčné magnetické častice
Voľba medzi viditeľnými a fluorescenčnými časticami určuje svetelné prostredie, požiadavky na vybavenie a praktickú detekčnú citlivosť.
4.1 Viditeľné (nefluorescenčné) častice
Viditeľné častice sú železné častice potiahnuté farebnými pigmentmi, bežne červenou, čiernou, sivou alebo žltou, aby kontrastovali s povrchom súčasti. Pre optimálny kontrast sa na povrch súčasti pred skúškou typicky nanáša biela kontrastná farba, ktorá poskytuje jednotné svetlé pozadie, na ktorom sú tmavé indikácie častíc dobre viditeľné.
Požiadavky na osvetlenie: Minimálne 1000 lux (približne 100 foot-candles) bieleho svetla merané na kontrolovanom povrchu. Ide o pomerne vysokú úroveň osvetlenia vyžadujúcu silné pracovné svetlá pre vnútorné kontroly. Vonkajšie kontroly počas denného svetla zvyčajne dosahujú túto úroveň.
Citlivosť: Spoľahlivá detekcia stredných až veľkých povrchových trhlín. Tesné trhliny (s otvorom menším ako približne 1 μm) nemusia vytvárať dostatočne výrazné indikácie. Kontrast medzi bielou kontrastnou farbou a tmavým nahromadením častíc poskytuje dobrú zrakovú ostrosť pre typické veľkosti chýb.
Výhody: Nie je potrebné UV svetelné vybavenie. Funguje v jasných vonkajších prostrediach bez stmievania. Nižšie celkové náklady na vybavenie. Jednoduchšie nastavenie a požiadavky na školenie. Jednoduchšia dokumentácia pri normálnom osvetlení.
Nevýhody: Nižší prirodzený kontrast v porovnaní s fluorescenčnými časticami (ľudské oko je menej citlivé na jemné rozdiely v jase vo fotopickom rozsahu ako na vysokokontrastnú žiaru fluorescenčných indikácií na tmavom pozadí). Biela kontrastná farba pridáva čas na aplikáciu a odstránenie. Malé alebo slabé indikácie môžu byť prehliadnuté.
4.2 Fluorescenčné častice
Fluorescenčné častice sú železné častice potiahnuté fluorescenčnými farbivami, ktoré absorbujú UV-A (čierne svetlo, dlhovlnné ultrafialové) v rozsahu vlnových dĺžok 320–395 nm (typicky s vrcholom pri 365 nm) a emitujú viditeľné svetlo v žlto-zelenej časti spektra približne pri 555 nm, vlnovej dĺžke, na ktorú má ľudské oko maximálnu fotopickú citlivosť.
Požiadavky na osvetlenie:
- Intenzita UV-A: Minimálne 1000 μW/cm² na kontrolovanom povrchu, overené kalibrovaným UV-A radiometrom (nie univerzálnym luxmetrom).
- Okolité biele svetlo: Maximálne 20 lux (2 foot-candles), v podstate stmavené prostredie. Vyššie úrovne okolitého svetla potláčajú kontrast fluorescenčných indikácií.
- Doba zahrievania: Ortuťové výbojky UV vyžadujú 5–10 minút zahrievania, LED UV lampy dosahujú plnú intenzitu okamžite.
- Tmavá adaptácia: Inšpektori by mali pred začatím fluorescenčnej kontroly stráviť 5–10 minút v stmavenej kontrolnej miestnosti, aby sa oči prispôsobili nízkym svetelným podmienkam.
Citlivosť: Najvyššia citlivosť spomedzi všetkých metód MT. Fluorescenčné indikácie sa javia ako jasné žlto-zelené svietiace nahromadenia na veľmi tmavom pozadí, čo poskytuje maximálny možný kontrast pre ľudský zrakový systém. Jemné, tesné trhliny s otvorom menším ako 1 μm možno spoľahlivo detegovať.
Výhody: 5–10-krát citlivejšie ako suché viditeľné častice. Vynikajúci kontrast robí indikácie nezameniteľnými, aj veľmi malé nahromadenia sú viditeľné. Ideálne na rýchlu výrobnú kontrolu, kde inšpektor rýchlo skenuje veľké plochy. Žlto-zelená emisia na vrchole citlivosti ľudského oka maximalizuje pravdepodobnosť detekcie.
Nevýhody: Vyžaduje stmavené prostredie (ťažké alebo nemožné pre vonkajšie terénne skúšky počas dňa). Vyžaduje UV lampy, UV ochranné okuliare a OOP. Doba tmavej adaptácie znižuje produktivitu. Vyššie počiatočné náklady na vybavenie. UV lampy vyžadujú pravidelné overovanie intenzity.
4.3 Porovnanie úrovní citlivosti
| Metóda | Relatívna citlivosť | Minimálna spoľahlivá detekcia trhliny | Typické aplikácie |
|---|---|---|---|
| Suchá viditeľná | ×1 (základná) | 3–6 mm | Hrubé odliatky, horúce časti, podpovrchové chyby |
| Mokrá viditeľná | ×2–3 | 2–4 mm | Všeobecný priemysel, zvary, konštrukčná oceľ |
| Mokrá fluorescenčná | ×5–10 | 1–2 mm (0,5 mm ideálne) | Letectvo, kritické bezpečnostné diely, presné komponenty |
5. Postup a normy (ASTM E709 a ASTM E1444)
Magnetická prášková skúška sa riadi komplexným rámcom národných a medzinárodných noriem, ktoré definujú požiadavky na zariadenia, procedurálne kroky, kalibračné intervaly a kvalifikáciu personálu. Dve najdôležitejšie normy ASTM pre MT sú E709 a E1444.
5.1 ASTM E709, Standard Guide for Magnetic Particle Testing
ASTM E709 je komplexná “materská norma” pre MT, pokrývajúca všetky aspekty metódy. Je to sprievodca (nie prax), čo znamená, že poskytuje podrobné informácie a odporúčania, ale neurčuje minimálne povinné požiadavky.
Rozsah: Pokrýva techniky suchých aj mokrých častíc. Vzťahuje sa na suroviny (bloomy, billety, ingoty), polotovary (výkovky, odliatky, výlisky), zvary a časti v prevádzke akejkoľvek veľkosti, tvaru alebo feromagnetického materiálu.
Kľúčové požiadavky a odporúčania podľa ASTM E709:
- Príprava povrchu: Povrchy musia byť čisté, suché a bez oleja, mastnoty, hrdze, okují, farby a iných nečistôt, ktoré by mohli maskovať indikácie alebo interferovať s pohyblivosťou častíc.
- Magnetizácia: Vyžadujú sa dva na seba kolmé smery magnetizácie. Pre zložité geometrie môže byť potrebných viacero metód.
- Overenie sily poľa: Musí sa vykonať pomocou ASTM indikátora poľa (pie gauge), Hallovej sondy alebo kvantitatívneho indikátora kvality (QQI) podložiek. Indikátor poľa je malý krížový kus nízkouhlíkovej ocele s umelými chybami v ramenách, umiestnený na súčasti a pozorovaný na príťažlivosť častíc.
- Výber častíc: Typ, veľkosť a farba častíc sa musia zvoliť na základe materiálu, stavu povrchu, hľadaného typu chyby a svetelných podmienok.
- Osvetlenie: Minimálne 1000 lux pre viditeľné častice, maximálne 20 lux okolitého bieleho svetla s minimálne 1000 μW/cm² UV-A pre fluorescenčné častice.
- Kvalifikácia personálu: Podľa ASNT SNT-TC-1A, ANSI CP-189 alebo NAS 410.
- Demagnetizácia: Vyžaduje sa, ak by zvyškový magnetizmus mohol interferovať s následnými operáciami.
- Hlásenie: Dokumentácia musí zahŕňať identifikáciu postupu, popis súčasti, výsledky (poloha, typ, veľkosť indikácií) a identifikáciu inšpektora.
Kritériá prijatia: ASTM E709 neurčuje kritériá prijatia/zamietnutia. Tie sú definované zmluvnými stranami, technickým dizajnovým predpisom alebo príslušným kódexom.
5.2 ASTM E1444, Standard Practice for Magnetic Particle Testing
ASTM E1444 je prax (nie sprievodca) špecifikujúca minimálne povinné požiadavky pre MT, špecificky napísaná pre letecké aplikácie. Nahradila bývalú vojenskú normu MIL-STD-1949 a je citovaná v NAS 410 pre certifikáciu personálu.
Kľúčové rozdiely oproti ASTM E709 (prísnejšie požiadavky):
| Požiadavka | ASTM E709 (Sprievodca) | ASTM E1444 (Letecká prax) |
|---|---|---|
| Koncentrácia častíc | Odporúča overenie | Nariaďuje sedimentačnú skúšku v centrifugačnej skúmavke v stanovených intervaloch |
| Intenzita UV-A | Odporúča minimálne 1000 μW/cm² | Nariaďuje minimálne 1000 μW/cm² so špecifickou kalibračnou frekvenciou |
| Okolité svetlo | Odporúča maximálne 20 lux | Nariaďuje maximálne 20 lux s overením |
| Biele svetlo pre viditeľné | Odporúča minimálne 1000 lux | Nariaďuje minimálne 1000 lux s overením |
| Frekvencia kalibrácie | Odporúča intervaly | Špecifikuje presné kalibračné intervaly |
| Limity demagnetizácie | Odporúča podľa potreby | Špecifikuje ≤3 Gauss pre kritické komponenty |
| Certifikácia personálu | Podľa SNT-TC-1A | Podľa NAS 410 (letectvo) |
5.3 Kalibrácia a overenie výkonnosti
Bežné kalibračné kontroly požadované oboma normami zahŕňajú:
Skúška zdvihu jarma: Denné overenie, že jarmo dokáže zdvihnúť špecifikovanú hmotnosť. AC jarmo: 10 lb (4,5 kg). DC jarmo: 40–50 lb (18–22,7 kg) v závislosti od vzdialenosti pólov.
Kontrola intenzity UV-A: Denné overenie pomocou kalibrovaného UV-A radiometra. Minimálne 1000 μW/cm² na kontrolovanom povrchu.
Kontrola intenzity bieleho svetla: Denné overenie pomocou kalibrovaného luxmetra. Minimálne 1000 lux pre kontrolu viditeľnými časticami.
Kontrola koncentrácie kúpeľa: Sedimentačná skúška pomocou centrifugačnej skúmavky (perleťová skúška). Prijateľný rozsah je typicky 0,1–0,4 ml usadených častíc na 100 ml vzorky. Frekvencia stanovená postupom.
Kontrola indikátora poľa: Overenie, že magnetické pole je dostatočné pomocou ASTM pie gauge alebo QQI podložky. Vykonáva sa denne alebo s každou novou konfiguráciou súčasti.
5.4 Štandardný postup MT
Štandardizovaný postup MT podľa ASTM E709 alebo ekvivalentnej normy všeobecne zahŕňa tieto kroky:
- Predčistenie, Odstráňte všetky nečistoty (mastnotu, olej, hrdzu, okuje, farbu, nátery) z kontrolovaného povrchu pomocou rozpúšťadiel, čistiacich prostriedkov, abrazívneho tryskania alebo brúsenia.
- Kontrastný náter, Aplikujte bielu kontrastnú farbu (pre viditeľné častice) alebo zabezpečte čistotu povrchu (pre fluorescenčné častice).
- Magnetizácia, Aplikujte magnetizačnú silu pomocou zvolenej metódy a typu prúdu. Súčasť musí byť zmagnetizovaná postupne v dvoch kolmých smeroch.
- Aplikácia častíc, Aplikujte magnetické častice počas udržiavania magnetizačnej sily (kontinuálna metóda). Kontinuálna metóda je uprednostňovaná pred reziduálnou metódou, pretože poskytuje najsilnejšiu príťažlivosť častíc.
- Skúšanie, Skontrolujte povrch pri požadovaných svetelných podmienkach. Skúmajte nahromadenia častíc tvoriace indikácie.
- Interpretácia, Vyhodnoťte indikácie ako relevantné (spôsobené diskontinuitou) alebo nerelevantné (spôsobené zmenami geometrie, magnetickým písmom alebo inými nechybovými stavmi).
- Dokumentácia, Zaznamenajte polohu indikácie, orientáciu, veľkosť, typ a prípadné merania. Mali by sa vyhotoviť fotografie.
- Demagnetizácia, Vykonajte, ak to vyžaduje špecifikácia alebo následné operácie.
- Doočistenie, Odstráňte zvyškové častice a kontrastný náter zo súčasti.
6. Detekčné schopnosti
6.1 Detegovateľné typy chýb
MT deteguje širokú škálu metalurgických a výrobných chýb, keď sú na povrchu alebo v blízkosti povrchu feromagnetických materiálov:
| Typ chyby | Popis | Typický pôvod | Detegovateľnosť |
|---|---|---|---|
| Únavové trhliny | Postupný rast trhliny z cyklického zaťaženia | Prevádzkové zaťaženie, vibrácie | Výborná, primárna aplikácia MT |
| Kaliace trhliny | Trhliny z tepelného napätia počas tepelného spracovania | Výroba, tepelné spracovanie | Výborná, typicky povrchovo spojené |
| Brúsne trhliny | Plytké, jemné siete trhlín z abrazívneho brúsenia | Výroba, nesprávne brúsenie | Výborná, jemné, plytké, povrchovo spojené |
| Trhliny z korózie pod napätím | Praskanie z ťahového napätia a korózneho prostredia | Prevádzkové prostredie | Výborná, typicky iniciované na povrchu |
| Kovacie záhyby | Prehnutý kov na povrchu z kovacích operácií | Výroba, kovanie | Dobrá, povrchové alebo blízko povrchu |
| Valcové švy | Pozdĺžne trhliny z valcových operácií | Výroba, valcovanie | Dobrá, predĺžené, povrchovo spojené |
| Studené zvary | Diskontinuity z neúplného zatekania pri odlievaní | Výroba, odlievanie | Dobrá, otvorené na povrch |
| Trhliny v päte zvaru | Trhliny iniciujúce v päte zvaru, šíriace sa do základného kovu | Zváranie, prevádzkové zaťaženie | Výborná, povrchovo spojené |
| Koreňové trhliny zvaru | Trhliny v koreni zvaru (spodná strana) | Zváranie, vnútorné napätie | Výborná, ak je prístupná |
| Podhúseninové trhliny | Trhliny spôsobené vodíkom v TOO | Zváranie, vodíkové krehnutie | Dobrá, často podpovrchové |
| Nedokonalé zvarenie | Nezvarené rozhrania zvaru | Zváranie, nesprávna technika | Dobrá, ak je na povrchu alebo blízko neho |
| Inklúzie trosky | Zachytená nekovová troska | Zváranie, nedostatočné čistenie | Stredná, závisí od veľkosti a hĺbky |
6.2 Minimálna detegovateľná veľkosť chyby
Minimálna detegovateľná veľkosť chyby závisí od viacerých premenných vrátane šírky trhliny (tesnosť), hĺbky trhliny, orientácie voči magnetickému poľu, typu častíc, osvetlenia, stavu povrchu a zručnosti inšpektora.
- Mokrá fluorescenčná metóda: Spoľahlivo deteguje trhliny už od dĺžky 1–2 mm (0,04–0,08 palca). V ideálnych laboratórnych podmienkach možno detegovať trhliny už od 0,5 mm.
- Mokrá viditeľná metóda: Spoľahlivo deteguje trhliny približne 2–4 mm (0,08–0,16 palca) dĺžky.
- Metóda suchých častíc: Typicky deteguje trhliny približne 3–6 mm (0,12–0,25 palca) dĺžky.
Pravdepodobnosť detekcie (POD) pre MT sleduje typické NDT POD krivky. Na 90% úrovni pravdepodobnosti s 95% spoľahlivosťou (90/95 POD) je detegovateľná veľkosť trhliny pre mokrú fluorescenčnú MT približne 2,0 mm pre väčšinu praktických scenárov kontroly.
6.3 Detekcia povrchu a podpovrchu
MT deteguje povrchové diskontinuity s vysokou spoľahlivosťou a za špecifických podmienok môže detegovať blízko-povrchové diskontinuity až do hĺbky približne 6 mm (¼ palca) pod povrchom.
| Hĺbka | Detegovateľnosť | Charakteristiky indikácie |
|---|---|---|
| Povrch (otvorený) | Výborná | Ostrý, výrazný, pevne držaný vzor častíc |
| Podpovrch 0–2 mm | Dobrá | Širší vzor, častice stredne držané |
| Podpovrch 2–6 mm | Stredná, vyžaduje DC/HWDC | Difúzny, neurčitý vzor, častice voľne držané |
| Nad 6 mm | Slabá až nedetegovateľná | Nedostatočný zvodový tok dosahuje povrch |
Vplyv typu prúdu na detekciu pod povrchom: Prienik AC je obmedzený na približne 0,1–1 mm v dôsledku kožného efektu, v podstate len detekcia povrchu. DC a HWDC prenikajú celým prierezom a sú potrebné pre akúkoľvek schopnosť detekcie pod povrchom. HWDC poskytuje najhlbší prienik a vďaka pulzujúcej povahe polvlnového usmerneného prúdu dodáva časticiam mechanické vibrácie, čím zvyšuje mobilitu a citlivosť.
Charakteristiky podpovrchových indikácií: Indikácie podpovrchových chýb sa javia širšie, difúznejšie a menej výrazné ako povrchové indikácie. Vzor častíc môže na okrajoch pôsobiť “rozmazane” alebo neurčito. Častice sú slabo držané slabším zvodovým poľom a môžu byť čiastočne odstránené jemným prúdom vzduchu.
7. Demagnetizácia
7.1 Prečo je demagnetizácia potrebná
Po skúške MT zostáva v súčasti zvyškový magnetizmus. Veľkosť zvyškového magnetizmu závisí od retentivity materiálu, aplikovanej sily poľa a použitej metódy magnetizácie. Zvyškový magnetizmus môže spôsobiť významné problémy v následných operáciách:
- Interferencia so zváraním, Magnetický výchylka oblúka spôsobuje nestále vychyľovanie zváracieho oblúka, čo vedie k nízkej kvalite zvaru, zápalom oblúka a inklúziám trosky.
- Interferencia s obrábaním, Triesky, odrezky a rezný odpad sú priťahované k zmagnetizovanej súčasti, čo spôsobuje opotrebenie nástroja, poškriabanie povrchu a ťažkosti s čistením.
- Interferencia s citlivými prístrojmi, Navigačné zariadenia (kompasy, magnetometre), elektronické senzory a letecké prístroje môžu byť nepriaznivo ovplyvnené blízkymi zmagnetizovanými súčasťami.
- Interferencia s následnou NDT, Skúšanie vírivými prúdmi, skúšanie zvodom magnetického toku a ďalšie elektromagnetické metódy sú ovplyvnené zvyškovým magnetizmom.
- Príťažlivosť železných častíc, V ložiskových zostavách, motoroch a hydraulických systémoch zmagnetizované súčasti priťahujú železné častice opotrebenia, čo urýchľuje opotrebovanie súčasti.
- Bezpečnosť personálu, Veľké zmagnetizované súčasti môžu prudko priťahovať železné nástroje, čím vytvárajú nebezpečenstvo privretia a nárazu.
7.2 Limity zvyškového magnetizmu
| Aplikácia | Maximálny zvyškový magnetizmus |
|---|---|
| Nekritické priemyselné súčasti | ≤5 Gauss |
| Letecké a kritické súčasti (podľa ASTM E1444) | ≤3 Gauss |
| Príprava zvarového spoja (pred zváraním) | 5–40 Gauss (líši sa podľa procesu) |
| Elektrónové lúčové zváranie | <3 Gauss |
| Ložiskové plochy | <3 Gauss |
| Blízkosť navigačného zariadenia | <2 Gauss (typicky) |
7.3 Metódy demagnetizácie
Metóda AC doznievania (najbežnejšia): Súčasť sa umiestni do AC solenoidovej cievky alebo sa AC jarmo prechádza po jej povrchu. AC prúd pri maximálnej dostupnej amplitúde sa aplikuje, potom sa postupne znižuje na nulu počas niekoľkých sekúnd. Každý klesajúci cyklus znižuje zarovnanie domén, kým sa domény nevrátia do náhodnej orientácie. Pre veľké súčasti sa používa metóda pretiahnutia: súčasť sa pretiahne cez AC cievku a pomaly sa vyťahuje, zatiaľ čo prúd tečie. Zväčšujúca sa vzdialenosť od cievky vytvára klesajúcu silu poľa bez potreby premenlivého riadenia prúdu. AC demagnetizácia je účinná pre povrchovú demagnetizáciu, ale obmedzená do hĺbky v dôsledku kožného efektu.
Metóda reverzného DC: DC prúd s alternujúcou polaritou sa aplikuje, pričom každé nasledujúce prevrátenie má nižšiu amplitúdu ako predchádzajúce. Proces pokračuje, kým amplitúda nedosiahne nulu. Táto metóda preniká celým prierezom hrubých súčastí a je účinná pre komponenty, ktoré nemožno demagnetizovať iba AC metódami.
Tepelná demagnetizácia: Súčasť sa zahreje nad jej Curieho teplotu (770 °C / 1418 °F pre železo), pri ktorej sa stratia feromagnetické vlastnosti. Ako súčasť chladne v nemagnetizovanom prostredí (nulové aplikované magnetické pole), nezostáva žiadny zvyškový magnetizmus. Táto metóda je všeobecne nepraktická pre veľké konštrukcie a riskuje zmenu materiálových vlastností a spôsobenie deformácie.
Metóda vyrušenia: Aplikuje sa magnetické pole presne riadenej opačnej polarity a veľkosti na zrušenie zvyškového magnetizmu. Ide o cielenú techniku vyžadujúcu meranie zvyškového poľa pred aplikáciou.
7.4 Overenie demagnetizácie
Zvyškový magnetizmus sa overuje pomocou gaussmetra s Hallovou sondou. Sonda sa umiestni na niekoľko miest na povrchu súčasti a zaznamená sa maximálny údaj poľa. Priemyselná prax vyžaduje overenie na viacerých miestach a vo viacerých orientáciách. Pre kritické komponenty sa overenie vykonáva po všetkých manipulačných a čistiacich operáciách, aby sa zabezpečilo, že nedošlo k opätovnej magnetizácii.
8. Magnetická prášková skúška pre oceľové mostné časti
8.1 Regulačný rámec
Federal Highway Administration (FHWA) nariaďuje periodickú kontrolu oceľových mostov v Spojených štátoch podľa National Bridge Inspection Standards (NBIS). Kritická podmnožina oceľových mostných častí, lomovo kritické časti (FCM), vyžaduje kontrolu každých 24 mesiacov pomocou NDT metód vrátane MT.
Lomovo kritické časti sú podľa definície FHWA oceľové ťahané časti, ktorých zlyhanie by pravdepodobne spôsobilo zrútenie celého mosta. Zahŕňajú: hlavné ťahané časti priehradových mostov, oceľové nosníky v ťahových zónach, priečniky, ťahové pásnice skriňových nosníkov, oceľové závesy, čapovo-závesové zostavy, závesné laná a ťahané časti oblúkových mostov s kotvenými lanami.
8.2 Protokol kontroly oceľových mostov
Typický postup MT kontroly oceľových mostných častí zahŕňa tieto kroky:
- Odstránenie farby, V podozrivých oblastiach (päty zvarov, konce zvarov, spoje výstuh so stojinou, konce krycích plechov) sa farba odstráni brúsením, ihlovou pištoľou alebo abrazívnym tryskaním. Oblasť odstránenia musí siahať najmenej 50 mm (2 palce) za predpokladanú zónu chyby.
- Príprava povrchu, Brúsené povrchy sa vyhladia, aby sa predišlo falošným indikáciám častíc z drsnosti povrchu.
- Kontrastný náter, Aplikuje sa biela kontrastná farba na zabezpečenie jednotného pozadia pre kontrolu viditeľnými časticami.
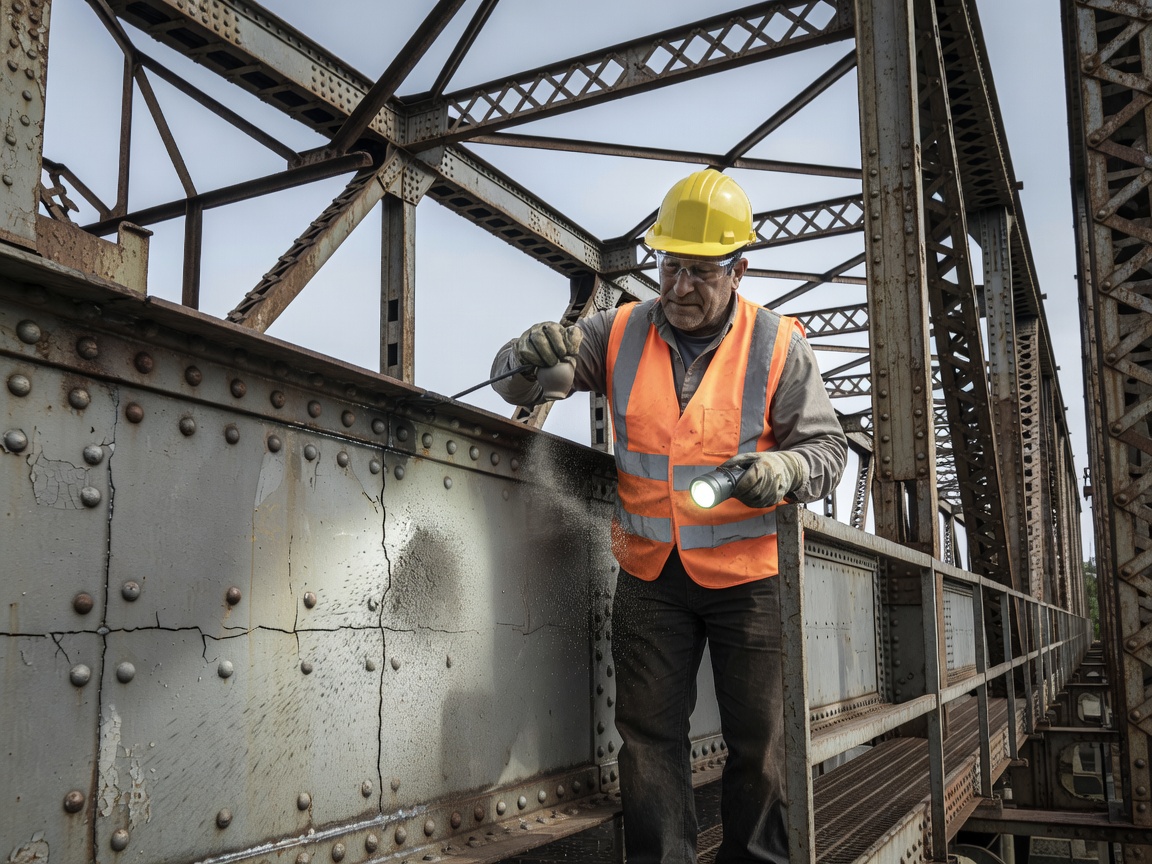
- Magnetizácia, Použije sa AC jarmo, najprv umiestnené rovnobežne s osou zvaru (na detekciu priečnych trhlín) a potom kolmo na os zvaru (na detekciu pozdĺžnych trhlín). Jarmo sa systematicky posúva po pripravenej oblasti s prekrývajúcimi sa umiestneniami pólov.
- Aplikácia častíc, Mokré viditeľné magnetické častice sa aplikujú striekaním alebo aerosolovou nádobkou, kým je magnetizačná sila udržiavaná.
- Kontrola, Pri minimálne 1000 lux bieleho svetla inšpektor skúma povrch na nahromadenia častíc vytvárajúce indikácie.
- Dokumentácia, Všetky relevantné indikácie sa merajú, fotografujú a hlásia s odkazom na polohu vzhľadom na staničenie mosta a identifikáciu časti.
8.3 Miesta únavových trhlín na oceľových mostoch
Únavové trhliny vo zváraných oceľových mostoch sa vyskytujú na predvídateľných miestach identifikovaných desaťročiami výskumu FHWA, Transportation Research Board (TRB) a štátnych DOT:
- Päty zvarov kútových zvarov výstuhy k stojine a výstuhy k pásnici, najbežnejšie miesto únavových trhlín
- Konce privarených krycích plechov, kde krycí plech končí na pásnici nosníka
- Prechodové zvary pásnice, pri zmenách šírky alebo hrúbky pásnice
- Únava spôsobená deformáciou na pripojovacích plechoch membrán, spôsobená mimorovinnou deformáciou stojín nosníkov
- Čapovo-závesové zostavy, v otvoroch pre čapy a na zvarových prípojoch
- Spoje priečnika s nosníkom, na zváraných alebo skrutkovaných spojoch
8.4 Kritériá prijatia podľa AWS D1.5
AWS D1.5 Bridge Welding Code (Kapitola 6, Kontrola) definuje kritériá prijatia pre MT indikácie na mostných zvaroch:
- Trhliny a trhlinám podobné líniové indikácie, Neprijateľné bez ohľadu na veľkosť
- Zaoblené indikácie, Musia byť vyhodnotené, indikácie > 1/16 palca (1,6 mm) vyžadujú rozhodnutie
- Líniové indikácie, Indikácie > 1/8 palca (3,2 mm) sú zvyčajne zamietnuteľné podľa väčšiny kritérií DOT
- Rozhodnutie, Zamietnuteľné indikácie vyžadujú opravu brúsením (ak je to v rámci limitov zosilnenia zvaru) alebo odstránenie a prezvarenie
9. Magnetická prášková skúška pre kontrolu zvarov
9.1 Chyby zvarov detegované MT
Zvary vo feromagnetických materiáloch patria medzi najbežnejšie aplikácie MT. Metóda deteguje prakticky všetky typy povrchových a blízko-povrchových diskontinuít zvarov:
| Chyba zvaru | Popis | Poloha | Typická príčina |
|---|---|---|---|
| Trhlina v päte zvaru | Trhlina v päte zvaru šíriaca sa do základného kovu alebo zvaru | Päta zvaru, línia natavenia | Vysoké vnútorné napätie, vodík, únava |
| Koreňová trhlina | Trhlina v koreňovej vrstve zvaru | Koreň zvaru (spodná strana) | Vysoké vnútorné napätie, nedostatočný prienik |
| Kráterová trhlina | Hviezdicovitá alebo pozdĺžna trhlina na konci zvaru | Koniec zvarovej husenice | Nesprávne vyplnenie krátera, rýchla solidifikácia |
| Stredová trhlina | Trhlina prebiehajúca pozdĺž stredovej osi zvaru | Stred zvaru | Zmrašťovanie zvarového kovu, nesprávny prídavný materiál |
| Priečna trhlina | Trhlina kolmá na os zvaru | Cez čelo zvaru | Vysoké vnútorné napätie, vodíkové krehnutie |
| Podhúseninová trhlina | Trhlina spôsobená vodíkom v tepelne ovplyvnenej zóne | Pri zvare, TOO | Vodík zo zváracích materiálov, vlhkosť |
| Horúca trhlina (solidifikačná) | Trhlina vznikajúca počas tuhnutia | Zvarový kov | Nečistoty, vysoký obsah síry |
| Studená trhlina (oneskorená) | Trhliny vznikajúce hodiny až dni po zváraní | TOO a zvarový kov | Difúzia vodíka, zvyškové napätie |
| Nedokonalé zvarenie | Nezvarené rozhranie medzi zvarom a základným kovom | Zóna natavenia zvaru | Nedostatočné teplo, nesprávna technika |
| Povrchová pórovitosť | Plynové dutiny otvorené na povrch | Čelo zvaru | Vlhkosť, kontaminácia, nesprávne tienenie |
9.2 Načasovanie kontroly zvarov
MT pred zváraním: Kontrola hrán základného materiálu, skosení zvaru a povrchov na existujúce trhliny, laminácie alebo švy pred začatím zvárania. Prívarok by sa mal tiež skontrolovať pred konečným zváraním.
MT po zváraní: Po zváraní a vychladnutí na okolitú teplotu, okamžitá kontrola na horúce trhliny a iné povrchové chyby. Pre materiály citlivé na vodík (vysokopevnostné ocele, hrubé profily > 25 mm, napäté spoje) je oneskorená kontrola 24–48 hodín po zváraní povinná, aby sa umožnil čas na rozvoj trhlín spôsobených vodíkom.
MT medzi vrstvami: Pre kritické viacvrstvové zvary sa MT môže vykonať medzi jednotlivými vrstvami na detekciu trhlín skôr, ako nasledujúce vrstvy prekryjú chybu.
9.3 Typický postup MT zvarov
- Očistite oblasť zvaru, Odstráňte trosku, rozstrek, okuje a zvyšky zváracieho dymu v rozsahu približne 75 mm (3 palce) od päty zvaru na každej strane.
- Kontrastný náter, Aplikujte bielu kontrastnú farbu na zvar a priľahlý základný kov.
- Prvý smer magnetizácie, Umiestnite jarmo s pólmi rovnobežne s osou zvaru (pole kolmo na zvar). Toto deteguje pozdĺžne chyby zvaru (stredové trhliny, nedokonalé zvarenie, koreňové trhliny).
- Prvá aplikácia častíc, Aplikujte mokré viditeľné častice po celej dĺžke pripravenej oblasti pri udržiavaní magnetizácie.
- Prvá kontrola, Skúmajte indikácie. Zdokumentujte zistenia.
- Druhý smer magnetizácie, Otočte jarmo o 90° tak, aby póly boli kolmo na os zvaru (pole rovnobežne so zvarom). Toto deteguje priečne chyby zvaru (priečne trhliny, trhliny v päte zvaru).
- Druhá aplikácia častíc, Znovu aplikujte častice v kolmej orientácii.
- Druhá kontrola, Skúmajte indikácie. Zdokumentujte zistenia.
- Demagnetizácia, Ak to vyžaduje špecifikácia.
- Obnova povrchu, Odstráňte kontrastnú farbu a zvyškové častice.
9.4 Normy pre MT zvarov
| Norma | Aplikácia |
|---|---|
| AWS D1.1 | Structural Welding Code, Steel (budovy, všeobecné konštrukcie) |
| AWS D1.5 | Bridge Welding Code (cestné mosty) |
| ASME Section V Article 7 | Boiler and Pressure Vessel Code, požiadavky MT |
| ASME Section VIII Div. 1 | Konštrukcia tlakových nádob |
| API 1104 | Zváranie a kontrola potrubí |
| API 650 | Zvárané oceľové zásobníky |
10. Magnetická prášková skúška vs. kapilárna skúška
MT a kapilárna skúška (PT) sú dve primárne povrchové NDT metódy. Zatiaľ čo obe detegujú povrchové chyby, zásadne sa líšia v použiteľných materiáloch, fyzike detekcie chýb, citlivosti a procedurálnych požiadavkách.
10.1 Priame porovnanie
| Parameter | Magnetická prášková (MT) | Kapilárna (PT) |
|---|---|---|
| Použiteľné materiály | Iba feromagnetické (Fe, Ni, Co zliatiny) | Akýkoľvek neporézny materiál (kovy, plasty, keramika, sklo, kompozity) |
| Detegované chyby | Povrchové a blízko-povrchové (do ~6 mm) | Iba vystupujúce na povrch |
| Detekcia pod povrchom | Áno, do ~6 mm s DC/HWDC | Nie, nedokáže detegovať podpovrchové chyby |
| Minimálna detegovateľná šírka | Závisí od zvodového poľa, ~1–2 mm dĺžka trhliny (fluorescenčná) | ~150 nm šírka otvoru trhliny |
| Detekcia cez náter | Áno, možno detegovať cez tenké nevodivé nátery (~1–2 mil/25–50 μm farba) | Nie, povrch musí byť čistý a holý |
| Rýchlosť kontroly | Okamžité výsledky, sekundy na aplikáciu | Pomalšie, vyžaduje 10–30 minút čakania |
| Príprava povrchu | Stredná, vyžaduje čistenie, ale schopnosť cez náter znižuje potrebu prípravy | Kritická, povrch musí byť čistý, suchý, bez všetkých nečistôt |
| Prenosnosť | Dobrá, jarmá, elektródy, napájacie zdroje | Výborná, aerosolové nádobky |
| Náklady na vybavenie | Vyššie, 500–50 000 $ (jarmá, stoly, UV lampy) | Nižšie, 50–500 $ (sprejové nádobky, UV svetlo) |
| Požadovaná úroveň zručnosti | Stredná až vysoká, smer magnetického poľa, typ prúdu, interpretácia | Nižšia, jednoduchší postup |
| Doočistenie | Minimálne, odfúknutie prášku | Vyžadované, odstránenie penetrantu a vývojky |
| Demagnetizácia | Často potrebná | Nie je potrebná |
| Falošné indikácie | Menej časté, fyzika magnetického poľa je deterministická | Častejšie, zachytený penetrant, presakovanie |
| Trvalý záznam | Fotografie | Fotografie |
10.2 Rozhodovacie faktory
Vyberte MT, keď:
- Materiál je feromagnetický (oceľ, železo, nikel, kobalt)
- Je potrebná schopnosť detekcie pod povrchom (do hĺbky 6 mm)
- Rýchlosť je kritická, MT poskytuje okamžité výsledky bez čakania
- Povrch má ľahké nátery, ktoré by boli pre PT odstránené
- Vyžaduje sa vyššia spoľahlivosť detekcie trhlín na feromagnetických zliatinách
- Oblasť kontroly je v prostredí výrobnej linky s vysokou priepustnosťou
Vyberte PT, keď:
- Materiál je neferomagnetický (hliník, nehrdzavejúca oceľ, titán, zliatiny medi, plasty, keramika, sklo)
- Ide iba o chyby vystupujúce na povrch
- Prenosnosť a nízke náklady na vybavenie sú primárne hľadiská
- Geometria súčasti je zložitá a MT magnetizácia by bola náročná (závity, ostré rohy, hlboké dutiny)
- K dispozícii je nižšia úroveň zručnosti operátora
- Kontrola sa vykonáva na nemagnetických zvarových spojoch (hliníkové konštrukcie, nerezové potrubie)
10.3 Praktický príklad: Kontrola oceľových mostov
Pre kontrolu oceľových mostných častí je MT konzistentne uprednostňovaná pred PT, pretože:
- Oceľ je feromagnetická, MT je priamo použiteľná
- Únavové trhliny v mostných častiach sú často tesné a môžu iniciovať mierne pod povrchom pred preniknutím na povrch, MT deteguje tieto podpovrchové zárodky trhlín
- Mostné zvary môžu mať tenké vrstvy farby, ktoré nie je potrebné úplne odstrániť pre MT
- Rýchlosť MT (bez čakania) je výhodná pre terénne kontroly s obmedzeným časom uzávierky jazdných pruhov
- MT je menej ovplyvnená drsnosťou povrchu a terénnymi podmienkami
Pre hliníkové mostné komponenty (konštrukcie značenia, mosty pre chodcov, svetelné stožiare) sa musí použiť PT, pretože hliník je neferomagnetický a nemožno ho zmagnetizovať.
11. Normy MT pre letectvo a kozmonautiku
11.1 Regulačný rámec
Letecká MT sa riadi viacvrstvovým regulačným rámcom, ktorý integruje medzinárodné normy, národné letecké úrady a priemyselné špecifikácie.
| Organizácia | Norma/Nariadenie | Význam |
|---|---|---|
| FAA | AC 65-31B / 14 CFR Part 43 | Školenie a kvalifikácia personálu NDT, postupy údržby |
| EASA | Part 145 / Annex II | Európske požiadavky na údržbu letectva |
| SAE International | NAS 410 (pôvodne založené na ASNT-TC-1A) | Primárna norma certifikácie personálu NDT v letectve |
| ASTM | ASTM E1444 | Standard Practice for MT, špecifické požiadavky pre letectvo |
| ASTM | ASTM E709 | Standard Guide for MT (referenčný dokument) |
| ICAO | Annex 6 (Prevádzka lietadiel), Annex 8 (Letová spôsobilosť) | Medzinárodný rámec pre údržbu lietadiel a NDT |
| ISO | ISO 9712 | Medzinárodná certifikácia personálu NDT |
11.2 Špecifické požiadavky pre letectvo
Letecká MT je prevažne mokrá fluorescenčná, metóda s najvyššou citlivosťou, aplikovaná na kritické bezpečnostné komponenty vrátane:
- Komponenty podvozku (oceľové zliatiny)
- Komponenty motora (hriadele, disky, ozubené kolesá, ložiská)
- Komponenty systémov riadenia letu
- Spojovacie prvky, skrutky, svorníky a závitové komponenty
- Jarmá, tvarovky, konzoly a akčné členy
- Iba oceľové časti lietadiel (hliník, titán a kompozity sú neferomagnetické)
Kľúčové požiadavky podľa NAS 410 / ASTM E1444:
- Personál musí byť certifikovaný podľa NAS 410 alebo ekvivalentu
- Na samostatné vykonávanie a interpretáciu MT sa vyžaduje Kategória II (úroveň II) alebo vyššia
- Povinná recertifikácia v intervaloch (typicky 5 rokov)
- Každoročné očné vyšetrenie, zraková ostrosť do blízka (Jaeger J-2 alebo ekvivalent na 30 cm), rozlišovanie farieb (Ishihara alebo Farnsworth D-15) a citlivosť kontrastu
- Tmavá adaptácia, minimálne 5 minút pred fluorescenčnou kontrolou
- Písomné postupy špecifické pre danú súčasť schválené zodpovednou NDT úrovňou III
- Demagnetizácia na ≤3 Gauss pre letovo kritické komponenty
- Dokumentované overenie koncentrácie kúpeľa v stanovených intervaloch
11.3 Kontext ICAO
Zatiaľ čo ICAO nevydáva podrobné postupy MT, rámec stanovený ICAO Annex 6 (Prevádzka lietadiel) a Annex 8 (Letová spôsobilosť) vyžaduje, aby sa údržba a kontrola lietadiel, vrátane NDT, vykonávali v súlade so schválenými normami. Štáty návrhu a registrácie musia zabezpečiť, aby organizácie údržby spĺňali požiadavky NADCAP (National Aerospace and Defense Contractors Accreditation Program) alebo ekvivalentnú akreditáciu pre NDT služby.
Magnetická prášková skúška zostáva jednou z najspoľahlivejších, nákladovo najefektívnejších a najpoužívanejších NDT metód pre feromagnetické konštrukcie na celom svete. Jej kombinácia schopnosti detekcie povrchových a blízko-povrchových chýb, okamžitých výsledkov, prenosnosti a overenej účinnosti pre detekciu trhlín na oceľových mostoch, zvaroch a leteckých komponentoch z nej robí nepostrádateľný nástroj na hodnotenie integrity konštrukcií. Pri aplikácii riadne certifikovaným personálom podľa zavedených noriem (ASTM E709, ASTM E1444, ASME, AWS) poskytuje MT vysokú pravdepodobnosť detekcie chýb, ktoré najviac ohrozujú bezpečnosť oceľových konštrukcií.
Často kladené otázky
- Čo je magnetická prášková skúška (MT) a ako funguje?
- Magnetická prášková skúška (MT) je nedestruktívna skúšobná metóda, ktorá deteguje povrchové a blízko-povrchové diskontinuity vo feromagnetických materiáloch (železo, oceľ, nikel, kobalt a ich zliatiny). Metóda funguje tak, že sa do súčasti vnesie magnetické pole. V bezchybnej časti pretekajú čiary magnetického toku rovnomerne materiálom. Keď je prítomná diskontinuita, ako napríklad trhlina, záhyb alebo šev, vytvára náhlu zmenu magnetickej reluktancie (odporu voči magnetickému toku). Keďže vzduch má oveľa nižšiu magnetickú permeabilitu ako feromagnetický materiál, čiary toku nemôžu ľahko prechádzať vzduchovou medzerou na diskontinuite. Namiesto toho čiary toku unikajú zo súčasti na diskontinuite, čím vytvárajú magnetické zvodové pole. Jemne rozptýlené feromagnetické častice aplikované na povrch sú priťahované k týmto zvodovým poliam, čím vytvárajú viditeľné nahromadenia častíc (indikácie), ktoré odhaľujú veľkosť, tvar a polohu diskontinuity. Skúška vyžaduje magnetizáciu v dvoch navzájom kolmých smeroch na detekciu chýb vo všetkých orientáciách.
- Aké chyby môže magnetická prášková skúška detegovať?
- MT deteguje širokú škálu povrchových a blízko-povrchových chýb vrátane únavových trhlín, kaliacich trhlín, brúsnych trhlín, trhlín vzniknutých koróziou pod napätím, kovacích záhybov, valcových švov, studených zvarov, nekovových inklúzií, chýb zvarov (trhliny v päte zvaru, koreňové trhliny, kráterové trhliny, stredové trhliny, podhúseninové trhliny, nedokonalé zvarenie, pórovitosť) a trhliny spôsobené vodíkom. Metóda vyniká v detekcii jemných, tesných povrchových trhlín, ktoré môžu byť voľným okom neviditeľné. S mokrými fluorescenčnými časticami možno spoľahlivo detegovať trhliny už od dĺžky 1–2 mm. Podpovrchové chyby do hĺbky približne 6 mm (¼ palca) možno detegovať pomocou DC alebo polvlnového DC prúdu. MT však funguje iba na feromagnetických materiáloch a nedokáže detegovať podpovrchové chyby hlbšie ako 6 mm.
- Aký je rozdiel medzi mokrou a suchou magnetickou práškovou skúškou?
- Suchá prášková skúška používa jemný železný prášok veľkosti 50–150 μm, aplikovaný poprašovaním alebo posypaním na povrch. Suché častice sú vynikajúce na hrubé povrchy, ako sú odliatky a výkovky, dobre fungujú pri extrémnych teplotách a sú ideálne na terénne skúšky vonku. Majú však nižšiu citlivosť na jemné, tesné trhliny. Mokrá prášková skúška používa železné častice suspendované v kvapalnom nosiči (olejová alebo vodná báza), s veľkosťou častíc 1–10 μm. Mokré častice poskytujú najvyššiu citlivosť, najmä fluorescenčné mokré častice, a ponúkajú rovnomerné pokrytie ideálne na kontrolu vo výrobnej linke a hladké povrchy. Mokrá fluorescenčná MT je približne 5–10-krát citlivejšia ako suchá viditeľná MT. Nevýhodou je, že mokré metódy vyžadujú čisté povrchy, starostlivé monitorovanie koncentrácie kúpeľa (0,1–0,4 ml na 100 ml) a správne zaobchádzanie s kvapalnými nosičmi.
- Aké sú hlavné metódy magnetizácie používané v MT?
- Päť primárnych metód magnetizácie: (1) Metóda magnetického jarma, ručný podkovovitý elektromagnet priložený na povrch súčasti, ideálny na terénne skúšanie zvarov a prenosné použitie. AC jarmá účinne detegujú povrchové trhliny a vyžadujú minimálnu demagnetizáciu. DC jarmá poskytujú hlbší prienik pre detekciu podpovrchových chýb. (2) Metóda elektród, dve ručné medené elektródy pritlačené na súčasť, ktorými prechádza prúd priamo cez súčasť, čím vzniká kruhové magnetické pole. Najvhodnejšie pre ťažké odliatky a hrubé profily, ale nesie riziko vzniku oblúka. (3) Metóda cievky, súčasť je vložená do solenoidovej cievky, ktorá indukuje pozdĺžnu magnetizáciu po dĺžke súčasti. Efektívne pre valcové súčasti vo výrobnom prostredí. (4) Head shot, súčasť je upnutá medzi vodivé dosky a prúd prechádza cez ňu, čím vzniká kruhové pole ideálne na detekciu pozdĺžnych trhlín. (5) Centrálny vodič, medený vodič je prestrčený dutými súčasťami, vedie prúd a vytvára kruhové pole na vnútorných aj vonkajších povrchoch bez rizika vzniku oblúka na súčasti.
- Aké normy upravujú magnetickú práškovú skúšku?
- Primárne normy MT sú ASTM E709 (Standard Guide for Magnetic Particle Testing), čo je komplexná 'materská norma' pokrývajúca všetky aspekty metódy, a ASTM E1444 (Standard Practice for Magnetic Particle Testing), čo je prísnejšia letecká špecifikácia, ktorá nahradila MIL-STD-1949. ASME Section V Article 7 pokrýva MT pre tlakové nádoby a kotlové aplikácie. AWS D1.1 a D1.5 upravujú MT pre konštrukčné zváranie a zváranie mostov. V letectve norma NAS 410 upravuje certifikáciu personálu. ISO 9934-1 je medzinárodná norma. Ďalšie normy zahŕňajú API 1104 (zváranie potrubí), API 650 (zásobníky) a rôzne vojenské a priemyselné špecifikácie. Ani ASTM E709, ani E1444 neurčujú kritériá prijatia/zamietnutia, tie sú definované zmluvnými stranami alebo príslušným predpisom.
- Aký je rozdiel medzi MT a kapilárnou skúškou (PT)?
- MT aj PT detegujú povrchové chyby, ale zásadne sa líšia. MT funguje iba na feromagnetických materiáloch (oceľ, železo, nikel, kobalt), zatiaľ čo PT funguje na akomkoľvek neporéznom materiáli vrátane hliníka, nehrdzavejúcej ocele, plastov, keramiky a skla. MT deteguje povrchové aj blízko-povrchové chyby (do hĺbky ~6 mm), zatiaľ čo PT deteguje iba chyby vystupujúce na povrch. MT poskytuje okamžité výsledky bez čakania, zatiaľ čo PT vyžaduje 10–30 minút čakania. MT dokáže detegovať chyby cez tenké nevodivé nátery (~1–2 mil farby), zatiaľ čo PT vyžaduje čisté holé povrchy. MT má všeobecne vyššiu citlivosť na detekciu trhlín vo feromagnetických materiáloch. Náklady na vybavenie MT sú vyššie (jarmá, napájacie zdroje, UV lampy, mokré stoly) v porovnaní s PT (sprejové nádobky, UV svetlo). MT často vyžaduje demagnetizáciu po skúške, PT nie. Pre feromagnetické materiály sa MT zvyčajne uprednostňuje pred PT kvôli schopnosti detekcie podpovrchových chýb, rýchlosti a vyššej spoľahlivosti.
- Aký je postup pri vykonávaní magnetickej práškovej skúšky?
- Typický postup MT zahŕňa tieto kroky: (1) Dôkladne očistite povrch, odstráňte všetky mastnoty, olej, hrdzu, okuje, farbu a iné nečistoty. (2) Aplikujte bielu kontrastnú farbu pri použití viditeľných častíc na zlepšenie kontrastu pozadia. (3) Vyberte vhodnú metódu magnetizácie (jarmo, elektródy, cievka atď.) a typ prúdu (AC pre povrch, DC/HWDC pre podpovrch). (4) Zmagnetizujte súčasť v jednom smere. (5) Aplikujte magnetické častice počas udržiavania magnetizačnej sily (kontinuálna metóda). (6) Skontrolujte povrch pri správnom osvetlení, minimálne 1000 lux bieleho svetla pre viditeľné častice alebo maximálne 20 lux okolitého svetla s minimálne 1000 μW/cm² UV-A pre fluorescenčné častice. (7) Zopakujte magnetizáciu v kolmom smere, aby ste zabezpečili detekciu všetkých orientácií chýb. (8) Zdokumentujte všetky relevantné indikácie pomocou fotografií a meraní. (9) V prípade potreby vykonajte demagnetizáciu. (10) Očistite povrch súčasti. Celý proces je rýchly, zvyčajne minúty na jednu oblasť kontroly.
- Kedy je po MT potrebná demagnetizácia?
- Demagnetizácia je potrebná, ak by zvyškový magnetizmus mohol interferovať s následnými operáciami alebo výkonom. Bežné dôvody zahŕňajú: zváracie operácie (magnetický výchylka oblúka), obrábanie (triesky priťahované k povrchom), prevádzka citlivých elektronických prístrojov alebo navigačného zariadenia, následné NDT metódy (najmä skúšanie vírivými prúdmi), ložiskové plochy (priťahovanie feromagnetických častíc opotrebenia) a letecké komponenty (prísne limity zvyčajne ≤3 Gauss). Všeobecné priemyselné limity sú zvyčajne ≤5 Gauss zvyškového magnetizmu. Demagnetizácia sa najčastejšie vykonáva pomocou metódy AC doznievania, aplikácia AC poľa a postupné znižovanie amplitúdy na nulu, alebo pretiahnutie súčasti cez AC cievku. Pre hrubé časti vyžadujúce hlboký prienik sa používa reverzná DC demagnetizácia. Tepelná demagnetizácia (zahriatie nad Curieho teplotu, ~770°C pre železo) poskytuje úplnú demagnetizáciu, ale je pre väčšinu súčastí nepraktická. Overenie sa vykonáva pomocou gaussmetra (Hallova sonda).
- Ako sa MT používa na skúšanie oceľových mostov?
- Federal Highway Administration (FHWA) National Bridge Inspection Standards (NBIS) vyžadujú kontrolu lomovo kritických častí (FCM) na oceľových mostoch každých 24 mesiacov. FCM sú oceľové ťahané časti, ktorých zlyhanie by spôsobilo zrútenie mosta, vrátane hlavných nosníkov, ťahaných častí priehradových mostov, skriňových nosníkov, oceľových závesov, čapovo-závesových zostáv a priečnikov. MT je primárna NDT metóda na detekciu únavových trhlín v týchto častiach. Typický postup zahŕňa: odstránenie farby v oblasti päty zvarov a podozrivých miest (brúsením alebo abrazívnym tryskaním), aplikáciu bielej kontrastnej farby, magnetizáciu pomocou AC jarma v dvoch kolmých smeroch, aplikáciu mokrých viditeľných magnetických častíc a kontrolu pri dostatočnom osvetlení. Bežné miesta únavových trhlín zahŕňajú päty zvarov výstuh k stojine, konce privarených krycích plechov, prechodové zvary prírub a únavu spôsobenú deformáciou na pripojovacích plechoch membrán. AWS D1.5 (Bridge Welding Code) určuje kritériá prijatia, trhliny a trhlinám podobné líniové indikácie sú neprípustné.
- Aké kvalifikácie personálu sú potrebné pre MT?
- Certifikácia personálu MT sa riadi normami ASNT SNT-TC-1A (Recommended Practice for Nondestructive Testing Personnel), NAS 410 (norma leteckého priemyslu) alebo ISO 9712 (medzinárodná norma). Existujú tri úrovne certifikácie. Úroveň I vykonáva špecifické MT operácie pod dohľadom. Úroveň II nastavuje zariadenie, vykonáva skúšky, interpretuje výsledky a samostatne vypracúva správy. Úroveň III vypracúva postupy, školí personál a riadi programy NDT. Pre leteckú MT podľa ASTM E1444 a NAS 410 musí personál absolvovať každoročné očné vyšetrenia (zraková ostrosť do blízka, rozlišovanie farieb a citlivosť kontrastu). Certifikácia vyžaduje zdokumentované hodiny školenia (zvyčajne 40 hodín v triede pre úroveň I, ďalších 40 hodín pre úroveň II), praktické skúšky a písomné testy. Recertifikácia sa vyžaduje v intervaloch určených príslušnou normou, zvyčajne každých 5 rokov.