Čo je kamenný mastixový asfalt (SMA)?
Definícia a koncept kamennej kostry
Kamenný mastixový asfalt (SMA), v Severnej Amerike známy ako Stone Matrix Asphalt a v európskych normách (EN 13108-5) ako Stone Mastic Asphalt, je medzerovitá horúca asfaltová zmes (HMA) navrhnutá na základe zásadne odlišného princípu prenosu zaťaženia ako bežné hutné alebo plynule zrnité asfaltové zmesi. V SMA tvorí frakcia hrubého kameniva (zvyčajne 70–80 % celkovej hmotnosti kameniva) vzájomne sa zamykajúcu trojrozmernú kamennú kostru, kde sú jednotlivé zrná kameniva v priamom kontakte. Táto kamenná kostra je definujúcim znakom SMA a primárnym mechanizmom jeho výnimočnej odolnosti proti vyjazdeniu koľají.
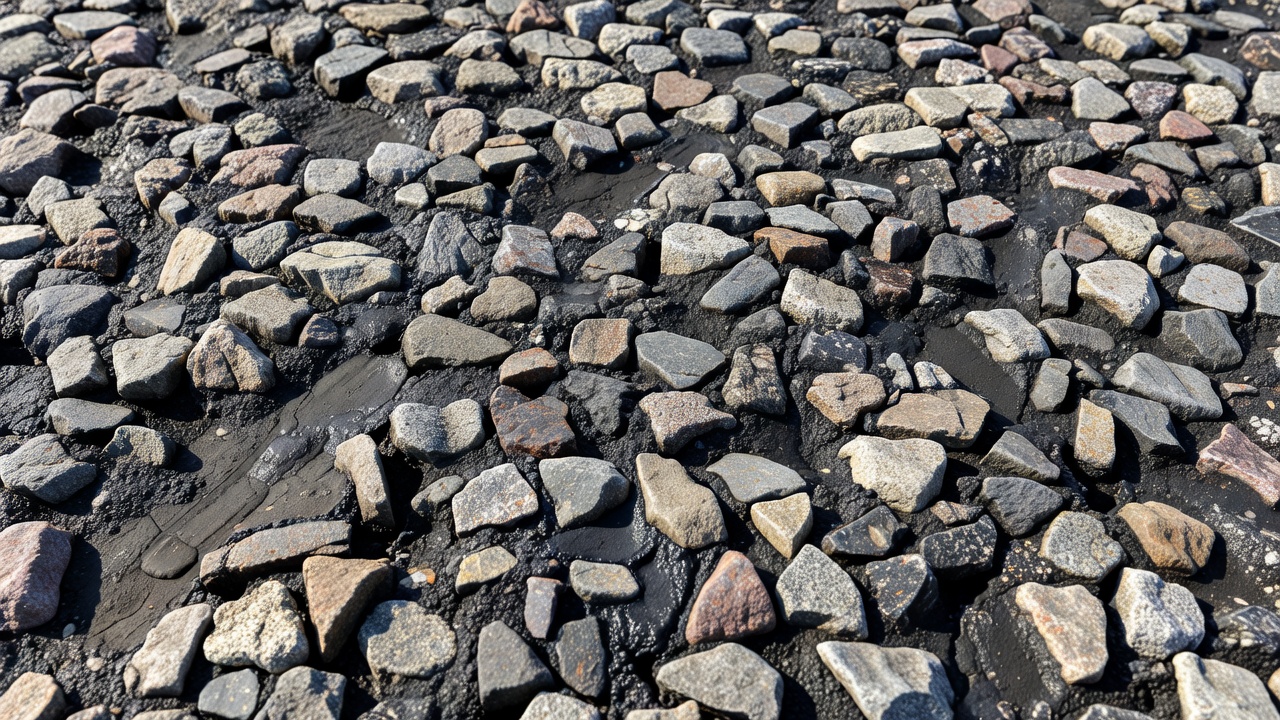
Koncept vznikol v Nemecku v 60. rokoch 20. storočia ako priama reakcia na vážne opotrebovanie vozoviek spôsobené zimnými pneumatikami s hrotmi na diaľničnej sieti Autobahn. Nemeckí cestní inžinieri si uvedomili, že bežný hutný asfalt nedokáže odolať abrazívnemu účinku kovových hrotov v kombinácii s ťažkou nákladnou dopravou. Ich inováciou bolo vytvorenie zmesi s vysokým podielom hrubého, odolného kameniva, ktoré by odolávalo abrazívnemu opotrebeniu z hrotov pneumatík aj trvalej deformácii (vyjazdeniu koľají) od dopravného zaťaženia. Prvé zdokumentované vozovky SMA boli položené na nemeckej diaľničnej sieti koncom 60. a začiatkom 70. rokov 20. storočia, kde dosahovali životnosť dva až trikrát dlhšiu ako bežný asfalt za rovnakých dopravných podmienok. Švédsko a ďalšie škandinávske krajiny s používaním pneumatík s hrotmi čoskoro prijali SMA a do 80. rokov sa SMA stal štandardnou obrusnou vrstvou pre silne zaťažené cesty vo veľkej časti západnej Európy.
SMA bol zavedený v Spojených štátoch v roku 1990 po Európskom študijnom turné o asfalte, ktoré spoločne uskutočnili Federálna správa diaľnic (FHWA), Americká asociácia štátnych správcov diaľnic a dopravy (AASHTO) a Národná asociácia asfaltových vozoviek (NAPA). Delegácia 20 amerických cestných inžinierov navštívila Nemecko, Švédsko, Dánsko a Taliansko, aby osobne pozorovali výstavbu a výkon SMA. Prvá vozovka SMA v USA bola položená v Wisconsine v roku 1991 na úseku US-45, po ktorej nasledovali demonštračné projekty v Michigane, Georgii a Missouri v tom istom roku. Do roku 2022 používalo SMA na medzištátnych a štátnych cestách s vysokou dopravnou záťažou 18 štátov podľa prieskumov uskutočnených štátnymi asociáciami asfaltových vozoviek.
Konštrukčné správanie SMA sa overuje prostredníctvom kritéria medzerovitosti v hrubom kamenive (VCA), čo je zásadné objemové overenie, ktoré zabezpečuje správne vytvorenie kamennej kostry. Porovnávajú sa dve hodnoty VCA: VCA suchej zhutnenej frakcie hrubého kameniva (VCADRC) stanovená podľa AASHTO T 19 / ASTM C 29 (Štandardná skúšobná metóda na objemovú hmotnosť a medzerovitosť kameniva) a VCA hutnenej zmesi SMA (VCAmix). Pre správne vytvorenie kamennej kostry musí byť splnená nasledujúca podmienka:
VCAmix < VCADRC
Keď je táto podmienka splnená, mastix (zmes asfaltového spojiva, minerálneho plniva a stabilizačných vlákien) vypĺňa iba medzerovité priestory medzi zrnami hrubého kameniva bez toho, aby ich odtláčal. Ak VCAmix prekračuje VCADRC, objem mastixu je príliš vysoký vzhľadom na dostupný medzerovitý priestor a odtláča zrná hrubého kameniva od seba, čím ničí kontakt v kamennej kostre a ohrozuje odolnosť proti vyjazdeniu koľají. Toto overenie sa vykonáva pomocou deliaceho sita – sita, ktoré oddeľuje hrubé kamenivo od matrice. Deliace sito je zvyčajne sito 4,75 mm (č. 4) pre zmesi s NMAS 12,5 mm a 19 mm, alebo sito 2,36 mm (č. 8) pre zmesi s NMAS 9,5 mm. Pre NMAS 25 mm je deliace sito 4,75 mm a pre NMAS 4,75 mm je deliace sito 1,18 mm.
Zloženie SMA
SMA je definovaný svojim charakteristickým zložením, ktoré sa výrazne líši od bežného hutného HMA. Zmes pozostáva z troch primárnych konštrukčných zložiek: hrubého kameniva pre nosnú kostru, mastixu (spojivo plus minerálne plnivo plus stabilizačná prísada) pre spojenie a trvanlivosť a systému vzduchových medzier, ktorý určuje priepustnosť a trvanlivosť.
Hrubé kamenivo
Frakcia hrubého kameniva tvorí 70–80 % celkovej hmotnosti kameniva a je zodpovedná za nosnú kamennú kostru. Keďže kostra musí odolávať dopravnému zaťaženiu bez rozpadu, požiadavky na kvalitu kameniva v SMA sú výrazne prísnejšie ako pre bežný HMA. Hrubé kamenivo sa všeobecne považuje za frakciu zadržanú na deliacom site, najčastejšie na site 4,75 mm (č. 4).
AASHTO M 325 stanovuje nasledujúce kvalitatívne prahy pre hrubé kamenivo v SMA:
| Skúška | Metóda | Maximum / Minimum |
|---|---|---|
| Odolnosť proti oderu Los Angeles, % strata | AASHTO T 96 | 30 max |
| Ploché a predĺžené (pomer 3:1), % | ASTM D 4791 | 20 max |
| Ploché a predĺžené (pomer 5:1), % | ASTM D 4791 | 5 max |
| Nasiakavosť, % | AASHTO T 85 | 2,0 max |
| Odolnosť voči zvetrávaniu (5 cyklov, Na2SO4), % | AASHTO T 104 | 15 max |
| Odolnosť voči zvetrávaniu (5 cyklov, MgSO4), % | AASHTO T 104 | 20 max |
| Obsah drvených zŕn (jedna plocha), % | ASTM D 5821 | 100 min |
| Obsah drvených zŕn (dve plochy), % | ASTM D 5821 | 90 min |
Tvar kameniva je kritický pre výkon SMA. Kubické kamenivo je silne preferované, pretože poskytuje lepšie zaklinenie a je menej náchylné na lámanie počas hutnenia. Ploché a predĺžené zrná – definované ako zrná s pomerom maximálneho k minimálnemu rozmeru 3:1 alebo viac podľa ASTM D 4791 – sú obmedzené, pretože majú tendenciu lámať sa počas hutnenia a môžu sa horizontálne orientovať pri dopravnom zaťažení, čím znižujú účinnosť kamennej kostry. Georgia DOT stanovila vzťah medzi stratou LA odolnosťou proti oderu a prípustným obsahom plochých a predĺžených zŕn: kamenivo so stratou LA 30 % alebo menej môže obsahovať až 20 % plochých a predĺžených zŕn pri pomere 3:1, zatiaľ čo kamenivo so stratou LA 25 % alebo menej môže obsahovať až 45 % plochých a predĺžených zŕn. To demonštruje, že húževnatosť kameniva (odolnosť proti oderu) môže do určitej miery kompenzovať menej žiaduci tvar zŕn.
Výskum na NCAT Test Track ukázal, že SMA s NMAS 12,5 mm so žulovým kamenivom obsahujúcim 28 % plochých a predĺžených zŕn pri pomere 3:1 vykazoval menej ako 5 mm vyjazdenia koľají po viac ako 10 miliónoch ESAL. Tento poznatok naznačuje, že štandardné maximum 20 % plochých a predĺžených zŕn špecifikované v AASHTO M 325 môže byť konzervatívne pre kamenivo s nízkymi hodnotami LA odolnosti proti oderu. Georgia DOT odvtedy revidovala svoju špecifikáciu na použitie pomeru 5:1 s maximom 10 % plochých a predĺžených zŕn, spolu s maximálnou LA odolnosťou proti oderu 45 %.
Asfaltové spojivo
Asfaltové spojivo používané v SMA je zvyčajne o dve triedy výkonnosti vyššie ako štandardná vysokoteplotná trieda danej agentúry pre hutné zmesi v rovnakej klimatickej zóne. Napríklad, ak lokalita vyžaduje PG 64-22 pre bežný HMA, špecifikácia SMA by vyžadovala PG 76-22 – polymérom modifikované spojivo s vynikajúcou vysokoteplotnou tuhosťou a elasticitou. Výber sa riadi AASHTO M 320 (Asfaltové spojivo podľa výkonnostných tried) s úpravami podľa AASHTO M 323 pre dopravné zaťaženie a návrhové podnebie.
Modifikácia spojiva pre SMA bežne používa SBS (styrén-butadién-styrén) blokové kopolyméry v dávkach 3–5 % hmotnosti spojiva. SBS modifikácia poskytuje zvýšenú tuhosť pri vysokých prevádzkových teplotách, zlepšenú elasticitu pre vyššiu odolnosť proti únave, lepšiu adhéziu ku kamenivu pre znížené poškodenie vlhkosťou a vyššiu viskozitu pri výrobných teplotách, čo prispieva k prevencii odkvapkávania. Gumená drvina z pneumatík (GTR) z recyklovaných pneumatík sa tiež používa ako modifikátor spojiva v SMA, najmä v štátoch s programami recyklácie pneumatík. GTR-modifikované spojivá zlepšujú odolnosť proti vyjazdeniu koľají, znižujú hluk pneumatík na vozovke a poskytujú environmentálne výhody využitím odpadových pneumatík.
Vysoký obsah spojiva v SMA vytvára hrúbku asfaltového filmu približne o 25 % väčšiu ako pri bežných hutných zmesiach. Tento hrubší film poskytuje rezervu spojiva, ktorá spomaľuje oxidačné starnutie a predlžuje únavovú životnosť.
Minerálne plnivo
Obsah minerálneho plniva v SMA sa zvyčajne pohybuje v rozmedzí 8–12 % z celkovej hmotnosti kameniva – výrazne viac ako 4–7 % typických pre hutný HMA. Plnivo plní niekoľko kritických funkcií: zvyšuje tuhosť mastixu, vypĺňa malé medzery v kamennej kostre, znižuje efektívny objem spojiva dostupný na odkvapkávanie a zlepšuje adhéziu medzi spojivom a kamenivom. Materiály používané ako minerálne plnivo v SMA zahŕňajú prach z drvičov (vápencové alebo dolomitové jemné podiely), hasené vápno, popolček (triedy C alebo F), cementárenský prach a jemné podiely z trosky. Plnivo musí mať index plasticity 4 alebo menej, maximálny limit tekutosti 25 %, musí byť bez organických nečistôt a typicky musí mať modifikované Rigdenove medzery menej ako 50 %. Hasené vápno je v SMA obzvlášť bežné, pretože funguje ako minerálne plnivo aj ako protiodlupovacia prísada prostredníctvom chemickej modifikácie rozhrania spojivo-kamenivo.
Typy vlákien a stabilizačné mechanizmy
Keďže SMA obsahuje medzerovitú štruktúru kameniva s eliminovanými alebo zníženými podielmi zŕn veľkosti piesku a vysokým obsahom spojiva, zmes je náchylná na odkvapkávanie spojiva – jav, pri ktorom sa kvapalné spojivo oddeľuje od kameniva a vyteká počas výroby, skladovania v zásobníku a prepravy. Bez stabilizácie by spojivo v SMA tieklo gravitáciou cez medzery vytvorené medzerovitou štruktúrou kameniva. Odkvapkávaniu sa predchádza pridaním stabilizačných prísad, predovšetkým vlákien, ktoré absorbujú spojivo, vytvárajú trojrozmernú retenčnú sieť a zvyšujú viskozitu mastixu.
Celulózové vlákna
Celulózové vlákna sú celosvetovo najpoužívanejšou stabilizačnou prísadou v SMA. Sú to organické vlákna získané z panenských drevných vlákien (zvyčajne z borovice alebo smreka) alebo spracované z recyklovaného papiera. Celulóza sa rafinuje termomechanickým procesom na jednotlivé vlákna s dĺžkou 0,1–5,0 mm a priemerom 15–45 mikrónov. Typická dávka je 0,3 % z celkovej hmotnosti zmesi, čo zodpovedá približne 3 kg vlákien na metrickú tonu asfaltovej zmesi.
Celulózové vlákna zabraňujú odkvapkávaniu prostredníctvom troch komplementárnych mechanizmov: absorpcia spojiva – vláknitá štruktúra poskytuje vysoký špecifický povrch (zvyčajne 0,5–1,5 m²/g), čo umožňuje každému vláknu absorbovať až 5–10-násobok svojej vlastnej hmotnosti kvapalného spojiva, tvorba trojrozmernej siete – vlákna sa náhodne rozptýlia v mastixe a vytvárajú spletenú matricu, ktorá fyzicky bráni toku spojiva, a modifikácia povrchového napätia – prítomnosť vlákien mení kapilárne sily v mastixe zvýšením vnútorného povrchu.
Celulózové vlákna sú komerčne dostupné v dvoch fyzických formách: voľné vlákna (načechraná alebo drvená forma dodávaná vo vreciach alebo balíkoch) a peletizované vlákna. Peletizované produkty ako VIATOP® (vyrábaný spoločnosťou JRS GmbH/RETTENMAIER) kombinujú 65–70 % celulózových vlákien s 30–35 % bitúmenového spojiva v malých valcovitých peletách s priemerom približne 4–6 mm. Pelety ľahko pretekajú dávkovacím zariadením, vytvárajú minimálny vzdušný prach a rovnomerne sa dispergujú v miešacom procese, keď sa bitúmenová zložka roztopí pri teplotách nad 140 °C.
Minerálne vlákna
Minerálne vlákna (nazývané aj kamenná vlna, čadičové vlákna) sú anorganické vlákna vyrábané z roztaveného čadiča, diabázu alebo trosky, ktoré sú spriadané alebo ťahané do vláknitej formy. Surovina sa taví pri teplote 1 400–1 600 °C, potom sa spriada na vlákna s dĺžkou 0,1–10,0 mm a priemerom 2–10 mikrónov. Typická dávka je 0,3–0,4 % z celkovej hmotnosti zmesi.
| Vlastnosť | Celulózové vlákno | Minerálne vlákno |
|---|---|---|
| Surovina | Drevná buničina / recyklovaný papier | Čadič / diabáz / troska |
| Typická dávka | 0,3 % hmotnosti zmesi | 0,3–0,4 % hmotnosti zmesi |
| Dĺžka vlákna | 0,1–5,0 mm | 0,1–10,0 mm |
| Priemer vlákna | 15–45 mikrónov | 2–10 mikrónov |
| Tepelná stabilita | Degraduje nad 220 °C | Stabilné do 650 °C+ |
| Absorpcia spojiva | Vysoká | Stredná |
| Špecifický povrch | 0,5–1,5 m²/g | 0,2–0,8 m²/g |
| Manipulácia | Peletizované formy redukujú prach | Vlákenný prach vyžaduje vetranie |
| Relatívna cena | Nižšia | Vyššia |
Minerálne vlákna ponúkajú lepšiu tepelnú stabilitu v porovnaní s celulózovými vláknami. Nehorí, nedegradujú a nestrácajú štrukturálnu integritu pri teplotách výroby asfaltu (zvyčajne 160–180 °C), čo ich robí obzvlášť cennými, keď sa SMA vyrába pri vyšších teplotách alebo keď sa predpokladá dlhodobé skladovanie v zásobníku. Ich vyššia hustota však znamená, že daná hmotnosť minerálnych vlákien obsahuje menej jednotlivých vlákien ako rovnaká hmotnosť celulózových vlákien, čo si vyžaduje vyššiu dávku.
Polymérom modifikované spojivo ako stabilizátor
Polymérom modifikované spojivá (PMB) sa čoraz viac používajú v kombinácii s vláknovou stabilizáciou alebo ako jej alternatíva. Polymérová modifikácia – zvyčajne SBS (styrén-butadién-styrén) v množstve 3–5 % hmotnosti spojiva – zvyšuje viskozitu spojiva pri výrobných teplotách, čím znižuje rýchlosť, akou môže spojivo odkvapkávať cez štruktúru kameniva. FHWA TechBrief o SMA (FHWA-HIF-22-042) osobitne uvádza, že použitie polymérom modifikovaného asfaltového spojiva v kombinácii s vláknami zvyšuje trvanlivosť a odolnosť proti vyjazdeniu koľají aj praskaniu.
Nové stabilizačné technológie
Prísady pre nízkoteplotný asfalt (WMA) preukázali schopnosť znižovať odkvapkávanie v SMA tým, že umožňujú výrobu a hutnenie pri teplotách o 20–40 °C nižších ako bežná horúca zmes. Pri nižších výrobných teplotách je viskozita spojiva vyššia a odkvapkávanie je znížené. Niektoré WMA prísady – najmä chemické surfaktanty a organické vosky – tiež modifikujú reologické vlastnosti spojiva spôsobmi, ktoré ďalej znižujú odkvapkávanie.
Prevencia odkvapkávania spojiva (Schellenbergova skúška)
Schellenbergova skúška odkvapkávania spojiva, štandardizovaná v Spojených štátoch ako AASHTO T 305, Štandardná skúšobná metóda na stanovenie charakteristík odkvapkávania v nehutnených asfaltových zmesiach, je definitívna skúšobná metóda na hodnotenie účinnosti stabilizačných prísad v SMA. Skúška je pomenovaná po svojom nemeckom vývojárovi, Dr. Karlovi Schellenbergovi, a je tiež špecifikovaná v EN 12697-18 (Bitúmenové zmesi, Skúšobné metódy, Časť 18: Odkvapkávanie spojiva) pre európske aplikácie.
Postup skúšky
- Vzorka nehutnenej zmesi SMA (zvyčajne 1 000–1 200 g) sa odoberie z obalovne alebo pripraví v laboratóriu podľa AASHTO T 248.
- Vzorka sa vloží do štandardného drôteného koša vyrobeného zo sítovej tkaniny 6,3 mm (¼ palca) podľa AASHTO M 92. Rozmery koša sú 165 ± 16,5 mm hĺbka a 108 ± 10,8 mm šírka, pričom dno koša je umiestnené 25 ± 2,5 mm nad základňou drôtenej zostavy.
- Kôš sa umiestni na tarovanú hliníkovú platňu alebo nádobu známej hmotnosti (odváženú s presnosťou na 0,1 g).
- Zostava sa vloží do pece s núteným obehom vzduchu schopnej udržiavať teplotu v rozmedzí ±2 °C pri teplote výroby v obalovni počas 60 ± 5 minút. Ak vzorka pred skúškou vychladla o viac ako 25 °C (77 °F) pod skúšobnú teplotu, čas v peci sa predĺži na 70 ± 5 minút.
- Po zahriatí sa kôš a platňa vyberú, platňa sa odváži s presnosťou na 0,1 g na stanovenie hmotnosti materiálu, ktorý odkvapkal cez otvory koša.
- Vykonajú sa duplicitné skúšky na samostatných vzorkách a výsledky sa spriemerujú.
Výpočet
$$ \text{Odkvapkávanie (%)} = \frac{A - B}{C} \times 100 $$
Kde:
- A = Konečná hmotnosť platne alebo nádoby (g)
- B = Počiatočná hmotnosť platne alebo nádoby (g)
- C = Počiatočná celková hmotnosť vzorky (g)
Kritériá akceptácie
AASHTO M 325 špecifikuje maximálne odkvapkávanie 0,3 % z celkovej hmotnosti zmesi pri skúšaní pri teplote výroby v obalovni počas jednej hodiny. Zmesi presahujúce tento limit vyžadujú úpravy, ako je zvýšenie dávky vlákien, zmena typu vlákien, použitie polymérom modifikovaného spojiva, úprava zrnitosti na zvýšenie obsahu jemných podielov alebo zníženie výrobnej teploty. V praxi dobre navrhnuté zmesi SMA s primeranou stabilizáciou vláknami zvyčajne dosahujú hodnoty odkvapkávania 0,05–0,20 %. Skúška sa tiež používa na stanovenie bezpečného času skladovania v zásobníku.
Postup návrhu zmesi SMA
Postup návrhu zmesi SMA je zdokumentovaný v AASHTO R 46, Štandardná prax pre navrhovanie asfaltu s kamennou kostrou (SMA) a používa Superpave gyrátorový hutnič (SGC) na hutnenie vzoriek pri 100 gyratáciách pre úroveň návrhu. Postup sa riadi piatimi základnými krokmi podobnými konvenčnému návrhu HMA, so špecifickými kritériami a overovacími skúškami jedinečnými pre SMA.
Krok 1: Výber materiálov
Materiály sa vyberú a otestujú na overenie zhody s požiadavkami na kvalitu AASHTO M 325. Výber materiálov zahŕňa hrubé kamenivo (100 % drvené, spĺňajúce požiadavky na LA odolnosť proti oderu, ploché/predĺžené zrná, odolnosť voči zvetrávaniu, nasiakavosť a drvené plochy), jemné kamenivo (100 % drvené, neplastické, spĺňajúce požiadavky na hranatosť a odolnosť voči zvetrávaniu), minerálne plnivo (PI ≤ 4, limit tekutosti ≤ 25 %, bez organických nečistôt), asfaltové spojivo (zvyčajne o dve triedy PG vyššie ako je štandard pre danú klímu) a stabilizačnú prísadu (celulózové vlákno 0,3 % alebo minerálne vlákno 0,4 %).
Krok 2: Skúšobné zrnitosti
Vyvinú sa tri skúšobné zmesi – hrubá zrnitosť (minimálne percento prepadu deliacim sitom), stredná zrnitosť (stredná hodnota) a jemná zrnitosť (maximálne percento prepadu deliacim sitom) – v rámci pásiem zrnitosti špecifikovaných agentúrou. Zrnitosť musí byť medzerovitá, pričom podiely na stredných sitách sú minimalizované, aby sa umožnil kontakt v kamennej kostre.
| Veľkosť sita | Percento prepadu (NMAS 12,5 mm) |
|---|---|
| 19,0 mm (¾ palca) | 100 |
| 12,5 mm (½ palca) | 90–100 |
| 9,5 mm (⅜ palca) | 50–80 |
| 4,75 mm (č. 4), deliace sito | 20–35 |
| 2,36 mm (č. 8) | 16–24 |
| 0,075 mm (č. 200) | 8–11 |
Krok 3: Vyhodnotenie skúšobných zmesí
Vzorky sa hutnia pri 100 gyratáciách v SGC a hodnotia sa na obsah vzduchových medzier (cieľ 4,0 %), VMA (minimum 17,0 %), VCAmix (musí byť menšie ako VCADRC) a hustotu (objemová hmotnosť Gmb podľa AASHTO T 166 alebo T 331).
Krok 4: Výber optimálneho obsahu spojiva
Vzorky sa hutnia pri troch alebo viacerých obsahoch spojiva (zvyčajne 5,5 %, 6,0 % a 6,5 %). Optimálny obsah spojiva sa vyberie tak, aby sa dosiahlo 4,0 % vzduchových medzier pri 100 gyratáciách pri splnení všetkých objemových požiadaviek:
| Vlastnosť | Požiadavka (AASHTO M 325) |
|---|---|
| Vzduchové medzery (Va) | 4,0 % |
| VMA | 17,0 % min |
| VCAmix | < VCADRC |
| Obsah asfaltového spojiva | 6,0 % min |
| Odkvapkávanie | 0,3 % max |
| TSR | 80 % min (alebo 70 %, ak T > 100 psi) |
Krok 5: Skúšanie výkonnosti
Konečný receptúrny vzorec zmesi (JMF) sa overuje prostredníctvom:
- Skúška odkvapkávania (AASHTO T 305), maximum 0,3 % pri výrobnej teplote počas 1 hodiny
- Skúška náchylnosti na vlhkosť (AASHTO T 283), pomer pevnosti v ťahu (TSR) minimum 80 %
- Odolnosť proti vyjazdeniu koľají, Hamburgský kolieskový tester (AASHTO T 324) s maximálnou hĺbkou koľaje 12,5 mm pri 20 000 prejazdoch pri 50 °C, alebo analyzátor asfaltových vozoviek (APA, AASHTO T 340) s maximom 4,5 mm pri 8 000 cykloch pri 64 °C
Úvahy o laboratórnom hutnení
Výskum uskutočnený v rámci projektu NCHRP 9-8 stanovil, že počet gyratácií pre návrhové hutnenie SMA by sa mal vyberať na základe charakteristík kameniva. Kamenivo s vyššou stratou LA odolnosťou proti oderu má tendenciu viac sa rozpadávať počas laboratórneho hutnenia, čo vytvára umelo vyššie hustoty a nižšie vzduchové medzery. Odporúčaná úroveň návrhových gyratácií sa pohybuje od 80 do 120 gyratácií v závislosti od kvality kameniva.
Výkonnostné charakteristiky SMA
SMA poskytuje vynikajúci výkon pri rôznych mechanizmoch poškodenia a ukazovateľoch výkonnosti v porovnaní s bežným hutným HMA. Údaje o výkonnosti z NCAT Test Track, databáz správy vozoviek štátnych DOT a medzinárodných skúseností konzistentne dokazujú výhody SMA v odolnosti proti vyjazdeniu koľají, trvanlivosti, trení a redukcii hluku.
Odolnosť proti vyjazdeniu koľají
Kamenná kostra poskytuje SMA výnimočnú odolnosť proti trvalej deformácii pri ťažkom dopravnom zaťažení. Na NCAT Test Track vykazovalo 19 skúšobných úsekov SMA menej ako 5 mm celkového vyjazdenia koľají po viac ako 10 miliónoch ESAL. Georgia DOT uvádza 30–40 % menej vyjazdenia koľají so SMA v porovnaní so štandardnými zmesami na medzištátnych diaľniciach s 2 miliónmi ESAL ročne. Štúdia výkonnosti 86 projektov vozoviek SMA z viacerých štátov zistila, že viac ako 90 % malo namerané vyjazdenie koľají menej ako 4 mm po 2–6 rokoch prevádzky. Križovatka Thornton Quarry v Thorntone, Illinois – s 1 800 plne naloženými nákladnými vozidlami denne (približne 1 milión ESAL ročne) – bola pokrytá SMA v polovici 90. rokov a slúžila viac ako dve desaťročia s minimálnou údržbou pred obnovením povrchu v roku 2017.
Trvanlivosť a životnosť
Predpovede životnosti z databáz správy vozoviek štátnych DOT ukazujú, že SMA prekonáva bežné zmesi vo väčšine porovnaní:
| Agentúra | Životnosť SMA | Porovnávacia zmes | Rozdiel |
|---|---|---|---|
| Georgia DOT | 16,0 rokov | Superpave 11,0 rokov | +45 % |
| Virginia DOT | 19,0 rokov | Superpave 14,4 rokov | +32 % |
| Minnesota DOT | 16,6 rokov | Superpave 11,3 rokov | +47 % |
| Illinois Tollway | 13,5 rokov | Superpave 9,0 rokov | +50 % |
| Maryland SHA (hlavné ťahy) | 32,2 rokov | Superpave 24,0 rokov | +34 % |
Skúsenosti Georgia DOT ukazujú 3–5-krát väčšiu únavovú životnosť v porovnaní so štandardnými zmesami, čo sa pripisuje kombinácii vyššieho obsahu spojiva, hrubších filmov spojiva a vlastností kamennej kostry rozdeľujúcich napätie.
Trenie a textúra povrchu
Medzerovitá štruktúra kameniva SMA vytvára hrubú povrchovú makrotextúru s priemernými hĺbkami textúry (MTD) zvyčajne v rozsahu 0,8–1,5 mm pri meraní podľa ASTM E965 (metóda pieskovej škvrny). To je v porovnaní s 0,3–0,6 mm pre hutný HMA. Táto makrotextúra poskytuje vynikajúcu odolnosť proti šmyku pri vysokých rýchlostiach, znížené riziko aquaplaningu prostredníctvom rýchleho odvádzania vody, zlepšenú viditeľnosť za mokra a nižší hluk pneumatík na vozovke o 2–4 dB(A) v porovnaní s bežnými hutnými povrchmi.
Spomalenie reflexného praskania
SMA bol úspešne použitý na spomalenie reflexného praskania v asfaltových obrusných vrstvách na cementobetónových vozovkách (PCC). Na I-43 vo Wisconsine vykazovala betónová vozovka prekrytá v roku 1993 SMA vo vonkajšom nákladnom pruhu a bežným HMA vo vnútornom pruhu o 40 % menej reflexného praskania v pruhu so SMA po ôsmich rokoch prevádzky.
Odolnosť proti vlhkosti a chemikáliám
Pomer pevnosti v ťahu (TSR) podľa AASHTO T 283 pre zmesi SMA zvyčajne presahuje 85–90 %, čo je výrazne nad minimom 80 % špecifikovaným v AASHTO M 325. Pre letiskové aplikácie SMA preukázal zlepšenú odolnosť proti únikom leteckého paliva a hydraulickej kvapaliny v porovnaní s bežnými zmesami P401 v testovaní AAPTP 04-04.
SMA pre letiskové dráhy
SMA sa používa na letiskových dráhach po celom svete viac ako 30 rokov. FAA financovala program Airfield Asphalt Pavement Technology Program (projekt AAPTP 04-04) – komplexnú štúdiu Auburn University, NCAT a Advanced Materials Services – na vyhodnotenie SMA pre letiská a vypracovanie návrhov špecifikácií.
Pre letiskové aplikácie sú parametre návrhu SMA upravené v porovnaní s diaľničnými špecifikáciami: návrhové vzduchové medzery 3,0–4,0 %, minimálny obsah spojiva 6,0 %, trieda spojiva PG 76-22 minimum, celulózové vlákna 0,3 % alebo minerálne vlákna 0,4 %, maximálne odkvapkávanie 0,3 %, Hamburgský test maximum 10 mm pri 20 000 prejazdoch a minimálny TSR 80 %. Štúdia AAPTP 04-04 dospela k záveru, že SMA ponúka rovnakú odolnosť proti vyjazdeniu koľají a zlepšenú odolnosť proti praskaniu, poškodeniu vlhkosťou a únikom paliva v porovnaní s bežnými hutnými zmesami FAA P401.
Medzinárodné prípadové štúdie letísk
Medzinárodné letisko v Pekingu, Východná dráha (dráha 18R/36L) bola prekrytá SMA v roku 2001, po ktorej nasledovala Západná dráha (dráha 18L/36R) v roku 2003. Čínska špecifikácia používala SMA s NMAS 16 mm s SBS polymérom modifikovaným spojivom 6,0–6,5 %, celulózovými vláknami 0,35 % a zrnitosťou s 26–30 % prepadu sitom 4,75 mm. Merania povrchovej makrotextúry ukázali priemerné hĺbky textúry 1,0–1,2 mm a koeficienty trenia konzistentne spĺňajúce požiadavky ICAO. Viac ako 15 rokov po položení vykazovali dráhy minimálne vyjazdenie koľají (< 5 mm) bez známok rozpadania povrchu.
Medzinárodné letisko v Sydney, Skúšobný úsek pojazdovej dráhy položený v roku 2003 používal zrnitosť NMAS 14 mm s drveným diabázovým kamenivom, SBS polymérom modifikovaným spojivom (PG 82-22 ekvivalent) a celulózovými vláknami 0,3 %. Po troch rokoch monitorovania vykazoval úsek SMA menej ako 2 mm povrchovej deformácie v porovnaní so 6–8 mm v priľahlých bežných úsekoch HMA.
Letisko v Hamburgu, Hlavná dráha bola obnovená SMA v roku 2001 s použitím zmesi 0/11 S SMA (NMAS 11 mm) spĺňajúcej nemecké špecifikácie TL Asphalt-StB. Zmes používala 6,8 % polymérom modifikovaného spojiva, 0,3 % celulózových vlákien a drveného čadičového kameniva, čo poskytovalo vynikajúce trenie (> 0,70 koeficient trenia) a redukciu hluku.
Medzinárodné letisko v Indianapolis, Pojazdová dráha H bola pokrytá SMA v roku 2005 s použitím návrhu NMAS 12,5 mm s drveným vápencovým kamenivom, spojivom PG 70-22 a celulózovými vláknami 0,3 %. Išlo o prvú aplikáciu SMA na letisku schválenú FAA v jurisdikcii USA.
Aviano Air Base, Taliansko, Dráha základne amerického letectva obnovená SMA v roku 2002 s použitím NMAS 12,5 mm s drveným vápencem, SBS polymérom modifikovaným spojivom a 0,4 % minerálnych vlákien vykazovala maximálne vyjazdenie koľají iba 1–2 mm po rokoch prevádzky lietadiel F-16 a C-130.
Normy ICAO a FAA
ICAO Annex 14 (Letiská, zväzok I) a ICAO Aerodrome Design Manual Part 3 (Doc 9157, Part 3) stanovujú rámec pre charakteristiky povrchu dráh. Hoci ICAO nepredpisuje konkrétne typy zmesí, stanovuje požiadavky na výkonnosť pre makrotextúru (≥ 1,0 mm pre nové povrchy), trenie (CFME pri 65 km/h ≥ 0,50) a hĺbku koľají (≤ 3 mm).
Porovnanie SMA s hutným HMA
| Parameter | SMA | Hutný HMA |
|---|---|---|
| Typ zrnitosti | Medzerovitá | Plynule zrnitá |
| Obsah hrubého kameniva | 70–80 % | 40–60 % |
| Obsah spojiva | 6,0–7,5 % | 4,5–6,0 % |
| Návrhové vzduchové medzery | 3,0–4,0 % | 4,0 % |
| VMA minimum | 17,0 % | 13–15 % |
| Mechanizmus prenosu zaťaženia | Kamenná kostra | Kamenivo suspendované v spojive |
| Stabilizačná prísada | Vyžaduje sa (vlákna) | Nevyžaduje sa |
| Kvalita kameniva | Prísnejšia | Štandardná |
| Relatívne náklady na materiál | O 15–30 % vyššie | Základná úroveň |
| Predĺženie životnosti | O 20–40 % dlhšia | Základná úroveň |
| Makrotextúra (MTD) | 0,8–1,5 mm | 0,3–0,6 mm |
| Redukcia hluku | O 2–4 dB(A) tichší | Základná úroveň |
Analýza nákladov a prínosov
SMA je zvyčajne o 20–30 % drahší na tonu ako bežný hutný HMA kvôli kvalitnejšiemu kamenivu, vyššiemu obsahu spojiva (o 1,0–1,5 percentuálneho bodu viac), polymérom modifikovanému spojivu (o dve triedy PG vyššie), vláknovým stabilizačným prísadam a vyššiemu obsahu minerálneho plniva. Avšak analýzy nákladov životného cyklu (LCCA) konzistentne ukazujú, že SMA je nákladovo konkurencieschopný, keď sa do analýzy zahrnie predĺžená životnosť. Porovnania ekvivalentných ročných nákladov (EUAC) pre rôzne štátne DOT ukazujú, že SMA a Superpave sú porovnateľné na ročnej báze, pričom SMA často vykazuje o 10–25 % nižšie ročné náklady, keď životnosť presahuje 20 rokov.
Výstavba SMA
Úspešná výstavba SMA vyžaduje starostlivú pozornosť teplote výroby, manipulácii s materiálom, postupom pokládky a hutnenia, ktoré sa líšia od bežného HMA.
Teplota výroby a miešanie
SMA sa vyrába pri vyšších teplotách ako bežný HMA – zvyčajne 165–180 °C v porovnaní so 150–165 °C. Pridávanie vlákien vyžaduje špecializované zariadenie: peletizované vlákna sa pridávajú cez dávkovacie systémy do miešačky, pričom na roztopenie a dispergovanie je potrebných 30–60 sekúnd suchého miešania pred zavedením spojiva. Minerálne plnivo sa často pridáva cez samostatný zásobník plniva a skrutkový podávač, pretože SMA vyžaduje vyšší obsah plniva, ako sa generuje z kameniva.
Skladovanie a preprava
Maximálny prípustný čas skladovania v zásobníku je určený Schellenbergovou skúškou odkvapkávania. V praxi väčšina agentúr obmedzuje skladovanie v zásobníku na 2–4 hodiny pre SMA. Počas prepravy by mali byť nákladné vozidlá zakryté izolačnými plachtami na udržanie teploty.
Pokládka
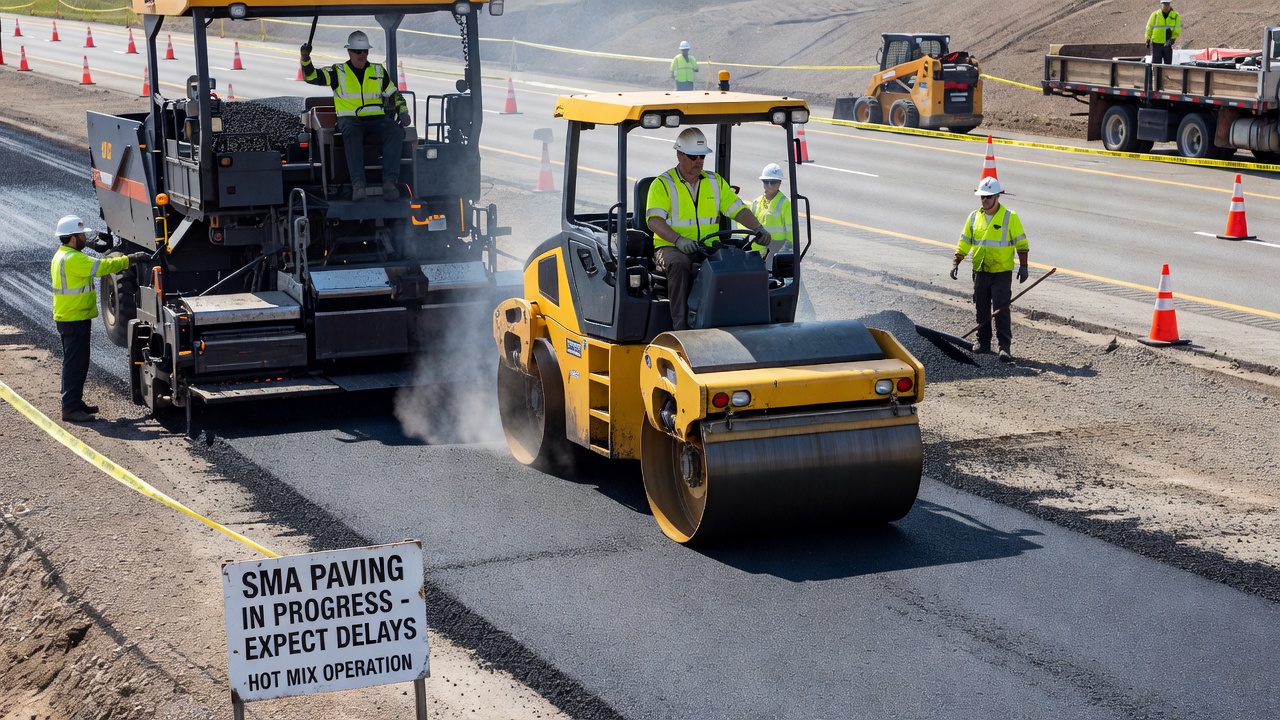
Minimálna hrúbka vrstvy podľa NMAS: 19,0 mm (vrstva 50–75 mm), 12,5 mm (38–50 mm), 9,5 mm (25–38 mm), 4,75 mm (15–25 mm). Rýchlosť finišéra by mala byť 2–3 m/min s dusadlami alebo vibračnými hladiacimi doskami. Ručné práce by sa mali minimalizovať, aby sa predišlo mastným škvrnám.
Hutnenie
SMA vyžaduje okamžité valcovanie za finišérom, pretože medzerovitá zmes rýchlo chladne. Okno pre hutnenie sa zvyčajne uzatvára do 10–15 minút. Zostava valcov pozostáva z:
- Pozdĺžny valec, vibračný oceľový valec (11–14 metrických ton) s vysokou frekvenciou, teplota zmesi nad 140 °C
- Medziľahlý valec, pneumatikový valec (20–30 metrických ton) alebo vibračný oceľový pri 120–140 °C
- Dokončovací valec, statický oceľový valec pri 100–120 °C
Cieľová hustota na mieste: 96–98 % Gmm (2–4 % vzduchových medzier na mieste). Teplota ukončenia valcovania je približne 100 °C.
Nízkoteplotný SMA
Technológie nízkoteplotného asfaltu (WMA) boli úspešne aplikované na SMA, čím sa znížili výrobné teploty o 20–40 °C a poskytli znížené odkvapkávanie spojiva, predĺžený čas hutnenia, zníženú spotrebu paliva a zlepšenú bezpečnosť pracovníkov.
Kontrola a hodnotenie stavu SMA
Terénna kontrola vozoviek SMA vyžaduje pochopenie jedinečných typov poškodenia a metód hodnotenia špecifických pre tento materiál.
Bežné typy poškodení
Mastné škvrny, Lokalizované oblasti nadbytočného spojiva na povrchu, objavujúce sa ako tmavé škvrny s plochou 0,1–2,0 m². Spôsobené odkvapkávaním spojiva, segregáciou, nadmernou ručnou prácou alebo zastaveniami finišéra.
Vyjazdenie koľají, Neobvyklé u správne navrhnutého SMA, ale môže nastať, ak sa nedosiahne kontakt v kamennej kostre, kvalita kameniva je neadekvátna, hutnenie je nedostatočné alebo obsah spojiva je nadmerný.
Rozpadanie povrchu, Strata zŕn kameniva z povrchu. V SMA zriedkavé kvôli hrubému filmu spojiva. Ak sa pozoruje, naznačuje nedostatočný obsah spojiva, slabé obalenie, poškodenie vlhkosťou alebo výstavbu pri nízkych teplotách.
Praskanie, SMA všeobecne vykazuje vynikajúcu odolnosť proti praskaniu. Únavové praskanie naznačuje konštrukčnú nedostatočnosť pod povrchom SMA.
Metódy hodnotenia stavu
- Vizuálna prehliadka stavu podľa ASTM D6433
- Meranie makrotextúry podľa ASTM E965, MTD by mala presahovať 0,6 mm
- Skúška trenia podľa ASTM E274 alebo postupov ICAO CFME
- Meranie hĺbky koľají, ICAO vyžaduje okamžitú akciu, keď hĺbka koľaje presahuje 3 mm na dráhach
- Skúška priepustnosti, SMA by mal byť v podstate nepriepustný (< 1 × 10⁻⁵ cm/s)
- Odber jadrových vývrtov pre vzduchové medzery na mieste, obsah spojiva, zrnitosť a analýzu VCA
Ukazovatele výkonnosti pre SMA dráhy
| Parameter | Prijateľné | Úroveň na zásah |
|---|---|---|
| Trenie (CFME pri 65 km/h) | ≥ 0,50 | < 0,40 |
| Makrotextúra (MTD) | ≥ 1,0 mm | < 0,6 mm |
| Hĺbka koľaje | ≤ 3 mm | > 3 mm na dĺžke 10 m |
| Povrchové chyby | Žiadne | Akákoľvek oblasť vyžadujúca nápravné opatrenie |
Prehľad noriem a špecifikácií
| Norma | Názov | Rozsah |
|---|---|---|
| AASHTO M 325 | Štandardná špecifikácia pre asfalt s kamennou kostrou (SMA) | Materiálové a objemové kritériá |
| AASHTO R 46 | Štandardná prax pre navrhovanie asfaltu s kamennou kostrou (SMA) | Postup návrhu zmesi |
| AASHTO T 305 | Stanovenie charakteristík odkvapkávania | Schellenbergova skúška odkvapkávania |
| EN 13108-5 | Bitúmenové zmesi, Kamenný mastixový asfalt | Európska norma (SMA 8–22) |
| EN 12697-18 | Odkvapkávanie spojiva | Európska skúška odkvapkávania |
| IRC SP-79 | Špecifikácie pre asfalt s kamennou kostrou | Indická norma |
Často kladené otázky
- Čo je kamenný mastixový asfalt (SMA) a ako sa líši od bežného asfaltu?
- Kamenný mastixový asfalt (SMA) je medzerovitá horúca asfaltová zmes, ktorá obsahuje 70–80 % hrubého kameniva tvoriaceho kamennú kostru, bohatý mastix spojiva a plniva a stabilizačné vlákna na zabránenie odkvapkávaniu. Na rozdiel od bežného hutného asfaltu, kde sú zrná kameniva suspendované v spojive, hrubé kamenivo v SMA je vo vzájomnom fyzickom kontakte a prenáša zaťaženie priamo, čo poskytuje vynikajúcu odolnosť proti vyjazdeniu koľají. SMA tiež používa vyšší obsah spojiva (6,0–7,5 %) oproti bežným zmesiam (4,5–6,0 %), čo vedie k hrubším filmom spojiva a zlepšenej trvanlivosti, únavovej životnosti a odolnosti proti vlhkosti.
- Aké sú typické požiadavky na kvalitu kameniva používaného v SMA?
- AASHTO M 325 stanovuje, že hrubé kamenivo pre SMA musí mať maximálnu stratu Los Angeles odolnosťou proti oderu 30 %, ploché a predĺžené zrná obmedzené na 20 % pri pomere 3:1 a 5 % pri pomere 5:1, maximálnu nasiakavosť 2 %, 100 % drvený obsah s aspoň jednou drvenou plochou a maximálnu stratu odolnosťou voči zvetrávaniu 15 % pre síran sodný alebo 20 % pre síran horečnatý. Jemné kamenivo musí byť neplastické s maximálnym limitom tekutosti 25 %.
- Ako dosahuje SMA vysokú odolnosť proti vyjazdeniu koľají?
- SMA dosahuje odolnosť proti vyjazdeniu koľají vďaka svojej kamennej kostre. Zrná hrubého kameniva (zvyčajne zadržané na site 4,75 mm) sú vo vzájomnom priamom kontakte, čím vytvárajú nosnú štruktúru, ktorá rozdeľuje dopravné zaťaženie prostredníctvom medzizrnného trenia a zaklinenia. Skúška medzerovitosti v hrubom kamenive (VCA) overuje túto podmienku: VCA hutnenej zmesi musí byť menšia ako VCA suchého zhutneného hrubého kameniva (VCA_mix < VCA_DRC). To zabezpečuje, že mastix vypĺňa medzery bez toho, aby odtláčal zrná kameniva od seba.
- Aké typy vlákien sa používajú v SMA na zabránenie odkvapkávaniu spojiva?
- Celulózové vlákna (dávkované približne 0,3 % z celkovej hmotnosti zmesi) a minerálne vlákna (dávkované približne 0,4 % z celkovej hmotnosti zmesi) sú primárne stabilizačné prísady používané v SMA. Celulózové vlákna sú organické vlákna, ktoré absorbujú spojivo a vytvárajú trojrozmernú sieť na zadržanie mastixu. Minerálne vlákna (zvyčajne kamenná vlna) poskytujú tepelnú stabilitu a mechanické vystuženie. Peletizované produkty ako VIATOP kombinujú vlákna so spojivom pre ľahšiu manipuláciu a lepšiu dispergáciu.
- Je SMA vhodný na letiskové dráhy?
- Áno, SMA je veľmi vhodný na letiskové dráhy. Štúdia AAPTP (04-04) financovaná FAA dospela k záveru, že SMA ponúka rovnakú odolnosť proti vyjazdeniu koľají a zlepšenú odolnosť proti praskaniu, poškodeniu vlhkosťou a únikom paliva v porovnaní s bežnými hutnými zmesami P401. Medzerovitý povrch poskytuje vynikajúcu makrotextúru pre odolnosť proti šmyku a odvod vody, zatiaľ čo nízky obsah vzduchových medzier (3–4 %) zabezpečuje nepriepustnosť. SMA bol úspešne použitý na letiskách vrátane medzinárodného letiska v Pekingu, medzinárodného letiska v Sydney, letiska v Hamburgu, medzinárodného letiska v Indianapolis a mnohých vojenských letísk.
- Ako sa vykonáva Schellenbergova skúška odkvapkávania pre SMA?
- Schellenbergova skúška odkvapkávania (štandardizovaná ako AASHTO T 305) meria náchylnosť na odkvapkávanie spojiva. Vzorka nehutnenej zmesi SMA sa vloží do drôteného koša (sito 6,3 mm) umiestneného nad platňou alebo nádobou. Zostava sa vloží do pece pri teplote výroby v obalovni na 60 minút (±5 minút). Po zahriatí sa platňa odváži na určenie materiálu, ktorý odkvapkal cez kôš. Odkvapkávanie sa vypočíta ako percento počiatočnej hmotnosti vzorky. AASHTO M 325 vyžaduje odkvapkávanie menšie ako 0,3 % hmotnosti.