Čo je Superpave Gyratory Compactor (SGC)?
Čo je Superpave Gyratory Compactor?
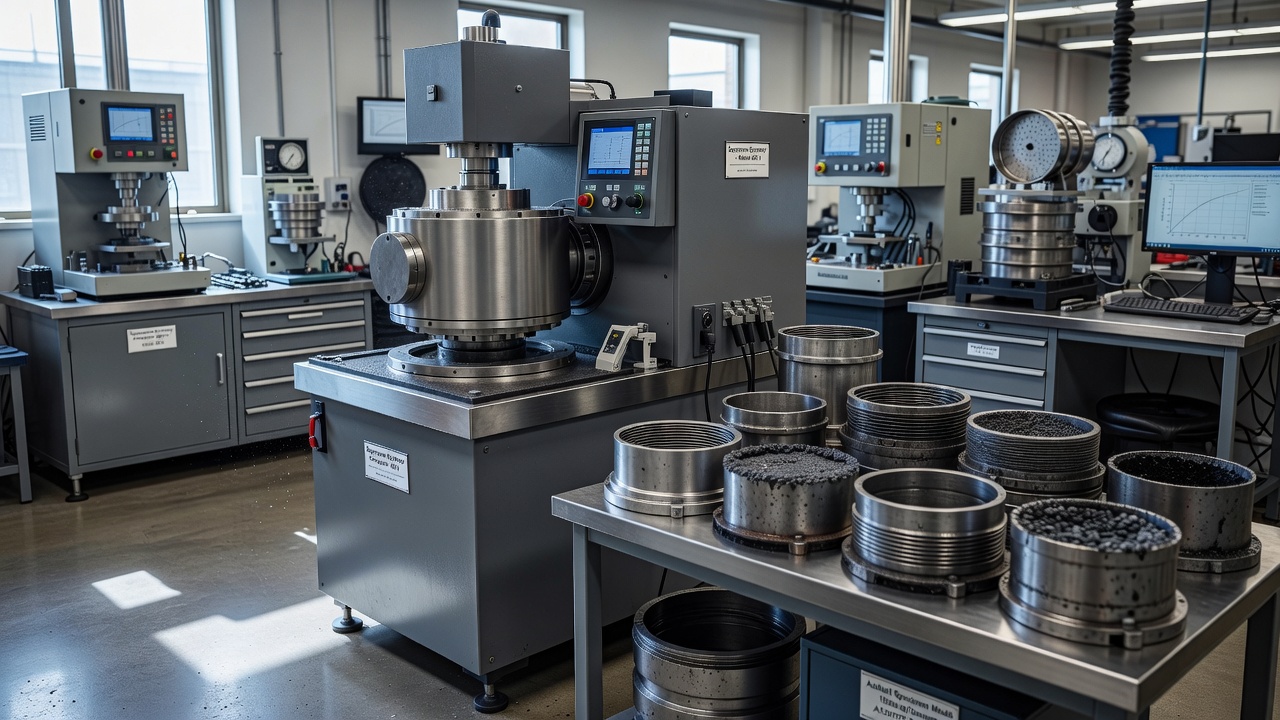
Superpave Gyratory Compactor (SGC) je štandardné laboratórne zhutňovacie zariadenie používané v systéme návrhu zmesí Superpave (SUperior PERforming Asphalt PAVEments) . Vyvinutý v rámci Strategic Highway Research Program (SHRP) medzi rokmi 1987 a 1993, SGC nahradil Marshallovo padacie kladivo (nárazové zhutňovanie) a Hveemov hnetací zhutňovač ako primárne zariadenie na prípravu laboratórne zhutnených asfaltových vzoriek pre návrh zmesí a kontrolu kvality. SGC bol priamym výsledkom 50-miliónového výskumného programu SHRP pre asfalt, ktorý sa snažil vyvinúť vylepšené metódy na špecifikovanie, testovanie a navrhovanie asfaltových materiálov.
SGC funguje tak, že aplikuje konštantný vertikálny tlak 600 kPa (87 psi) na vzorku voľnej horúcej asfaltovej zmesi (HMA) obsiahnutej vo valcovej oceľovej forme, pričom súčasne nakláňa formu pod uhlom gyratácie 1,25 stupňa a otáča ju rýchlosťou 30 gyratácií za minútu. Táto kombinovaná činnosť, vertikálna kompresia plus gyračné šmykové namáhanie, vytvára hnetací efekt, ktorý reorganizuje častice kameniva do hustej, vzájomne prepojenej konfigurácie, ktorá úzko pripomína orientáciu častíc dosahovanú oceľovými a pneumatickými valcami pri poľnej výstavbe. Toto je zásadná výhoda SGC oproti metódam nárazového zhutňovania: gyračný pohyb vytvára vzorky s charakteristikami štruktúry kameniva a hustoty, ktoré sú mechanicky analogické poľne zhutnenej vozovke.
SGC nie je len zhutňovacie zariadenie, je integrálnou súčasťou systému volumetrického návrhu zmesí Superpave. Zariadenie kontinuálne zaznamenáva výšku vzorky počas zhutňovania, čo umožňuje operátorovi vygenerovať zhutňovaciu krivku, ktorá zobrazuje hustotu vzorky ako funkciu počtu gyratácií. Táto krivka poskytuje základné informácie o zhutniteľnosti zmesi a jej potenciálnom správaní sa pod dopravným zaťažením. SGC bol prvýkrát predstavený v AASHTO TP4 (predbežná norma) a neskôr povýšený na plnohodnotnú normu AASHTO T312 (Príprava a stanovenie hustoty vzoriek horúcej asfaltovej zmesi pomocou Superpave Gyratory Compactor). Ekvivalentná norma ASTM je ASTM D6925 (Štandardná skúšobná metóda na prípravu a stanovenie relatívnej hustoty vzoriek horúcej asfaltovej zmesi pomocou Superpave Gyratory Compactor).
Princíp SGC a prevádzkové parametre
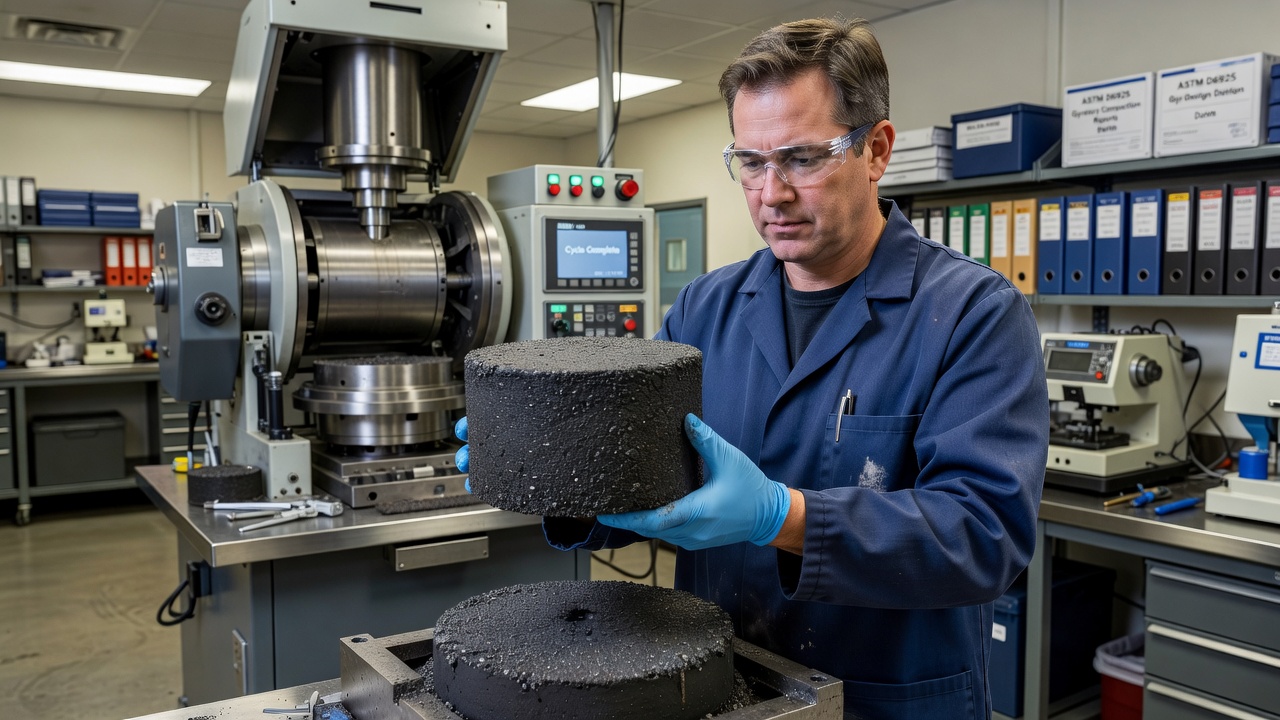
Princíp činnosti SGC je zakorenený v koncepte gyračného šmykového zhutňovania, ktorý pôvodne vyvinul Texas Highway Department v 60. rokoch a neskôr ho zdokonalili U.S. Army Corps of Engineers a francúzske Laboratoire Central des Ponts et Chaussées (LCPC) . Výskumníci SHRP sa rozhodli použiť gyračný zhutňovač s prevádzkovými protokolmi veľmi podobnými francúzskemu gyračnému zhutňovaču LCPC, ktorý sa v Európe používal niekoľko desaťročí. Kľúčové parametre definujúce prevádzku SGC boli stanovené rozsiahlymi experimentmi počas programu SHRP a sú špecifikované v AASHTO T312.
| Prevádzkový parameter | Špecifikovaná hodnota | Tolerancia |
|---|---|---|
| Vertikálny tlak | 600 kPa (87 psi) | ±18 kPa |
| Uhol gyratácie | 1,25° (vnútorný uhol) | ±0,02° |
| Rýchlosť gyratácie | 30,0 gyratácií za minútu | ±0,5 gyratácie/min |
| Vnútorný priemer formy | 149,90 – 150,00 mm (nová) | – |
| Cieľová výška vzorky | 115 mm | ±5 mm |
| Priemer vzorky | 150 mm (štandard) | – |
Vertikálny tlak 600 kPa bol zvolený na reprezentáciu typického kontaktného tlaku pneumatických valcov používaných pri počiatočnom rozpojovacom valcovaní počas výstavby asfaltových vozoviek. Výskumníci SHRP hodnotili tlaky v rozsahu od 200 kPa do 800 kPa a zistili, že 600 kPa poskytuje najlepšiu koreláciu s poľnými hustotami pri súčasnej dosiahnuteľnosti štandardným laboratórnym vybavením. Uhol gyratácie 1,25 stupňa bol stanovený po tom, čo počiatočná práca SHRP použila uhol 1,0 stupňa a zistila, že je nedostatočný na dosiahnutie 4 % medzerovitosti pri návrhovom počte gyratácií. Skoré prototypy SGC pracovali pri 1,14 stupňa, čo bolo zvýšené na 1,25 stupňa na zabezpečenie adekvátneho zhutňovacieho úsilia. Rýchlosť otáčania 30 gyratácií za minútu bola zvolená po štúdii, ktorá preukázala, že volumetrické vlastnosti pri 6, 15 a 30 ot./min neboli štatisticky odlišné, vyššia rýchlosť bola zvolená na skrátenie doby testovania.
Zaťažovací rám SGC aplikuje vertikálny tlak prostredníctvom hydraulického alebo pneumatického ovládača, ktorý udržiava konštantný tlak počas celého procesu zhutňovania. Súprava formy pozostáva z valcovej oceľovej formy, základovej dosky a horného piestu (hornej dosky), ktorý prenáša vertikálne zaťaženie na vzorku. Gyratácia sa dosahuje nakláňaním celej súpravy formy voči vertikálnej osi pri súčasnom otáčaní okolo jej vertikálnej stredovej osi. Moderné jednotky SGC obsahujú snímače merania vnútorného uhla, ktoré priamo merajú uhol gyratácie z vnútra dutiny formy, čím eliminujú chyby poddajnosti spojené s meraním uhla na vonkajšom ráme.
Porovnanie s Marshallovým kladivovým zhutňovaním
SGC a Marshallovo kladivo predstavujú zásadne odlišné prístupy k laboratórnemu zhutňovaniu asfaltových zmesí. Marshallova metóda, vyvinutá Bruceom Marshallom z Mississippi Highway Department v roku 1939 a zdokonalená U.S. Army Corps of Engineers počas druhej svetovej vojny, používa nárazové zhutňovanie, kĺzavé kladivo s hmotnosťou 4,54 kg (10 lb) padajúce z výšky 457 mm (18 palcov), aplikujúce 50 alebo 75 úderov na stranu vzorky. Marshallova metóda vytvára vzorku s priemerom 102 mm (4 palce) a výškou približne 63,5 mm (2,5 palca).
| Charakteristika | Marshallova metóda | SGC (Superpave) |
|---|---|---|
| Mechanizmus zhutňovania | Náraz (padacie kladivo) | Gyračný šmyk + vertikálny tlak |
| Zhutňovacie úsilie | 50 alebo 75 úderov na stranu | 50 až 125 gyratácií (Ndesign) |
| Veľkosť vzorky | 102 mm × 63,5 mm | 150 mm × 115 mm |
| Kritériá výkonnosti | Stabilita (kN) a pretečenie (mm) | Volumetrické vlastnosti (Va, VMA, VFA) |
| Zohľadnenie dopravy | Pevné zhutňovanie (všetky zmesi) | Variabilný Ndesign podľa úrovne dopravy |
| Údaje o zhutňovaní | Žiadne | Kontinuálna zhutňovacia krivka |
| Orientácia kameniva | Jednoosová kompresia | Hnetacia činnosť (podobná terénu) |
Marshallovo kladivo aplikuje čisto vertikálnu nárazovú energiu, ktorá stláča vzorku, ale nevytvára šmykovú reorganizáciu častíc kameniva, ktorá nastáva počas poľného valcovania. To vytvára vzorky s odlišnou štruktúrou kameniva ako poľne zhutnená vozovka. Výskum ukázal, že Marshallom zhutnené vzorky majú náhodnejšiu orientáciu kameniva, zatiaľ čo vzorky zhutnené SGC vykazujú preferovanú orientáciu kameniva s dlhými osami častíc zarovnanými kolmo na smer zhutňovania, identickú s orientáciou pozorovanou v poľných jadrách.
Marshallova skúška stability a pretečenia meria maximálne zaťaženie (stabilita) a vertikálnu deformáciu (pretečenie), keď je zhutnená vzorka zaťažená diametrálne pri 60 °C. Hoci sa tieto parametre používajú desaťročia, priamo nemeňujú základné materiálové vlastnosti. Skúška stability meria kombináciu šmyku a kompresie, nie čistú šmykovú pevnosť, a meranie pretečenia je empirický deformačný index, nie základné meranie deformácie. SGC naproti tomu nepoužíva kritériá stability a pretečenia, spolieha sa na volumetrické vlastnosti (medzerovitosť pri Ndesign, VMA, VFA a pomer prach/spojivo), ktoré majú priamy vzťah k výkonnosti zmesi.
Rozdiel veľkosti vzorky je tiež významný. Vzorka SGC s priemerom 150 mm pojme väčšie častice kameniva (do 25 mm NMAS) a poskytuje väčšiu plochu prierezu, ktorá znižuje okrajové efekty a variabilitu vlastnú menším vzorkám. Väčšia vzorka tiež poskytuje dostatočný materiál pre následné výkonnostné testovanie, ako je Hamburg Wheel Tracking Test (AASHTO T324) alebo Asphalt Pavement Analyzer (AASHTO T340), ktoré vyžadujú väčšie skúšobné vzorky, než Marshallova metóda dokáže poskytnúť.
Návrhové gyratácie: Ndes, Nmax a Nini
SGC definuje tri kritické počty gyratácií, ktoré priamo súvisia s očakávanou 20-ročnou úrovňou dopravy v miliónoch ekvivalentných jednoosových zaťažení (ESAL) . Tieto tri parametre, Ninitial (Nini), Ndesign (Ndes) a Nmax, spoločne definujú úplný zhutňovací obal pre zmes.
Ndesign (Ndes)
Ndesign je návrhový počet gyratácií, ktorý vytvára hustotu vzorky ekvivalentnú očakávanej poľnej hustote po zhutnení dopravou počas návrhovej životnosti vozovky. Toto je primárna úroveň zhutňovania používaná pre návrh zmesi, cieľom pri Ndesign je 4,0 % medzerovitosti. Počet gyratácií pri Ndesign sa pohybuje od 50 pre nízku dopravu (<0,3 milióna ESAL) do 125 pre dopravu ≥30 miliónov ESAL podľa AASHTO R35.
Pôvodná tabuľka Ndesign Superpave obsahovala 28 rôznych úrovní na základe kombinácie návrhovej vysokej teploty vzduchu a úrovne dopravy. Výskum vykonaný v rámci NCHRP Project 9-9 však preukázal, že mnohé z týchto úrovní boli redundantné a poskytovali štatisticky podobné volumetrické vlastnosti. Tabuľka bola konsolidovaná na štyri úrovne (50, 75, 100 a 125 gyratácií), vybrané tak, aby rozdiel VMA medzi susednými úrovňami bol aspoň 1 %, prah považovaný za významný pre účely návrhu zmesi. Štúdia NCHRP 9-9(1) ďalej potvrdila tieto úrovne rozsiahlym terénnym overením, korelujúc laboratórne zhutňovanie SGC s in-situ zhutňovaním pri skutočnej doprave.
| 20-ročná doprava (milióny ESAL) | Ninitial | Ndesign | Nmax |
|---|---|---|---|
| < 0,3 | 6 | 50 | 75 |
| 0,3 až < 3 | 7 | 75 | 115 |
| 3 až < 10 | 8 | 100 | 160 |
| 10 až < 30 | 8 | 100 | 160 |
| ≥ 30 | 9 | 125 | 205 |
Poznámka: Pre 3 až <10 miliónov ESAL môžu niektoré agentúry použiť alternatívne 75/115.
Nmax
Nmax je maximálny počet gyratácií, ktorý vytvára hustotu, ktorá by nikdy nemala byť prekročená v teréne. Pri Nmax musí byť obsah medzier ≥2,0 %. Táto požiadavka zabezpečuje, že zmes má dostatočnú odolnosť voči pokračujúcemu zhutňovaniu pod dopravným zaťažením. Ak medzerovitosť pri Nmax klesne pod 2,0 %, zmes sa považuje za príliš zhutniteľnú, pri dopravnom zaťažení by medzerovitosť mohla klesnúť pod minimálnu úroveň potrebnú pre stabilitu, čo vedie k tvoreniu koľají, vytláčaniu (krvácaniu) alebo posúvaniu. Hodnota Nmax bola pôvodne odvodená z konceptu, že akákoľvek zmes zhutňujúca sa na viac ako 98 % teoretickej maximálnej špecifickej hmotnosti v laboratóriu by bola náchylná na nadmerné zhutňovanie alebo tvorbu koľají v teréne.
Vzťah medzi Ndesign a Nmax bol stanovený počas programu SHRP analýzou poľných jadier získaných z deviatich projektov SPS-9. Výskumníci zistili, že priemerná úroveň Nmax bola približne 1,10 × log(Ndesign) . Tento vzťah bol použitý na výpočet hodnôt Nmax pre každú úroveň Ndesign v štandardnej tabuľke.
Ninitial (Nini)
Ninitial je počet gyratácií používaný na vyhodnotenie zhutniteľnosti zmesi počas ranej fázy výstavby. Pri Ninitial musí byť hustota vzorky na alebo pod stanoveným percentom teoretickej maximálnej hustoty (Gmm) . Percentuálny limit sa líši podľa úrovne dopravy: ≤91,5 % pre nízku dopravu (<0,3 milióna ESAL) a ≤89,0 % pre vysokú dopravu (≥30 miliónov ESAL).
Požiadavka Ninitial je kontrola zhutniteľnosti, ktorá zabraňuje použitiu mäkkých zmesí, zmesí, ktoré sa pod valcom zhutňujú príliš rýchlo a stávajú sa nestabilnými. Ak hustota pri Ninitial prekročí stanovený limit, zmes sa považuje za príliš zhutniteľnú, čo znamená, že sa bude rýchlo zhutňovať počas výstavby a môže pokračovať v zhutňovaní pod dopravou, čo vedie k tvorbe koľají. Mäkké zmesi sú typicky spojené s nadmerným obsahom prírodného (nedrveného) piesku, zaoblenými časticami kameniva alebo nedostatočnou ostrohrannosťou. Kontrola Ninitia núti projektanta zmesi upraviť zmes kameniva (typicky zvýšením obsahu drveného kameniva alebo znížením prírodného piesku), kým hustota pri Ninitial neklesne pod stanovený limit.
Vzťah medzi Ninitial a Ndesign bol stanovený prostredníctvom experimentu SHRP-A001 Task F, v ktorom boli analyzované poľné jadrá na určenie tvaru zhutňovacej krivky. Výskumníci zistili, že priemerná úroveň Ninitial bola približne Ninitial = 0,45 × log(Ndesign) . Hodnota Ninitial je nižšia pre zmesi s vysokou dopravou, pretože tieto zmesi vyžadujú vyššiu odolnosť voči ranému zhutňovaniu, musia byť dostatočne tuhé, aby odolávali príliš rýchlemu zhutňovaniu pod valcom.
Analýza zhutňovacej krivky
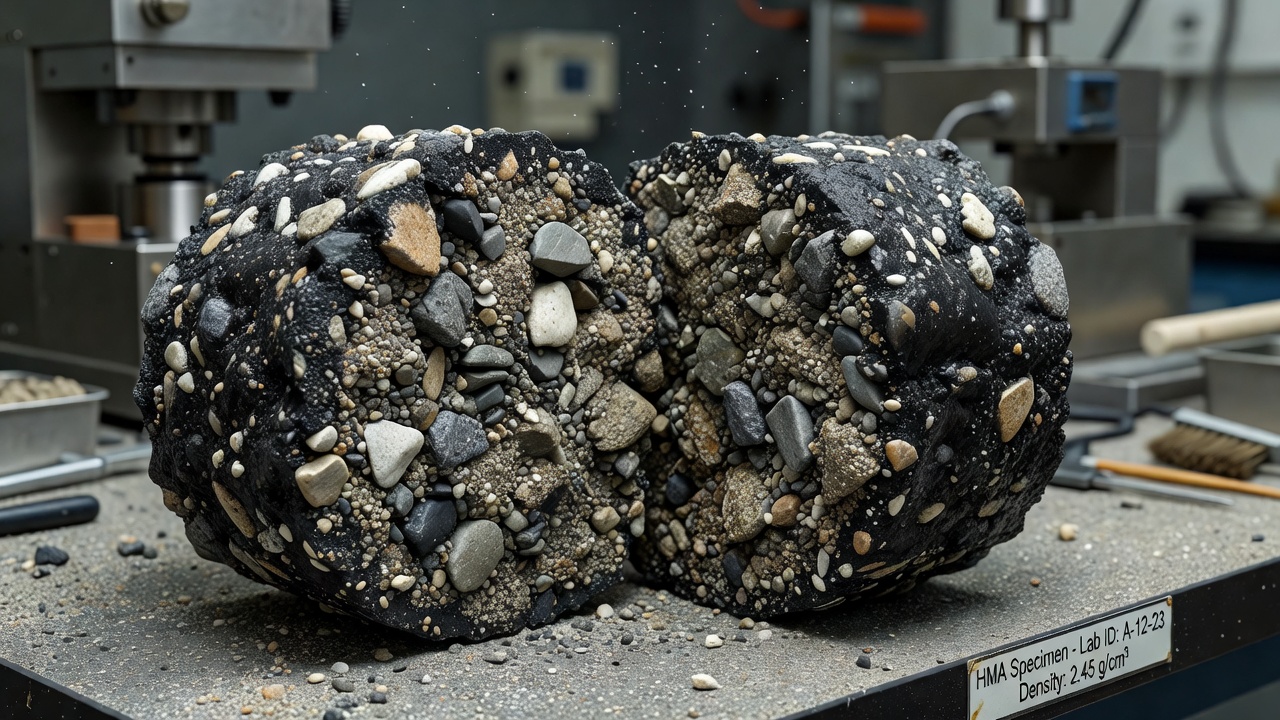
Zhutňovacia krivka (tiež nazývaná krivka zhutňovania) je jedným z najcennejších výstupov SGC. SGC zaznamenáva výšku vzorky po každej gyratácii (alebo v stanovených intervaloch), čo umožňuje operátorovi vypočítať hustotu vzorky pri každom počte gyratácií a vyniesť ju ako funkciu počtu gyratácií. Hustota je vyjadrená ako %Gmm, percento teoretickej maximálnej špecifickej hmotnosti nameranej na voľnej zmesi podľa AASHTO T209 (Riceov test).
Zhutňovacia krivka má charakteristický tvar: strmý počiatočný sklon počas prvých 10–20 gyratácií, keď sa voľná zmes rýchlo zhutňuje, nasledovaný postupne klesajúcou rýchlosťou zhutňovania, keď sa vzorka približuje svojej maximálnej zhutnenej hustote. Krivka asymptoticky smeruje k maximálnej dosiahnuteľnej hustote pri daných zhutňovacích parametroch. Matematická forma krivky nasleduje mocninový vzťah:
%Gmm = A - B × N^(-C)
Kde:
- %Gmm = hustota pri N gyratáciách (% z Gmm)
- N = počet gyratácií
- A, B, C = regresné konštanty špecifické pre zmes
Sklon zhutňovacej krivky v ktoromkoľvek bode predstavuje rýchlosť zhutňovania (zmenu hustoty na jednu gyratáciu). Zmesi, ktoré sa zhutňujú veľmi rýchlo (strmý počiatočný sklon, vysoká hodnota C), môžu byť mäkké, dosahujú vysokú hustotu s minimálnym zhutňovacím úsilím a môžu byť nestabilné pod dopravou. Zmesi, ktoré sa zhutňujú veľmi pomaly (plytký sklon v celom rozsahu, nízka hodnota C), môžu byť ťažko zhutniteľné v teréne, vyžadujú nadmerné prejazdy valca na dosiahnutie cieľovej hustoty, čo zvyšuje náklady na výstavbu a môže viesť k segregácii alebo nedostatočnému zhutneniu.
Zhutňovacia krivka poskytuje tri kľúčové informácie:
K (gyračný sklon zhutňovania), tiež nazývaný gyračný sklon, sa vypočíta ako sklon lineárnej časti zhutňovacej krivky na semilogaritmickom grafe (log gyratácií vs. %Gmm). Hodnota K je ovplyvnená gradáciou kameniva, obsahom spojiva, triedou spojiva a ostrohrannosťou kameniva. Ostrohranné kamenivo a tuhšie spojivá produkujú nižšie hodnoty K (pomalšie zhutňovanie), zatiaľ čo zaoblené kamenivo a mäkšie spojivá produkujú vyššie hodnoty K (rýchlejšie zhutňovanie).
Cinitial (%Gmm pri Ninitial), hustota dosiahnutá pri úrovni gyratácií Ninitial. Musí byť ≤89,0–91,5 % Gmm v závislosti od úrovne dopravy. Vysoké hodnoty Cinitial indikujú nadmernú zhutniteľnosť a potenciálnu mäkkosť.
Cmax (%Gmm pri Nmax), hustota dosiahnutá pri úrovni gyratácií Nmax. Musí byť ≤98,0 % Gmm (medzerovitosť ≥2,0 %). Nízke hodnoty Cmax (pod 96 %) indikujú dobrú odolnosť voči nadmernému zhutňovaniu, zatiaľ čo hodnoty Cmax blížiace sa 98 % alebo vyššie indikujú potenciálnu náchylnosť na tvorbu koľají.
Zhutňovacia krivka je tiež citlivá na variabilitu výroby počas testovania kontroly kvality. Posun zhutňovacej krivky medzi návrhovými vzorkami a výrobnými vzorkami môže indikovať zmeny v obsahu spojiva, gradácii alebo vlastnostiach kameniva. Posun nahor (vyššia hustota pri rovnakom počte gyratácií) môže indikovať vyšší obsah spojiva alebo jemnejšiu gradáciu, zatiaľ čo posun nadol môže indikovať nižší obsah spojiva, hrubšiu gradáciu alebo tuhšie spojivo. FHWA odporúča porovnávať zhutňovaciu krivku z každého výrobného testu s návrhovou zhutňovacou krivkou na včasné zistenie týchto posunov.
Príprava vzorky
Príprava vzorky pre zhutňovanie SGC nasleduje presný postup definovaný v AASHTO T312 a ASTM D6925. Kvalita výsledku zhutňovania kriticky závisí od správnej techniky prípravy vzorky.
Stanovenie hmotnosti vzorky, Hmotnosť voľnej HMA potrebná na vytvorenie vzorky s cieľovou výškou (115 mm ± 5 mm) závisí od hustoty zmesi. Typická počiatočná hmotnosť pre vzorku s priemerom 150 mm je 4500–4700 gramov, ale presná hmotnosť musí byť stanovená skúšobným zhutňovaním. Cieľom je vytvoriť vzorku s výškou 115 mm ± 5 mm pri Ndesign gyratáciách. Ak výška vzorky spadá mimo tento rozsah, hmotnosť vzorky sa zodpovedajúcim spôsobom upraví. Hmotnosť sa vypočíta ako:
Hmotnosť = Gmm × Objem × (%Gmm pri Ndes / 100)
Kde objem je založený na priemere vzorky 150 mm a cieľovej výške 115 mm.
Krátkodobé starnutie (kondicionovanie), Pred zhutňovaním sa voľná zmes HMA kondicionuje na simuláciu krátkodobého starnutia, ku ktorému dochádza počas miešania v obaľovacej stanici, dopravy a pokládky. Postup kondicionovania vyžaduje zahrievanie voľnej zmesi v sušiarni s núteným obehom vzduchu počas 2 hodín pri teplote zhutňovania (typicky 135–155 °C v závislosti od triedy PG spojiva). Zmes sa po 60 minútach premieša, aby sa zabezpečilo rovnomerné kondicionovanie. Toto kondicionovanie umožňuje spojivu absorbovať sa do pórov kameniva a vytvára vzorky s volumetrickými vlastnosťami, ktoré korelujú s poľnou výkonnosťou.
Teplota zhutňovania, Teplota zhutňovania sa určuje z vzťahu teplota-viskozita PG spojiva. Pre štandardné PG spojivá rozsah teploty zhutňovania zodpovedá teplote, pri ktorej je kinematická viskozita spojiva 0,28 ± 0,03 Pa·s. Pre modifikované spojivá (PG 76-22 alebo vyššie) sa používa teplota zhutňovania odporúčaná výrobcom. Teplota je kontrolovaná v rozmedzí ±3 °C počas zhutňovania.
Postup zhutňovania, Kondicionovaná zmes sa vloží do predhriatej formy SGC (zahriatej na teplotu zhutňovania). Na dno formy sa umiestni papierový kotúč, aby sa zabránilo prilepeniu. Zmes sa urovná, na vrch sa umiestni papierový kotúč a forma sa vloží do SGC. Horný piest sa spustí na povrch zmesi a SGC aplikuje usadzovací tlak 600 kPa počas 5–10 sekúnd pred začatím gyračného zhutňovania. SGC potom aplikuje zvolený počet gyratácií a automaticky zaznamenáva výšku vzorky.
Extrúzia, Po zhutnení SGC vytlačí zhutnenú vzorku z formy. Vzorka sa nechá vychladnúť na izbovú teplotu najmenej 30 minút pred manipuláciou. Vzorka je označená identifikáciou zmesi, obsahom spojiva, teplotou zhutňovania, počtom gyratácií a dátumom zhutňovania.
Chladenie a skladovanie vzorky, Zhutnené vzorky sa chladia na izbovú teplotu 12–24 hodín pred volumetrickým testovaním. Rýchle chladenie (napr. pomocou ventilátora) môže spôsobiť rozdielne tepelné napätia, ktoré ovplyvňujú štruktúru medzier. Vzorky sa skladujú na rovnom povrchu, aby sa zabránilo deformácii, a sú chránené pred priamym slnečným žiarením a kontaminantmi.
Volumetrická analýza z vzoriek SGC
Vzorky SGC sa používajú na stanovenie volumetrických vlastností asfaltovej zmesi, základných ukazovateľov kvality používaných pri návrhu zmesí Superpave. Volumetrická analýza začína po vychladnutí vzorky na izbovú teplotu (typicky 24 hodín po zhutnení).
Objemová hmotnosť (Gmb), Objemová hmotnosť zhutnenej vzorky sa meria podľa AASHTO T166 (metóda nasýteného povrchovo suchého stavu). Vzorka sa odváži suchá, potom sa ponorí do vody na 3–5 minút na nasýtenie povrchových medzier, potom sa odváži ponorená a v SSD (nasýtenom povrchovo suchom) stave. Objemová hmotnosť sa vypočíta ako:
Gmb = Suchá hmotnosť / (SSD hmotnosť – Ponorená hmotnosť)
Pre zmesi s absorpčným kamenivom (nasiakavosť >2 %) sa namiesto toho používa AASHTO T275 (metóda s parafínovým náterom) alebo AASHTO T331 (metóda CoreLok), pretože metóda SSD môže nadhodnotiť objemovú hmotnosť tým, že voda infiltráciou prenikne do vnútornej štruktúry medzier.
Teoretická maximálna špecifická hmotnosť (Gmm), Gmm sa meria na voľnej zmesi podľa AASHTO T209 (Riceov test). Reprezentatívna vzorka voľnej zmesi sa odváži, vloží sa do vákuového pyknometra, pokryje sa vodou a podrobí sa čiastočnému vákua (27,5 ± 2,5 mmHg) počas 15 ± 2 minút na odstránenie zachyteného vzduchu. Objem zmesi sa určí výtlakom vody a Gmm sa vypočíta ako:
Gmm = Suchá hmotnosť / (Hmotnosť vytlačenej vody)
Volumetrické výpočty, Z Gmb a Gmm sa vypočítajú kľúčové volumetrické vlastnosti:
Medzerovitosť (Va) = 100 × [1 – (Gmb / Gmm)]
Medzery v minerálnom kamenive (VMA) = 100 – (Gmb × Ps / Gsb)
Kde Ps = percento kameniva (z celkovej hmotnosti) a Gsb = objemová hmotnosť kombinovaného kameniva.
Medzery vyplnené asfaltom (VFA) = 100 × [(VMA – Va) / VMA]
Pomer prach/spojivo (P0,075/Pbe) = P0,075 / Pbe
Cieľom pri návrhu zmesí Superpave je 4,0 % medzerovitosti pri Ndesign. Optimálny obsah spojiva sa vyberá prípravou vzoriek pri 4–5 obsahoch spojiva, vynesením volumetrických vlastností oproti obsahu spojiva a výberom obsahu spojiva, ktorý poskytuje 4,0 % medzerovitosti pri splnení všetkých ostatných kritérií (VMA ≥ minimum, VFA v rozsahu, pomer prach/spojivo v rozsahu, hustota Ninitial ≤ limit, medzerovitosť Nmax ≥ 2,0 %).
Kalibrácia a údržba SGC
Presnosť a reprodukovateľnosť výsledkov zhutňovania SGC kriticky závisí od správnej kalibrácie a údržby. FHWA identifikovala kalibráciu ako hlavný problém ovplyvňujúci medzilaboratórnu variabilitu, čo viedlo k vývoju technológie merania vnútorného uhla.
Meranie vnútorného uhla, Tradičná kalibrácia SGC merala vonkajší uhol gyratácie, uhol rámu stroja voči vertikále. Výskum však preukázal, že poddajnosť rámu pri vertikálnom zaťažení 600 kPa spôsobuje miernu deformáciu rámu, čím sa mení efektívny uhol gyratácie vo vnútri formy. Táto deformácia nie je zachytená vonkajšími meraniami uhla. Štúdie na University of Arkansas ukázali, že pôvodný Pine SGC mal vnútorný uhol 1,18 stupňa pri nastavení vonkajšieho uhla 1,25 stupňa podľa požiadavky AASHTO T312. Podobne Troxler 4140 mal vnútorný uhol 1,19 stupňa pri vonkajšom nastavení 1,25 stupňa.
Zariadenia na meranie vnútorného uhla (napríklad Rapid Angle Measurement (RAM)) merajú uhol gyratácie pomocou snímačov umiestnených vo vnútri formy na vzorku, priamo merajúc uhol pôsobiaci na vzorku. To poskytuje skutočné meranie zhutňovacej energie dodanej vzorke. Súčasné špecifikácie AASHTO T312 vyžadujú kalibráciu pomocou merania vnútorného uhla na overenie uhla gyratácie 1,25° ± 0,02°.
Vplyv nečistôt pod základovou doskou, Štúdia FHWA zdokumentovala, že nečistoty pod základovou doskou SGC môžu výrazne znížiť efektívny vnútorný uhol. Ako je uvedené v FHWA TechBrief FHWA-HIF-11-032, vniknutie 0,1 mm pod základovú dosku znížilo efektívny vnútorný uhol približne o 0,05 stupňa, čo je významná zmena vzhľadom na toleranciu ±0,02°. Vniknutie 0,6 mm znížilo vnútorný uhol na približne 0,85–0,88 stupňa, čo predstavuje 25 % zníženie zhutňovacieho úsilia. Toto zistenie zdôrazňuje kritickú dôležitosť udržiavania platní formy SGC v čistote.
Opotrebenie formy, Formy SGC sa časom opotrebúvajú, najmä v oblasti, kde dochádza k zhutňovaniu (približne 1–5 palcov od spodku formy). AASHTO T312 špecifikuje vnútorný priemer ako 149,90 až 150,00 mm pri meraní na hornom a dolnom okraji. FHWA však poznamenáva, že nie je jasné, pri akom priemere väčšom ako 150,00 mm (v zhutňovacej zóne) sa opotrebenie formy stáva nadmerným a významne ovplyvňuje volumetrické vlastnosti. Agentúry a laboratóriá by mali pravidelne merať vnútorný priemer vo viacerých výškach (každý 1 palec od spodku), aby sledovali opotrebenie a vymenili formy, keď priemer prekročí prijateľné limity.
Medzera základová doska / forma, Medzera medzi priemerom základovej dosky a vnútorným priemerom formy môže ovplyvniť meranie vnútorného uhla. Štúdie ukázali, že pre medzery v rozsahu 0,24 mm až 0,62 mm nebol konzistentný vplyv na vnútorný uhol, hoci údaje naznačovali potenciálny pokles vnútorného uhla so zväčšujúcou sa medzerou. FHWA naďalej študuje tento problém s cieľom odporučiť špecifikačné limity pre medzeru základová doska / forma.
Plán pravidelnej údržby, Minimálne musia byť vykonávané úlohy údržby odporúčané výrobcom v stanovených intervaloch. To zahŕňa:
- Denne: Čistenie všetkých povrchov, platní a foriem stlačeným vzduchom.
- Týždenne: Kontrola kalibrácie tlaku, overenie rýchlosti gyratácie.
- Mesačne: Kontrola priemerov foriem, kontrola ložísk a valčekov na opotrebenie.
- Štvrťročne: Overenie vnútorného uhla pomocou RAM zariadenia alebo ekvivalentu.
- Ročne: Továrenská kalibrácia snímača sily, tlakového prevodníka a systému merania uhla.
SGC pre návrh letiskových zmesí
Aplikácia SGC na návrh letiskových vozovkových zmesí nasleduje špecifikácie vyvinuté Federálnym leteckým úradom (FAA) v rámci jeho špecifikácie Item P-401 (Rastlinné asfaltové vozovky, AC 150/5370-10H). Letiskové vozovky predstavujú jedinečné podmienky zaťaženia v porovnaní s diaľnicami, vrátane vyšších tlakov v pneumatikách (100–250 psi oproti 80–120 psi pre nákladné vozidlá), vyšších zaťažení kolies (do 40 000 kg na koleso pre veľké lietadlá) a odlišných charakteristík dynamického zaťaženia (pristávacie zaťaženie lietadiel oproti roliacemu zaťaženiu na diaľnici).
Úrovne gyratácií pre letiskové zmesi, Letiskové asfaltové zmesi používajú iné úrovne gyratácií ako diaľničné zmesi. Pre lietadlá všeobecného letectva s maximálnou vzletovou hmotnosťou ≤60 000 libier je špecifikovaných 50 gyratácií. Pre komerčné letiská obsluhujúce ťažké lietadlá (Boeing 737/777, Airbus A320/A380) môže byť špecifikovaných 75 gyratácií. Tieto nižšie úrovne gyratácií v porovnaní s diaľničnými hodnotami Ndesign (50–125) odrážajú odlišné dopravné vzory a charakteristiky zaťaženia letísk, doprava lietadiel je kanalizovaná (úzka šírka rozptylu), ale v porovnaní s diaľničnou dopravou nastáva menej celkových prejazdov.
National Center for Asphalt Technology (NCAT) uskutočnil validačnú štúdiu v rámci Airport Asphalt Pavement Technology Program (AAPTP) na potvrdenie, že 50 a 75 gyratácií v SGC vytvára volumetrické vlastnosti ekvivalentné tradičnému Marshallovmu zhutňovaniu 50 a 75 údermi na stranu. Štúdia zistila, že SGC pri 50 gyratáciách vytváral vzorky s približne 0,2 % vyššou medzerovitosťou ako Marshallove vzorky s 50 údermi a pri 75 gyratáciách vytváral vzorky s približne 0,3 % vyššou medzerovitosťou ako Marshallove vzorky so 75 údermi, čo je štatisticky nevýznamný rozdiel.
Zvyšovanie triedy PG spojiva, FAA vyžaduje zvyšovanie triedy PG spojiva na zohľadnenie vyšších tlakov v pneumatikách lietadiel. Základná trieda PG sa vyberá len z klimatických údajov (bez zvyšovania podľa dopravy). Zvyšovanie triedy sa aplikuje podľa nasledujúcich usmernení:
- Keď horná teplotná hranica dosiahne 92 °C alebo viac (indikujúc modifikované spojivo), vyžaduje sa testovanie PG Plus podľa AASHTO M320.
- Databáza špecifikácií spojív Asphalt Institute sa používa ako referencia pre výber triedy spojiva.
Bežné letiskové triedy spojív zahŕňajú PG 64-22 (mierne podnebie), PG 70-22 (teplé podnebie, mierna doprava), PG 76-22 (horúce podnebie, ťažká doprava) a PG 76-28 (horúce podnebie s chladnými zimnými teplotami, ťažká doprava).
Výkonnostné testovanie, Špecifikácia FAA P-401 vyžaduje testovanie so zaťaženým kolesom na vyhodnotenie návrhu zmesi. Predvolenou metódou je Asphalt Pavement Analyzer (APA) podľa AASHTO T340 s tlakom hadice 250 psi pri 64 °C, s maximálnou hĺbkou koľaje 10 mm pri 4 000 prejazdoch. Alternatívne metódy zahŕňajú APA pri 100 psi a 64 °C (max. 5 mm pri 8 000 prejazdoch) alebo Hamburg Wheel Tracking Test podľa AASHTO T324 (max. 10 mm pri 20 000 prejazdoch). Tieto výkonnostné testy, vykonávané na vzorkách zhutnených SGC, zabezpečujú, že zmes odolá tvorbe koľají pri vysokých tlakoch v pneumatikách a zaťaženiach počas prevádzky lietadiel.
Kontrola kvality zhutňovania, FAA špecifikuje poľné zhutňovanie ako percento teoretickej maximálnej hustoty (TMD) namiesto percenta laboratórnej objemovej hustoty používaného v starších špecifikáciách. Cieľový rozsah hustoty je 92–98 % Gmm (zodpovedajúci 2–8 % medzerovitosti v teréne). Akceptácia je založená na metodike Percent Within Limits (PWL) podľa špecifikácií FAA, s položkami odmeňovania za hustotu spojov pre pozdĺžne a priečne konštrukčné škáry.
ICAO (Medzinárodná organizácia civilného letectva) odkazuje na normy FAA a ASTM pre letiskové materiály vozoviek prostredníctvom Annex 14, Aerodromes a Aerodrome Design Manual (Doc 9157, Part 3) . Hoci ICAO nepíše vlastné podrobné špecifikácie materiálov, medzinárodný konsenzus vyžaduje, aby letiskové vozovky boli postavené podľa noriem ekvivalentných FAA P-401, čo v praxi vyžaduje použitie metodológie Superpave založenej na SGC pre kritické letiskové vozovky.
SGC v kontrole kvality
SGC sa vo veľkej miere používa v programoch kontroly kvality (QC) a zabezpečenia kvality (QA) pre výrobu Superpave. Počas testovania QC výroby sa získajú vzorky zmesi vyrobenej v obaľovacej stanici, krátkodobo sa starnú (typicky 1 hodina pri teplote zhutňovania) a zhutnia sa na Ndesign gyratácií v SGC. Zhutnené vzorky sa testujú na objemovú hmotnosť (Gmb) a vypočítavajú sa medzerovitosť, VMA, VFA a pomer prach/spojivo.
Akceptačné kritériá, Nameraná medzerovitosť pri Ndesign musí byť v rozmedzí 4,0 % ± 1,0 %, aby bola výroba považovaná za vyhovujúcu. VMA musí spĺňať minimálnu požiadavku pre NMAS (napr. ≥13 % pre 19,0 mm NMAS). VFA musí byť v stanovenom rozsahu pre úroveň dopravy. Pomer prach/spojivo musí byť v rozmedzí 0,6–1,2. Hustota Ninitial (kontrolovaná pri špecifikovaných Nini gyratáciách) musí byť ≤89,0–91,5 % Gmm v závislosti od úrovne dopravy.
Overenie zhutňovacej krivky, Počas testovania QC sa zhutňovacia krivka z výrobných vzoriek porovnáva s krivkou z návrhových vzoriek. Posun krivky môže indikovať zmenu vlastností zmesi:
- Posun nahor (vyššia hustota pri rovnakom počte gyratácií): Môže indikovať vyšší obsah spojiva, jemnejšiu gradáciu, mäkšie spojivo alebo stratu ostrohrannosti.
- Posun nadol (nižšia hustota pri rovnakom počte gyratácií): Môže indikovať nižší obsah spojiva, hrubšiu gradáciu, tuhšie spojivo alebo kontamináciu.
FHWA odporúča, aby sa výrobné zhutňovacie krivky udržiavali v rozmedzí ±1,0 % Gmm od návrhovej zhutňovacej krivky pri akomkoľvek danom počte gyratácií.
Štatistická akceptácia, Výsledky SGC sa používajú v akceptačných postupoch Percent Within Limits (PWL) podľa AASHTO R9 a R42. Výroba je rozdelená na šarže (typicky 500–1 000 ton), každá rozdelená na 4–5 podšarží. Testuje sa jeden náhodný vzorka na podšarž. PWL sa vypočíta z priemeru a štandardnej odchýlky vzorky vo vzťahu k špecifikačným limitom. Väčšina agentúr vyžaduje minimálne PWL 90 % pre 100 % platbu, so zníženými platobnými faktormi pre nižšie hodnoty PWL.
Riešenie sporov, Keď sa výsledky QC a QA významne líšia, štatistické porovnanie pomocou F-testov (na porovnanie rozptylu) a t-testov (na porovnanie priemerov) určuje, či výsledky pochádzajú z rovnakej populácie. Ak testy indikujú významný rozdiel na 95 % úrovni spoľahlivosti, vyžaduje sa rozhodcovské testovanie (typicky v nezávislom laboratóriu).
Normy upravujúce prevádzku SGC
Superpave Gyratory Compactor je riadený súborom noriem AASHTO a ASTM, ktoré definujú špecifikácie zariadenia, prevádzkové postupy a návrhové kritériá.
AASHTO T312, “Príprava a stanovenie hustoty vzoriek horúcej asfaltovej zmesi (HMA) pomocou Superpave Gyratory Compactor.” Toto je primárna norma upravujúca prevádzku SGC. Špecifikuje parametre zhutňovania (600 kPa, 1,25°, 30 ot./min), špecifikácie formy, požiadavky na kontrolu teploty, kalibračné postupy (vrátane merania vnútorného uhla) a postup stanovenia hustoty zhutnenej vzorky.
ASTM D6925, “Štandardná skúšobná metóda na prípravu a stanovenie relatívnej hustoty vzoriek horúcej asfaltovej zmesi pomocou Superpave Gyratory Compactor.” Toto je ekvivalent ASTM k AASHTO T312. Prevádzkové parametre sú identické, hoci môžu existovať menšie rozdiely v požiadavkách na vykazovanie a vyhláseniach o presnosti.
AASHTO R35, “Volumetrický návrh Superpave pre horúcu asfaltovú zmes.” Táto norma špecifikuje postup volumetrického návrhu zmesi Superpave vrátane výberu úrovní Ndesign na základe dopravy (tabuľka Ndesign), cieľa 4,0 % medzerovitosti pri Ndesign a vyhodnotenia zhutnených vzoriek.
AASHTO M323, “Štandardná špecifikácia pre volumetrický návrh zmesi Superpave.” Táto norma špecifikuje akceptačné kritériá pre zmesi Superpave vrátane minimálnych požiadaviek na VMA (na základe NMAS), rozsahov VFA (na základe úrovne dopravy), limitov pomeru prach/spojivo a požiadaviek na hustotu Ninitial a Nmax.
ASTM D6926, “Štandardná prax pre prípravu vzoriek asfaltovej zmesi pomocou Marshallovho zariadenia.” Táto norma pokrýva Marshallovo zhutňovanie, ktoré je priamo porovnateľné s metódou SGC v kontexte širšieho systému Superpave.
ASTM D7226, “Štandardná skúšobná metóda na stanovenie percenta porušených častíc v hrubom kamenive.” Toto je jedna z noriem pre konsenzuálne vlastnosti kameniva odkazovaná v špecifikáciách Superpave, ktorá ovplyvňuje výsledky testov SGC prostredníctvom kvality kameniva.
Vyhlásenia o presnosti a systematickej chybe v AASHTO T312 a ASTM D6925 poskytujú očakávanú variabilitu pre testovanie SGC:
| Parameter | Presnosť jedného operátora (1s) | Medzilaboratórna presnosť (1s) |
|---|---|---|
| Gmb | 0,009 | 0,020 |
| %Gmm | 0,5 % | 1,1 % |
Tieto hodnoty presnosti znamenajú, že replikované vzorky z rovnakej zmesi pripravené rovnakým operátorom by mali mať hodnoty objemovej hmotnosti v rozmedzí ±0,009 (68 % úroveň spoľahlivosti) alebo ±0,018 (95 % úroveň spoľahlivosti). Výsledky z rôznych laboratórií by mali byť v rozmedzí ±0,020 (68 %) alebo ±0,040 (95 %). Pochopenie týchto limitov presnosti je nevyhnutné pre interpretáciu výsledkov QC/QA a riešenie sporov.
Normy sú udržiavané AASHTO Subcommittee on Materials (pre normy AASHTO) a ASTM Committee D04 on Road and Paving Materials (pre normy ASTM). Obe organizácie koordinujú prostredníctvom Expert Task Group (ETG) on Mixtures and Aggregates, ktorá je spoločne sponzorovaná FHWA, AASHTO a priemyselnými partnermi. ETG preskúmava technické otázky súvisiace s prevádzkou SGC a návrhom zmesí Superpave a odporúča revízie noriem, keď sú k dispozícii nové výskumy.
Často kladené otázky
- Čo je Superpave Gyratory Compactor?
- Superpave Gyratory Compactor (SGC) je laboratórne zariadenie, ktoré zhutňuje vzorky horúcej asfaltovej zmesi (HMA) pomocou kombinácie vertikálneho tlaku (600 kPa) a gyračného hnetacieho pohybu pri 1,25 stupňa a 30 gyratáciách za minútu. Bol vyvinutý v rámci Strategic Highway Research Program (SHRP) ako štandardné zhutňovacie zariadenie pre systém návrhu zmesí Superpave. SGC vytvára valcové vzorky s priemerom 150 mm, ktoré lepšie simulujú poľné zhutňovanie valcom ako Marshallovo nárazové kladivo. Zariadenie zaznamenáva údaje o zhutňovaní počas celého procesu, čím vytvára zhutňovaciu krivku, ktorá poskytuje prehľad o zhutniteľnosti zmesi a jej správaní sa pod dopravným zaťažením.
- Aký je rozdiel medzi SGC a Marshallovým kladivom?
- SGC aplikuje hnetací gyračný pohyb v kombinácii s vertikálnym tlakom (600 kPa) pri 30 gyratáciách za minútu a uhle gyratácie 1,25 stupňa, zatiaľ čo Marshallova metóda používa nárazové zhutňovanie kladivom s hmotnosťou 4,54 kg padajúcim z výšky 457 mm (50 alebo 75 úderov na stranu). SGC vytvára vzorky s priemerom 150 mm × výškou 115 mm oproti Marshallovým vzorkám 102 mm × 63,5 mm. Gyračný pohyb SGC vytvára orientáciu kameniva podobnú poľným valcom, zatiaľ čo Marshallovo nárazové zhutňovanie nereplikuje poľné podmienky. SGC tiež zaznamenáva úplnú zhutňovaciu krivku, čo poskytuje údaje o zhutniteľnosti zmesi, ktoré Marshallova metóda nevie poskytnúť.
- Čo sú Ninitial, Ndesign a Nmax pri zhutňovaní SGC?
- Ninitial (Nini) je typicky 6–9 gyratácií, hustota v tomto bode musí byť pod stanoveným percentom teoretickej maximálnej hustoty (≤89,0–91,5 % v závislosti od dopravy), aby sa predišlo mäkkým zmesiam. Ndesign (Ndes) je 50–125 gyratácií v závislosti od 20-ročnej úrovne dopravy v ESAL, cieľom pri Ndesign sú 4,0 % medzerovitosti pre návrh zmesi. Nmax je 75–205 gyratácií, pri Nmax musí byť medzerovitosť ≥2,0 %, aby sa predišlo nadmernému zhutňovaniu pod dopravným zaťažením. Tieto tri úrovne spoločne zabezpečujú, že zmes je možné adekvátne zhutniť v teréne, nebude sa tvoriť koľaje pod dopravou a bude mať dostatočnú trvanlivosť.
- Čo je zhutňovacia krivka pri testovaní SGC?
- Zhutňovacia krivka je graf hustoty vzorky (ako % teoretickej maximálnej špecifickej hmotnosti, Gmm) v závislosti od počtu gyratácií počas zhutňovania SGC. Krivka má charakteristický tvar: rýchle zhutňovanie v prvých niekoľkých gyratáciách, po ktorom nasleduje postupne klesajúca rýchlosť zhutňovania, keď sa vzorka stáva kompaktnejšou. Sklon krivky v ktoromkoľvek bode predstavuje rýchlosť zhutňovania. Krivka poskytuje cenné informácie o správaní sa zmesi, strmé počiatočné sklony indikujú mäkké zmesi, plytké sklony indikujú ťažko zhutniteľné zmesi a celkový tvar odhaľuje, ako bude zmes reagovať na poľné zhutňovanie a zhutňovanie dopravou.
- Ako sa SGC používa pri návrhu letiskových zmesí?
- FAA používa SGC v rámci svojej špecifikácie P-401 pre letiskové asfaltové vozovky. Letiskové zmesi zvyčajne používajú nižšie úrovne gyratácií ako diaľničné aplikácie: 50 gyratácií pre vozovky lietadiel všeobecného letectva (≤60 000 libier) a 75 gyratácií pre komerčné letiská. Trieda PG spojiva sa vyberá s ohľadom na vyššie tlaky v pneumatikách lietadiel (100–250 psi) prostredníctvom zvyšovania triedy. Vyžaduje sa výkonnostné testovanie pomocou Asphalt Pavement Analyzer (APA) podľa AASHTO T340 s tlakom hadice 250 psi pri 64 °C. FAA špecifikuje zhutňovanie ako percento teoretickej maximálnej hustoty (TMD) s cieľom 92–98 % Gmm.
- Aké normy upravujú prevádzku SGC?
- Primárnymi normami pre Superpave Gyratory Compactor sú AASHTO T312 (Príprava a stanovenie hustoty vzoriek horúcej asfaltovej zmesi pomocou Superpave Gyratory Compactor) a ASTM D6925 (Štandardná skúšobná metóda na prípravu a stanovenie relatívnej hustoty vzoriek horúcej asfaltovej zmesi pomocou Superpave Gyratory Compactor). AASHTO R35 upravuje postup volumetrického návrhu Superpave a špecifikuje úrovne Ndesign na základe dopravného zaťaženia. AASHTO M323 špecifikuje požiadavky na volumetrický návrh zmesí Superpave vrátane kritérií VMA, VFA a pomeru prach/spojivo.
- Čo je meranie vnútorného uhla pre kalibráciu SGC?
- Meranie vnútorného uhla je kalibračná metóda, ktorá meria uhol gyratácie pomocou snímačov umiestnených vo vnútri formy na vzorku, nie z vonkajšieho rámu zhutňovača. Bola vyvinutá, pretože poddajnosť rámu pri zaťažení 600 kPa môže ovplyvniť vonkajšie merania uhla. Výskum ukázal, že pri nastavení vonkajšieho uhla 1,25 stupňa mali niektoré zhutňovače skutočný vnútorný uhol až 1,18 stupňa. Zariadenie na meranie vnútorného uhla (napr. Rapid Angle Measurement alebo RAM) poskytuje presnejšiu a reprodukovateľnejšiu kalibráciu uhla, čo vedie k konzistentnejším volumetrickým vlastnostiam medzi rôznymi jednotkami SGC.
- Aké sú bežné problémy údržby ovplyvňujúce výkon SGC?
- Kľúčové problémy údržby ovplyvňujúce výkon SGC zahŕňajú: nečistoty pod základovou doskou (už 0,1 mm vniknutie môže znížiť efektívny vnútorný uhol približne o 0,05 stupňa), opotrebovanie formy (priemer formy presahujúci 150,00 mm v zhutňovacej zóne), nadmerná medzera medzi formou a základovou doskou, opotrebované ložiská a valčeky a celková čistota všetkých povrchov a dosiek. Podľa AASHTO T312 musí byť vnútorný priemer formy medzi 149,90 a 150,00 mm pri meraní na hornom a dolnom okraji. Pravidelná kalibrácia a údržba podľa odporúčaní výrobcu je nevyhnutná pre konzistentnú hustotu vzoriek.
- Ako pomáha SGC pri kontrole kvality výroby asfaltu?
- SGC sa používa pri kontrole kvality na overenie, či vyrobená asfaltová zmes spĺňa požiadavky volumetrického návrhu. Počas testovania QC sa vzorky zhutňujú na Ndesign gyratácií a vypočítavajú sa medzerovitosť, VMA, VFA a pomer prach/spojivo. Nameraná medzerovitosť pri Ndesign musí byť 4,0 % ± 1,0 % pre akceptáciu. Zhutňovacia krivka z výrobných vzoriek sa porovnáva s návrhovou krivkou na zistenie zmien v správaní zmesi. Výsledky SGC sa tiež používajú v štatistických akceptačných postupoch Percent Within Limits (PWL) podľa AASHTO R9 a R42.
- Aké veľkosti vzoriek môže SGC vytvárať?
- SGC primárne vytvára vzorky s priemerom 150 mm pre štandardný návrh zmesí Superpave s cieľovou výškou 115 mm ± 5 mm. Požadovaná hmotnosť je typicky 4500–4700 gramov voľnej HMA v závislosti od hustoty zmesi. Niektoré modely SGC môžu používať formy s priemerom 100 mm pre menšie vzorky, pokiaľ to veľkosť kameniva umožňuje. Veľkosť vzorky 150 mm je preferovaná, pretože pojme väčšie frakcie kameniva (do 25 mm nominálnej maximálnej veľkosti kameniva) a poskytuje väčší prierez pre volumetrické výpočty a následné výkonnostné testovanie.