¿Qué es el Hormigón Reforzado con Fibras (HRF)?
¿Qué es el Hormigón Reforzado con Fibras (HRF)?
El Hormigón Reforzado con Fibras (HRF) es un material compuesto que consiste en cemento hidráulico, áridos finos y gruesos, agua, aditivos y fibras de refuerzo discretas distribuidas uniformemente por toda la matriz. A diferencia del hormigón convencional reforzado con barras de acero continuas o malla electrosoldada, el HRF obtiene su capacidad de tracción post-fisura de miles de fibras cortas por metro cúbico que puentean las fisuras a nivel microestructural. Las fibras comienzan a funcionar estructuralmente cuando la matriz de hormigón comienza a fisurarse, en ese punto la carga se transfiere del hormigón a las fibras, proporcionando ductilidad, tenacidad y capacidad de carga residual de las que carece el hormigón simple.
El HRF se clasifica según ASTM C1116/C1116M, Especificación Estándar para Hormigón Reforzado con Fibras y Shotcrete, en cuatro tipos: Tipo I (hormigón reforzado con fibras de acero, conforme a ASTM A820/A820M), Tipo II (hormigón reforzado con fibras de vidrio, conforme a ASTM C1666), Tipo III (hormigón reforzado con fibras sintéticas, conforme a ASTM D7508/D7508M para fibras de poliolefina) y Tipo IV (hormigón reforzado con fibras naturales, conforme a ASTM D7357 para fibras de celulosa). Cada clasificación aborda materiales de fibra, geometrías y requisitos de rendimiento específicos.
El uso histórico de fibras en materiales cementicios se remonta a tiempos bíblicos, cuando se añadían paja y crin de caballo a los ladrillos de barro secados al sol y al mortero. La tecnología moderna de HRF surgió en la década de 1960 con la investigación pionera de Romualdi y Batson sobre el refuerzo con fibras de acero, seguida del desarrollo de fibras sintéticas en la década de 1970. Hoy en día, el HRF se especifica para una amplia gama de aplicaciones, incluyendo pavimentos y losas sobre el terreno, cubiertas metálicas compuestas, revestimientos de túneles y shotcrete, tableros de puentes, elementos prefabricados, pavimentos aeroportuarios y sistemas de pavimentos industriales.
Tipos de Fibra en Pavimentos de HRF
Fibras de Acero (ASTM A820/A820M Tipos I–V)
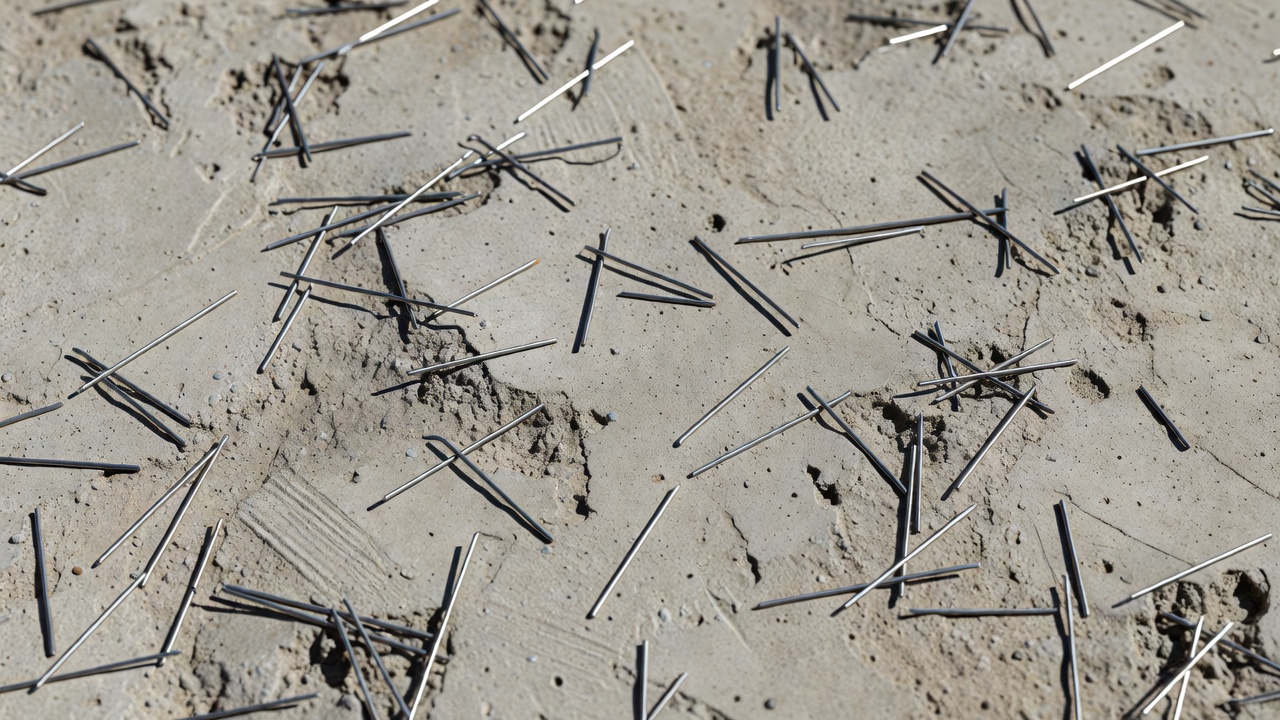
Las fibras de acero son el tipo de fibra más utilizado para aplicaciones estructurales de pavimentos. Se fabrican a partir de acero al carbono y se clasifican en cinco tipos según ASTM A820/A820M. Las fibras Tipo I, de Alambre Estirado en Frío se producen estirando alambre de acero a través de hileras, lo que les otorga la mayor resistencia a la tracción (típicamente 1.100–2.500 MPa). Las fibras Tipo II, de Chapa Cortada se cortan de chapas de acero y tienen una sección transversal rectangular. Las fibras Tipo III, Extraídas por Fusión se producen mediante un proceso de extracción por fusión y rara vez están disponibles en el mercado comercial. Las fibras Tipo IV, Cortadas de Molino se cortan de chatarra de acero y tienen geometrías irregulares. Las fibras Tipo V, de Alambre Estirado en Frío Modificado son estiradas en frío con deformación mecánica posterior para mejorar el anclaje.
La geometría de fibra de acero más común para pavimentos es la de extremo con gancho, donde ambos extremos se doblan en forma de gancho para proporcionar anclaje mecánico dentro de la matriz de hormigón. Otras geometrías incluyen ondulada (continuamente ondulada a lo largo), extremo plano (con extremos deformados o agrandados) y recta (sin deformación en los extremos). Las fibras con extremos de gancho han demostrado una resistencia a la extracción superior, requiriendo de 2 a 4 veces más energía para extraerse que las fibras rectas de longitud y diámetro equivalentes.
Las propiedades clave de las fibras de acero incluyen: longitud de 30–60 mm (1,2–2,4 in), relación de aspecto (longitud dividida por el diámetro equivalente) de 40–80, resistencia a la tracción de 400–2.500 MPa (58–363 ksi), módulo elástico de aproximadamente 210 kN/mm² (30.000 ksi) y densidad de 7,8 g/cm³. El alto módulo elástico, idéntico al de las barras de refuerzo de acero, asegura que las fibras de acero se activen inmediatamente tras la formación de la fisura, proporcionando una transferencia de tensión efectiva a través de las fisuras.
Para aplicaciones de pavimentos, las fibras de acero se dosifican a 20–30 kg/m³ (34–51 lb/yd³), equivalente al 0,25–0,38% en volumen. Para sobrecapas delgadas, dosificaciones tan bajas como 14,8 kg/m³ (25 lb/yd³) pueden proporcionar un control adecuado de fisuras por temperatura y retracción. El Steel Deck Institute (SDI) especifica dosificaciones mínimas de fibra de acero para el control de fisuras en aplicaciones de losas compuestas. ACI 544 recomienda un mínimo de 25 kg/m³ (42 lb/yd³) para aplicaciones estructurales.
Fibras Macro-Sintéticas
Las fibras macro-sintéticas (también llamadas fibras sintéticas estructurales) se fabrican a partir de mezclas de polipropileno, polietileno o poliolefina. Tienen un diámetro de 0,3 mm o superior (0,012 in mínimo), lo que las distingue de las microfibras sintéticas. Las longitudes típicas son de 38–60 mm (1,5–2,4 in). Su resistencia a la tracción varía de 165–600 MPa (24–87 ksi), y su módulo elástico de 1–8 kN/mm² (145–1.160 ksi) es significativamente menor que el del acero, aproximadamente el 1–4% de la rigidez del acero.
A pesar del módulo más bajo, las fibras macro-sintéticas proporcionan una resistencia residual equivalente a las fibras de acero con aproximadamente 1/5 a 1/3 de la dosificación en masa debido a su menor densidad (0,90–0,91 g/cm³), lo que produce un recuento de fibras por kilogramo mucho mayor. Para la misma dosificación en masa, existen aproximadamente de 8 a 9 veces más fibras sintéticas por metro cúbico en comparación con las fibras de acero, creando una red de fibras más densa a través de los planos de fisura potenciales.
Las dosificaciones típicas para pavimentos varían de 4–9 kg/m³ (6,7–15,2 lb/yd³). Para losas sobre el terreno, dosificaciones de 3–8 kg/m³ (5–13,5 lb/yd³) proporcionan una resistencia residual post-fisura equivalente a la malla electrosoldada. Para sobrecapas de pavimentos, se ha confirmado que el 0,32–0,48% en volumen es efectivo según la investigación realizada por Roesler y sus colegas en la Universidad de Illinois.
Las fibras macro-sintéticas ofrecen ventajas críticas para pavimentos aeroportuarios y tableros de puentes donde la corrosión es una preocupación. No se oxidan, no producen manchas en la superficie y son resistentes al ataque químico. También son más ligeras, lo que reduce los costos de transporte, y son más seguras para su manipulación durante la construcción.
Microfibras de Polipropileno
Las microfibras tienen un diámetro inferior a 0,3 mm (0,012 in) y longitudes de 3–20 mm (0,12–0,75 in). Están disponibles en configuraciones monofilamento (fibras individuales) o fibriladas (fibras que se dividen en múltiples filamentos durante el mezclado). Su función principal es el control de la fisuración por retracción plástica durante las primeras 24 horas después de la colocación.
Con dosificaciones típicas de 0,6–0,9 kg/m³ (1,0–1,5 lb/yd³), las microfibras reducen la fisuración por retracción plástica al proporcionar una red de refuerzo tridimensional que distribuye las tensiones de tracción de la retracción restringida. No proporcionan una capacidad estructural post-fisura significativa con estas dosificaciones. Sin embargo, las microfibras fibriladas con dosificaciones mínimas de 1,5 lb/yd³ (0,9 kg/m³) según ASTM D7508 pueden usarse para reemplazar el refuerzo de malla electrosoldada (WWR) de calibre ligero para el control de fisuras por temperatura y retracción en losas sobre el terreno, hasta calibre 10 (W1.6/W1.6).
Las microfibras también proporcionan beneficios para la resistencia al impacto, la protección contra el descascarillado por fuego y la resistencia a la abrasión. Se utilizan comúnmente junto con macrofibras en sistemas de fibras mezclados, donde las microfibras abordan la fisuración a edades tempranas y las macrofibras proporcionan el rendimiento estructural a largo plazo.
Fibras de Vidrio (AR-Glass)
Las fibras de vidrio resistentes a los álcalis (AR) contienen al menos un 16% de dióxido de circonio (ZrO₂) para resistir el entorno alcalino de la hidratación del cemento. Tienen una resistencia a la tracción de aproximadamente 2.500 MPa (363 ksi) y un módulo elástico de 80 kN/mm² (11.600 ksi). Las longitudes típicas son de 6–25 mm (0,25–1,0 in). La densidad es de 2,7 g/cm³.
El hormigón reforzado con fibras de vidrio (GFRC) se utiliza principalmente en paneles arquitectónicos prefabricados, sobrecapas decorativas y elementos de capa fina en lugar de pavimentos estructurales. Las fibras de vidrio son susceptibles a la fragilización con el tiempo en entornos alcalinos y requieren diseños de mezcla especializados. En aplicaciones de pavimentos, las fibras de vidrio AR se han utilizado experimentalmente en sistemas de sobrecapa delgada.
Fibras de Carbono
Las fibras de carbono ofrecen la mayor resistencia a la tracción (3.000–6.000 MPa) y el mayor módulo elástico (200–400 kN/mm²) de cualquier tipo de fibra disponible comercialmente. Se utilizan en hormigón de ultra alto rendimiento (UHPC) y aplicaciones especializadas donde el rendimiento extremo justifica su alto costo (típicamente 15–50 kg/m³ para hormigones de alto rendimiento). Para aplicaciones generales de pavimentos, las fibras de carbono siguen siendo económicamente inviables.
Fibras Naturales (Celulosa, Sisal, Coco, Bambú)
Las fibras naturales se clasifican según ASTM D7357 (Especificación Estándar para Fibras de Celulosa para Hormigón Reforzado con Fibras). Las fibras de celulosa con dosificaciones de 0,3–0,9 kg/m³ proporcionan control de la retracción plástica. Otras fibras naturales (sisal, coco, bambú) se han utilizado en viviendas de bajo costo y pavimentos de caminos rurales, pero presentan un rendimiento variable, susceptibilidad a la degradación biológica y una durabilidad menor que las fibras fabricadas.
Mecanismos de las Fibras en el Hormigón
Puenteo de Fisuras
El puenteo de fisuras es el mecanismo fundamental mediante el cual las fibras mejoran el rendimiento del hormigón. Cuando se inicia una fisura por tracción en la matriz de hormigón, las fibras que cruzan el plano de la fisura continúan transmitiendo tensión a través de la abertura. Las fibras desarrollan tensiones de adherencia a lo largo de su longitud embebida en ambos lados de la fisura. La adherencia es una combinación de:
- Adhesión, unión química entre la superficie de la fibra y los productos de hidratación
- Fricción, resistencia mecánica a medida que la fibra comienza a deslizarse dentro de la matriz
- Anclaje mecánico, trabazón física proporcionada por los extremos con gancho, ondulaciones, gofrado u otras deformaciones
La eficiencia del puenteo de fisuras depende de la relación de aspecto de la fibra (longitud/diámetro), la resistencia a la tracción de la fibra, la geometría del anclaje, la resistencia a la compresión del hormigón y la orientación de la fibra en relación con el plano de la fisura. Las relaciones de aspecto más altas aumentan el área superficial disponible para el desarrollo de la adherencia. Las fibras bien ancladas (extremo con gancho, onduladas) pueden desarrollar de 2 a 3 veces la resistencia a la extracción de las fibras rectas de geometría equivalente.
Tenacidad y Ductilidad Post-Fisura
A diferencia del hormigón simple, que exhibe una falla frágil con una pérdida abrupta de la capacidad de carga en la primera fisura, el HRF demuestra un comportamiento post-fisura dúctil. Después de que la matriz se fisura, las fibras continúan soportando carga a través de la fisura, evitando la apertura incontrolada de la misma. El hormigón no se separa en piezas discretas, sino que permanece integral, mantenido unido por la red de fibras.
La tenacidad es la capacidad de absorción de energía del HRF, medida como el área bajo la curva carga-deflexión de una prueba de flexión (ASTM C1609). Representa el trabajo total requerido para deflectar una viga reforzada con fibras hasta una deflexión especificada. Los valores de tenacidad se reportan en Julios para pruebas de panel redondo (ASTM C1550) o como relaciones de resistencia a flexión equivalentes para pruebas de viga.
La respuesta carga-deflexión del HRF típicamente muestra: (1) una región lineal-elástica inicial donde tanto el hormigón como las fibras comparten la carga, (2) un pico de primera fisura en el módulo de rotura (MOR), (3) una caída de carga post-fisura y (4) una meseta o cola que desciende gradualmente donde las fibras controlan la apertura de la fisura extrayéndose progresivamente. La forma de esta cola, ya sea plana (ablandamiento por deflexión) o ascendente (endurecimiento por deflexión), depende del tipo de fibra, la dosificación y las propiedades del hormigón. Las fibras de acero generalmente producen una meseta post-fisura más alta que las fibras sintéticas con fracciones de volumen equivalentes.
Control de la Fisuración por Retracción
El HRF controla la fisuración por retracción mediante la limitación del ancho de fisura en lugar de la reducción de la retracción. Las fibras no reducen significativamente la magnitud de la retracción por secado, controlan cómo se distribuyen las tensiones inducidas por la retracción. Al puentear las microfisuras a medida que se forman durante las primeras 24 horas (retracción plástica) y durante el secado (retracción a largo plazo), las fibras evitan que las fisuras individuales se ensanchen y propaguen.
La teoría del espaciamiento de fibras (Romualdi y Batson, 1963) establece que la efectividad de las fibras para controlar fisuras es inversamente proporcional al espaciamiento entre fibras. Cuando las fibras están muy espaciadas, interceptan las microfisuras antes de que se fusionen en macrofisuras visibles. El espaciamiento crítico de fibras para un control efectivo de fisuras es típicamente inferior a 10–15 mm, lo que requiere recuentos de fibras de 5.000–15.000 fibras por kilogramo para fibras sintéticas o 500–2.000 fibras por kilogramo para fibras de acero.
Dosificación de Fibras y Mezclado
Determinación de la Dosificación
La dosificación de fibra se determina en función de los requisitos de rendimiento en lugar de una cantidad fija. El enfoque estándar de la industria especifica un valor de resistencia residual objetivo, típicamente f₁₅₀ ≥ 1,4 MPa (200 psi) en la deflexión L/150 según ASTM C1609, y el proveedor de la fibra demuestra que su fibra con una dosificación determinada cumple o supera este valor. Este enfoque de especificación basada en el rendimiento se recomienda sobre las especificaciones de dosificación prescriptivas porque diferentes geometrías de fibra, materiales y sistemas de anclaje logran un rendimiento equivalente con dosificaciones diferentes.
| Aplicación | Dosificación de Fibra de Acero | Dosificación de Fibra Macro-Sintética |
|---|---|---|
| Losas sobre el terreno / Pavimentos | 20–30 kg/m³ (34–51 lb/yd³) | 4–9 kg/m³ (7–15 lb/yd³) |
| Sobrecapas delgadas (75–150 mm) | 15–25 kg/m³ (25–42 lb/yd³) | 3–6 kg/m³ (5–10 lb/yd³) |
| Suelos industriales (cargas pesadas) | 25–35 kg/m³ (42–59 lb/yd³) | 5–8 kg/m³ (8–14 lb/yd³) |
| Shotcrete / Revestimientos de túneles | 25–40 kg/m³ (42–67 lb/yd³) | 5–10 kg/m³ (8–17 lb/yd³) |
| Solo control de retracción plástica | No aplica | 0,6–0,9 kg/m³ (1,0–1,5 lb/yd³) |
Procedimientos de Mezclado
Las fibras se agregan durante el proceso de mezclado, preferiblemente al hormigón húmedo después de que todos los demás ingredientes (cemento, áridos, agua, aditivos) se hayan combinado. Agregar fibras a los áridos secos corre el riesgo de segregación de las fibras. La secuencia de mezclado debe ser:
- Dosificar los áridos gruesos y finos
- Agregar los materiales cementicios (cemento, ceniza volante, escoria)
- Agregar el 80–90% del agua de mezclado
- Mezclar durante 30 segundos para lograr una mezcla inicial
- Agregar las fibras gradualmente durante 30–60 segundos (no todas a la vez)
- Agregar el agua restante y los aditivos
- Mezclar durante 4–5 minutos (30–60 segundos más que el hormigón estándar) para asegurar una distribución uniforme de las fibras
- Verificar la dispersión de las fibras mediante inspección visual de múltiples muestras
Las fibras encoladas (pegadas en clips o paquetes) están diseñadas para dispersarse eficientemente durante el mezclado. El pegamento se disuelve en el entorno alcalino del hormigón, liberando las fibras individuales. Esto evita la necesidad de un mezclado prolongado y reduce el riesgo de formación de bolas de fibra.
Formación de Bolas de Fibra, Causas y Prevención
La formación de bolas de fibra ocurre cuando las fibras se agrupan en masas esféricas densas en lugar de dispersarse uniformemente. Es más probable cuando:
- La relación de aspecto supera 80–100, las fibras largas y delgadas se enredan más fácilmente
- La dosificación supera el 2% en volumen, para fibras de acero, esto equivale aproximadamente a 156 kg/m³
- Adición rápida de fibras, verter todas las fibras en un solo punto de la mezcladora
- Diseños de mezcla pobres, pasta insuficiente para recubrir y separar las fibras
- Hormigón excesivamente seco, asentamiento inferior a 50 mm (2 in)
- Tiempo o energía de mezclado inadecuados
Las medidas de prevención incluyen: verificar que la relación de aspecto de la fibra sea adecuada para el equipo de mezclado, mantener un asentamiento mínimo de 75–125 mm (3–5 in), usar reductores de agua de alto rango (HRWR) en lugar de aumentar el contenido de agua, agregar las fibras gradualmente durante 30 segundos, extender el tiempo de mezclado y realizar pruebas de distribución visual de fibras en el hormigón fresco.
Propiedades de Rendimiento del HRF
Tenacidad a Flexión (ASTM C1609/C1609M)
ASTM C1609 es la norma principal para evaluar el rendimiento a flexión del HRF. Utiliza carga en los tercios sobre una probeta de viga (100×100×350 mm para la viga estándar de 4×4×14 in, o 150×150×500 mm para la viga de 6×6×20 in) en pruebas servo-controladas de bucle cerrado. La prueba mide la carga versus la deflexión en el centro del vano continuamente desde cero hasta una deflexión neta de L/150 (van/150).
Los parámetros clave derivados de ASTM C1609 incluyen:
- f₁ (resistencia del primer pico), el primer pico importante en la curva carga-deflexión, que se aproxima al módulo de rotura
- P₁₅₀ y f₁₅₀ (carga y resistencia residual en L/150), la carga y la tensión de flexión soportadas por las fibras en una deflexión neta de van/150
- P₆₀₀ y f₆₀₀ (carga y resistencia residual en L/600), la carga y la tensión de flexión en una deflexión neta de van/600
- Relación de resistencia a flexión equivalente (Rₑ,₃ o Re₃), la relación entre la resistencia a flexión equivalente (área bajo la curva hasta L/150) y la resistencia del primer pico, expresada como porcentaje
El valor de f₁₅₀ es el parámetro de resistencia residual más comúnmente especificado para el diseño de pavimentos. Un f₁₅₀ mínimo de 1,4 MPa (200 psi) es ampliamente aceptado para el refuerzo estructural con fibras en losas sobre el terreno. El valor de Re₃ proporciona una medida de la tenacidad retenida después de la fisuración, los valores superiores al 30–50% son típicos para mezclas de HRF de buen rendimiento.
Resistencia Residual Media (ASTM C1399/C1399M)
ASTM C1399 mide la resistencia residual media (ARS) del HRF utilizando una viga con una placa de acero insertada debajo de la probeta durante la carga inicial para controlar la liberación de energía en la primera fisura. Después de la fisuración, se retira la placa y se vuelve a cargar la viga fisurada. La ARS es la tensión de flexión media en cuatro deflexiones especificadas (0,5, 0,75, 1,0 y 1,25 mm para la viga estándar).
ASTM C1399 es menos exigente en términos de equipo (no requiere control de bucle cerrado), pero introduce una mayor variabilidad debido a la inserción y extracción manual de la placa. Se desarrolló originalmente para microfibras y es menos adecuada para fibras de más de 38 mm (1,5 in) de longitud. Los valores de ARS se reportan en MPa o psi y pueden especificarse como requisitos del proyecto.
Tenacidad a Flexión Mediante Panel Redondo (ASTM C1550/C1550M)
ASTM C1550 prueba la tenacidad del HRF utilizando un panel redondo (diámetro 800 mm, espesor 75 mm) apoyado en tres puntos de pivote y cargado centralmente. Esta prueba fue diseñada para replicar las condiciones típicas de carga del shotcrete y es la prueba estándar para aplicaciones de shotcrete en túneles y minería. Los resultados se reportan en Julios de energía absorbida en deflexiones específicas (típicamente 5, 10, 20 y 40 mm).
Para aplicaciones de pavimentos, ASTM C1550 es menos común, pero a veces se utiliza para el control de calidad del shotcrete reforzado con fibras en aplicaciones de estabilización de taludes y revestimiento de canales.
Resistencia al Impacto y a la Fatiga
El HRF exhibe una resistencia al impacto significativamente mayor que el hormigón simple. Bajo cargas de impacto repetidas (pruebas de caída de peso según ACI 544), el HRF puede absorber de 5 a 20 veces más energía que el hormigón simple antes de la falla. La resistencia a la fatiga también mejora, los pavimentos de HRF pueden soportar más repeticiones de carga con un nivel de tensión dado en comparación con el hormigón no reforzado, lo cual es crítico para pavimentos aeroportuarios sometidos a millones de pasadas de aeronaves durante su vida útil de diseño.
HRF para Pavimentos
Distancia entre Juntas
La ventaja más significativa del HRF para pavimentos es la capacidad de aumentar la distancia entre juntas en comparación con el hormigón simple con juntas. En los pavimentos de hormigón simple, la distancia entre juntas se limita a 4,5–6 m (15–20 ft) para controlar la fisuración natural. Con el HRF, las fibras que puentean el hormigón sin cortar restringen la formación de fisuras y limitan el ancho de la fisura si se forman.
Para pavimentos de hormigón reforzado con fibras de acero (SFRC) , la distancia entre juntas puede ampliarse a 6–15 m (20–50 ft) dependiendo de la dosificación de fibra, el espesor de la losa, las condiciones de la base y la carga esperada. La investigación documentada en los informes técnicos del Cuerpo de Ingenieros del Ejército de EE. UU. demuestra que los pavimentos de SFRC con fracciones de volumen de fibra del 0,5–1,0% pueden funcionar sin juntas hasta 15 m.
Para pavimentos reforzados con fibras macro-sintéticas, se ha demostrado una distancia entre juntas de 4,5–9 m (15–30 ft). La investigación del Concrete Pavement Technology Center (CPTC) y la Universidad Estatal de Iowa indica que las macrofibras pueden reducir la frecuencia de juntas en un 30–50% en comparación con el hormigón simple.
Sin embargo, la guía de diseño (FHWA HIF-17-012) enfatiza que la distancia entre juntas en pavimentos de HRF debe verificarse mediante un análisis específico del proyecto y confirmarse con secciones de prueba. Extender demasiado las juntas sin una dosificación adecuada de fibra puede resultar en una fisuración no controlada.
Reducción del Espesor
El HRF permite reducciones modestas del espesor de la losa en pavimentos, típicamente del 10–20% en comparación con el hormigón simple, debido a una mayor resistencia a la flexión y capacidad residual post-fisura. Para suelos industriales con cargas pesadas, esta reducción está respaldada por el Capítulo 11 del ACI 360 (Diseño de Losas sobre el Terreno), que incorpora la resistencia residual en los cálculos estructurales.
Para pavimentos aeroportuarios, la FAA no proporciona actualmente crédito por reducción de espesor para el HRF en la AC 150/5320-6G. Las fibras están permitidas como un aditivo, pero no se reconocen para la reducción estructural del espesor. Los diseñadores deben utilizar métodos alternativos (análisis de elementos finitos, guía del ACI) con la aprobación de la FAA para cualquier ajuste de espesor.
Comparación con el Refuerzo Convencional
El HRF proporciona varias ventajas y limitaciones en comparación con el refuerzo tradicional:
| Propiedad | HRF | Malla Electrosoldada (WWF) | Barra de Acero (Rebar) |
|---|---|---|---|
| Mano de obra de colocación | Ninguna (añadido durante el mezclado) | Moderada | Alta |
| Tiempo de construcción | Más rápido (sin necesidad de atado) | Moderado | Lento |
| Riesgo de corrosión | Fibras de acero: bajo (diámetro pequeño, discontinuas) | Moderado | Alto |
| Distribución de fisuras | Múltiples microfisuras estrechas | Menos fisuras más anchas | Pocas fisuras muy espaciadas |
| Resistencia máxima a flexión | Igual que el hormigón simple (las fibras se activan post-fisura) | Mayor (refuerzo continuo) | Más alta |
| Resistencia residual post-fisura | Moderada a alta (depende de la dosificación de fibra) | Alta | Muy alta |
| Resistencia a la fatiga | Mejorada | Buena | Buena |
| Requisitos de recubrimiento | No aplica (fibras internas) | 50–75 mm requerido | 50–100 mm requerido |
| Reducción de espesor | 10–20% (según ACI 360) | Mínima | Hasta el 40% (diseño estructural) |
El HRF no puede reemplazar el refuerzo estructural principal en losas suspendidas, miembros en voladizo o marcos estructurales. Sobresale como reemplazo del refuerzo por temperatura y retracción (refuerzo secundario) y es más efectivo cuando se combina con un diseño de juntas adecuado, preparación de la subrasante y sistemas de transferencia de carga.
HRF para Sobrecapas de Hormigón
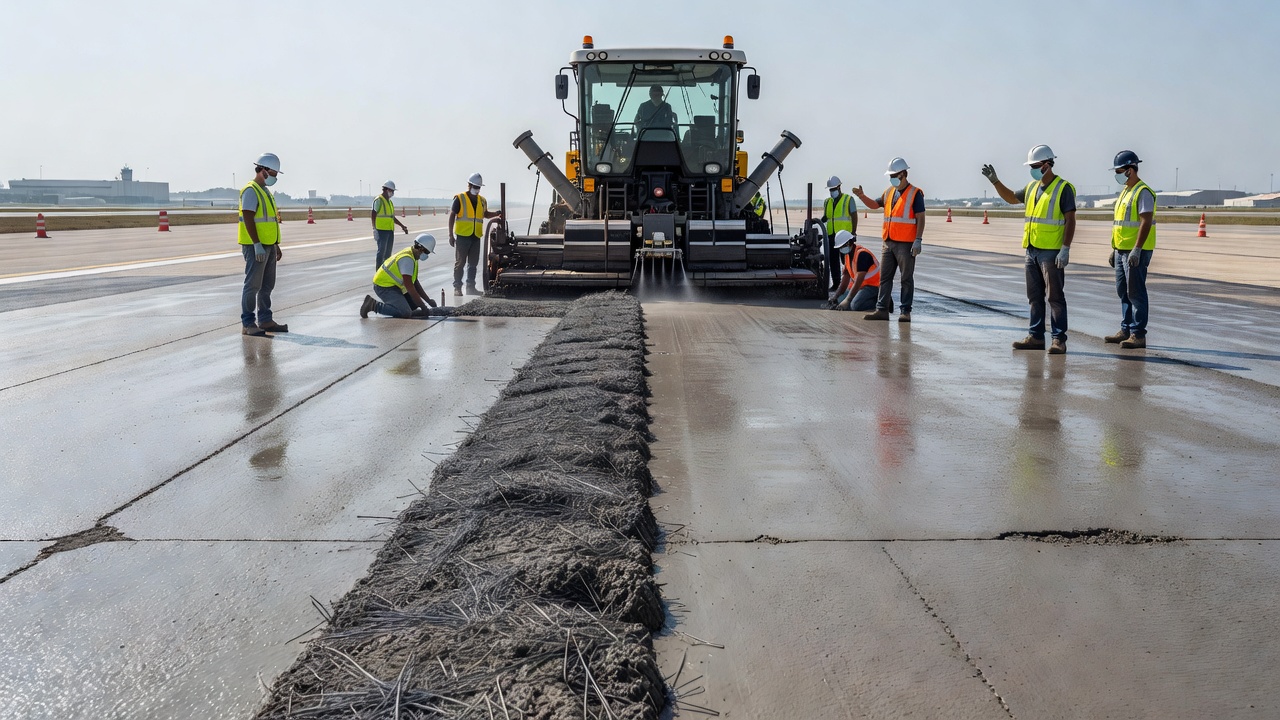
El HRF se utiliza ampliamente en sobrecapas de hormigón, losas delgadas de hormigón colocadas sobre un pavimento existente para restaurar la capacidad estructural y la calidad de rodadura. Las sobrecapas de HRF se clasifican como adheridas (adheridas directamente a la superficie existente después del fresado/texturizado) o no adheridas (separadas por una capa intermedia rompedora de adherencia).
Sobrecapas de HRF Adheridas (Whitetopping Delgado)
Las sobrecapas de HRF adheridas tienen espesores que van de 75–150 mm (3–6 in) . La sobrecapa se adhiere al pavimento existente mediante trabazón mecánica después del fresado y la limpieza. Las fibras (de acero o macro-sintéticas) proporcionan:
- Distancia entre juntas reducida, las juntas pueden espaciarse a 0,6–1,8 m (2–6 ft) en comparación con 1,8–3,7 m (6–12 ft) para sobrecapas sin fibras
- Reducción de espesor, 15–30% de reducción en comparación con sobrecapas de hormigón simple con rendimiento equivalente
- Mejor control de fisuras reflejadas, las fibras puentean las fisuras que se reflejan desde el pavimento subyacente
- Durabilidad de la adherencia mejorada, reducción de la desadherencia en las interfaces de la sobrecapa
La investigación del CPTC y la Universidad de Illinois (Roesler et al.) demostró que las fibras macro-sintéticas de alto rendimiento (mezclas de PP y PE) con fracciones de volumen del 0,32–0,48% permiten una distancia entre juntas de hasta 1,8 m × 1,8 m en sobrecapas adheridas de 100–150 mm.
Sobrecapas de HRF No Adheridas
Las sobrecapas no adheridas están separadas del pavimento existente por una capa intermedia rompedora de adherencia (típicamente 25–50 mm de asfalto o geotextil). Estas sobrecapas son más gruesas que las adheridas, típicamente 150–250 mm (6–10 in). El HRF en sobrecapas no adheridas:
- Proporciona transferencia de carga a través de las juntas sin necesidad de barras de pasador (en algunas configuraciones)
- Reduce los requisitos de ancho de junta
- Mejora la continuidad estructural bajo tráfico pesado
El MAPbrief del CPTC (marzo de 2019) señala que las macrofibras en sobrecapas no adheridas pueden requerir una distancia entre juntas reducida en comparación con los equivalentes de hormigón simple, con un espaciamiento típico que varía de 3 a 6 m (10 a 20 ft) dependiendo del espesor de la sobrecapa y la dosificación de fibra.
HRF para Pavimentos Aeroportuarios
Los pavimentos aeroportuarios presentan demandas únicas: cargas concentradas de alta intensidad (tren de aterrizaje de aeronaves), amplios espectros de carga (desde pequeña aviación general hasta jets de fuselaje ancho), cargas dinámicas y de impacto durante el aterrizaje, y exposición a chorro de escape y derrames de combustible. El HRF ofrece beneficios específicos para estas condiciones.
Posición de la FAA sobre el HRF
La AC 150/5320-6G de la FAA (Diseño y Evaluación de Pavimentos Aeroportuarios, junio de 2021) y la AC 150/5370-10H (Especificaciones Estándar para la Construcción de Aeropuertos) son los documentos rectores principales para el diseño de pavimentos aeroportuarios en EE. UU. Estos circulares no proporcionan un procedimiento de diseño de HRF dedicado. Las fibras están permitidas como un aditivo del hormigón, pero actualmente no reciben ningún crédito estructural en el diseño de espesores según los procedimientos de la FAA.
Históricamente, la FAA ha investigado el hormigón fibroso de acero para pavimentos aeroportuarios, con informes documentados en el Informe Especial 175 de la TRB sobre diseño de pavimentos aeroportuarios. El Cuerpo de Ingenieros del Ejército de EE. UU. realizó evaluaciones de rendimiento en campo de pavimentos aeroportuarios de SFRC (publicadas como ADA172888), demostrando que las fibras de acero con fracciones de volumen del 0,5–1,0% pueden mantener la integridad estructural bajo carga de aeronaves militares con una distancia entre juntas ampliada.
Consideraciones de Diseño para Aeropuertos
Para pavimentos aeroportuarios de HRF, los diseñadores deben:
- Usar ACI 360 y métodos mecanicista-empíricos como base del diseño estructural
- Confirmar el tipo y la dosificación de fibra mediante amasadas de prueba y verificación ASTM C1609
- Proporcionar barras de pasador en las juntas de contracción para pavimentos de pistas principales (las fibras solas pueden no proporcionar suficiente transferencia de carga con cargas de aeronaves)
- Incluir la evaluación de FOD (Objetos Extraños) , las fibras expuestas en la superficie deben controlarse mediante un acabado adecuado
- Verificar la resistencia a la congelación-descongelación (los requisitos de inclusión de aire se aplican al HRF como al hormigón simple)
- Considerar la ventaja de resistencia a la corrosión de las fibras macro-sintéticas para pavimentos aeroportuarios en entornos marinos o con productos químicos de deshielo
Referencia de la OACI
El Anexo 14 de la OACI, Volumen I (Aeródromos) y el Doc 9137 (Manual de Servicios Aeroportuarios) no proporcionan disposiciones específicas sobre el HRF. La OACI hace referencia a los conceptos estándar de pavimentos rígidos. El Manual de Diseño de Aeródromos (Doc 9157) analiza el diseño de espesores de pavimentos de hormigón utilizando métodos convencionales (PCA, FAARFIELD) sin orientación específica sobre el HRF. Esto significa que el diseño de pavimentos aeroportuarios de HRF sigue siendo competencia de las autoridades nacionales de aviación que utilizan normas de diseño locales.
Inspección de Pavimentos de HRF
La inspección de pavimentos de hormigón reforzado con fibras requiere conciencia de las diferencias con el hormigón simple. Las fibras discretas visibles en las fisuras y en las superficies expuestas son normales y esperadas, no son defectos a menos que creen peligros de FOD o indiquen una mala compactación.
Visibilidad de las Fibras en la Superficie
Después del acabado y curado, las fibras cercanas a la superficie se vuelven visibles. La superficie del hormigón puede exhibir una apariencia ligeramente texturizada o “peluda” debido a los extremos de fibra expuestos. Esto es inherente al HRF. Los factores que afectan la visibilidad de las fibras en la superficie incluyen:
- Tipo de fibra, las fibras macro-sintéticas son más visibles que las fibras de acero de dimensiones equivalentes debido a su color más claro
- Dosificación de fibra, las dosificaciones más altas producen más fibras superficiales
- Técnica de acabado, la vibración y el ranurado adecuados empujan las fibras superficiales más profundamente, un acabado insuficiente deja las fibras prominentemente expuestas
- Método de curado, los compuestos de curado pueden reducir la prominencia de las fibras
Durante la inspección, las fibras superficiales deben documentarse pero no clasificarse automáticamente como un defecto del pavimento. El umbral de preocupación es cuando las fibras sobresalen más de 2–3 mm de la superficie o se desprenden fácilmente, creando un riesgo de FOD. La ASTM D5340 (Método de Prueba Estándar para Estudios del Índice de Condición de Pavimentos Aeroportuarios) no clasifica específicamente la exposición de fibras superficiales como un deterioro, el enfoque está en la fisuración, el descascarillado y los defectos estructurales.
Interpretación del Patrón de Fisuración
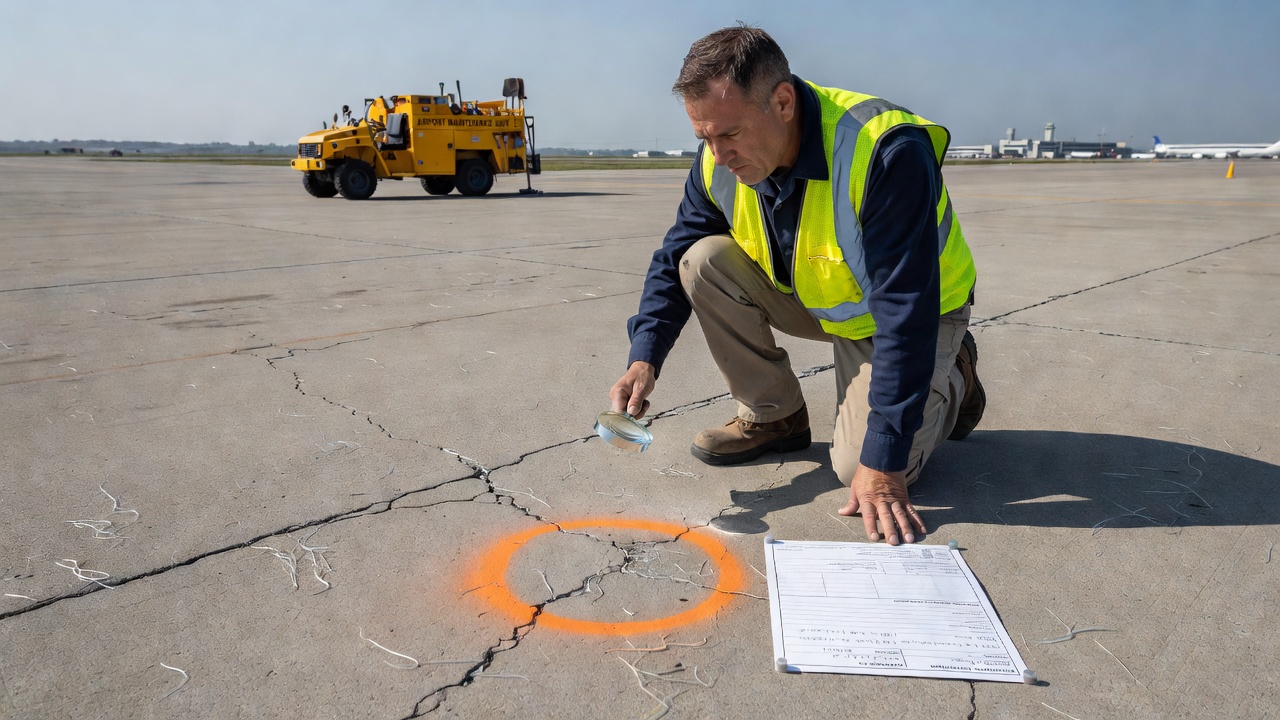
La fisuración en pavimentos de HRF difiere del hormigón simple. Las fisuras capilares estrechas (menos de 0,5 mm de ancho) mantenidas unidas por fibras son típicas y controladas, estas representan el comportamiento dúctil post-fisura que el HRF está diseñado para proporcionar. Las fibras puentean estas fisuras, manteniendo la transferencia de carga y evitando la entrada de agua.
Distinguir entre la fisuración controlada por fibras aceptable y el deterioro estructural requiere la evaluación de:
- Ancho de fisura, las fisuras puenteadas por fibras son típicamente < 0,5 mm, las fisuras más anchas (> 1,0 mm) indican que la extracción de la fibra ha superado la capacidad efectiva
- Patrón de fisuración, el agrietamiento fino aleatorio o las fisuras capilares aisladas son típicos, las fisuras continuas grandes a través de múltiples losas indican problemas estructurales
- Escalonamiento de fisuras, el desplazamiento vertical en las fisuras indica pérdida de transferencia de carga
- Condición de las fibras en la fisura, las fibras deben estar intactas y activas, los extremos de fibra rotos indican falla frágil en lugar de extracción dúctil
- Descascarillado a lo largo de las fisuras, el descascarillado indica extracción de fibra y pérdida de integridad de la matriz
Pruebas de Control de Calidad Durante la Construcción
El control de calidad (CC) para la construcción de pavimentos de HRF incluye:
| Prueba | Frecuencia | Criterios de Aceptación |
|---|---|---|
| Prueba de viga ASTM C1609 | 1 juego de 3 vigas por cada 50 m³ de hormigón | f₁₅₀ ≥ valor especificado (típicamente ≥ 1,4 MPa) |
| Verificación de dosificación de fibra (prueba de lavado) | 1 por cada 15 m³ o por camión para verificación de lotes | ±5% de la dosificación objetivo |
| Distribución visual de fibras | 1 por cada 25 m³ (múltiples muestras) | Dispersión uniforme, sin bolas |
| Asentamiento (ASTM C143) | 1 por cada 15 m³ | 75–125 mm (típico) |
| Contenido de aire (ASTM C231) | 1 por cada 30 m³ | Según especificación (típicamente 4–8%) |
| Resistencia a flexión (ASTM C78) | 1 juego por cada 50 m³ | MOR ≥ valor de diseño |
Lista de Verificación de Inspección de Campo
Para inspectores que evalúan pavimentos de HRF existentes:
- Escanear la superficie en busca de grumos de bolas de fibra, estos indican un mal mezclado y crean zonas débiles localizadas
- Documentar la densidad y los anchos de las fisuras, la microfisuración puenteada por fibras (0,1–0,5 mm) es aceptable, una fisuración más ancha sugiere un subdiseño de la fibra
- Evaluar la condición de las fibras en las fisuras, las fibras rotas indican una sobrecarga frágil, las fibras extraídas indican pérdida de adherencia
- Verificar la condición de las juntas, el descascarillado de las juntas puede ser más común en el HRF si la distancia entre juntas es demasiado grande
- Evaluar el potencial de FOD, fibras que sobresalen cerca de juntas y fisuras
- Realizar extracciones de testigos para verificar el espesor, práctica estándar como para el hormigón simple
- Probar la resistencia residual, las vigas de testigos se pueden probar según ASTM C1609 para una evaluación forense
Especificaciones del HRF
Normas ASTM
Las normas ASTM clave que rigen el HRF para pavimentos son:
| Norma | Título | Propósito |
|---|---|---|
| ASTM C1116/C1116M | Especificación Estándar para Hormigón Reforzado con Fibras y Shotcrete | Clasificación maestra de tipos de HRF |
| ASTM A820/A820M | Especificación Estándar para Fibras de Acero para Hormigón Reforzado con Fibras | Requisitos para la geometría y resistencia a la tracción de las fibras de acero |
| ASTM D7508/D7508M | Especificación Estándar para Hebras Cortadas de Poliolefina para Uso en Hormigón | Requisitos para macrofibras y microfibras sintéticas |
| ASTM C1609/C1609M | Método de Prueba Estándar para el Rendimiento a Flexión del Hormigón Reforzado con Fibras (Usando Viga con Carga en los Tercios) | Prueba de rendimiento principal para HRF de pavimentos |
| ASTM C1399/C1399M | Método de Prueba Estándar para Obtener la Resistencia Residual Media del Hormigón Reforzado con Fibras | Prueba de resistencia residual alternativa |
| ASTM C1550/C1550M | Método de Prueba Estándar para la Tenacidad a Flexión del Hormigón Reforzado con Fibras (Usando Panel Redondo Cargado Centralmente) | Prueba de tenacidad para HRF de shotcrete |
| ASTM C78/C78M | Método de Prueba Estándar para la Resistencia a Flexión del Hormigón (Usando Viga Simple con Carga en los Tercios) | Prueba de resistencia a flexión base (utilizada como precursora de C1399) |
| ASTM D7357 | Especificaciones Estándar para Fibras de Celulosa para Hormigón Reforzado con Fibras | Requisitos para fibras naturales |
| ASTM C1666/C1666M | Especificación Estándar para Fibra de Vidrio Resistente a los Álcalis (AR) para GFRC | Requisitos para fibras de vidrio |
Ejemplo de Especificación Basada en el Rendimiento
Una especificación de rendimiento típica para HRF en aplicaciones de pavimentos dice:
El hormigón reforzado con fibras deberá alcanzar una resistencia residual mínima f₁₅₀ de 1,4 MPa (200 psi) en una deflexión neta de L/150 según lo determinado por ASTM C1609/C1609M en vigas estándar de 100×100×350 mm a los 28 días. El tipo de fibra y la dosificación serán seleccionados por el contratista y aprobados por el ingeniero basándose en los resultados de pruebas de viga certificados por un tercero. El hormigón sin fibras que alcance la resistencia residual especificada no se considerará HRF.
Referencias ACI 544 y ACI 360
ACI 544 (Hormigón Reforzado con Fibras) proporciona informes de última generación sobre el diseño de HRF, incluyendo: ACI 544.1R (Informe sobre Hormigón Reforzado con Fibras), ACI 544.2R (Medición de Propiedades) y ACI 544.3R (Guía para Especificar, Proporcionar, Mezclar, Colocar y Acabar). ACI 360 (Diseño de Losas sobre el Terreno) El Capítulo 11 aborda específicamente el diseño de losas de HRF, proporcionando procedimientos de diseño de espesores que incorporan la resistencia residual de ASTM C1609.
Comparación con el Refuerzo Convencional
La elección entre HRF y refuerzo convencional depende de factores específicos del proyecto. La tabla a continuación resume cuándo se prefiere cada sistema:
| Condición | HRF Preferido | Refuerzo Convencional Preferido |
|---|---|---|
| Entorno de corrosión | ✓ (macrosintéticas o fibras de acero resistentes a la corrosión) | – |
| Programa de construcción rápido | ✓ (sin atado, sin soportes de silla, menos corte de juntas) | – |
| Sobrecapas delgadas (< 150 mm) | ✓ (sin problemas de recubrimiento) | , (los requisitos de recubrimiento son problemáticos) |
| Geometría de losa compleja / muchas penetraciones | ✓ (distribución 3D uniforme) | , (lento de detallar) |
| Cargas estructurales pesadas / bordes en voladizo | , (las fibras solas son insuficientes) | ✓ (la barra de acero proporciona capacidad de momento) |
| Diseño mediante código establecido | , (códigos de diseño formales limitados) | ✓ (ACI 318, AASHTO, métodos FAA) |
| Se requiere una gran distancia entre juntas | ✓ | , (juntas requeridas para CRCP) |
| Presupuesto / optimización del costo inicial | , (prima de costo de fibra vs. WWF) | ✓ (menor costo de material para refuerzo ligero) |
| Entornos sensibles a FOD (aeropuertos) | , (se requiere gestión de fibras superficiales) | ✓ (sin exposición de fibras) |
| Resistencia a cargas de impacto / dinámicas | ✓ (tenacidad superior) | , (respuesta más frágil) |
Para aplicaciones de pavimentos aeroportuarios específicamente, es común un enfoque híbrido: barras de pasador convencionales en las juntas de contracción para la transferencia de carga, con fibras en toda la losa para el control de fisuras y la tenacidad. Esto combina la fiabilidad estructural de la transferencia de carga mediante barras de pasador con el control distribuido de fisuras del HRF.
Resumen
El Hormigón Reforzado con Fibras (HRF) es un material compuesto maduro que ofrece ventajas significativas para los pavimentos de hormigón: fisuración controlada mediante el puenteo de fibras, tenacidad y ductilidad post-fisura mejoradas, distancia entre juntas ampliada, espesor de sobrecapa reducido, resistencia al impacto y a la fatiga mejorada, y eliminación del refuerzo convencional por temperatura y retracción. La selección del tipo de fibra (acero, macro-sintética, vidrio, carbono o natural) y la dosificación debe basarse en requisitos de rendimiento verificados mediante pruebas de resistencia residual ASTM C1609.
Para pavimentos aeroportuarios, la adopción del HRF está limitada por la falta de procedimientos de diseño dedicados de la FAA. Las fibras están permitidas como un aditivo, pero actualmente no reciben crédito por reducción estructural del espesor según la guía de la FAA. El HRF se utiliza de manera más efectiva en sobrecapas de hormigón aeroportuario y pavimentos de plataformas industriales donde la tenacidad, el control de fisuras y el rendimiento en secciones delgadas son críticos.
La inspección de pavimentos de HRF requiere comprender que las fibras visibles en la superficie y en las ubicaciones de las fisuras son normales, indican el mecanismo que le da al HRF su capacidad post-fisura. Distinguir entre la fisuración controlada por fibras y el deterioro estructural requiere la evaluación del ancho de fisura, el patrón, el escalonamiento y la condición de la fibra. Una especificación, un control de calidad y una inspección adecuados son esenciales para un rendimiento exitoso del pavimento de HRF.
Preguntas Frecuentes
- ¿Cuál es la diferencia entre las microfibra y las macrofibras en el HRF?
- Las microfibra tienen un diámetro inferior a 0,3 mm (0,012 in) y se utilizan para el control de la retracción plástica durante las primeras 24 horas de curado del hormigón. No proporcionan capacidad estructural post-fisura con dosificaciones típicas (0,6–0,9 kg/m³). Las macrofibras tienen un diámetro de 0,3 mm o superior y proporcionan resistencia residual post-fisura, tenacidad estructural y transferencia de carga a través de las fisuras. Las macrofibras pueden reemplazar el refuerzo por temperatura y retracción (malla electrosoldada) y, con dosificaciones suficientes, pueden servir como refuerzo estructural en losas sobre el terreno.
- ¿Puede el HRF reemplazar el refuerzo tradicional de barras de acero en los pavimentos?
- El HRF puede reemplazar el refuerzo secundario o por temperatura/retracción (típicamente malla electrosoldada) en losas sobre el terreno y pavimentos, pero no puede reemplazar el refuerzo estructural principal donde se requieren anchos de fisura controlados y capacidades de momento específicas, como en losas suspendidas, bordes en voladizo o áreas con cargas concentradas. Los diseñadores deben verificar que el tipo de fibra y la dosificación seleccionados cumplan con los requisitos de resistencia residual específicos del proyecto (típicamente f₁₅₀ ≥ 1,4 MPa según ASTM C1609) antes de eliminar el refuerzo convencional.
- ¿Cómo afecta el HRF a la distancia entre juntas en los pavimentos de hormigón?
- El HRF permite aumentar la distancia entre juntas en comparación con los pavimentos de hormigón simple. Para el hormigón reforzado con fibras de acero, la distancia entre juntas puede aumentarse a 6–15 m (20–50 pies) dependiendo de la dosificación de fibra, el espesor de la losa y las condiciones de la subrasante, en comparación con 4,5–6 m (15–20 pies) para el hormigón simple con juntas. Las fibras macro-sintéticas permiten aumentos moderados de la distancia entre juntas hasta 4,5–9 m (15–30 pies). La distancia exacta debe determinarse mediante un análisis estructural que considere el tipo de fibra, la dosificación y la resistencia residual requerida.
- ¿Cuál es la dosificación típica de fibras de acero para pavimentos de hormigón?
- Para pavimentos de hormigón y suelos industriales, las fibras de acero se dosifican típicamente a 20–30 kg/m³ (34–51 lb/yd³), equivalente aproximadamente al 0,25–0,38% en volumen. Para sobrecapas delgadas, pueden ser suficientes dosificaciones tan bajas como 14,8 kg/m³ (25 lb/yd³) cuando el requisito principal es el control de fisuras por temperatura/retracción. El mínimo recomendado para el rendimiento estructural post-fisura es una dosificación que alcance f₁₅₀ ≥ 1,4 MPa (200 psi) según lo medido por ASTM C1609.
- ¿Cómo se prueba el hormigón reforzado con fibras para el control de calidad?
- Los métodos de prueba principales son ASTM C1609 (rendimiento a flexión usando carga en los tercios sobre vigas), ASTM C1399 (resistencia residual media) y ASTM C1550 (tenacidad a flexión usando paneles redondos para shotcrete). ASTM C1609 es la más utilizada para aplicaciones de pavimentos y proporciona los valores de resistencia residual f₁₅₀ (en deflexión L/150) y f₆₀₀ (en deflexión L/600). La prueba requiere equipos servo-controlados de bucle cerrado y debe ser realizada por laboratorios acreditados de terceros.
- ¿Se pueden ver las fibras en la superficie del pavimento de HRF terminado?
- Sí. Las fibras discretas en la superficie o cerca de ella se vuelven visibles después del acabado y curado. Esto es normal y esperado. Las fibras expuestas pueden dar a la superficie una apariencia ligeramente texturizada o 'peluda'. Esto no afecta el rendimiento del pavimento. Durante la inspección, las fibras superficiales deben anotarse pero no deben considerarse un defecto a menos que sobresalgan excesivamente, creen peligros de FOD (objetos extraños) o indiquen una mala compactación. Las técnicas de acabado adecuadas, que incluyen vibración, ranurado y curado, minimizan la protrusión de fibras en la superficie.
- ¿Cuáles son los principales tipos de fibra utilizados en los pavimentos de HRF?
- Los principales tipos de fibra son: (1) Fibras de acero (ASTM A820 Tipos I–V), con ganchos en los extremos, onduladas o rectas, con resistencias a la tracción de 400–2.500 MPa, (2) Fibras macro-sintéticas, de polipropileno o poliolefina, con diámetros ≥ 0,3 mm, que proporcionan una alternativa resistente a la corrosión, (3) Fibras de vidrio (AR-glass resistente a los álcalis) utilizadas en sobrecapas arquitectónicas, (4) Fibras de carbono, de alto módulo pero económicamente inviables para pavimentos generales, y (5) Fibras naturales, de celulosa o sisal para aplicaciones de bajo costo. La selección depende de los requisitos de rendimiento, las condiciones ambientales y el presupuesto.
- ¿Permite la FAA el hormigón reforzado con fibras en pavimentos aeroportuarios?
- La FAA no cuenta actualmente con un procedimiento de diseño de espesores dedicado para el HRF en pavimentos aeroportuarios. Sin embargo, las fibras están permitidas como un aditivo según las especificaciones generales de materiales de la AC 150/5370-10H. El HRF en pavimentos aeroportuarios se trata como una mejora de tenacidad y control de fisuras, no como un elemento estructural reductor de espesor bajo la jurisdicción de la FAA. Los diseñadores deben usar la guía del ACI o métodos mecanicista-empíricos para el diseño de HRF en aeropuertos, con la aprobación de la autoridad aeroportuaria local.
- ¿Qué causa la formación de bolas de fibra durante el mezclado y cómo se previene?
- La formación de bolas de fibra ocurre cuando las fibras se agrupan en lugar de dispersarse uniformemente. Es causada por: adición rápida de fibras, relaciones de aspecto altas (L/d > 80), dosificaciones que exceden el 2% en volumen, mezclas pobres o tiempo de mezclado insuficiente. Las medidas de prevención incluyen: agregar las fibras gradualmente a la mezcladora, mantener secuencias de mezclado adecuadas (fibras agregadas al final después de todos los demás ingredientes), usar fibras encoladas (en paquetes) para relaciones de aspecto altas, asegurar un asentamiento adecuado (75–125 mm) y extender el tiempo de mezclado de 30 a 60 segundos más allá de la práctica estándar.
- ¿Cuál es el mecanismo de puenteo de fisuras en el HRF?
- El puenteo de fisuras es el mecanismo por el cual las fibras que cruzan un plano de fisura transfieren tensión de tracción a través de la fisura, evitando su ensanchamiento y manteniendo la capacidad de carga. Cuando se forma una fisura, las fibras que la atraviesan desarrollan tensiones de adherencia a lo largo de su longitud embebida. La interfaz fibra-matriz transfiere la carga de la matriz de hormigón a las fibras. Las fibras se extraen gradualmente en lugar de romperse (si están diseñadas adecuadamente), proporcionando ductilidad y absorción de energía. La eficiencia depende de la relación de aspecto de la fibra, el anclaje (extremos con gancho, ondulaciones, gofrado), la resistencia a la tracción de la fibra y la resistencia a la compresión del hormigón.
Esta es una entrada de referencia. TarmacView proporciona servicios de inspección con drones y no vende los equipos ni materiales descritos en este glosario.