Čo je chladené frézovanie (milling)?
Chladené frézovanie (milling) asfaltových vozoviek
Definícia a vybavenie
Chladené frézovanie (CP), označované aj ako asfaltové frézovanie, frézovanie vozovky alebo milling, je riadené mechanické odstraňovanie povrchu existujúcej vozovky do určenej hĺbky, nivelety a priečneho sklonu pomocou samohybného frézovacieho stroja. Asociácia pre recykláciu a obnovu asfaltu (ARRA) formálne definuje chladené frézovanie ako „riadené odstránenie povrchu existujúcej vozovky do požadovanej hĺbky, pomocou špeciálne navrhnutého vybavenia na obnovenie povrchu vozovky na určenú niveletu a priečny sklon.“ Proces vznikol koncom 70-tych rokov 20. storočia a odvtedy sa stal celosvetovo preferovanou metódou na odstraňovanie a recykláciu materiálov asfaltových vozoviek.
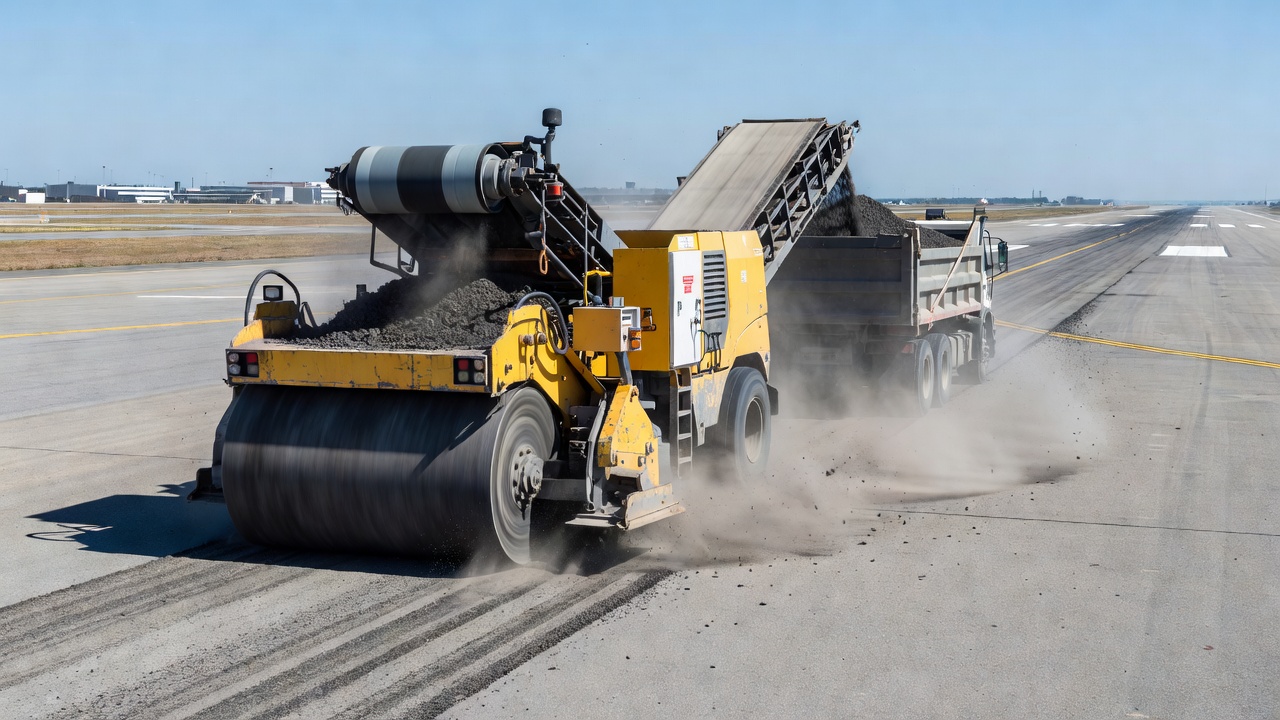
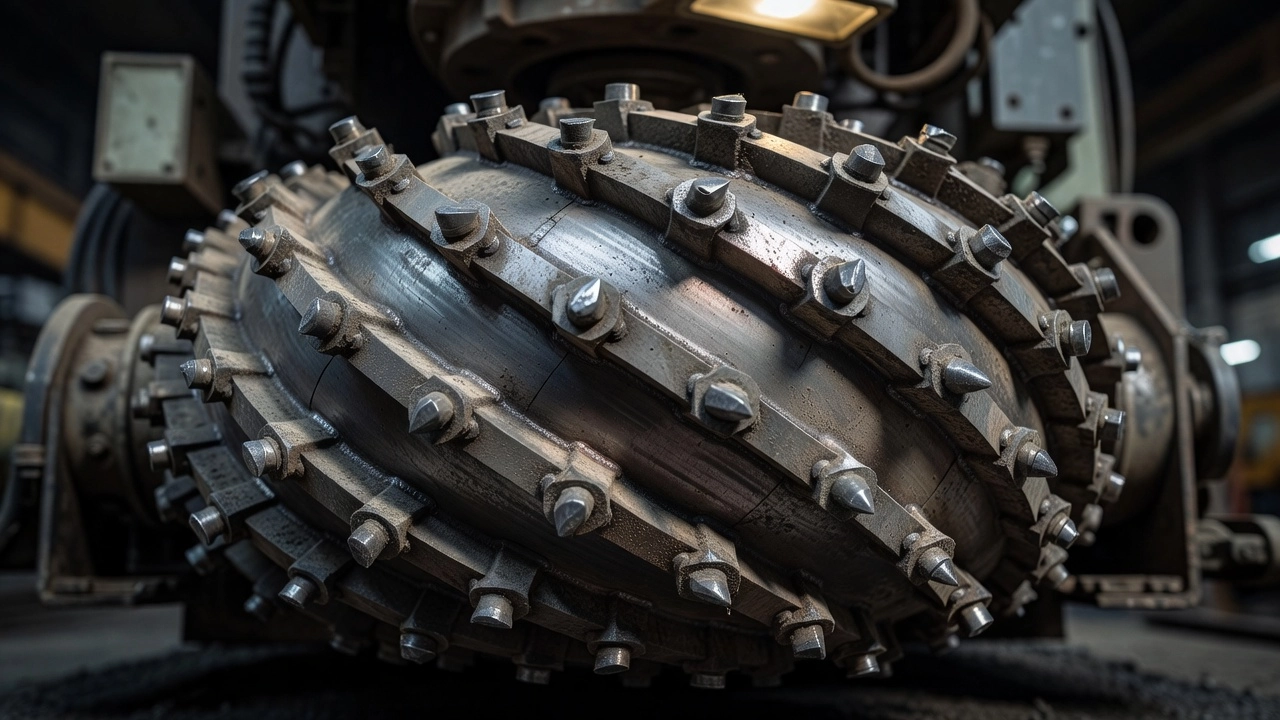
Základné komponenty vybavenia. Frézovací stroj je samohybná jednotka s dostatočným výkonom, trakciou a stabilitou na udržanie presnej hĺbky rezu. Centrálnym komponentom je rezný bubon, rotujúci valec obalený 2, 3 alebo 4 šnekovými vinutiami, ktoré pohybujú frézovaným materiálom smerom do stredu na nakladanie na dopravník. Štandardné rezné bubny sú vybavené držiakmi nástrojov a vymeniteľnými reznými nástrojmi s hrotmi z karbidu volfrámu (zuby), ktoré sa dotýkajú a lámu povrch vozovky. Na trojitom bubne s 3 vinutiami sú rezné nástroje typicky rozmiestnené horizontálne 15 mm od seba. Bubon zvyčajne pracuje v režime „up-cut“, čo znamená, že rotácia bubna smeruje nahor vzhľadom na smer jazdy stroja, čo kontroluje veľkosť frézovaných častíc a textúru povrchu.
Rezné nástroje a držiaky nástrojov. Rezné nástroje sú oceľové stopky s hrotmi z karbidu volfrámu, ktoré sa počas prevádzky opotrebúvajú a musia sa pravidelne vymieňať, aby sa udržala konzistentná kvalita rezu. Neexistuje univerzálny štýl rezného nástroja. Tvrdosť, veľkosť a abrazívnosť kameniva sú hlavnými faktormi určujúcimi výber nástroja a jeho životnosť. Rezný nástroj môže vydržať od jednej hodiny (na abrazívnom betóne alebo kontaminovanom materiáli) až po niekoľko dní (na štandardnom asfalte). Držiaky nástrojov sú dvoch hlavných typov: systémy rýchlomenných držiakov a systémy držiakov a blokov na priváranie. Držiaky sa časom opotrebúvajú a musia sa vymeniť, aby sa udržal dobrý rezný vzor. Držiaky sa môžu odtrhnúť, ak bubon narazí na zakopané prekážky, ako sú rámy šácht alebo ventily vodovodných uzáverov.
Štandardné šírky bubnov. Frézovacie stroje sú k dispozícii so šírkami rezných bubnov od 100 mm pre rýhové aplikácie až po 4,2 m pre frézovanie celého jazdného pruhu. Štandardné klasifikácie šírok sú:
| Kategória bubna | Typické šírky |
|---|---|
| Rýhovanie | 100, 200, 300 mm |
| Mini frézy | 300, 400, 500, 600 mm |
| Malé frézy | 1,0, 1,2 m |
| Polovičný pruh | 1,8, 2,1 m |
| Celý pruh | 3,0, 3,4, 3,8, 4,2 m |
Systémy manipulácie s materiálom. Kryt bubna počas rezu zachytáva všetok frézovaný materiál. Škrabka s karbidovým hrotom ťahaná po textúrovanom frézovanom povrchu za bubnom odstraňuje všetok voľný materiál okrem jemného prachu. Samonakladací dopravníkový systém, buď s predným alebo bočným nakladaním, premiestňuje frézovaný materiál z vozovky do nákladných áut pracujúcich v tandeme s frézou. Moderné stroje používajú dopravníky s predným nakladaním, ktoré zlepšujú viditeľnosť a manévrovateľnosť.
Vodné striekacie systémy. Frézovanie asfaltu generuje obrovské množstvo tepla v dôsledku trenia medzi reznými nástrojmi a vozovkou. Na chladenie rezných nástrojov a bubna vo vnútri krytu bubna sa musí neustále striekať až 7 570 litrov vody za hodinu. Vodný striekací systém tiež slúži na potlačenie prašných častíc vo vzduchu, čím kontroluje fugitívne emisie a zlepšuje viditeľnosť pre obsluhu a okolitú dopravu. Väčšinu projektov sprevádza frézovací stroj cisterna s vodou s typickou kapacitou 9 460 litrov.
Pásové systémy. Frézovače sú vybavené tromi alebo štyrmi pásmi, z ktorých každý poháňajú samostatné hydromotory s aretačnými zariadeniami. Pásové systémy majú polyuretánové alebo gumené pásové podložky, ktoré poskytujú rovnomernú trakciu a zároveň minimalizujú poškodenie podkladového povrchu vozovky. Moderné konštrukcie pásov zahŕňajú aretáciu trakcie, ktorá presmeruje výkon z prešmykujúcich sa pásov na tie s priľnavosťou, čím sa udržiava konzistentný pohyb vpred a kvalita rezu.
Hĺbky frézovania
Chladené frézovanie je možné vykonávať v troch odlišných rozsahoch hĺbok v závislosti od cieľov projektu, existujúceho stavu vozovky a konštrukčných požiadaviek stratégie obnovy.
Povrchové frézovanie (6–50 mm). Povrchové frézovanie odstraňuje iba vrchnú vrstvu asfaltovej vozovky na korekciu menších povrchových porúch, ako je zvetrávanie, krvácanie a vyleštené kamenivo. Táto hĺbka sa typicky používa vtedy, keď je podkladová konštrukcia vozovky v dobrom stave a cieľom je obnoviť protisklzové vlastnosti alebo pripraviť povrch na tenkú obrusnú vrstvu alebo povrchovú úpravu. Povrchové frézovanie tiež slúži na odstránenie znehodnotených povrchových úprav, ako sú kalužové tesnenia, náterové tesnenia alebo mikrokoberce, ktoré dosiahli koniec svojej životnosti. Hĺbka frézovania musí byť dostatočná na odstránenie všetkého oxidovaného a zostarnutého spojiva z povrchovej vrstvy.
Frézovanie do čiastočnej hĺbky (50–150 mm). Frézovanie do čiastočnej hĺbky odstraňuje jednu alebo viac asfaltových vrstiev, pričom spodné vrstvy vozovky ponecháva neporušené. Toto je najbežnejšia aplikácia chladeného frézovania pred aplikáciou obrusnej vrstvy. Typické hĺbky frézovania pri obnove diaľnic a letísk sa pohybujú od 50 do 100 mm. Frézovanie do čiastočnej hĺbky odstraňuje vyjazdené koľaje, zvlnenie, vytláčanie a konštrukčné trhliny, ktoré prenikajú cez horné vrstvy. Hĺbka sa volí tak, aby sa odhalil zdravý materiál pod porušenou zónou, čím sa vytvorí čistý, rovnomerný podklad pre novú obrusnú vrstvu.
Frézovanie do plnej hĺbky (150–300 mm). Frézovanie do plnej hĺbky odstraňuje celú konštrukciu asfaltovej vozovky až po podkladovú vrstvu alebo podložie. Táto aplikácia sa používa vtedy, keď má existujúci asfalt rozsiahle konštrukčné poruchy, odlupovanie alebo stvrdnutie vplyvom veku v celej svojej hrúbke. Frézovanie do plnej hĺbky sa tiež špecifikuje vtedy, keď korekcie nivelety alebo priečneho sklonu vyžadujú odstránenie celej časti vozovky, keď existujúci profil vozovky nahromadil viacero vrstiev obrusných vrstiev, ktoré zdvihli povrch nad úroveň obrubníkov alebo drenážnych konštrukcií, alebo keď sa má existujúca vozovka úplne nahradiť pomocou recyklovaných materiálov. Typické maximálne hĺbky frézovania sa pohybujú od 300 mm pre štandardné stroje do 350 mm na špecializovanom vybavení.
Špecifikovaná hĺbka frézovania v projektových plánoch a špecifikáciách musí zohľadňovať minimálnu hĺbku potrebnú na vytvorenie čistého, rovnomerného povrchu pod úrovňou existujúcich porúch. Odporúčané konštrukčné pokyny ARRA (CP101) uvádzajú, že typické hĺbky frézovania sa pohybujú medzi 25 mm a 300 mm.
Textúra povrchu po frézovaní
Textúra povrchu vytvorená chladeným frézovaním je kritickým parametrom kvality, ktorý priamo ovplyvňuje priľnavosť medzi frézovaným povrchom a novou obrusnou vrstvou, kvalitu jazdy na dočasnom jazdnom povrchu a protisklzové vlastnosti frézovanej vozovky. Textúra pozostáva z radu paralelných pozdĺžnych rýh vytvorených reznými nástrojmi, keď rotujúci bubon prechádza po povrchu vozovky.
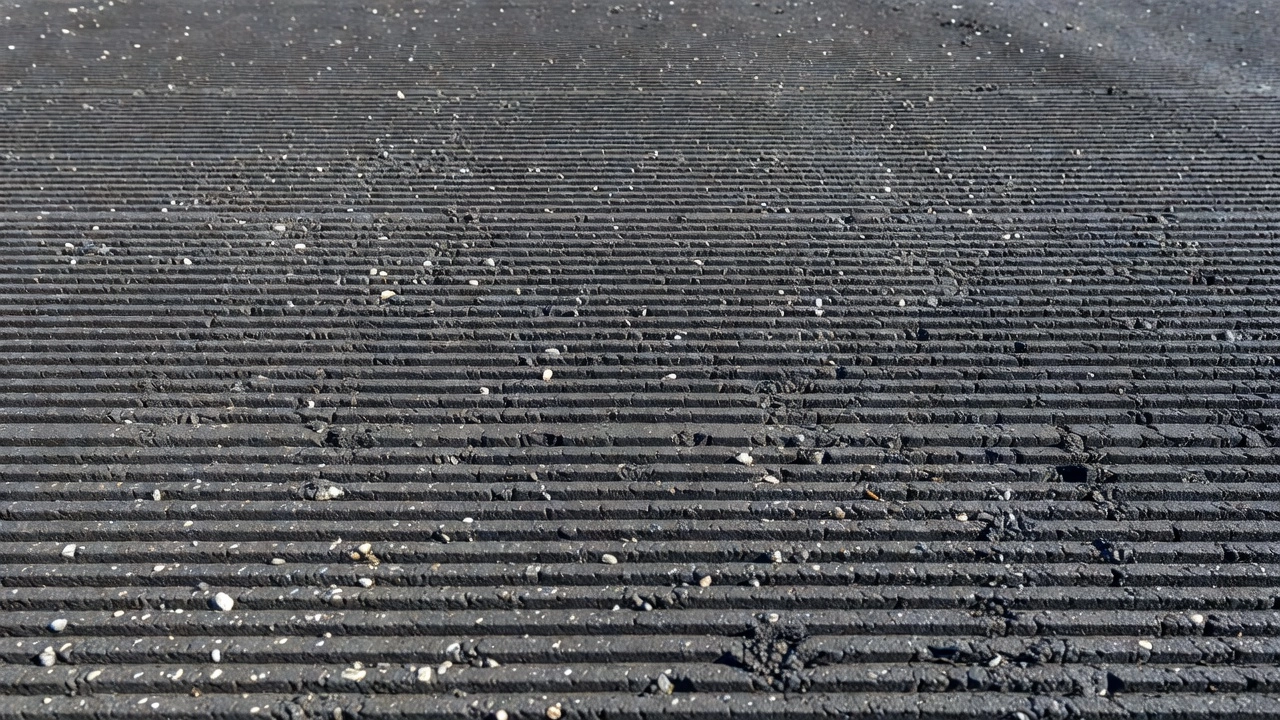
Kvalita textúry vs. rýchlosť posuvu. Vzťah medzi rýchlosťou posuvu frézovacieho stroja a rýchlosťou otáčania rezného bubna je najdôležitejším faktorom určujúcim kvalitu textúry povrchu. ARRA odporúča, aby rýchlosť posuvu v stopách za minútu nepresiahla dve tretiny (2/3) otáčok bubna. Napríklad rezný bubon pracujúci pri 100 ot./min by nemal presiahnuť rýchlosť posuvu 20 m/min. Tento pomer zabezpečuje jednopercentné prekrytie rezu medzi susednými zubami, čím vzniká rovnomerný ryhovaný vzor.
Keď rýchlosť posuvu stroja v stopách za minútu prekročí otáčky bubna, hovorí sa, že stroj „predbieha frézu“. Jednotlivé rezné nástroje sa neprekrývajú so susednými rezmi, čo vedie k veľmi nízkej kvalite, drsnej textúre povrchu charakterizovanej škrabancami a jednotlivo vyhĺbenými vzormi. Pri neprijateľnom pomere 100 ft/min pri 100 ot./min sa jednotlivé ryhy nástrojov stanú dlhými približne 50 mm s rozstupom 19 mm medzi stopami. Pri prijateľnom pomere 33 ft/min pri 100 ot./min sa rozstup rýh zníži na približne 2,4 mm.
Prijateľná tolerancia textúry. Najbežnejšie špecifikovaným požiadavkou na konečný výsledok pre textúru štandardného chladeného frézovania je, že rozdiel medzi najvyšším a najnižším bodom frézovaného povrchu nesmie presiahnuť 6 mm pri meraní pozdĺžne s 5 m pravítkom alebo ekvivalentným profilografom. Rovnaká tolerancia 6 mm tiež zabezpečuje, že rezný bubon je správne udržiavaný s nástrojmi zarovnanými a nastavenými na rovnakú hĺbku rezu. Väčšina nepravidelných, drsných frézovaných povrchov je výsledkom nedostatočnej údržby frézy, najmä chýbajúcich alebo opotrebovaných rezných zubov, a nemala by byť akceptovaná objednávateľom.
Testovanie makrotextúry. Keď je hĺbka frézovania rovná alebo menšia ako 100 mm, odporúča sa testovanie makrotextúry pomocou skúšobnej metódy Indiana DOT ITM č. 812-13T alebo ekvivalentnej objemovej metódy pieskového koláča. Tento test používa sklenené guľôčky typu 1 (podľa AASHTO M 247) rozprestreté po frézovanom povrchu pomocou plochého, tuhého Plexisklového disku s priemerom 8 ± 2 palce. Meria sa objem guľôčok potrebný na vyplnenie povrchových dutín a vypočíta sa pomer makrotextúry. Typický prijateľný pomer makrotextúry je 1,8 alebo vyšší. Testovanie makrotextúry sa musí vykonať na dvoch náhodných miestach na kontrolný pás, nie bližšie ako 150 m od seba.
Kritériá vizuálnej kontroly. Frézovacie práce musia vytvoriť povrch vozovky, ktorý je v súlade s líniou, niveletou a priečnym rezom a má jednotnú textúru. Frézovaný povrch musí byť bez:
- odlupovania (zvetrávanie materiálu spôsobené stavom podkladovej vrstvy alebo nadmernou prevádzkovou rýchlosťou)
- voľných zvyškov a prachu
- vyhĺbených alebo škrabancových plôch od opotrebovaných alebo chýbajúcich rezných nástrojov
- pozdĺžnych drážok od opotrebovania držiakov nástrojov
- plôch zachytávajúcich alebo zadržiavajúcich vodu
- neprijateľných presadení pozdĺžnych alebo priečnych škár
Riadenie nivelety a priečneho sklonu
Frézovacie stroje používajú automatické nivelačné systémy na udržanie špecifikovanej nivelety (pozdĺžny profil) a priečneho sklonu (priečny profil) frézovaného povrchu. Tieto systémy sú rozhodujúce pre dosiahnutie geometrie vozovky požadovanej projektovou dokumentáciou, najmä keď frézovacie práce musia korigovať existujúce nedostatky profilu, ako sú poklesy, vyduitia alebo problémy s odvodnením.
Senzorové systémy. Na fréze pracuje jeden alebo viac nezávislých nivelačných systémov s použitím rôznych typov senzorov:
- Káblové senzory mechanicky snímaním bočného plechu stroja referencujú existujúcu výšku vozovky
- Bezdotykové ultrazvukové senzory snímaním bočného plechu alebo akéhokoľvek pevného referenčného bodu vedľa stroja bez fyzického kontaktu
- Prevodníkové senzory snímaním pohyblivej referencie, ako je lyžina (dlhé pravítko namontované na stroji) alebo šnúra (napnutý drôt alebo lano nastavené na projektovanú niveletu)
- Senzory sklonu (elektronické presné uhlomerné zariadenia) montované na priečny nosník prechádzajúci strojom na meranie a udržiavanie priečneho sklonu
Nivelačné schopnosti. Frézovací stroj musí byť schopný udržiavať hĺbku rezu v tolerancii 6 mm požadovanej hĺbky s účinným prostriedkom na riadenie priečneho sklonu. Moderné frézy Wirtgen, Caterpillar, BOMAG a Roadtec sú vybavené pokročilými elektronickými riadiacimi systémami, ktoré integrujú 3D nivelačné riadenie založené na GPS pre komplexné profilové frézovacie aplikácie. Tieto systémy umožňujú stroju sledovať digitálny model terénu (DTM) a vytvoriť presnú konečnú niveletu podľa špecifikácie, a to aj pri frézovaní okolo existujúcich konštrukcií, ako sú šachty, ventily a vpusty.
Tolerancia priečneho sklonu. Priečny sklon frézovaného povrchu musí byť jednotný bez poklesov alebo nerovností sklonu väčších ako 6 mm na 3,6 m. Pre pozemné komunikácie s povolenou rýchlosťou 65 km/h alebo vyššou sa na overenie tolerancie profilu používa 5 m pravítko. Pre pozemné komunikácie s rýchlosťou nižšou ako 65 km/h možno použiť 3 m pravítko.
Kontrolný pás. Počas prvého dňa výroby zhotoviteľ postaví kontrolný pás s dĺžkou najmenej 300 m, aby preukázal, že vybavenie, procesy a personál môžu splniť požiadavky špecifikácie. Kontrolný pás musí preukázať jednotný textúrovaný povrch a priečny rez, splniť požiadavky na makrotextúru a dosiahnuť špecifikované tolerancie hladkosti. Ak kontrolný pás nevyhovie, zhotoviteľ musí predložiť písomný plán nápravných opatrení a postaviť novú skúšobnú časť. Frézovacie práce nemôžu pokračovať po prvom dni bez schváleného kontrolného pásu.
Výroba RAP a recyklácia
Jednou z hlavných ekonomických a environmentálnych výhod chladeného frézovania je tvorba recyklovaného asfaltového materiálu (RAP), 100% recyklovateľného materiálu, ktorý možno začleniť do nových stavebných materiálov.
Charakteristiky RAP. RAP pozostáva z asfaltom obalených častíc kameniva vyfrézovaných z existujúceho povrchu vozovky. Materiál je čistý a bez kontaminácie zeminou, podkladovými materiálmi, betónom alebo inými škodlivými látkami, ako je bahno a íl. RAP je dimenzovaný samotným frézovacím procesom. Distribúcia veľkosti častíc je riadená rýchlosťou rezného bubna, rýchlosťou posuvu, rozstupom nástrojov a charakteristikami existujúcej zmesi vozovky.
Aplikácie RAP. Všetok RAP vyrobený chladeným frézovaním je opätovne použiteľný v nasledujúcich aplikáciách:
- Nové horúce asfaltové zmesi (HMA), RAP môže nahradiť až 30-50% pôvodného kameniva a spojiva v nových zmesiach vozovky pre medziľahlé a podkladové vrstvy
- Studené asfaltové zmesi, používané pri studenej recyklácii na mieste (CIR) a studenej centrálnej recyklácii (CCPR)
- Stabilizovaný podklad z kameniva, RAP zmiešaný s cementom, penovým asfaltom alebo emulzným asfaltom pre konštrukciu podkladovej vrstvy
- Nespájaný podklad z kameniva a podložie, RAP používaný ako zásypový materiál
- Materiál na krajnice a dočasné prístupové cesty
Environmentálne výhody. Opätovné použitie asfaltu prostredníctvom chladeného frézovania a výroby RAP šetrí prírodné zdroje kameniva, znižuje spotrebu energie a dopyt po rope a predlžuje životnosť skládok tým, že odvádza materiál vozovky z miest zneškodňovania. Program recyklácie asfaltových vozoviek FHWA podporuje používanie RAP v maximálnom ekonomickom a praktickom rozsahu pri výstavbe diaľnic.
Požiadavky na manipuláciu s RAP. Keď sa frézovaný materiál stane majetkom zhotoviteľa, musí byť odstránený z projektu. Keď je to špecifikované, RAP je skladovaný na určených miestach s nasledujúcimi požiadavkami:
- Rovnomerne skladovať do maximálnej výšky 3 m
- Zachovať existujúce drenážne vzory z oblasti skládky
- Upraviť skladovaciu plochu na odvádzanie dažďovej vody od materiálu
- Riadiť skládky, aby sa zabránilo degradácii materiálu, segregácii a opätovnému spevneniu
- Používať zakryté alebo plachtované nákladné autá, aby sa zabránilo rozliatiu počas prepravy
Frézovanie pred obrusnou vrstvou
Chladené frézovanie pred aplikáciou obrusnej vrstvy je celosvetovo jednou z najbežnejších stratégií obnovy vozovky. Proces odstraňuje porušenú povrchovú vrstvu, obnovuje profil vozovky a poskytuje čistý, textúrovaný podklad na priľnutie s novou obrusnou vrstvou.
Príprava povrchu na obrusnú vrstvu. Frézovaný povrch poskytuje mechanické zaklinenie medzi existujúcou vozovkou a novou obrusnou vrstvou z horúcej asfaltovej zmesi. Textúrovaný povrchový vzor zväčšuje plochu povrchu dostupnú na priľnutie a poskytuje jednotný podklad na aplikáciu spojovacieho postreku. Štandardné špecifikácie FAA pre výstavbu letísk (AC 150/5370-10H) vyžadujú, aby boli existujúce povrchy vozoviek pripravené v súlade s projektovými plánmi a špecifikáciami pred umiestnením novej asfaltovej vozovky.
Prechodové oblasti. Na konci každého frézovaného úseku a v rampových oblastiach musia byť priečne hrany zošikmené s minimálnym sklonom 10:1 (horizontálne:vertikálne). To znamená, že na každých 25 mm hĺbky frézovania presahuje skosenie minimálne 250 mm pozdĺžne. Pre pozemné komunikácie s vyššou intenzitou dopravy sa odporúča minimálna vzdialenosť skosenia 5 m. Skosenie zabezpečuje plynulý prechod medzi frézovaným úsekom a priľahlou nefrézovanou vozovkou, čím sa zabraňuje nárazovému zaťaženiu systémov odpruženia vozidiel.
Pozdĺžne škáry. Pri frézovaní polovičných pruhov musia byť pozdĺžne zvislé hrany vyššie ako 25 mm, ktoré sú vystavené doprave, zošikmené s minimálnym pomerom 3:1 (75 mm horizontálne na každých 25 mm vertikálne). Z bezpečnostných dôvodov väčšina štátnych špecifikácií vyžaduje, aby jazdný pruh nemohol byť sprístupnený doprave, ak zvislá škára medzi susednými otvorenými pruhmi presahuje 50 mm.
Dočasné dopravné povrchy. Frézované povrchy môžu slúžiť ako dočasné jazdné plochy, pokiaľ povrch nezvetráva. Pre komunikácie s nižšou intenzitou dopravy sa obrusné vrstvy zvyčajne kladú do 3-10 dní. Pre komunikácie s vysokou intenzitou dopravy agentúry čoraz častejšie vyžadujú frézovanie a opätovné pokrytie v rámci tej istej zmeny pred opätovným sprístupnením doprave. Frézovaný povrch musí byť udržiavaný v stave vhodnom na bezpečný pohyb dopravy, pričom všetky vodorovné značenia musia byť obnovené pred otvorením. Väčšina agentúr obmedzuje trvanie dočasnej dopravy na frézovaných povrchoch na maximálne 14 kalendárnych dní.
Dočasné priečne skosenia. Priečne škáry na konci každodennej frézovacej operácie vyžadujú dočasné nájazdy z asfaltovej zmesi alebo skosenia frézovania. Sklon skosenej škáry musí byť pri sprístupnení doprave najmenej 10:1. Ak sa použije dočasný nájazd z asfaltovej zmesi, frézovaný povrch na škáre musí byť vytvorený ako tupá škára na plnú hĺbku kladenej vrstvy. Zhotoviteľ je zodpovedný za údržbu týchto asfaltových nájazdov, kým nie sú položené všetky požadované vrstvy.
Kontrola frézovaného povrchu
Kontrola frézovaného povrchu je proces zabezpečenia kvality, ktorý overuje súlad s projektovými špecifikáciami. Kontrola sa vzťahuje na textúru povrchu, toleranciu profilu, rovnomernosť priečneho sklonu, presnosť hĺbky a čistotu.
Kontrola pred výstavbou. Pred začatím frézovacích prác musí zhotoviteľ predložiť na preskúmanie Plán frézovania a Plán kontroly kvality (QCP). Tieto plány musia obsahovať:
- Počet, typy a veľkosti frézovacích strojov
- Šírku a umiestnenie každého frézovacieho prechodu
- Navrhovanú metódu frézovania okolo existujúcich konštrukcií
- Pozdĺžne a priečne typické rezy pre napojenia
- Harmonogram výmeny rezných zubov
- Frekvenciu testovania hladkosti a makrotextúry
- Korekčné postupy pre nevyhovujúce povrchy
Kontrola počas procesu. Počas frézovacích prác kontrolór overuje:
- Hĺbku rezu, meranú od frézovaného povrchu k pôvodnému povrchu vozovky v pravidelných intervaloch
- Textúru povrchu, vizuálne hodnotenie rovnomerného vzoru rýh, neprítomnosť vyhĺbených alebo škrabancových plôch
- Toleranciu profilu, pomocou 5 m alebo 3 m pravítka, všetky nerovnosti nesmú presiahnuť 6 mm
- Rovnomernosť priečneho sklonu, žiadne poklesy alebo nerovnosti väčšie ako 6 mm na 3,6 m
- Kvalitu škár, presadenia pozdĺžnych a priečnych škár spĺňajúce špecifikované tolerancie
- Čistotu, frézovaný povrch bez prachu, zvyškov a voľného materiálu pred aplikáciou obrusnej vrstvy
- Odlupovanie, zvetrávanie alebo voľný materiál, ktorý sa musí odstrániť dodatočným frézovaním
Chybné práce. Porušené alebo nepravidelné oblasti nespĺňajúce požiadavky špecifikácie sa opravia v súlade so zmluvnou dokumentáciou. Ak dôjde k odlupovaniu, upovedomí sa objednávateľ. Odlupovanie spôsobené prevádzkovou rýchlosťou frézy (zodpovednosť zhotoviteľa) musí byť odstránené na náklady zhotoviteľa. Odlupovanie spôsobené stavom podkladových vrstiev sa platí z účtu objednávateľa.
Meranie kvality jazdy. Pre frézované povrchy na komunikáciách s vyššou rýchlosťou sa hladkosť meria pomocou cestného profilometra alebo Maysmetera. Bežne používaná špecifikácia obmedzuje nerovnosť na 900 mm/km na medzištátnych trasách a 1 000 mm/km na všetkých ostatných systémových trasách. Tieto špecifikácie konečného výsledku umožňujú zhotoviteľom vybrať vybavenie a metódy, ktoré spĺňajú požadovanú povrchovú úpravu, čím podporujú inovácie v technológii rezných nástrojov a riadiacich systémov strojov.
Kritériá preberania. Konečné prevzatie frézovaného povrchu je založené na nasledujúcom:
- Vizuálne, jednotná textúra, v súlade s líniou, niveletou a priečnym rezom
- Pravítko, nerovnosti nepresahujúce 6 mm
- Priečny sklon, žiadne poklesy alebo nerovnosti nepresahujúce 6 mm na 3,6 m
- Makrotextúra, pomer 1,8 alebo vyšší (ak je špecifikovaný)
- Hladkosť, v rámci špecifikovaných limitov profilografu alebo Maysmetera
- Čistota, bez prachu, zvyškov a voľných častíc
Chladené frézovanie pri obnove letiskových vozoviek
Chladené frézovanie je rozsiahle používané v projektoch obnovy letiskových vozoviek v rámci rámca ICAO Annex 14, ICAO Doc 9157 Aerodrome Design Manual Part 3, Pavements a FAA Advisory Circular 150/5370-10H (Standard Specifications for Construction of Airports). Špecifikácie FAA pre výstavbu letísk odkazujú na chladené frézovanie prostredníctvom položky P-101 (Príprava existujúcich povrchov vozoviek na obrusnú vrstvu) a položky P-102 (Odstránenie existujúcej vozovky).
Aplikácie špecifické pre letiská. Chladené frézovanie na letiskových vozovkách slúži na niekoľko kritických funkcií:
- Príprava dráhy na obrusnú vrstvu, frézovanie existujúcich povrchov dráh na odstránenie vyjazdených koľají v stopách kolies, zvlnenia a tepelných trhlín pred položením novej asfaltovej obrusnej vrstvy P-401
- Korekcia priečneho sklonu, obnovenie priečneho sklonu na rolovacích dráhach a odstavných plochách na splnenie drenážnych požiadaviek ICAO a FAA, čím sa zabráni hromadeniu vody, ktoré by mohlo spôsobiť akvaplaning
- Korekcia nivelety, korekcia odchýlok pozdĺžneho profilu na dráhach na splnenie prevádzkových požiadaviek na úrovni pre lietadlá
- Prechodové napojenia, vytvorenie hladkých skosení 10:1 alebo miernejších na spojoch dráha-rolovacia dráha a na prechodoch okrajov vozovky
- Odstránenie RAP na opätovné použitie v prevádzke, výroba RAP, ktorý spĺňa letiskové špecifikácie na použitie v podkladových vrstvách alebo aplikáciách mimo dráh
Požiadavky špecifikácie FAA. FAA AC 150/5370-10H vyžaduje, aby boli povrchy vozoviek pripravené podľa línií, nivelet a priečnych rezov uvedených v plánoch. Frézovaný povrch musí poskytovať jednotnú textúru vhodnú pre špecifikovanú hrúbku obrusnej vrstvy. FAA tiež vyžaduje prípravu povrchu na zabezpečenie pozitívneho odvodnenia a zabránenie hromadeniu vody na frézovanej vozovke.
Pokyny ICAO. ICAO Doc 9157 Part 3 poskytuje pokyny na hodnotenie a obnovu vozoviek, pričom uvádza, že chladené frézovanie je vhodnou metódou na korekciu povrchových nerovností, obnovenie profilu a prípravu povrchov vozoviek na konštrukčnú obrusnú vrstvu. Príručka pre projektovanie letísk zdôrazňuje, že rovnomernosť povrchu po chladenom frézovaní musí spĺňať prevádzkové bezpečnostné požiadavky pre leteckú prevádzku, najmä pokiaľ ide o:
- Charakteristiky trenia povrchu
- Odvodnenie vody a prevenciu akvaplaningu
- Prevenciu cudzích predmetov (FOD) z odlupujúcich sa okrajov
- Hladkosť prechodov na škárach a rozhraniach vozovky
Kontrola letiskových vozoviek. Letiskoví kontrolóri musia overiť, že frézovacie práce na letiskových vozovkách sú v súlade s:
- Hĺbkami sekcií uvedenými v plánoch, s osobitnou pozornosťou na obmedzenia konštrukčnej hĺbky obrusnej vrstvy
- Makrotextúrou povrchu, ktorá poskytuje primerané charakteristiky trenia pre leteckú prevádzku
- Prípravou škár a okrajov, ktorá zabraňuje vzniku FOD
- Zlepšeniami odvodnenia, ktoré zabraňujú tvorbe kaluží na dráhach a rolovacích dráhach
- Dočasným stavom povrchu, ktorý je bezpečný pre rolovanie lietadiel, ak oblasť zostane v prevádzke
Mikrofrézovanie na obnovu povrchu
Mikrofrézovanie, označované aj ako brúsenie karbidom alebo jemné frézovanie, je špecializovaný proces chladeného frézovania, ktorý vytvára extrémne jemnú, rovnomernú textúru povrchu vhodnú na použitie ako finálny jazdný povrch alebo ako prípravu na tenké povrchové úpravy. Mikrofrézovanie bolo vyvinuté ako lacnejšia alternatíva k diamantovému brúseniu betónových vozoviek a ako metóda prípravy povrchu pre kalužové tesnenia a mikrokoberce na asfaltových vozovkách.
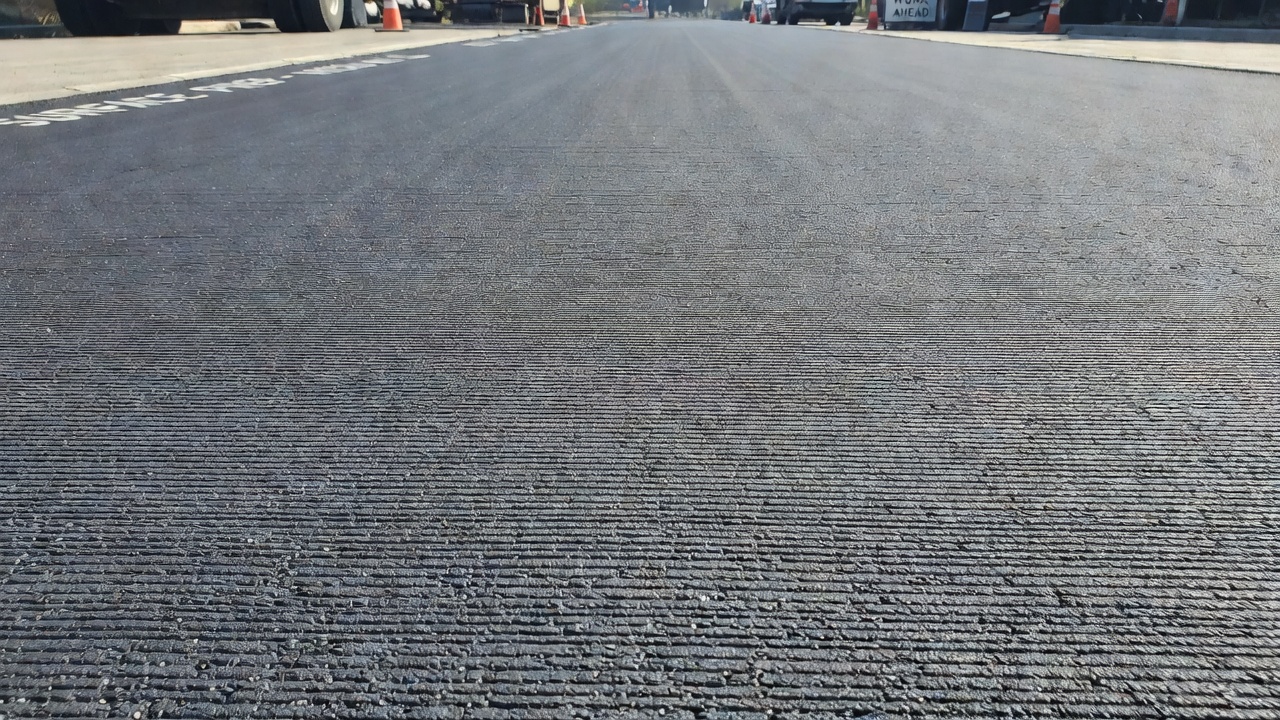
Konfigurácia vybavenia. Mikrofrézovanie používa štandardný frézovací stroj osadený upraveným rezným bubnom, kde sú rezné nástroje rozmiestnené oveľa bližšie k sebe ako pri štandardnom frézovaní. Štandardné bubny na chladené frézovanie majú približne 165-175 rezných nástrojov. Bubny na mikrofrézovanie nesú 450-500 rezných nástrojov s rozstupom 5-6 mm medzi nástrojmi na typickej trojitej konfigurácii. Hustý rozstup nástrojov umožňuje bubnu v podstate brúsiť každý štvorcový centimeter frézovaného povrchu, čím vytvára mimoriadne hladkú, rovnomernú textúru.
Obmedzenia hĺbky rezu a rýchlosti. Mikrofrézovanie je len povrchová úprava a nemalo by sa používať na hlboké odstraňovanie asfaltu. Maximálna praktická hĺbka rezu je približne 50 mm. Rýchlosť posuvu frézovacieho stroja musí byť prísne obmedzená, aby sa dosiahla požadovaná povrchová úprava. Pre trojitý bubon pracujúci pri rýchlosti hlavy frézy 100 ot./min je odporúčaná rýchlosť posuvu približne 9 m/min. Pri tejto rýchlosti a rozstupe nástrojov tolerancia textúry povrchu vyžaduje, aby rozdiel medzi vysokými a nízkymi oblasťami nepresiahol 2 mm.
Výhody mikrofrézovania.
- Ekonomicky koriguje menšie problémy s niveletou a profilom
- Odstraňuje vyjazdené koľaje do hĺbky 50 mm
- Odstraňuje klzké povrchy spôsobené krvácaním spojiva
- Zvyšuje protisklzové vlastnosti opätovným rezaním vyleštených povrchov kameniva
- Koriguje problémy s odvodnením na lokalizovaných oblastiach
- Vytvára jazdný povrch, ktorý môže zostať v prevádzke po dlhšiu dobu
- Znižuje hluk pneumatík v porovnaní so štandardnou textúrou frézovania
- Poskytuje ideálny priľnavý povrch pre kalužové tesnenia a mikrokoberce
- Ekonomicky zlepšuje kvalitu jazdy, čím odďaľuje potrebu konštrukčného prekrytia
Aplikácie. Mikrofrézovanie sa vykonáva pred aplikáciou tenkých povrchových úprav vrátane kalužových tesnení, mikrokobercov a ultratenkých obrusných vrstiev z horúcej asfaltovej zmesi. Proces odstraňuje starý, oxidovaný asfalt a predchádzajúce povrchové úpravy, čím poskytuje čistý, prijímací povrch na priľnutie. Mikrofrézovanie tiež vytvára čisté, rovné okraje v blízkosti žľabov a betónových obrubníkov. Okrem asfaltových aplikácií bolo mikrofrézovanie úspešne použité na cementobetónových vozovkách na zlepšenie kvality jazdy, ako sa preukázalo na Indian Nation Turnpike v Oklahome, kde bolo niekoľko míľ betónovej vozovky mikrofrézovaných minimálne 6 mm všade a až 50 mm na škárach na zlepšenie jazdného povrchu.
Špecifikácie pre mikrofrézovanie.
- Rozstup nástrojov bubna: 5-6 mm pre trojitú konfiguráciu
- Maximálna hĺbka rezu: 50 mm
- Rýchlosť posuvu: približne 9 m/min pri rýchlosti hlavy frézy 100 ot./min
- Tolerancia textúry povrchu: maximálna odchýlka 2 mm
- Tolerancia pravítka: 3 m pravítko s hladkosťou profilografu
- Makrotextúra: overená objemovou metódou pieskového koláča
Rozdiel od štandardného chladeného frézovania. Zásadným rozdielom medzi chladeným frézovaním a mikrofrézovaním je textúra vytvorená na povrchu vozovky. Chladené frézovanie vytvára hrubú, ryhovanú textúru vhodnú ako substrát pre obrusnú vrstvu z horúcej asfaltovej zmesi, ale nie ako finálny jazdný povrch na komunikáciách s vysokou rýchlosťou. Mikrofrézovanie vytvára jemnú, husto rozmiestnenú rebrovanú textúru, ktorá poskytuje vynikajúcu kvalitu jazdy, nízky hluk pneumatík a primerané protisklzové vlastnosti na použitie ako dočasný alebo trvalý jazdný povrch bez obrusnej vrstvy. Ako uvádza LA County Department of Public Works: „Mikrofrézovanie poskytuje hladší povrch ako chladené frézovanie a typicky sa používa pred aplikáciou kalužového tesnenia alebo mikrokoberca.“
Súhrn kľúčových špecifikácií
| Parameter | Štandardné chladené frézovanie | Mikrofrézovanie |
|---|---|---|
| Rozstup nástrojov | 15 mm | 5-6 mm |
| Počet nástrojov | 165-175 na bubon | 450-500 na bubon |
| Max. hĺbka rezu | 300 mm | 50 mm |
| Tolerancia povrchu | 6 mm | 2 mm |
| Rýchlosť posuvu pri 100 ot./min | 20 m/min | 9 m/min |
| Typická aplikácia | Príprava na obrusnú vrstvu | Finálny povrch alebo tenká úprava |
| Pravítko | 5 m | 3 m |
| Pomer makrotextúry | ≥ 1,8 | ≥ 1,8 |
Často kladené otázky
- Aký je rozdiel medzi chladeným frézovaním a mikrofrézovaním?
- Chladené frézovanie (štandardné frézovanie) používa rezný bubon s rozstupom nástrojov približne 15 mm medzi hrotmi, čím vytvára hrubú textúru s pozdĺžnymi ryhami. Mikrofrézovanie používa bubon s nástrojmi rozmiestnenými 3-6 mm od seba, typicky 450-500 nástrojov na bubon oproti 165-175 pri štandardnom frézovaní. Mikrofrézovanie vytvára veľmi jemnú, rovnomernú textúru vhodnú ako finálny jazdný povrch alebo ako prípravu na tenké povrchové úpravy, ako sú kalužové tesnenia. Maximálna hĺbka rezu pri mikrofrézovaní je približne 50 mm, zatiaľ čo štandardné chladené frézovanie dokáže odstrániť až 300 mm v jednom prechode.
- Je možné vykonávať chladené frézovanie na betónových vozovkách?
- Áno, stroje na chladené frézovanie sú schopné frézovať asfaltové aj cementobetónové vozovky. Frézovanie betónu však spôsobuje výrazne vyššie opotrebenie rezných nástrojov kvôli tvrdosti a abrazívnosti kameniva a cementovej matrice. Životnosť nástroja pri frézovaní betónu sa môže znížiť na jednu hodinu alebo menej v porovnaní s niekoľkými dňami na asfalte. Pre aplikácie frézovania betónu sa často používajú špeciálne nástroje s hrotmi z karbidu volfrámu alebo diamantu. Proces sa bežne používa na odstránenie povrchových nerovností na škárach betónových vozoviek, obnovenie priečneho sklonu na betónových dráhach a prípravu betónových povrchov na asfaltové obrusné vrstvy (whitetopping alebo bonded overlay).
- Ako sa meria a špecifikuje textúra frézovaného povrchu?
- Makrotextúra frézovaného povrchu vozovky sa meria skúškou pieskového koláča (objemová technika) alebo laserovým profilometrom. Najbežnejšia špecifikácia vyžaduje, aby rozdiel medzi najvyšším a najnižším bodom frézovaného povrchu nepresiahol 6 mm pri meraní s 3 m alebo 5 m pravítkom. Pre mikrofrézovanie je tolerancia znížená na 2 mm. Skúšobná metóda ITM č. 812-13T od Indiana DOT špecifikuje testovanie makrotextúry pomocou sklenených guľôčok, vyžadujúc pomer makrotextúry 1,8 alebo vyšší. Rýchlosť posuvu frézovacieho stroja nesmie presiahnuť dve tretiny otáčok rezného bubna, aby sa zachovala primeraná kvalita textúry.
- Ktoré poruchy vozovky možno opraviť chladeným frézovaním?
- Chladené frézovanie účinne rieši nasledujúce poruchy asfaltových vozoviek: vyjazdené koľaje (prehĺbeniny v stopách kolies), zvetrávanie (strata kameniva), krvácania (nadbytok spojiva na povrchu), zvlnenie a vytláčanie, znehodnotený alebo zostarnutý asfalt, odlupovanie (strata väzby medzi spojivom a kamenivom) a problémy s jazdnou kvalitou, ako sú vyduitia, hrby, priehyby a poklesy. Chladené frézovanie odstraňuje porušenú vrstvu do hĺbky, ktorá odhalí zdravý materiál, čím poskytuje čistý, rovnomerný podklad pre aplikáciu obrusnej vrstvy. Proces tiež opravuje nepravidelnosti profilu vrátane oblastí so stojatou vodou, problémov s odhalením obrubníkov a poklesov okrajov vozovky.
- Aké bezpečnostné požiadavky platia, keď sa frézovaný povrch používa pre dopravu?
- Keď je frézovaný povrch dočasne sprístupnený doprave, platí niekoľko bezpečnostných požiadaviek. Pozdĺžne zvislé hrany škár vyššie ako 25 mm musia byť zošikmené v pomere 3:1 (horizontálne:vertikálne). Priečne zvislé hrany s poklesom väčším ako 12,5 mm vyžadujú dočasné asfaltové nábehy s minimálnym sklonom 10:1. Frézovaný povrch nesmie zachytávať ani zadržiavať vodu. Vodorovné značenie odstránené frézovaním musí byť obnovené pred sprístupnením doprave. Štátne špecifikácie typicky vyžadujú, aby zvislá škára medzi susednými otvorenými jazdnými pruhmi nepresahovala 50 mm z bezpečnostných dôvodov. Väčšina agentúr obmedzuje trvanie dočasnej dopravy na frézovaných povrchoch na maximálne 14 kalendárnych dní.
Toto je referenčný záznam. TarmacView poskytuje služby dronovej inšpekcie a nepredáva vybavenie ani materiály opísané v tomto slovníku.