Co je frézování za studena (milling)?
Frézování za studena (milling) asfaltových vozovek
Definice a zařízení
Frézování za studena (CP), také označované jako milling asfaltu, frézování vozovky nebo frézování za studena, je řízené mechanické odstraňování povrchu stávající zpevněné plochy do stanovené hloubky, sklonu a příčného sklonu pomocí samojízdné frézy za studena. Asociace pro recyklaci a obnovu asfaltu (ARRA) formálně definuje frézování za studena jako „řízené odstraňování povrchu stávající zpevněné plochy do požadované hloubky pomocí speciálně navrženého zařízení k obnovení povrchu vozovky na stanovený sklon a příčný sklon." Proces vznikl na konci 70. let 20. století a od té doby se stal celosvětově preferovanou metodou odstraňování a recyklace asfaltových materiálů.
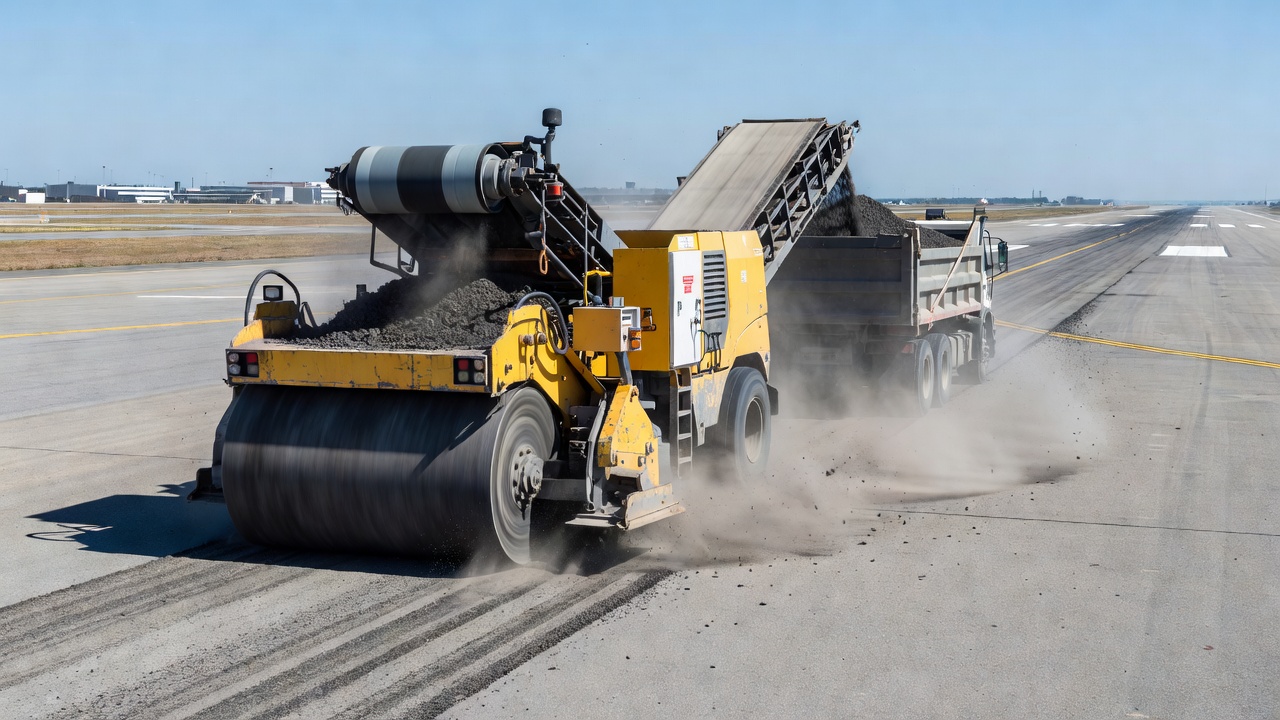
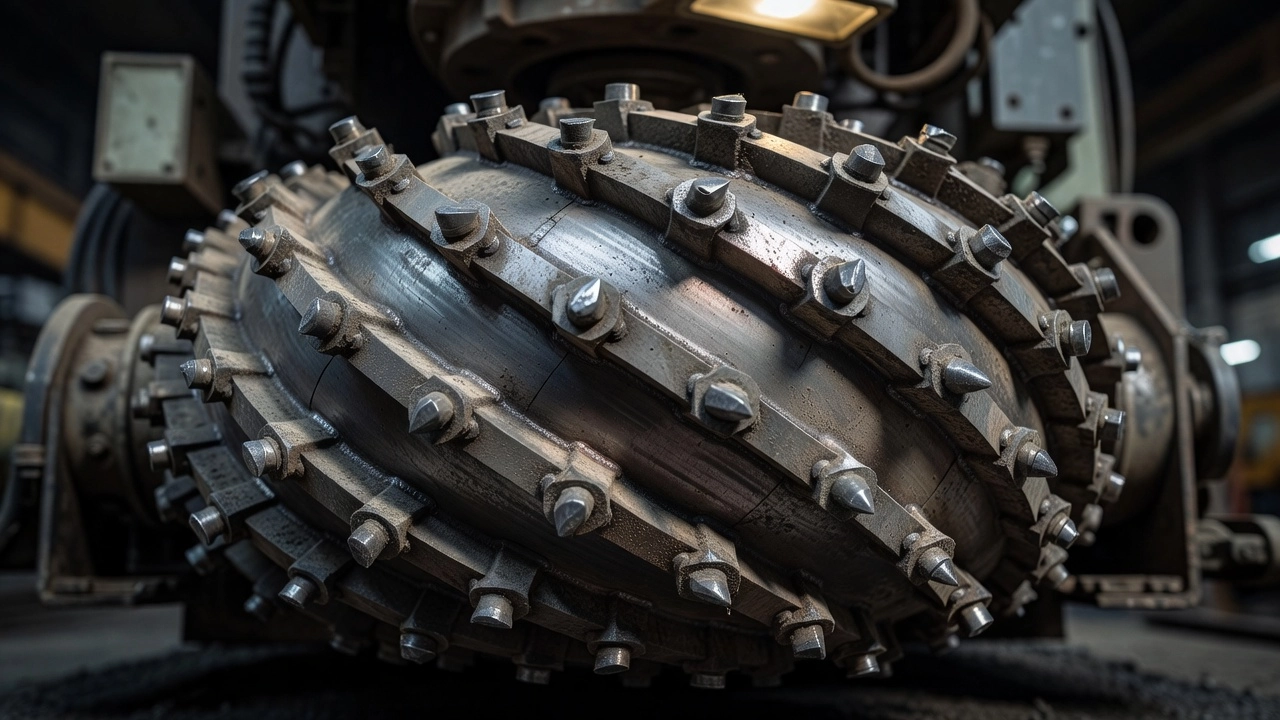
Hlavní součásti zařízení. Fréza za studena je samojízdná jednotka s dostatečným výkonem, trakcí a stabilitou pro udržení přesné hloubky řezu. Hlavní součástí je řezací buben, rotující válec obalený 2, 3 nebo 4 spirálami, které posouvají frézovaný materiál ke středu pro nakládání na dopravník. Standardní řezací bubny jsou vybaveny držáky nástrojů a vyměnitelnými řeznými nástroji s hroty z tvrdokovu (zuby), které kontaktují a rozrušují povrch vozovky. Na bubnu s trojitým vinutím a 3 spirálami jsou řezné nástroje obvykle rozmístěny horizontálně 15 mm (5/8 palce) od sebe. Buben obvykle pracuje v režimu „řezání nahoru", což znamená, že rotace bubnu směřuje vzhůru vzhledem ke směru jízdy stroje, což řídí velikost frézovaných částic a texturu povrchu.
Řezné nástroje a držáky nástrojů. Řezné nástroje jsou ocelové dříky s hroty z tvrdokovu, které se během provozu opotřebovávají a musí být pravidelně vyměňovány, aby byla zachována konzistentní kvalita řezu. Neexistuje univerzální styl řezného nástroje. Tvrdost kameniva, jeho velikost a abrazivita jsou hlavními faktory určujícími výběr nástroje a jeho životnost. Životnost řezného nástroje se může pohybovat od jedné hodiny (na abrazivním betonu nebo kontaminovaném materiálu) až po několik dní (na standardním asfaltu). Držáky nástrojů jsou dvou hlavních typů: systémy s rychloupínacími držáky a systémy s přivařovacími držáky a bloky. Držáky se časem opotřebovávají a musí být vyměněny, aby byl zachován kvalitní řezný vzor. Držáky se mohou ulomit, pokud buben narazí na zakryté překážky, jako jsou rámy šachet nebo ventily vodovodních řadů.
Standardní šířky bubnů. Frézy za studena jsou k dispozici s šířkami řezacího bubnu od 100 mm (4 palce) pro rýhování až po 4,2 m (14 stop) pro frézování celého jízdního pruhu. Standardní klasifikace šířek jsou:
| Kategorie bubnu | Typické šířky |
|---|---|
| Rýhování | 100, 200, 300 mm (4, 8, 12 palců) |
| Minifrézy | 300, 400, 500, 600 mm (12, 16, 20, 24 palců) |
| Malé frézy | 1,0, 1,2 m (3, 4 stopy) |
| Polopruh | 1,8, 2,1 m (6, 7 stop) |
| Celý pruh | 3,0, 3,4, 3,8, 4,2 m (10, 11,25, 12,5, 14 stop) |
Materiálové manipulační systémy. Kryt bubnu zadržuje veškerý frézovaný materiál během řezání. Stírací lišta z tvrdokovu se táhne po frézovaném texturovaném povrchu za bubnem a odstraňuje veškerý uvolněný materiál kromě jemného prachu. Samonakládací dopravníkový systém, ať už přední nebo boční, přepravuje frézovaný materiál z vozovky do nákladních vozů jedoucích v tandemu s frézou. Moderní stroje používají přední dopravníky, které zlepšují viditelnost a manévrovatelnost.
Vodní postřikové systémy. Řezání asfaltu generuje obrovské množství tepla v důsledku tření mezi řeznými nástroji a vozovkou. Pro chlazení musí být na řezné nástroje a buben uvnitř krytu nepřetržitě stříkáno až 2 000 galonů (7 570 litrů) vody za hodinu. Systém vodního postřiku také slouží k potlačení vzdušných prachových částic, regulaci fugitivních emisí a zlepšení viditelnosti pro obsluhu a okolní provoz. Většinu projetů doprovází frézu za studena cisterna s vodou o typické kapacitě 2 500 galonů (9 460 litrů).
Pásové systémy. Frézy za studena jsou vybaveny třemi nebo čtyřmi pásy, z nichž každý je poháněn samostatným hydromotorem s trakčními zamykacími zařízeními. Pásové systémy mají polyuretanové nebo pryžové pásové desky, které poskytují rovnoměrnou trakci a zároveň minimalizují poškození podkladního povrchu vozovky. Moderní konstrukce pásů zahrnují trakční zamykání, které přesměrovává výkon z prokluzujících pásů na ty s přilnavostí, čímž udržuje konzistentní pohyb vpřed a kvalitu řezu.
Hloubky frézování
Frézování za studena lze provádět ve třech odlišných rozsazích hloubek v závislosti na cílech projektu, stavu stávající vozovky a konstrukčních požadavcích strategie obnovy.
Povrchové frézování (6–50 mm / 0,25–2 palce). Povrchové frézování odstraňuje pouze horní vrstvu asfaltové vozovky za účelem opravy drobných povrchových poruch, jako je vysypávání, vytékání asfaltu a vyleštěné kamenivo. Tato hloubka se typicky používá, když je podkladní konstrukce vozovky zdravá a cílem je obnovit protismykové vlastnosti nebo připravit povrch pro tenké překrytí či povrchovou úpravu. Povrchové frézování také slouží k odstranění degradovaných povrchových úprav, jako jsou kalové těsnění, kameninové těsnění nebo mikrokoberce, které dosáhly konce své životnosti. Frézovaná hloubka musí být dostatečná k odstranění veškerého oxidovaného a zestárlého pojiva z povrchové vrstvy.
Částečné frézování do hloubky (50–150 mm / 2–6 palců). Frézování do částečné hloubky odstraňuje jednu nebo více asfaltových vrstev při ponechání spodních vrstev vozovky neporušených. Toto je nejběžnější aplikace frézování za studena před pokládkou překrytí. Typické hloubky frézování pro obnovu dálnic a letišť se pohybují od 50 do 100 mm (2 až 4 palce). Frézování do částečné hloubky odstraňuje vyjeté koleje, příčné a podélné vlny a konstrukční trhliny, které zasahují do horních vrstev. Hloubka se volí tak, aby byl odkryt zdravý materiál pod poškozenou zónou, a poskytla se tak čistá, rovnoměrná podkladová vrstva pro nové překrytí.
Úplné frézování do hloubky (150–300 mm / 6–12 palců). Frézování do plné hloubky odstraňuje celou konstrukci asfaltové vozovky až po podkladní vrstvu nebo podloží. Tato aplikace se používá, když má stávající asfalt rozsáhlé konstrukční poruchy, obnažení kameniva nebo ztvrdnutí stářím v celé své tloušťce. Úplné frézování do hloubky je také předepsáno, když korekce sklonu nebo příčného sklonu vyžadují odstranění celého profilu vozovky, když stávající profil vozovky nahromadil více vrstev překrytí, které zvedly povrch nad obrubníky nebo odvodňovací struktury, nebo když má být stávající vozovka zcela nahrazena recyklovanými materiály. Typické maximální hloubky frézování se pohybují od 300 mm (12 palců) u standardních strojů do 350 mm (14 palců) u specializovaného zařízení.
Uvedená hloubka frézování v projektových plánech a specifikacích musí zohledňovat minimální hloubku potřebnou k vytvoření čistého, jednotného povrchu pod úrovní stávajících poruch. Doporučené konstrukční směrnice ARRA (CP101) uvádějí, že typické hloubky frézování se pohybují mezi 25 mm a 300 mm (1 až 12 palců).
Textura povrchu po frézování
Textura povrchu vytvořená frézováním za studena je kritickým parametrem kvality, který přímo ovlivňuje soudržnost mezi frézovaným povrchem a novým překrytím, kvalitu jízdy na dočasném pojezdovém povrchu a protismykové vlastnosti frézované vozovky. Texturu tvoří série paralelních podélných rýh vytvořených řeznými nástroji při průchodu rotujícího bubnu po povrchu vozovky.
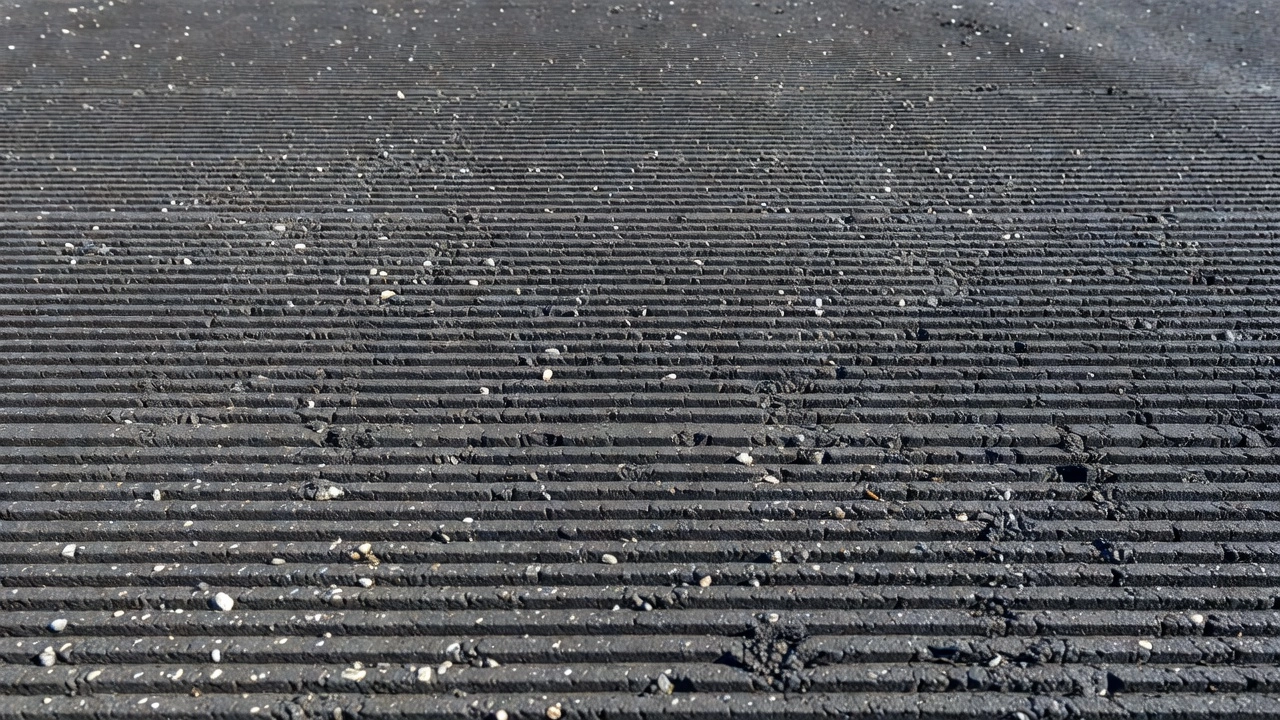
Kvalita textury vs. rychlost posuvu. Vztah mezi rychlostí jízdy frézy vpřed a rychlostí otáčení řezacího bubnu je nejdůležitějším faktorem určujícím kvalitu textury povrchu. ARRA doporučuje, aby rychlost jízdy vpřed ve stopách za minutu nepřesáhla dvě třetiny (2/3) otáček řezacího bubnu za minutu. Například řezací buben pracující při 100 ot/min by neměl překročit rychlost posuvu 20 m/min (66 stop/min). Tento poměr zajišťuje překrytí řezů mezi sousedními zuby o jednu třetinu, čímž vzniká jednotný rýhovaný vzor.
Když cestovní rychlost stroje ve stopách za minutu překročí otáčky řezacího bubnu, říká se, že stroj „předbíhá řezačku". Jednotlivé řezné nástroje se nepřekrývají se sousedními řezy, což vede k velmi nekvalitnímu, hrubě texturovanému povrchu charakterizovanému zoubkovanými a jednotlivě vydraženými vzory. Při nepřijatelném poměru 100 stop/min při 100 ot/min se jednotlivé rýhy nástroje stanou přibližně 50 mm (2 palce) dlouhými s rozestupem 19 mm (0,75 palce) mezi značkami. Při přijatelném poměru 33 stop/min při 100 ot/min se rozestup rýh zmenší na přibližně 2,4 mm (0,1 palce).
Přijatelná tolerance textury. Nejběžněji specifikovaným požadavkem na konečný výsledek pro standardní texturu frézování za studena je, že rozdíl mezi nejvyšším a nejnižším bodem frézovaného povrchu nesmí překročit 6 mm (1/4 palce) při měření podélně 5m (16 stop) pravítkem nebo ekvivalentním profilografem. Stejná tolerance 6 mm také zajišťuje, že řezací buben je řádně udržován s nástroji vyrovnanými a nastavenými na stejnou hloubku řezu. Většina nepravidelných, hrubě frézovaných povrchů je důsledkem nedostatečné údržby řezačky, zejména chybějících nebo opotřebovaných řezných zubů, a neměla by být přejímána zadavatelem.
Testování makrotextury. Když je hloubka frézování rovna nebo menší než 100 mm (4 palce), doporučuje se testování makrotextury pomocí zkušební metody ITM č. 812-13T indického Ministerstva dopravy nebo ekvivalentní objemové metody pískovým hrncem. Tato zkouška používá skleněné kuličky typu 1 (podle AASHTO M 247) rozprostřené po frézovaném povrchu pomocí plochého, tuhého plexisklového kotouče o průměru 8 ± 2 palce. Měří se objem kuliček potřebný k vyplnění povrchových dutin a vypočítá se poměr makrotextury. Typický přijatelný poměr makrotextury je 1,8 nebo větší. Testování makrotextury musí být provedeno na dvou náhodně vybraných místech na kontrolní části, ne blíže než 150 m (500 stop) od sebe.
Kritéria vizuální kontroly. Frézování musí vytvořit povrch vozovky, který odpovídá linii, sklonu a příčnému řezu s jednotnou texturou. Frézovaný povrch nesmí obsahovat:
- Odlupování (vysypávání materiálu způsobené stavem podkladní vrstvy nebo nadměrnou provozní rychlostí)
- Volné úlomky a prach
- Výmoly nebo nepravidelné plochy z opotřebovaných nebo chybějících řezných nástrojů
- Podélné drážky z opotřebení držáků nástrojů
- Místa zadržující nebo zachycující vodu
- Nepřijatelné odsazení podélných nebo příčných spár
Řízení sklonu a příčného sklonu
Frézy za studena používají automatické nivelační systémy k udržení stanoveného sklonu (podélného profilu) a příčného sklonu (příčného profilu) frézovaného povrchu. Tyto systémy jsou kritické pro dosažení geometrie vozovky požadované projektovou dokumentací, zejména když frézování za studena musí korigovat stávající nedostatky profilu, jako jsou prohlubně, vybouleniny nebo odvodňovací problémy.
Snímačové systémy. Jeden nebo více automatických nivelačních systémů pracuje nezávisle na fréze za studena a používá různé typy snímačů:
- Kabelové snímače mechanicky skenují boční desku stroje pro referenci stávající výšky vozovky
- Bezkontaktní ultrazvukové snímače skenují boční desku nebo jakýkoli pevný referenční bod vedle stroje bez fyzického kontaktu
- Převodníkové snímače skenují pohyblivý referenční bod, jako je lyže (dlouhé pravítko namontované na stroji) nebo struna (napnutý drát nebo lano nastavené na projektovaný sklon)
- Snímače sklonu (elektronická přesná zařízení pro měření úhlů) se montují na příčný nosník procházející strojem k měření a udržování příčného sklonu
Ovládací schopnosti. Fréza za studena musí být schopna udržet hloubku řezu v rozmezí 6 mm (1/4 palce) od požadované hloubky s účinným prostředkem pro řízení příčného sklonu. Moderní frézy Wirtgen, Caterpillar, BOMAG a Roadtec jsou vybaveny pokročilými elektronickými řídicími systémy, které integrují 3D řízení sklonu založené na GPS pro komplexní aplikace profilového frézování. Tyto systémy umožňují stroji sledovat digitální model terénu (DTM) a vytvářet přesný konečný sklon stanovený v projektu, a to i při frézování kolem stávajících konstrukcí, jako jsou šachty, ventily a drenážní vpusti.
Tolerance příčného sklonu. Příčný sklon frézovaného povrchu musí být jednotný, bez prohlubní nebo nesouososti sklonu větší než 6 mm (1/4 palce) na 3,6 m (12 stop). Pro komunikace s povolenou rychlostí 40 MPH (65 km/h) nebo vyšší se k ověření tolerance profilu používá 5m (16 stop) pravítko. Pro komunikace s rychlostí nižší než 40 MPH lze použít 3m (10 stop) pravítko.
Kontrolní úsek. Během prvního dne výroby zhotovitel vytvoří kontrolní úsek o délce nejméně 300 m (1 000 stop), aby prokázal, že zařízení, procesy a personál mohou splnit požadavky specifikace. Kontrolní úsek musí prokázat jednotný texturovaný povrch a příčný řez, splnit požadavky na makrotexturu a dosáhnout stanovených tolerancí hladkosti. Pokud kontrolní úsek nevyhoví, musí zhotovitel předložit písemný plán nápravných opatření a vytvořit nový zkušební úsek. Operace frézování za studena nemohou pokračovat po prvním dni bez schváleného kontrolního úseku.
Výroba RAP a recyklace
Jednou z hlavních ekonomických a environmentálních výhod frézování za studena je produkce Recyklovaného asfaltového materiálu (RAP), 100% recyklovatelného materiálu, který lze začlenit do nových stavebních materiálů.
Charakteristiky RAP. RAP se skládá z asfaltem potažených částic kameniva frézovaných z existujícího povrchu vozovky. Materiál je čistý a bez kontaminace zeminou, podkladními materiály, betonem nebo jinými škodlivými látkami, jako je bahno a jíl. RAP je dimenzován samotnou operací frézování. Rozdělení velikosti částic je řízeno rychlostí řezacího bubnu, rychlostí posuvu, roztečí nástrojů a vlastnostmi stávající asfaltové směsi.
Aplikace RAP. Veškerý RAP vyrobený frézováním za studena je opětovně použitelný v následujících aplikacích:
- Nová horká asfaltová směs (HMA), RAP může nahradit až 30-50% původního kameniva a pojiva v nových směsích pro mezivrstvy a podkladní vrstvy
- Asfalt míchaný za studena, používaný při recyklaci za studena na místě (CIR) a recyklaci za studena v centrální obalovně (CCPR)
- Stabilizované kamenivové podklady, RAP smíchaný s cementem, pěnoasfaltem nebo asfaltovou emulzí pro stavbu podkladních vrstev
- Nestmelené kamenivové podklady a podkladní vrstvy, RAP používaný jako zásypový materiál
- Materiál pro krajnice a dočasné přístupové cesty
Environmentální přínosy. Opětovné použití asfaltu prostřednictvím frézování za studena a výroby RAP šetří přírodní zdroje kameniva, snižuje spotřebu energie a poptávku po ropě a prodlužuje životnost skládek tím, že odvádí materiál z vozovek z míst likvidace. Program recyklace asfaltových vozovek FHWA podporuje použití RAP v maximálním ekonomickém a praktickém rozsahu při stavbě dálnic.
Požadavky na manipulaci s RAP. Když se frézovaný materiál stane majetkem zhotovitele, musí být odstraněn z projektu. Pokud je to specifikováno, RAP je skladován na určených místech s následujícími požadavky:
- Rovnoměrně skladovat do maximální výšky 3 m (10 stop)
- Zachovat stávající drenážní vzory z prostoru skládky
- Upravit skladovací plochu k odvádění dešťové vody od materiálu
- Řídit skládky tak, aby se zabránilo degradaci materiálu, segregaci a opětovnému zhutnění
- Používat kryté nebo plachtované nákladní vozy k zabránění rozlití během přepravy
Frézování před překrytím
Frézování za studena před pokládkou překrytí je jednou z nejběžnějších strategií obnovy vozovek na celém světě. Proces odstraňuje poškozenou povrchovou vrstvu, obnovuje profil vozovky a poskytuje čistý, texturovaný podklad pro soudržnost s novým překrytím.
Příprava povrchu pro překrytí. Frézovaný povrch poskytuje mechanické zaklínění mezi stávající vozovkou a novým asfaltovým překrytím. Texturovaný vzor povrchu zvyšuje plochu povrchu dostupnou pro soudržnost a poskytuje jednotný podklad pro aplikaci spojovacího postřiku. Federální letecká správa (FAA) ve svých Standardních specifikacích pro výstavbu letišť (AC 150/5370-10H) vyžaduje, aby stávající povrchy vozovek byly připraveny v souladu s projektovými plány a specifikacemi před pokládkou nové asfaltové vozovky.
Přechodové oblasti. Na konci každé frézované sekce a v rampových oblastech musí být příčné hrany zkoseny s minimálním sklonem 10:1 (horizontálně:vertikálně). To znamená, že na každých 25 mm (1 palec) hloubky frézování se sklon prodlužuje nejméně o 250 mm (10 palců) podélně. Pro komunikace s vyšším provozem se doporučuje minimální délka sklonu 5 m (15 stop). Sklon zajišťuje plynulý přechod mezi frézovanou částí a sousední nefrézovanou vozovkou, čímž zabraňuje rázovému zatížení odpružení vozidel.
Podélné spáry. Při frézování polovičních pruhů musí být podélné svislé hrany vyšší než 25 mm (1 palec), které jsou vystaveny provozu, zkoseny v minimálním poměru 3:1 (75 mm horizontálně na každých 25 mm vertikálně). Z bezpečnostních důvodů většina státních specifikací vyžaduje, aby jízdní pruh nemohl být otevřen provozu, pokud svislá spára mezi sousedními otevřenými pruhy přesahuje 50 mm (2 palce).
Dočasné dopravní plochy. Frézované povrchy mohou sloužit jako dočasné jízdní povrchy, pokud se povrch neodlupuje. U komunikací s nižším provozem se překrytí obvykle pokládá do 3-10 dnů. U komunikací s vysokou intenzitou provozu stále častěji zadavatelé požadují frézování a nové překrytí během stejné směny před opětovným otevřením provozu. Frézovaný povrch musí být udržován ve stavu vhodném pro bezpečný pohyb dopravy se všemi obnovenými vodorovnými dopravními značeními před otevřením. Většina agentur omezuje dobu dočasného provozu na frézovaných plochách na maximálně 14 kalendářních dnů.
Dočasné příčné sklony. Příčné spáry na konci každodenní frézovací operace vyžadují dočasné nájezdy z asfaltové směsi nebo sklony z frézování za studena. Sklon zkosené spáry musí být nejméně 10:1, pokud je otevřena provozu. Pokud je použit dočasný nájezd z asfaltové směsi, musí být frézovaný povrch ve spáře vytvořen jako tupý spoj v celé hloubce pokládané vrstvy. Zhotovitel je odpovědný za údržbu těchto asfaltových nájezdů, dokud nejsou položeny všechny požadované vrstvy.
Kontrola frézovaného povrchu
Kontrola frézovaného povrchu je proces zajišťování kvality, který ověřuje shodu s projektovými specifikacemi. Kontrola zahrnuje texturu povrchu, toleranci profilu, jednotnost příčného sklonu, přesnost hloubky a čistotu.
Představební kontrola. Před zahájením frézovacích prací musí zhotovitel předložit k posouzení Plán frézování za studena a Plán řízení kvality (QCP). Tyto plány musí obsahovat:
- Počet, typy a velikosti fréz za studena
- Šířku a umístění každého frézovacího průchodu
- Navrhovaný způsob frézování kolem stávajících konstrukcí
- Podélné a příčné typické řezy pro napojení
- Harmonogram výměny řezných zubů
- Četnost testování hladkosti a makrotextury
- Nápravná opatření pro nevyhovující povrchy
Kontrola během procesu. Během frézovací operace inspektor ověřuje:
- Hloubku řezu, měřenou od frézovaného povrchu k původnímu povrchu vozovky v pravidelných intervalech
- Texturu povrchu, vizuální hodnocení jednotného vzoru rýh, nepřítomnost výmolů nebo nepravidelných ploch
- Toleranci profilu, pomocí 5m (16 stop) nebo 3m (10 stop) pravítka, všechny nepravidelnosti nesmí překročit 6 mm (1/4 palce)
- Jednotnost příčného sklonu, žádné prohlubně nebo nesouosost větší než 6 mm (1/4 palce) na 3,6 m (12 stop)
- Kvalitu spár, odsazení podélných a příčných spár splňující stanovené tolerance
- Čistotu, frézovaný povrch bez prachu, úlomků a volného materiálu před pokládkou překrytí
- Odlupování, vysypávání nebo volný materiál, který musí být odstraněn dalším frézováním
Vadná práce. Poškozené nebo nepravidelné oblasti nesplňující požadavky specifikace musí být opraveny v souladu s dokumentací zakázky. Pokud dojde k odlupování, je vyrozuměn zadavatel. Odlupování způsobené provozní rychlostí frézy (odpovědnost zhotovitele) musí být odstraněno na náklady zhotovitele. Odlupování způsobené stavem podkladních vrstev je hrazeno z rozpočtu zakázky.
Měření kvality jízdy. U frézovaných povrchů na komunikacích s vyšší rychlostí se hladkost měří pomocí silničního profilometru nebo Maysmeteru. Běžně používaná specifikace omezuje nerovnost na 900 mm/km na mezistátních trasách a 1 000 mm/km na všech ostatních trasách v systému. Tyto specifikace konečného výsledku umožňují zhotovitelům vybrat zařízení a metody, které splní požadovaný výsledek, a podporují inovace v technologii řezných nástrojů a systémech řízení strojů.
Přejímací kritéria. Konečné převzetí frézovaného povrchu je založeno na následujícím:
- Vizuálně, jednotná textura, odpovídající linii, sklonu a příčnému řezu
- Pravítko, nepravidelnosti nepřesahující 6 mm (1/4 palce)
- Příčný sklon, žádné prohlubně nebo nesouosost nepřesahující 6 mm (1/4 palce) na 3,6 m (12 stop)
- Makrotextura, poměr 1,8 nebo větší (je-li specifikováno)
- Hladkost, v rámci stanovených limitů profilografu nebo Maysmeteru
- Čistota, bez prachu, úlomků a volných částic
Frézování za studena při obnově letištních zpevněných ploch
Frézování za studena je široce používáno v projektech obnovy letištních zpevněných ploch v rámci ICAO Annex 14, ICAO Doc 9157 Aerodrome Design Manual Part 3, Pavements a FAA Advisory Circular 150/5370-10H (Standard Specifications for Construction of Airports). Specifikace FAA pro výstavbu letišť odkazují na frézování za studena prostřednictvím položky P-101 (Preparation of Existing Pavement Surfaces for Overlay) a položky P-102 (Removal of Existing Pavement).
Aplikace specifické pro letiště. Frézování za studena na letištních plochách plní několik kritických funkcí:
- Příprava dráhy pro překrytí, frézování stávajících povrchů drah k odstranění vyjetých kolejí, příčných vln a teplotních trhlin před pokládkou nového asfaltového překrytí P-401
- Korekce příčného sklonu, obnovení příčného sklonu na pojezdových drahách a odbavovacích plochách tak, aby splňovaly požadavky ICAO a FAA na odvodnění, zabraňující hromadění vody, které by mohlo způsobit aquaplaning
- Korekce sklonu, oprava odchylek podélného profilu na drahách tak, aby splňovaly požadavky na provozní úroveň pro letadla
- Přechodová napojení, vytvoření plynulých sklonů 10:1 nebo mírnějších na křižovatkách drah a pojezdových drah a na okrajích zpevněných ploch
- Odstranění RAP pro opětovné použití v neveřejném prostoru letiště, výroba RAP splňujícího letištní specifikace pro použití v podkladních vrstvách nebo aplikacích mimo dráhy
Požadavky specifikací FAA. FAA AC 150/5370-10H vyžaduje, aby povrchy vozovek byly připraveny na linie, sklony a příčné řezy uvedené v plánech. Frézovaný povrch musí poskytovat jednotnou texturu vhodnou pro specifikovanou tloušťku překrytí. FAA také vyžaduje přípravu povrchu k zajištění pozitivního odvodnění a zabránění hromadění vody na frézované vozovce.
Pokyny ICAO. ICAO Doc 9157 Part 3 poskytuje pokyny pro hodnocení a obnovu zpevněných ploch a uvádí, že frézování za studena je vhodnou metodou pro korekci povrchových nerovností, obnovení profilu a přípravu povrchů pro konstrukční překrytí. Letecká příručka pro navrhování letišť zdůrazňuje, že rovnost povrchu po frézování za studena musí splňovat bezpečnostní požadavky pro provoz letadel, zejména s ohledem na:
- Charakteristiky tření povrchu
- Odvodnění vody a prevenci aquaplaningu
- Prevenci cizích předmětů (FOD) z odlupujících se okrajů
- Plynulost přechodů na spárách a rozhraních zpevněných ploch
Kontrola letištních zpevněných ploch. Inspektoři letištních zpevněných ploch musí ověřit, že frézování za studena na plochách v neveřejném prostoru letiště odpovídá:
- Hloubkám úseků uvedeným v plánech, se zvláštním důrazem na omezení návrhové hloubky překrytí
- Makrotextuře povrchu, která poskytuje adekvátní charakteristiky tření pro provoz letadel
- Přípravě spár a okrajů, která zabraňuje vzniku FOD
- Odvodňovacím úpravám, které zabraňují tvorbě kaluží na drahách a pojezdových drahách
- Dočasnému stavu povrchu, který je bezpečný pro pojíždění letadel, pokud oblast zůstává v provozu
Mikro-milling pro obnovu povrchu
Mikro-milling, také označovaný jako broušení tvrdokovem nebo jemné frézování, je specializovaný proces frézování za studena, který vytváří extrémně jemnou, jednotnou texturu povrchu vhodnou jako finální pojezdový povrch nebo jako příprava pro tenké povrchové úpravy. Mikro-milling byl vyvinut jako levnější alternativa k diamantovému broušení betonových vozovek a jako metoda přípravy povrchu pro kalové těsnění a mikrokoberce na asfaltových vozovkách.
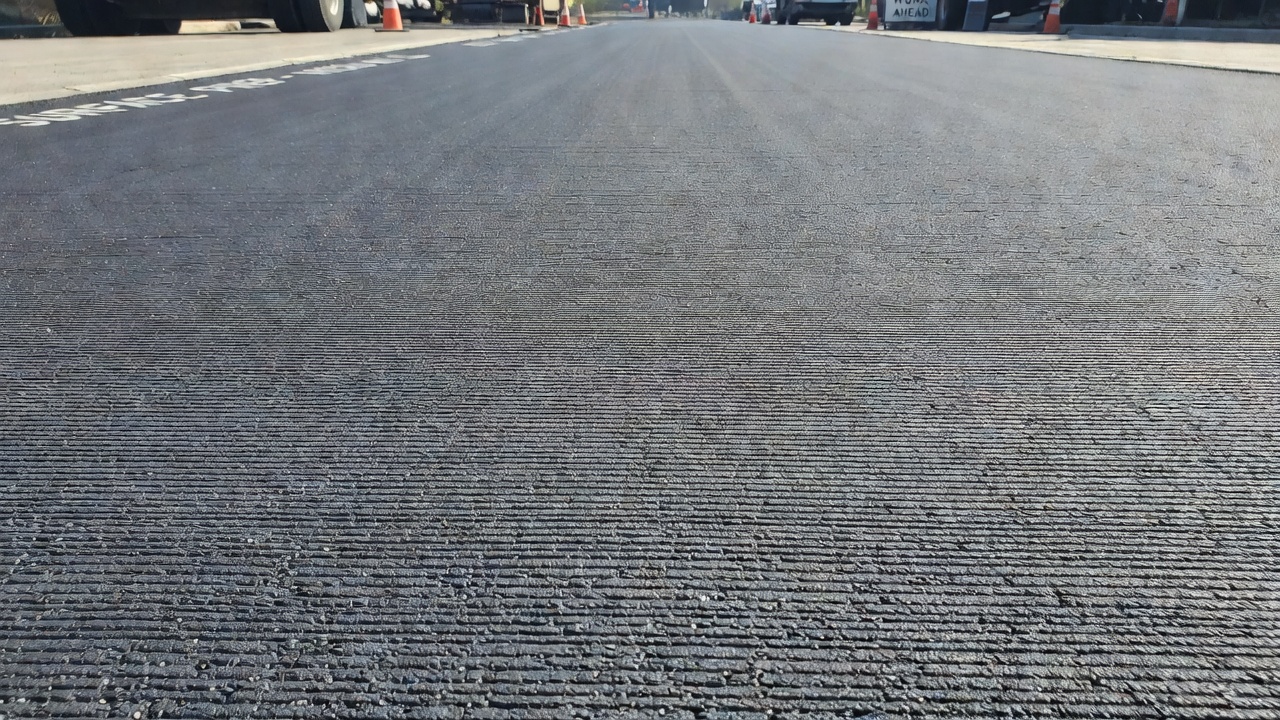
Konfigurace zařízení. Mikro-milling používá standardní frézu za studena vybavenou modifikovaným řezacím bubnem, kde jsou řezné nástroje umístěny mnohem blíže k sobě než u standardního frézování. Standardní bubny pro frézování za studena mají přibližně 165-175 řezných nástrojů. Bubny pro mikro-milling nesou 450-500 řezných nástrojů s roztečí 5-6 mm (0,2-0,25 palce) mezi nástroji na typické konfiguraci s trojitým vinutím. Těsná rozteč nástrojů umožňuje bubnu v podstatě obrousit každý čtvereční palec frézovaného povrchu, čímž vzniká výjimečně hladká, rovnoměrná textura.
Omezení hloubky řezu a rychlosti. Mikro-milling je pouze povrchová úprava a neměl by být používán pro hluboké odstraňování asfaltu. Maximální praktická hloubka řezu je přibližně 50 mm (2 palce). Rychlost posuvu frézy musí být přísně omezena, aby bylo dosaženo požadovaného povrchu. U bubnu s trojitým vinutím pracujícím při 100 ot/min rychlosti hlavy řezačky je doporučená rychlost posuvu přibližně 9 m/min (30 stop/min). Při této rychlosti a rozteči nástrojů tolerance textury povrchu vyžaduje, aby rozdíl mezi vysokými a nízkými oblastmi nepřesáhl 2 mm (1/16 palce).
Výhody mikro-millingu.
- Ekonomicky opravuje drobné problémy se sklonem a profilem
- Odstraňuje vyjeté koleje až do hloubky 50 mm
- Odstraňuje kluzké povrchy způsobené vytékáním asfaltu
- Zvyšuje protismykové vlastnosti přeřezáním vyleštěných povrchů kameniva
- Opravuje odvodňovací problémy na lokalizovaných oblastech
- Vytváří pojezdový povrch, který může zůstat v provozu po delší dobu
- Snižuje hluk pneumatik ve srovnání se standardní texturou frézování
- Poskytuje ideální soudržný povrch pro kalové těsnění a mikrokoberce
- Ekonomicky zlepšuje kvalitu jízdy a oddaluje potřebu konstrukční obnovy povrchu
Aplikace. Mikro-milling se provádí před tenkými povrchovými úpravami, včetně kalového těsnění, mikrokoberců a ultra-tenkých asfaltových překrytí. Proces odstraňuje starý, oxidovaný asfalt a předchozí povrchové úpravy a poskytuje čistý, receptivní povrch pro soudržnost. Mikro-milling také vytváří čisté, úhledné okraje v blízkosti okapů a betonových obrubníků. Kromě asfaltových aplikací byl mikro-milling úspěšně použit na cementobetonových vozovkách ke zlepšení kvality jízdy, jak bylo prokázáno na Indian Nation Turnpike v Oklahomě, kde bylo několik mil betonové vozovky mikro-frézováno minimálně 6 mm (0,25 palce) po celé ploše a až 50 mm (2 palce) u spár pro zlepšení pojezdového povrchu.
Specifikace pro mikro-milling.
- Rozteč nástrojů bubnu: 5-6 mm (0,2-0,25 palce) pro konfiguraci s trojitým vinutím
- Maximální hloubka řezu: 50 mm (2 palce)
- Rychlost posuvu: přibližně 9 m/min (30 stop/min) při 100 ot/min rychlosti hlavy řezačky
- Tolerance textury povrchu: maximální odchylka 2 mm (1/16 palce)
- Tolerance pravítka: 3m (10 stop) pravítko s profilografem hladkosti
- Makrotextura: ověřena objemovou metodou pískovým hrncem
Odlišení od standardního frézování za studena. Zásadní rozdíl mezi frézováním za studena a mikro-millingem je textura vytvořená na povrchu vozovky. Frézování za studena vytváří hrubou, rýhovanou texturu vhodnou jako podklad pro překrytí horkou asfaltovou směsí, ale ne jako finální pojezdový povrch na komunikacích s vysokou rychlostí. Mikro-milling vytváří jemnou, hustě žebrovanou texturu, která poskytuje vynikající kvalitu jízdy, nízký hluk pneumatik a dostatečné protismykové vlastnosti pro použití jako dočasný nebo trvalý pojezdový povrch bez překrytí. Jak uvádí Ministerstvo veřejných prací okresu LA (LA County Department of Public Works), „Mikro-milling poskytuje hladší povrch než frézování za studena a obvykle se používá před ošetřením kalovým těsněním nebo mikrokobercem."
Shrnutí klíčových specifikací
| Parametr | Standardní frézování za studena | Mikro-milling |
|---|---|---|
| Rozteč nástrojů | 15 mm (5/8 palce) | 5-6 mm (0,2-0,25 palce) |
| Počet nástrojů | 165-175 na buben | 450-500 na buben |
| Maximální hloubka řezu | 300 mm (12 palců) | 50 mm (2 palce) |
| Tolerance povrchu | 6 mm (1/4 palce) | 2 mm (1/16 palce) |
| Rychlost posuvu při 100 ot/min | 20 m/min (66 stop/min) | 9 m/min (30 stop/min) |
| Typická aplikace | Příprava na překrytí | Finální povrch nebo tenká úprava |
| Pravítko | 5 m (16 stop) | 3 m (10 stop) |
| Poměr makrotextury | ≥ 1,8 | ≥ 1,8 |
Často kladené otázky
- Jaký je rozdíl mezi frézováním za studena a mikro-millingem?
- Frézování za studena (standardní milling) používá řezací buben s roztečí nástrojů přibližně 15 mm (5/8 palce) mezi zuby, čímž vzniká hrubě strukturovaný povrch s podélnými rýhami. Mikro-milling používá buben s nástroji rozmístěnými 3-6 mm (1/8-1/4 palce) od sebe, typicky 450-500 nástrojů na buben oproti 165-175 u standardního frézování. Mikro-milling vytváří velmi jemnou, jednotnou texturu vhodnou jako finální pojezdový povrch nebo jako přípravu pro tenké povrchové úpravy, jako jsou kalové těsnění. Maximální hloubka řezu u mikro-millingu je přibližně 50 mm (2 palce), zatímco standardní frézování za studena může odstranit až 300 mm (12 palců) v jednom průchodu.
- Lze frézování za studena provádět na betonových vozovkách?
- Ano, frézy za studena jsou schopny frézovat jak asfaltové, tak cementobetonové (PCC) vozovky. Frézování betonu však způsobuje výrazně vyšší opotřebení řezných nástrojů kvůli tvrdosti a abrazivitě kameniva a cementové matrix. Životnost nástroje při frézování betonu může být snížena na jednu hodinu nebo méně ve srovnání s několika dny na asfaltu. Pro frézování betonu se často používají speciální nástroje s hroty z tvrdokovu nebo diamantu. Tento proces se běžně používá k odstranění povrchových nerovností u spár betonových vozovek, obnovení příčného sklonu na betonových drahách a přípravě betonových povrchů pro asfaltové překrytí (whitetopping nebo bonded overlays).
- Jak se měří a specifikuje textura frézovaného povrchu?
- Makrotextura frézovaného povrchu se měří zkouškou pískovým hrncem (objemová technika) nebo laserovým profilometrem. Nejběžnější specifikace vyžaduje, aby rozdíl mezi nejvyšším a nejnižším bodem frézovaného povrchu nepřesáhl 6 mm (1/4 palce) při měření 3m (10 stop) nebo 5m (16 stop) pravítkem. Pro mikro-milling je tolerance snížena na 2 mm (1/16 palce). Testovací metoda ITM č. 812-13T indického Ministerstva dopravy (Indiana DOT) specifikuje testování makrotextury pomocí skleněných kuliček, které vyžaduje poměr makrotextury 1,8 nebo větší. Rychlost posuvu frézy nesmí překročit dvě třetiny otáček řezacího bubnu, aby byla zachována odpovídající kvalita textury.
- Jaké poruchy zpevněných ploch lze opravit frézováním za studena?
- Frézování za studena účinně ošetřuje následující poruchy asfaltových vozovek: vyjeté koleje (prohlubně v kolejových drahách), vysypávání (ztráta kameniva), vytékání asfaltu (nadbytečné pojivo na povrchu), příčné a podélné vlny (koleje a shrnování), degradovaný nebo zestárlý asfalt, obnažení kameniva (ztráta vazby mezi pojivem a kamenivem) a problémy s kvalitou jízdy, jako jsou vybouleniny, hrby, prohlubně a sedání. Frézování za studena odstraňuje poškozenou vrstvu do hloubky, která odhalí zdravý materiál, a poskytuje čistý, rovný povrch pro pokládku překrytí. Proces také opravuje nepravidelnosti profilu, včetně míst se stojatou vodou, problémů s odkrytím obrubníků a problémů s poklesem krajnice.
- Jaké bezpečnostní požadavky platí, když je frézovaný povrch používán dopravou?
- Když je frézovaný povrch otevřen dočasnému provozu, platí několik bezpečnostních požadavků. Podélné svislé hrany spár vyšší než 25 mm (1 palec) musí být zkoseny v poměru 3:1 (horizontálně:vertikálně). Příčné svislé hrany s převýšením větším než 12,5 mm (1/2 palce) vyžadují dočasné asfaltové nájezdy s minimálním sklonem 10:1. Frézovaný povrch nesmí zadržovat vodu. Vodorovné dopravní značení odstraněné frézováním musí být obnoveno před otevřením provozu. Státní specifikace obvykle vyžadují, aby svislá spára mezi sousedními otevřenými jízdními pruhy nepřesáhla 50 mm (2 palce) z bezpečnostních důvodů. Většina agentur omezuje dobu dočasného provozu na frézovaných plochách na maximálně 14 kalendářních dnů.
Toto je referenční položka. TarmacView poskytuje služby inspekce drony a neprodává zařízení ani materiály popsané v tomto slovníku.