Mi az a hidegfúziós marás (Aszfaltmarás)?
Aszfaltburkolatok hidegfúziós marása (marása)
Definíció és berendezések
Hidegfúziós marás (CP) vagy más néven aszfaltmarás, burkolatmarás, vagy hidegmarás a meglévő burkolat felületének szabályozott mechanikus eltávolítása egy előre meghatározott mélységig, magasságig és keresztirányú lejtésig, egy önjáró hidegmaró gép segítségével. Az Aszfaltszivattyúzási és -visszanyerési Szövetség (ARRA) hivatalos meghatározása szerint a hidegfúziós marás “a meglévő burkolat felületének szabályozott eltávolítása a kívánt mélységig, speciálisan tervezett berendezéssel, hogy a burkolatfelületet a meghatározott magasságra és keresztirányú lejtésre állítsa vissza.” Az eljárás az 1970-es évek végén alakult ki, és azóta világszerte a preferált módszerré vált az aszfaltburkolati anyagok eltávolítására és visszanyerésére.
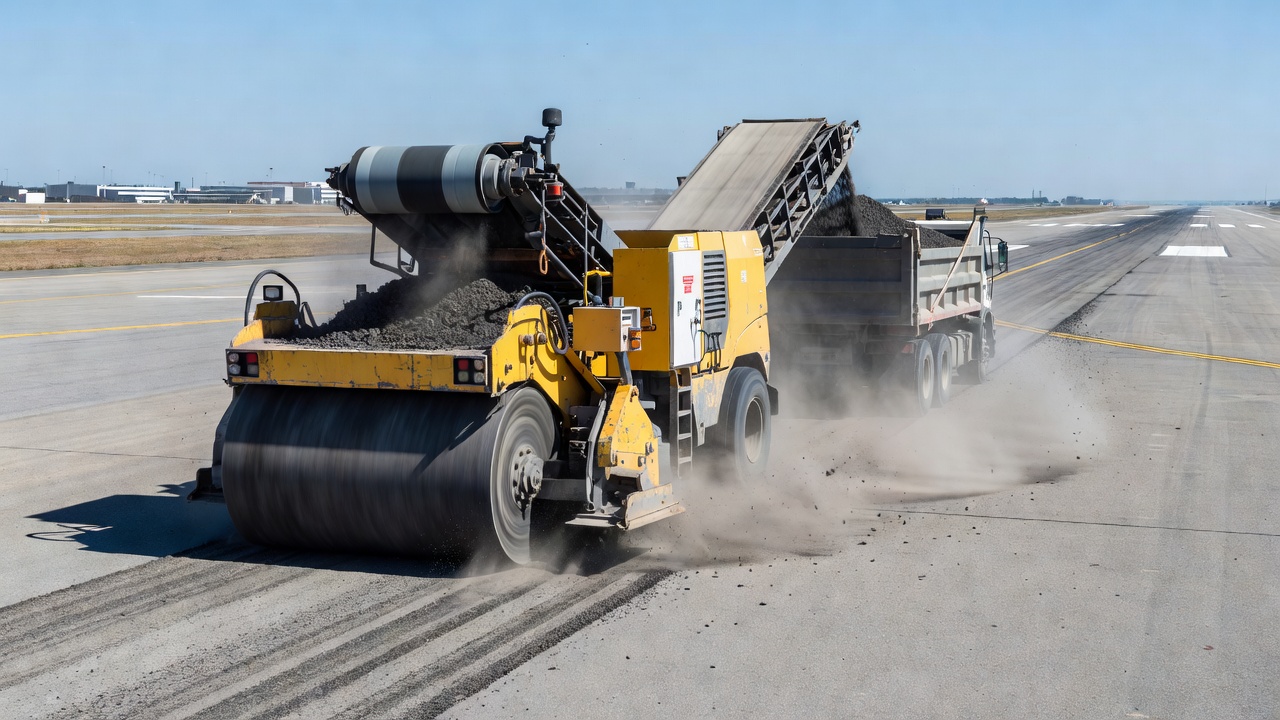
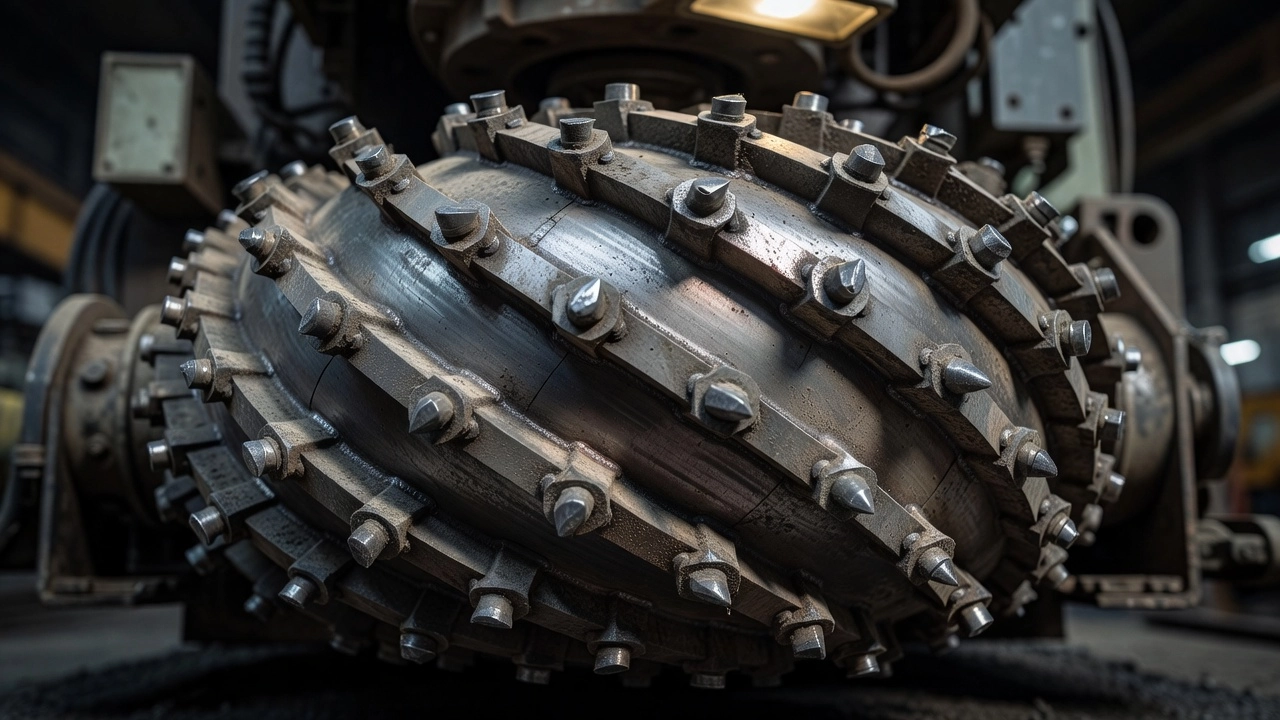
Főbb berendezéselemek. A hidegmaró gép egy önjáró egység, amely elegendő lóerővel, tapadással és stabilitással rendelkezik a pontos vágási mélység megtartásához. A központi elem a vágódob, egy forgó henger, amely 2, 3 vagy 4 spirállal (csigavonalkonfigurációval) van ellátva, és a mart anyagot a középpont felé mozgatja a szállítószalagos rakodáshoz. A szabványos vágódobok szerszámtartókkal és cserélhető keményfém hegyű vágószerszámokkal (fogakkal) vannak felszerelve, amelyek érintkeznek a burkolat felületével és feltörik azt. Egy 3 spirállal ellátott háromszoros tekercselésű dobon a vágószerszámok jellemzően 15 mm-re (5/8 hüvelyk) vannak egymástól vízszintesen. A dob általában “felfelé vágó” irányban működik, vagyis a dob forgása a gép előrehaladási irányához képest felfelé irányul, ami szabályozza a mart részecskék méretét és a felület textúráját.
Vágószerszámok és szerszámtartók. A vágószerszámok keményfém hegyű acél szárak, amelyek üzem közben kopnak, és rendszeresen cserélni kell őket az egyenletes vágási minőség fenntartása érdekében. Nincs univerzális vágószerszám-stílus. Az adalékanyag keménysége, mérete és koptató hatása a fő tényezők, amelyek meghatározzák a szerszám kiválasztását és várható élettartamát. Egy vágószerszám élettartama egy órától (kopásálló beton vagy szennyezett anyag esetén) több napig is terjedhet (standard aszfalt esetén). A szerszámtartók két fő típusa: gyorskioldó tartórendszerek és hegeszthető tartó- és blokkrendszerek. A tartók idővel kopnak, és cserélni kell őket a jó minőségű vágási minta fenntartása érdekében. A tartók leszakadhatnak, ha a dob beépített akadályokba, például aknafedlapba vagy vízszelepaknába ütközik.
Szabványos dob szélességek. A hidegmaró gépek 100 mm-től (4 hüvelyk) az árkolási alkalmazásokhoz egészen 4,2 m-ig (14 láb) a teljes sávos maráshoz kaphatók vágódob-szélességekkel. A szabványos szélességi kategóriák a következők:
| Dob kategória | Jellemző szélességek |
|---|---|
| Árkolás | 100, 200, 300 mm (4, 8, 12 hüvelyk) |
| Mini marók | 300, 400, 500, 600 mm (12, 16, 20, 24 hüvelyk) |
| Kis marók | 1,0, 1,2 m (3, 4 láb) |
| Fél sáv | 1,8, 2,1 m (6, 7 láb) |
| Teljes sáv | 3,0, 3,4, 3,8, 4,2 m (10, 11,25, 12,5, 14 láb) |
Anyagkezelő rendszerek. A vágóház minden mart anyagot tartalmaz a vágás során. Egy keményfém kaparólapát húzódik a dob mögötti texturált mart felületen, eltávolítva minden laza anyagot, kivéve a finom port. Egy önműködő szállítószalag-rendszer, akár első, akár oldalsó rakodású, áthelyezi a mart anyagot az útról a hidegmaróval együttműködő teherautókba. A modern gépek első rakodású szállítószalagokat használnak, amelyek javítják a láthatóságot és a manőverezőképességet.
Vízpermet-rendszerek. Az aszfalt vágása hatalmas hőmennyiséget termel a vágószerszámok és a burkolat közötti súrlódás miatt. Óránként akár 2000 gallont (7570 liter) vizet is folyamatosan permetezni kell a vágószerszámokra és a dobra a vágóház belsejében a hűtés érdekében. A vízpermet-rendszer a levegőben szálló porszemcsék elnyomására is szolgál, szabályozva a szálló emissziót és javítva a láthatóságot a kezelő és a környező forgalom számára. A legtöbb projekten egy átlagosan 2500 gallon (9460 liter) kapacitású vízszállító teherautó kíséri a hidegmarót.
Lánctalp-rendszerek. A hidegmarók három vagy négy lánctalppal vannak felszerelve, amelyeket külön hidraulikus motorok hajtanak tapadásgátló eszközökkel. A lánctalprendszerek poliuretán vagy gumi lánctalppárnákkal rendelkeznek, amelyek egyenletes tapadást biztosítanak, miközben minimalizálják az alatta lévő burkolatfelület károsodását. A modern lánctalp-kialakítások tapadászárral rendelkeznek, amely eltereli a teljesítményt a megcsúszó lánctalpakról a tapadó lánctalpak felé, fenntartva az egyenletes előrehaladást és vágási minőséget.
Marási mélységek
A hidegfúziós marás három különböző mélységtartományban végezhető, a projekt céljaitól, a meglévő burkolat állapotától és a rehabilitációs stratégia szerkezeti követelményeitől függően.
Felületi marás (6–50 mm / 0,25–2 hüvelyk). A felületi marás csak az aszfaltburkolat felső rétegét távolítja el a kisebb felületi hibák, mint a kihullás, vérzés és polírozott adalékanyag korrigálása érdekében. Ezt a mélységet jellemzően akkor alkalmazzák, ha az alatta lévő burkolatszerkezet ép marad, és a cél a csúszásellenállás helyreállítása vagy a felület előkészítése egy vékony ráhelyezéshez vagy felületkezeléshez. A felületi marás szolgál továbbá az élettartamuk végére ért felületkezelések, például iszapzárványok, zúzottköves zárványok vagy mikrofelületkezelések eltávolítására is. A mart mélységnek elegendőnek kell lennie ahhoz, hogy minden oxidált és elöregedett kötőanyagot eltávolítson a felületi rétegből.
Részleges mélységű marás (50–150 mm / 2–6 hüvelyk). A részleges mélységű marás egy vagy több aszfaltréteget távolít el, miközben az alsó burkolati rétegeket érintetlenül hagyja. Ez a leggyakoribb alkalmazása a hidegfúziós marásnak ráhelyezés előtt. A tipikus marási mélységek az autópálya- és repülőtéri rehabilitációhoz 50 és 100 mm (2 és 4 hüvelyk) között mozognak. A részleges mélységű marás eltávolítja a keréknyomvályúkat, hullámosodásokat, felnyomódásokat és a felső rétegekbe terjedő szerkezeti repedéseket. A mélységet úgy választják meg, hogy a károsodott zóna alatti ép anyag kerüljön elő, tiszta, egyenletes aljzatot biztosítva az új ráhelyezéshez.
Teljes mélységű marás (150–300 mm / 6–12 hüvelyk). A teljes mélységű marás a teljes aszfaltburkolati szerkezetet eltávolítja egészen az alaprétegig vagy az altalajig. Ezt az alkalmazást akkor használják, ha a meglévő aszfaltban kiterjedt szerkezeti károsodás, lehámlás vagy teljes vastagságban bekövetkezett öregedés van. A teljes mélységű marást akkor is előírják, ha a magasság- vagy keresztlejtés-korrekciók a teljes burkolati szakasz eltávolítását teszik szükségessé, ha a meglévő burkolati profil több ráhelyezett réteget halmozott fel, ami a felületet a szegélykőkiugrások vagy vízelvezető szerkezetek fölé emelte, vagy ha a meglévő burkolatot teljesen újrahasznosított anyagokkal kívánják helyettesíteni. A tipikus maximális marási mélységek 300 mm (12 hüvelyk) a szabványos gépeknél 350 mm-ig (14 hüvelyk) terjednek a speciális berendezéseknél.
A projekttervekben és specifikációkban meghatározott marási mélységnek figyelembe kell vennie a meglévő károsodás szintje alatti tiszta, egyenletes felület előállításához szükséges minimális mélységet. Az ARRA Ajánlott Építési Irányelvei (CP101) megjegyzik, hogy a tipikus marási mélységek 25 mm és 300 mm (1 és 12 hüvelyk) közé esnek.
Felületi textúra marás után
A hidegfúziós marással előállított felületi textúra kritikus minőségi paraméter, amely közvetlenül befolyásolja a mart felület és az új ráhelyezés közötti tapadást, az ideiglenes közlekedési felület járási minőségét, valamint a mart burkolat csúszásellenállását. A textúra párhuzamos hosszanti barázdák sorozatából áll, amelyeket a vágószerszámok hoznak létre, amint a forgó dob áthalad a burkolat felületén.
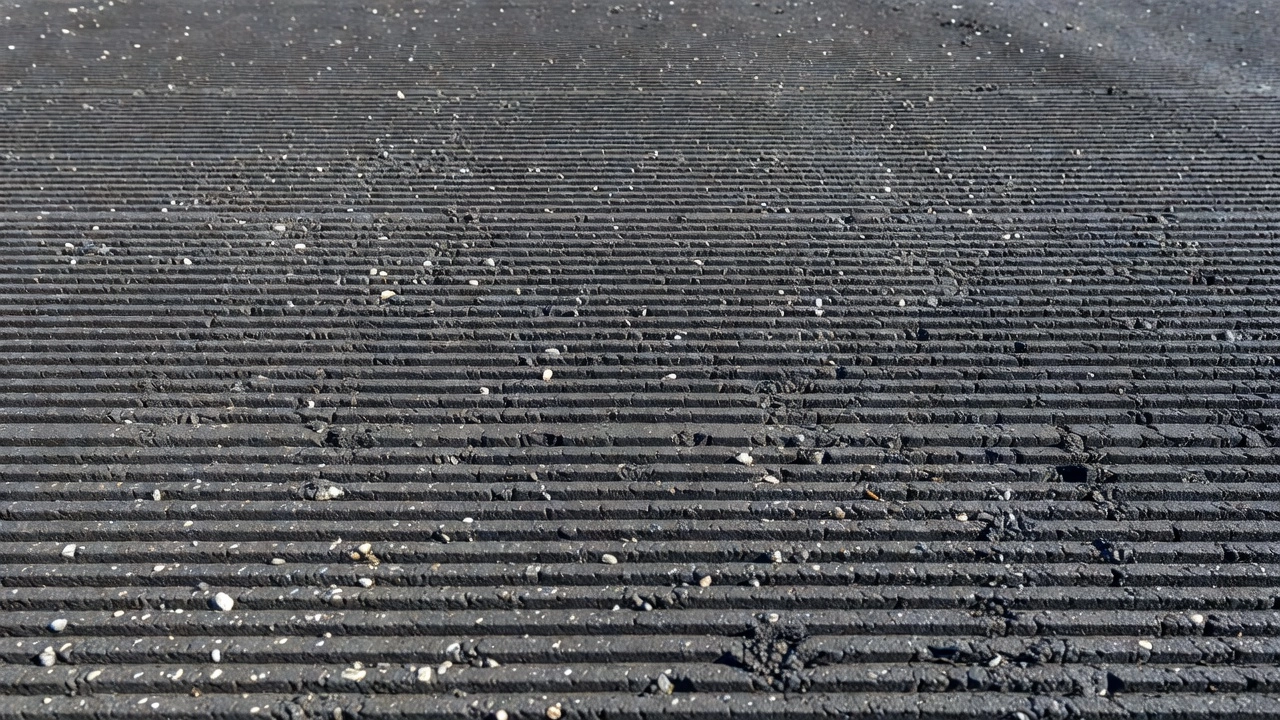
Textúra minősége vs. előrehaladási sebesség. A marógép előrehaladási sebessége és a vágódob forgási sebessége közötti kapcsolat a legfontosabb tényező, amely meghatározza a felületi textúra minőségét. Az ARRA azt javasolja, hogy az előrehaladási sebesség lábban percenként ne haladja meg a vágódob fordulatszámának kétharmadát (2/3). Például egy 100-as fordulatszámon működő vágódob esetén az előrehaladási sebesség nem haladhatja meg a 20 m/perc (66 láb/perc) értéket. Ez az arány biztosítja a szomszédos fogak közötti vágás egyharmados átfedését, egyenletes barázdás mintázatot hozva létre.
Amikor a gép előrehaladási sebessége lábban percenként meghaladja a vágódob fordulatszámát, a gépről azt mondják, hogy “túlszalad a vágón”. Az egyes vágószerszámok nem fedik át egymást a szomszédos vágásokkal, ami nagyon gyenge minőségű, durva textúrájú felületet eredményez, amelyet fodros és egyedi vájatok jellemeznek. Elfogadhatatlan, 100 láb/perc és 100-as fordulatszám aránynál az egyes szerszámbarázdák hossza kb. 50 mm (2 hüvelyk), a jelek közötti távolság pedig 19 mm (0,75 hüvelyk) lesz. Elfogadható, 33 láb/perc és 100-as fordulatszám aránynál a barázdatávolság kb. 2,4 mm-re (0,1 hüvelyk) csökken.
Elfogadható textúra tolerancia. A standard hidegfúziós marás textúrájára vonatkozó leggyakrabban előírt végtermék-követelmény az, hogy a mart felület magas és alacsony pontjai közötti különbség nem haladhatja meg a 6 mm-t (1/4 hüvelyk), ha az 5 m-es (16 láb) egyenes éllel vagy ezzel egyenértékű profilográffal mérik hosszirányban. Ugyanez a 6 mm-es tűrés biztosítja azt is, hogy a vágódob megfelelően karban van tartva a szerszámok beállításával és egyenlő vágási mélységre állításával. A legtöbb szabálytalan, durva mart felület elégtelen vágókarbantartásból, különösen hiányzó vagy kopott vágófogakból ered, és a tulajdonos szervezet nem fogadhatja el.
Makrotextúra vizsgálat. Ha a marási mélység 100 mm (4 hüvelyk) vagy annál kisebb, makrotextúra-vizsgálat javasolt az Indiana DOT vizsgálati módszere ITM No. 812-13T vagy ennek megfelelő térfogati homokfolt-módszer szerint. Ez a vizsgálat 1-es típusú üveggyöngyöket (az AASHTO M 247 szerint) használ, amelyeket a mart felületre terítenek szét egy lapos, merev Plexiglas korong segítségével, amelynek átmérője 8 ± 2 hüvelyk. A felületi üregek kitöltéséhez szükséges gyöngyök térfogatát megmérik, és kiszámítják a makrotextúra-arányt. Egy tipikus elfogadható makrotextúra-arány 1,8 vagy nagyobb. Makrotextúra-vizsgálatot ellenőrző sávonként két véletlenszerű helyen kell végezni, legalább 150 m (500 láb) távolságra egymástól.
Vizuális ellenőrzési kritériumok. A marási műveletnek olyan burkolati felületet kell eredményeznie, amely igazodik a vonalhoz, a magassághoz és a keresztmetszethez, egyenletes textúrával. A mart felületnek mentesnek kell lennie a következőktől:
- Pikkelyesedés (az alatta lévő réteg állapota vagy túlzott üzemi sebesség által okozott anyagkihullás)
- Laza törmelék és por
- Vájatok vagy fodros területek kopott vagy hiányzó vágószerszámok miatt
- Hosszanti hornyok a szerszámtartó kopása miatt
- A vizet visszatartó vagy összegyűjtő területek
- Elfogadhatatlan hosszanti vagy keresztirányú hézageltolódások
Magasság és keresztlejtés szabályozása
A hidegmaró gépek automatikus magasságszabályozó rendszereket használnak a mart felület meghatározott magasságának (hosszanti profil) és keresztlejtésének (keresztirányú profil) fenntartására. Ezek a rendszerek kritikus fontosságúak a projekttervek által előírt burkolati geometria eléréséhez, különösen akkor, ha a hidegfúziós marási műveletnek korrigálnia kell a meglévő profilhiányosságokat, mint a mélyedések, dagadások vagy vízelvezetési problémák.
Érzékelőrendszerek. Egy vagy több automatikus magasságszabályozó rendszer működik egymástól függetlenül a hidegmarón, különböző típusú érzékelőket használva:
- Kábelérzékelők mechanikusan pásztázzák a gép oldallemezét a meglévő burkolati magasság referenciájaként
- Érintésmentes ultrahangos érzékelők fizikai érintkezés nélkül pásztázzák a gép oldallemezét vagy bármely rögzített referenciát a gép mellett
- Jelátalakító érzékelők egy mozgó referenciát pásztáznak, például egy sítalpat (a gépre szerelt hosszú egyenes él) vagy egy zsinórt (a tervezési magasságra beállított feszes huzal vagy kábel)
- Lejtésérzékelők (elektronikus precíziós szögmérő eszközök) a gépet átszelő kereszttartóra vannak szerelve a keresztlejtés mérésére és fenntartására
Szabályozási képességek. A hidegmaró gépnek képesnek kell lennie a vágási mélységet a kívánt mélységtől számított 6 mm-en (1/4 hüvelyk) belül tartani, hatékony eszközzel a keresztlejtés szabályozására. A modern Wirtgen, Caterpillar, BOMAG és Roadtec hidegmarók fejlett elektronikus vezérlőrendszerekkel vannak felszerelve, amelyek integrálják a GPS-alapú 3D magasságszabályozást összetett profilmarási alkalmazásokhoz. Ezek a rendszerek lehetővé teszik a gép számára, hogy egy digitális terepmodellt (DTM) kövessen, és pontosan a meghatározott kész magasságot állítsa elő, még a meglévő szerkezetek, például aknafedlapok, szelepaknák és vízelvezető beömlők körüli marás esetén is.
Keresztlejtés tűrés. A mart felület keresztlejtésének egyenletesnek kell lennie, 3,6 m-en (12 láb) belül nem lehet 6 mm-nél (1/4 hüvelyk) nagyobb mélyedés vagy lejtés-eltérés. A 65 km/h (40 MPH) vagy annál nagyobb sebességkorlátozású utakon 5 m-es (16 láb) egyenes élt használnak a profiltűrés ellenőrzésére. A 65 km/h alatti sebességű utakon 3 m-es (10 láb) egyenes él használható helyette.
Ellenőrző sáv. A termelés első napján a vállalkozó legalább 300 m (1000 láb) hosszúságú ellenőrző sávot épít, hogy bizonyítsa, hogy a berendezések, eljárások és személyzet megfelel a specifikációs követelményeknek. Az ellenőrző sávnak egyenletes textúrájú felületet és keresztmetszetet kell mutatnia, meg kell felelnie a makrotextúra-követelményeknek, és el kell érnie a meghatározott simasági tűréseket. Ha az ellenőrző sáv nem felel meg, a vállalkozónak írásos korrekciós intézkedési tervet kell benyújtania, és új próbaszakaszt kell építenie. A hidegfúziós marási műveletek nem folytatódhatnak az első napon túl jóváhagyott ellenőrző sáv nélkül.
RAP gyártás és újrahasznosítás
A hidegfúziós marás egyik elsődleges gazdasági és környezeti előnye a Visszanyert Aszfaltburkolat (RAP) előállítása, amely 100%-ban újrahasznosítható anyag, és beépíthető új építőanyagokba.
RAP jellemzői. A RAP a meglévő burkolat felületéről mart, aszfalttal bevont adalékanyag szemcsékből áll. Az anyag tiszta, mentes a szennyeződésektől, például talajtól, alapanyagoktól, betontól vagy más káros anyagoktól, mint az iszap és agyag. A RAP méretezését maga a marási művelet végzi. A szemcseméret-eloszlást a vágódob sebessége, az előrehaladási sebesség, a szerszámok közötti távolság és a meglévő burkolati keverék jellemzői szabályozzák.
RAP alkalmazások. A hidegfúziós marással előállított összes RAP felhasználható a következő alkalmazásokban:
- Új meleg aszfaltkeverék (HMA): a RAP a szűz adalékanyag és kötőanyag akár 30-50%-át is kiválthatja új burkolati keverékekben közbenső és alaprétegekhez
- Hidegen kevert aszfalt: hidegen helyben újrahasznosított (CIR) és hidegen központi üzemben újrahasznosított (CCPR) aszfaltban használják
- Stabilizált adalékanyag-alap: RAP cementtel, habosított aszfalttal vagy emulgeált aszfalttal keverve alapréteg-építéshez
- Kötőanyag nélküli adalékanyag-alap és -aljzat: RAP szemcsés kitöltőanyagként
- Váll anyag és ideiglenes hozzáférési utak
Környezeti előnyök. Az aszfalt újrafelhasználása hidegfúziós marással és RAP-gyártással természetes adalékanyag-erőforrásokat takarít meg, csökkenti az energiafogyasztást és a kőolajigényt, valamint meghosszabbítja a hulladéklerakók élettartamát azáltal, hogy a burkolati anyagot eltéríti az ártalmatlanító helyekről. A FHWA Aszfaltburkolat Újrahasznosítási Programja a RAP maximális gazdasági és gyakorlati mértékű felhasználását támogatja az útépítésben.
RAP kezelési követelmények. Amikor a mart anyag a vállalkozó tulajdonába kerül, el kell távolítani a projektről. Ha elő van írva, a RAP-ot kijelölt helyeken kell deponálni a következő követelményekkel:
- Egyenletesen deponálni, legfeljebb 3 m (10 láb) magasságig
- A deponálási terület meglévő vízelvezetési mintázatának fenntartása
- A tárolási területet úgy kialakítani, hogy a csapadékvizet elvezesse az anyagtól
- A depóniák kezelése az anyag romlásának, elkülönülésének és újbóli tömörödésének megelőzése érdekében
- Fedett vagy ponyvázott teherautók használata a szállítás közbeni kiszóródás megelőzésére
Marás ráhelyezés előtt
A hidegfúziós marás ráhelyezés előtt az egyik leggyakoribb burkolatrehabilitációs stratégia világszerte. Az eljárás eltávolítja a károsodott felületi réteget, helyreállítja a burkolati profilt, és tiszta, texturált aljzatot biztosít az új ráhelyezéssel való tapadáshoz.
Felület előkészítése ráhelyezéshez. A mart felület mechanikai kapcsolódást biztosít a meglévő burkolat és az új meleg aszfaltkeverék ráhelyezés között. A texturált felületi minta növeli a tapadáshoz rendelkezésre álló felületet, és egyenletes aljzatot biztosít a tapadóréteg felviteléhez. Az FAA repülőterek építésére vonatkozó szabványos specifikációi (AC 150/5370-10H) előírják, hogy a meglévő burkolati felületeket a projekttervek és specifikációk szerint kell előkészíteni az új aszfaltburkolat lerakása előtt.
Átmeneti területek. Az egyes marási szakaszok végén és a rámpaterületeken a keresztirányú éleket legalább 10:1 (vízszintes:függőleges) lejtésaránnyal kell elvékonyítani. Ez azt jelenti, hogy minden 25 mm (1 hüvelyk) marási mélység után az elvékonyítás legalább 250 mm (10 hüvelyk) hosszirányban kiterjed. Nagyobb forgalmú utakon legalább 5 m (15 láb) elvékonyítási távolság javasolt. Az elvékonyítás sima átmenetet biztosít a mart szakasz és a szomszédos martalan burkolat között, megakadályozva a jármű felfüggesztésének sokkszerű terhelését.
Hosszanti hézagok. Fél sávos áthaladások marásakor a 25 mm-nél (1 hüvelyk) nagyobb magasságú, forgalomnak kitett hosszanti függőleges éleket legalább 3:1 arányban le kell ferdíteni (75 mm vízszintes minden 25 mm függőlegesre). Biztonsági okokból a legtöbb állami specifikáció előírja, hogy egy sáv nem nyitható meg a forgalom előtt, ha a szomszédos nyitott sávok közötti függőleges hézag meghaladja az 50 mm-t (2 hüvelyk).
Ideiglenes forgalmi felületek. A mart felületek ideiglenes közlekedési felületként szolgálhatnak, amíg a felület nem hullik. Kisebb forgalmú utakon a ráhelyezéseket általában 3-10 napon belül elvégzik. Nagy forgalmú utakon a szervezetek egyre gyakrabban írják elő a marást és az újraburkolást ugyanazon műszakban, a forgalom újranyitása előtt. A mart felületet olyan állapotban kell tartani, amely alkalmas a biztonságos közlekedésre, és a forgalom megnyitása előtt minden útburkolati jelet helyre kell állítani. A legtöbb szervezet legfeljebb 14 naptári napra korlátozza az ideiglenes forgalom időtartamát a mart felületen.
Ideiglenes keresztirányú elvékonyítások. Az egyes napi marási műveletek végén lévő keresztirányú hézagokhoz aszfaltkeverékből vagy hidegmarási elvékonyításból álló ideiglenes rámpák szükségesek. Az elvékonyított hézag lejtésének forgalom megnyitásakor legalább 10:1 arányúnak kell lennie. Ha ideiglenes aszfaltkeverék rámpát használnak, a hézagnál lévő mart felületet tompa hézagként kell kialakítani a ráhelyezendő réteg teljes mélységéig. A vállalkozó felelős ezen aszfalt rámpák karbantartásáért, amíg az összes szükséges réteget le nem rakják.
Mart felület ellenőrzése
A mart felület ellenőrzése egy minőségbiztosítási folyamat, amely igazolja a projekt specifikációinak való megfelelést. Az ellenőrzés kiterjed a felület textúrájára, profiltűrésére, keresztlejtés-egyenletességére, mélységpontosságára és tisztaságára.
Építés előtti ellenőrzés. A hidegfúziós marási műveletek megkezdése előtt a vállalkozónak be kell nyújtania egy Hidegfúziós Marási Tervet és egy Minőségellenőrzési Tervet (QCP) felülvizsgálatra. Ezeknek a terveknek tartalmazniuk kell:
- A hidegmarók számát, típusát és méreteit
- Az egyes marási áthaladások szélességét és helyét
- A meglévő szerkezetek körüli marás javasolt módszerét
- A bekötések hosszanti és keresztirányú jellemző metszeteit
- A vágófogak cseréjének ütemezését
- A simasági és makrotextúra-vizsgálatok gyakoriságát
- A nem megfelelő felületek javítási eljárásait
Folyamat közbeni ellenőrzés. A marási művelet során az ellenőr ellenőrzi:
- Vágási mélység, a mart felülettől az eredeti burkolati felületig mérve rendszeres időközönként
- Felületi textúra, vizuális értékelés az egyenletes barázdás mintázatról, vájatok vagy fodros területek hiányáról
- Profiltűrés, 5 m-es (16 láb) vagy 3 m-es (10 láb) egyenes él használatával, minden egyenetlenség nem haladhatja meg a 6 mm-t (1/4 hüvelyk)
- Keresztlejtés egyenletessége, 3,6 m-en (12 láb) belül nincs 6 mm-nél (1/4 hüvelyk) nagyobb mélyedés vagy eltérés
- Hézagminőség, a hosszanti és keresztirányú hézageltolódások megfelelnek a meghatározott tűréseknek
- Tisztaság, a mart felület por-, törmelék- és laza anyagmentes a ráhelyezés előtt
- Pikkelyesedés, a kihulló vagy laza anyagot további marással kell eltávolítani
Hibás munka. A specifikációs követelményeknek nem megfelelő károsodott vagy szabálytalan területeket a szerződéses dokumentumoknak megfelelően kell javítani. Ha pikkelyesedés fordul elő, értesíteni kell a tulajdonos szervezetet. A hidegmaró üzemi sebessége által okozott pikkelyesedés (vállalkozói felelősség) a vállalkozó költségén eltávolítandó. Az alatta lévő rétegek állapota által okozott pikkelyesedés kényszerköltségként fizetendő.
Járási minőség mérése. Nagyobb sebességű utak mart felületein a simaságot útprofilométerrel vagy Maysmeterrel mérik. Egy gyakran használt specifikáció 900 mm/km-re korlátozza az egyenetlenséget az interállami útvonalakon és 1000 mm/km-re minden más rendszeren belüli útvonalon. Ezek a végtermék-specifikációk lehetővé teszik a vállalkozók számára, hogy olyan berendezéseket és módszereket válasszanak, amelyek megfelelnek a kívánt kivitelnek, ösztönözve az innovációt a vágószerszám-technológiában és a gépvezérlő rendszerekben.
Átvételi kritériumok. A mart felület végleges átvétele a következőkön alapul:
- Vizuális: egyenletes textúra, igazodik a vonalhoz, magassághoz és keresztmetszethez
- Egyenes él: az egyenetlenségek nem haladják meg a 6 mm-t (1/4 hüvelyk)
- Keresztlejtés: nincs 6 mm-nél (1/4 hüvelyk) nagyobb mélyedés vagy eltérés 3,6 m-en (12 láb)
- Makrotextúra: arány 1,8 vagy nagyobb (ha elő van írva)
- Simaság: a megadott profilográf vagy Maysmeter határokon belül
- Tisztaság: por-, törmelék- és laza részecskementes
Hidegfúziós marás repülőtéri burkolati rehabilitációban
A hidegfúziós marást széles körben használják repülőtéri burkolati rehabilitációs projektekben az ICAO Annex 14, az ICAO Doc 9157 Aerodrome Tervezési Kézikönyv 3. rész, Burkolatok és az FAA Tanácsadó Körlevél 150/5370-10H (Szabványos specifikációk repülőterek építéséhez) keretében. Az FAA repülőtér-építési specifikációi a P-101 (Meglévő burkolati felületek előkészítése ráhelyezéshez) és a P-102 (Meglévő burkolat eltávolítása) tételeken keresztül hivatkoznak a hidegfúziós marásra.
Repülőtér-specifikus alkalmazások. A hidegfúziós marás repülőtéri burkolatokon számos kritikus funkciót szolgál:
- Kifutópálya ráhelyezés előkészítése, a meglévő kifutópálya felületek marása a keréknyomvályúk, hullámosodás és hőrepedések eltávolítására az új P-401 aszfalt ráhelyezés előtt
- Keresztlejtés korrekciója, a keresztirányú lejtés helyreállítása gurulóutakon és előtereken az ICAO és FAA vízelvezetési követelményeinek való megfelelés érdekében, megakadályozva a vízfelhalmozódást, ami aquaplaningot okozhat
- Magasság korrekciója, a hosszanti profil eltéréseinek korrekciója kifutópályákon a repülőgép üzemeltetési szintkövetelményeinek való megfelelés érdekében
- Bekötési átmenetek, sima 10:1 vagy laposabb elvékonyítások létrehozása a kifutópálya-gurulóút csomópontoknál és burkolatszéli átmeneteknél
- RAP eltávolítása légoldali újrafelhasználásra, olyan RAP előállítása, amely megfelel a repülőtéri specifikációknak az alaprétegekben vagy nem légoldali alkalmazásokban
FAA specifikációs követelmények. Az FAA AC 150/5370-10H előírja, hogy a burkolati felületeket a terveken feltüntetett vonalakhoz, magasságokhoz és keresztmetszetekhez kell előkészíteni. A mart felületnek a meghatározott ráhelyezési vastagsághoz megfelelő egyenletes textúrát kell biztosítania. Az FAA emellett előírja a felület előkészítését a pozitív vízelvezetés biztosítása és a mart burkolaton a víz felhalmozódásának megakadályozása érdekében.
ICAO iránymutatás. Az ICAO Doc 9157 3. része útmutatást ad a burkolat értékeléséhez és rehabilitációjához, megjegyezve, hogy a hidegfúziós marás megfelelő módszer a felületi egyenetlenségek korrigálására, a profil helyreállítására és a burkolati felületek szerkezeti ráhelyezésre való előkészítésére. A Repülőtér Tervezési Kézikönyv hangsúlyozza, hogy a hidegfúziós marás utáni felületi egyenletességnek meg kell felelnie a repülőgép-üzemeltetés üzemeltetési biztonsági követelményeinek, különös tekintettel a következőkre:
- Felületi súrlódási jellemzők
- Vízelvezetés és az aquaplaning megelőzése
- Idegen tárgyakból származó törmelék (FOD) megelőzése a kihulló élekről
- Átmenet simasága a burkolati hézagoknál és csatlakozásoknál
Repülőtéri burkolat ellenőrzése. A repülőtéri burkolat-ellenőröknek igazolniuk kell, hogy a légoldali burkolatokon végzett hidegfúziós marási műveletek megfelelnek a következőknek:
- A terveken feltüntetett szakaszmélységek, különös tekintettel a ráhelyezési tervezési mélység korlátaira
- Felületi makrotextúra, amely megfelelő súrlódási jellemzőket biztosít a repülőgép-üzemeltetéshez
- Hézag- és él-előkészítés, amely megakadályozza az FOD képződését
- Vízelvezetési fejlesztések, amelyek megakadályozzák a víz összefolyását kifutópályákon és gurulóutakon
- Ideiglenes felületi állapot, amely biztonságos a repülőgép guruláshoz, ha a terület üzemel
Mikromarás felületi helyreállításhoz
Mikromarás, más néven keményfém köszörülés vagy finommarás, egy speciális hidegfúziós marási eljárás, amely rendkívül finom, egyenletes felületi textúrát hoz létre, amely alkalmas végleges járófelületként vagy vékony felületkezelések előkészítésére. A mikromarást a betonburkolatok gyémántköszörülésének olcsóbb alternatívájaként, valamint az aszfaltburkolatok iszapzárványainak és mikrofelületkezeléseinek felület-előkészítési módszereként fejlesztették ki.
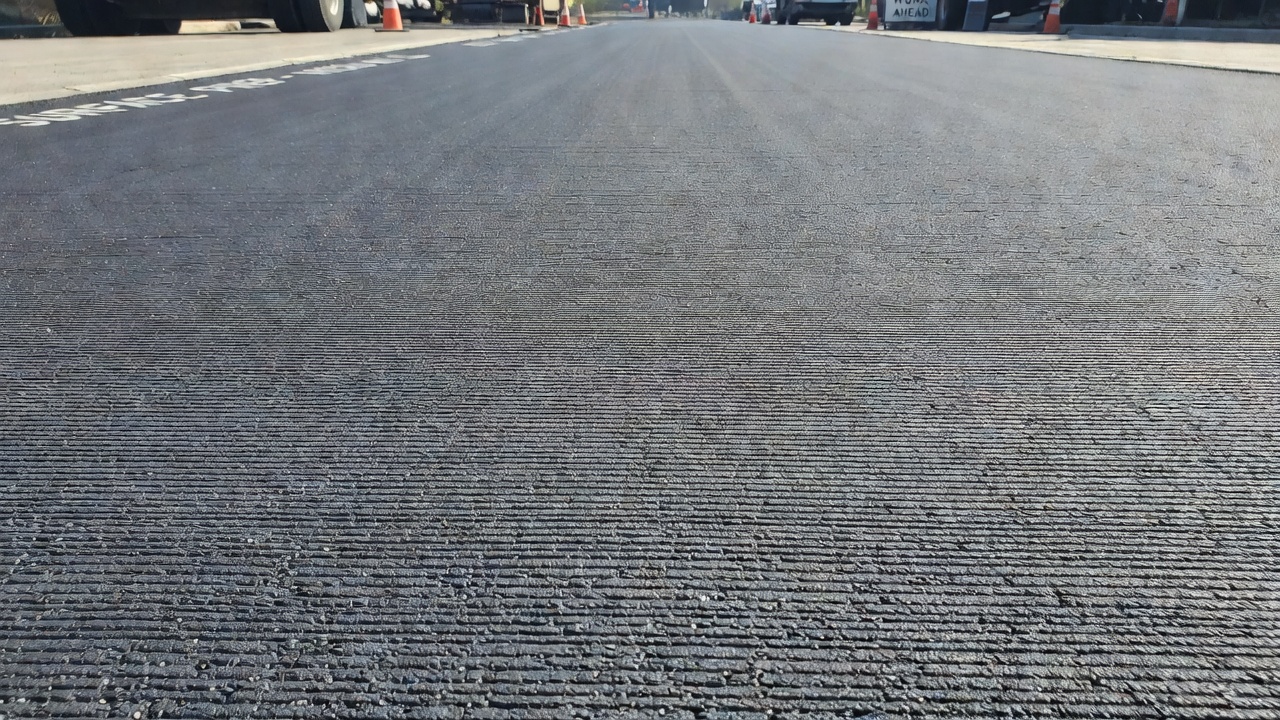
Berendezés konfiguráció. A mikromarás egy szabványos hidegmaró gépet használ, amelyre egy módosított vágódob van felszerelve, ahol a vágószerszámok sokkal közelebb vannak egymáshoz, mint a szabványos marásnál. A szabványos hidegmaró dobokon körülbelül 165-175 vágószerszám található. A mikromaró dobok 450-500 vágószerszámot hordoznak, 5-6 mm (0,2-0,25 hüvelyk) távolsággal a szerszámok között egy tipikus háromszoros tekercselésű konfiguráción. A szoros szerszámtávolság lehetővé teszi, hogy a dob lényegében a mart felület minden négyzethüvelykjét leköszörülje, rendkívül sima, egyenletes textúrát hozva létre.
Vágási mélység és sebesség korlátozások. A mikromarás csak felületi kezelés, és nem használható mély aszfalttalanításra. A maximális praktikus vágási mélység körülbelül 50 mm (2 hüvelyk). A marógép előrehaladási sebességét szigorúan korlátozni kell a kívánt felületi minőség eléréséhez. Egy háromszoros tekercselésű dob esetén, 100-as vágófej fordulatszámon, az ajánlott előrehaladási sebesség körülbelül 9 m/perc (30 láb/perc). Ezen a sebességen és szerszámtávolság mellett a felületi textúra tűrése megköveteli, hogy a magas és alacsony területek közötti különbség ne haladja meg a 2 mm-t (1/16 hüvelyk).
A mikromarás előnyei.
- Kisebb magasság- és profilproblémák gazdaságos korrigálása
- Akár 50 mm mély keréknyomvályúk eltávolítása
- Csúszós felületek eltávolítása, amelyeket a kötőanyag vérzése okoz
- Csúszásellenállás növelése a polírozott adalékanyag-felületek újravágásával
- Vízelvezetési problémák korrigálása helyi területeken
- Olyan járófelület előállítása, amely hosszabb ideig szolgálatban maradhat
- Gumiabroncs-zaj csökkentése a szabványos marási textúrához képest
- Ideális tapadási felület biztosítása iszapzárványokhoz és mikrofelületkezelésekhez
- Járási minőség gazdaságos javítása, késleltetve a szerkezeti újraburkolás szükségességét
Alkalmazások. A mikromarást vékony felületkezelések, például iszapzárvány, mikrofelületkezelés és ultravékony meleg aszfaltkeverék ráhelyezések előtt végzik. Az eljárás eltávolítja a régi, oxidált burkolatot és a korábbi felületkezeléseket, tiszta, fogékony felületet biztosítva a tapadáshoz. A mikromarás tiszta, sima éleket is készít az ereszcsatornák és a beton szegélykövek közelében. Az aszfalt alkalmazások mellett a mikromarást sikeresen használták portlandcement-beton burkolatokon a járási minőség javítására, amint azt az oklahomai Indian Nation Turnpike is bizonyítja, ahol több mérföldnyi betonburkolatot mikromartak legalább 6 mm (0,25 hüvelyk) mélységben mindenhol, és akár 50 mm (2 hüvelyk) mélységben a hézagoknál a járófelület javítása érdekében.
Mikromarás specifikációi.
- Dob szerszámtávolság: 5-6 mm (0,2-0,25 hüvelyk) háromszoros tekercselésű konfiguráció esetén
- Maximális vágási mélység: 50 mm (2 hüvelyk)
- Előrehaladási sebesség: körülbelül 9 m/perc (30 láb/perc) 100-as vágófej fordulatszámon
- Felületi textúra tűrés: maximum 2 mm (1/16 hüvelyk) eltérés
- Egyenes él tűrés: 3 m-es (10 láb) egyenes él profilográf simasággal
- Makrotextúra: térfogati homokfolt-módszerrel ellenőrizve
Különbség a standard hidegfúziós marástól. Az alapvető különbség a hidegfúziós marás és a mikromarás között a burkolat felületén előállított textúra. A hidegfúziós marás durva, barázdás textúrát hoz létre, amely alkalmas aljzatként meleg aszfaltkeverék ráhelyezéshez, de nem végleges járófelületként nagy sebességű utakon. A mikromarás finom, szorosan elhelyezkedő bordázott textúrát hoz létre, amely kiváló járási minőséget, alacsony gumiabroncs-zajt és megfelelő csúszásellenállást biztosít ideiglenes vagy végleges járófelületként ráhelyezés nélkül. Amint azt a LA County Közmunkák Osztálya megjegyzi: “A mikromarás simább felületet biztosít, mint a hidegmarás, és jellemzően iszapzárvány vagy mikrofelületkezelés előtt használják.”
Főbb specifikációk összefoglalása
| Paraméter | Standard hidegfúziós marás | Mikromarás |
|---|---|---|
| Szerszám távolság | 15 mm (5/8 hüvelyk) | 5-6 mm (0,2-0,25 hüvelyk) |
| Szerszámok száma | 165-175 per dob | 450-500 per dob |
| Max. vágási mélység | 300 mm (12 hüvelyk) | 50 mm (2 hüvelyk) |
| Felületi tűrés | 6 mm (1/4 hüvelyk) | 2 mm (1/16 hüvelyk) |
| Előrehaladás 100 RPM-en | 20 m/perc (66 láb/perc) | 9 m/perc (30 láb/perc) |
| Tipikus alkalmazás | Ráhelyezés előkészítése | Végleges felület vagy vékony kezelés |
| Egyenes él | 5 m (16 láb) | 3 m (10 láb) |
| Makrotextúra arány | ≥ 1,8 | ≥ 1,8 |
Gyakran Ismételt Kérdések
- Mi a különbség a hidegfúziós marás és a mikromarás között?
- A hidegfúziós marás (standard marás) egy olyan vágódobbal történik, ahol a fogak közötti távolság kb. 15 mm (5/8 hüvelyk), ami durva textúrájú felületet hoz létre hosszanti barázdákkal. A mikromarás olyan dobot használ, ahol a fogak 3-6 mm (1/8-1/4 hüvelyk) távolságra vannak egymástól, jellemzően 450-500 fog per dob, szemben a standard marás 165-175 fogával. A mikromarás nagyon finom, egyenletes textúrát hoz létre, amely alkalmas végleges burkolatfelületként vagy vékony felületkezelések, például iszapzárványok előkészítésére. A mikromarás maximális vágási mélysége kb. 50 mm (2 hüvelyk), míg a standard hidegfúziós marás egyetlen menetben akár 300 mm-t (12 hüvelyk) is eltávolíthat.
- Lehet-e hidegfúziós marást végezni betonburkolatokon?
- Igen, a hidegmaró gépek képesek mind aszfalt, mind portlandcement-beton (PCC) burkolatok marására. A beton marása azonban jelentősen nagyobb kopást okoz a vágószerszámokon az adalékanyag és a cementmátrix keménysége és koptató hatása miatt. A betonmarásnál a szerszám élettartama egy órára vagy annál rövidebbre csökkenhet, szemben az aszfaltos több nappal. Betonmarási alkalmazásokhoz gyakran használnak speciális keményfém hegyű vagy gyémánt hegyű szerszámokat. Ezt az eljárást gyakran használják a felületi egyenetlenségek eltávolítására betonburkolati hézagoknál, a keresztirányú lejtés helyreállítására beton kifutópályákon, valamint betonfelületek előkészítésére aszfalt ráhelyezéséhez (fehérburkolás vagy ragasztott ráhelyezés).
- Hogyan mérik és specifikálják a mart felület textúráját?
- A mart burkolati felület makrotextúráját homokfolt-teszttel (térfogati módszer) vagy lézeres profilométerrel mérik. A leggyakoribb előírás szerint a mart felület magas és alacsony pontjai közötti különbség nem haladhatja meg a 6 mm-t (1/4 hüvelyk), ha 3 m-es (10 láb) vagy 5 m-es (16 láb) egyenes éllel mérik. Mikromarás esetén a tűrés 2 mm-re (1/16 hüvelyk) csökken. Az Indiana DOT vizsgálati módszer ITM No. 812-13T makrotextúra-vizsgálatot ír elő üveggyöngyök használatával, 1,8 vagy annál nagyobb makrotextúra-arányt követelve meg. A marógép előrehaladási sebessége nem haladhatja meg a vágódob fordulatszámának kétharmadát a megfelelő textúraminőség fenntartása érdekében.
- Milyen burkolati hibák korrigálhatók hidegfúziós marással?
- A hidegfúziós marás hatékonyan kezeli a következő aszfaltburkolati hibákat: keréknyomvályúk (keréknyom mélyedések), kihullás (adalékanyag-vesztés), vérzés (túlzott kötőanyag a felületen), hullámosodás és felnyomódás, leromlott vagy elöregedett aszfalt, lehámlás (kötőanyag-adalékanyag kapcsolat megszűnése), valamint járási minőségi problémák, mint a dagadások, dudorok, megsüppedések és mélyedések. A hidegfúziós marás olyan mélységig távolítja el a károsodott réteget, ahol ép anyag kerül elő, tiszta, egyenletes felületet biztosítva a ráhelyezéshez. Az eljárás korrigálja a profil egyenetlenségeit is, beleértve a víz összefolyásos területeit, a szegélykő-kiugrási problémákat és a vállszint-különbségeket.
- Milyen biztonsági előírások vonatkoznak a mart felület forgalmának használatára?
- Amikor egy mart felületet megnyitnak az ideiglenes forgalom számára, több biztonsági előírás is érvényes. A 25 mm-nél (1 hüvelyk) magasabb hosszanti függőleges éleket 3:1 (vízszintes:függőleges) arányban le kell ferdíteni. A 12,5 mm-nél (1/2 hüvelyk) nagyobb szintkülönbségű keresztirányú függőleges élekhez ideiglenes aszfalt rávezetés szükséges, legalább 10:1 lejtésaránnyal. A mart felület nem tarthatja vissza a vizet. A marás által eltávolított útburkolati jeleket a forgalom megnyitása előtt helyre kell állítani. Az állami előírások jellemzően megkövetelik, hogy a szomszédos nyitott forgalmi sávok közötti függőleges hézag ne haladja meg az 50 mm-t (2 hüvelyk) a biztonság érdekében. A legtöbb szervezet legfeljebb 14 naptári napra korlátozza az ideiglenes forgalom időtartamát a mart felületen.
Ez egy referenciabejegyzés. A TarmacView drónos ellenőrzési szolgáltatásokat nyújt, és nem árulja az ebben a szószedetben leírt felszereléseket vagy anyagokat.