Was ist Kaltfräsen (Fräsen)?
Kaltfräsen von Asphaltfahrbahnen
Definition und Ausrüstung
Kaltfräsen (CP), auch als Asphaltfräsen, Fahrbahnfräsen oder Kaltfräsen bezeichnet, ist das kontrollierte mechanische Entfernen der Oberfläche einer vorhandenen Fahrbahn auf eine bestimmte Tiefe, Gradiente und Querneigung mittels einer selbstfahrenden Kaltfräsmaschine. Die Asphalt Recycling and Reclaiming Association (ARRA) definiert Kaltfräsen formell als “das kontrollierte Entfernen der Oberfläche der vorhandenen Fahrbahn auf die gewünschte Tiefe mit speziell entwickelter Ausrüstung, um die Fahrbahnoberfläche auf eine bestimmte Gradiente und Querneigung wiederherzustellen.” Das Verfahren entstand in den späten 1970er Jahren und hat sich seither weltweit zur bevorzugten Methode für das Entfernen und Rückgewinnen von Asphaltfahrbahnmaterialien entwickelt.
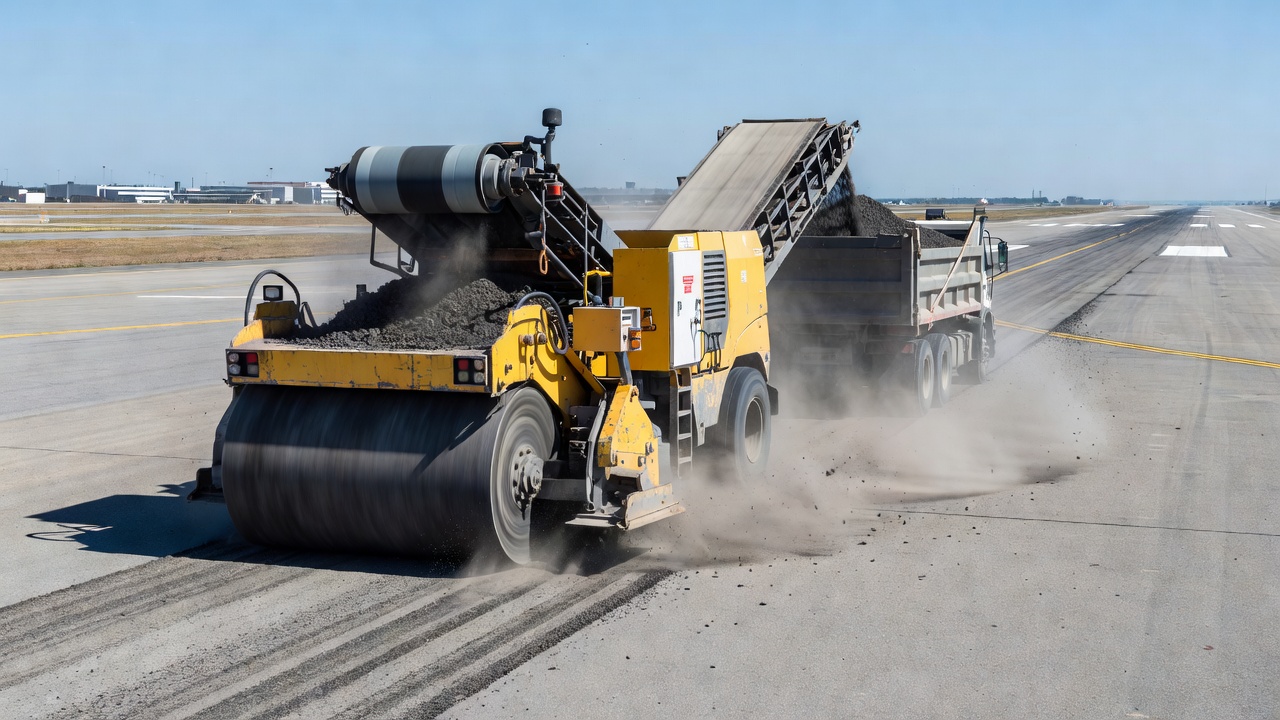
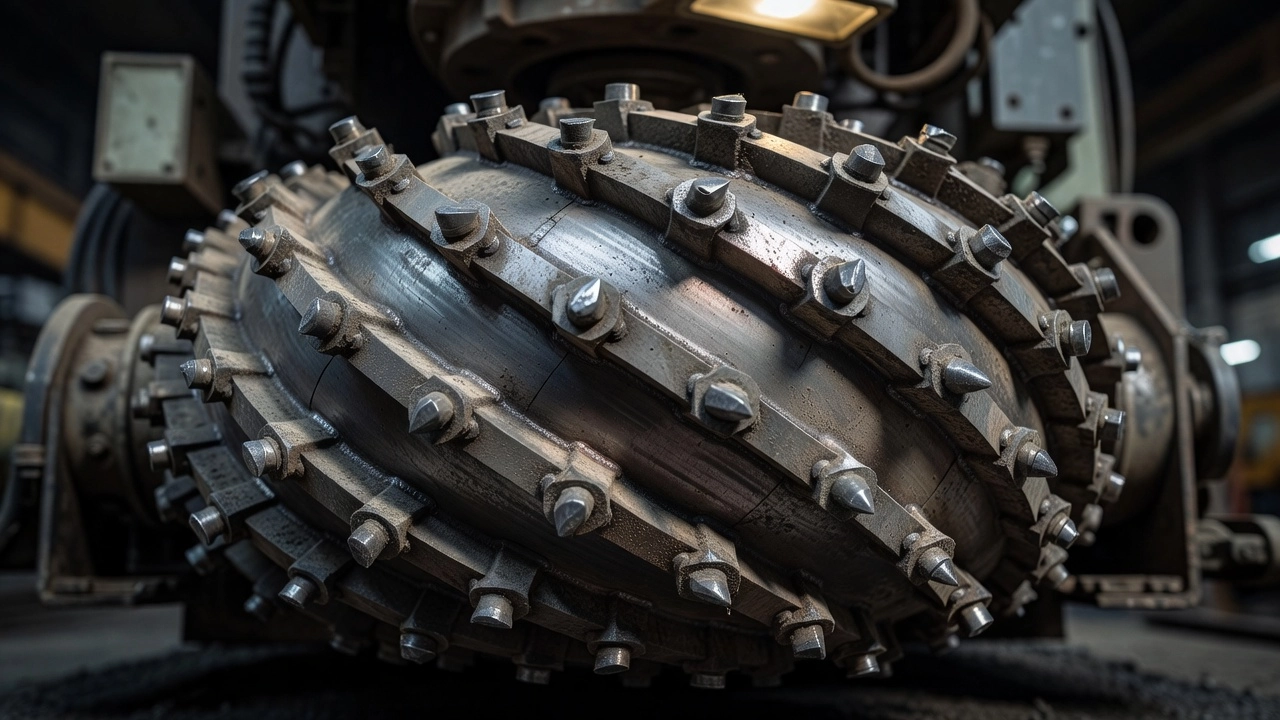
Primäre Ausrüstungskomponenten. Die Kaltfräsmaschine ist eine selbstfahrende Einheit mit ausreichender Leistung, Traktion und Stabilität, um eine genaue Schnitttiefe beizubehalten. Die zentrale Komponente ist die Fräswalze, ein rotierender Zylinder, der mit 2, 3 oder 4 Spiralen (Spiralkonfigurationen) umwickelt ist, die das gefräste Material zur Mitte für die Förderbandbeladung bewegen. Standard-Fräswalzen sind mit Werkzeughaltern und austauschbaren Hartmetall-Schneidwerkzeugen (Zähnen) ausgestattet, die die Fahrbahnoberfläche kontaktieren und brechen. Bei einer dreifach gewickelten Walze mit 3 Spiralen sind die Schneidwerkzeuge typischerweise horizontal im Abstand von 15 mm (5/8 Zoll) angeordnet. Die Walze arbeitet im Allgemeinen in einer “Aufwärts-Schnitt”-Richtung, was bedeutet, dass die Walzenrotation relativ zur Vorwärtsfahrtrichtung der Maschine nach oben gerichtet ist, was die Größe der gefrästen Partikel und die Oberflächentextur steuert.
Schneidwerkzeuge und Werkzeughalter. Die Schneidwerkzeuge sind Hartmetall-bestückte Stahlschäfte, die während des Betriebs verschleißen und regelmäßig ausgetauscht werden müssen, um eine gleichbleibende Schnittqualität zu gewährleisten. Kein einzelner Schneidwerkzeugstil funktioniert universell. Gesteinskörnungs-Härte, -Größe und -Abrasivität sind die Hauptfaktoren, die die Werkzeugauswahl und die erwartete Lebensdauer bestimmen. Ein Schneidwerkzeug kann von einer Stunde (auf abrasivem Beton oder kontaminiertem Material) bis zu mehreren Tagen (auf Standardasphalt) halten. Werkzeughalter gibt es in zwei Haupttypen: Schnellwechselsysteme und Schweißhaltersysteme. Halter verschleißen mit der Zeit und müssen ersetzt werden, um ein gutes Schnittmuster zu erhalten. Halter können abbrechen, wenn die Walze auf verborgene Hindernisse wie Schachtabdeckungen oder Wasserventilkästen trifft.
Standard-Walzenbreiten. Kaltfräsmaschinen sind mit Fräswalzenbreiten von 100 mm (4 Zoll) für Grabenanwendungen bis zu 4,2 m (14 Fuß) für das Fräsen ganzer Fahrspuren erhältlich. Die Standard-Breitenklassifikationen sind:
| Walzenkategorie | Typische Breiten |
|---|---|
| Grabenfräsen | 100, 200, 300 mm (4, 8, 12 Zoll) |
| Mini-Planer | 300, 400, 500, 600 mm (12, 16, 20, 24 Zoll) |
| Kleine Fräsen | 1,0, 1,2 m (3, 4 Fuß) |
| Halbspur | 1,8, 2,1 m (6, 7 Fuß) |
| Ganze Spur | 3,0, 3,4, 3,8, 4,2 m (10, 11,25, 12,5, 14 Fuß) |
Materialhandhabungssysteme. Das Fräsgehäuse enthält während des Schneidens das gesamte gefräste Material. Ein Hartmetall-Schaberklinge schleift auf der texturierten gefrästen Oberfläche hinter der Walze und entfernt loses Material mit Ausnahme von feinem Staub. Ein selbstladendes Fördersystem, entweder frontladend oder seitenladend, überträgt das gefräste Material von der Fahrbahn in Muldenkipper, die im Tandem mit der Kaltfräse arbeiten. Moderne Maschinen verwenden frontladende Förderbänder, die die Sicht und Manövrierfähigkeit verbessern.
Wassersprühsysteme. Das Fräsen von Asphalt erzeugt aufgrund der Reibung zwischen den Schneidwerkzeugen und der Fahrbahn eine enorme Wärmemenge. Bis zu 2.000 Gallonen (7.570 Liter) Wasser pro Stunde müssen ständig auf die Schneidwerkzeuge und die Walze im Fräsgehäuse gesprüht werden, um sie zu kühlen. Das Wassersprühsystem dient auch dazu, luftgetragene Staubpartikel zu unterdrücken, fugitive Emissionen zu kontrollieren und die Sicht für den Bediener und den umgebenden Verkehr zu verbessern. Ein Wasserwagen mit einer typischen Kapazität von 2.500 Gallonen (9.460 Liter) begleitet die Kaltfräse bei den meisten Projekten.
Raupensysteme. Kaltfräsen sind entweder mit drei oder vier Raupen ausgestattet, die jeweils von separaten Hydraulikmotoren mit Traktionssperrvorrichtungen angetrieben werden. Raupensysteme haben Polyurethan- oder Gummiraupenplatten, die eine gleichmäßige Traktion bieten und gleichzeitig Schäden an der darunterliegenden Fahrbahnoberfläche minimieren. Moderne Raupendesigns integrieren Traktionssperren, die die Kraft von durchdrehenden Raupen auf solche mit Grip umleiten, um eine gleichmäßige Vorwärtsbewegung und Schnittqualität aufrechtzuerhalten.
Frästiefen
Kaltfräsen kann in drei verschiedenen Tiefenbereichen durchgeführt werden, abhängig von den Projektzielen, dem Zustand der vorhandenen Fahrbahn und den strukturellen Anforderungen der Sanierungsstrategie.
Oberflächenfräsen (6–50 mm / 0,25–2 Zoll). Das Oberflächenfräsen entfernt nur die oberste Schicht der Asphaltfahrbahn, um geringfügige Oberflächenschäden wie Ausbröckelungen, Ausbluten und polierte Gesteinskörnung zu korrigieren. Diese Tiefe wird typischerweise verwendet, wenn die darunterliegende Fahrbahnstruktur noch intakt ist und das Ziel darin besteht, die Griffigkeit wiederherzustellen oder die Oberfläche für einen dünnen Überzug oder eine Oberflächenbehandlung vorzubereiten. Das Oberflächenfräsen dient auch dazu, verschlissene Oberflächenbehandlungen wie Schlämme, Chip-Siegel oder Mikrobeläge zu entfernen, die das Ende ihrer Nutzungsdauer erreicht haben. Die Frästiefe muss ausreichen, um das gesamte oxidierte und gealterte Bindemittel aus der Oberflächenschicht zu entfernen.
Teiltiefenfräsen (50–150 mm / 2–6 Zoll). Das Teiltiefenfräsen entfernt eine oder mehrere Asphaltlagen, während die unteren Fahrbahnschichten intakt bleiben. Dies ist die häufigste Anwendung für das Kaltfräsen vor dem Aufbringen eines Überzugs. Typische Frästiefen für die Sanierung von Autobahnen und Flugplätzen liegen zwischen 50 und 100 mm (2 bis 4 Zoll). Das Teiltiefenfräsen entfernt Spurrinnen, Wellen, Schieben und strukturelle Risse, die sich durch die oberen Lagen erstrecken. Die Tiefe wird so gewählt, dass gesundes Material unterhalb der geschädigten Zone freigelegt wird, was ein sauberes, gleichmäßiges Substrat für den neuen Überzug bietet.
Volltiefenfräsen (150–300 mm / 6–12 Zoll). Das Volltiefenfräsen entfernt die gesamte Asphaltfahrbahnstruktur bis zur Tragschicht oder zum Untergrund. Diese Anwendung wird verwendet, wenn der vorhandene Asphalt umfangreiche strukturelle Schäden, Stripping oder Alterungsverhärtung in seiner gesamten Dicke aufweist. Das Volltiefenfräsen wird auch vorgeschrieben, wenn Gradiente- oder Querneigungskorrekturen die Entfernung des gesamten Fahrbahnabschnitts erfordern, wenn das vorhandene Fahrbahnprofil mehrere Überzugsschichten angesammelt hat, die die Oberfläche über Bordsteinabdeckungen oder Entwässerungsstrukturen angehoben haben, oder wenn die vorhandene Fahrbahn vollständig durch recycelte Materialien ersetzt werden soll. Typische maximale Frästiefen reichen von 300 mm (12 Zoll) für Standardmaschinen bis zu 350 mm (14 Zoll) bei Spezialausrüstung.
Die spezifizierte Frästiefe in Projektplänen und Spezifikationen muss die Mindesttiefe berücksichtigen, die erforderlich ist, um eine saubere, gleichmäßige Oberfläche unterhalb des Niveaus vorhandener Schäden zu erzeugen. Die ARRA-Richtlinien für empfohlene Bauausführung (CP101) stellen fest, dass typische Frästiefen zwischen 25 mm und 300 mm (1 bis 12 Zoll) liegen.
Oberflächentextur nach dem Fräsen
Die durch Kaltfräsen erzeugte Oberflächentextur ist ein kritischer Qualitätsparameter, der direkt die Haftung zwischen der gefrästen Oberfläche und dem neuen Überzug, den Fahrkomfort der temporären Fahrbahnoberfläche und die Griffigkeit der gefrästen Fahrbahn beeinflusst. Die Textur besteht aus einer Reihe paralleler Längsriefen, die durch die Schneidwerkzeuge erzeugt werden, wenn die rotierende Walze über die Fahrbahnoberfläche läuft.
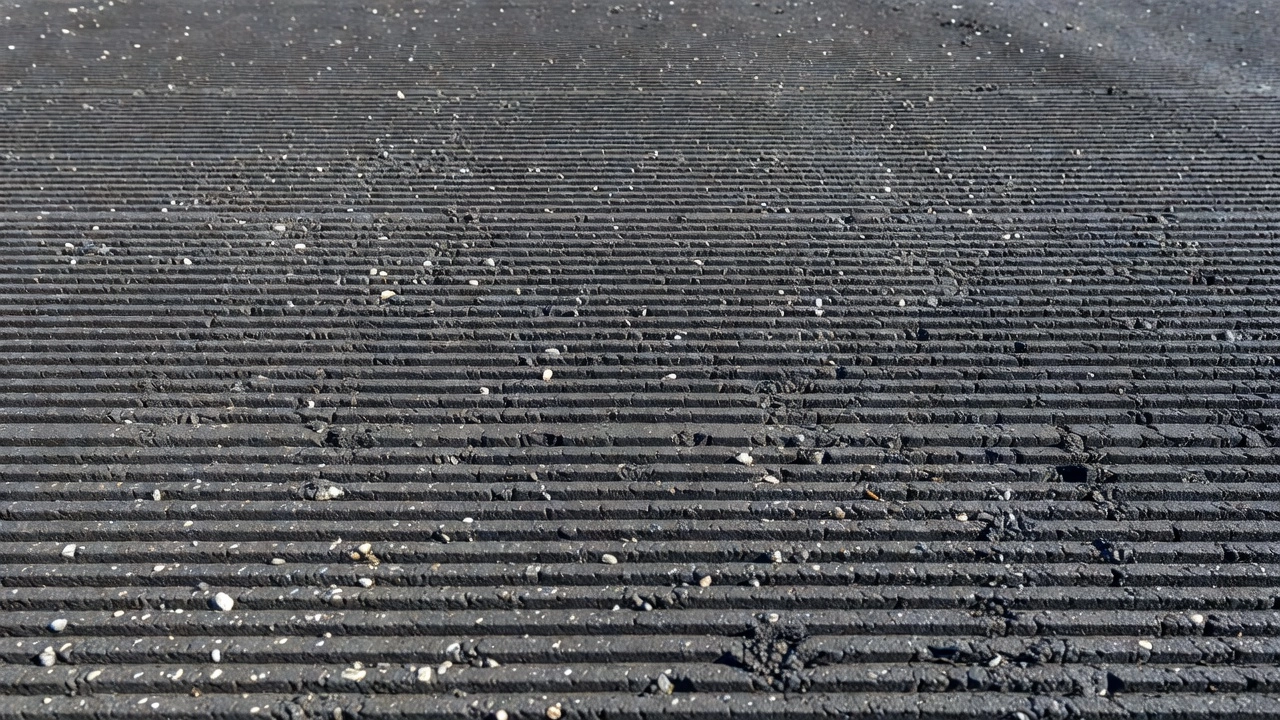
Texturqualität vs. Vorwärtsgeschwindigkeit. Das Verhältnis zwischen der Vorwärtsfahrtgeschwindigkeit der Fräsmaschine und der Rotationsgeschwindigkeit der Fräswalze ist der wichtigste Faktor, der die Qualität der Oberflächentextur bestimmt. ARRA empfiehlt, dass die Vorwärtsfahrtgeschwindigkeit in Fuß pro Minute zwei Drittel (2/3) der Fräswalzen-U/min nicht überschreiten sollte. Beispielsweise sollte eine Fräswalze, die mit 100 U/min arbeitet, eine Vorwärtsgeschwindigkeit von 20 m/min (66 ft/min) nicht überschreiten. Dieses Verhältnis gewährleistet eine ein Drittel überlappende Schnittführung zwischen benachbarten Zähnen und erzeugt ein gleichmäßiges Riefenmuster.
Wenn die Fahrgeschwindigkeit der Maschine in Fuß pro Minute die Fräswalzen-U/min überschreitet, wird gesagt, dass die Maschine “dem Fräser davonläuft”. Einzelne Schneidwerkzeuge überlappen sich nicht mit benachbarten Schnitten, was eine sehr schlechte, rau texturierte Oberfläche erzeugt, die durch muschelige und einzeln ausgehöhlte Muster gekennzeichnet ist. Bei einem inakzeptablen Verhältnis von 100 ft/min bei 100 U/min werden einzelne Werkzeugriefen etwa 50 mm (2 Zoll) lang mit einem Abstand von 19 mm (0,75 Zoll) zwischen den Markierungen. Bei einem akzeptablen Verhältnis von 33 ft/min bei 100 U/min reduziert sich der Riefenabstand auf etwa 2,4 mm (0,1 Zoll).
Akzeptable Texturtoleranz. Die am häufigsten spezifizierte Anforderung an das Endergebnis für die Standard-Kaltfrästextur ist, dass der Unterschied zwischen den Hoch- und Tiefpunkten der gefrästen Oberfläche 6 mm (1/4 Zoll) nicht überschreiten darf, gemessen in Längsrichtung mit einer 5 m (16 ft) Richtlatte oder einem äquivalenten Profilographen. Dieselbe 6 mm Toleranz stellt auch sicher, dass die Fräswalze ordnungsgemäß gewartet wird, mit ausgerichteten Werkzeugen, die auf gleiche Schnitttiefe eingestellt sind. Die meisten unregelmäßigen, rauen gefrästen Oberflächen resultieren aus unzureichender Fräswartung, insbesondere fehlenden oder abgenutzten Schneidzähnen, und sollten von der Auftraggeberbehörde nicht akzeptiert werden.
Makrotexturtests. Wenn die Frästiefe gleich oder kleiner als 100 mm (4 Zoll) ist, werden Makrotexturtests unter Verwendung der Prüfmethode ITM Nr. 812-13T des Indiana DOT oder einer äquivalenten volumetrischen Sandflächenmethode empfohlen. Dieser Test verwendet Glasperlen des Typs 1 (gemäß AASHTO M 247), die mit einer flachen, steifen Plexiglasscheibe mit einem Durchmesser von 8 ± 2 Zoll über die gefräste Oberfläche verteilt werden. Das Volumen der Perlen, das zum Füllen der Oberflächenhohlräume erforderlich ist, wird gemessen, und ein Makrotexturverhältnis wird berechnet. Ein typisches akzeptables Makrotexturverhältnis ist 1,8 oder größer. Makrotexturtests müssen an zwei zufälligen Stellen pro Kontrollabschnitt durchgeführt werden, die nicht näher als 150 m (500 Fuß) voneinander entfernt sind.
Visuelle Prüfkriterien. Der Fräsvorgang muss eine Fahrbahnoberfläche erzeugen, die in Linie, Gradiente und Querschnitt wahr ist, mit gleichmäßiger Textur. Die gefräste Oberfläche muss frei sein von:
- Abschürfungen (Ausbröckelung von Material, verursacht durch den Zustand der darunterliegenden Schicht oder übermäßige Betriebsgeschwindigkeit)
- Losen Trümmern und Staub
- Auskolkungen oder muscheligen Bereichen von abgenutzten oder fehlenden Schneidwerkzeugen
- Längsrillen durch Verschleiß der Werkzeughalter
- Bereichen, die Wasser zurückhalten oder ansammeln
- Inakzeptablen Längs- oder Querfugenversätzen
Gradiente- und Querneigungssteuerung
Kaltfräsmaschinen verwenden automatische Nivelliersysteme, um die spezifizierte Gradiente (Längsprofil) und Querneigung (Querprofil) der gefrästen Oberfläche beizubehalten. Diese Systeme sind entscheidend für die Erreichung der in den Projektplänen geforderten Fahrbahngeometrie, insbesondere wenn der Kaltfräsvorgang vorhandene Profilmängel wie Vertiefungen, Aufwölbungen oder Entwässerungsprobleme korrigieren muss.
Sensorsysteme. Ein oder mehrere automatische Nivelliersysteme arbeiten unabhängig auf der Kaltfräse und verwenden verschiedene Sensortypen:
- Kabelsensoren tasten mechanisch die Seitenplatte der Maschine ab, um die vorhandene Fahrbahnhöhe zu referenzieren
- Berührungslose Ultraschallsensoren tasten die Seitenplatte oder eine beliebige feste Referenz neben der Maschine ohne physischen Kontakt ab
- Messwertaufnehmersensoren tasten eine bewegliche Referenz wie einen Ski (eine an der Maschine montierte lange Richtlatte) oder eine Schnurlinie (ein gespanntes Kabel oder Seil, das auf die Planungsgradiente eingestellt ist) ab
- Neigungssensoren (elektronische Präzisionswinkelmessgeräte) werden am Querträger montiert, der die Maschine überquert, um die Querneigung zu messen und zu steuern
Steuerungsfähigkeiten. Die Kaltfräsmaschine muss in der Lage sein, die Schnitttiefe innerhalb von 6 mm (1/4 Zoll) der gewünschten Tiefe zu halten, mit einem wirksamen Mittel zur Steuerung der Querneigung. Moderne Wirtgen-, Caterpillar-, BOMAG- und Roadtec-Kaltfräsen sind mit fortschrittlichen elektronischen Steuerungssystemen ausgestattet, die GPS-basierte 3D-Gradiente-Steuerung für komplexe Profilfräsanwendungen integrieren. Diese Systeme ermöglichen es der Maschine, einem digitalen Geländemodell (DTM) zu folgen und die exakte fertige Gradiente zu erzeugen, selbst beim Fräsen um vorhandene Strukturen wie Schächte, Ventilkästen und Entwässerungseinläufe.
Querneigungstoleranz. Die Querneigung der gefrästen Oberfläche muss gleichmäßig sein, ohne Vertiefungen oder Fehlausrichtungen der Neigung von mehr als 6 mm (1/4 Zoll) auf 3,6 m (12 Fuß). Für Straßen mit einer zulässigen Höchstgeschwindigkeit von 40 MPH (65 km/h) oder mehr wird eine 5 m (16 ft) Richtlatte verwendet, um die Profiltoleranz zu überprüfen. Für Straßen mit Geschwindigkeiten unter 40 MPH kann eine 3 m (10 ft) Richtlatte verwendet werden.
Kontrollabschnitt. Während des ersten Produktionstages errichtet der Auftragnehmer einen Kontrollabschnitt von mindestens 300 m (1.000 Fuß) Länge, um zu demonstrieren, dass die Ausrüstung, Prozesse und das Personal die Spezifikationsanforderungen erfüllen können. Der Kontrollabschnitt muss eine gleichmäßige texturierte Oberfläche und einen gleichmäßigen Querschnitt aufweisen, die Makrotexturanforderungen erfüllen und die spezifizierten Ebenheitstoleranzen erreichen. Wenn der Kontrollabschnitt fehlschlägt, muss der Auftragnehmer einen schriftlichen Korrekturmaßnahmenplan einreichen und einen neuen Testabschnitt errichten. Kaltfräsarbeiten dürfen über den ersten Tag hinaus nicht ohne einen genehmigten Kontrollabschnitt fortgesetzt werden.
RAP-Produktion und Recycling
Einer der primären wirtschaftlichen und ökologischen Vorteile des Kaltfräsens ist die Erzeugung von Reclaimed Asphalt Pavement (RAP), einem zu 100 % recycelbaren Material, das in neue Baumaterialien eingearbeitet werden kann.
RAP-Eigenschaften. RAP besteht aus asphaltbeschichteten Gesteinskörnungs-Partikeln, die von der vorhandenen Fahrbahnoberfläche gefräst wurden. Das Material ist sauber und frei von Verunreinigungen durch Schmutz, Tragschichtmaterialien, Beton oder andere schädliche Substanzen wie Schluff und Ton. RAP wird durch den Fräsvorgang selbst dimensioniert. Die Partikelgrößenverteilung wird durch die Fräswalzengeschwindigkeit, die Vorwärtsfahrtgeschwindigkeit, den Werkzeugabstand und die Eigenschaften der vorhandenen Fahrbahnmischung gesteuert.
RAP-Anwendungen. Das gesamte durch Kaltfräsen erzeugte RAP ist in den folgenden Anwendungen wiederverwendbar:
- Neuer Heißmischasphalt (HMA), RAP kann bis zu 30-50 % des jungfräulichen Gesteinskörnungs und Bindemittels in neuen Fahrbahnmischungen für Zwischen- und Tragschichten ersetzen
- Kaltmischasphalt, verwendet beim Kalt-Recycling in situ (CIR) und Kalt-Recycling in der zentralen Anlage (CCPR)
- Stabilisierte Gesteinskörnungs-Tragschicht, RAP gemischt mit Zement, geschäumtem Asphalt oder emulgiertem Asphalt für den Tragschichtbau
- Ungebundene Gesteinskörnungs-Trag- und Untertragsschicht, RAP als Schüttgutfüllmaterial verwendet
- Schultermaterial und temporäre Zufahrtsstraßen
Ökologische Vorteile. Die Wiederverwendung von Asphalt durch Kaltfräsen und RAP-Produktion schont natürliche Gesteinskörnungs-Ressourcen, reduziert den Energieverbrauch und den Erdölbedarf und verlängert die Deponielebensdauer, indem Fahrbahnmaterial von Entsorgungsstandorten ferngehalten wird. Das FHWA-Programm für Asphaltfahrbahn-Recycling fördert die Verwendung von RAP im maximal wirtschaftlichen und praktischen Umfang im Straßenbau.
RAP-Handhabungsanforderungen. Wenn das gefräste Material Eigentum des Auftragnehmers wird, muss es vom Projekt entfernt werden. Wenn spezifiziert, wird RAP an dafür vorgesehenen Standorten mit den folgenden Anforderungen gelagert:
- Gleichmäßig lagern bis zu einer maximalen Höhe von 3 m (10 Fuß)
- Vorhandene Entwässerungsmuster aus dem Lagerbereich beibehalten
- Den Lagerbereich so gestalten, dass Regenwasser vom Material abfließt
- Lagerbestände verwalten, um Materialverschlechterung, Entmischung und Wiederverfestigung zu verhindern
- Abgedeckte oder mit Planen versehene Lastwagen verwenden, um Verschütten während des Transports zu verhindern
Fräsen vor dem Überzug
Kaltfräsen vor dem Aufbringen eines Überzugs ist eine der weltweit häufigsten Fahrbahnsanierungsstrategien. Das Verfahren entfernt die geschädigte Oberflächenschicht, stellt das Fahrbahnprofil wieder her und bietet ein sauberes, texturiertes Substrat für die Haftung mit dem neuen Überzug.
Oberflächenvorbereitung für den Überzug. Die gefräste Oberfläche bietet einen mechanischen Verbund zwischen der vorhandenen Fahrbahn und dem neuen Heißmischasphalt-Überzug. Das texturierte Oberflächenmuster erhöht die für die Haftung verfügbare Oberfläche und bietet ein gleichmäßiges Substrat für die Haftkleber-Aufbringung. Die FAA-Standardspezifikationen für den Bau von Flughäfen (AC 150/5370-10H) verlangen, dass vorhandene Fahrbahnoberflächen gemäß den Projektplänen und Spezifikationen vor dem Aufbringen von neuem Asphaltfahrbahn vorbereitet werden.
Übergangsbereiche. Am Ende jedes Fräsabschnitts und in Rampenbereichen müssen Querkanten mit einem Mindestverhältnis von 10:1 (horizontal:vertikal) abgeschrägt werden. Dies bedeutet, dass sich die Abschrägung für alle 25 mm (1 Zoll) Frästiefe mindestens 250 mm (10 Zoll) in Längsrichtung erstreckt. Ein Mindestabschrägungsabstand von 5 m (15 Fuß) wird für Straßen mit höherem Verkehrsaufkommen empfohlen. Die Abschrägung gewährleistet einen sanften Übergang zwischen dem gefrästen Abschnitt und der angrenzenden ungefrästen Fahrbahn und verhindert Stoßbelastungen der Fahrzeugfederungssysteme.
Längsfugen. Beim Fräsen von Halbspurdurchgängen müssen Längsvertikalkanten mit einer Höhe von mehr als 25 mm (1 Zoll), die dem Verkehr ausgesetzt sind, mit einem Mindestverhältnis von 3:1 (75 mm horizontal pro 25 mm vertikal) abgeschrägt werden. Aus Sicherheitsgründen verlangen die meisten staatlichen Spezifikationen, dass eine Fahrspur nicht für den Verkehr freigegeben werden darf, wenn die vertikale Fuge zwischen benachbarten offenen Fahrspuren 50 mm (2 Zoll) überschreitet.
Temporäre Verkehrsoberflächen. Gefräste Oberflächen können als temporäre Fahrbahnoberflächen dienen, solange die Oberfläche nicht ausbröckelt. Bei Straßen mit geringerem Verkehrsaufkommen werden Überzüge normalerweise innerhalb von 3-10 Tagen aufgebracht. Bei Straßen mit hohem Verkehrsaufkommen verlangen die Behörden zunehmend, dass Fräsen und Erneuern der Oberfläche innerhalb derselben Schicht erfolgen, bevor die Straße wieder für den Verkehr freigegeben wird. Die gefräste Oberfläche muss in einem für den sicheren Verkehrsfluss geeigneten Zustand gehalten werden, wobei alle Fahrbahnmarkierungen vor der Freigabe wiederhergestellt sein müssen. Die meisten Behörden begrenzen die Dauer des vorübergehenden Verkehrs auf gefrästen Oberflächen auf maximal 14 Kalendertage.
Temporäre Querabschrägungen. Querfugen am Ende des täglichen Fräsbetriebs erfordern temporäre Rampen aus Asphaltmischung oder Kaltfräsabschrägungen. Die Neigung der abgeschrägten Fuge muss mindestens 10:1 betragen, wenn sie für den Verkehr freigegeben ist. Wenn eine temporäre Asphaltmischungsrampe verwendet wird, muss die gefräste Oberfläche an der Fuge als Stoßfuge für die gesamte Tiefe der aufzubringenden Lage ausgeführt sein. Der Auftragnehmer ist für die Instandhaltung dieser Asphaltrampen verantwortlich, bis alle erforderlichen Lagen aufgebracht sind.
Inspektion der gefrästen Oberfläche
Die Inspektion der gefrästen Oberfläche ist ein Qualitätssicherungsprozess, der die Einhaltung der Projektspezifikationen überprüft. Die Inspektion umfasst Oberflächentextur, Profiltoleranz, Querneigungsgleichmäßigkeit, Tiefengenauigkeit und Sauberkeit.
Vorab-Inspektion. Vor Beginn der Kaltfräsarbeiten muss der Auftragnehmer einen Kaltfräsplan und einen Qualitätskontrollplan (QCP) zur Prüfung einreichen. Diese Pläne müssen Folgendes enthalten:
- Anzahl, Typen und Größen der Kaltfräsen
- Breite und Lage jedes Fräsdurchgangs
- Vorgeschlagene Methode zum Fräsen um vorhandene Strukturen
- Längs- und Quer-Typquerschnitte für Anschlüsse
- Zeitplan für den Austausch der Schneidzähne
- Häufigkeit von Ebenheits- und Makrotexturtests
- Korrekturverfahren für nicht konforme Oberflächen
Prozessbegleitende Inspektion. Während des Fräsbetriebs überprüft der Inspektor:
- Schnitttiefe, gemessen von der gefrästen Oberfläche zur ursprünglichen Fahrbahnoberfläche in regelmäßigen Abständen
- Oberflächentextur, visuelle Beurteilung auf gleichmäßiges Riefenmuster, Fehlen von Auskolkungen oder muscheligen Bereichen
- Profiltoleranz, unter Verwendung einer 5 m (16 ft) oder 3 m (10 ft) Richtlatte, alle Unregelmäßigkeiten dürfen 6 mm (1/4 Zoll) nicht überschreiten
- Querneigungsgleichmäßigkeit, keine Vertiefungen oder Fehlausrichtungen von mehr als 6 mm (1/4 Zoll) auf 3,6 m (12 Fuß)
- Fugenqualität, Längs- und Querfugenversätze, die die spezifizierten Toleranzen einhalten
- Sauberkeit, gefräste Oberfläche frei von Staub, Trümmern und losem Material vor dem Aufbringen des Überzugs
- Abschürfungen, ausbröckelndes oder loses Material, das durch zusätzliches Fräsen entfernt werden muss
Mangelhafte Arbeit. Geschädigte oder unregelmäßige Bereiche, die nicht den Spezifikationsanforderungen entsprechen, sind gemäß den Vertragsunterlagen zu reparieren. Wenn Abschürfungen auftreten, wird die Auftraggeberbehörde benachrichtigt. Abschürfungen, die durch die Betriebsgeschwindigkeit der Kaltfräse verursacht werden (Auftragnehmerverantwortung), müssen auf Kosten des Auftragnehmers entfernt werden. Abschürfungen, die durch den Zustand der darunterliegenden Schichten verursacht werden, werden auf Regie bezahlt.
Fahrkomfortmessung. Bei gefrästen Oberflächen auf Straßen mit höherer Geschwindigkeit wird die Ebenheit mit einem Straßenprofilographen oder Maysmeter gemessen. Eine häufig verwendete Spezifikation begrenzt die Rauheit auf 900 mm/km auf Interstate-Strecken und 1.000 mm/km auf allen anderen Strecken im System. Diese ergebnisorientierten Spezifikationen ermöglichen es Auftragnehmern, Ausrüstung und Methoden zu wählen, die die geforderte Oberfläche erzielen, und fördern Innovationen in der Schneidwerkzeugtechnologie und Maschinensteuerungssystemen.
Abnahmekriterien. Die endgültige Abnahme der gefrästen Oberfläche basiert auf Folgendem:
- Visuell, gleichmäßige Textur, wahr in Linie, Gradiente und Querschnitt
- Richtlatte, Unregelmäßigkeiten überschreiten nicht 6 mm (1/4 Zoll)
- Querneigung, keine Vertiefungen oder Fehlausrichtungen überschreiten 6 mm (1/4 Zoll) auf 3,6 m (12 Fuß)
- Makrotextur, Verhältnis von 1,8 oder größer (wenn spezifiziert)
- Ebenheit, innerhalb der spezifizierten Profilographen- oder Maysmeter-Grenzen
- Sauberkeit, frei von Staub, Trümmern und losen Partikeln
Kaltfräsen bei der Sanierung von Flugplatzfahrbahnen
Kaltfräsen wird umfassend bei Flugplatzfahrbahnsanierungsprojekten im Rahmen von ICAO Annex 14, ICAO Doc 9157 Aerodrome Design Manual Part 3, Pavements und FAA Advisory Circular 150/5370-10H (Standard Specifications for Construction of Airports) eingesetzt. Die FAA-Spezifikationen für den Flughafenbau verweisen auf Kaltfräsen durch die Positionen P-101 (Preparation of Existing Pavement Surfaces for Overlay) und P-102 (Removal of Existing Pavement).
Flugplatzspezifische Anwendungen. Kaltfräsen auf Flugplatzfahrbahnen erfüllt mehrere kritische Funktionen:
- Startbahn-Überzugsvorbereitung, Fräsen vorhandener Startbahnoberflächen, um Spurrinnen im Radweg, Wellen und thermische Risse zu entfernen, bevor ein neuer P-401 Asphaltüberzug aufgebracht wird
- Querneigungskorrektur, Wiederherstellung der Querneigung auf Rollwegen und Vorfeldern, um die ICAO- und FAA-Entwässerungsanforderungen zu erfüllen und Wasseransammlungen zu verhindern, die Aquaplaning verursachen könnten
- Gradientenkorrektur, Korrektur von Längsprofilabweichungen auf Startbahnen, um die Betriebsniveauanforderungen für Luftfahrzeuge zu erfüllen
- Anschlussübergänge, Erzeugen von sanften 10:1 oder flacheren Abschrägungen an Startbahn-Rollweg-Kreuzungen und Fahrbahnrandübergängen
- RAP-Entfernung für die Wiederverwendung im Luftseitenbereich, Erzeugung von RAP, das die Flughafenspezifikationen für die Verwendung in Tragschichten oder Anwendungen außerhalb der Flugbetriebsfläche erfüllt
FAA-Spezifikationsanforderungen. Die FAA AC 150/5370-10H verlangt, dass Fahrbahnoberflächen auf die in den Plänen angegebenen Linien, Gradienten und Querschnitte vorbereitet werden. Die gefräste Oberfläche muss eine gleichmäßige Textur bieten, die für die spezifizierte Überzugsdicke geeignet ist. Die FAA verlangt auch eine Oberflächenvorbereitung, um eine positive Entwässerung zu gewährleisten und Wasseransammlungen auf der gefrästen Fahrbahn zu verhindern.
ICAO-Leitlinien. ICAO Doc 9157 Part 3 enthält Leitlinien zur Fahrbahnbewertung und -sanierung und stellt fest, dass Kaltfräsen eine geeignete Methode zur Korrektur von Oberflächenunregelmäßigkeiten, zur Wiederherstellung des Profils und zur Vorbereitung von Fahrbahnoberflächen für den strukturellen Überzug ist. Das Aerodrome Design Manual betont, dass die Oberflächenebenheit nach dem Kaltfräsen die betrieblichen Sicherheitsanforderungen für den Luftfahrzeugbetrieb erfüllen muss, insbesondere in Bezug auf:
- Oberflächenreibungseigenschaften
- Wasserableitung und Aquaplaning-Prävention
- Fremdkörper (FOD)-Prävention durch ausbröckelnde Kanten
- Übergangsglätte an Fahrbahnfugen und Schnittstellen
Flugplatzfahrbahninspektion. Flugplatzfahrbahninspektoren müssen überprüfen, ob Kaltfräsarbeiten auf luftseitigen Fahrbahnen Folgendem entsprechen:
- In den Plänen angegebene Schichttiefen, mit besonderem Augenmerk auf die Einschränkungen der Überzugsauslegungstiefe
- Oberflächenmakrotextur, die ausreichende Reibungseigenschaften für den Luftfahrzeugbetrieb bietet
- Fugen- und Kantenvorbereitung, die die FOD-Erzeugung verhindert
- Entwässerungsverbesserungen, die Wasseransammlungen auf Start- und Rollbahnen verhindern
- Temporärer Oberflächenzustand, der für das Rollen von Luftfahrzeugen sicher ist, wenn der Bereich in Betrieb bleibt
Mikrofräsen zur Oberflächenwiederherstellung
Mikrofräsen, auch als Hartmetallschleifen oder Feinfräsen bezeichnet, ist ein spezialisierter Kaltfräsprozess, der eine extrem feine, gleichmäßige Oberflächentextur erzeugt, die sich als endgültige Fahrbahnoberfläche oder als Vorbereitung für dünne Oberflächenbehandlungen eignet. Mikrofräsen wurde als kostengünstigere Alternative zum Diamantschleifen von Betonfahrbahnen und als Oberflächenvorbereitungsmethode für Schlämme und Mikrobeläge auf Asphaltfahrbahnen entwickelt.
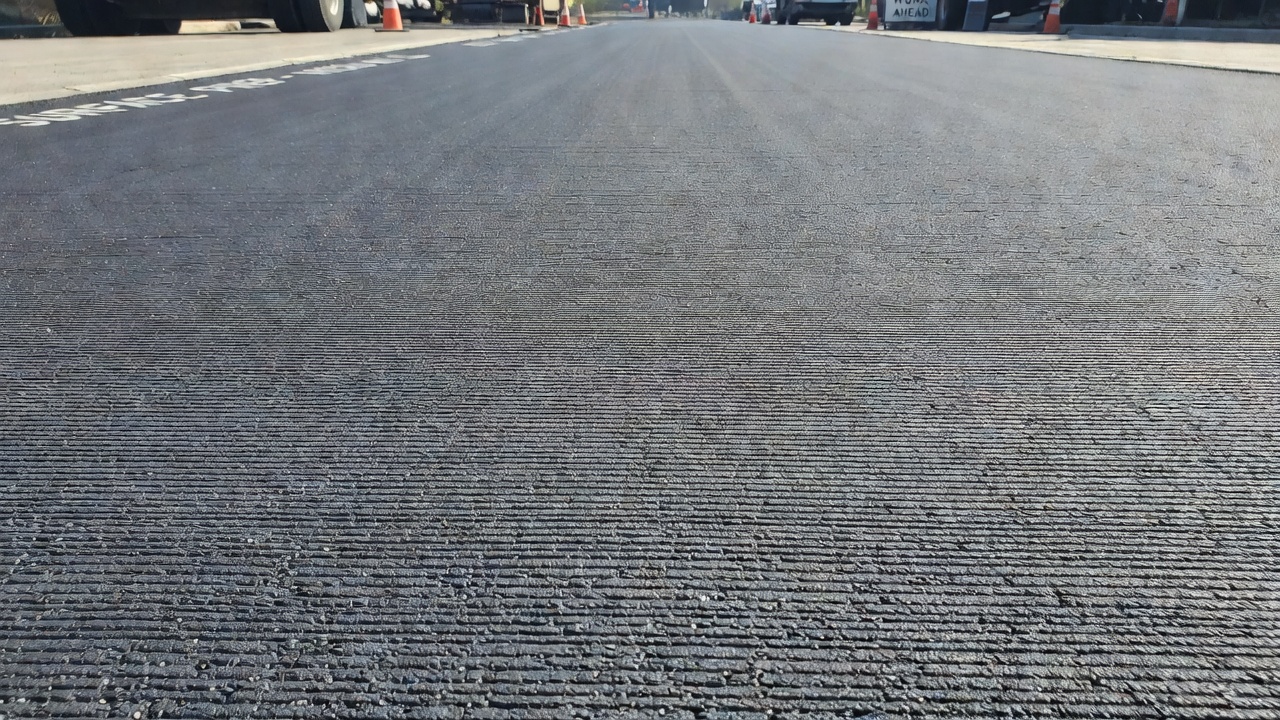
Ausrüstungskonfiguration. Mikrofräsen verwendet eine Standard-Kaltfräsmaschine, die mit einer modifizierten Fräswalze ausgestattet ist, bei der die Schneidwerkzeuge viel enger beieinander angeordnet sind als beim Standardfräsen. Standard-Kaltfräswalzen haben etwa 165-175 Schneidwerkzeuge. Mikrofräswalzen tragen 450-500 Schneidwerkzeuge mit einem Abstand von 5-6 mm (0,2-0,25 Zoll) zwischen den Werkzeugen bei einer typischen dreifach gewickelten Konfiguration. Der enge Werkzeugabstand ermöglicht es der Walze, im Wesentlichen jeden Quadratzentimeter der gefrästen Oberfläche zu schleifen, was eine außergewöhnlich glatte, gleichmäßige Textur erzeugt.
Schnitttiefen- und Geschwindigkeitsbegrenzungen. Mikrofräsen ist nur eine Oberflächenbehandlung und sollte nicht für tiefe Asphaltentfernungen verwendet werden. Die maximale praktische Schnitttiefe beträgt etwa 50 mm (2 Zoll). Die Vorwärtsgeschwindigkeit der Fräsmaschine muss streng begrenzt werden, um die gewünschte Oberflächenbeschaffenheit zu erzielen. Bei einer dreifach gewickelten Walze, die mit 100 U/min Fräskopfgeschwindigkeit arbeitet, beträgt die empfohlene Vorwärtsgeschwindigkeit etwa 9 m/min (30 ft/min). Bei dieser Geschwindigkeit und diesem Werkzeugabstand erfordert die Oberflächentexturtoleranz, dass der Unterschied zwischen Hoch- und Tiefbereichen 2 mm (1/16 Zoll) nicht überschreiten darf.
Vorteile des Mikrofräsens.
- Korrigiert geringfügige Gradiente- und Profilprobleme wirtschaftlich
- Entfernt Spurrinnen bis zu 50 mm Tiefe
- Entfernt glatte Oberflächen, die durch Bindemittelausbluten verursacht werden
- Erhöht die Griffigkeit durch Nachschneiden polierter Gesteinskörnungs-Oberflächen
- Korrigiert Entwässerungsprobleme in lokalisierten Bereichen
- Erzeugt eine Fahrbahnoberfläche, die über längere Zeiträume in Betrieb bleiben kann
- Reduziert Reifengeräusche im Vergleich zur Standardfrästextur
- Bietet eine ideale Haftfläche für Schlämme und Mikrobeläge
- Verbessert den Fahrkomfort wirtschaftlich und verzögert die Notwendigkeit einer strukturellen Erneuerung der Oberfläche
Anwendungen. Mikrofräsen wird vor dünnen Oberflächenbehandlungen einschließlich Schlämme, Mikrobelag und ultra-dünnen Heißmischasphalt-Überzügen durchgeführt. Das Verfahren entfernt alte, oxidierte Fahrbahn und frühere Oberflächenbehandlungen und bietet eine saubere, aufnahmefähige Oberfläche für die Haftung. Mikrofräsen erzeugt auch saubere, saubere Kanten in der Nähe von Rinnen und Betonbordsteinen. Neben Asphaltanwendungen wurde Mikrofräsen erfolgreich auf Portlandzementbetonfahrbahnen eingesetzt, um den Fahrkomfort zu verbessern, wie auf dem Indian Nation Turnpike in Oklahoma demonstriert, wo mehrere Meilen Betonfahrbahn mindestens 6 mm (0,25 Zoll) vollflächig und bis zu 50 mm (2 Zoll) an Fugen mikrogefräst wurden, um die Fahrbahnoberfläche zu verbessern.
Spezifikationen für Mikrofräsen.
- Walzenwerkzeugabstand: 5-6 mm (0,2-0,25 Zoll) für dreifach gewickelte Konfiguration
- Maximale Schnitttiefe: 50 mm (2 Zoll)
- Vorwärtsgeschwindigkeit: ca. 9 m/min (30 ft/min) bei 100 U/min Fräskopfgeschwindigkeit
- Oberflächentexturtoleranz: 2 mm (1/16 Zoll) maximale Abweichung
- Richtlattentoleranz: 3 m (10 ft) Richtlatte mit Profilographen-Ebenheit
- Makrotextur: verifiziert durch volumetrische Sandflächenmethode
Unterscheidung vom Standard-Kaltfräsen. Der grundlegende Unterschied zwischen Kaltfräsen und Mikrofräsen ist die auf der Fahrbahnoberfläche erzeugte Textur. Kaltfräsen erzeugt eine grobe, geriefte Textur, die als Substrat für Heißmischasphalt-Überzüge geeignet ist, aber nicht als endgültige Fahrbahnoberfläche auf Straßen mit hoher Geschwindigkeit. Mikrofräsen erzeugt eine feine, eng beieinander liegende gerippte Textur, die einen hervorragenden Fahrkomfort, geringe Reifengeräusche und ausreichende Griffigkeit für die Verwendung als temporäre oder dauerhafte Fahrbahnoberfläche ohne Überzug bietet. Wie vom LA County Department of Public Works festgestellt: “Mikrofräsen bietet eine glattere Oberfläche als Kaltfräsen und wird typischerweise vor einer Schlämme oder einer Mikrobelagsbehandlung verwendet.”
Zusammenfassung der wichtigsten Spezifikationen
| Parameter | Standard-Kaltfräsen | Mikrofräsen |
|---|---|---|
| Werkzeugabstand | 15 mm (5/8 Zoll) | 5-6 mm (0,2-0,25 Zoll) |
| Anzahl der Werkzeuge | 165-175 pro Walze | 450-500 pro Walze |
| Maximale Schnitttiefe | 300 mm (12 Zoll) | 50 mm (2 Zoll) |
| Oberflächentoleranz | 6 mm (1/4 Zoll) | 2 mm (1/16 Zoll) |
| Vorwärtsgeschwindigkeit bei 100 U/min | 20 m/min (66 ft/min) | 9 m/min (30 ft/min) |
| Typische Anwendung | Überzugsvorbereitung | Endgültige Oberfläche oder dünne Behandlung |
| Richtlatte | 5 m (16 ft) | 3 m (10 ft) |
| Makrotexturverhältnis | ≥ 1,8 | ≥ 1,8 |
Häufig gestellte Fragen
- Was ist der Unterschied zwischen Kaltfräsen und Mikrofräsen?
- Kaltfräsen (Standardfräsen) verwendet eine Fräswalze mit einem Werkzeugabstand von ca. 15 mm (5/8 Zoll) zwischen den Zähnen, was eine grobe, texturierte Oberfläche mit Längsriefen erzeugt. Mikrofräsen verwendet eine Walze mit Werkzeugen, die 3-6 mm (1/8-1/4 Zoll) voneinander entfernt sind, typischerweise 450-500 Werkzeuge pro Walze gegenüber 165-175 beim Standardfräsen. Mikrofräsen erzeugt eine sehr feine, gleichmäßige Textur, die sich als endgültige Fahrbahnoberfläche oder als Vorbereitung für dünne Oberflächenbehandlungen wie Schlämme eignet. Die maximale Frästiefe beim Mikrofräsen beträgt ca. 50 mm (2 Zoll), während das Standard-Kaltfräsen bis zu 300 mm (12 Zoll) in einem Durchgang entfernen kann.
- Kann Kaltfräsen auf Betonfahrbahnen durchgeführt werden?
- Ja, Kaltfräsmaschinen können sowohl Asphalt- als auch Portlandzementbetonfahrbahnen (PCC) fräsen. Das Fräsen von Beton verursacht jedoch einen deutlich höheren Verschleiß der Schneidwerkzeuge aufgrund der Härte und Abrasivität des Gesteinskörnungs und der Zementmatrix. Die Werkzeugstandzeit beim Betonfräsen kann auf eine Stunde oder weniger reduziert werden, verglichen mit mehreren Tagen auf Asphalt. Für Betonfräsanwendungen werden oft spezielle Hartmetall- oder diamantbestückte Werkzeuge verwendet. Das Verfahren wird häufig verwendet, um Oberflächenunebenheiten an Betonfahrbahnfugen zu beseitigen, die Querneigung auf Betonstartbahnen wiederherzustellen und Betonoberflächen für Asphaltüberzüge (Weißasphaltierung oder Verbundüberzüge) vorzubereiten.
- Wie wird die Textur der gefrästen Oberfläche gemessen und spezifiziert?
- Die Makrotextur einer gefrästen Fahrbahnoberfläche wird mit einem Sandflächenverfahren (volumetrisches Verfahren) oder einem Laserprofilometer gemessen. Die gebräuchlichste Spezifikation verlangt, dass der Unterschied zwischen den Hoch- und Tiefpunkten der gefrästen Oberfläche 6 mm (1/4 Zoll) nicht überschreiten darf, gemessen mit einer 3 m (10 ft) oder 5 m (16 ft) Richtlatte. Beim Mikrofräsen wird die Toleranz auf 2 mm (1/16 Zoll) reduziert. Die Prüfmethode ITM Nr. 812-13T des Indiana DOT spezifiziert Makrotexturtests mit Glasperlen und verlangt ein Makrotexturverhältnis von 1,8 oder größer. Die Vorwärtsgeschwindigkeit der Fräsmaschine darf zwei Drittel der Fräswalzen-U/min nicht überschreiten, um eine ausreichende Texturqualität zu gewährleisten.
- Welche Fahrbahnschäden können durch Kaltfräsen behoben werden?
- Kaltfräsen behandelt wirksam die folgenden Asphaltfahrbahnschäden: Spurrinnen (Vertiefungen im Radweg), Ausbröckelungen (Gesteinskörnungsverlust), Ausbluten (überschüssiges Bindemittel auf der Oberfläche), Wellen und Schieben, verschlissener oder gealterter Asphalt, Stripping (Verlust der Bindung zwischen Bindemittel und Gesteinskörnung) und Fahrkomfortprobleme wie Schwellungen, Aufwölbungen, Durchhängungen und Vertiefungen. Kaltfräsen entfernt die geschädigte Schicht bis zu einer Tiefe, die gesundes Material freilegt, und bietet eine saubere, gleichmäßige Oberfläche für die Aufbringung des Überzugs. Das Verfahren korrigiert auch Profilunregelmäßigkeiten, einschließlich Wasseransammlungsbereiche, Probleme mit der Bordsteinfreilegung und Kantenabfallprobleme an der Schulter.
- Welche Sicherheitsanforderungen gelten, wenn der Verkehr eine gefräste Oberfläche nutzt?
- Wenn eine gefräste Oberfläche für den vorübergehenden Verkehr freigegeben wird, gelten mehrere Sicherheitsanforderungen. Längsverlaufende vertikale Fugenkanten mit einer Höhe von mehr als 25 mm (1 Zoll) müssen in einem Verhältnis von 3:1 (horizontal:vertikal) abgeschrägt werden. Querverlaufende vertikale Kanten mit einem Höhenunterschied von mehr als 12,5 mm (1/2 Zoll) erfordern temporäre Asphaltanschlüsse mit einem Mindestverhältnis von 10:1. Die gefräste Oberfläche darf kein Wasser zurückhalten oder ansammeln. Durch das Fräsen entfernte Fahrbahnmarkierungen müssen vor der Verkehrsfreigabe wiederhergestellt werden. Staatliche Spezifikationen verlangen in der Regel, dass die vertikale Fuge zwischen benachbarten offenen Fahrspuren aus Sicherheitsgründen 50 mm (2 Zoll) nicht überschreitet. Die meisten Behörden begrenzen die Dauer des vorübergehenden Verkehrs auf gefrästen Oberflächen auf maximal 14 Kalendertage.
Dies ist ein Referenzeintrag. TarmacView bietet Drohneninspektionsdienste an und verkauft nicht die in diesem Glossar beschriebene Ausrüstung oder Materialien.