Was ist akustische Emissionsüberwachung für die Strukturprüfung?
Akustische Emissionsüberwachung für die Strukturprüfung: Vollständiger technischer Leitfaden
AE-Prinzip, Spannungswellenerzeugung durch Defektaktivität
Physikalischer Mechanismus der akustischen Emission
Akustische Emission (AE) ist das Phänomen der Erzeugung transienter elastischer Wellen durch die schnelle Freisetzung lokalisierter Dehnungsenergie in einem Material unter Spannung. Gemäß ASTM E1316-24 (Standard-Terminologie für zerstörungsfreie Prüfungen, Abschnitt B) ist AE definiert als “die Klasse von Phänomenen, bei denen transiente elastische Wellen durch die schnelle Freisetzung von Energie aus lokalisierten Quellen in einem Material erzeugt werden, oder die so erzeugten transienten elastischen Wellen.” Diese Definition etabliert AE sowohl als physikalischen Prozess als auch als messbares Signal, das sich von Defektaktivität ausbreitet.
Der physikalische Mechanismus funktioniert wie folgt: Wenn ein Material einer angelegten Spannung ausgesetzt wird, durchlaufen lokalisierte Bereiche irreversible Verformungsmechanismen, Versetzungsbewegung (Gleitung), Mikrofließen, Zwillingsbildung, Einschlussbruch, Korngrenzengleitung, martensitische Phasenumwandlung und Rissinitiierung oder -ausbreitung. Jedes solche Ereignis setzt einen Teil der gespeicherten elastischen Dehnungsenergie als Spannungswellenpaket frei, das sich in mehreren Wellenmoden durch das Material ausbreitet: longitudinale P-Wellen (Kompression), Scher-S-Wellen (transversal), Oberflächen-Rayleigh-Wellen und geführte Lamb-Wellen in plattenartigen Geometrien. Die Quellendauern reichen von Submikrosekunden für Versetzungslawinen bis zu mehreren Millisekunden für grobes Fließen oder Faserbündelversagen in Verbundwerkstoffen. Die erzeugten Spannungswellen breiten sich mit materialspezifischen Geschwindigkeiten aus, etwa 5900 m/s für P-Wellen in Stahl, 3100 m/s für S-Wellen in Stahl, 4100 m/s für P-Wellen in Beton und 2500 m/s für S-Wellen in Beton, wobei die Dämpfung durch geometrische Ausbreitung, Materialabsorption und Streuung an Korngrenzen und Grenzflächen bestimmt wird.
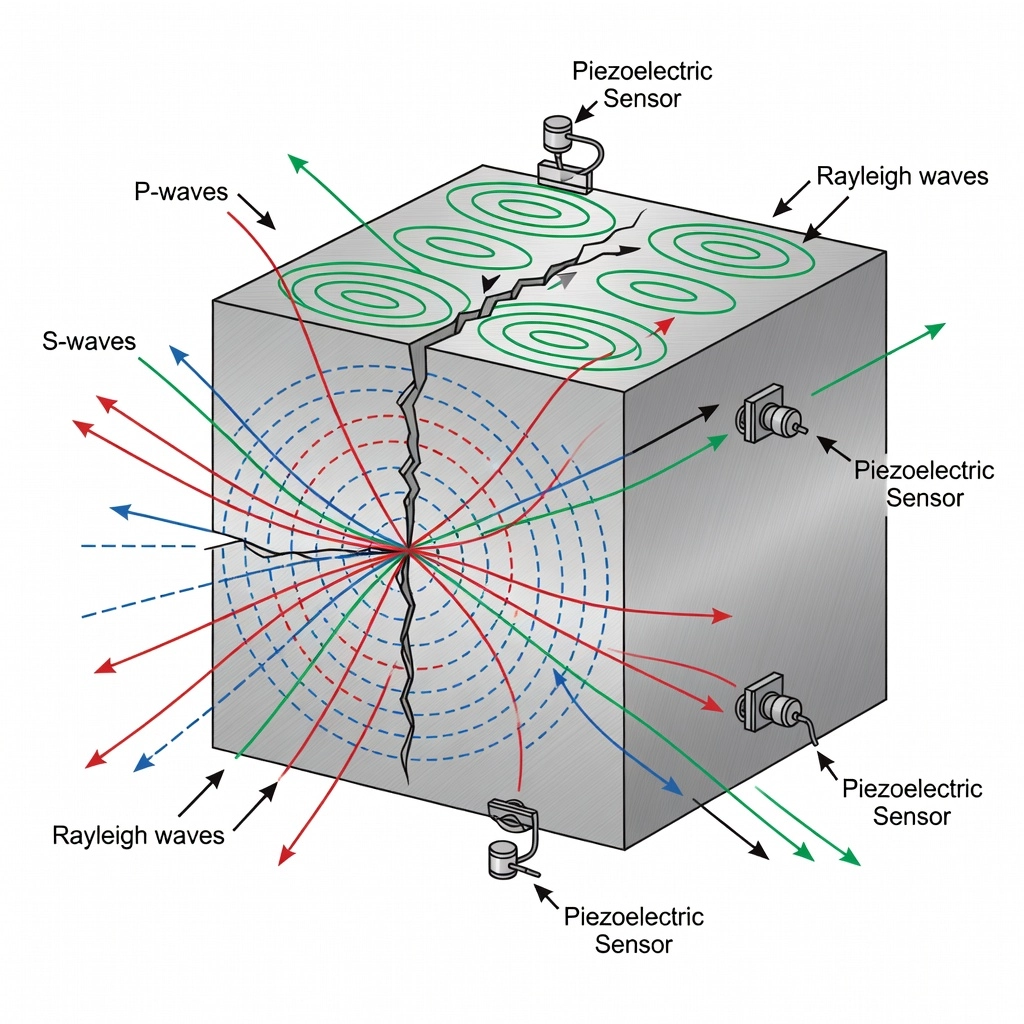
Der Frequenzinhalt von AE-Signalen reicht von 20 kHz bis 1 MHz für die meisten strukturellen Überwachungsanwendungen, obwohl spezifische Prozesse charakteristische Frequenzbänder erzeugen. Grobes plastisches Fließen und großflächige Bruchereignisse erzeugen niedrigere Frequenzen im Bereich 1-50 kHz. Rissausbreitung in Metallen belegt typischerweise 100-400 kHz. Faserbruch in Verbundwerkstoffen emittiert bei 200-600 kHz. Wasserstoffblasenbildung in Korrosionsprozessen erzeugt 100-300 kHz-Signale. Dieser Frequenzinhalt unterscheidet AE von seismischen Ereignissen (0-60 Hz), hörbarem Rauschen (20 Hz-20 kHz) und konventioneller Ultraschallprüfung (0,5-20 MHz).
AE wird als passive ZfP-Methode klassifiziert, sie injiziert keine Energie in die Struktur, sondern hört auf Energie, die vom Material selbst während aktiver Defektprozesse freigesetzt wird. Dies unterscheidet sich grundlegend von aktiven ZfP-Methoden wie Ultraschallprüfung (UT), Impact-Echo oder Bodenradar (GPR), die Energie injizieren und die Strukturantwort analysieren. Die passive Natur von AE bedeutet, dass die Struktur sich ändernden Spannungsbedingungen ausgesetzt sein muss, mechanischer Belastung, thermischer Zyklierung oder Druckänderungen, damit Schadensmechanismen erkennbare Signale emittieren.
Kaiser-Effekt
Der Kaiser-Effekt, erstmals systematisch untersucht von Joseph Kaiser im Jahr 1950 während seiner Doktorarbeit an der Technischen Universität München, beschreibt das irreversible Verhalten akustischer Emissionen: Wenn ein Material belastet, entlastet und dann erneut belastet wird, bleiben akustische Emissionen aus, bis das zuvor angewendete maximale Spannungsniveau überschritten wird. Dieses Phänomen spiegelt wider, dass das Material ein direktes “Spannungsgedächtnis” besitzt, sobald ein Material bis zu einem bestimmten Niveau belastet und entspannt wurde, sind die mikrostrukturellen Anpassungen (Versetzungsverankerung, lokale plastische Verformung), die während der anfänglichen Belastung auftraten, bei nachfolgender Belastung weitgehend irreversibel, bis das vorherige Spannungsmaximum überschritten wird.
Formal definiert in ISO 16837:2019 (Abschnitt 3.2), wird der Kaiser-Effekt beschrieben als “wenig AE-Aktivität beobachtet, bis die maximale Last der vorherigen Stufe überschritten wird, wenn Spannungen auf ein Material oder eine Struktur angewendet, entfernt und dann erneut angewendet werden.” Die physikalische Erklärung liegt in der Versetzungstheorie: Während der anfänglichen Belastung werden Versetzungen an Hindernissen (Korngrenzen, Ausscheidungen, Einschlüssen) verankert, und die erzeugte AE stammt von Entankerungsereignissen und Versetzungslawinen. Beim Entlasten und erneuten Belasten tritt keine zusätzliche Versetzungsentankerung auf, bis die angelegte Spannung das vorherige Maximum überschreitet, wodurch Versetzungen zuvor etablierte Verankerungsbarrieren überwinden können.
Der Kaiser-Effekt ist grundlegend für die AE-Prüfmethodik, da er die Unterscheidung zwischen neuem Schaden (emittierend) und zuvor stabilisierten Bedingungen (nicht emittierend) ermöglicht. Dies wird bei Druckbehälter-Hydrotests ausgenutzt, bei denen die erste Druckbeaufschlagung lokales Fließen in hochbeanspruchten Bereichen offenbart, während die zweite Druckbeaufschlagung bei gleichem Druck akustisch ruhig bleiben sollte, wenn der Behälter strukturell gesund ist. Der Effekt kann durch mehrere Faktoren aufgehoben werden: Temperaturänderungen, die den Eigenspannungszustand verändern, Metallermüdung durch zyklische Belastung über die Betriebslebensdauer, Kriechen und Relaxationsphänomene, Korrosionsschäden, die bei niedrigeren Spannungsniveaus neue Fehlstellen erzeugen, und Schadensakkumulation in Verbundwerkstoffen, bei denen Matrixrisse, Faserbruch und Delamination unter zyklischer Belastung fortschreitend auftreten.
Felicity-Verhältnis
Wenn der Kaiser-Effekt verletzt wird, setzt die AE-Aktivität wieder ein, bevor das vorherige maximale Spannungsniveau erreicht wird, dieses Phänomen wird als Felicity-Effekt bezeichnet, benannt nach der Forschungsgruppe an der University of Denver, die dieses Verhalten in Verbundwerkstoffen während der 1970er Jahre erstmals charakterisierte. Das Felicity-Verhältnis (FR) quantifiziert diesen Effekt:
[FR = \frac{\text{Last, bei der AE wieder einsetzt}}{\text{Vorherige Maximallast}}]
Eine perfekt intakte Struktur ohne Schadensakkumulation ergibt ein FR von 1,0, was die vollständige Einhaltung des Kaiser-Effekts anzeigt. Wenn Schäden akkumulieren, nimmt das FR ab, Werte unter 0,95 zeigen das Vorhandensein aktiver Schadensprozesse an, die untersucht werden müssen, Werte unter 0,90 zeigen signifikanten Schaden an, und Werte unter 0,80 zeigen kritischen Schaden an, der sofortiges strukturelles Eingreifen erfordert. In einigen hoch redundanten, gesunden Betonstrukturen können FR-Werte gelegentlich 1,0 überschreiten, da Spannungsumlagerungen neue AE-Quellen an zuvor unbelasteten Stellen ermöglichen.
Typische Akzeptanzkriterien, die in ASME-Richtlinien, ISO-Normen und der Industriepraxis etabliert sind:
| Felicity-Verhältnis-Bereich | Schadensklassifizierung | Erforderliche Maßnahme |
|---|---|---|
| FR ≥ 0,95 | Akzeptabel, kein signifikanter neuer Schaden | Normalen Betrieb fortsetzen |
| 0,90 ≤ FR < 0,95 | Grenzwertig, möglicher geringer Schaden | Weitere Untersuchung innerhalb von 30 Tagen |
| 0,80 ≤ FR < 0,90 | Signifikanter Schaden vorhanden | Detaillierte Inspektion innerhalb von 7 Tagen |
| FR < 0,80 | Kritischer Schaden | Sofortige Abschaltung und Reparatur |
| FR > 1,05 (Verbundwerkstoffe) | Spannungsumlagerung, redundante Lastpfade | Überwachen, untersuchen, wenn anhaltend |
ISO 16837:2019 adaptiert das Felicity-Verhältnis-Konzept für Stahlbetonbrückenträger mit zwei abgeleiteten Parametern. Das Lastverhältnis (L) ist definiert als L = L₀/Lₚ, wobei L₀ die Last beim Einsetzen der AE-Aktivität bei nachfolgender Belastung und Lₚ die vorherige Maximallast ist, direkt analog zum Felicity-Verhältnis. Das Ruheverhältnis (C) ist definiert als C = Aᵤ/Aₜ, wobei Aᵤ die kumulative AE-Aktivität während der Entlastung und Aₜ die gesamte AE-Aktivität während des gesamten Belastungszyklus ist. Gesunde Strukturen zeigen minimale AE während der Entlastung (niedriges Ruheverhältnis), während signifikant geschädigte Strukturen auch bei Lastreduzierung weiter emittieren, ein Verhalten, das mit Reibung der Rissflächen, Reibkorrosion und Zerkleinerung von Bruchstücken während der Lastreduzierung verbunden ist. Der Schaden wird gemäß ISO 16837 basierend auf der Kombination von Lastverhältnis und Ruheverhältnis, die in einem standardisierten Schadensklassifizierungsdiagramm aufgetragen werden, in geringe, mittlere und schwere Kategorien klassifiziert.
Quellen akustischer Emissionen
Die primären AE-Quellenmechanismen umfassen die gesamte Bandbreite der Materialverformungs- und Schadensprozesse. Jeder Mechanismus erzeugt charakteristische AE-Signaturen, die sich durch Amplitude, Frequenz, Dauer und Energieinhalt unterscheiden:
| Quellenmechanismus | Relative Energie | Frequenzbereich | Typische Amplitude (dBAE) | Typische Dauer |
|---|---|---|---|---|
| Versetzungsbewegung (Mikroplastizität) | Sehr gering | 100-1000 kHz | 30-50 | 1-10 μs |
| Einschluss/Martensitbruch | Gering | 100-500 kHz | 40-60 | 5-50 μs |
| Korngrenzengleitung | Gering-Mittel | 50-300 kHz | 45-65 | 10-100 μs |
| Rissinitiierung | Mittel | 50-500 kHz | 55-75 | 20-500 μs |
| Rissausbreitung (unterkritisch) | Mittel-Hoch | 50-400 kHz | 60-85 | 100-1000 μs |
| Faserbruch (Verbundwerkstoffe) | Mittel | 100-600 kHz | 60-90 | 10-100 μs |
| Delamination (Verbundwerkstoffe) | Hoch | 50-300 kHz | 70-95 | 200-2000+ μs |
| Draht/Spanngliedbruch | Sehr hoch | 5-200 kHz | 80-100+ | 1-20 ms |
| Wasserstoffblasenkollaps (Korrosion) | Gering | 100-500 kHz | 35-55 | 50-200 μs |
| Lochfraßkorrosion | Gering-Mittel | 100-400 kHz | 45-70 | 10-100 μs |
| Leckinduzierte AE | Kontinuierlich (RMS) | Breitband | ASL 30-70 | Kontinuierlich |
| Plastische Verformung (grobes Fließen) | Hoch | 1-50 kHz | 70-100 | 0,1-10 ms |
AE-Sensoren und Datenerfassung
Piezoelektrische AE-Sensoren
AE-Sensoren sind überwiegend piezoelektrische Geräte mit Blei-Zirkonat-Titanat-Elementen (PZT). Wenn eine Spannungswelle auf die Sensorfläche trifft, wird das piezoelektrische Element mechanisch verformt, wodurch eine Oberflächenladung erzeugt wird, die eine Spannung proportional zur momentanen Oberflächenverschiebungsgeschwindigkeit erzeugt. Der Sensorausgang ist eine gedämpfte sinusförmige Wellenform, deren Eigenschaften Informationen über den ursprünglichen Quellenmechanismus, den Ausbreitungspfad und die Materialeigenschaften kodieren. Gemäß ASTM E650 (Standard-Leitfaden für die Montage piezoelektrischer akustischer Emissionssensoren) ist die ordnungsgemäße Montage mit akustischem Koppelmittel für eine konsistente Signalübertragung und reproduzierbare Ergebnisse über aufeinanderfolgende Tests unerlässlich.
Es gibt zwei grundlegende Sensorarchitekturen, die jeweils für unterschiedliche Überwachungsziele geeignet sind:
Resonanzsensoren verfügen über ein PZT-Element, das darauf ausgelegt ist, die Empfindlichkeit bei einer bestimmten Frequenz zu maximieren, indem die Elementdicke an die halbe akustische Wellenlänge bei der Zielfrequenz angepasst wird. Ein 150-kHz-Resonanzsensor verwendet ein PZT-Element mit etwa 12 mm Durchmesser und 14 mm Dicke. Diese Sensoren bieten die höchste Empfindlichkeit (typischerweise -65 bis -75 dB ref 1 V/μbar) bei ihrer Resonanzfrequenz und bieten hervorragende Signal-Rausch-Verhältnisse zur Erkennung niederenergetischer Emissionsereignisse. Standard-Resonanzfrequenzen umfassen: 60 kHz für Beton und Geomaterialien (hohe Dämpfung), 150 kHz für allgemeine Stahlüberwachung (Brückenstahl, Druckbehälter, Rohre), 300 kHz für Faserverbundwerkstoffe (Matrixrisse und Faserbruch) und 500 kHz für Materialprüfungen im Labor. Die primäre Einschränkung von Resonanzsensoren ist ihre schmale Bandbreite, die Empfindlichkeit fällt abseits der Resonanz stark ab, was die Informationen für die frequenzbasierte Quellenklassifizierung begrenzt.
Breitbandsensoren verwenden Dämpfungsmaterialien und mechanische Dämpfung, um die Resonanz zu unterdrücken, und erzeugen einen relativ flachen Frequenzgang über einen weiten Bereich, typischerweise 100-1000 kHz oder 50-2000 kHz für spezialisierte Modelle. Diese sind unerlässlich für Forschungsanwendungen, die Spektralanalyse von AE-Signalen, Quellenmechanismus-Klassifizierung basierend auf Frequenzinhalt und Materialcharakterisierungsstudien erfordern. Der Kompromiss ist eine geringere Empfindlichkeit im Vergleich zu Resonanzsensoren, typischerweise -75 bis -85 dB ref 1 V/μbar, was sie weniger geeignet für die Erkennung sehr niederamplitudiger Ereignisse in lauten Umgebungen macht. Beispiele sind die Physical Acoustics WD (100-1000 kHz, integrierter Vorverstärker), die Vallen VS900-M (100-900 kHz) und die MISTRAS Micro-30S (300-700 kHz, Miniatur).
| Sensormodell | Typ | Frequenzbereich | Empfindlichkeit | Typische Anwendung |
|---|---|---|---|---|
| R15I | Resonanz | 50-200 kHz (150 kHz Spitze) | -65 dB | Stahlbrücken, Druckbehälter |
| R30I | Resonanz | 100-400 kHz (300 kHz Spitze) | -68 dB | Verbundwerkstoffe, FRP |
| R6I | Resonanz | 30-100 kHz (60 kHz Spitze) | -72 dB | Beton, Mauerwerk, Gestein |
| R80I | Resonanz | 70-200 kHz (80 kHz Spitze) | -70 dB | Holz, Holzkonstruktionen |
| WD | Breitband | 100-1000 kHz | -78 dB | Forschung, Multi-Quellen-Klassifizierung |
| Micro-30S | Resonanz | 300-700 kHz | -74 dB | Dünne Verbundwerkstoffe, Miniatur |
| VS900-M | Breitband | 100-900 kHz | -80 dB | Labor, Spektrumanalyse |
| PK15I | Resonanz | 100-450 kHz (150 kHz Spitze) | -67 dB | Hochtemperatur (175°C) |
| Nano30 | Resonanz | 125-750 kHz | -72 dB | Kleine Proben, enger Zugang |
Vorverstärker und Signalaufbereitung
AE-Sensoren erzeugen extrem kleine Ausgangsspannungen, ein typisches Rissausbreitungsereignis erzeugt Oberflächenverschiebungen in der Größenordnung von Pikometern bis Nanometern, was Sensorausgänge im Bereich von Mikrovolt bis Millivolt erzeugt. Vorverstärker, die nahe am Sensor montiert sind (innerhalb von 1-2 Metern), verstärken diese Signale um 20 dB (10x), 40 dB (100x) oder 60 dB (1000x) auf Niveaus, die für die Übertragung über Koaxialkabel zum Datenerfassungssystem geeignet sind. Integrale Vorverstärker im Sensorgehäuse eliminieren Kabelrauschen zwischen dem Sensorelement und dem Vorverstärker, während externe Vorverstärker Flexibilität für den Sensoraustausch und die Auswahl von Bandpassfiltern bieten.
Zu den wichtigsten Vorverstärkerspezifikationen gehören: Eingangsrauschen unter 1 μV RMS bezogen auf den Eingang, Bandbreite passend zum Sensorfrequenzbereich, Verstärkungsstabilität innerhalb ±0,5 dB über den Betriebstemperaturbereich (-20°C bis +60°C) und Eingangsimpedanz größer als 10 MΩ, um eine Belastung des piezoelektrischen Elements zu vermeiden. Bandpassfilterung auf der Vorverstärkerstufe entfernt Außerbandrauschen, typische Filtereinstellungen umfassen 20-400 kHz für Brückenüberwachung (Verkehrsgeräusche unter 20 kHz, elektromagnetische Störungen über 400 kHz), 100-1000 kHz für Verbundwerkstoffprüfung und 50-300 kHz für Betonkonstruktionen.
AE-Parameter und Hit-Definition
Jedes AE-Ereignis, das die Erkennungsschwelle überschreitet, erzeugt einen Satz von Parametern, die vom Datenerfassungssystem extrahiert und gemäß ASTM E1316 und ASTM E750 definiert werden. Ein Hit ist die Erkennung und Messung eines AE-Signals, das die Schwelle überschreitet. Jeder Hit erzeugt die folgenden Parameter:
Amplitude (A), die Spitzenspannung der AE-Signalwellenform, ausgedrückt in dBAE (dB bezogen auf 1 μV am Sensorausgang vor der Vorverstärkung). Die Amplitude ist der am häufigsten verwendete AE-Parameter und steht in direktem Zusammenhang mit der Intensität des Quellenereignisses. Ein 0-dBAE-Signal entspricht 1 μV am Sensor, 100 dBAE entsprechen 100 mV. Typische Schwellen reichen von 35-45 dBAE für die Feldüberwachung.
Dauer (D), die Zeit von der ersten Schwellenüberschreitung bis zur letzten Schwellenüberschreitung des AE-Signals, gemessen in Mikrosekunden. Längere Dauern zeigen typischerweise energiereichere oder komplexere Quellenmechanismen an. Rissausbreitung erzeugt Dauern von 100-1000 μs, während Faserbruch kürzere 10-100 μs-Bursts erzeugt.
Anstiegszeit (RT), die Zeit von der ersten Schwellenüberschreitung bis zur Spitzenamplitude, gemessen in Mikrosekunden. Kurze Anstiegszeiten (<10 μs) zeigen im Allgemeinen spröde Quellenmechanismen an (Faserbruch, Martensitbruch), während längere Anstiegszeiten (>50 μs) auf duktilere Prozesse hindeuten. Das Verhältnis von Anstiegszeit zu Amplitude hilft, zwischen echten AE-Ereignissen und mechanischem Rauschen zu unterscheiden.
Zählwerte, die Anzahl der Schwellenüberschreitungen des AE-Signals. Zählwerte bieten ein einfaches Maß für Signaldauer und -komplexität, hängen jedoch stark von der Schwelleneinstellung ab. Höhere Schwellen reduzieren die Zählwerte, niedrigere Schwellen erhöhen sie.
Absolute Energie (Eabs), die wahre Energie des AE-Signals, berechnet als Integral des quadrierten Spannungssignals geteilt durch den Referenzwiderstand (typischerweise 10 kΩ), ausgedrückt in Attojoule (aJ, 10⁻¹⁸ J) oder Femtojoule (fJ, 10⁻¹⁵ J). Dies ist der physikalisch aussagekräftigste Energieparameter, unabhängig von Schwelleneinstellungen und Signalverarbeitungsartefakten.
RMS und ASL, Root-Mean-Square-Spannung (Vrms) und durchschnittlicher Signalpegel (dBAE) liefern kontinuierliche Maße der Signalintensität über die Zeit, besonders nützlich für die Erkennung kontinuierlicher AE-Quellen wie Lecks, plastischem Fließen und aktiver Korrosion. RMS ist der laufende Durchschnitt der Signalleistung, ASL ist der RMS in dBAE ausgedrückt.
| Parameter | Symbol | Einheit | Typischer Bereich | Bedeutung |
|---|---|---|---|---|
| Amplitude | A | dBAE | 30-100 | Quellenintensität |
| Dauer | D | μs | 1-10000 | Quellenkomplexität |
| Anstiegszeit | RT | μs | 0,5-5000 | Spröde vs. duktile Mechanismen |
| Zählwerte | N | - | 1-10000 | Signalausdehnung |
| Absolute Energie | Eabs | aJ | 0,1-10⁹ | Wahre physikalische Energie |
| RMS | Vrms | V | 0,001-10 | Kontinuierliche Emission |
| ASL | ASL | dBAE | 20-80 | Durchschnittlicher Signalpegel |
| Frequenzschwerpunkt | FC | kHz | 1-1000 | Quellentyp-Klassifizierung |
Datenerfassungssysteme
Moderne AE-Datenerfassungssysteme sind mehrkanalige digitale Plattformen, die kontinuierliche Hochgeschwindigkeitsaufzeichnung mit Echtzeit-Feature-Extraktion ermöglichen. Das MISTRAS Sensor Highway II-System unterstützt 48-128 Kanäle mit 18-Bit-Auflösung bei 10 MHz Abtastung pro Kanal. Das Vallen AMSY-6-System unterstützt bis zu 254 Kanäle mit 8 simultanen 40-MHz-Transientenrekordern. Das Physical Acoustics PCI-8-System bietet 8 Kanäle pro Karte mit 16-Bit-Auflösung und Echtzeit-Parametereingang für Last, Druck, Dehnung und Temperatur.
Zu den wichtigsten Datenerfassungsspezifikationen gehören: Abtastrate, mindestens 2-5 Mal die höchste interessierende Frequenz, typischerweise 1-10 MHz für die Feldüberwachung und bis zu 40 MHz für die Laborforschung, Auflösung, 16-18 Bit bietet 96-108 dB Dynamikbereich, Puffertiefe, 16-256 MB pro Kanal für Transientenaufzeichnung, Parametereingänge, 4-16 analoge Kanäle (0-10 V, 4-20 mA) für synchronisierte Last/Dehnung/Druck-Aufzeichnung, Schwelle, programmierbar von 25-100 dBAE in 1-dB-Schritten, Filterbänke, programmierbare Hochpass-, Tiefpass- und Bandpassfilter pro Kanal.
Quellenortung, Triangulation und zonale Methoden
Lineare Quellenortung
Die lineare Quellenortung verwendet die Ankunftszeitdifferenz einer AE-Spannungswelle an zwei Sensoren, um die Quelle entlang einer eindimensionalen Struktur wie einem Balken, Rohr, Bewehrungsstab oder Spanngliedhüllrohr zu bestimmen. Die grundlegende Gleichung ist:
[d = \frac{\Delta t \times v + D}{2}]
wobei d der Abstand von Sensor 1 zur Quelle, Δt die Ankunftszeitdifferenz (t₂, t₁), v die Wellengeschwindigkeit und D der Sensorabstand ist. Wenn die AE-Quelle genau in der Mitte zwischen den Sensoren liegt, ist Δt = 0 und d = D/2. Die Genauigkeit hängt entscheidend von der präzisen Zeitmessung ab, moderne Systeme erreichen ±0,1 μs Zeitauflösung, was ±30 cm Ortungsgenauigkeit für Stahl (v = 5900 m/s) und ±20 cm für Beton (v = 4000 m/s) unter optimalen Bedingungen ergibt.
Die Wellengeschwindigkeit muss für eine genaue Ortung gemessen oder angenommen werden. Stahlwellengeschwindigkeiten sind gut charakterisiert: P-Wellen-Longitudinalgeschwindigkeit ist 5900 m/s ±100 m/s, S-Wellen-Schergeschwindigkeit ist 3100 m/s ±100 m/s. Betongeschwindigkeiten variieren erheblich mit Mischungsdesign, Zuschlagstoffart, Feuchtigkeitsgehalt und Zustand: typische Bereiche sind 3500-4500 m/s für P-Wellen, wobei niedrigere Werte Mikrorissbildung oder Verschlechterung anzeigen. Geschwindigkeitskalibrierung mit einer künstlichen Quelle (Bleistiftminenbruch an bekannter Stelle) zum Zeitpunkt jedes Tests wird gemäß ASTM E976 empfohlen.
Für eine genaue Zeitmessung muss die erste erkennbare Ankunft, typischerweise die P-Welle, konsistent identifiziert werden. Automatische Erste-Ankunft-Picker verwenden Schwellenüberschreitung (am einfachsten, aber rauschempfindlich), Akaike-Informationskriterium-Picker (AIC) (robust gegen Rauschen, weit verbreitet) oder Kreuzkorrelation zwischen Sensorpaaren (am besten für ähnliche Wellenformen). In anisotropen Materialien wie Faserverbundwerkstoffen oder verpressten Spanngliedhüllrohren muss die richtungsabhängige Geschwindigkeit durch Geschwindigkeitsprofilkorrektur berücksichtigt werden.
Planare Triangulation
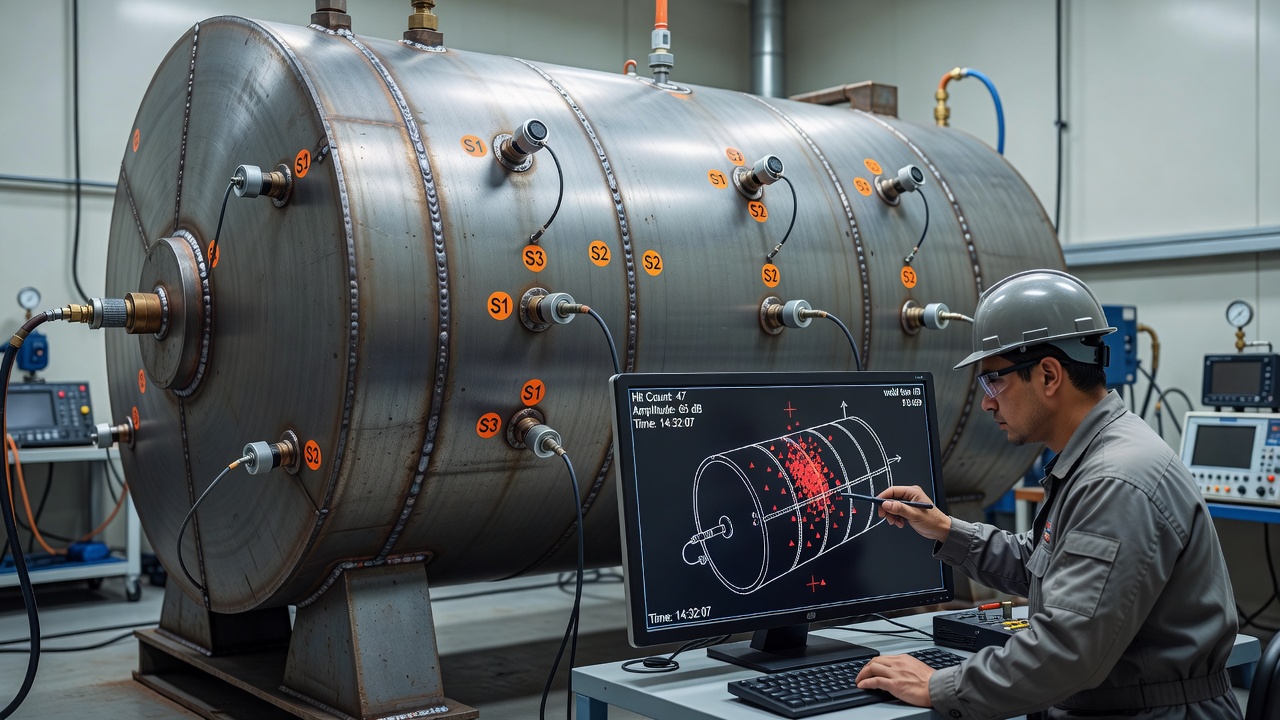
Die planare (2D) Quellenortung mit drei oder mehr Sensoren ermöglicht die Bestimmung von x-y-Koordinaten von AE-Quellen auf ebenen oder leicht gekrümmten Oberflächen, Tankböden, Behälterwänden, Brückenträgerstegen und Flugzeughäuten. Jedes Sensorpaar definiert eine hyperbolische Kurve möglicher Quellenpositionen basierend auf der Ankunftszeitdifferenz. Der Schnittpunkt von zwei oder mehr Hyperbeln aus mehreren Sensorpaaren pinpointet die Quellenposition.
Die mathematische Lösung für drei Sensoren (i, j, k) mit bekannten Koordinaten (xᵢ, yᵢ) löst:
[\sqrt{(x - x_j)^2 + (y - y_j)^2} - \sqrt{(x - x_i)^2 + (y - y_i)^2} = v \times (t_j - t_i)]
[\sqrt{(x - x_k)^2 + (y - y_k)^2} - \sqrt{(x - x_i)^2 + (y - y_i)^2} = v \times (t_k - t_i)]
Diese nichtlinearen Gleichungen werden iterativ mit der Newton-Raphson-Methode oder, robuster, mit der Geiger-Methode (aus der Seismologie adaptiert) gelöst. Die Lösungsqualität wird durch die Residual oder den Ortungsfehler angezeigt, die Differenz zwischen vorhergesagten und gemessenen Ankunftszeiten. Ortungsfehler unter 5% der Array-Abmessung gelten für die meisten strukturellen Überwachungen als akzeptabel.
Das Sensorarray-Design beeinflusst die Ortungsgenauigkeit erheblich. Gleichseitige Dreiecksarrays bieten die beste gleichmäßige Abdeckung. Rechteckige Arrays mit einem Seitenverhältnis unter 2:1 sind akzeptabel. Lineare Arrays bieten eine schlechte y-Auflösung. Die AE-Quelle sollte idealerweise innerhalb des Sensorarrays liegen, Quellen außerhalb des Arrays (extrapoliert) haben signifikant größere Ortungsfehler als solche innerhalb (interpoliert).
Zonale Ortung
Die zonale Ortung, standardisiert unter EN 15495, identifiziert nur die allgemeine Zone oder Region, in der eine AE-Quelle aufgetreten ist, ohne eine präzise Koordinatenbestimmung zu versuchen. Dieser Ansatz wird verwendet, wenn der Ausbreitungspfad für eine zuverlässige Triangulation zu komplex ist, wie z. B. in nachträglich gespannten Betonhüllrohren, wo das Stahlspannglied von Verpressmörtel und Beton mit mehreren Wellengeschwindigkeitsgrenzflächen umgeben ist. Bei der zonalen Ortung werden Sensoren Zonen zugeordnet, und der Erst-Hit-Sensor identifiziert die Ursprungszone. Der Zweit-Hit-Sensor grenzt die Zone ein. Für ein Multi-Zonen-Array ist eine Zonengenauigkeit von 1-3 m erreichbar, ausreichend, um zu identifizieren, welches Spanngliedhüllrohr, welcher Behältergang oder welche Brückenspanne die aktive Schadensquelle enthält.
3D-Quellenortung
Die dreidimensionale Quellenortung erfordert vier oder mehr Sensoren und löst nach x-, y- und z-Koordinaten unter Verwendung desselben Zeitdifferenz-Prinzips, erweitert auf drei Dimensionen. Die Lösung erfordert:
[\sqrt{(x - x_i)^2 + (y - y_i)^2 + (z - z_i)^2} - \sqrt{(x - x_1)^2 + (y - y_1)^2 + (z - z_1)^2} = v \times (t_i - t_1)]
für i = 2, 3, 4…n Sensoren. Die 3D-Ortung wird für Druckbehälter-Stutzen, Stahlbeton-Balken-Stützen-Verbindungen und Flugzeugstruktur-Kreuzungen verwendet, wo Schäden an inneren Punkten entstehen können, die für Oberflächensensoren nicht zugänglich sind. Die Genauigkeit in der Tiefendimension (z) ist typischerweise 2-3 Mal schlechter als die In-Ebene-Genauigkeit, da Oberflächenarrays weniger empfindlich auf die vertikale Quellenposition reagieren.
AE für die Risswachstumsüberwachung
Mechanismus und AE-Signatur
Risswachstum erzeugt AE durch zwei primäre Mechanismen: plastische Zonenentwicklung an der Rissspitze, wenn das Material lokalisiertem Fließen unterliegt, und Bruchflächenerzeugung, wenn der Riss durch Mikrohohlraumkoaleszenz, Spaltung oder intergranulare Trennung fortschreitet. Die resultierenden AE-Signale umfassen einen weiten Dynamikbereich, von 55-65 dBAE für unterkritische Mikrorissinitiierung an Spannungskonzentrationen bis über 85 dBAE für kritische Rissausbreitung, die sich instabilem Bruch nähert.
Risswachstum in metallischen Strukturen folgt drei unterschiedlichen Stadien, die jeweils charakteristische AE-Signaturen erzeugen. Stadium I, Rissinitiierung: niederamplitudige (50-65 dBAE), lange Anstiegszeit (>100 μs), moderate Dauer (200-500 μs) Signale von Versetzungsaktivität und Mikrohohlraumbildung. Stadium II, stabiles Risswachstum (Paris-Regime): mittelamplitudige (65-80 dBAE), moderate Anstiegszeit (30-100 μs), variable Dauer Signale, wenn der Riss mit jedem Lastzyklus inkrementell fortschreitet. Stadium III, instabiles Risswachstum: hochamplitudige (>80 dBAE), kurze Anstiegszeit (<30 μs), lange Dauer (>1000 μs) Signale, wenn sich der Riss der kritischen Größe nähert. Stadium-III-Emissionen zeigen zunehmende AE-Ereignisrate, Energie und Zählrate, die der Paris-Gesetz-Korrelation folgen:
[da/dN = C(\Delta K)^m]
wobei da/dN die Risswachstumsrate pro Zyklus, ΔK der Spannungsintensitätsfaktorbereich und C und m Materialkonstanten sind. Chai et al. (2022, Materials) zeigten für CrMoV-Stahl, dass kumulative AE-Zählwerte mit der Rissausdehnung korrelieren durch:
[N_{AE} = \alpha \int_0^a (\Delta K)^\beta da]
wobei NAE die kumulative AE-Zählung, a die Risslänge und α und β empirisch bestimmte Parameter sind.
Praktische Rissüberwachung
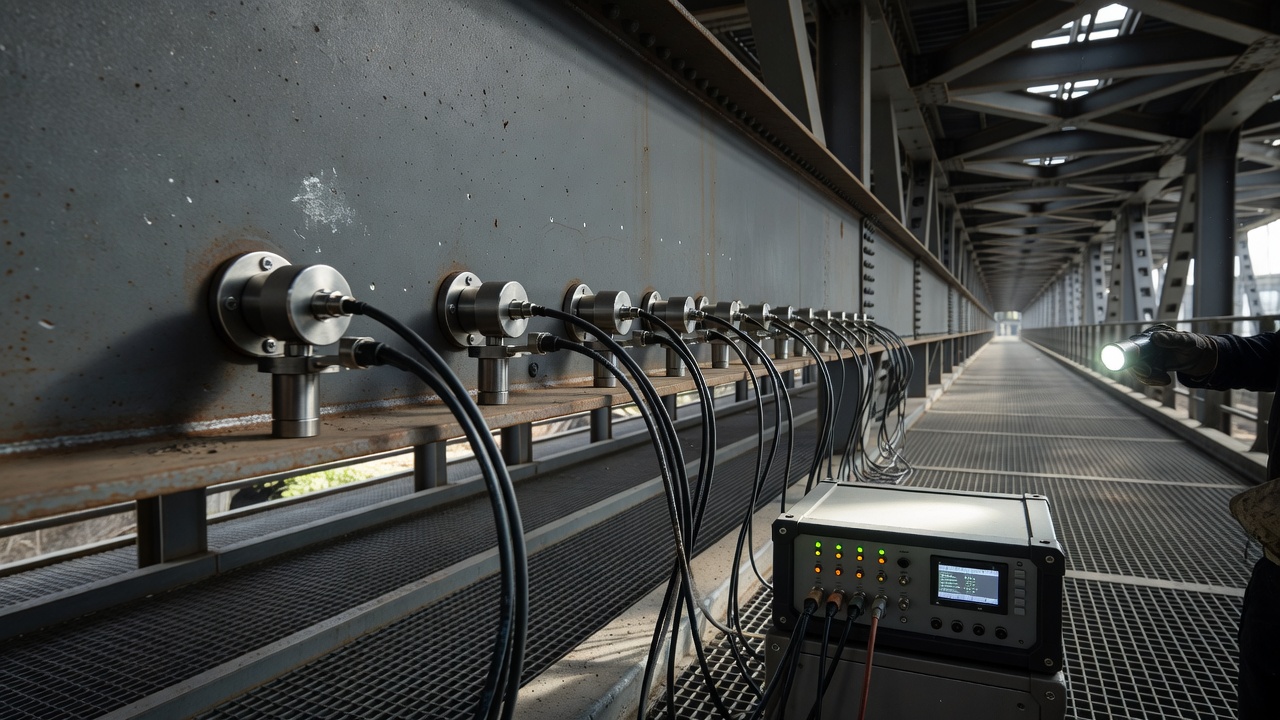
Die AE-Rissüberwachung wird an Brücken, Druckbehältern und Luftfahrtstrukturen im Betrieb durch kontinuierliche oder periodische Überwachung implementiert. Während Brückenlasttests gemäß ASTM E2983 werden AE-Sensoren um bekannte Ermüdungsdetails gruppiert, geschweißte Steifen-Träger-Verbindungen, Koppellöcher, Deckplattenenden, Diaphragma-Verbindungen und geschweißte Anbauteile. Der Überwachungsprozess zeichnet AE-Aktivität auf, während die Struktur auf fortschreitend höhere Niveaus belastet wird.
Kritische Schwellen für die Riss-AE-Überwachung umfassen: Rissinitiierung, erstes Auftreten von 55-70 dBAE-Ereignissen an einer bestimmten Stelle, insbesondere wenn das Felicity-Verhältnis unter 0,95 fällt, aktives Risswachstum, anhaltende AE-Ereignisrate über 10-50 Hits pro Minute mit Amplituden über 65 dBAE, besonders während konstanter Lasteinhaltung, kritisches Risswachstum, Ereignisrate über 100 Hits pro Minute mit Amplituden über 80 dBAE, was den Übergang zu instabiler Ausbreitung anzeigt. Chai et al. (2022) etablierten Warnschwellen für CrMoV-Stahl: Wenn die kumulative AE-Zählung an einer Quellenposition 100 überschreitet und die absolute Energie 40 mV·ms überschreitet, hat der Riss 50% der kritischen Länge erreicht. Unter 50 kumulativen Zählungen und 20 mV·ms Energie bleibt das Risswachstum in frühen Stadien.
AE für die Korrosionserkennung
Durch AE erkennbare Korrosionsmechanismen
AE erkennt aktive Korrosionsprozesse durch mehrere Emissionsmechanismen. Vergangene Korrosion, stabilisierte Löcher, vorhandene Rostschichten, passivierte Oberflächen, erzeugt keine erkennbare AE. Nur anhaltende elektrochemische Aktivität, die physikalische Störung des Materials beinhaltet, erzeugt Spannungswellen. Die primären Korrosionsmechanismen, die erkennbare AE erzeugen, umfassen:
Aktive Lochfraßkorrosion erzeugt 45-70 dBAE-Ereignisse, wenn die passive Schicht bricht und metastabile Löcher entstehen, wachsen und repassivieren. Jedes Schichtbruchereignis erzeugt ein kurzzeitiges (10-100 μs), breitbandiges AE-Burst. Lochwachstum erzeugt kontinuierliche niederpegelige AE, wenn sich Auflösungsprodukte ansammeln. Erkennungsfrequenzen sind 100-400 kHz. Lochinitiierungsraten korrelieren mit der AE-Ereignisrate, Studien zeigen 1-10 AE-Ereignisse pro Lochkeimbildungsereignis.
Wasserstoffblasenbildung und -kollaps erzeugt 35-55 dBAE-Signale während kathodischer Korrosionsprozesse. Wasserstoffblasen nukleieren auf der korrodierenden Oberfläche, wachsen durch Wasserstoffgasakkumulation, lösen sich ab und kollabieren manchmal, jede Phase erzeugt charakteristische AE. Blasennukleation erzeugt kurze 50-200 μs-Bursts. Blasenablösung erzeugt längere 200-500 μs-Ereignisse. Erkennungsfrequenzen sind 100-300 kHz.
Spannungsrisskorrosion (SCC) erzeugt 55-85+ dBAE-Emissionen sowohl aus Rissinitiierung (Schichtbruch an der Rissspitze) als auch Rissausbreitung (Mikrospaltung, intergranulare Trennung). SCC-Emissionen sind durch hohe Ereignisraten während aktiver Rissperioden gekennzeichnet, mit häufigen AE-Clustern (mehrere Hits innerhalb von Millisekunden von derselben Quelle). Erkennungsfrequenzen sind 100-500 kHz.
Spaltkorrosion erzeugt kontinuierliche niederpegelige AE (ASL 30-55 dBAE) aus anhaltender Auflösung innerhalb des Spalts, mit gelegentlichen höher amplitudigen Ereignissen aus lokalisiertem Schichtbruch. Gleichmäßige Korrosion erzeugt minimal erkennbare AE, die Auflösung erfolgt über eine große Fläche, und die kleinräumigen Oberflächenänderungen setzen unzureichende Dehnungsenergie für eine zuverlässige Erkennung frei.
| Korrosionstyp | Amplitude (dBAE) | Frequenz (kHz) | Dauer (μs) | Unterscheidungsmerkmale |
|---|---|---|---|---|
| Gleichmäßige Korrosion | 30-45 | 100-300 | 50-200 | Kontinuierlich niederpegelig, schwer erkennbar |
| Lochfraßkorrosion | 45-70 | 100-400 | 10-100 | Diskrete Bursts, Ereignisrate = Lochrate |
| Spaltkorrosion | 35-55 | 100-300 | 50-500 | Kontinuierlich mit gelegentlichen Bursts |
| Spannungsrisskorrosion | 55-85+ | 100-500 | 100-1000+ | Hohe Ereignisrate, häufige Cluster |
| Wasserstoffblase | 35-55 | 100-300 | 50-500 | Drei unterschiedliche Phasen (Nukleation, Wachstum, Ablösung) |
Jomdecha et al. (2007, Corrosion Science) charakterisierten vier Korrosionstypen nach Amplitudenverteilung: Gleichmäßige Korrosion erzeugte einen engen Amplitudenbereich von 30-45 dBAE, Lochfraß erzeugte einen breiteren Bereich von 45-70 dBAE mit einer charakteristischen bimodalen Verteilung, die metastabile (45-55 dBAE) und stabile (55-70 dBAE) Lochereignisse widerspiegelt, Spaltkorrosion zeigte 35-55 dBAE mit einer Gauß-Verteilung, und SCC zeigte 55-85+ dBAE mit einer positiv schiefen Verteilung.
AE für die Spanndrahtbrucherkennung
Spanndrahtbruch-Signatur
Spanndrahtbruch in vorgespannten oder nachträglich gespannten Betonbrücken erzeugt die energiereichsten AE-Ereignisse, die bei der strukturellen Überwachung auftreten, typischerweise 80-100+ dBAE mit absoluten Energieniveaus, die 100-1000 Mal größer sind als typische Rissausbreitungsereignisse. Die Spanndrahtbruch-Signatur ist gekennzeichnet durch: einen einzelnen, extrem hochamplitudigen Transienten mit kurzer Anstiegszeit (<100 μs), langer Dauer (1-20 ms einschließlich Reflexionen), breitem Frequenzinhalt von 5-200 kHz und einem charakteristischen “Klingeln”-Abklingen, wenn sich die freigesetzte Dehnungsenergie in mehreren Reflexionen entlang der Spanngliedlänge ausbreitet.
Der Frequenzinhalt von Spanndrahtbrüchen erreicht seinen Höhepunkt im Bereich 20-80 kHz, niedriger als die meisten rissbezogenen AE, aufgrund von Wellenleitereffekten im Spanngliedhüllrohr, wo der Stahldraht als zylindrischer Wellenleiter wirkt. Die freigesetzte Energie breitet sich hauptsächlich als geführte longitudinale und Biegemoden im Draht aus, mit einer Geschwindigkeit von etwa 4900-5100 m/s in gesunden verpressten Spanngliedern und etwas niedriger (4700-4900 m/s) in unverpressten oder teilweise verpressten Hüllrohren.
Die AE-Sensorauswahl für die Spanndrahtbrucherkennung bevorzugt 60-kHz- oder 80-kHz-Resonanzsensoren (R6I- oder R80I-Modelle), die direkt an Ankerköpfen, an Umlenksätteln oder an freiliegenden Spanngliedsegmenten an Zwischenpositionen positioniert sind. Der Sensorabstand für eine zuverlässige Spanndrahtbrucherkennung entlang eines Spanngliedhüllrohrs beträgt 1-5 m für eingebettete Sensoren in verpressten Hüllrohren und bis zu 10 m für Sensoren an freiliegenden Ankerköpfen.
Unterscheidung von Spanndrahtbrüchen von Rauschen
Die Spanndrahtbrucherkennung in Betriebsbrücken muss echte Drahtversagensereignisse von Umwelt- und Betriebsgeräuschquellen unterscheiden. Ein zweistufiger Bestätigungsprozess ist Standard. Stufe 1, Amplitude- und Energieschwelle: Ereignisse über 90 dBAE mit absoluter Energie über 10⁶ aJ werden automatisch als potenzielle Spanndrahtbrüche markiert. Stufe 2, Wellenformanalyse und Multi-Sensor-Korrelation: Die Wellenform wird auf charakteristische Spanndrahtbruchmerkmale untersucht, einschließlich des Vorhandenseins mehrerer Wellenmoden (longitudinal und Biegung), konsistentem Frequenzinhalt über die Sensoren und Ankunftszeitmustern, die mit der Ausbreitung entlang des Spanngliedhüllrohrs übereinstimmen.
Der Vallen-DGZfP-Richtlinienentwurf für die Spanndrahtbrucherkennung spezifiziert: Mindestamplitudenschwelle von 80 dBAE, Mindestsignalstärkenschwelle von 10⁶ pVs und räumliche Konsistenz, das Ereignis muss an mindestens zwei Sensoren entlang der Spanngliedachse erkannt werden. Im Überwachungsfall der Altstädter Bahnhof-Brücke (Halle, Deutschland) wurden über 4 Jahre kontinuierlicher Überwachung 111 Spanndrahtbrüche erkannt, von denen 111 durch nachfolgende Sichtprüfung extrahierter Spanngliedabschnitte bestätigt wurden. Die drei falsch positiven Ergebnisse wurden Blitzeinschlägen (2) und dem Aufprall schwerer Bauausrüstung (1) zugeschrieben.
AE bei Brückenlasttests
ASTM E2983- und ISO-16837-Rahmenwerk
AE-Brückenlasttests folgen ASTM E2983 (Standard-Leitfaden für die Anwendung akustischer Emissionen auf das Structural-Health-Monitoring von Brückenstrukturen) und ISO 16837 (Zerstörungsfreie Prüfung, Akustische Emissionsprüfung, Prüfverfahren für die Schadensqualifizierung von Stahlbetonträgern). Diese Normen definieren Sensorplatzierung, Belastungsprotokoll, Datenanalysekriterien und Schadensklassifizierungsmethodik.
Das Belastungsprotokoll gemäß ASTM E2983 wendet fortschreitend zunehmende Laststufen an, typischerweise 20%, 40%, 60%, 80%, 90% und 100% der maximalen Prüflast mit 5-minütigen Haltezeiten bei jeder Stufe. Während der Haltezeiten sollte die AE-Aktivität abklingen, anhaltende oder zunehmende Aktivität während einer Konstantlast-Haltezeit signalisiert aktiven Schaden. Bei 100% Last wird die Struktur 10-30 Minuten gehalten, während die AE-Aktivität überwacht wird. Die letzte Stufe kann auf 110-120% der Betriebslast erhöht werden, um den Kaiser-Effekt bei nachfolgender Belastung zu bewerten.
Lastverhältnis- und Ruheverhältnis-Klassifizierung
Die ISO-16837-Schadensklassifizierung verwendet das Lastverhältnis (L), definiert als die Last, bei der AE wieder einsetzt, geteilt durch die vorherige Maximallast, und das Ruheverhältnis (C), kumulative AE während der Entlastung geteilt durch die gesamte AE während des vollständigen Zyklus. Diese beiden Parameter werden in einem Schadensklassifizierungsdiagramm mit drei Zonen aufgetragen:
Zone geringer Schaden, Lastverhältnis > 0,9, Ruheverhältnis < 0,05. Die Struktur zeigt einen starken Kaiser-Effekt mit minimalen Emissionen während der Entlastung. Der Schaden ist gering, und die Struktur ist für den weiteren Betrieb mit routinemäßiger Überwachung sicher.
Zone mittlerer Schaden, Lastverhältnis 0,7-0,9, Ruheverhältnis 0,05-0,15. Der Kaiser-Effekt ist teilweise verletzt, und Entlastungsemissionen zeigen eine gewisse strukturelle Instabilität. Eine detaillierte Inspektion ist erforderlich, um das Schadensausmaß zu bewerten.
Zone schwerer Schaden, Lastverhältnis < 0,7, Ruheverhältnis > 0,15. Der Kaiser-Effekt ist stark verletzt, und hohe Entlastungsaktivität zeigt instabile Bedingungen an. Sofortiges Eingreifen ist erforderlich.
Tonelli et al. (2020, Sensors) demonstrierten die Anwendung dieser Klassifizierung an einer maßstäblichen Spannbetonbrücke, die bis zum Versagen getestet wurde, und zeigten, dass das Lastverhältnis fortschreitend von 0,95 bei niedrigen Lastniveaus auf 0,45 bei 80% der Versagenslast abnahm, während das Ruheverhältnis im gleichen Bereich von 0,02 auf 0,32 anstieg.
Praktische Implementierung der Brückenüberwachung
Das Überwachungsprojekt der Cedar Avenue Bridge (Minnesota) von TechKnowServ demonstrierte ein 16-Sensor-AE-Array an einer Stahlbogenbrücke mit Zugband. Sensoren wurden in 15 ft Abstand entlang der Querträger-zu-Träger-Verbindungen eingesetzt, die im Bruchkontrollplan als ermüdungsgefährdete Details identifiziert wurden. Die kontinuierliche Überwachung über 18 Monate erkannte 237 aktive AE-Quellenpositionen, von denen 22 als Risswachstumsereignisse klassifiziert wurden. Nachfolgende Sichtprüfung und Magnetpulverprüfung bestätigten 19 Risse > 3 mm Länge, davon 16 an Positionen, die von AE-Quellenclustern vorhergesagt wurden.
AE bei Druckbehälter- und Tankinspektion
Regulatorischer Rahmen und Normen
Die AE-Prüfung von Druckbehältern und Lagertanks wird durch mehrere Kodizes und Normen geregelt. ASME Section V Artikel 12 behandelt die AE-Prüfung metallischer Druckbehälter während des anfänglichen Hydrotests und der periodischen Requalifizierung. ASME Section V Artikel 11 behandelt FRP-Ausrüstung (Tanks, Rohre, Behälter). ASME Section V Artikel 13 behandelt die kontinuierliche AE-Überwachung von Druckbehältern im Betrieb. ASTM E569 (Standard-Praxis für die akustische Emissionsüberwachung von Strukturen während kontrollierter Stimulation) und ASTM E1930 (Standard-Praxis für die Prüfung flüssigkeitsgefüllter atmosphärischer und Niederdruck-Metalllagertanks mit akustischer Emission) liefern detaillierte Verfahren.
Druckbeaufschlagungssequenz
Die standardisierte Druckbeaufschlagungssequenz für Hydrotests gemäß ASME-Richtlinien verläuft in fünf Schritten: Druckbeaufschlagung auf 50% des Prüfdrucks und Halten für 5-10 Minuten, Aufzeichnung der AE-Aktivität, Erhöhung auf 65% und Halten für 10 Minuten, Erhöhung auf 85% und Halten für 10 Minuten, Erhöhung auf 100% des Prüfdrucks und Halten für 30 Minuten, optional Erhöhung auf 110% (Abnahmeprüfniveau) für 5 Minuten. Während jeder Halteperiode sollte die AE-Aktivität dem Kaiser-Prinzip folgend abklingen, eine Struktur ohne aktiven Schaden zeigt während der Haltezeit schnell abnehmende Hit-Raten, während eine geschädigte Struktur anhaltende oder zunehmende Aktivität zeigt.
Quellenbewertung
AE-Quellen, die während der Druckbehälterprüfung erkannt werden, werden nach der Aktivität (Anzahl der AE-Ereignisse pro Quelle) und Intensität (durchschnittliche Amplitude/Energie der Ereignisse) bewertet: Klasse A, gering, 1-10 Hits, Amplitude unter 60 dBAE, als unbedeutend betrachtet, Klasse B, mild, 10-50 Hits, Amplitude 60-75 dBAE, erfordert Korrelation mit der Spannungsanalyse des Designs, Klasse C, moderat, 50-200 Hits, Amplitude 75-85 dBAE, erfordert Folge-ZfP (UT, Radiographie), Klasse D, schwer, 200-1000 Hits, Amplitude 85-95 dBAE, erfordert sofortige Bewertung und Reparaturempfehlung, Klasse E, kritisch, >1000 Hits, Amplitude über 95 dBAE, erfordert Abschaltung und sofortige Reparatur vor weiterer Druckbeaufschlagung.
Tankbodenüberwachung
Die Überwachung des Bodens oberirdischer Lagertanks (AST) folgt ASTM E1930 mit dem MONPAC-System. Ein Sensorarray von 12-48 Sensoren (typischerweise 60 kHz Resonanz) wird um die Tankhülle in 1-2 m Abstand nahe dem Boden eingesetzt. Der Tank wird gefüllt oder der Füllstand variiert, während AE von Bodenkorrosion, Lochfraß und Leckage überwacht wird. Bodenkorrosion erzeugt 45-75 dBAE-Ereignisse, aktive Leckage durch Bodenperforationen erzeugt kontinuierliche AE bei 40-65 ASL dBAE. Die Quellenortungsgenauigkeit in der Bodenebene beträgt typischerweise ±0,5-2 m, abhängig von Sensorabstand und Flüssigkeitsbelastung. API 653 (Tankinspektion, Reparatur, Änderung) erkennt AE als Screening-Methode für den Tankbodenzustand an, wobei AE-Ergebnisse verwendet werden, um Tanks für die Inneninspektion und Ultraschall-Dickenmessung zu priorisieren.
Integration mit Structural-Health-Monitoring-Systemen
Multi-Sensor-Datenfusion
AE integriert sich in Structural-Health-Monitoring-Systeme (SHM) durch Multi-Sensor-Datenfusion, die AE-Ereignisdaten mit Dehnungsmessungen, Beschleunigungsmesserdaten, faseroptischen Sensoren, Umweltüberwachung und Digital-Twin-Modellen kombiniert. Die Integrationsarchitektur folgt einem Schichtenansatz.
Die Sensorebene kombiniert AE-Sensoren (20-100 pro Überwachungszone) mit komplementären Sensortechnologien: Dehnungsmessstreifen für lokale Spannungsmessung, Faser-Bragg-Gitter-Sensoren (FBG) für verteilte Dehnung und Temperatur, Beschleunigungsmesser für vibrationsbasierte globale Schadenserkennung und Korrosionssensoren (LPR, ER-Sonden) für elektrochemische Überwachung. Die Datenerfassungsebene synchronisiert AE-Hit-Daten (Mikrosekunden-Zeitmessung) mit langsameren Parametern (1-100 Hz Abtastung) durch gemeinsame Zeitreferenzen, typischerweise GPS-zeitgestempelte Datenerfassungssysteme.
Die Verarbeitungsebene führt Echtzeit-Quellenortung, Wellenformklassifizierung und Rauschfilterung durch. Fortschrittliche Systeme verwenden maschinelle Lernklassifikatoren, Support-Vector-Machines (SVM), k-Nearest-Neighbors (k-NN) oder neuronale Netze, um AE-Quellen in Schadensmechanismus-Kategorien (Riss, Korrosion, Spanndrahtbruch, Reibkorrosion, Rauschen) zu klassifizieren. Die Diagnoseebene bewertet die Schadensschwere mit Felicity-Verhältnis, AE-Ereignisratentrends, Amplitudenverteilungsanalyse und b-Wert-Analyse (die Steigung der Amplitude-Frequenz-Verteilung, wobei ein abnehmender b-Wert den Übergang von Mikrorissbildung zu Makrorissbildung anzeigt).
Die Prognoseebene schätzt die Restlebensdauer, indem sie die AE-Intensität mit Bruchmechanikmodellen korreliert. Kumulative AE-Energie wird durch Paris-Gesetz-Korrelation mit der Rissausdehnung in Beziehung gesetzt, was die Schätzung von Risswachstumsraten und der Zeit bis zur kritischen Rissgröße ermöglicht. Die Digital-Twin-Integration ordnet AE-Quellenpositionen auf Finite-Elemente-Modellgeometrien zu und korreliert AE-Aktivität mit lokalen Spannungsintensitätsfaktoren, um die Schadensprogression unter projizierten Belastungsszenarien vorherzusagen.
Drahtlose AE-Systeme
Drahtlose AE-Überwachungssysteme ermöglichen den Einsatz an Strukturen ohne verdrahtete Infrastruktur. Das MISTRAS Micro-SHM-System bietet 4-8 Kanäle AE-Überwachung in einem kompakten, batteriebetriebenen Gehäuse mit Mobilfunk- oder Satelliten-Rückkanal. Das Vallen WISAE-System (Wireless Smart AE) unterstützt verteilte Sensorknoten mit lokaler Verarbeitung und drahtloser Datenübertragung über 2,4-GHz- oder 868-MHz-ISM-Band-Funk. Die Batterielebensdauer für kontinuierliche Überwachung reicht von 30 Tagen (kontinuierliches Streaming) bis 2 Jahren (periodische Abtastung mit ereignisgesteuerter Übertragung). Solarbetriebene Varianten ermöglichen unbegrenzten Betrieb an abgelegenen Orten, einschließlich isolierter Brückenfelder, Pipeline-Pumpstationen und Offshore-Plattformen.
Datenfusion mit anderen ZfP-Methoden
AE bietet maximalen Wert, wenn es mit komplementären ZfP-Methoden für eine umfassende strukturelle Bewertung integriert wird:
| ZfP-Methode | Komplementarität mit AE | Integrationsnutzen |
|---|---|---|
| Ultraschallprüfung (UT) | UT dimensioniert Defekte, die von AE erkannt werden, AE identifiziert aktive Defekte | AE findet aktive Risse, UT misst Größe und Tiefe |
| Radiographie (RT) | RT bestätigt innere Defekte, die von AE erkannt werden | AE screenet große Bereiche, RT verifiziert kritische Quellen |
| Magnetpulverprüfung (MT) | MT bestätigt Oberflächenrissanzeigen von AE | AE erkennt unterirdisches Risswachstum vor der MT-Sichtbarkeit |
| Wirbelstromprüfung (ECT) | ECT charakterisiert Oberflächendefekte nahe Schweißnähten | AE lokalisiert aktive Defekte, ECT dimensioniert und charakterisiert |
| Bodenradar (GPR) | GPR lokalisiert Bewehrung und Hüllrohre, AE erkennt aktive Defekte | GPR kartiert Geometrie, AE überwacht strukturelle Integrität |
| Faseroptische Sensorik (FBG) | FBG misst Dehnung, AE erkennt dynamische Schadensereignisse | Dehnungszustand korreliert mit AE-Aktivität |
Vorteile und Grenzen der AE-Überwachung
Vorteile
Echtzeiterkennung aktiver Defekte, AE erkennt Schäden, während sie auftreten, und bietet sofortige Warnung vor Rissinitiierung, -ausbreitung und kritischen Schadenszuständen. Keine andere ZfP-Methode bietet diese zeitliche Unmittelbarkeit gleichzeitig über eine gesamte Struktur.
Passive, nicht-invasive Technik, AE injiziert keine Energie in die Struktur, wodurch Strahlungsgefahren (RT), Kopplungsanforderungen (UT) und Ausrüstungszugang (MT) entfallen. Sensoren montieren auf zugänglichen Oberflächen ohne strukturelle Modifikation.
Globale Überwachungsfähigkeit, Ein einzelner AE-Sensor überwacht eine große Fläche, bis zu 30 m Radius in Stahlplatte, 10-15 m in Stahlträgerflanschen, 3-5 m in Beton, was eine kostengünstige Überwachung großer Strukturen von relativ wenigen Sensorpositionen aus ermöglicht.
Quellenortung, AE liefert die räumliche Lokalisierung von Schadensquellen und lenkt nachfolgende Inspektionen auf bestimmte Stellen, anstatt eine 100%ige Abdeckung durch andere Methoden zu erfordern. Eine Ortungsgenauigkeit von ±0,1-1 m in typischen Feldeinsätzen ist ausreichend, um kritische Zonen zu identifizieren.
Kontinuierliche Überwachung während des Betriebs, AE arbeitet während der normalen strukturellen Nutzung, Verkehrsbelastung auf Brücken, Druckzyklen auf Behältern, thermischen Zyklen auf Rohrleitungen, und erfasst Schadensereignisse, die während Betriebsbedingungen auftreten.
Hohe Empfindlichkeit für Schäden im Frühstadium, AE erkennt Mikrorissinitiierung bei Spannungsintensitätsfaktorbereichen (ΔK) von 5-10 MPa√m in Stahl, deutlich unter der Erkennungsschwelle der Sichtprüfung (typischerweise ΔK > 20-30 MPa√m für oberflächenbrechende Risse) und der Ultraschallprüfung (typischerweise ΔK > 15-25 MPa√m).
Kompatibilität mit automatisierten Systemen, Moderne AE-Systeme bieten automatisierte Ereigniserkennung, Quellenortung und Alarmgenerierung ohne kontinuierliche Bedieneraufmerksamkeit. Schwellen und Alarmstufen sind für den unbeaufsichtigten Betrieb programmierbar.
Bruchmechanik-Korrelation, AE-Parameter, insbesondere kumulative Zählwerte und Energie, korrelieren direkt mit der Rissausdehnung durch Paris-Gesetz-Beziehungen, was eine quantitative Schadensbewertung und Restlebensdauerschätzung ermöglicht.
Anwendbarkeit auf mehrere Schadenstypen, AE erkennt Risse, Korrosion, Spanndrahtbrüche, Delamination, Faserbruch, Lecks, Reibung, Aufprall und Fließen aus einer einzigen Sensorinstallation mit geeigneter Signalverarbeitung.
Abnahmeprüfungsverifizierung, AE während Abnahmelasttests identifiziert sofort aktives Defektwachstum, ohne dass die Struktur bis zum Versagen belastet werden muss, was eine sichere Qualifizierung von Druckbehältern, Brücken und Flugzeugstrukturen ermöglicht.
Grenzen
Belastungsanforderung, AE erfordert, dass die Struktur belastet wird, um Emissionen zu erzeugen. Eine Struktur in Ruhe mit konstanter Last und benignen Umweltbedingungen erzeugt keine erkennbare AE, unabhängig vom Schadenszustand. Dies ist die wichtigste betriebliche Einschränkung.
Keine Defektgrößenbestimmung, AE erkennt Defektaktivität, misst aber nicht direkt die Defektgröße. Eine große, aktive Emissionsquelle kann entweder einen großen, schnell wachsenden Riss oder einen kleinen, intensiv emittierenden Riss darstellen. Die Korrelation zwischen AE-Aktivität und Defektgröße erfordert Bruchmechanikmodelle oder komplementäre ZfP.
Signaldämpfung, AE-Signale dämpfen mit der Ausbreitungsdistanz durch geometrische Ausbreitung, Materialabsorption und Streuung. Der Sensorabstand muss Dämpfungsraten berücksichtigen: Stahlplatten 1 dB/m, Beton 3-8 dB/m, Verbundwerkstoffe 10-30 dB/m und grenzflächendominierte Strukturen (verpresste Spannglieder, geschichtete Verbundwerkstoffe) bis zu 50 dB/m.
Rauschunterscheidung, Betriebsumgebungen erzeugen Rauschquellen, die AE-Signale maskieren oder mit ihnen verwechselt werden können: elektromagnetische Störungen, mechanische Vibration, Regenaufprall, windinduzierte Bewegung, Verkehrsdröhnen, Hydrauliksysteme und thermische Ausdehnungsrisse. Rauschfilterung erfordert sorgfältige Einrichtung und oft Nachbearbeitungsanalyse.
Permanente Sensorinstallation, Kontinuierliche Überwachung erfordert, dass Sensoren für die Überwachungsdauer auf der Struktur montiert bleiben. Sensorinstallation, Kabelverlegung und Schutz erfordern technische Planung und können für kurzfristige Überwachung kostspielig sein.
Kopplungsverschlechterung, Über längere Überwachungszeiträume (Monate bis Jahre) verschlechtert sich das Sensorkoppelmittel, Klebeverbindungen schwächen und Magnetklemmen können sich verschieben. Periodische Bleistiftminenbruch-Verifizierung gemäß ASTM E976 ist unerlässlich, um die Datenqualität aufrechtzuerhalten.
Interpretationsfachwissen, Die AE-Dateninterpretation erfordert Verständnis von Materialverhalten, Wellenausbreitung, Signalverarbeitung, Strukturmechanik und Schadensmechanismen. Automatisierte Klassifizierungssysteme reduzieren, beseitigen aber nicht die Notwendigkeit erfahrener Analysten.
Keine Erkennung ruhender Defekte, AE erkennt nur aktive oder wachsende Defekte. Vorbestehender Schaden, der stabil ist und unter aktuellen Bedingungen nicht wächst, ein stabilisierter Riss, ein passiviertes Korrosionsloch, eine zuvor geflossene Zone, erzeugt keine AE, bis er reaktiviert wird.
Kumulative AE-Kalibrierung, Die Beziehung zwischen kumulativer AE-Aktivität und struktureller Degradation ist materialspezifisch, geometrieabhängig und lastabhängig. Die Kalibrierung erfordert repräsentative Labortests oder Feldvalidierung, die für bestimmte Strukturen möglicherweise nicht existiert.
Umgebungsempfindlichkeit, Temperaturextreme beeinflussen die Sensorempfindlichkeit (PZT-Eigenschaften verschieben sich über 150°C), die Viskosität des Koppelmittels (Fett härtet unter -20°C) und die elektrischen Kabeleigenschaften. Hohe Luftfeuchtigkeit korrodiert Sensorkontakte. Blitzschlag und Spannungsspitzen können empfindliche Vorverstärker beschädigen.
Normen-Referenztabelle
| Norm | Titel | Anwendung |
|---|---|---|
| ASTM E1316 | Standard-Terminologie für ZfP | AE-Definitionen und Terminologie |
| ASTM E569 | AE-Überwachung während kontrollierter Stimulation | Überwachung von Druckbehältern im Betrieb |
| ASTM E650 | Montage piezoelektrischer AE-Sensoren | Sensorinstallationsverfahren |
| ASTM E750 | AE-Instrumentierungscharakterisierung | Datenerfassungsspezifikationen |
| ASTM E976 | AE-Sensorantwortcharakterisierung | Bleistiftminenbruch-Kalibrierungsleitfaden |
| ASTM E1067 | AE-Prüfung von FRP-Tanks/Behältern | Überwachung von Verbundausrüstung |
| ASTM E1106 | Primärkalibrierung von AE-Sensoren | Metrologische Sensorkalibrierung |
| ASTM E1419 | AE-Prüfung nahtloser Gasflaschen | Überwachung von Gasflaschen-Hydrotests |
| ASTM E1781 | Sekundärkalibrierung von AE-Sensoren | Feld-Sensorverifizierung |
| ASTM E1930 | AE-Prüfung atmosphärischer Lagertanks | Überwachung der Tankbodenkorrosion |
| ASTM E2075 | AE-Sensorantwort aus simulierter AE | Hsu-Nielsen-Quellenstandard |
| ASTM E2374 | AE-Prüfung von Verbundstrukturen | Überwachung von Verbundstrukturen |
| ASTM E2983 | AE für SHM von Brücken | Brückenüberwachungsverfahren |
| ISO 16837 | AE für die Schadensqualifizierung von Stahlbetonträgern | Schadensklassifizierung von Betonbrücken |
| ISO 16838 | AE für die Integritätsbewertung | Strukturintegritätsprotokoll |
| ASME V Art. 11 | AE-Prüfung von FRP-Ausrüstung | FRP-Tank/Behälterpriftung |
| ASME V Art. 12 | AE-Prüfung metallischer Behälter | Hydrotests metallischer Behälter |
| ASME V Art. 13 | Kontinuierliche AE-Überwachung | Kontinuierliche Überwachung im Betrieb |
| EN 1330-9 | AE-Terminologie | Europäischer Terminologiestandard |
| EN 13477-1/2 | AE-Gerätecharakterisierung | Europäischer Ausrüstungsstandard |
| EN 13554 | AE-Allgemeine Grundsätze | Europäische allgemeine Grundsätze |
| EN 14584 | AE-Prüfung metallischer Druckausrüstung | Europäischer Druckausrüstungsstandard |
| EN 15495 | AE-Zonale Ortung | Europäische zonale Ortungsmethode |
| EN 15856 | AE für die Korrosionserkennung | Korrosionsüberwachungsstandard |
| EN 15857 | AE für faserverstärkte Kunststoffe | FRP-Überwachungsstandard |
Häufig gestellte Fragen
- Was ist akustische Emissionsüberwachung und wie funktioniert sie?
- Akustische Emissionsüberwachung (AE) ist eine passive zerstörungsfreie Prüfmethode, die transiente elastische Spannungswellen erkennt, die durch die schnelle Freisetzung lokalisierter Dehnungsenergie in einem Material unter Spannung erzeugt werden. Wenn Defekte wie Risse, Korrosion oder Faserbruch aktiv wachsen oder sich ausbreiten, emittieren sie hochfrequente Spannungswellen, die durch das Material an die Oberfläche wandern. Piezoelektrische Sensoren, die auf der Strukturoberfläche montiert sind, wandeln diese mechanischen Wellen in elektrische Signale um, die verstärkt, gefiltert (typischerweise 20 kHz bis 1 MHz) und von einem Datenerfassungssystem analysiert werden. Das System extrahiert Parameter wie Hit-Ankunftszeit, Spitzenamplitude, Signaldauer, Anstiegszeit, Zählwerte und Energie, um jedes AE-Ereignis zu charakterisieren. Im Gegensatz zur Ultraschallprüfung, die Schallwellen injiziert, ist AE eine passive Technik, sie hört auf Energie, die vom Schadensprozess selbst freigesetzt wird.
- Was ist der Kaiser-Effekt bei der akustischen Emissionsprüfung?
- Der Kaiser-Effekt, erstmals systematisch untersucht von Joseph Kaiser im Jahr 1950, beschreibt das irreversible Verhalten akustischer Emissionen: Wenn ein Material belastet, entlastet und dann erneut belastet wird, bleiben akustische Emissionen aus, bis das zuvor angewendete maximale Spannungsniveau überschritten wird. Das bedeutet, das Material besitzt ein 'Spannungsgedächtnis'. Der Effekt ist in ISO 16837:2019 definiert als 'wenig AE-Aktivität beobachtet, bis die maximale Last der vorherigen Stufe überschritten wird, wenn Spannungen angewendet, entfernt und dann erneut angewendet werden'. Der Kaiser-Effekt ist grundlegend für Druckbehälter-Hydrotests, bei denen die erste Druckbeaufschlagung Fließen in hochbeanspruchten Bereichen offenbart, während eine ruhige zweite Druckbeaufschlagung strukturelle Integrität anzeigt. Die Verletzung des Kaiser-Effekts signalisiert akkumulierten Schaden und wird mit dem Felicity-Verhältnis quantifiziert, dem Verhältnis der Last, bei der AE wieder einsetzt, zur vorherigen Maximallast, wobei Werte unter 0,95 auf Schäden hinweisen, die untersucht werden müssen.
- Wie werden AE-Sensoren montiert und welche Typen gibt es?
- AE-Sensoren sind überwiegend piezoelektrische Geräte mit Blei-Zirkonat-Titanat-Elementen (PZT). Es gibt zwei grundlegende Typen: Resonanzsensoren, die die höchste Empfindlichkeit bei einer bestimmten Frequenz bieten (typischerweise 150 kHz Brückenüberwachung, 300 kHz Faserverbundwerkstoffe, 60 kHz Beton/Geomaterialien), und Breitbandsensoren, die einen flachen Frequenzgang über 100-1000 kHz für die Spektralanalyse bieten. Sensoren werden gemäß ASTM E650 mit akustischem Koppelmittel (Silikonfett, Epoxid oder Heißkleber) mit Magnetklemmen, Klebemontagen oder Druckbefestigungen montiert. Der Sensorabstand hängt von der Wellendämpfung und der Anwendung ab: Bewehrungsstahl in Beton erfordert 1-5 m Abstand, Stahlplatten erlauben 10-30 m, und Verbundwerkstoffe benötigen 0,5-2 m. Die Vorbereitung der Montagefläche umfasst das Entfernen von Farbe, Beschichtungen und losem Rost, um eine konsistente akustische Kopplung aufrechtzuerhalten.
- Wie funktioniert die AE-Quellenortung?
- Die AE-Quellenortung verwendet die Zeitdifferenz der Ankunft (TDOA) von Spannungswellen an mehreren Sensoren, um die Schadensquelle zu triangulieren. Die lineare Ortung verwendet zwei Sensoren an einem Balken oder Rohr und berechnet die Position aus der Ankunftszeitdifferenz und der Wellengeschwindigkeit: d = (Δt × v + D)/2, wobei D der Sensorabstand, Δt die Zeitdifferenz und v die Wellengeschwindigkeit ist. Die planare Ortung (Triangulation) erfordert drei oder mehr Sensoren und löst simultane Gleichungen für x-y-Koordinaten. Die 3D-Ortung verwendet vier oder mehr Sensoren mit iterativer Optimierung (Newton-Raphson oder Geiger-Methode). Die zonale Ortung (gemäß EN 15495) identifiziert nur die Zone, in der der Schaden aufgetreten ist, ohne präzise Koordinaten, und wird verwendet, wenn Ausbreitungspfade komplex sind, wie z. B. in nachträglich gespannten Betonhüllrohren. Die Kalibrierung der Wellengeschwindigkeit ist entscheidend, die Stahlgeschwindigkeit beträgt 4900-5900 m/s für P-Wellen, während Beton je nach Mischungsdesign und Zustand zwischen 3500-4500 m/s variiert.
- Welche Schadenstypen kann AE an Brücken erkennen?
- Die AE-Überwachung an Brücken erkennt mehrere aktive Schadensmechanismen, darunter: Risswachstum, von der Ermüdungsrissinitiierung über die Ausbreitung bis zum Bruch, mit Amplituden, die von 55 dB bei der Initiierung auf über 85 dB bei kritischer Rissgröße ansteigen, Korrosionsaktivität, Wasserstoffblasenbildung, die 35-55 dB-Hits erzeugt, und Lochfraßkorrosion, die 50-70 dB-Ereignisse erzeugt, Spanndrahtbruch in nachträglich gespannten Brücken, der sehr energiereiche Ereignisse von 80-100+ dB mit charakteristischen Wellenformeigenschaften erzeugt, Reibkorrosion und Reibungsermüdung an Brückenverbindungen, die kontinuierliche niederpegelige AE erzeugt, und Faserbruch in FRP-verstärkten Brücken, der 60-90 dB-Ereignisse erzeugt. AE ist besonders wertvoll für die Erkennung aktiver Schäden, die bei der statischen Sichtprüfung oder sogar bei konventionellen ZfP-Methoden nicht sichtbar sind, wobei die kontinuierliche Überwachung Defektaktivität während des Betriebsverkehrs erfasst.
- Welche Normen regeln die AE-Prüfung?
- Die AE-Prüfung wird durch mehrere internationale Normen geregelt. ASTM E1316 definiert die Terminologie. ASTM E976 behandelt die Sensorkalibrierung. ASTM E569 und E1930 behandeln die Überwachung von Druckbehältern während der Prüfung. ASTM E2983 behandelt die Brückenüberwachung. ASTM E2374 behandelt Verbundstrukturen. ISO 16837 bietet den Rahmen für die AE-Prüfung von Brücken mit Lastverhältnis- und Ruheverhältnis-Schadensklassifizierung. ASME Section V Artikel 11 behandelt FRP-Ausrüstung, Artikel 12 behandelt metallische Druckbehälter und Artikel 13 behandelt die kontinuierliche Überwachung. ASME Section VIII Division 1 Case 2493 und Section XI-Kernüberwachung sind zusätzliche Referenzen. Europäische Normen umfassen EN 1330-9 (Terminologie), EN 13477-1/2 (Gerätecharakterisierung), EN 13554 (allgemeine Grundsätze), EN 14584 (metallische Druckausrüstung) und EN 15495 (zonale Ortung).
- Was sind die Vorteile und Grenzen von AE im Vergleich zu anderen ZfP-Methoden?
- Zu den Vorteilen gehören: Echtzeiterkennung aktiver Defekte während sie wachsen, passive Technik, die keine Energie in die Struktur injiziert, globale Überwachungsfähigkeit, die große Strukturen von wenigen Sensorpositionen aus abdeckt, Quellenortung zur genauen Schadenslokalisierung, Erkennung von Defektaktivität, die bei Sichtprüfung oder statischer ZfP nicht sichtbar ist, kontinuierliche Überwachung während des Betriebs, hohe Empfindlichkeit für Schäden im Frühstadium. Zu den Grenzen gehören: Die Struktur muss belastet sein (keine Last = keine Emissionen für die meisten Defekttypen), Signaldämpfung begrenzt den Sensorabstand, besonders in Verbundwerkstoffen und Beton, die Defektgröße kann nicht direkt gemessen werden (nur Aktivität), die Rauschunterscheidung ist in Betriebsumgebungen schwierig, Sensoren müssen für die kontinuierliche Überwachung montiert bleiben, die Dateninterpretation erfordert geschulte Analysten, und die kumulative AE korreliert nicht unbedingt linear mit der strukturellen Degradation.
- Wie wird AE in Structural-Health-Monitoring-Systeme integriert?
- AE integriert sich in SHM-Systeme durch Multi-Sensor-Datenfusion, die AE mit Dehnungsmessstreifen, Beschleunigungsmessern, faseroptischen Sensoren und Umweltsensoren kombiniert. Kontinuierliche AE-Überwachung verwendet Systeme wie MISTRAS Sensor Highway II (48-128 Kanäle) oder Vallen AMSY-6 (bis zu 254 Kanäle) mit Echtzeit-Ereignisverarbeitung. Die Integrationsarchitektur umfasst: Sensorebene (AE + andere ZfP-Sensoren), Datenerfassungsebene (synchronisierte Mehrkanalaufzeichnung), Verarbeitungsebene (Quellenortung, Signalklassifizierung, Rauschfilterung), Diagnoseebene (Schadensschwerebewertung, Kaiser/Felicity-Analyse) und Prognoseebene (Restlebensdauerschätzung). Drahtlose AE-Systeme (Micro-SHM, WISAE) ermöglichen Feldeinsatz mit Solarenergie und Mobilfunk-Rückkanal. Die Digital-Twin-Integration ordnet AE-Ereignisse FE-Modellpositionen zur Spannungskorrelation zu.
- Was ist das Felicity-Verhältnis und wie wird es verwendet?
- Das Felicity-Verhältnis (FR) quantifiziert die Verletzung des Kaiser-Effekts und ist definiert als die Last, bei der AE wieder einsetzt, geteilt durch die vorherige Maximallast. FR = 1,0 zeigt einen perfekten Kaiser-Effekt an (kein neuer Schaden). FR zwischen 0,95 und 1,0 ist für metallische Druckbehälter gemäß ASME-Richtlinien akzeptabel. FR zwischen 0,90 und 0,95 ist grenzwertig und erfordert weitere Untersuchungen. FR zwischen 0,80 und 0,90 zeigt signifikanten Schaden an. FR unter 0,80 zeigt kritischen Schaden an, der sofortiges Handeln erfordert. ISO 16837 adaptiert dies für Betonbrücken mit dem Lastverhältnis (L = Lo/Lp) und dem Ruheverhältnis (C = Au/At), wobei L den Beginn der AE bei nachfolgender Belastung misst und C die AE-Aktivität während der Entlastung misst. Der Schaden wird basierend auf diesen beiden Parametern, die in einem Schadensklassifizierungsdiagramm aufgetragen werden, als gering, mittel oder schwer klassifiziert.
- Kann AE zur Korrosionserkennung verwendet werden?
- Ja, AE erkennt mehrere Korrosionsmechanismen. Aktive Lochfraßkorrosion erzeugt 50-70 dB-Ereignisse durch plötzlichen Bruch der passiven Schicht und Bildung metastabiler Löcher. Wasserstoffblasenbildung erzeugt 35-55 dB-Signale, wenn Blasen auf der korrodierenden Oberfläche nukleieren, wachsen und sich ablösen. Spannungsrisskorrosion (SCC) erzeugt 55-85 dB-Emissionen sowohl aus Rissinitiierung als auch -ausbreitung. Spaltkorrosion erzeugt kontinuierliche niederpegelige AE. Gleichmäßige Korrosion erzeugt minimal erkennbare AE. Erkennungsfrequenzen reichen von 100-500 kHz für Lochfraß bis 100-300 kHz für Wasserstoffentwicklung. Die Überwachung erfordert, dass die Korrosion aktiv ist, vergangene Korrosion (stabilisierte Löcher, vorhandene Rostschichten) emittiert nicht. Eine Studie von Jomdecha et al. (2007) charakterisierte vier Korrosionstypen nach Amplitudenverteilung: gleichmäßig (30-45 dB), Lochfraß (45-70 dB), Spalt (35-55 dB) und SCC (55-85+ dB).
- Wie wird AE für die Inspektion von Druckbehältern und Tanks eingesetzt?
- AE wird umfassend für die Inspektion von Druckbehältern und Tanks gemäß ASME Section V Artikel 11, 12 und 13 sowie ASTM E1930 eingesetzt. Das Verfahren umfasst: Montage eines AE-Sensorarrays (typischerweise 12-48 Sensoren an einem Behälter), Druckbeaufschlagung des Behälters nach einer spezifischen Schrittfolge (50% → Halten → 65% → Halten → 85% → Halten → 100% → Halten → 110% maximaler Prüfdruck), Analyse der AE-Aktivität während Druckbeaufschlagung und Halteperioden. Aktive Quellen werden bewertet (ASME klassifiziert AE-Quellen in die Klassen A bis E basierend auf Aktivität und Intensität). Monpac-Software wird für die Tankbodenüberwachung in oberirdischen Lagertanks gemäß API 650 verwendet. Zu den Anforderungen gehören: 5-Haltezyklus während des Hydrotests, Sensoren mit maximal 5-8 m Abstand, Hintergrundgeräuschprüfungen und Sensorverifizierung mit Bleistiftminenbruch (ASTM E976).
- Welcher Bleistiftminenbruchtest wird zur AE-Sensorverifizierung verwendet?
- Der Bleistiftminenbruchtest (PLB), standardisiert unter ASTM E976, ist die primäre Methode zur Verifizierung der AE-Sensorkalibrierung vor Ort. Eine 0,3 mm oder 0,5 mm dicke 2H-Mechanikbleistiftmine wird etwa 3 mm ausgefahren und in einem Winkel von 30-45° gegen die Strukturoberfläche gedrückt, bis sie bricht. Der Minenbruch setzt eine reproduzierbare Stufenkraftfunktion frei, die eine breitbandige Spannungswelle erzeugt, bekannt als Hsu-Nielsen-Quelle, die ein konsistentes Referenzsignal liefert. Zu den wichtigsten Verifizierungskriterien gehören: konsistente Amplitude innerhalb ±3 dB bei wiederholten Brüchen an derselben Stelle, konsistente Anstiegszeit innerhalb ±20% und konsistente Energie innerhalb ±10%. PLB-Tests werden vor, während und nach jedem AE-Test durchgeführt, um sicherzustellen, dass die Sensorkopplung stabil bleibt. Die Hsu-Nielsen-Quelle erzeugt einen wiederholbaren Puls, der ein reales AE-Ereignis nahe der Oberfläche simuliert.
- Welche typischen Frequenzen werden für verschiedene AE-Anwendungen verwendet?
- Typische AE-Frequenzbereiche variieren je nach Anwendung und Material. Stahlkonstruktionen (Brücken, Druckbehälter, Krane) verwenden 100-300 kHz-Resonanzsensoren, die für Rissausbreitungssignale optimiert sind. Betonkonstruktionen verwenden 50-150 kHz-Sensoren aufgrund der höheren Signaldämpfung in Beton. Verbundwerkstoffe (FRP, Kohlefaser) verwenden 150-600 kHz-Sensoren, um sowohl Matrixrisse (niedrigere Frequenzen) als auch Faserbruch (höhere Frequenzen) zu erfassen. Die Spanndrahtbrucherkennung verwendet 20-200 kHz-Sensoren, um die sehr energiereichen, niederfrequenten Signale zu erfassen, die für Drahtbruch charakteristisch sind. Die Korrosionsüberwachung verwendet typischerweise 100-500 kHz-Breitbandsensoren. Die Leckerkennung verwendet niedrigere Frequenzen von 20-100 kHz, da strömungsinduzierte AE einen anderen spektralen Inhalt hat. Materialprüfungen im Labor verwenden 300-1000 kHz-Sensorik für kleine Proben. Militärische und Luftfahrtstrukturen verwenden 100-2000 kHz je nach Materialtyp und Dicke.
- Wie unterscheidet sich AE von der Ultraschallprüfung?
- AE unterscheidet sich grundlegend von der Ultraschallprüfung (UT) in mehreren Punkten. AE ist eine passive Technik, sie hört nur auf Spannungswellen, die von aktiven Defekten emittiert werden, und injiziert keine Energie in die Struktur. UT ist eine aktive Technik, sie injiziert Schallwellen und misst Reflexionen/Transmission. AE erkennt Defekte, die aktiv wachsen oder sich verändern (Rissausbreitung, Korrosion), während UT sowohl aktive als auch ruhende Defekte (statische Risse, Hohlräume, Einschlüsse) erkennen kann. AE bietet Echtzeitüberwachung der Defektaktivität, während UT eine Momentaufnahme des aktuellen Zustands liefert. AE deckt große Bereiche von wenigen Sensoren aus ab, während UT das Scannen des gesamten interessierenden Bereichs Punkt für Punkt erfordert. AE kann die Defektgröße oder -tiefe nicht direkt messen, während UT präzise Größen- und Tiefeninformationen liefert. AE erfordert, dass die Struktur unter Last steht, um Emissionen zu erzeugen, während UT an unbelasteten Strukturen funktioniert.
- Wie funktioniert AE für die Inspektion von Verbundwerkstoffen?
- AE wird häufig für die Inspektion und Prüfung von Verbundwerkstoffen gemäß ASTM E2374 verwendet. Verschiedene Schadensmechanismen in Verbundwerkstoffen erzeugen charakteristische AE-Signaturen. Matrixrisse erzeugen niederamplitudige (40-60 dB), kurzzeitige Ereignisse bei 200-500 kHz. Faser/Matrix-Grenzflächenablösung erzeugt mittelamplitudige (55-75 dB) Ereignisse. Delamination erzeugt hochamplitudige (70-95 dB), langzeitige Ereignisse bei 50-300 kHz. Faserbruch erzeugt sehr hochamplitudige (60-100 dB) Ereignisse bei 100-600 kHz. Frequenzbasierte Clusterung mit k-Means oder selbstorganisierenden Karten kann Schadensmechanismen klassifizieren. Kumulative AE-Energie korreliert mit der Schadensprogression. Die Überwachung des Felicity-Verhältnisses ist wichtig für Verbunddruckbehälter und Strukturelemente. AE wird während der Abnahmeprüfung von Verbunddruckbehältern mit Umwicklung (COPVs) verwendet, bei der die erste Druckbeaufschlagung allen aktiven Schaden offenbart.
- Kann AE-Überwachung für Flugzeugstrukturen verwendet werden?
- Ja, AE-Überwachung wird auf Flugzeugstrukturen für die Erkennung von Ermüdungsrissen in Flugzeugzellen, Fahrwerkskomponenten und Flügelbefestigungen angewendet. Zu den Anwendungen gehören: Überwachung kritischer Komponenten während des Fluges, bodengestützte Ermüdungsprüfung und Zertifizierung, Bolzen- und Verbindungsüberwachung sowie Schadenserkennung an Verbundrumpf- und Flügelpaneelen. Luftfahrtmaterialien, Aluminiumlegierungen, Titan und Verbundwerkstoffe, haben gute AE-Wellenausbreitungseigenschaften, die Sensorabstände von 10-50 cm für dünne Häute und 0,5-2 m für dickere Strukturelemente ermöglichen. Verwendete Frequenzbänder: 100-300 kHz für die Überwachung metallischer Flugzeugzellen und 150-600 kHz für Verbundwerkstoffe. Die AE-Überwachung von Flugzeugen muss strukturelle AE von Betriebsgeräuschquellen unterscheiden, darunter Motorvibration, aerodynamisches Rauschen, Hydrauliksysteme und Fahrwerksbetrieb. Fortschrittliche Rauschunterscheidung mit Spektralanalyse, Mustererkennung und Multi-Sensor-Korrelationsfiltern ist unerlässlich.
- Welche Datenerfassungsparameter sind bei der AE-Überwachung wichtig?
- Zu den wichtigsten AE-Datenerfassungsparametern gemäß ASTM E750 gehören: Schwelle, typischerweise auf 35-45 dB eingestellt, um Hintergrundgeräusche zu filtern und gleichzeitig Emissionsereignisse zu erfassen, Spitzendefinitionszeit (PDT), Zeit zur Identifizierung der Signalspitze, typischerweise 200-2000 Mikrosekunden, Hit-Definitionszeit (HDT), Zeit zur Definition des Endes eines Hits, typischerweise 200-2000 Mikrosekunden, Hit-Sperrzeit (HLT), Totzeit vor der Annahme neuer Signale, typischerweise 300-2000 Mikrosekunden, Abtastrate, 1-10 MHz je nach maximalem Frequenzinhalt, Vorverstärkerverstärkung, 20 oder 40 dB (manchmal 60 dB), Bandpassfiltereinstellungen, typischerweise 20-400 kHz für Brückenüberwachung, 100-1000 kHz für Labortests. Jeder AE-Hit erzeugt Parameter: Ankunftszeit (Mikrosekundenauflösung), Spitzenamplitude (dBAE), Dauer (Mikrosekunden), Anstiegszeit (Mikrosekunden), Zählwerte (Schwellenüberschreitungen), absolute Energie (Attojoule), RMS (Volt), ASL (dBAE), Frequenzschwerpunkt (kHz) und Signalstärke.
- Welche Grenzen hat AE für die strukturelle Feldüberwachung?
- AE steht bei der Feldüberwachung vor mehreren praktischen Grenzen. Signaldämpfung in Beton begrenzt den Sensorabstand auf 3-5 m in Stahlbeton und 1-3 m in nachträglich gespannten Hüllrohren. Umgebungsgeräusche von Verkehr, Wind, Regen und mechanischer Ausrüstung können AE-Signale maskieren, die Rauschunterscheidung erfordert umfangreiche Filterung. Sensoren müssen für die kontinuierliche Überwachung montiert bleiben und können während des Überwachungszeitraums nicht für andere Strukturen wiederverwendet werden. Die Kopplungsqualität verschlechtert sich im Laufe der Zeit und erfordert regelmäßige Verifizierung. Temperaturextreme beeinflussen die Sensorleistung und die Stabilität des Koppelmittels. AE liefert Aktivitätsinformationen, aber keine direkte Defektgrößenbestimmung, eine große, aktive Quelle kann entweder einen wachsenden Riss oder einen kleinen Riss, der intensiv emittiert, anzeigen. Die Interpretation erfordert erfahrene Analysten. Die Struktur muss Spannungsänderungen erfahren, damit Schäden emittieren, eine Struktur unter konstanter Last in einer benignen Umgebung kann keine AE zeigen, selbst wenn Schäden vorhanden sind.
Dies ist ein Referenzeintrag. TarmacView bietet Drohneninspektionsdienste an und verkauft nicht die in diesem Glossar beschriebene Ausrüstung oder Materialien.