Czym jest monitorowanie emisji akustycznej w inspekcji konstrukcji?
Monitorowanie emisji akustycznej w inspekcji konstrukcji: kompletny przewodnik techniczny
Zasada AE, generowanie fal naprężeń z aktywności defektów
Fizyczny mechanizm emisji akustycznej
Emisja akustyczna (AE) to zjawisko generowania przejściowych fal sprężystych wynikające z szybkiego uwalniania lokalnej energii odkształcenia w materiale poddanym naprężeniom. Zgodnie z ASTM E1316-24 (Standardowa terminologia badań nieniszczących, sekcja B), AE jest zdefiniowana jako „klasa zjawisk, w których przejściowe fale sprężyste są generowane przez szybkie uwalnianie energii z lokalnych źródeł w materiale, lub przejściowe fale sprężyste tak generowane”. Ta definicja ustanawia AE zarówno jako proces fizyczny, jak i mierzalny sygnał propagujący z aktywności defektów.
Mechanizm fizyczny działa następująco: gdy materiał jest poddawany naprężeniom, lokalne obszary ulegają nieodwracalnym mechanizmom odkształcenia, ruchowi dyslokacji (poślizgowi), mikroodkształceniu plastycznemu, bliźniakowaniu, pękaniu wtrąceń, poślizgowi granic ziaren, martenzytycznej przemianie fazowej oraz inicjacji lub propagacji pęknięć. Każde takie zdarzenie uwalnia część zmagazynowanej sprężystej energii odkształcenia jako pakiet fal naprężeń, który propaguje przez materiał w wielu modach falowych: podłużne fale P (kompresyjne), poprzeczne fale S (ścinające), powierzchniowe fale Rayleigha oraz prowadzone fale Lamba w geometriach płytowych. Czas trwania źródeł waha się od submikrosekund dla lawin dyslokacji do kilku milisekund dla dużego płynięcia lub pękania wiązek włókien w kompozytach. Generowane fale naprężeń propagują z prędkościami charakterystycznymi dla materiału, około 5900 m/s dla fal P w stali, 3100 m/s dla fal S w stali, 4100 m/s dla fal P w betonie i 2500 m/s dla fal S w betonie, z tłumieniem regulowanym przez rozpraszanie geometryczne, absorpcję materiałową i rozpraszanie na granicach ziaren i interfejsach.
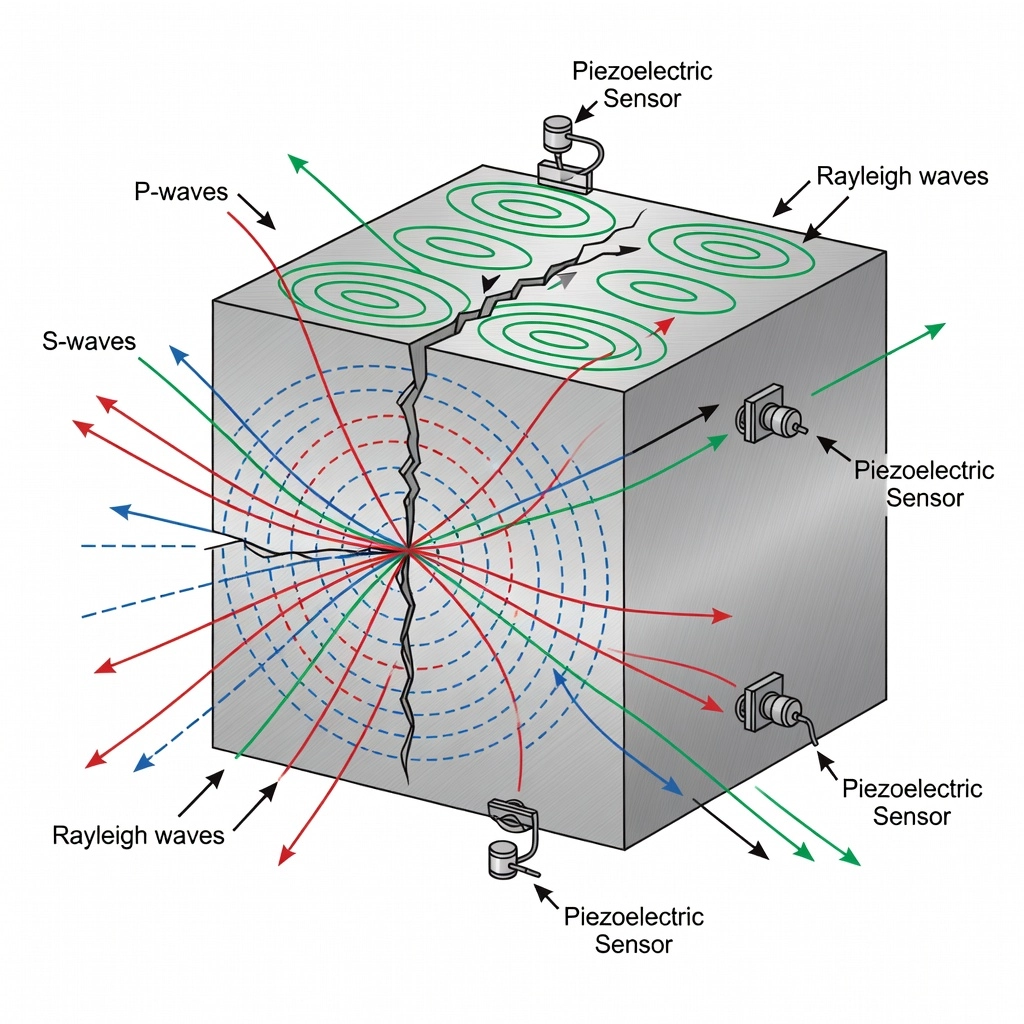
Zawartość częstotliwościowa sygnałów AE rozciąga się od 20 kHz do 1 MHz dla większości zastosowań monitorowania konstrukcji, chociaż specyficzne procesy generują charakterystyczne pasma częstotliwości. Duże płynięcie plastyczne i zdarzenia pękania na dużą skalę generują niższe częstotliwości w zakresie 1-50 kHz. Propagacja pęknięć w metalach typowo zajmuje 100-400 kHz. Pękanie włókien w kompozytach emituje przy 200-600 kHz. Tworzenie pęcherzyków wodoru w procesach korozyjnych generuje sygnały 100-300 kHz. Ta zawartość częstotliwościowa odróżnia AE od zdarzeń sejsmicznych (0-60 Hz), hałasu słyszalnego (20 Hz-20 kHz) i konwencjonalnych badań ultradźwiękowych (0,5-20 MHz).
AE jest klasyfikowana jako pasywna metoda NDT, nie wprowadza energii do konstrukcji, lecz nasłuchuje energii uwalnianej przez sam materiał podczas aktywnych procesów defektowych. Zasadniczo różni się to od aktywnych metod NDT, takich jak badania ultradźwiękowe (UT), metoda impulsowo-echa lub georadar (GPR), które wprowadzają energię i analizują odpowiedź konstrukcji. Pasywny charakter AE oznacza, że konstrukcja musi być poddawana zmieniającym się warunkom naprężeń, obciążeniom mechanicznym, cyklom termicznym lub zmianom ciśnienia, aby mechanizmy uszkodzeń emitowały wykrywalne sygnały.
Efekt Kaisera
Efekt Kaisera, po raz pierwszy systematycznie zbadany przez Josepha Kaisera w 1950 roku podczas jego pracy doktorskiej na Politechnice w Monachium, opisuje nieodwracalną charakterystykę zachowania emisji akustycznej: gdy materiał jest obciążany, odciążany, a następnie ponownie obciążany, emisje akustyczne są nieobecne, dopóki nie zostanie przekroczony poprzednio przyłożony maksymalny poziom naprężeń. Zjawisko to odzwierciedla posiadanie przez materiał bezpośredniej „pamięci naprężeń”, gdy materiał został naprężony do pewnego poziomu i zrelaksowany, mikrostructuralne dostosowania (zakotwiczenie dyslokacji, lokalne odkształcenie plastyczne), które wystąpiły podczas początkowego obciążenia, są w dużej mierze nieodwracalne przy kolejnym obciążeniu, dopóki poprzednie maksimum naprężeń nie zostanie przekroczone.
Formalnie zdefiniowany w ISO 16837:2019 (sekcja 3.2), efekt Kaisera jest opisany jako „niewielka aktywność AE obserwowana do momentu przekroczenia maksymalnego obciążenia poprzedniego etapu, gdy naprężenia są przyłożone, usunięte, a następnie ponownie przyłożone do materiału lub konstrukcji”. Fizyczne wyjaśnienie leży w teorii dyslokacji: podczas początkowego obciążenia dyslokacje stają się zakotwiczone na barierach (granicach ziaren, wydzieleniach, wtrąceniach), a generowana AE pochodzi ze zdarzeń odkotwiczenia i lawin dyslokacji. Po odciążeniu i ponownym obciążeniu nie występuje dodatkowe odkotwiczenie dyslokacji, dopóki przyłożone naprężenie nie przekroczy poprzedniego maksimum, umożliwiając dyslokacjom pokonanie wcześniej ustanowionych barier zakotwiczenia.
Efekt Kaisera ma fundamentalne znaczenie dla metodologii badań AE, ponieważ umożliwia rozróżnienie między nowymi uszkodzeniami (emitującymi) a wcześniej ustabilizowanymi warunkami (nieemitującymi). Jest to wykorzystywane w próbach ciśnieniowych zbiorników, gdzie pierwsze ciśnieniowanie ujawnia lokalne płynięcie w obszarach wysokich naprężeń, podczas gdy drugie ciśnieniowanie przy tym samym ciśnieniu powinno pozostać akustycznie ciche, jeśli zbiornik jest strukturalnie zdrowy. Efekt może być zniesiony przez kilka czynników: zmiany temperatury zmieniające stan naprężeń resztkowych, zmęczenie metalu od obciążeń cyklicznych w okresie eksploatacji, pełzanie i zjawiska relaksacji, uszkodzenia korozyjne tworzące nowe defekty przy niższych poziomach naprężeń oraz akumulację uszkodzeń w kompozytach, gdzie pękanie matrycy, pękanie włókien i delaminacja występują progresywnie pod obciążeniem cyklicznym.
Współczynnik Felicity
Gdy efekt Kaisera jest naruszony, aktywność AE wznawia się przed osiągnięciem poprzedniego maksymalnego naprężenia, zjawisko to nazywane jest efektem Felicity, nazwanym na cześć grupy badawczej z University of Denver, która po raz pierwszy scharakteryzowała to zachowanie w materiałach kompozytowych w latach 70. XX wieku. Współczynnik Felicity (FR) kwantyfikuje ten efekt:
[FR = \frac{\text{Obciążenie, przy którym AE wznawia się}}{\text{Poprzednie maksymalne obciążenie}}]
Doskonale nienaruszona konstrukcja bez akumulacji uszkodzeń daje FR = 1,0, wskazując na pełną zgodność z efektem Kaisera. W miarę akumulacji uszkodzeń FR maleje, wartości poniżej 0,95 wskazują na obecność aktywnych procesów uszkodzeń wymagających zbadania, wartości poniżej 0,90 wskazują na znaczne uszkodzenia, a wartości poniżej 0,80 wskazują na krytyczne uszkodzenia wymagające natychmiastowej interwencji. W niektórych wysoce redundantnych, zdrowych konstrukcjach betonowych wartości FR mogą czasami przekraczać 1,0 z powodu redystrybucji naprężeń umożliwiającej nowe źródła AE w wcześniej nieobciążonych lokalizacjach.
Typowe kryteria akceptacji ustanowione w wytycznych ASME, normach ISO i praktyce przemysłowej to:
| Zakres współczynnika Felicity | Klasyfikacja uszkodzeń | Wymagane działanie |
|---|---|---|
| FR ≥ 0,95 | Akceptowalne, brak znaczących nowych uszkodzeń | Kontynuacja normalnej eksploatacji |
| 0,90 ≤ FR < 0,95 | Graniczne, możliwe drobne uszkodzenia | Dalsze badanie w ciągu 30 dni |
| 0,80 ≤ FR < 0,90 | Znaczne uszkodzenia obecne | Szczegółowa inspekcja w ciągu 7 dni |
| FR < 0,80 | Krytyczne uszkodzenia | Natychmiastowe zatrzymanie i naprawa |
| FR > 1,05 (kompozyty) | Redystrybucja naprężeń, redundantne ścieżki obciążenia | Monitorowanie, badanie, jeśli utrzymuje się |
ISO 16837:2019 dostosowuje ramy współczynnika Felicity dla żelbetowych belek mostowych, stosując dwa parametry pochodne. Współczynnik obciążenia (L) jest zdefiniowany jako L = L₀/Lₚ, gdzie L₀ to obciążenie przy początku aktywności AE w kolejnym obciążeniu, a Lₚ to poprzednie maksymalne obciążenie, bezpośrednio analogiczne do współczynnika Felicity. Współczynnik spokoju (C) jest zdefiniowany jako C = Aᵤ/Aₜ, gdzie Aᵤ to skumulowana aktywność AE podczas odciążania, a Aₜ to całkowita aktywność AE podczas całego cyklu obciążenia. Zdrowe konstrukcje wykazują minimalną AE podczas odciążania (niski współczynnik spokoju), podczas gdy znacznie uszkodzone konstrukcje kontynuują emisję nawet podczas usuwania obciążenia, zachowanie związane z tarciem powierzchni pęknięć, zacieraniem i kruszeniem odłamków podczas redukcji obciążenia. Uszkodzenia są klasyfikowane zgodnie z ISO 16837 na niskie, średnie i poważne kategorie na podstawie kombinacji współczynnika obciążenia i współczynnika spokoju naniesionych na znormalizowany wykres klasyfikacji uszkodzeń.
Źródła emisji akustycznej
Podstawowe mechanizmy źródeł AE obejmują pełny zakres procesów odkształcenia i uszkodzeń materiału. Każdy mechanizm generuje charakterystyczne sygnatury AE różnicowane amplitudą, częstotliwością, czasem trwania i zawartością energii:
| Mechanizm źródła | Energia względna | Zakres częstotliwości | Typowa amplituda (dBAE) | Typowy czas trwania |
|---|---|---|---|---|
| Ruch dyslokacji (mikroplastyczność) | Bardzo niska | 100-1000 kHz | 30-50 | 1-10 μs |
| Pękanie wtrąceń/martenzytu | Niska | 100-500 kHz | 40-60 | 5-50 μs |
| Poślizg granic ziaren | Niska-średnia | 50-300 kHz | 45-65 | 10-100 μs |
| Inicjacja pęknięcia | Średnia | 50-500 kHz | 55-75 | 20-500 μs |
| Propagacja pęknięcia (podkrytyczna) | Średnia-wysoka | 50-400 kHz | 60-85 | 100-1000 μs |
| Pękanie włókien (kompozyty) | Średnia | 100-600 kHz | 60-90 | 10-100 μs |
| Delaminacja (kompozyty) | Wysoka | 50-300 kHz | 70-95 | 200-2000+ μs |
| Zerwanie drutu/cięgna | Bardzo wysoka | 5-200 kHz | 80-100+ | 1-20 ms |
| Zapadanie pęcherzyków wodoru (korozja) | Niska | 100-500 kHz | 35-55 | 50-200 μs |
| Korozja wżerowa | Niska-średnia | 100-400 kHz | 45-70 | 10-100 μs |
| AE indukowana wyciekiem | Ciągła (RMS) | Szerokopasmowa | ASL 30-70 | Ciągła |
| Odkształcenie plastyczne (duże płynięcie) | Wysoka | 1-50 kHz | 70-100 | 0,1-10 ms |
Czujniki AE i akwizycja danych
Piezoelektryczne czujniki AE
Czujniki AE to w przeważającej mierze urządzenia piezoelektryczne wykorzystujące elementy ceramiczne z cyrkonianu tytanianu ołowiu (PZT). Gdy fala naprężeń uderza w powierzchnię czujnika, element piezoelektryczny ulega mechanicznemu odkształceniu, generując ładunek powierzchniowy, który wytwarza napięcie proporcjonalne do chwilowej prędkości przemieszczenia powierzchni. Wyjście czujnika to tłumiona sinusoidalna forma fali, której charakterystyki kodują informacje o pierwotnym mechanizmie źródła, ścieżce propagacji i właściwościach materiału. Zgodnie z ASTM E650 (Standardowy przewodnik montażu piezoelektrycznych czujników emisji akustycznej), prawidłowy montaż ze środkiem sprzęgającym jest niezbędny do spójnej transmisji sygnału i powtarzalnych wyników w kolejnych badaniach.
Istnieją dwie podstawowe architektury czujników, każda dostosowana do różnych celów monitorowania:
Czujniki rezonansowe mają element PZT zaprojektowany w celu maksymalizacji czułości przy określonej częstotliwości poprzez dopasowanie grubości elementu do połowy długości fali akustycznej przy częstotliwości docelowej. Czujnik rezonansowy 150 kHz używa elementu PZT o średnicy około 12 mm i grubości 14 mm. Czujniki te oferują najwyższą czułość (typowe -65 do -75 dB ref 1 V/μbar) przy częstotliwości rezonansowej, zapewniając doskonały stosunek sygnału do szumu do wykrywania zdarzeń emisji o niskiej energii. Standardowe częstotliwości rezonansowe obejmują: 60 kHz dla betonu i materiałów geomateriałowych (wysokie tłumienie), 150 kHz do ogólnego monitorowania stali (stal mostowa, zbiorniki ciśnieniowe, rury), 300 kHz dla kompozytów włóknistych (pękanie matrycy i pękanie włókien) oraz 500 kHz do laboratoryjnych badań materiałów. Podstawowym ograniczeniem czujników rezonansowych jest ich wąskie pasmo, czułość gwałtownie spada z dala od rezonansu, ograniczając informacje dostępne do klasyfikacji źródeł opartej na częstotliwości.
Czujniki szerokopasmowe stosują materiały tłumiące i mechaniczne tłumienie w celu stłumienia rezonansu, generując stosunkowo płaską charakterystykę częstotliwościową w szerokim zakresie, typowo 100-1000 kHz lub 50-2000 kHz dla specjalistycznych modeli. Są one niezbędne do zastosowań badawczych wymagających analizy widmowej sygnałów AE, klasyfikacji mechanizmów źródeł na podstawie zawartości częstotliwościowej oraz badań charakterystyki materiałów. Kompromisem jest niższa czułość w porównaniu z czujnikami rezonansowymi, typowo -75 do -85 dB ref 1 V/μbar, co czyni je mniej odpowiednimi do wykrywania zdarzeń o bardzo niskiej amplitudzie w hałaśliwych środowiskach. Przykłady obejmują Physical Acoustics WD (100-1000 kHz, zintegrowany przedwzmacniacz), Vallen VS900-M (100-900 kHz) i MISTRAS Micro-30S (300-700 kHz, miniaturowy).
| Model czujnika | Typ | Zakres częstotliwości | Czułość | Typowe zastosowanie |
|---|---|---|---|---|
| R15I | Rezonansowy | 50-200 kHz (szczyt 150 kHz) | -65 dB | Mosty stalowe, zbiorniki ciśnieniowe |
| R30I | Rezonansowy | 100-400 kHz (szczyt 300 kHz) | -68 dB | Materiały kompozytowe, FRP |
| R6I | Rezonansowy | 30-100 kHz (szczyt 60 kHz) | -72 dB | Beton, mur, skała |
| R80I | Rezonansowy | 70-200 kHz (szczyt 80 kHz) | -70 dB | Drewno, konstrukcje drewniane |
| WD | Szerokopasmowy | 100-1000 kHz | -78 dB | Badania, klasyfikacja wielu źródeł |
| Micro-30S | Rezonansowy | 300-700 kHz | -74 dB | Cienkie kompozyty, miniaturowy |
| VS900-M | Szerokopasmowy | 100-900 kHz | -80 dB | Laboratoryjna analiza widmowa |
| PK15I | Rezonansowy | 100-450 kHz (szczyt 150 kHz) | -67 dB | Wysoka temperatura (175°C) |
| Nano30 | Rezonansowy | 125-750 kHz | -72 dB | Małe próbki, ciasny dostęp |
Przedwzmacniacze i kondycjonowanie sygnału
Czujniki AE generują bardzo małe napięcia wyjściowe, typowe zdarzenie propagacji pęknięcia generuje przemieszczenia powierzchni rzędu pikometrów do nanometrów, generując wyjścia czujników w zakresie mikrowoltów do miliwoltów. Przedwzmacniacze montowane blisko czujnika (w odległości 1-2 metrów) wzmacniają te sygnały o 20 dB (10x), 40 dB (100x) lub 60 dB (1000x) do poziomów odpowiednich do transmisji przez kable koncentryczne do systemu akwizycji danych. Zintegrowane przedwzmacniacze wbudowane w obudowę czujnika eliminują szum kabla między elementem czujnika a przedwzmacniaczem, podczas gdy zewnętrzne przedwzmacniacze oferują elastyczność wymiany czujników i wyboru filtrów pasmowych.
Kluczowe specyfikacje przedwzmacniaczy obejmują: szum wejściowy poniżej 1 μV RMS odniesiony do wejścia, pasmo dopasowane do zakresu częstotliwości czujnika, stabilność wzmocnienia w zakresie ±0,5 dB w zakresie temperatur roboczych (-20°C do +60°C) oraz impedancję wejściową większą niż 10 MΩ, aby uniknąć obciążania elementu piezoelektrycznego. Filtrowanie pasmowe na etapie przedwzmacniacza usuwa szum pozapasmowy, typowe ustawienia filtrów obejmują 20-400 kHz do monitorowania mostów (szum ruchu poniżej 20 kHz, zakłócenia elektromagnetyczne powyżej 400 kHz), 100-1000 kHz do badań kompozytów oraz 50-300 kHz dla konstrukcji betonowych.
Parametry AE i definicja zdarzenia
Każde zdarzenie AE przekraczające próg wykrywania generuje zestaw parametrów wyodrębnianych przez system akwizycji danych i zdefiniowanych w ASTM E1316 i ASTM E750. Zdarzenie (hit) to wykrycie i pomiar sygnału AE przekraczającego próg. Każde zdarzenie generuje następujące parametry:
Amplituda (A), szczytowe napięcie formy fali sygnału AE, wyrażone w dBAE (dB odniesione do 1 μV na wyjściu czujnika przed przedwzmacniaczem). Amplituda jest najszerzej stosowanym parametrem AE, bezpośrednio związanym z intensywnością zdarzenia źródłowego. Sygnał 0 dBAE odpowiada 1 μV na czujniku, 100 dBAE odpowiada 100 mV. Typowe progi wahają się od 35-45 dBAE do monitorowania terenowego.
Czas trwania (D), czas od pierwszego przekroczenia progu do ostatniego przekroczenia progu sygnału AE, mierzony w mikrosekundach. Dłuższe czasy trwania typowo wskazują na bardziej energetyczne lub bardziej złożone mechanizmy źródłowe. Propagacja pęknięć generuje czasy trwania 100-1000 μs, podczas gdy pękanie włókien generuje krótsze serie 10-100 μs.
Czas narastania (RT), czas od pierwszego przekroczenia progu do amplitudy szczytowej, mierzony w mikrosekundach. Krótkie czasy narastania (<10 μs) ogólnie wskazują na kruche mechanizmy źródłowe (pękanie włókien, pękanie martenzytu), podczas gdy dłuższe czasy narastania (>50 μs) sugerują bardziej ciągliwe procesy. Stosunek czasu narastania do amplitudy pomaga odróżnić rzeczywiste zdarzenia AE od szumu mechanicznego.
Liczba przekroczeń progu (counts), liczba przekroczeń progu przez sygnał AE. Liczba przekroczeń zapewnia prostą miarę czasu trwania i złożoności sygnału, ale silnie zależy od ustawienia progu. Wyższe progi zmniejszają liczbę przekroczeń, niższe je zwiększają.
Energia bezwzględna (Eabs), prawdziwa energia sygnału AE, obliczana jako całka kwadratu napięcia sygnału podzielona przez rezystancję odniesienia (typowe 10 kΩ), wyrażona w attożulach (aJ, 10⁻¹⁸ J) lub femtożulach (fJ, 10⁻¹⁵ J). Jest to najbardziej fizycznie znaczący parametr energii, niezależny od ustawień progu i artefaktów przetwarzania sygnału.
RMS i ASL, napięcie średniokwadratowe (Vrms) i średni poziom sygnału (dBAE) zapewniają ciągłe miary intensywności sygnału w czasie, szczególnie przydatne do wykrywania ciągłych źródeł AE, takich jak wycieki, przepływ plastyczny i aktywna korozja. RMS to bieżąca średnia mocy sygnału, ASL to RMS wyrażony w dBAE.
| Parametr | Symbol | Jednostka | Typowy zakres | Znaczenie |
|---|---|---|---|---|
| Amplituda | A | dBAE | 30-100 | Intensywność źródła |
| Czas trwania | D | μs | 1-10000 | Złożoność źródła |
| Czas narastania | RT | μs | 0,5-5000 | Mechanizmy kruche vs ciągliwe |
| Liczba przekroczeń | N | - | 1-10000 | Zakres sygnału |
| Energia bezwzględna | Eabs | aJ | 0,1-10⁹ | Prawdziwa energia fizyczna |
| RMS | Vrms | V | 0,001-10 | Emisja ciągła |
| ASL | ASL | dBAE | 20-80 | Średni poziom sygnału |
| Centroid częstotliwości | FC | kHz | 1-1000 | Klasyfikacja typu źródła |
Systemy akwizycji danych
Nowoczesne systemy akwizycji danych AE to wielokanałowe platformy cyfrowe zdolne do ciągłego rejestrowania z dużą prędkością z ekstrakcją cech w czasie rzeczywistym. System MISTRAS Sensor Highway II obsługuje 48-128 kanałów z rozdzielczością 18-bitową przy próbkowaniu 10 MHz na kanał. System Vallen AMSY-6 obsługuje do 254 kanałów z 8 równoczesnymi rejestratorami transientów 40 MHz. System Physical Acoustics PCI-8 zapewnia 8 kanałów na kartę z rozdzielczością 16-bitową i wejściem parametrycznym w czasie rzeczywistym do synchronizacji obciążenia, ciśnienia, odkształcenia i temperatury.
Kluczowe specyfikacje akwizycji danych obejmują: częstotliwość próbkowania, minimum 2-5 razy najwyższa częstotliwość zainteresowania, typowo 1-10 MHz do monitorowania terenowego i do 40 MHz do badań laboratoryjnych, rozdzielczość, 16-18 bitów zapewnia zakres dynamiczny 96-108 dB, bufor, 16-256 MB na kanał do rejestrowania transientów, wejścia parametryczne, 4-16 kanałów analogowych (0-10 V, 4-20 mA) do zsynchronizowanego rejestrowania obciążenia/odkształcenia/ciśnienia, próg, programowalny od 25-100 dBAE w krokach 1 dB, banki filtrów, programowalne filtry górnoprzepustowe, dolnoprzepustowe i pasmowe na kanał.
Lokalizacja źródła, triangulacja i metody strefowe
Liniowa lokalizacja źródła
Liniowa lokalizacja źródła wykorzystuje różnicę czasów przybycia fali naprężeń AE do dwóch czujników w celu określenia pozycji źródła wzdłuż jednowymiarowej konstrukcji, takiej jak belka, rura, pręt zbrojeniowy lub kanał cięgna. Podstawowe równanie to:
[d = \frac{\Delta t \times v + D}{2}]
gdzie d to odległość od czujnika 1 do źródła, Δt to różnica czasów przybycia (t₂, t₁), v to prędkość propagacji fali, a D to odstęp między czujnikami. Gdy źródło AE znajduje się dokładnie w połowie drogi między czujnikami, Δt = 0 i d = D/2. Dokładność zależy krytycznie od precyzyjnego pomiaru czasu, nowoczesne systemy osiągają rozdzielczość czasową ±0,1 μs, dając dokładność lokalizacji ±30 cm dla stali (v = 5900 m/s) i ±20 cm dla betonu (v = 4000 m/s) w optymalnych warunkach.
Prędkość fali musi być zmierzona lub założona dla dokładnej lokalizacji. Prędkości fal w stali są dobrze scharakteryzowane: prędkość fali P podłużnej wynosi 5900 m/s ±100 m/s, prędkość fali S ścinającej wynosi 3100 m/s ±100 m/s. Prędkości w betonie różnią się znacznie w zależności od składu mieszanki, rodzaju kruszywa, wilgotności i stanu: typowe zakresy to 3500-4500 m/s dla fal P, przy czym niższe wartości wskazują na mikropęknięcia lub deteriorację. Kalibracja prędkości przy użyciu sztucznego źródła (złamanie wkładu ołówkowego w znanej lokalizacji) w czasie każdego badania jest zalecana zgodnie z ASTM E976.
Dla dokładnego pomiaru czasu pierwsze wykrywalne przybycie, typowo fala P, musi być identyfikowane spójnie. Automatyczne detektory pierwszego przybycia stosują przekroczenie progu (najprostsze, ale wrażliwe na szum), detektory oparte na kryterium informacyjnym Akaike (AIC) (odporne na szum, szeroko stosowane) lub korelację krzyżową między parami czujników (najlepsze dla podobnych form fal). W materiałach anizotropowych, takich jak kompozyty włókniste lub kanały cięgien z iniekcją, należy uwzględnić prędkość zależną od kierunku, stosując korekcję profilu prędkości.
Triangulacja planarna
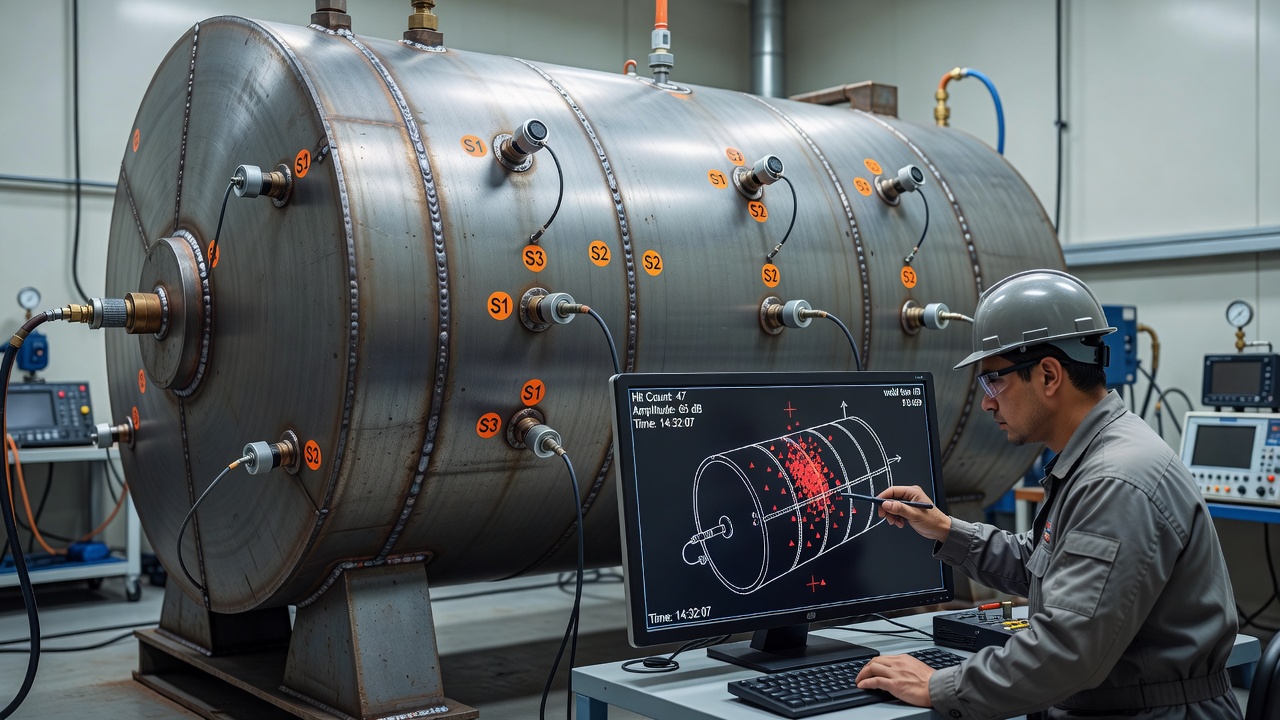
Planarna (2D) lokalizacja źródła przy użyciu trzech lub więcej czujników umożliwia określenie współrzędnych x-y źródeł AE na płaskich lub lekko zakrzywionych powierzchniach, dnach zbiorników, ścianach zbiorników, środnikach dźwigarów mostowych i poszyciach samolotów. Każda para czujników definiuje hiperboliczną krzywą możliwych lokalizacji źródła na podstawie różnicy czasów przybycia. Przecięcie dwóch lub więcej hiperboli z wielu par czujników precyzyjnie wskazuje lokalizację źródła.
Rozwiązanie matematyczne dla trzech czujników (i, j, k) o znanych współrzędnych (xᵢ, yᵢ) rozwiązuje:
[\sqrt{(x - x_j)^2 + (y - y_j)^2} - \sqrt{(x - x_i)^2 + (y - y_i)^2} = v \times (t_j - t_i)]
[\sqrt{(x - x_k)^2 + (y - y_k)^2} - \sqrt{(x - x_i)^2 + (y - y_i)^2} = v \times (t_k - t_i)]
Te nieliniowe równania są rozwiązywane iteracyjnie metodą Newtona-Raphsona lub, bardziej odpornie, metodą Geigera (zaadaptowaną z sejsmologii). Jakość rozwiązania jest wskazywana przez resztę lub błąd lokalizacji, różnicę między przewidywanymi a zmierzonymi czasami przybycia. Błędy lokalizacji poniżej 5% wymiaru układu są uważane za akceptowalne dla większości monitorowania konstrukcji.
Projekt układu czujników znacząco wpływa na dokładność lokalizacji. Równoboczne układy trójkątne zapewniają najlepsze jednolite pokrycie. Prostokątne układy o współczynniku kształtu poniżej 2:1 są akceptowalne. Układy liniowe zapewniają słabą rozdzielczość osi y. Źródło AE powinno idealnie leżeć wewnątrz układu czujników, źródła poza układem (ekstrapolowane) mają znacznie większe błędy lokalizacji niż te wewnątrz (interpolowane).
Lokalizacja strefowa
Lokalizacja strefowa, znormalizowana w EN 15495, identyfikuje tylko ogólną strefę lub region, w którym wystąpiło źródło AE, bez próby precyzyjnego określenia współrzędnych. To podejście jest stosowane, gdy ścieżka propagacji jest zbyt złożona dla niezawodnej triangulacji, na przykład w kanałach betonu sprężonego, gdzie stalowe cięgno jest otoczone iniekcją i betonem z wieloma interfejsami prędkości fal. W lokalizacji strefowej czujniki są przypisane do stref, a czujnik z pierwszym zdarzeniem identyfikuje strefę pochodzenia. Czujnik z drugim zdarzeniem zawęża strefę. Dla układu wielostrefowego dokładność na poziomie strefy 1-3 m jest osiągalna, wystarczająca do identyfikacji, który kanał cięgna, który pas zbiornika lub które przęsło mostu zawiera aktywne źródło uszkodzenia.
Lokalizacja źródła 3D
Trójwymiarowa lokalizacja źródła wymaga czterech lub więcej czujników i rozwiązuje współrzędne x, y i z przy użyciu tej samej zasady różnicy czasów przybycia rozszerzonej do trzech wymiarów. Rozwiązanie wymaga:
[\sqrt{(x - x_i)^2 + (y - y_i)^2 + (z - z_i)^2} - \sqrt{(x - x_1)^2 + (y - y_1)^2 + (z - z_1)^2} = v \times (t_i - t_1)]
dla i = 2, 3, 4…n czujników. Lokalizacja 3D jest stosowana dla naroży króćców zbiorników ciśnieniowych, węzłów belka-słup w żelbecie i przecięć konstrukcji lotniczych, gdzie uszkodzenia mogą inicjować w punktach wewnętrznych niedostępnych dla czujników powierzchniowych. Dokładność w wymiarze głębokości (z) jest typowo 2-3 razy gorsza niż dokładność w płaszczyźnie z powodu zmniejszonej czułości układów montowanych na powierzchni na pionową pozycję źródła.
AE do monitorowania rozwoju pęknięć
Mechanizm i sygnatura pęknięć
Rozwój pęknięć generuje AE przez dwa podstawowe mechanizmy: rozwój strefy plastycznej na wierzchołku pęknięcia, gdy materiał ulega lokalnemu płynięciu, oraz tworzenie powierzchni przełomu w miarę postępu pęknięcia przez koalescencję mikroporów, rozszczepienie lub separację międzyziarnową. Wynikające sygnały AE obejmują szeroki zakres dynamiczny, od 55-65 dBAE dla podkrytycznej inicjacji mikropęknięć w koncentratorach naprężeń do ponad 85 dBAE dla krytycznej propagacji pęknięć zbliżającej się do niestabilnego pękania.
Rozwój pęknięć w konstrukcjach metalowych przebiega w trzech odrębnych etapach, każdy generujący charakterystyczne sygnatury AE. Etap I, inicjacja pęknięcia: sygnały o niskiej amplitudzie (50-65 dBAE), długim czasie narastania (>100 μs), umiarkowanym czasie trwania (200-500 μs) z aktywności dyslokacji i tworzenia mikroporów. Etap II, stabilny rozwój pęknięcia (reżim Paris): sygnały o średniej amplitudzie (65-80 dBAE), umiarkowanym czasie narastania (30-100 μs), zmiennym czasie trwania, gdy pęknięcie propaguje przyrostowo z każdym cyklem obciążenia. Etap III, niestabilny rozwój pęknięcia: sygnały o wysokiej amplitudzie (>80 dBAE), krótkim czasie narastania (<30 μs), długim czasie trwania (>1000 μs), gdy pęknięcie zbliża się do krytycznego rozmiaru. Emisje etapu III wykazują rosnącą szybkość zdarzeń AE, energię i szybkość przekroczeń progu, które podążają za korelacją prawa Paris:
[da/dN = C(\Delta K)^m]
gdzie da/dN to szybkość rozwoju pęknięcia na cykl, ΔK to zakres współczynnika intensywności naprężeń, a C i m to stałe materiałowe. Chai i in. (2022, Materials) wykazali dla stali CrMoV, że skumulowana liczba zdarzeń AE koreluje z rozszerzeniem pęknięcia przez:
[N_{AE} = \alpha \int_0^a (\Delta K)^\beta da]
gdzie NAE to skumulowana liczba zdarzeń AE, a to długość pęknięcia, a α i β to parametry wyznaczone empirycznie.
Praktyczne monitorowanie pęknięć
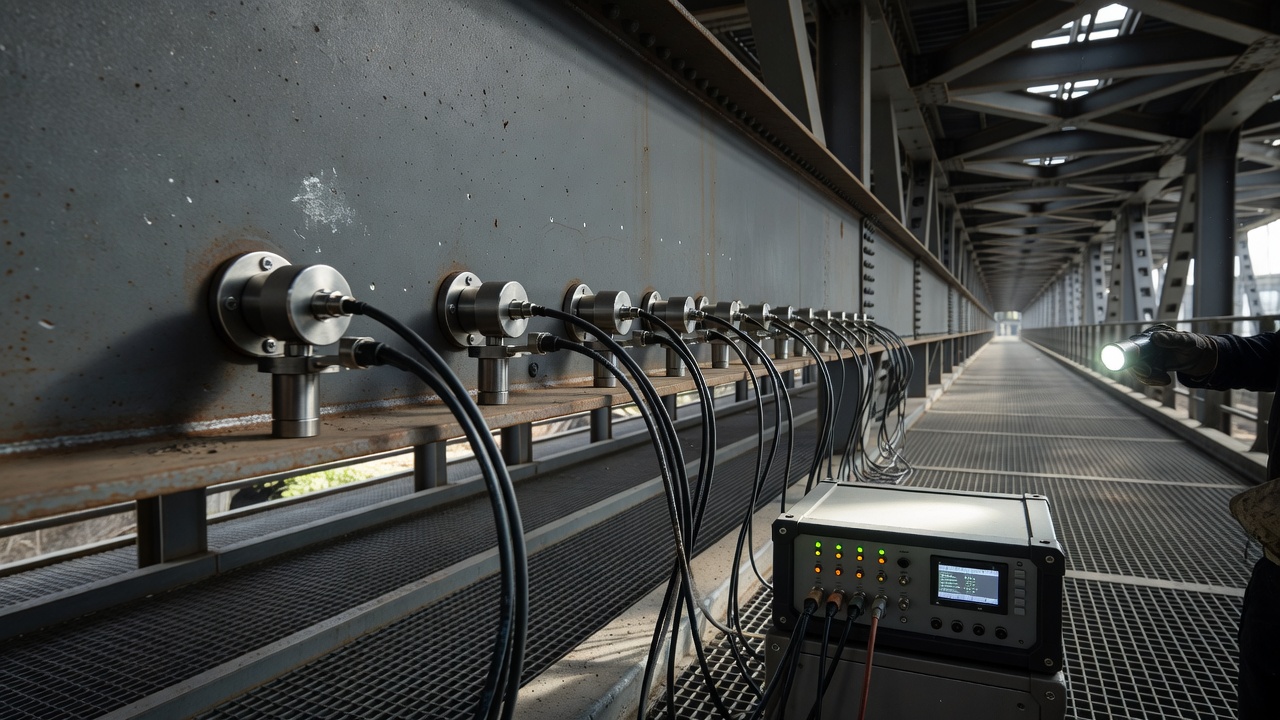
Monitorowanie pęknięć AE jest wdrażane na mostach w eksploatacji, zbiornikach ciśnieniowych i konstrukcjach lotniczych poprzez ciągłe lub okresowe monitorowanie. Podczas prób obciążeniowych mostów zgodnie z ASTM E2983, czujniki AE są skupione wokół znanych szczegółów wrażliwych na zmęczenie, połączeń żebra-stężenie spawanych, otworów karbowych, końców nakładek, połączeń przeponowych i spawanych elementów mocowanych. Proces monitorowania rejestruje aktywność AE, gdy konstrukcja jest obciążana do coraz wyższych poziomów.
Krytyczne progi dla monitorowania pęknięć AE obejmują: inicjację pęknięcia, pierwsze pojawienie się zdarzeń 55-70 dBAE w określonej lokalizacji, szczególnie gdy współczynnik Felicity spada poniżej 0,95, aktywny rozwój pęknięcia, utrzymująca się szybkość zdarzeń AE powyżej 10-50 zdarzeń na minutę z amplitudami powyżej 65 dBAE, zwłaszcza podczas stałych przytrzymań obciążenia, krytyczny rozwój pęknięcia, szybkość zdarzeń przekraczająca 100 zdarzeń na minutę z amplitudami powyżej 80 dBAE, wskazująca na przejście do niestabilnej propagacji. Chai i in. (2022) ustanowili progi ostrzegawcze dla stali CrMoV: gdy skumulowana liczba zdarzeń AE przekracza 100 w lokalizacji źródła, a energia bezwzględna przekracza 40 mV·ms, pęknięcie osiągnęło 50% długości krytycznej. Poniżej 50 skumulowanych zdarzeń i 20 mV·ms energii, rozwój pęknięcia pozostaje we wczesnych etapach.
AE do wykrywania korozji
Mechanizmy korozji wykrywalne przez AE
AE wykrywa aktywne procesy korozyjne poprzez wiele mechanizmów emisji. Przeszła korozja, ustabilizowane wżery, istniejące warstwy rdzy, powierzchnie pasywowane, nie generuje wykrywalnej AE. Tylko trwająca aktywność elektrochemiczna obejmująca fizyczne zakłócenie materiału generuje fale naprężeń. Podstawowe mechanizmy korozyjne generujące wykrywalną AE obejmują:
Aktywna korozja wżerowa generuje zdarzenia 45-70 dBAE, gdy warstwa pasywna pęka lokalnie, a metastabilne wżery tworzą się, rosną i repasywują. Każde zdarzenie pęknięcia warstwy generuje krótkotrwałą (10-100 μs), szerokopasmową serię AE. Rozwój wżerów generuje ciągłą AE o niskim poziomie, gdy produkty rozpuszczania się gromadzą. Częstotliwości wykrywania to 100-400 kHz. Szybkości inicjacji wżerów korelują z szybkością zdarzeń AE, badania pokazują 1-10 zdarzeń AE na zdarzenie nukleacji wżeru.
Tworzenie i zapadanie pęcherzyków wodoru generuje sygnały 35-55 dBAE podczas katodowych procesów korozyjnych. Pęcherzyki wodoru nukleują na korodującej powierzchni, rosną przez akumulację gazowego wodoru, odłączają się i czasami zapadają, każda faza generuje charakterystyczną AE. Nukleacja pęcherzyków generuje krótkie serie 50-200 μs. Odłączanie pęcherzyków generuje dłuższe zdarzenia 200-500 μs. Częstotliwości wykrywania to 100-300 kHz.
Pękanie korozyjne naprężeniowe (SCC) generuje emisje 55-85+ dBAE zarówno z inicjacji pęknięć (pęknięcie warstwy na wierzchołku pęknięcia), jak i propagacji pęknięć (mikrorozszczepienie, separacja międzyziarnowa). Emisje SCC charakteryzują się wysokimi szybkościami zdarzeń podczas okresów aktywnego pękania, z częstymi skupiskami AE (wiele zdarzeń w ciągu milisekund z tego samego źródła). Częstotliwości wykrywania to 100-500 kHz.
Korozja szczelinowa generuje ciągłą AE o niskim poziomie (ASL 30-55 dBAE) z trwającego rozpuszczania w szczelinie, z okazjonalnymi zdarzeniami o wyższej amplitudzie z lokalnego pękania warstwy. Korozja równomierna generuje minimalną wykrywalną AE, rozpuszczanie zachodzi na dużym obszarze, a zmiany powierzchni na małą skalę uwalniają niewystarczającą energię odkształcenia dla niezawodnego wykrycia.
| Typ korozji | Amplituda (dBAE) | Częstotliwość (kHz) | Czas trwania (μs) | Cechy wyróżniające |
|---|---|---|---|---|
| Korozja równomierna | 30-45 | 100-300 | 50-200 | Ciągła niskiego poziomu, trudna do wykrycia |
| Korozja wżerowa | 45-70 | 100-400 | 10-100 | Dyskretne serie, szybkość zdarzeń = szybkość wżerów |
| Korozja szczelinowa | 35-55 | 100-300 | 50-500 | Ciągła z okazjonalnymi seriami |
| Pękanie korozyjne naprężeniowe | 55-85+ | 100-500 | 100-1000+ | Wysoka szybkość zdarzeń, częste skupiska |
| Pęcherzyki wodoru | 35-55 | 100-300 | 50-500 | Trzy odrębne fazy (nukleacja, wzrost, odłączanie) |
Jomdecha i in. (2007, Corrosion Science) scharakteryzowali cztery typy korozji według rozkładu amplitud: korozja równomierna generowała wąski zakres amplitud 30-45 dBAE, wżerowa generowała szerszy zakres 45-70 dBAE z charakterystycznym rozkładem dwumodalnym odzwierciedlającym zdarzenia metastabilne (45-55 dBAE) i stabilne (55-70 dBAE), szczelinowa wykazywała 35-55 dBAE z rozkładem Gaussa, a SCC wykazywała 55-85+ dBAE z rozkładem dodatnio skośnym.
AE do wykrywania zerwania drutów cięgien
Sygnatura zerwania drutu
Zerwanie drutu cięgna w mostach sprężonych lub kablobetonowych generuje zdarzenia AE o najwyższej energii spotykane w monitorowaniu konstrukcji, typowo 80-100+ dBAE z poziomami energii bezwzględnej 100-1000 razy większymi niż typowe zdarzenia propagacji pęknięć. Sygnatura zerwania drutu charakteryzuje się: pojedynczym, niezwykle wysokim transientem amplitudy z krótkim czasem narastania (<100 μs), długim czasem trwania (1-20 ms z odbiciami), szeroką zawartością częstotliwościową od 5-200 kHz oraz charakterystycznym „dzwonieniem” zaniku, gdy uwolniona energia odkształcenia propaguje wielokrotne odbicia wzdłuż długości cięgna.
Zawartość częstotliwościowa zerwań drutów cięgien osiąga szczyt w zakresie 20-80 kHz, niższym niż większość AE związanych z pęknięciami, z powodu efektów falowodowych w kanale cięgna, gdzie stalowy drut działa jako cylindryczny falowód. Uwolniona energia propaguje głównie jako prowadzone mody podłużne i zginające w drucie, z prędkością około 4900-5100 m/s w zdrowych cięgnach z iniekcją i nieco niższą (4700-4900 m/s) w kanałach bez iniekcji lub częściowo zainiektowanych.
Wybór czujników AE do wykrywania zerwań drutów preferuje czujniki rezonansowe 60 kHz lub 80 kHz (modele R6I lub R80I) umieszczone bezpośrednio na głowicach kotwiących, na siodłach odchylających lub zamocowane do odsłoniętych segmentów cięgien w lokalizacjach pośrednich. Odstępy czujników dla niezawodnego wykrywania zerwań drutów wzdłuż kanału cięgna wynoszą 1-5 m dla czujników wbudowanych w kanały z iniekcją i do 10 m dla czujników na odsłoniętych głowicach kotwiących.
Odróżnianie zerwań drutów od szumu
Wykrywanie zerwań drutów w mostach w eksploatacji musi odróżniać rzeczywiste zdarzenia zerwania drutu od środowiskowych i operacyjnych źródeł szumu. Standardowy jest dwuetapowy proces potwierdzania. Etap 1, próg amplitudy i energii: zdarzenia przekraczające 90 dBAE z energią bezwzględną powyżej 10⁶ aJ są automatycznie oznaczane jako potencjalne zerwania drutów. Etap 2, analiza formy fali i korelacja wieloczujnikowa: forma fali jest badana pod kątem charakterystycznych cech zerwania drutu, w tym obecności wielu modów falowych (podłużnego i zginającego), spójnej zawartości częstotliwościowej między czujnikami oraz wzorców czasów przybycia zgodnych z propagacją wzdłuż kanału cięgna.
Wytyczne Vallen DGZfP dotyczące wykrywania zerwań drutów określają: minimalny próg amplitudy 80 dBAE, minimalny próg siły sygnału 10⁶ pVs oraz spójność przestrzenną, zdarzenie musi być wykryte na co najmniej dwóch czujnikach wzdłuż osi cięgna. W przypadku monitorowania mostu Altstädter Bahnhof (Halle, Niemcy), 111 zerwań drutów zostało wykrytych w ciągu 4 lat ciągłego monitorowania, z 103 potwierdzonymi przez późniejszą inspekcję wizualną wyciągniętych segmentów cięgien. Trzy fałszywie pozytywne wyniki przypisano uderzeniom pioruna (2) i uderzeniu ciężkiego sprzętu budowlanego (1).
AE w próbach obciążeniowych mostów
Ramy ASTM E2983 i ISO 16837
Próby obciążeniowe mostów AE są zgodne z ASTM E2983 (Standardowy przewodnik stosowania emisji akustycznej do monitorowania stanu konstrukcji mostów) i ISO 16837 (Badania nieniszczące, badania emisji akustycznej, metoda badania kwalifikacji uszkodzeń belek żelbetowych). Normy te definiują rozmieszczenie czujników, protokół obciążania, kryteria analizy danych i metodologię klasyfikacji uszkodzeń.
Protokół obciążania zgodnie z ASTM E2983 stosuje progresywnie rosnące stopnie obciążenia, typowo 20%, 40%, 60%, 80%, 90% i 100% maksymalnego obciążenia próbnego z 5-minutowymi przytrzymaniami na każdym stopniu. Podczas przytrzymań aktywność AE powinna zanikać, utrzymująca się lub rosnąca aktywność podczas stałego obciążenia sygnalizuje aktywne uszkodzenie. Przy 100% obciążenia konstrukcja jest przytrzymywana przez 10-30 minut podczas monitorowania aktywności AE. Ostatni stopień może zwiększyć do 110-120% obciążenia eksploatacyjnego w celu oceny efektu Kaisera przy kolejnym obciążeniu.
Klasyfikacja współczynnika obciążenia i współczynnika spokoju
Klasyfikacja uszkodzeń ISO 16837 stosuje współczynnik obciążenia (L), zdefiniowany jako obciążenie, przy którym AE wznawia się, podzielone przez poprzednie maksymalne obciążenie, oraz współczynnik spokoju (C), skumulowaną AE podczas odciążania podzieloną przez całkowitą AE podczas pełnego cyklu. Te dwa parametry są naniesione na wykres klasyfikacji uszkodzeń z trzema strefami:
Strefa niskich uszkodzeń, współczynnik obciążenia > 0,9, współczynnik spokoju < 0,05. Konstrukcja wykazuje silny efekt Kaisera z minimalnymi emisjami podczas odciążania. Uszkodzenia są niewielkie, a konstrukcja jest bezpieczna do dalszej eksploatacji z rutynowym monitorowaniem.
Strefa średnich uszkodzeń, współczynnik obciążenia 0,7-0,9, współczynnik spokoju 0,05-0,15. Efekt Kaisera jest częściowo naruszony, a emisje podczas odciążania wskazują na pewną niestabilność konstrukcji. Wymagana jest szczegółowa inspekcja w celu oceny zakresu uszkodzeń.
Strefa poważnych uszkodzeń, współczynnik obciążenia < 0,7, współczynnik spokoju > 0,15. Efekt Kaisera jest silnie naruszony, a wysoka aktywność podczas odciążania wskazuje na niestabilne warunki. Wymagana jest natychmiastowa interwencja.
Tonelli i in. (2020, Sensors) wykazali zastosowanie tej klasyfikacji na pełnowymiarowym sprężonym moście betonowym badanym do zniszczenia, pokazując, że współczynnik obciążenia zmniejszał się progresywnie od 0,95 przy niskich poziomach obciążenia do 0,45 przy 80% obciążenia niszczącego, podczas gdy współczynnik spokoju wzrastał od 0,02 do 0,32 w tym samym zakresie.
Praktyczne wdrożenie monitorowania mostów
Projekt monitorowania mostu Cedar Avenue (Minnesota) prowadzony przez TechKnowServ wykazał 16-czujnikowy układ AE na stalowym moście łukowym z cięgnem. Czujniki rozmieszczono w odstępach 15 ft wzdłuż połączeń poprzecznica-dźwigar zidentyfikowanych jako szczegóły podatne na zmęczenie w planie kontroli pękania. Ciągłe monitorowanie przez 18 miesięcy wykryło 237 aktywnych lokalizacji źródeł AE, z których 22 sklasyfikowano jako zdarzenia rozwoju pęknięć. Późniejsza inspekcja wizualna i badania magnetyczno-proszkowe potwierdziły 19 pęknięć > 3 mm długości, z 16 w lokalizacjach przewidzianych przez skupiska źródeł AE.
AE w inspekcji zbiorników ciśnieniowych i magazynowych
Ramy regulacyjne i normy
Badania AE zbiorników ciśnieniowych i magazynowych są regulowane przez wiele kodów i norm. ASME Section V Article 12 obejmuje badania AE metalowych zbiorników ciśnieniowych podczas wstępnej próby hydrostatycznej i okresowej rekwalifikacji. ASME Section V Article 11 obejmuje urządzenia FRP (zbiorniki, rury, naczynia). ASME Section V Article 13 obejmuje ciągłe monitorowanie AE zbiorników ciśnieniowych w eksploatacji. ASTM E569 (Standardowa praktyka monitorowania emisji akustycznej konstrukcji podczas kontrolowanego stymulowania) i ASTM E1930 (Standardowa praktyka badania wypełnionych cieczą atmosferycznych i niskociśnieniowych metalowych zbiorników magazynowych przy użyciu emisji akustycznej) zapewniają szczegółowe procedury.
Sekwencja ciśnieniowania
Znormalizowana sekwencja ciśnieniowania dla próby hydrostatycznej zgodnie z wytycznymi ASME przebiega w pięciu krokach: ciśnieniowanie do 50% ciśnienia próbnego i przytrzymanie 5-10 minut, rejestrowanie aktywności AE, zwiększenie do 65% i przytrzymanie 10 minut, zwiększenie do 85% i przytrzymanie 10 minut, zwiększenie do 100% ciśnienia próbnego i przytrzymanie 30 minut, opcjonalnie zwiększenie do 110% (poziom próby dowodowej) na 5 minut. Podczas każdego okresu przytrzymania aktywność AE powinna zanikać zgodnie z zasadą Kaisera, konstrukcja bez aktywnych uszkodzeń wykazuje szybko malejącą szybkość zdarzeń podczas przytrzymań, podczas gdy uszkodzona konstrukcja wykazuje utrzymującą się lub rosnącą aktywność.
Klasyfikacja źródeł
Źródła AE wykryte podczas badań zbiorników ciśnieniowych są klasyfikowane według aktywności (liczba zdarzeń AE na źródło) i intensywności (średnia amplituda/energia zdarzeń): Klasa A, niewielkie, 1-10 zdarzeń, amplituda poniżej 60 dBAE, uważane za nieistotne, Klasa B, łagodne, 10-50 zdarzeń, amplituda 60-75 dBAE, wymaga korelacji z analizą naprężeń projektowych, Klasa C, umiarkowane, 50-200 zdarzeń, amplituda 75-85 dBAE, wymaga uzupełniających badań NDT (UT, radiografia), Klasa D, poważne, 200-1000 zdarzeń, amplituda 85-95 dBAE, wymaga natychmiastowej oceny i zalecenia naprawy, Klasa E, krytyczne, >1000 zdarzeń, amplituda powyżej 95 dBAE, wymaga zatrzymania i natychmiastowej naprawy przed dalszym ciśnieniowaniem.
Monitorowanie dna zbiorników
Monitorowanie dna naziemnych zbiorników magazynowych (AST) jest zgodne z ASTM E1930 przy użyciu systemu MONPAC. Układ 12-48 czujników (typowe rezonansowe 60 kHz) jest rozmieszczony wokół płaszcza zbiornika w odstępach 1-2 m w pobliżu dna. Zbiornik jest napełniany lub poziom napełnienia zmieniany podczas monitorowania AE z korozji dna, wżerów i wycieków. Korozja dna generuje zdarzenia 45-75 dBAE, aktywny wyciek przez perforacje dna generuje ciągłą AE przy 40-65 ASL dBAE. Dokładność lokalizacji źródła w płaszczyźnie dna wynosi typowo ±0,5-2 m w zależności od odstępów czujników i obciążenia cieczą. API 653 (Inspekcja, naprawa, zmiana zbiorników) uznaje AE jako metodę przesiewową stanu dna zbiornika, z wynikami AE używanymi do priorytetyzacji zbiorników do inspekcji wewnętrznej i ultradźwiękowego pomiaru grubości.
Integracja z systemami monitorowania stanu konstrukcji
Fuzja danych z wielu czujników
AE integruje się z systemami monitorowania stanu konstrukcji (SHM) poprzez fuzję danych z wielu czujników, łącząc dane zdarzeń AE z pomiarami odkształceń, danymi akcelerometrów, czujnikami światłowodowymi, monitorowaniem środowiska i modelami cyfrowych bliźniaków. Architektura integracji podąża za podejściem warstwowym.
Warstwa czujników łączy czujniki AE (20-100 na strefę monitorowania) z komplementarnymi technologiami pomiarowymi: tensometrami rezystancyjnymi do lokalnego pomiaru naprężeń, czujnikami światłowodowymi z siatkami Bragga (FBG) do rozproszonego pomiaru odkształceń i temperatury, akcelerometrami do globalnego wykrywania uszkodzeń opartego na wibracjach oraz czujnikami korozji (sondy LPR, ER) do monitorowania elektrochemicznego. Warstwa akwizycji danych synchronizuje dane zdarzeń AE (czas mikrosekundowy) z wolniejszymi danymi parametrycznymi (próbkowanie 1-100 Hz) poprzez wspólne odniesienia czasowe, typowo systemy akwizycji danych ze znacznikami czasu GPS.
Warstwa przetwarzania wykonuje lokalizację źródła w czasie rzeczywistym, klasyfikację form fal i filtrowanie szumów. Zaawansowane systemy stosują klasyfikatory uczenia maszynowego, maszyny wektorów nośnych (SVM), k-najbliższych sąsiadów (k-NN) lub sieci neuronowe, do klasyfikacji źródeł AE na kategorie mechanizmów uszkodzeń (pęknięcie, korozja, zerwanie drutu, zacieranie, szum). Warstwa diagnostyczna ocenia nasilenie uszkodzeń za pomocą współczynnika Felicity, trendów szybkości zdarzeń AE, analizy rozkładu amplitud i analizy wartości b (nachylenie rozkładu amplituda-częstotliwość, gdzie malejąca wartość b wskazuje na przejście od mikropęknięć do makropęknięć).
Warstwa prognostyczna szacuje pozostały okres użytkowania poprzez korelację intensywności AE z modelami mechaniki pękania. Skumulowana energia AE jest powiązana z rozszerzeniem pęknięcia przez korelację prawa Paris, umożliwiając oszacowanie szybkości rozwoju pęknięć i czasu do krytycznej wielkości pęknięcia. Integracja z cyfrowym bliźniakiem mapuje lokalizacje źródeł AE na geometrie modeli MES, korelując aktywność AE z lokalnymi współczynnikami intensywności naprężeń w celu przewidywania postępu uszkodzeń w przewidywanych scenariuszach obciążenia.
Bezprzewodowe systemy AE
Bezprzewodowe systemy monitorowania AE umożliwiają wdrożenie na konstrukcjach bez infrastruktury przewodowej. System MISTRAS Micro-SHM zapewnia 4-8 kanałów monitorowania AE w kompaktowej obudowie zasilanej bateryjnie z transmisją komórkową lub satelitarną. System Vallen WISAE (Wireless Smart AE) obsługuje rozproszone węzły czujników z lokalnym przetwarzaniem i bezprzewodową transmisją danych przy użyciu radia w paśmie 2,4 GHz lub 868 MHz ISM. Żywotność baterii do ciągłego monitorowania wynosi od 30 dni (ciągłe strumieniowanie) do 2 lat (okresowe próbkowanie z transmisją sterowaną zdarzeniami). Warianty zasilane słonecznie zapewniają nieograniczoną pracę w odległych lokalizacjach, w tym izolowanych przęsłach mostów, stacjach pomp rurociągów i platformach morskich.
Fuzja danych z innymi metodami NDT
AE zapewnia maksymalną wartość, gdy jest zintegrowana z komplementarnymi metodami NDT do kompleksowej oceny konstrukcji:
| Metoda NDT | Komplementarność z AE | Korzyść integracji |
|---|---|---|
| Badania ultradźwiękowe (UT) | UT określa rozmiar defektów wykrytych przez AE, AE identyfikuje aktywne defekty | AE znajduje aktywne pęknięcia, UT mierzy rozmiar i głębokość |
| Radiografia (RT) | RT potwierdza defekty wewnętrzne wykryte przez AE | AE przesiewa duże obszary, RT weryfikuje krytyczne źródła |
| Magnetyczno-proszkowe (MT) | MT potwierdza wskazania pęknięć powierzchniowych z AE | AE wykrywa wzrost pęknięć podpowierzchniowych przed widocznością MT |
| Prądy wirowe (ECT) | ECT charakteryzuje defekty powierzchniowe w pobliżu spoin | AE lokalizuje aktywne defekty, ECT określa rozmiar i charakteryzuje |
| Georadar (GPR) | GPR lokalizuje zbrojenie i kanały, AE wykrywa aktywne defekty | GPR mapuje geometrię, AE monitoruje integralność konstrukcji |
| Czujniki światłowodowe (FBG) | FBG mierzy odkształcenia, AE wykrywa dynamiczne zdarzenia uszkodzeń | Stan odkształcenia koreluje z aktywnością AE |
Zalety i ograniczenia monitorowania AE
Zalety
Wykrywanie aktywnych defektów w czasie rzeczywistym, AE wykrywa uszkodzenia w miarę ich występowania, zapewniając natychmiastowe ostrzeżenie o inicjacji pęknięć, propagacji i krytycznych stanach uszkodzeń. Żadna inna metoda NDT nie zapewnia tej czasowej bezpośredniości na całej konstrukcji jednocześnie.
Pasywna, nieinwazyjna technika, AE nie wprowadza energii do konstrukcji, eliminując zagrożenia radiacyjne (RT), wymagania sprzęgające (UT) i potrzeby dostępu sprzętu (MT). Czujniki montują się na dostępnych powierzchniach bez modyfikacji konstrukcji.
Możliwość monitorowania globalnego, pojedynczy czujnik AE monitoruje duży obszar, do 30 m promienia w płycie stalowej, 10-15 m w pasach dźwigarów stalowych, 3-5 m w betonie, umożliwiając opłacalne monitorowanie dużych konstrukcji ze stosunkowo niewielu lokalizacji czujników.
Lokalizacja źródła, AE zapewnia przestrzenną lokalizację źródeł uszkodzeń, kierując kolejne inspekcje do określonych lokalizacji zamiast wymagać 100% pokrycia innymi metodami. Dokładność lokalizacji ±0,1-1 m w typowych wdrożeniach terenowych jest wystarczająca do identyfikacji stref krytycznych.
Ciągłe monitorowanie podczas eksploatacji, AE działa podczas normalnego użytkowania konstrukcji, obciążenia ruchem na mostach, cykli ciśnieniowych na zbiornikach, cykli termicznych na rurociągach, rejestrując zdarzenia uszkodzeń występujące w warunkach eksploatacyjnych.
Wysoka czułość na wczesne etapy uszkodzeń, AE wykrywa inicjację mikropęknięć przy zakresach współczynnika intensywności naprężeń (ΔK) 5-10 MPa√m w stali, znacznie poniżej progu wykrywania inspekcji wizualnej (typowe ΔK > 20-30 MPa√m dla pęknięć wychodzących na powierzchnię) i badań ultradźwiękowych (typowe ΔK > 15-25 MPa√m).
Kompatybilność z systemami zautomatyzowanymi, nowoczesne systemy AE zapewniają automatyczne wykrywanie zdarzeń, lokalizację źródła i generowanie alarmów bez wymogu ciągłej uwagi operatora. Progi i poziomy alertów są programowalne do pracy bez nadzoru.
Korelacja z mechaniką pękania, parametry AE, szczególnie skumulowana liczba zdarzeń i energia, korelują bezpośrednio z rozszerzeniem pęknięcia przez zależności prawa Paris, umożliwiając ilościową ocenę uszkodzeń i szacowanie pozostałego okresu użytkowania.
Stosowalność do wielu typów uszkodzeń, AE wykrywa pęknięcia, korozję, zerwania drutów, delaminację, pękanie włókien, wycieki, tarcie, uderzenia i płynięcie z pojedynczego wdrożenia czujników z odpowiednim przetwarzaniem sygnału.
Weryfikacja próbą dowodową, AE podczas prób obciążeniowych natychmiast identyfikuje aktywny wzrost defektów bez wymogu obciążania konstrukcji do zniszczenia, umożliwiając bezpieczną kwalifikację zbiorników ciśnieniowych, mostów i konstrukcji lotniczych.
Ograniczenia
Wymóg obciążenia, AE wymaga, aby konstrukcja była naprężona do generowania emisji. Konstrukcja w spoczynku przy stałym obciążeniu i łagodnych warunkach środowiskowych nie będzie generować wykrywalnej AE niezależnie od stanu uszkodzeń. Jest to najważniejsze ograniczenie operacyjne.
Brak określania rozmiaru defektu, AE wykrywa aktywność defektów, ale nie mierzy bezpośrednio rozmiaru defektu. Duże aktywne źródło emisji może reprezentować albo duże pęknięcie rosnące szybko, albo małe pęknięcie emitujące intensywnie. Korelacja między aktywnością AE a rozmiarem defektu wymaga modeli mechaniki pękania lub uzupełniających badań NDT.
Tłumienie sygnału, sygnały AE tłumią się z odległością propagacji z powodu rozpraszania geometrycznego, absorpcji materiałowej i rozpraszania. Odstępy czujników muszą uwzględniać szybkości tłumienia: płyty stalowe 1 dB/m, beton 3-8 dB/m, kompozyty 10-30 dB/m i konstrukcje zdominowane przez interfejsy (kanały z iniekcją, kompozyty warstwowe) do 50 dB/m.
Dyskryminacja szumów, środowiska operacyjne generują źródła szumu, które mogą maskować lub być mylone z sygnałami AE: zakłócenia elektromagnetyczne, wibracje mechaniczne, uderzenia deszczu, ruch indukowany wiatrem, dudnienie ruchu, systemy hydrauliczne i pękanie termiczne. Filtrowanie szumów wymaga starannej konfiguracji i często analizy po przetwarzaniu.
Stała instalacja czujników, ciągłe monitorowanie wymaga, aby czujniki pozostały zamontowane na konstrukcji przez czas monitorowania. Instalacja czujników, prowadzenie kabli i ochrona wymagają projektu inżynierskiego i mogą być kosztowne dla krótkoterminowego monitorowania.
Degradacja sprzężenia, w dłuższych okresach monitorowania (miesiące do lat) środek sprzęgający czujnika ulega degradacji, połączenia klejowe słabną, a zaciski magnetyczne mogą się przesuwać. Okresowa weryfikacja testem łamania wkładu ołówkowego zgodnie z ASTM E976 jest niezbędna do utrzymania jakości danych.
Wiedza interpretacyjna, interpretacja danych AE wymaga zrozumienia zachowania materiałów, propagacji fal, przetwarzania sygnałów, mechaniki konstrukcji i mechanizmów uszkodzeń. Zautomatyzowane systemy klasyfikacji zmniejszają, ale nie eliminują potrzeby doświadczonych analityków.
Brak wykrywania defektów uśpionych, AE wykrywa tylko aktywne lub rosnące defekty. Istniejące uszkodzenia, które są stabilne i nie rosną w bieżących warunkach, ustabilizowane pęknięcie, pasywowany wżer korozyjny, wcześniej odkształcona strefa, nie generują AE, dopóki nie zostaną reaktywowane.
Kalibracja skumulowanej AE, związek między skumulowaną aktywnością AE a degradacją konstrukcji jest specyficzny dla materiału, zależny od geometrii i obciążenia. Kalibracja wymaga reprezentatywnych badań laboratoryjnych lub walidacji terenowej, które mogą nie istnieć dla konkretnych konstrukcji.
Wrażliwość środowiskowa, ekstremalne temperatury wpływają na czułość czujników (właściwości PZT przesuwają się powyżej 150°C), lepkość środka sprzęgającego (smar twardnieje poniżej -20°C) i właściwości elektryczne kabli. Wysoka wilgotność koroduje styki czujników. Pioruny i przepięcia mogą uszkodzić wrażliwe przedwzmacniacze.
Tabela odniesień norm
| Norma | Tytuł | Zastosowanie |
|---|---|---|
| ASTM E1316 | Standardowa terminologia NDT | Definicje i terminologia AE |
| ASTM E569 | Monitorowanie AE podczas kontrolowanego stymulowania | Monitorowanie zbiorników ciśnieniowych w eksploatacji |
| ASTM E650 | Montaż piezoelektrycznych czujników AE | Procedury instalacji czujników |
| ASTM E750 | Charakterystyka instrumentacji AE | Specyfikacje akwizycji danych |
| ASTM E976 | Charakterystyka odpowiedzi czujników AE | Przewodnik kalibracji łamaniem wkładu ołówkowego |
| ASTM E1067 | Badania AE zbiorników/naczyń FRP | Monitorowanie urządzeń kompozytowych |
| ASTM E1106 | Kalibracja pierwotna czujników AE | Metrologiczna kalibracja czujników |
| ASTM E1419 | Badania AE bezszwowych butli gazowych | Monitorowanie prób hydrostatycznych butli gazowych |
| ASTM E1781 | Kalibracja wtórna czujników AE | Weryfikacja czujników w terenie |
| ASTM E1930 | Badania AE atmosferycznych zbiorników magazynowych | Monitorowanie korozji dna zbiorników |
| ASTM E2075 | Odpowiedź czujników AE z symulowanej AE | Norma źródła Hsu-Nielsena |
| ASTM E2374 | Badania AE konstrukcji kompozytowych | Monitorowanie konstrukcji kompozytowych |
| ASTM E2983 | AE do SHM mostów | Procedury monitorowania mostów |
| ISO 16837 | AE do kwalifikacji uszkodzeń belek żelbetowych | Klasyfikacja uszkodzeń mostów betonowych |
| ISO 16838 | AE do oceny integralności | Protokół integralności konstrukcji |
| ASME V Art. 11 | Badania AE urządzeń FRP | Badania zbiorników/naczyń FRP |
| ASME V Art. 12 | Badania AE naczyń metalowych | Próby hydrostatyczne naczyń metalowych |
| ASME V Art. 13 | Ciągłe monitorowanie AE | Ciągłe monitorowanie w eksploatacji |
| EN 1330-9 | Terminologia AE | Europejska norma terminologiczna |
| EN 13477-1/2 | Charakterystyka sprzętu AE | Europejska norma sprzętowa |
| EN 13554 | AE zasady ogólne | Europejskie zasady ogólne |
| EN 14584 | Badania AE metalowych urządzeń ciśnieniowych | Europejska norma urządzeń ciśnieniowych |
| EN 15495 | AE lokalizacja strefowa | Europejska metoda lokalizacji strefowej |
| EN 15856 | AE do wykrywania korozji | Norma monitorowania korozji |
| EN 15857 | AE dla polimerów wzmocnionych włóknami | Norma monitorowania FRP |
Często zadawane pytania
- Czym jest monitorowanie emisji akustycznej i jak działa?
- Monitorowanie emisji akustycznej (AE) to pasywna metoda badań nieniszczących, która wykrywa przejściowe sprężyste fale naprężeń generowane przez szybkie uwalnianie lokalnej energii odkształcenia w materiale poddanym naprężeniom. Gdy defekty, takie jak pęknięcia, korozja lub pękanie włókien, aktywnie rosną lub propagują, emitują fale naprężeń o wysokiej częstotliwości, które przemieszczają się przez materiał na powierzchnię. Czujniki piezoelektryczne zamontowane na powierzchni konstrukcji przekształcają te fale mechaniczne na sygnały elektryczne, które są wzmacniane, filtrowane (typowo 20 kHz do 1 MHz) i analizowane przez system akwizycji danych. System wyodrębnia parametry, w tym czas przybycia zdarzenia, amplitudę szczytową, czas trwania sygnału, czas narastania, liczbę przekroczeń progu i energię, aby scharakteryzować każde zdarzenie AE. W przeciwieństwie do badań ultradźwiękowych, które wprowadzają fale dźwiękowe, AE jest techniką pasywną, nasłuchuje energii uwalnianej przez sam proces uszkodzenia.
- Czym jest efekt Kaisera w badaniach emisji akustycznej?
- Efekt Kaisera, po raz pierwszy systematycznie zbadany przez Josepha Kaisera w 1950 roku, opisuje nieodwracalne zachowanie emisji akustycznych: gdy materiał jest obciążany, odciążany, a następnie ponownie obciążany, emisje akustyczne są nieobecne, dopóki nie zostanie przekroczony poprzednio przyłożony maksymalny poziom naprężeń. Oznacza to, że materiał ma „pamięć naprężeń”. Efekt ten jest zdefiniowany w normie ISO 16837:2019 jako „niewielka aktywność AE obserwowana do momentu przekroczenia maksymalnego obciążenia poprzedniego etapu, gdy naprężenia są przyłożone, usunięte, a następnie ponownie przyłożone”. Efekt Kaisera ma fundamentalne znaczenie dla prób ciśnieniowych zbiorników, gdzie pierwsze ciśnieniowanie ujawnia płynięcie w obszarach wysokich naprężeń, podczas gdy ciche drugie ciśnieniowanie wskazuje na integralność konstrukcji. Naruszenie efektu Kaisera sygnalizuje nagromadzone uszkodzenia i jest kwantyfikowane za pomocą współczynnika Felicity, stosunku obciążenia, przy którym AE wznawia się, do poprzedniego maksymalnego obciążenia, gdzie wartości poniżej 0,95 wskazują na uszkodzenia wymagające zbadania.
- Jak montuje się czujniki AE i jakie istnieją ich typy?
- Czujniki AE to w przeważającej mierze urządzenia piezoelektryczne wykorzystujące elementy z cyrkonianu tytanianu ołowiu (PZT). Istnieją dwa podstawowe typy: czujniki rezonansowe, które oferują najwyższą czułość przy określonej częstotliwości (typowo 150 kHz do monitorowania mostów, 300 kHz do kompozytów włóknistych, 60 kHz do betonu/materiałów geomateriałowych) oraz czujniki szerokopasmowe, które zapewniają płaską charakterystykę częstotliwościową w zakresie 100-1000 kHz do analizy widmowej. Czujniki montuje się zgodnie z normą ASTM E650 przy użyciu środka sprzęgającego (smar silikonowy, epoksyd lub klej na gorąco) z zaciskami magnetycznymi, uchwytami klejonymi lub uchwytami dociskowymi. Odstępy między czujnikami zależą od tłumienia fal i zastosowania: zbrojenie w betonie wymaga odstępów 1-5 m, płyty stalowe pozwalają na 10-30 m, a materiały kompozytowe wymagają 0,5-2 m. Przygotowanie powierzchni montażowej obejmuje usunięcie farby, powłok i luźnej rdzy w celu utrzymania spójnego sprzężenia akustycznego.
- Jak działa lokalizacja źródła AE?
- Lokalizacja źródła AE wykorzystuje różnicę czasów przybycia (TDOA) fal naprężeń do wielu czujników w celu triangulacji źródła uszkodzenia. Lokalizacja liniowa wykorzystuje dwa czujniki na belce lub rurze i oblicza pozycję z różnicy czasów przybycia i prędkości fali: d = (Δt × v + D)/2, gdzie D to odstęp między czujnikami, Δt to różnica czasu, a v to prędkość fali. Lokalizacja planarna (triangulacja) wymaga trzech lub więcej czujników, rozwiązując układ równań dla współrzędnych x-y. Lokalizacja 3D wykorzystuje cztery lub więcej czujników z optymalizacją iteracyjną (metoda Newtona-Raphsona lub metoda Geigera). Lokalizacja strefowa (wg EN 15495) identyfikuje tylko strefę, w której wystąpiło uszkodzenie, bez precyzyjnych współrzędnych, stosowana, gdy ścieżki propagacji są złożone, np. w kanałach betonu sprężonego. Kalibracja prędkości fali jest krytyczna, prędkość w stali wynosi 4900-5900 m/s dla fal P, podczas gdy w betonie waha się od 3500-4500 m/s w zależności od składu mieszanki i stanu.
- Jakie typy uszkodzeń może wykrywać AE na mostach?
- Monitorowanie AE na mostach wykrywa wiele aktywnych mechanizmów uszkodzeń, w tym: rozwój pęknięć, od inicjacji pęknięć zmęczeniowych przez propagację do zniszczenia, z amplitudą rosnącą od 55 dB przy inicjacji do ponad 85 dB przy krytycznej wielkości pęknięcia, aktywność korozyjną, tworzenie się pęcherzyków wodoru generujących zdarzenia 35-55 dB oraz korozję wżerową generującą zdarzenia 50-70 dB, zerwanie drutów cięgien w mostach sprężonych generujące zdarzenia o bardzo wysokiej energii 80-100+ dB z charakterystycznym kształtem fali, zacieranie i zmęczenie cierne w połączeniach mostowych generujące ciągłą emisję AE o niskim poziomie oraz pękanie włókien w mostach wzmocnionych FRP generujące zdarzenia 60-90 dB. AE jest szczególnie cenna do wykrywania aktywnych uszkodzeń niewidocznych w statycznej inspekcji wizualnej, a nawet w konwencjonalnych metodach NDT, z ciągłym monitorowaniem rejestrującym aktywność defektów podczas eksploatacyjnego obciążenia ruchem.
- Jakie normy regulują badania AE?
- Badania AE są regulowane przez wiele międzynarodowych norm. ASTM E1316 definiuje terminologię. ASTM E976 obejmuje kalibrację czujników. ASTM E569 i E1930 obejmują monitorowanie zbiorników ciśnieniowych podczas badań. ASTM E2983 obejmuje monitorowanie mostów. ASTM E2374 obejmuje konstrukcje kompozytowe. ISO 16837 zapewnia ramy dla badań AE mostów z klasyfikacją uszkodzeń za pomocą współczynnika obciążenia i współczynnika spokoju. ASME Section V Article 11 obejmuje urządzenia FRP, Article 12 obejmuje metalowe zbiorniki ciśnieniowe, a Article 13 obejmuje ciągłe monitorowanie. ASME Section VIII Division 1 Case 2493 i Section XI do monitorowania jądrowego to dodatkowe odniesienia. Normy europejskie obejmują EN 1330-9 (terminologia), EN 13477-1/2 (charakterystyka sprzętu), EN 13554 (zasady ogólne), EN 14584 (metalowe urządzenia ciśnieniowe) i EN 15495 (lokalizacja strefowa).
- Jakie są zalety i ograniczenia AE w porównaniu z innymi metodami NDT?
- Zalety obejmują: wykrywanie w czasie rzeczywistym aktywnych defektów w miarę ich wzrostu, technika pasywna, która nie wprowadza energii do konstrukcji, możliwość monitorowania globalnego obejmująca duże konstrukcje z kilku lokalizacji czujników, lokalizacja źródła do precyzyjnego wskazania uszkodzenia, wykrywanie aktywności defektów niewidocznych w inspekcji wizualnej lub statycznych badaniach NDT, ciągłe monitorowanie podczas eksploatacji, wysoka czułość na wczesne etapy procesów uszkodzeń. Ograniczenia obejmują: wymóg obciążenia konstrukcji (brak obciążenia = brak emisji dla większości typów defektów), tłumienie sygnału ogranicza odstępy między czujnikami, zwłaszcza w kompozytach i betonie, brak możliwości bezpośredniego pomiaru wielkości defektu (tylko aktywność), dyskryminacja szumów jest trudna w środowiskach eksploatacyjnych, czujniki muszą pozostać zamontowane do ciągłego monitorowania, interpretacja danych wymaga przeszkolonych analityków, skumulowana AE niekoniecznie koreluje liniowo z degradacją konstrukcji.
- Jak AE integruje się z systemami monitorowania stanu konstrukcji?
- AE integruje się z systemami SHM poprzez fuzję danych z wielu czujników, łącząc AE z tensometrami, akcelerometrami, czujnikami światłowodowymi i czujnikami środowiskowymi. Ciągłe monitorowanie AE wykorzystuje systemy takie jak MISTRAS Sensor Highway II (48-128 kanałów) lub Vallen AMSY-6 (do 254 kanałów) z przetwarzaniem zdarzeń w czasie rzeczywistym. Architektura integracji obejmuje: warstwę czujników (AE + inne czujniki NDT), warstwę akwizycji danych (zsynchronizowane wielokanałowe rejestrowanie), warstwę przetwarzania (lokalizacja źródła, klasyfikacja sygnałów, filtrowanie szumów), warstwę diagnostyczną (ocena nasilenia uszkodzeń, analiza Kaisera/Felicity) oraz warstwę prognostyczną (szacowanie pozostałego okresu użytkowania). Bezprzewodowe systemy AE (Micro-SHM, WISAE) umożliwiają wdrożenie w terenie z zasilaniem słonecznym i transmisją komórkową. Integracja z cyfrowym bliźniakiem mapuje zdarzenia AE na lokalizacje w modelu MES w celu korelacji naprężeń.
- Czym jest współczynnik Felicity i jak jest stosowany?
- Współczynnik Felicity (FR) kwantyfikuje naruszenie efektu Kaisera i jest zdefiniowany jako obciążenie, przy którym AE wznawia się, podzielone przez poprzednie maksymalne obciążenie. FR = 1,0 wskazuje na doskonały efekt Kaisera (brak nowych uszkodzeń). FR między 0,95 a 1,0 jest akceptowalny dla metalowych zbiorników ciśnieniowych zgodnie z wytycznymi ASME. FR między 0,90 a 0,95 jest graniczny i wymaga dalszego zbadania. FR między 0,80 a 0,90 wskazuje na znaczne uszkodzenia. FR poniżej 0,80 wskazuje na krytyczne uszkodzenia wymagające natychmiastowego działania. ISO 16837 dostosowuje to dla betonowych mostów, stosując współczynnik obciążenia (L = Lo/Lp) i współczynnik spokoju (C = Au/At), gdzie L mierzy początek AE w kolejnym obciążeniu, a C mierzy aktywność AE podczas odciążania. Uszkodzenia są klasyfikowane jako niskie, średnie lub poważne na podstawie tych dwóch parametrów naniesionych na wykres klasyfikacji uszkodzeń.
- Czy AE może być stosowana do wykrywania korozji?
- Tak, AE wykrywa wiele mechanizmów korozyjnych. Aktywna korozja wżerowa generuje zdarzenia 50-70 dB z nagłego pękania pasywnej warstwy i tworzenia metastabilnych wżerów. Tworzenie pęcherzyków wodoru generuje sygnały 35-55 dB, gdy pęcherzyki nukleują, rosną i odłączają się od korodującej powierzchni. Pękanie korozyjne naprężeniowe (SCC) generuje emisje 55-85 dB zarówno z inicjacji, jak i propagacji pęknięć. Korozja szczelinowa generuje ciągłą emisję AE o niskim poziomie. Korozja równomierna generuje minimalną wykrywalną emisję AE. Zakresy częstotliwości wykrywania wynoszą od 100-500 kHz dla wżerów do 100-300 kHz dla ewolucji wodoru. Monitorowanie wymaga, aby korozja była aktywna, przeszła korozja (ustabilizowane wżery, istniejące warstwy rdzy) nie emituje. Badanie Jomdecha i in. (2007) scharakteryzowało cztery typy korozji według rozkładu amplitud: równomierna (30-45 dB), wżerowa (45-70 dB), szczelinowa (35-55 dB) i SCC (55-85+ dB).
- Jak AE jest stosowana do inspekcji zbiorników ciśnieniowych i magazynowych?
- AE jest szeroko stosowana do inspekcji zbiorników ciśnieniowych i magazynowych zgodnie z ASME Section V Article 11, 12 i 13 oraz ASTM E1930. Procedura obejmuje: montaż układu czujników AE (typowe 12-48 czujników na zbiorniku), ciśnieniowanie zbiornika zgodnie z określoną sekwencją kroków (50% → przytrzymanie → 65% → przytrzymanie → 85% → przytrzymanie → 100% → przytrzymanie → 110% maksymalnego ciśnienia próbnego), analizę aktywności AE podczas ciśnieniowania i okresów przytrzymania. Aktywne źródła są klasyfikowane (ASME klasyfikuje źródła AE w klasach od A do E na podstawie aktywności i intensywności). Oprogramowanie Monpac jest stosowane do monitorowania dna zbiorników naziemnych zgodnie z API 650. Wymagania obejmują: cykl 5-przytrzymań podczas próby hydrostatycznej, czujniki rozmieszczone w maksymalnych odstępach 5-8 m, kontrolę szumów tła oraz weryfikację czujników za pomocą testu łamania wkładu ołówkowego (ASTM E976).
- Czym jest test łamania wkładu ołówkowego do weryfikacji czujników AE?
- Test łamania wkładu ołówkowego (PLB), znormalizowany w normie ASTM E976, jest podstawową metodą weryfikacji kalibracji czujników AE w terenie. Wkład ołówka mechanicznego 2H o średnicy 0,3 mm lub 0,5 mm jest wysuwany na około 3 mm i dociskany do powierzchni konstrukcji pod kątem 30-45° aż do złamania. Złamanie wkładu uwalnia powtarzalną funkcję siły skokowej, która generuje szerokopasmową falę naprężeń, znaną jako źródło Hsu-Nielsena, zapewniając spójny sygnał odniesienia. Kluczowe kryteria weryfikacji obejmują: spójną amplitudę w zakresie ±3 dB przy powtarzanych złamaniach w tym samym miejscu, spójny czas narastania w zakresie ±20% oraz spójną energię w zakresie ±10%. Testy PLB są wykonywane przed, w trakcie i po każdym badaniu AE, aby zapewnić stabilność sprzężenia czujnika. Źródło Hsu-Nielsena tworzy powtarzalny impuls symulujący rzeczywiste zdarzenie AE w pobliżu powierzchni.
- Jakie są typowe częstotliwości stosowane dla różnych zastosowań AE?
- Typowe zakresy częstotliwości AE różnią się w zależności od zastosowania i materiału. Konstrukcje stalowe (mosty, zbiorniki ciśnieniowe, dźwigi) stosują czujniki rezonansowe 100-300 kHz zoptymalizowane pod kątem sygnałów propagacji pęknięć. Konstrukcje betonowe stosują czujniki 50-150 kHz ze względu na wyższe tłumienie sygnału w betonie. Materiały kompozytowe (FRP, włókno węglowe) stosują czujniki 150-600 kHz do rejestrowania zarówno pękania matrycy (niższe częstotliwości), jak i pękania włókien (wyższe częstotliwości). Wykrywanie zerwania drutów cięgien stosuje czujniki 20-200 kHz do rejestrowania bardzo wysokiej energii, sygnałów o niższej częstotliwości charakterystycznych dla zerwania drutu. Monitorowanie korozji typowo stosuje czujniki szerokopasmowe 100-500 kHz. Wykrywanie wycieków stosuje niższe częstotliwości 20-100 kHz, ponieważ AE indukowana przepływem ma inną zawartość widmową. Laboratoryjne badania materiałów stosują czujniki 300-1000 kHz dla małych próbek. Konstrukcje wojskowe i lotnicze stosują 100-2000 kHz w zależności od rodzaju materiału i grubości.
- Czym AE różni się od badań ultradźwiękowych?
- AE zasadniczo różni się od badań ultradźwiękowych (UT) pod kilkoma względami. AE jest techniką pasywną, tylko nasłuchuje fal naprężeń emitowanych przez aktywne defekty i nie wprowadza żadnej energii do konstrukcji. UT jest techniką aktywną, wprowadza fale dźwiękowe i mierzy odbicia/transmisję. AE wykrywa defekty, które aktywnie rosną lub zmieniają się (propagacja pęknięć, korozja), podczas gdy UT może wykrywać zarówno defekty aktywne, jak i uśpione (statyczne pęknięcia, pory, wtrącenia). AE zapewnia monitorowanie aktywności defektów w czasie rzeczywistym, podczas gdy UT zapewnia migawkę bieżącego stanu. AE obejmuje duże obszary z kilku czujników, podczas gdy UT wymaga skanowania całego obszaru zainteresowania punkt po punkcie. AE nie może bezpośrednio mierzyć wielkości ani głębokości defektu, podczas gdy UT zapewnia precyzyjne określenie rozmiaru i głębokości. AE wymaga, aby konstrukcja była pod obciążeniem do generowania emisji, podczas gdy UT działa na nieobciążonych konstrukcjach.
- Jak AE działa w inspekcji materiałów kompozytowych?
- AE jest szeroko stosowana do inspekcji i badań materiałów kompozytowych zgodnie z ASTM E2374. Różne mechanizmy uszkodzeń w kompozytach generują charakterystyczne sygnatury AE. Pękanie matrycy generuje zdarzenia o niskiej amplitudzie (40-60 dB) i krótkim czasie trwania przy 200-500 kHz. Dekohezja na granicy włókno/matryca generuje zdarzenia o średniej amplitudzie (55-75 dB). Delaminacja generuje zdarzenia o wysokiej amplitudzie (70-95 dB) i długim czasie trwania przy 50-300 kHz. Pękanie włókien generuje zdarzenia o bardzo wysokiej amplitudzie (60-100 dB) przy 100-600 kHz. Grupowanie oparte na częstotliwości z użyciem k-średnich lub samoorganizujących się map może klasyfikować mechanizmy uszkodzeń. Skumulowana energia AE koreluje z postępem uszkodzeń. Monitorowanie współczynnika Felicity jest ważne dla kompozytowych zbiorników ciśnieniowych i elementów konstrukcyjnych. AE jest stosowana podczas badań dowodowych kompozytowych zbiorników ciśnieniowych z osłoną (COPV), gdzie pierwsze ciśnieniowanie ujawnia wszystkie aktywne uszkodzenia.
- Czy monitorowanie AE może być stosowane dla konstrukcji lotniczych?
- Tak, monitorowanie AE jest stosowane do konstrukcji lotniczych do wykrywania pęknięć zmęczeniowych w płatowcach, elementach podwozia i połączeniach skrzydeł. Zastosowania obejmują: monitorowanie w locie krytycznych komponentów, naziemne badania zmęczeniowe i certyfikacyjne, monitorowanie śrub i połączeń oraz wykrywanie uszkodzeń kompozytowych kadłubów i paneli skrzydeł. Materiały lotnicze, stopy aluminium, tytan i kompozyty, mają dobre charakterystyki propagacji fal AE, umożliwiając odstępy czujników 10-50 cm dla cienkich poszyć i 0,5-2 m dla grubszych elementów konstrukcyjnych. Stosowane pasma częstotliwości: 100-300 kHz do monitorowania metalowych płatowców i 150-600 kHz dla kompozytów. Monitorowanie AE w samolotach musi odróżniać AE konstrukcyjną od operacyjnych źródeł szumu, w tym wibracji silnika, szumu aerodynamicznego, systemów hydraulicznych i pracy podwozia. Zaawansowana dyskryminacja szumów z użyciem analizy widmowej, rozpoznawania wzorców i korelacji wieloczujnikowej jest niezbędna.
- Jakie parametry akwizycji danych są ważne w monitorowaniu AE?
- Kluczowe parametry akwizycji danych AE zdefiniowane w ASTM E750 obejmują: próg, typowo ustawiany na 35-45 dB do filtrowania szumów tła przy jednoczesnym rejestrowaniu zdarzeń emisji, czas definicji piku (PDT), czas identyfikacji piku sygnału, typowo 200-2000 mikrosekund, czas definicji zdarzenia (HDT), czas definiujący koniec zdarzenia, typowo 200-2000 mikrosekund, czas blokady zdarzenia (HLT), czas martwy przed przyjęciem nowych sygnałów, typowo 300-2000 mikrosekund, częstotliwość próbkowania, 1-10 MHz w zależności od maksymalnej zawartości częstotliwościowej, wzmocnienie przedwzmacniacza, 20 lub 40 dB (czasami 60 dB), ustawienia filtrów pasmowych, typowo 20-400 kHz do monitorowania mostów, 100-1000 kHz do badań laboratoryjnych. Każde zdarzenie AE generuje parametry: czas przybycia (rozdzielczość mikrosekundowa), amplitudę szczytową (dBAE), czas trwania (mikrosekundy), czas narastania (mikrosekundy), liczbę przekroczeń progu, energię bezwzględną (attożule), RMS (wolty), ASL (dBAE), centroid częstotliwości (kHz) i siłę sygnału.
- Jakie ograniczenia ma AE w terenowym monitorowaniu konstrukcji?
- AE w monitorowaniu terenowym napotyka kilka praktycznych ograniczeń. Tłumienie sygnału w betonie ogranicza odstępy między czujnikami do 3-5 m w żelbecie i 1-3 m w kanałach sprężonych. Szum otoczenia z ruchu, wiatru, deszczu i urządzeń mechanicznych może maskować sygnały AE, dyskryminacja szumów wymaga rozległego filtrowania. Czujniki muszą pozostać zamontowane do ciągłego monitorowania i nie mogą być ponownie użyte dla innych konstrukcji w okresie monitorowania. Jakość sprzężenia pogarsza się z czasem, wymagając okresowej weryfikacji. Ekstremalne temperatury wpływają na wydajność czujników i stabilność środka sprzęgającego. AE dostarcza informacji o aktywności, ale nie o bezpośrednim rozmiarze defektu, duże aktywne źródło może wskazywać albo rosnące pęknięcie, albo małe pęknięcie emitujące intensywnie. Interpretacja wymaga doświadczonych analityków. Konstrukcja musi doświadczać zmian naprężeń, aby uszkodzenia emitowały, konstrukcja przy stałym obciążeniu w łagodnym środowisku może nie wykazywać AE, nawet jeśli uszkodzenia istnieją.
To wpis referencyjny. TarmacView świadczy usługi inspekcji dronami i nie sprzedaje sprzętu ani materiałów opisanych w tym słowniczku.